
ABS یکی از مواد مهندسی ضروری در تولید است. ABS به عنوان یک پلیمر ترموپلاستیک بادوام و اقتصادی، نقش مهمی در بسیاری از صنایع کلیدی، از خودرو گرفته تا لوازم خانگی، از لوازم الکترونیکی مصرفی گرفته تا مصالح ساختمانی، ایفا میکند. این مقاله مروری جامع بر خواص اساسی ABS، روشهای تولید، فناوریهای پردازش و کاربردهای آن در زمینههای مختلف ارائه میدهد.
پلاستیک ABS چیست؟
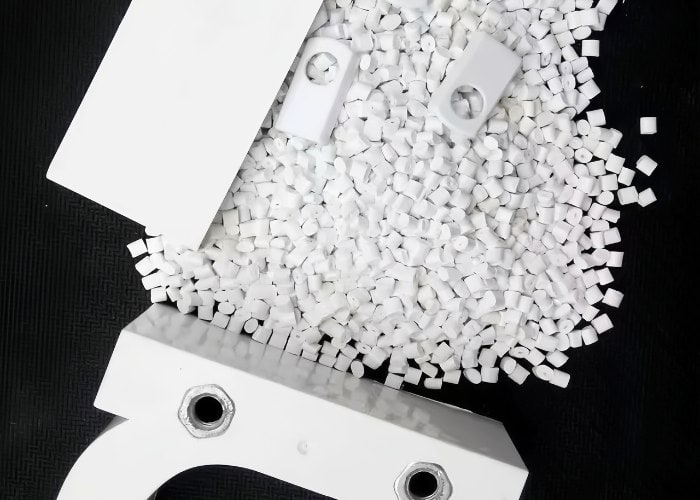
پلاستیک ABS از طریق سنتز شیمیایی تولید میشود و مستقیماً از منابع طبیعی مشتق نمیشود. این ماده با پلیمریزاسیون سه ماده شیمیایی تولید میشود: اکریلونیتریل، بوتادین و استایرن. این مواد شیمیایی معمولاً از طریق واکنشهای شیمیایی پیچیده در طول پالایش نفت و فرآیندهای شیمیایی تهیه میشوند. ABS معمولاً به سه شکل صفحهای، میلهای و گلولهای ارائه میشود.
خواص مکانیکی معمول مواد ABS
مزایای
- چقرمگی بالا: مقاومت خوبی در برابر ضربه دارد، در دمای پایینتر (-20℃) نیز میتواند درجه خاصی از چقرمگی را حفظ کند.
- آسان برای پردازش: پردازش و قالبگیری آن آسان است، مناسب برای: ماشینکاری CNC، قالب گیری تزریقی، اکستروژن، جوشکاری.
- سطح صافقطعات آن دارای سطح صافی هستند که چاپ و رنگآمیزی آن را آسان میکند.
- مقرون به صرفه: از بسیاری از پلاستیکهای مهندسی دیگر ارزانتر است.
معایب
- مقاومت در برابر دمای ضعیف: ABS را نمیتوان در محیطهای با دمای بالا استفاده کرد. محدوده ذوب ABS تقریباً ۱۹۰ تا ۲۷۰ درجه سانتیگراد (۳۷۴ تا ۵۱۸ درجه فارنهایت) است و قرار گرفتن طولانی مدت در معرض دمای بالا میتواند منجر به تغییر شکل یا زرد شدن ماده شود.
- مقاومت شیمیایی ضعیف: ABS به اسیدهای قوی، قلیاها و برخی حلالهای آلی حساس است و برای استفاده در این محیطهای خاص مناسب نیست.
انواع و درجهبندیها سیستم ترمز ضد قفل (ABS) پلاستیک
1. عمومی PABS هدف
- این رایجترین نوع ABS است و در طیف وسیعی از کاربردهای صنعتی عمومی مانند بدنه لوازم خانگی، اسباببازیها و برخی قطعات غیرباربر استفاده میشود.
- خواص مکانیکی و فرآیندی خوب برای اکثر فرآیندهای قالبگیری تزریقی و اکستروژن استاندارد.
۴. بسیار MABS متحرک
- به طور ویژه برای قالبگیری تزریقی محصولات پیچیده و دیواره نازک با سیالیت بالاتر طراحی شده است.
- مواد میتوانند سریعتر در قالب جریان یابند و هندسههای ظریف و پیچیده را پر کنند.
3. بالا IABS ضربه ای
- استحکام ضربه ABS از طریق فرمولاسیون اصلاحشده برای کاربردهایی که نیاز به چقرمگی و مقاومت ضربه بالاتری دارند، بهبود یافته است.
- معمولاً برای قطعات و محصولات مرتبط با ایمنی برای استفاده در فضای باز استفاده میشود.
۴. بسیار Hخوردن-RABS مقاوم
- اصلاح ABS استاندارد، مقاومت حرارتی این ماده را بهبود میبخشد که میتواند در دماهای عملیاتی بالاتر مقاومت کند.
- ایدهآل برای فضای داخلی خودرو، تجهیزات الکترونیکی و سایر کاربردهایی که ممکن است در معرض محیطهای با دمای بالاتر قرار گیرند.
۵. ABS شفاف
- شفافیت بهتری را برای محصولاتی که نیاز به پنجره یا ظاهر شفاف دارند، مانند پنلهای لوازم خانگی و اسباببازیها، فراهم میکند.
- این ماده معمولاً کاملاً شفاف نیست و شفافیت آن را میتوان با افزودنیها و فرمولاسیونهای خاص به طور چشمگیری بهبود بخشید.
۶. شعله RABS ضد خوردگی
- ABS با افزودنیهای ضد حریق برای کاربردهایی که نیاز به رعایت استانداردهای خاص ضد حریق دارند، مانند قطعات الکترونیکی و الکتریکی.
- این کار باعث کند شدن گسترش شعلههای آتش شده و خطر آتشسوزی را کاهش میدهد.
۷. ABS پیشرفته
- ABS تقویتشده با الیاف شیشه یا الیاف کربن، استحکام مکانیکی و استحکام بالاتری را فراهم میکند.
- معمولاً در کاربردهای مهندسی که در آن استحکام و سختی اضافی مورد نیاز است، استفاده میشود.
۸. تجدیدپذیر یا Bio-BABS مقاوم در برابر اسید
- مواد ABS جدید در دست توسعه هستند که از مواد تا حدی زیستی یا بازیافتی ساخته شدهاند تا پایداری زیستمحیطی را بهبود بخشند.
- وابستگی به سوختهای شیمیایی و نفتی سنتی را کاهش میدهد و عملکرد مشابهی با ABS سنتی ارائه میدهد.
نحوه تولید سیستم ترمز ضد قفل (ABS) پلاستیک
پلاستیکهای ABS عمدتاً با روشهای پلیمریزاسیون امولسیونی، پلیمریزاسیون سوسپانسیونی یا پلیمریزاسیون جرمی پیوسته تولید میشوند. هر فرآیند تولید ویژگیهای خاص خود را دارد:
- پلیمریزاسیون امولسیونی: یکی از رایجترین روشهای تولید ABS است و شامل پلیمریزاسیون مونومرها در فاز آبی میشود. این روش ذرات ABS با ساختار بسیار ریز تولید میکند و برای کاربردهایی که نیاز به پرداخت سطح بالایی دارند، مناسب است.
- پلیمریزاسیون تعلیقی: سوسپانسیون و پلیمریزاسیون مونومرها در آب به شکل قطرات کوچک است. این روش ذرات ABS بزرگتری نسبت به پلیمریزاسیون امولسیونی تولید میکند و معمولاً برای کاربردهایی که به ذرات بزرگتر نیاز دارند، استفاده میشود.
- پلیمریزاسیون جرمی پیوسته: یک روش تولید بسیار کارآمد که امکان تولید مداوم ABS و افزایش راندمان تولید را فراهم میکند. این روش برای تولید انبوه مناسب است و میتواند خواص فیزیکی و شیمیایی محصول را به طور مؤثر کنترل کند.
پ متفاوتسنگفرش فناوریهای مواد ABS
پلاستیکهای ABS را میتوان به روشهای مختلفی پردازش کرد که بر اساس عملکرد محصول و الزامات تحمل انتخاب میشوند:
1. CNC ماشینکاری از ABS پلاستیک
ماشینکاری CNC یک فناوری ماشینکاری است که مواد را با استفاده از ابزار (ماشینکاری کاهشی) برش میدهد، که عمدتاً شامل فرزکاری CNC و تراشکاری CNC است که صفحات یا میلهها را برش، سوراخکاری و فرزکاری میکند و برای ساخت قطعات پیچیده یا کوچک مناسب است.
نکات کلیدی در ماشینکاری CNC:
نکته ۱: انتخاب ابزار برش: ابزارهای برش مناسب برای پلاستیک ABS را انتخاب کنید و از ابزارهای برش آلومینیومی استفاده کنید.
نکته ۲: تنظیم پارامتر برش: سرعت اسپیندل را به طور مناسب کاهش دهید تا از ذوب شدن مواد جلوگیری شود و تنش داخلی کاهش یابد.
نکته ۳: خنککاری و روانکاری: برای جلوگیری از آلودگی مواد توسط خنککننده، خنککنندهای با درجه سازگار با محیط زیست انتخاب کنید.
نکته ۴: کنترل تغییر شکل: ماده ABS در حین ماشینکاری به دلیل نیروهای برش یا گرما تغییر شکل میدهد، بنابراین لازم است از ثابت و پایدار بودن قطعه کار اطمینان حاصل شود تا نیروهای برش به حداقل برسند.
نکته ۵: تمیز کردن قطعه کار: پس از اتمام پردازش، قطعه را به موقع تمیز کنید. از جذب شدن مایع خنک کننده توسط ماده جلوگیری کنید.
نکته ۶ : بازرسی و کنترل کیفیت: قطعات باید در حین و پس از ماشینکاری از نظر اندازه و ظاهر بررسی شوند تا از مطابقت با مشخصات محصول اطمینان حاصل شود. کالیبراسیون منظم ابزارهای بازرسی برای اطمینان از نتایج دقیق بازرسی.
2. ابزارهای سریع ABS
ابزار سریع از فولاد ابزار P20 ساخته شده است که امکان تولید سریع قالب برای قالبگیری تزریقی را در مدت زمان کوتاهی (ظرف 10 روز) فراهم میکند تا قطعات کاربردی یا نمونههای اولیه به سرعت تولید شوند، که نسبت به قالبسازی سنتی ارجحیت دارد.
نکات کلیدی برای تولید سریع ابزار:
نکته ۱: جابجایی مواد
- مطمئن شوید که مواد کاملاً خشک هستند تا از ایجاد حباب یا نقص ناشی از رطوبت زیاد در حین پردازش جلوگیری شود.
نکته ۲: طراحی قالب و کیفیت تولید
- طراحی دقیق قالب کلید تضمین کیفیت محصول است. استفاده از مواد قالب با کیفیت بالا و نگهداری منظم قالب.
نکته ۳: کنترل کیفیت
- یک فرآیند آزمایش کیفیت دقیق ایجاد کنید، برای هر دسته از محصولات نمونهبرداری انجام دهید و سوابق بازرسی را نگه دارید.
- علل مشکلات کیفی رخ داده را تجزیه و تحلیل کنید، بهبودهای به موقع انجام دهید و فرآیند تولید را به سرعت تنظیم کنید تا از تکرار آنها جلوگیری شود.
3. قالب گیری تزریقی
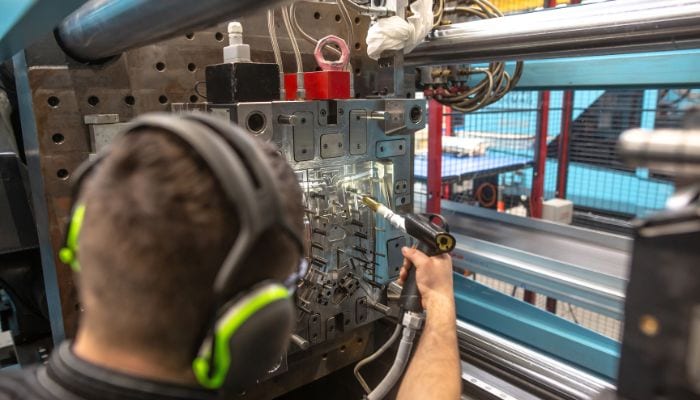
فرآیند قالبگیری تزریقی با گرم کردن گلولههای ABS تا حالت مذاب و سپس تزریق آنها به قالب با استفاده از پیچ دستگاه قالبگیری تزریقی آغاز میشود. در داخل قالب، پلاستیک خنک و جامد میشود و در نهایت شکل محصول مورد نظر را تشکیل میدهد.
نکاتی برای تولید قالب تزریقی:
نکته ۱: آمادهسازی مواد
- مطمئن شوید که گلولههای ABS به اندازه کافی خشک هستند تا از ایجاد حباب، نقرهای شدن یا تخریب ناشی از رطوبت بیش از حد در طول فرآیند قالبگیری تزریقی جلوگیری شود.
- اگر از رنگها یا افزودنیها استفاده میشود، لازم است اطمینان حاصل شود که این افزودنیها به خوبی با ذرات ABS مخلوط شدهاند.
نکته ۲: تنظیمات دستگاه
- کنترل دما: کنترل دقیق دمای سیلندر و قالب گرم شده. تنظیمات نامناسب دما ممکن است منجر به تجزیه مواد یا ذوب ناقص شود و بر کیفیت محصول تأثیر بگذارد.
- تنظیم فشار و سرعت: فشار و سرعت تزریق را به درستی تنظیم کنید تا مطمئن شوید که مذاب ABS قالب را به طور کافی و یکنواخت پر میکند و از ایجاد شاتهای کوتاه یا لبههای چشمکزن جلوگیری میشود.
نکته ۳: طراحی و نگهداری قالب
- کیفیت قالب: برای اطمینان از دقت و دوام قالبها، از قالبهای با کیفیت بالا استفاده کنید. طراحی قالبها باید با در نظر گرفتن انتشار خوب گاز و چیدمان کانالهای خنککننده انجام شود.
- سرویس و نگهداری های مرتب: قالبها را مرتباً بررسی و نگهداری کنید، قالبها را تمیز نگه دارید، قطعات آسیبدیده یا فرسوده را به موقع تعمیر کنید تا از نقص محصول ناشی از مشکلات قالب جلوگیری شود.
نکته ۴: نظارت بر تولید
- نظارت بر زمان واقعی: نظارت بر فرآیند تولید در زمان واقعی از طریق نظارت در محل یا استفاده از فناوری حسگر، تنظیم به موقع پارامترها برای حل مشکلات تولید.
- بازرسی کیفیت: یک سیستم کنترل کیفیت دقیق ایجاد کنید و بازرسیهای منظم و تصادفی از قطعات تولید شده انجام دهید تا اطمینان حاصل شود که هر دسته از محصولات مطابق با استانداردهای کیفیت هستند.
نکته ۵: آموزش اپراتور
- آموزش منظم: آموزشهای منظمی در مورد نحوهی کار با دستگاه، نگهداری و عیبیابی به اپراتورها ارائه میشود تا از توانایی آنها در استفادهی صحیح از تجهیزات و حل مشکلات تولید اطمینان حاصل شود.
نکته ۶: کنترل هزینه
- بهینهسازی فرآیندهای تولید: کاهش ضایعات مواد و زمان چرخه از طریق بهینهسازی فرآیند، مانند استفاده از قالبهای چند حفرهای یا منطقیسازی برنامههای تولید.
- مصرف مواد و انرژی: بهینهسازی استفاده از مواد و مصرف انرژی، انتخاب تأمینکنندگان مواد اولیه مقرونبهصرفه و بهبود بهرهوری انرژی.
4. ABS Eاکستروژن ریخته گری
قالبگیری اکستروژن ABS فرآیند اکسترود کردن مواد ABS از طریق یک قالب با شکل خاص در یک اکسترودر با دمای بالا است. این فناوری به طور گسترده برای تولید محصولات پلاستیکی با شکل پیوسته مانند لوله، پروفیل، ورق و فیلم استفاده میشود.

نکات کلیدی برای قالب گیری اکستروژن ABS:
نکته ۱: آمادهسازی مواد
- خشك كردن: مطمئن شوید که گلولههای ABS کاملاً خشک شدهاند؛ ABS جاذب رطوبت بالایی است و اگر بدون خشک شدن فرآوری شود، حبابهای هوا در محصول تشکیل میشوند و بر ظاهر و عملکرد آن تأثیر میگذارند.
- اختلاط همگن: هنگام افزودن رنگ یا سایر افزودنیها، باید اطمینان حاصل شود که این مواد و ذرات ABS به طور کامل و یکنواخت مخلوط شدهاند تا از ثبات رنگ و عملکرد محصول اطمینان حاصل شود.
نکته ۲: تنظیمات دستگاه
- کنترل دما: دمای ناحیه گرمایش اکسترودر را دقیقاً کنترل کنید. ABS معمولاً در دماهای بالاتر (تقریباً ۲۱۰ تا ۲۷۰ درجه سانتیگراد) فرآوری میشود و تنظیم نادرست دما میتواند منجر به تخریب مواد یا اکستروژن ناکارآمد شود.
- سرعت پیچ: سرعت چرخش پیچ اکسترودر را برای کنترل نرخ اکستروژن تنظیم کنید، سرعت خیلی زیاد ممکن است منجر به ناهمواری مواد یا کاهش استحکام مکانیکی شود، سرعت خیلی کم نیز راندمان تولید را کاهش میدهد.
نکته ۳: طراحی و نگهداری قالب
- طراحی قالب: یک قالب با طراحی خوب، شکل دقیق ماده اکسترود شده را تضمین میکند و طراحی کانال جریان و سیستم خنککننده مستقیماً بر کیفیت محصول تأثیر میگذارد.
- نگهداری قالب: قالب را تمیز نگه دارید، مرتباً قالب را بررسی و نگهداری کنید تا از سایش و گرفتگی جلوگیری شود و از تأثیرگذاری بر دقت ابعادی و کیفیت سطح محصولات جلوگیری شود.
نکته ۴: خنکسازی و یدککشی
- خنک کننده یکنواخت: اطمینان حاصل کنید که محصول پس از خروج از قالب به طور یکنواخت خنک شود تا از تاب برداشتن یا تنش داخلی ناشی از خنک شدن ناهموار جلوگیری شود.
- سرعت حمل و نقل: سرعت دستگاه حمل و نقل باید با سرعت اکستروژن مطابقت داشته باشد. حمل و نقل ناهموار منجر به ابعاد ناهمگون محصول خواهد شد.
نکته ۵: نظارت بر فرآیند تولید :
- نظارت آنلاین: نظارت بر پارامترهای کلیدی در فرآیند اکستروژن، مانند دما، فشار، سرعت اکستروژن و غیره، به صورت بلادرنگ، امکان تنظیم به موقع شرایط تولید را برای تضمین کیفیت محصول فراهم میکند.
- بازرسی منظم: بازرسی کیفی منظم محصولات ABS تولید شده، شامل دقت ابعادی، خواص فیزیکی و بازرسی ظاهری.
5. چاپ 3D
چاپ سه بعدی ABS استفاده از پلاستیک مهندسی ABS به عنوان مادهای است که به صورت سه بعدی بر روی یک چاپگر سه بعدی با استفاده از فناوری مدلسازی رسوب ذوبی (FDM) چاپ میشود. در فرآیند FDM، ماده به صورت رشتهای تهیه میشود، با حرارت دادن تا دمایی بالاتر از نقطه ذوب اکسترود میشود و لایه به لایه برای ساخت مدل سه بعدی رسوب میکند.
نکاتی برای چاپ سه بعدی پلاستیک ABS :
نکته ۱: خشک کردن مواد
- ABS تا حدی جاذب رطوبت است. رطوبت بیش از حد در طول فرآیند چاپ بخار تولید میکند و بر کیفیت چاپ تأثیر میگذارد. بنابراین، باید قبل از استفاده از خشک بودن فیلامنت ABS اطمینان حاصل کنید و میتوانید قبل از استفاده، مواد را با فر خشککن خشک کنید.
نکته ۲: کنترل دمای چاپ
- ABS معمولاً در دمای بین ۲۲۰ تا ۲۵۰ درجه سانتیگراد چاپ میشود. دمای خیلی پایین باعث میشود ماده به اندازه کافی ذوب نشود و در نتیجه چسبندگی بین لایههای چاپ شده ضعیف شود؛ دمای خیلی بالا ممکن است باعث سوختن ماده یا از بین رفتن استحکام آن شود.
- دمای بستر چاپ نیز بسیار مهم است و معمولاً باید بین ۹۰ تا ۱۱۰ درجه سانتیگراد باشد تا چسبندگی خوب زیرلایه تضمین شود.
نکته ۳: سرعت چاپ
- سرعت چاپ مواد ABS نباید خیلی زیاد باشد، سرعت خیلی زیاد ممکن است منجر به اتصال ضعیف بین لایههای چاپ شده شود و بر استحکام ساختاری محصول نهایی تأثیر بگذارد.
نکته ۴: محیط چاپ
- ABS هنگام سرد شدن مستعد تاب برداشتن است، بنابراین بهتر است این کار را در یک محیط چاپ بسته انجام دهید تا دمای محیط ثابت بماند.
نکته ۵: پسپردازش
- ساختار ساپورت پس از چاپ ABS باید با دقت برداشته شود تا به مدل اصلی آسیبی نرسد.
- چاپها ممکن است برای دستیابی به سطح نهایی و زیبایی بیشتر، به عملیات بعدی مانند سنبادهزنی، سوراخکاری یا رنگآمیزی نیاز داشته باشند.
نکته ششم: بهداشت و ایمنی:
- چاپ ABS ترکیبات آلی فرار (VOC) مانند استایرن آزاد میکند که در صورت قرار گرفتن طولانی مدت در معرض آن، ممکن است برای سلامتی شما مضر باشد. اطمینان حاصل کنید که محل چاپ به خوبی تهویه میشود و در صورت لزوم از ماسک تنفسی مناسب استفاده کنید.
6. جوشکاری ABS
جوشکاری ABS با اتصال دو قطعه به یکدیگر از طریق اصل همجوشی حرارتی و با استفاده از تکنیکهای مختلف جوشکاری انجام میشود. جوشکاری ABS معمولاً با تکنیکهای جوشکاری هوای گرم، اکستروژن، صفحه داغ یا اولتراسونیک انجام میشود.
چگونه کیفیت جوشکاری ABS را بهبود بخشیم؟
نکته ۱: آمادهسازی سطح قبل از جوشکاری: سطح جوشکاری را تمیز کنید تا از عاری بودن آن از روغن، گرد و غبار یا سایر آلودگیها اطمینان حاصل شود.
نکته ۲: انتخاب روش جوشکاری مناسب
- جوشکاری گاز داغ: مناسب برای قطعات کوچک تا متوسط. با استفاده از مشعل گاز داغ و میلههای جوشکاری ABS انجام میشود.
- جوشکاری اکستروژن: برای قطعات بزرگتر یا درزهایی که به استحکام بالاتری نیاز دارند.
- جوشکاری التراسونیک: برای قطعات کوچک یا ABS که نیاز به دقت بالا دارند.
- جوشکاری صفحه داغ: برای قطعات پلاستیکی بزرگ و سنگین.
نکته ۳: بهینهسازی پارامترهای جوشکاری : پارامترهای دما، فشار و زمان را مطابق با روش جوشکاری انتخاب شده تنظیم کنید.
نکته ۴: از سرعت جوشکاری مناسب استفاده کنید: سرعت جوشکاری را با نرخ ذوب مواد مطابقت دهید تا از ذوب ناقص یا بیش از حد جوش جلوگیری شود.
نکته ۵: عملیات پس از جوشکاری و بازرسی: برای جلوگیری از ترک خوردگی ناشی از تنش در جوش، زمان خنک شدن کافی پس از جوشکاری در نظر بگیرید.
نکته ۶: کنترل شرایط محیطی: جوشکاری در شرایط محیطی پایدار و با اجتناب از نوسانات دما و رطوبت بیش از حد انجام میشود.

استفاده از مواد ABS
- صنعت خودرومواد ABS جایگاه مهمی در صنعت خودرو دارند و میتوانند برای ساخت قطعات مختلف خودرو مانند قالپاق، سایهبان، پوششهای محافظ و غیره مورد استفاده قرار گیرند.
- صنعت لوازم الکترونیکی و برقیدر صنعت لوازم الکترونیکی و برقی، مواد ABS نیز نقش مهمی دارند. از این ماده برای ساخت پوسته محصولات الکترونیکی مانند تلویزیون و کامپیوتر استفاده میشود.
- صنعت لوازم خانگی: مواد ABS به طور گسترده در صنعت لوازم خانگی مانند یخچال، ماشین لباسشویی، کولر گازی و غیره استفاده می شوند. پنل های کنترل، پنل های درب و سایر قطعات لوازم خانگی از پلاستیک ABS ساخته شده اند.
- صنعت ساختمان و دکوراسیونپلاستیکهای ABS در صنعت ساختمانسازی و دکوراسیون مانند ساخت درب، پنجره، پارتیشن، پنلهای تزئینی و سایر مصالح ساختمانی کاربرد دارند.
سوالات متداول
محدوده دمایی مواد ABS چقدر است؟
پلاستیک ABS معمولاً در دماهای بین -20 درجه سانتیگراد و 80 درجه سانتیگراد استفاده میشود و میتواند دماهای تا 100 درجه سانتیگراد را برای مدت کوتاهی تحمل کند. این امر ABS را از نظر حرارتی برای کاربردهای روزمره پایدار میکند، اما برای قرار گرفتن طولانی مدت در معرض دماهای بالاتر مناسب نیست.
آیا ABS قابل بازیافت است؟
پلاستیک ABS را میتوان از طریق بازیافت مکانیکی دوباره استفاده کرد. فرآیند بازیافت معمولاً شامل خرد کردن، شستشو، خشک کردن و تبدیل مجدد به گلوله است. از آنجایی که میتواند در طول پردازش مواد خطرناکی تولید کند، فرآیند بازیافت باید به درستی مدیریت شود تا تأثیر آن بر محیط زیست و سلامت انسان به حداقل برسد.
آیا ABS مضر است؟
این ماده در شرایط استفاده عادی ایمن و بیضرر است. هنگامی که در طی فرآیندهای خاص به دمای بالا (بیش از ۲۵۰ درجه سانتیگراد) میرسد، ممکن است گازهای مضری مانند استایرن و اکریلونیتریل آزاد شود.
نتیجه
پلاستیکهای ABS به دلیل ترکیب منحصر به فرد مواد و طیف وسیعی از خواص کاربردی، جایگاه مهمی در زمینه پلاستیکهای مهندسی دارند. خواص مکانیکی متعادل و ویژگیهای پردازش خوب آنها در کاربردهای دشوار برتری دارند. چه از نظر دوام، زیباییشناسی یا عملکرد، پلاستیکهای ABS راهحلهای کارآمدی ارائه میدهند.
اگر به دنبال محصولات ABS با کیفیت بالا و قیمتهای رقابتی هستید، Tirapid انتخاب مناسبی برای شماست، زیرا ما تجربه گستردهای در پردازش ABS داریم. در صورت تمایل با مهندسان مکانیک ما تماس بگیرید.
















