
EDM-töötlus on üks olulisemaid täppistöötlustehnoloogiaid, mida tänapäeva tööstuses kasutatakse, kuna see võimaldab töödelda äärmiselt kõvasid juhtivaid materjale ja keerukaid geomeetriaid, mida traditsiooniliste lõikemeetoditega sageli on raske toota. Erinevat tüüpi EDM-töötlust, sealhulgas traat-EDM-i, uppumis-EDM-i ja väikese auguga EDM-i, kasutatakse erinevate täppistöötlusrakenduste jaoks. Erinevalt freesimisest või treimisest eemaldab EDM materjali elektrilahenduse, mitte otsese lõikejõu abil.
Selles juhendis saate teada, mis on elektroforeestöötlus, kuidas see töötab, traat-, uppumis- ja väikeste aukudega elektroforeesi erinevused, töödeldavaid materjale ning elektroforeesi eeliseid ja piiranguid.
M Kas EDM-töötlus on?
EDM-töötlus, mida nimetatakse ka elektrierosioontöötluseks või sädemeerosioontöötluseks, on kontaktivaba tootmisprotsess, mille käigus eemaldatakse juhtiv materjal kõrgsageduslike elektrisädemete abil. Protsess tekitab elektroodi ja tooriku vahel korduva impulsslahenduse, mis tekitab äärmiselt kõrgeid lokaalseid temperatuure, mis sulatavad või aurustavad koheselt väikesed metalliosad.
Paljudes lennundus- ja meditsiinitootmisprojektides kasutatakse EDM-i sageli pärast CNC-töötlust, et viimistleda kõige keerulisemaid sisegeomeetriaid ja peeneid struktuure. Kuigi töötlemiskiirus on aeglasem kui traditsioonilisel freesimisel, tagab EDM kõvade materjalide puhul palju parema mõõtmete stabiilsuse ja pinna ühtluse.
Tüüpiline EDM-töötlusvõimalus hõlmab järgmist:
| Võime | Tüüpiline vahemik |
| Tolerantsi täpsus | ±0.005–0.01 mm |
| Pinna karedus | Ra0.2–0.8 μm |
| Maksimaalne kõvadus | HRC70+ |
| Sügav õõnsus | 50 XNUMX mm+ |
| Mikroaugu läbimõõt | 0.1 XNUMX mm+ |
Kuidas EDM töötab?
EDM-protsess toimib nii, et kahe juhtiva elektroodi vahel, mida eraldab väga väike vahe, tekib kontrollitud elektrilaeng. Pulseeriv alalisvool loob plasmakanali, mis võib mikrosekundite jooksul saavutada temperatuuri vahemikus 8000–12000 °C.
Iga tühjendamise ajal:
- Elektroodi ja töödeldava detaili vahele moodustub plasmakanal
- Metallpind sulab või aurustub koheselt
- Dielektriline vedelik loputab sulanud osakesi minema
- Vahe stabiliseerub enne järgmist tühjendustsüklit
See protsess kordub tuhandeid kordi sekundis, kuni saavutatakse soovitud geomeetria.
Erinevalt freesidest või puuridest ei lõika EDM-tööriistad materjali füüsiliselt. Seetõttu:
- Materjali kõvadus mõjutab töödeldavust minimaalselt
- Äärmiselt peeneid struktuure saab toota
- Õhukeseina deformatsioon väheneb märkimisväärselt
- Sisemiste õõnsuste valmistamine muutub lihtsamaks
Paljude täppistööstusharude jaoks on see pingevaba töötlemisvõime olulisem kui töötlemiskiirus ise.
Miks EDM-i kasutatakse täppistootmises?
EDM-i kasutatakse laialdaselt täppistöötluses, kuna see võimaldab töödelda kõvasid materjale, sügavaid õõnsusi, õhukesi seinu ja mikroelemente, milleni traditsiooniliste lõikeriistadega sageli raske jõuda. Kuna see eemaldab materjali elektrilaengu, mitte lõikejõu abil, aitab see vähendada deformatsiooni ja parandada mõõtmete stabiilsust.
Esiteks, EDM-iga saab töödelda äärmiselt kõvasid juhtivaid materjale, nagu volframkarbiid, karastatud tööriistateras, titaanisulam ja niklipõhised supersulamid. Need materjalid põhjustavad tavapärases töötlemises tugevat tööriistakulumist, kuid EDM-i kõvadus suuresti ei mõjuta.
Teiseks, EDM-iga saab luua keerukaid sisegeomeetriaid, millel on suur mõõtmete järjepidevus. Sügavaid kitsaid pilusid, teravaid sisenurki, mikroauke ja sügavaid õõnsusi on EDM-iga lihtsam toota kui traditsiooniliste lõikeriistadega.
Kolmandaks, elektroforeesmass ei tekita peaaegu üldse mehaanilist lõikejõudu. See teeb selle väga sobivaks järgmiste tööde jaoks:
- Õhukeseinalised konstruktsioonid
- Habras komponendid
- Ülitäpsed montaažidetailid
- Komplekssed vormiõõnsused
- Mikroskoopilised struktuurid
Näiteks paljudes survevaluvormide projektides saab tavalise freesimisega õõnsust jämedalt töödelda, kuid ainult elektroforeesfreesimisega saab täpselt viimistleda teravaid nurki ja sügavaid sisemisi detaile.
EDM-iks sobivad materjalid
EDM-iga saab töödelda peaaegu kõiki elektrijuhtivaid materjale, olenemata kõvadusest. Kõige olulisem nõue on elektrijuhtivus, mitte materjali pehmus.
Levinumad EDM-materjalid on järgmised:
| Materjal Type | Tavalised materjalid | Tüüpilised kasutusalad |
| Tööriistateras | H13, D2 | Sissepritsevormid, stantsimisvormid |
| Karbiid | Volframkarbiid | Täppistööriistad |
| Titaani sulam | Ti-6Al-4V | Lennundus, meditsiin |
| Nickel Alloy | Inconel | Turbiini komponendid |
| vasesulamist | Berüllium vask | Vormi sisetükid |
| Alumiiniumi sulam | 6061, 7075 | Täppisstruktuurid |
| Roostevaba teras | SUS304, SUS420 | Meditsiini- ja tööstusosad |
Kuigi EDM-tehnoloogia abil saab tõhusalt töödelda paljusid metalle, ei saa mittejuhtivaid materjale, nagu keraamika ja plast, tavaliselt standardse EDM-tehnoloogia abil töödelda.
EDM-töötluse peamised tüübid
EDM-töötlust on kolme peamist tüüpi: traat-EDM, uppumis-EDM ja väikeste aukudega EDM. Kuigi kõik need kasutavad juhtiva materjali eemaldamiseks elektrilahendust, on iga protsess loodud erinevate struktuuride, täpsusnõuete ja tootmisrakenduste jaoks.
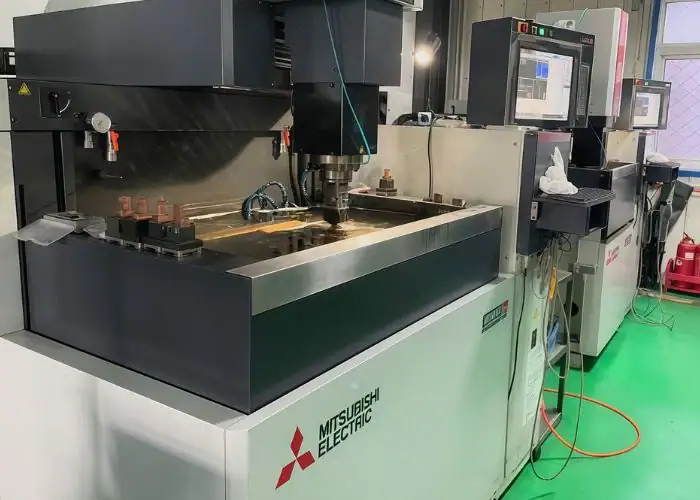
Kaasaegses tootmises kasutatakse kolme peamist EDM-töötlusmeetodit:
- Traat EDM
- Valamu EDM
- Väikese auguga elektroforees
Kuigi kõik kolm meetodit kasutavad materjali eemaldamiseks elektrilahendust, on nende töötlemispõhimõtted ja rakendused väga erinevad.
Traat EDM
Traatelektroodi lõikamine kasutab pidevalt liikuvat õhukest traatelektroodi juhtivate materjalide lõikamiseks äärmiselt suure kontuuritäpsusega. Seda kasutatakse tavaliselt täppisprofiilide, stantside, stantside ja õhukeseinaliste konstruktsioonide jaoks.
Valamu EDM
Raskuselektroodis kasutatakse sügavate õõnsuste ja keerukate sisegeomeetriate loomiseks vormitud vask- või grafiitelektroode. Seda kasutatakse laialdaselt survevaluvormides, survevaluvormides ja täppistööriistades.
Väikese auguga elektroforees
Väikeste aukude elektroodiga elektroodis kasutatakse pöörlevaid õõneselektroode, et tekitada sügavaid ja suure külgsuhtega mikroauke. See on eriti oluline kosmosetööstuse jahutussüsteemides ja meditsiinilistes täppiskonstruktsioonides.
Iga EDM-meetod on optimeeritud erinevate tootmiseesmärkide ja detailide geomeetria jaoks.
Traatelektroodiga lõikamine: kuidas see töötab ja millal seda kasutada
Traat-EDM on üks enimkasutatavaid EDM-protsesse tänu oma suurepärasele kontuuritäpsusele ja mõõtmete stabiilsusele. Vormide valmistamisel ja lennunduse täppistöötluses peetakse traat-EDM-i sageli eelistatud protsessiks karastatud materjalide ja kitsa profiiliga lõikamisel.
Traadist EDM-i tööpõhimõte
Traatelektroodi puhul kasutatakse pidevalt liikuvat messingist või tsingitud traatelektroodi, mille läbimõõt on tavaliselt 0.1–0.25 mm. Töötlemise ajal järgib traat programmeeritud CNC lõiketeed, samal ajal kui traadi ja tooriku pinna vahel toimub iga sekund tuhandeid elektrilahendusi.
Lõikeala jahutamiseks ja sulanud prahiosakeste eemaldamiseks kasutatakse dielektrilise vedelikuna deioniseeritud vett.
Kuna traat ei puutu materjaliga kunagi füüsiliselt kokku, siis töötlemise ajal mehaanilist pinget peaaegu ei teki. See võimaldab traatelektroodiga lõigata äärmiselt kõvasid materjale, säilitades samal ajal suurepärase mõõtmete järjepidevuse.
Traatelektroodi põhijooned
Traat-EDM-i üks suurimaid eeliseid on võime säilitada stabiilne täpsus keerukate kontuuride ja kitsaste konstruktsioonide puhul.
Tüüpiline traatelektroodi võimekus hõlmab järgmist:
| Parameeter | tüüpiline väärtus |
| Sallivus | ± 0.005 mm |
| Pinnatöötlus | Ra0.4 μm |
| Traadi läbimõõt | 0.1–0.25 mm |
| Lõikekiirus | 80–180 mm²/min |
Traatelektrood toimib hästi ka järgmistel juhtudel:
- Õhukesed seinad
- Teravad kontuurid
- Täppispesad
- Karastatud teras
- Karbiidstruktuurid
Siiski on traatelektroodimeetodil ka piirangud. Kuna traat vajab tühjenduspilu, pole ideaalselt teravad sisenurgad võimalikud. Väikesed raadiused tuleb projekteerimisel tavaliselt kompenseerida.
Lisaks aitab traadi tarbimine pikkade tootmistsüklite ajal oluliselt kaasa töötlemiskuludele.
Traadist elektroodilõikuse tüüpilised rakendused
Traadist EDM-i kasutatakse laialdaselt:
- Tembeldamisstantsid
- Punch-tööriistad
- Vormi sisetükid
- Lennunduse ja kosmose kontuuri osad
- Meditsiinilised täppiskomponendid
- Kõvasulamist profiilide lõikamine
Ülitäpse kontuurtöötluse puhul tagab traatelektrood sageli palju parema mõõtmete järjepidevuse kui traditsiooniline freesimine.
Sinker EDM: kuidas see töötab ja millal seda kasutada
Raskus-EDM-i, mida nimetatakse ka RAM-EDM-iks või vormimis-EDM-iks, kasutatakse peamiselt keerukate õõnsuste ja umbkaudsete sisemiste detailide valmistamiseks, kuhu tavalised lõikeriistad kergesti ei ulatu. Paljudes survevaluvormide ja survevaluvormide projektides peetakse raskekus-EDM-i üheks olulisemaks viimistlusprotsessiks.
Sinker EDM-i tööpõhimõte
Raskuselektroodi freesimiseks on esmalt vaja toota vask- või grafiitelektroodi, mis on kujundatud vastavalt lõpliku õõnsuse vastupidisele geomeetriale.
Elektrood tühjeneb korduvalt dielektrilise õli sees oleva tooriku vastu. Iga elektriimpulss eemaldab väikese koguse metalli, kuni õõnsus järk-järgult moodustub.
Erinevalt traat-elektroodipuurist sobib uppumisega elektroodipuurist suletud õõnsuste ja keerukate 3D-geomeetriate jaoks.
Sinker EDM-i põhijooned
Raskuselektroodiga freesimise suurim eelis on võime töödelda:
- Sügavad õõnsused
- Pimedad konstruktsioonid
- Teravad sisemised detailid
- Komplekssed vormipinnad
- Peene tekstuuri omadused
Tüüpiline EDM-i võimekus hõlmab järgmist:
| Parameeter | tüüpiline väärtus |
| Sallivus | ± 0.01 mm |
| Pinnatöötlus | Ra0.4–1.2 μm |
| Sügav õõnsus | 50 XNUMX mm+ |
| Elektroodi materjal | Vask või grafiit |
Kuigi uppumiselektroodiga freesimine pakub suurepäraseid geomeetrilisi võimalusi, suurendab elektroodide tootmine tootmisaega ja -kulusid. Paljudes keerukates vormides võib ainuüksi elektroodide tootmine moodustada suure osa kogu tootmistsüklist.
Sinker EDM-i tüüpilised rakendused
Sinker EDM-i kasutatakse tavaliselt järgmistel eesmärkidel:
- Sissepritsevormi õõnsused
- Survevaluvormid
- Sepistamine sureb
- Lennundus- ja kosmosetööriistad
- Meditsiiniliste vormide struktuurid
- Kompleksne õõnsuste töötlemine
Paljudes vormiprojektides teostab CNC-freesimine töötlemata töötlemist, samal ajal kui uputuselektrood viimistleb lõpliku detailse geomeetria.
Väikese augu EDM: kuidas see töötab ja millal seda kasutada
Väikeste aukude elektroforees on spetsiaalne elektroforeesprotsess, mis on loodud sügavate mikroaukude töötlemiseks juhtivates materjalides. Lennunduses, meditsiiniseadmetes ja täppisvormide tootmises on see sageli ainus praktiline lahendus suure kuvasuhtega mikroaukude jaoks.
Väikese auguga EDM-i tööpõhimõte
Protsess kasutab pöörlevat õõnsat elektrooditoru, samal ajal kui dielektriline vedelik voolab läbi elektroodi keskpunkti.
Töötlemise ajal:
- Elektrood pöörleb suurel kiirusel
- Impulsslahendus söövitab materjali järk-järgult
- Dielektriline vedelik eemaldab prahi ja jahutab töötlemisala
Kuna protsess peaaegu ei tekita lõikejõudu, saab sellega puurida äärmiselt sügavaid ja kitsaid auke ilma olulise deformatsioonita.
Väikese auguga elektroforeesi põhijooned
Väikeste aukude elektroforees sobib eriti hästi:
- Sügavad jahutusavad
- Täppisventilatsiooniavad
- Kütuse sissepritseavad
- Mikrodüüside struktuurid
Tüüpiline võimekus hõlmab järgmist:
| Parameeter | tüüpiline väärtus |
| Augu läbimõõt | 0.1–3 mm |
| Sallivus | ± 0.02 mm |
| Pinnatöötlus | Ra0.8 μm |
| Kuvasuhe | 20:1+ |
Kuigi protsess on tavapärasest puurimisest aeglasem, pakub see kõvade materjalide ja mikrostruktuuride puhul palju paremat konsistentsi.
Väikese auguga elektroforeesi tüüpilised rakendused
Väikese auguga elektroforeesi kasutatakse tavaliselt järgmistel eesmärkidel:
- Turbiinilaba jahutusavad
- Hallituse väljalaskeaugud
- Täppisotsikud
- Meditsiinilised mikroaugud
- Lennunduse jahutuskanalid
Turbiinilabade tootmisel saab väikeste aukude elektroforeesi abil ühele komponendile freesida kümneid jahutusavasid.
Spetsiaalsed EDM-meetodid
Lisaks standardsetele EDM-protsessidele kasutatakse ülikõrge täpsusega ja spetsiaalsete tootmisrakenduste jaoks mitmeid täiustatud EDM-tehnoloogiaid. Need meetodid on loodud pinnakvaliteedi parandamiseks, termiliste kahjustuste vähendamiseks või mikroskoopiliste struktuuride loomiseks, mida tavapärane EDM ei suuda tõhusalt saavutada.
Pulbri segatud EDM
Pulbripõhine elektroodi freesimine lisab dielektrilisele vedelikule juhtivat pulbrit, näiteks grafiiti või räni. Pulber aitab jaotada tühjendusenergiat töötlemistsoonis ühtlasemalt, parandades pinna kvaliteeti ja vähendades lokaalset soojuse kontsentratsiooni.
Võrreldes tavalise elektroforeesiga, pakub pulbersegatud elektroforees:
- Parem tühjenemise stabiilsus
- Väiksem pinna karedus
- Vähenenud elektroodide kulumine
- Parem pinna ühtlus
Paljudes peegelviimistlusega vormirakendustes saab pulberelektroodiga freesimise abil vähendada pinna karedust alla Ra0.2 μm, minimeerides või isegi välistades käsitsi poleerimise.
See meetod sobib eriti hästi:
- Optilised vormid
- Täppis-sissepritsevormid
- Meditsiinilised õõnsuste struktuurid
- Kõrgläikega pinnakatted
Kuiv EDM
Kuivelektroodiga töötlemine asendab tavapärase dielektrilise vedeliku surugaasiga, näiteks õhu või lämmastikuga. See protsess on puhtam ja keskkonnasõbralikum, kuna see välistab õli saastumise ja vedeliku kõrvaldamisega seotud probleemid.
Üks kuiv-elektroodiga töötlemise peamisi eeliseid on selle vähendatud kuummõjutsoon. Võrreldes õlipõhise elektroodiga töötlemisega:
- Pindkõvenemiskihid muutuvad õhemaks
- Termilised praod vähenevad
- Pinna oksüdatsioon väheneb
Kuiv-EDM-i kasutatakse sageli järgmistel eesmärkidel:
- Elektroonilised mikrokomponendid
- Täppispesad
- Õhukeseinalised konstruktsioonid
- Pooljuhtide rakendused
Kuigi kuivelektroodiga töötlemine on üldiselt aeglasem kui traditsiooniline elektroodiga töötlemine, pakub see olulisi eeliseid saastumise suhtes tundlikele tööstusharudele.
Mikroelektroodiga
Mikroelektrood on loodud üliväikeste struktuuride ja mikroskoopiliste aukude jaoks, mida ei saa toota standardsete töötlemisprotsesside abil.
See protsess kasutab äärmiselt väikeseid elektroode, mille läbimõõt on mõnikord alla 0.05 mm, et luua:
- Mikro augud
- Mikropesad
- MEMS-struktuurid
- Meditsiinilised mikrofunktsioonid
Tüüpiline mikro-EDM-i võimekus hõlmab järgmist:
| Võime | Tüüpiline vahemik |
| Augu läbimõõt | 0.02–0.1 mm |
| Sallivus | ± 0.005 mm |
| Kuvasuhe | 40:1 |
| Pinnatöötlus | Ra0.1–0.3 μm |
Mikroelektroodi kasutatakse laialdaselt järgmistes valdkondades:
- Meditsiiniseadmed
- Pooljuhtide tööriistad
- Täppisühendused
- Lennundus- ja kosmosesensorid
Kuigi töötlemiskiirus on aeglane, pakub mikroelektrooditöötlus geomeetrilisi võimalusi, mis tavapäraste töötlemismeetodite puhul on peaaegu võimatud.
Milliseid materjale saab EDM-iga töödelda?
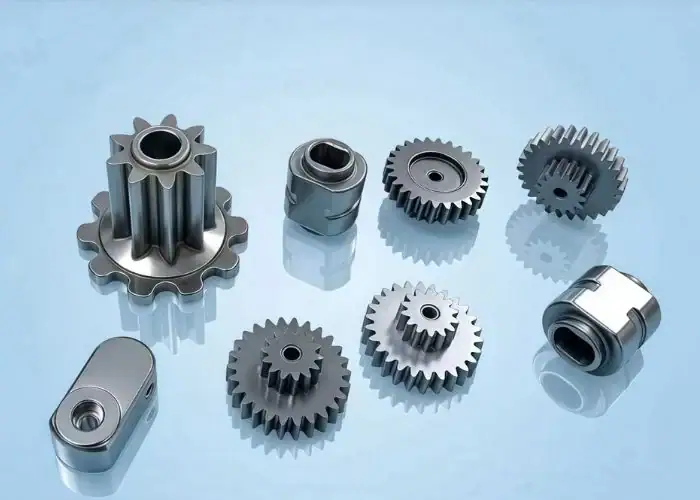
Üks EDM-i suurimaid eeliseid on see, et materjali kõvadus mõjutab töödeldavust väga vähe. Niikaua kui materjal on elektrijuhtiv, saab EDM seda tavaliselt tõhusalt töödelda.
Karbiid- ja tööriistateras
Volframkarbiid ja karastatud tööriistateras on ühed levinumad EDM-materjalid, kuna need põhjustavad tavapärase lõikamise ajal tugevat tööriistakulumist.
EDM-i kasutatakse laialdaselt järgmistel eesmärkidel:
- Punch-stantsid
- Hallitusõõnsused
- Karbiidist tööriistad
- Kulumiskindlad komponendid
Materjale nagu H13, D2 ja karbiidist teras töödeldakse tavaliselt traat- ja uppumiselektroodiga.
Titaan ja kõrge temperatuuriga sulamid
Titaanisulamist ja niklipõhiseid supersulameid on tavapäraselt raske töödelda soojuse kontsentratsiooni ja tööriistade kiire kulumise tõttu.
EDM pakub nendele materjalidele mitmeid eeliseid:
- Madalam termiline pinge
- Lõikejõud puudub
- Stabiilne mikroelementide töötlemine
- Parem sügavate õõnsuste võimekus
Levinumate rakenduste hulka kuuluvad:
- Turbiini labad
- Lennundusmootorite komponendid
- Meditsiinilised implantaadid
- Kuumuskindlad konstruktsioonid
Vase ja alumiiniumi sulamid
Kuigi EDM-i seostatakse tavaliselt kõvade materjalidega, saab ka vase- ja alumiiniumisulameid tõhusalt töödelda.
Rakendused on järgmised:
- Täppiselektroonika osad
- Vormi sisetükid
- Lennundus- ja kosmosetööstuse korpused
- Ülitäpsed juhtivad struktuurid
Kuna alumiiniumil on aga kõrge soojusjuhtivus, võib tühjenemise efektiivsus karastatud terase või karbiidiga võrreldes erineda.
EDM-töötluse eelised ja piirangud
EDM pakub mitmeid unikaalseid tootmise eeliseid, mis muudavad selle täppistööstuses oluliseks. Sellel on aga ka praktilisi piiranguid, mida tuleb protsessi valikul arvesse võtta.
EDM-töötluse eelised
EDM-i suurim eelis on võime töödelda kõvasid juhtivaid materjale ja keerukaid geomeetriaid ilma lõikepinget tekitamata.
EDM-i peamised eelised on järgmised:
- Mehaaniline lõikejõud puudub
- Suurepärane mõõtmete täpsus
- Kõrge pinna kvaliteet
- Sügava õõnsuse võimekus
- Mikroelementide töötlemine
- Stabiilne jõudlus karastatud sulamitel
Paljudes täppisvormiprojektides on EDM ainus praktiline lahendus teravate nurkade, kitsaste pilude ja sügavate sisestruktuuride jaoks.
EDM pakub ka suurepärast korduvust suuremahuliste täppistööriistade rakenduste jaoks.
EDM-töötlemise piirangud
Vaatamata täpsuse eelistele on EDM üldiselt aeglasem kui tavapärane töötlemine.
EDM-i peamised puudused on järgmised:
- Madal materjali eemaldamise kiirus
- Pikad tootmistsüklid
- Suurem energiatarve
- Elektroodide kulumine
- Elektroodide täiendavad tootmiskulud
- Ainult juhtivaid materjale
Näiteks vormiõõnsuse jämefreesimine võib võtta vaid paar tundi, samas kui uputuselektroodiga viimistlus võib võtta oluliselt kauem aega, olenevalt õõnsuse sügavusest ja pinna kvaliteedinõuetest.
Seetõttu kombineeritakse EDM-i sageli CNC-freesimisega, selle asemel et seda täielikult asendada.
Kui EDM on parem valik
EDM on tavaliselt parem tootmisvalik, kui:
- Materjali kõvadus ületab tavapärase töötlemise võimekuse
- Õhukesed seinad võivad deformeeruda
- Vajalikud on sügavad ja kitsad õõnsused
- Mikroauke on vaja
- Pinnaviimistluse nõuded on äärmiselt ranged
- Sisemiste geomeetriate juurde on raske ligi pääseda
Lennundus- ja meditsiinitööstuses valitakse EDM sageli mitte kiiruse, vaid keeruliste konstruktsioonide suurema töökindluse ja mõõtmete stabiilsuse tõttu.
EDM-rakendused tööstusharude kaupa
EDM-töötlust kasutatakse laialdaselt tööstusharudes, mis nõuavad suurt täpsust, keerukaid geomeetriaid ja raskesti töödeldavaid materjale. Kuna see võimaldab töödelda juhtivaid metalle suurepärase mõõtmete stabiilsuse ja minimaalse lõikepingega, on EDM eriti oluline lennunduses, meditsiinis, vormide tootmises, autotööstuses ja elektroonikas.
Lennunduse ja kosmonautika komponendid
Lennundus- ja kosmosetööstus tugineb suuresti elektroodivoogudele järgmistel eesmärkidel:
- Turbiinilaba jahutusavad
- Kõrge temperatuuriga sulamite töötlemine
- Mootori komponendid
- Täppis-lennunduse ja kosmosetööstuse tööriistad
Paljud turbiinide jahutuskanalid nõuavad kuvasuhteid ja pinna konsistentsi, mida tavapärase puurimisega saavutada ei saa.
Meditsiiniseadmete osad
Meditsiinilise tootmise puhul kasutatakse EDM-i järgmistel eesmärkidel:
- Kirurgilised instrumendid
- Implantaatide tööriistad
- Stendi vormid
- Täppisõõnsused
Mikroelektroodmetöötlus on eriti oluline miniatuursete meditsiiniliste komponentide puhul, mis vajavad äärmiselt suurt mõõtmete järjepidevust.
Hallituse ja matriitsi tootmine
Vormide tootmine on endiselt üks suurimaid EDM-tööstusharusid.
Tüüpilised rakendused on järgmised:
- Sissepritsevormid
- Survevaluvormid
- Tembeldamisstantsid
- Täppisvormide sisetükid
Raskus-EDM on eriti väärtuslik sügavate õõnsuste ja peente sisemiste detailide puhul.
Autode täppisosad
Autotööstuse rakendused hõlmavad järgmist:
- Täppisstantsid
- Kütuse sissepritsesüsteemid
- Jõuülekande komponendid
- Karastatud tööriistastruktuurid
Traat-EDM-i kasutatakse tavaliselt autotööstuses suure täpsusega kontuuritööriistade jaoks.
Elektroonika ja mikrokomponendid
Mikro- ja traat-EDM-i kasutatakse elektroonikatööstuses laialdaselt järgmistel eesmärkidel:
- Ühendusstruktuurid
- Pooljuhtide tööriistad
- Juhtivad mikrokomponendid
- Peenpilude freesimine
Kuna elektroonikatooted muutuvad üha väiksemaks, mängib EDM mikroelementide tootmises üha olulisemat rolli.
KKK
Mitu tüüpi EDM-masinaid on olemas?
EDM-masinaid on kolme peamist tüüpi: traat-EDM, uppumisega EDM ja väikeste aukudega EDM. Spetsiaalse pinnaviimistluse, puhta töötlemise või mikroelementide rakenduste jaoks kasutatakse ka täiustatud valikuid, nagu pulber-EDM, kuiv-EDM ja mikro-EDM.
Mis vahe on traat-EDM-il ja uppumis-EDM-il?
Traat-elektroodi abil lõigatakse profiile, pilusid ja kontuure. Raskus-elektroodi abil lõigatakse sügavaid õõnsusi ja varjatud sisemisi detaile vormitud vask- või grafiitelektroodi abil. Traat-elektrood sobib paremini kontuurlõikamiseks, samas kui raskus-elektrood sobib paremini vormiõõnsuste ja suletud kujundite lõikamiseks.
Milleks kasutatakse väikese auguga elektroforeesi?
Väikeste aukude elektroforeesi kasutatakse sügavate mikroaukude freesimiseks kõvadesse juhtivatesse materjalidesse. See on levinud turbiinilabade jahutusavades, vormide ventilatsiooniavades, kütusepihustites, düüsides ja meditsiinilistes mikrodetailides.
Kas EDM-masinaga saab töödelda mittejuhtivaid materjale?
Standardne EDM ei võimalda töödelda mittejuhtivaid materjale, kuna see tugineb elektrilahendusele. Seda kasutatakse peamiselt juhtivate metallide, näiteks tööriistaterase, karbiidi, titaani, roostevaba terase, vasesulamite ja alumiiniumisulamite töötlemiseks.
Kas EDM on parem kui CNC-freesimine?
EDM sobib paremini kõvade materjalide, sügavate õõnsuste, õhukeste seinte, mikroaukude ja keerukate sisemiste detailide freesimiseks. CNC-freesimine on parem kiiremaks materjali eemaldamiseks, üldiseks töötlemiseks, madalamate kulude ja suuremate välispindade freesimiseks. Paljudes projektides kasutatakse mõlemat protsessi koos.
Järeldus
EDM-töötlus on üks olulisemaid täppistöötlustehnoloogiaid kõvade materjalide, sügavate õõnsuste ja mikrostruktuuride jaoks. Traat-EDM, uppumis-EDM ja väikeste aukudega EDM pakuvad igaüks ainulaadseid eeliseid, olenevalt detaili geomeetriast, tolerantsinõuetest ja rakenduskeskkonnast.
TiRapidis pakume täppis-EDM-töötlust ja CNC-tootmisteenuseid kohandatud metalldetailide jaoks. Olenemata sellest , kas teie projekt nõuab kõvade materjalide töötlemist, sügavaid õõnsusi, mikroauke või keerulisi kontuure, saab meie meeskond pakkuda teie disainivajadustest lähtuvat kohandatud tootmislahendust.
















