
CNC-treimise kontsentrilisus on oluline kvaliteedinõue täppisvõllide töötlemisel, eriti ülekandevõllide, astmeliste võllide, pukside, täppishülsside, pistikute ja muude pöörlevate komponentide puhul. Kui detailil on mitu kontsentrilist välisläbimõõtu, sisemist ava, õlga või täppisühenduspinda, ei pruugi üksikute mõõtmete tolerantside kontrollimine üksi olla piisav, et tagada nõuetekohane kokkupanek ja töökindlus. Kui kontsentrilisus või radiaalne vise ületab ettenähtud tolerantsi, võib komponendil töötamise ajal esineda vibratsiooni, ekstsentrilist pöörlemist, ebaühtlast kulumist või kokkupanekuraskusi. CNC-treimine saab parandada kontsentrilisust ja partii järjepidevust stabiilse spindli jõudluse, sobiva tooriku kinnituse, järjepidevate töötlemisandmete, täpse tööriista kompenseerimise ja protsessisisese kontrolli abil. TiRapid pakub CNC-treimise teenuseid võllidele, hülssidele ja muudele pöörlevatele komponentidele, pakkudes täppistöötlust, DFM-tuge ja kvaliteedikontrolli võimalusi.
Miks CNC treimise kontsentrilisus mõjutab täppisdetailide jõudlust?
Võllikomponentide puhul ei ole kontsentrilisus isoleeritud mõõtmenõue. See on tihedalt seotud pöörlemistäpsuse, montaaži sobivuse, laagri jõudluse ja komponendi kasutuseaga. Kui detailil on mitu võlli läbimõõtu, sisemisi avasid, keermestatud sektsioone ja positsioneerimisõlgi, võib nende kesktelgede vaheline suhe otseselt mõjutada sõlme lõplikku jõudlust. Mootorites, käigukastides, automaatikaseadmetes, autotööstuse ülekandesüsteemides ja täppismasinates kasutatavad täppispöördekomponendid peavad säilitama stabiilse pöörlemise. Märkimisväärne joondusviga erinevate võlliosade vahel võib tekitada täiendavaid radiaaljõude ja vibratsiooni, mis võib potentsiaalselt mõjutada kogu süsteemi tööstabiilsust. Täppis-CNC-treimise puhul tuleb kontsentrilisuse kontrolli arvestada kogu detaili projekteerimise, tooriku kinnitamise, töötlemisjärjestuse ja lõppkontrolli vältel, mitte tugineda probleemide tuvastamiseks ainult lõppkontrollile.
Kontsentrilisus on tihedalt seotud radiaalse viskega
Insenerijoonistel võidakse komponendi funktsionaalsetest nõuetest olenevalt määrata kontsentrilisus, ringviske või koguviske. Pöörlevate osade puhul annab radiaalne viske praktilise ülevaate sellest, kui palju töödeldud pind pöörlemise ajal võrdlusteljest kõrvale kaldub, samas kui kontsentrilisus kirjeldab kontrollitava elemendi keskpunkti ja tugitelje vahelist suhet. Tootmise ajal võib mitme võlli läbimõõdu töötlemine ühe seadistusega vähendada ümberpositsioneerimisvigu ja aidata säilitada erinevate elementide vahelist suhet. Täppis-CNC-treipingi tarnijad võivad joonise nõuetest ja detaili geomeetriast olenevalt kasutada kontrollimiseks indikaatoreid, V-plokke, spetsiaalseid mõõteseadmeid või CMM-seadmeid.
Võlli komponendid vajavad hoolikat kontsentrilisuse kontrolli
Võllikomponendid sisaldavad sageli mitut töötlemistsooni, sealhulgas laagripesasid, tihenduspindu, positsioneerimisõlgi, keermestatud osi ja ühendusotsi. Kui need alad peavad koos pöörlema või täpselt teiste komponentidega sobima, ei piisa iga üksiku läbimõõdu kontrollimisest montaaži toimivuse tagamiseks. Näiteks võivad kaks võllil olevat laagripesa mõlemad vastata oma mõõtmete tolerantsidele, kuid nende vahel on siiski märkimisväärne aksiaalne joondusnihe. Pärast kokkupanekut võib see seisund põhjustada suurenenud pöörlemistakistust, vibratsiooni või enneaegset kulumist. Täppisülekandevõllide, robotliigendivõllide, automaatikaseadmete võllide ja täppismehaaniliste võllide puhul tuleks kriitilised tugipunktid ja ühenduspiirkonnad määratleda projekteerimisetapis ja neid tuleks kogu CNC-treimise protsessi vältel järjepidevalt säilitada.
Millised tegurid mõjutavad CNC treimise kontsentrilisust?
CNC treimise kontsentrilisust mõjutavad masina seisukord, tööriistad, tooriku omadused, tooriku kinnitus, lõikeparameetrid ja termilised muutused. Nende tegurite oluline varieerumine võib suurendada täppisvõlli komponentide aksiaalset või radiaalset hälvet. TiRapidi treimisteave tuvastab ka spindli täpsuse, masina jäikuse, kinnitusmeetodid, tööriista seisukorra ja temperatuurimuutused kui olulised tegurid, mis mõjutavad treimise täpsust.
Spindli täpsus määrab pöörlemisstabiilsuse
CNC-treipingi spindl pöörleb töötlemise ajal töödeldavat detaili, seega mõjutab spindli täpsus otseselt lõiketingimusi. Kui spindlil on pikaajaline töötamine ja selle käigus on tekkinud liigne vise, laagrite kulumine või täpsuse langus, ei pruugi isegi täpselt programmeeritud tööriistarada stabiilse kontsentrilisuse saavutamist tagada. Täpne CNC-treimine nõuab spindli seisukorra, revolvertorni positsioneerimistäpsuse ja masina geomeetria regulaarset kontrollimist, millele järgneb masina kasutamisele vastav hooldus ja kalibreerimine. Stabiilne masina alus aitab vähendada mõõtmete nihet partiitootmise ajal ja parandab korduvust erinevate tootmispartiide vahel.
Töödeldava detaili kinnitamine määrab tugipunkti stabiilsuse
Töödeldava detaili kinnitus on kriitilise tähtsusega tegur, mis mõjutab CNC treimise kontsentrilisust. Tavalised kolmelõuaga padrunid sobivad paljude tavapäraste pöörlevate komponentide jaoks, kuid täppis-astmelised võllid, õhukeseinalised hülsid ja pikad võllid võivad vajada stabiilsemaid kinnitusmeetodeid. Ebapiisav haardepikkus, ebaühtlane kinnitusjõud või ebatasasused kinnituspinnal võivad põhjustada tooriku ekstsentrilisust. Pikkade võllide puhul võivad tagapuki tugi, tugipuud või muud abitoed vähendada vibratsiooni ja deformatsiooni töötlemise ajal. TiRapidi täppistöötlemise juhised rõhutavad ka tagapuki toe, tugipuude ja üleulatuvuse vähendamise olulisust pikkade võllide komponentide töötlemisel.
Tööriistade kulumine võib põhjustada mõõtmete ja geomeetrilisi vigu
Lõikeriista aja jooksul kasutamisel muudab kulumine järk-järgult tegelikku lõiketingimust. Väiksemad muutused jämeda töötlemise ajal ei pruugi kohe funktsionaalsust mõjutada, kuid viimistlustoimingute ajal võivad tööriista nina raadiuse, lõikeserva seisukorra või tööriista asendi muutused põhjustada läbimõõdu kõrvalekaldeid, pinnaviimistluse muutusi ja geomeetrilise täpsuse kõikumisi. CNC-treimise partiitootmise puhul saavad tootjad kehtestada tööriista eluea haldamise protseduurid, teostada esmase kontrolli, jälgida tootmise ajal kriitilisi mõõtmeid ning asendada või kompenseerida tööriistu enne, kui need jõuavad oma kulumispiirini. See aitab vähendada järjepidevusprobleeme suurte tootmispartiide puhul.
Kuidas saavad CNC treimisprotsessid kontsentrilisust kontrollida?
Kontsentrilisuse kontrollimine täppistreimisel nõuab enamat kui lihtsalt suure täpsusega masina kasutamist. Sobiv töötlemisprotsess peab määratlema ka asukoha määramise tugipunkti, tooriku kinnitusmeetodi, jämetöötluse ja viimistluse järjestuse ning kontrollpunktid vastavalt detaili geomeetriale. Mida stabiilsem on töötlemisprotsess ja mida vähem tugipunktide muudatusi, seda lihtsam on säilitada kontsentrilisi seoseid erinevate omaduste vahel.
Minimeerige korduvat töökoormust
Kui komponent sisaldab mitut kontsentrilist elementi, võib kriitiliste elementidega detailide viimine võimaluse korral ühe seadistusega vähendada positsioneerimisvigu. Korduv tooriku kinnihoidmine toob kaasa uusi positsioneerimisvigu ja iga ümberpositsioneerimisoperatsioon võib muuta tooriku telge. Võllikomponentide puhul saab esmalt töödelda esmast tugipunkti ja seejärel kasutada seda teiste kriitiliste läbimõõtude, pindade ja avade viimistlemiseks. See lähenemisviis vähendab akumuleerunud positsioneerimisvigu ja parandab täppis-CNC-treitud detailide järjepidevust.
Luua õige jämetöötluse ja viimistluse järjekord
Jämetöötlus eemaldab peamiselt liigse materjali tõhusalt, samas kui viimistlustoimingud määravad lõplikud mõõtmed ja geomeetrilise täpsuse. Kui lõplikud mõõtmed toodetakse ühe operatsiooniga ilma piisava protsessi juhtimiseta, võivad sisemine pinge, lõikesoojus ja tööriista koormus põhjustada mõõtmete muutusi. Sobiv protsess jätab pärast jämetöötlust tavaliselt sobiva viimistlusvaru. Seejärel saab toorik enne kriitiliste läbimõõtude, avade ja pindade viimistlemist saavutada stabiilsema seisundi. Täppisvõllide puhul saab materjali omaduste põhjal kasutada ka etapiviisilist töötlemist, et muuta lõplik viimistlusprotsess stabiilsemaks.
Pikkade võllide komponentide toe optimeerimine
Pikkadel ja peenikestel võllidel ei pruugi olla piisavat jäikust, mis põhjustab lõikamise ajal painutamist või vibratsiooni. Need tingimused võivad mõjutada läbimõõdu täpsust, ümarust ja kontsentrilisust. Tagapuki tugi, tugipuud või muud abitoed võivad vähendada efektiivset üleulatuvat osa ja piirata lõikejõudude põhjustatud deformatsiooni. Pikemate võllide puhul peaksid insenerid protsessi planeerimisel arvestama ka tööriista asendi, töötlemise suuna ja lõikeparameetreid. Mida suurem on pikkuse ja läbimõõdu suhe, seda olulisemaks muutub toe ja vibratsiooni kontrolli hindamine pakkumise ja projekteerimisetappides.
Kuidas tuleks täppis-CNC-treimisel kontsentrilisust kontrollida?
Pärast töötlemist tuleks kontrollimeetod valida vastavalt tehnilisele joonisele ja komponendi funktsionaalsetele nõuetele. Levinud kontrollimeetodite hulka kuuluvad mõõteriistade testimine, V-ploki kontroll, spetsiaalsed mõõteseadmed ja koordinaatmõõtemasinad. Standardsete mehaaniliste komponentide puhul võidakse kasutada ökonoomseid kontrollimeetodeid vastavalt nende tolerantsinõuetele, samas kui ülitäpsed võllid, meditsiinikomponendid, lennundusdetailid ja kriitilised ülekandekomponendid võivad vajada põhjalikumat mõõtmete ja geomeetria kontrolli. Kontrollimeetodid peaksid alati olema seotud joonise tugipunktide ja funktsionaalsete nõuetega, et mõõtmistulemused kajastaksid täpselt komponendi tegelikku jõudlust.
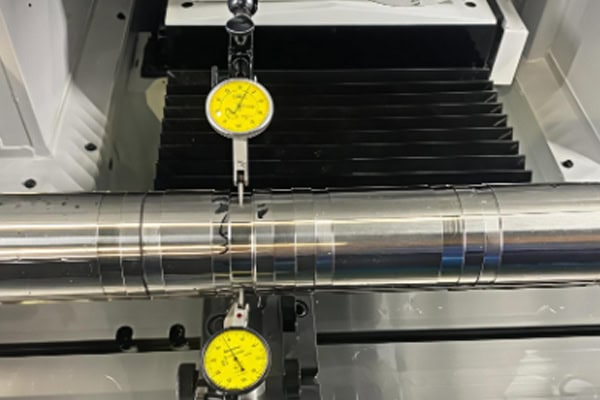
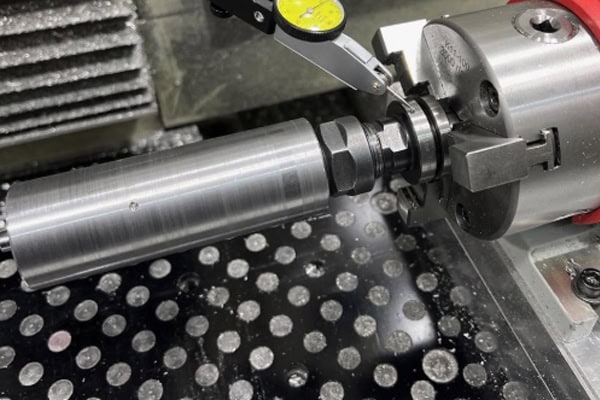
Dial-indikaatorid sobivad kiireks radiaalse viske kontrolliks
Töökojas kasutatakse pöörleva viskumise kontrollimiseks tavaliselt skaalaindikaatoreid. Pärast tooriku kindlat positsioneerimist asetatakse indikaatori ots uuritavale pinnale. Seejärel pööratakse toorikut aeglaselt, jälgides samal ajal indikaatori liikumist, et teha kindlaks viskumise seisukord. See meetod on lihtne ja tõhus esmaste toodete kontrollimiseks, protsessisiseseks kontrolliks ja kiireks saatmiseelseks kontrollimiseks. Mõõtmistulemust võivad aga mõjutada tooriku kinnitus, tugipunkti valik ja kontrolliasend. Rangete geomeetrilise tolerantsi nõuete korral võib vaja minna ka täpsemaid mõõteseadmeid.
CMM-id sobivad keerukaks geomeetriliseks kontrolliks
Koordinaatmõõtemasin suudab digitaalselt mõõta mitut mõõdet ja geomeetrilisi omadusi, luues samal ajal insenerijoonise kohaselt tugisüsteemi. Täppis-treitud detailide puhul, millel on mitu võlli läbimõõtu, siseava, pinda ja keerukaid positsioneerimisfunktsioone, saab CMM-kontroll anda põhjalikumaid mõõtmisandmeid. Kriitilisi mõõtmeid, positsioonilisi seoseid, ümarust ja kontsentrilisusega seotud omadusi saab kontrollida ning koostada kontrollaruandeid. Täppistöötluse tarnijad võivad vastavalt kliendi nõuetele pakkuda esmase tootekontrolli või kvaliteediaruandeid, aidates inseneri- ja hankemeeskondadel kontrollida, kas detailid vastavad määratletud projekteerimisnõuetele.
Kontrollinõuded peaksid vastama osa funktsioonile
Mitte iga võllikomponent ei vaja äärmiselt kitsaid kontsentrilisuse tolerantse. Kui komponent ei vaja väga suurt pöörlemistäpsust, võivad ebavajalikult kitsad tolerantsid suurendada töötlemise, kontrolli ja tarnekulusid. Laagripesad, tihenduspinnad ja täpsed pöörlemisalad võivad vajada rangemat kontrolli, mis põhineb tegelikel montaažitingimustel. Insenerijoonised peaksid selgelt määratlema mõõtmed ja geomeetrilised omadused, mis otseselt mõjutavad funktsiooni, võimaldades masinaehituse tarnijal tootmisprotsessi ja hinnapakkumist täpselt hinnata. Kriitilised tolerantsid tuleks kehtestada vastavalt tegelikele rakendusnõuetele, mitte rakendada äärmiselt kitsaid tolerantse ühtlaselt igale funktsioonile.
Kuidas valida võllikomponentide jaoks täppis-CNC-treipingi tootjat?
Projektide puhul, mis nõuavad suurt kontsentrilisust, korduvust ja stabiilset partiitootmist, on tarnija inseneri- ja kvaliteedijuhtimise oskused sama olulised kui masina spetsifikatsioonid. Täppis-CNC-treitud osade hankimisel saavad hankemeeskonnad hinnata töötlemisseadmeid, protsessikogemust, kontrollivõimalusi, DFM-tuge, prototüübi valideerimist ja tootmisvõimsust. TiRapid pakub CNC-treimist, DFM-tuge ja täppistöötlust materjalidele, sealhulgas alumiiniumisulamid, roostevaba teras, titaanisulamid, messing, vask ja insenerplastid. Avaldatud CNC-treimise teave näitab, et määratud tolerantsid võivad ulatuda ligikaudu ±0.005 mm-ni ja tüüpiline pinnakaredus võib ulatuda Ra 0.6-ni, olenevalt detaili geomeetriast, materjalist ja joonistusnõuetest.
Kinnitage täppisvõlli töötlemise võimalused
Enne tellimuse esitamist esitage komponendi joonis CNC-töötlemise tarnijale, et insenerimeeskond saaks üle vaadata kriitilised võlli läbimõõdud, sisemised avad, kontsentrilisuse, viske, keermed ja pinnatöötlusnõuded. Pikkade võllide, õhukeseinaliste hülsside, väikese läbimõõduga võllide või keerukate astmeliste võllide puhul peaks tarnija kinnitama ka saadaoleva töötlemisvahemiku ja tugimeetodi.
- Täppis-CNC-treimisseadmed
- Kriitiliste võlli läbimõõtude ja sisemiste avade võimekus
- Kogemus pikkade võllide töötlemisel
- Kontsentrilisuse ja viske kontroll
- Esimese artikli kontrollimise võimalus
- Prototüübi tugi tootmiskoguste kaudu
Selge tehniline kinnitus võimaldab hankemeeskondadel hinnata tootmiskõlblikkust enne tootmist ja vähendab protsesside muutmise riski pärast tootmise alustamist.
Esitage täielikud tehnilised joonised ja 3D CAD-mudelid
Täppis-CNC-treimise hinnapakkumine ei tohiks tugineda ainult lihtsale 3D-mudelile. 2D-joonis peaks selgelt määratlema kriitilised mõõtmed, materjali, pinnakareduse, tolerantsid, keermestandardid ja geomeetrilised nõuded. 3D CAD-mudel aitab inseneridel mõista komponendi kogu geomeetriat. Mõlema faili esitamine võib parandada DFM-ülevaatuse tõhusust.
- STEP või muud 3D CAD-mudelid
- PDF- või DWG-joonised
- Materjali klass
- Kriitilised mõõtmete tolerantsid
- Kontsentrilisuse või viske nõuded
- Pinna karedus
- Pinnatöötluse nõuded
- Tellimuse Hulk
- Nõutav tarnegraafik
Mida täielikum on tehniline teave, seda lihtsam on inseneridel määrata kindlaks töötlemisprotsessi, tööriistade konfiguratsiooni, kontrolliplaani ja tootmisgraafikut, mis toetab ka täpsemat CNC-treimise hinnapakkumist.
Enne partiitootmisele üleminekut valmistage prototüübid
Ülitäpsete võllikomponentide puhul võib masstootmisse kohe sisenemine suurendada protsessi kohandamise riske. CNC-treiprototüübid võimaldavad tootjatel enne tootmiskoguste suurendamist kontrollida materjali valikut, tooriku kinnitust, tööriistu, töötlemisjärjestust ja kontrolliprotseduure. Prototüübi kontrolli tulemuste põhjal saab seejärel töötlemisprotsessi kohandada ja standardiseerida. Kui prototüüp on heaks kiidetud, saab tarnija liikuda üle partiitootmisele stabiilsema tootmisprotsessiga, vähendades mõõtmete kõrvalekallete tõenäosust tootmiskoguste lõikes.
Täppisvõllide, pukside, ühendusdetailide ja muude pöörlevate komponentide jaoks vajalike projektide puhul saavad hankemeeskonnad pakkumise etapis esitada tehnilised joonised, 3D-mudelid, materjalide spetsifikatsioonid, kriitilised tolerantsid, kontsentrilisuse nõuded, kogused ja tarnegraafikud. TiRapid pakub CNC-treimise ja DFM-tuge alates prototüübi töötlemisest kuni tootmisprotsessini ning saab hinnata valmistatavust vastavalt iga komponendi konkreetsele geomeetriale ja nõuetele.
















