
Komplekssete plastdetailide CNC-töötlus on tänapäeva täppistöötlemises oluline tootmismeetod. Seda kasutatakse laialdaselt meditsiiniseadmetes, pooljuhtseadmetes, automatiseerimismasinates, lennunduses, tipptasemel elektroonikatoodetes ja muudes tööstusharudes. Võrreldes tavaliste plastkomponentidega on keerukatel konstruktsioonidetailidel tavaliselt õhukesed seinad, sügavad õõnsused, mitu auku, ebakorrapärased kumerad pinnad ja ülitäpsed paigaldusnõuded, mis seavad töötlemistehnoloogiale ja protsessi juhtimisele kõrgemad nõudmised. Tegeliku tootmise ajal mõjutavad materjali valik, töötlemistee kujundus, tööriistade sobitamine ja kinnitusmeetodid otseselt lõplikke töötlemistulemusi. Kui protsessi planeerimine on ebamõistlik, võivad tekkida probleemid, nagu mõõtmete kõrvalekalded, deformatsioon, pinna kvaliteedi langus või isegi detailide praakimine.
Ettevalmistus enne keerukate plastdetailide CNC-töötlemist
Keeruliste plastdetailide töötlemine ei ole lihtsalt programmi sisestamine CNC-masinasse ja lõikamise alustamine. Enne töötlemise alustamist tuleb teha piisav ettevalmistus. Kuna plastmaterjale on palju erinevaid ja erinevad konstruktsioonielemendid vajavad erinevaid töötlemismeetodeid, määrab eelnev analüüs, kas järgnev töötlemine sujub sujuvalt. Nõuetekohane ettevalmistus aitab vähendada töötlemise ajal tekkivaid probleeme, parandades samal ajal detailide täpsust ja tootmise efektiivsust.
Analüüsige detaili konstruktsioonilisi omadusi
Komplekssetel plastdetailidel on tavaliselt konstruktsioonilised omadused, mida tavalistel komponentidel pole, näiteks:
- Sügava auguga struktuurid;
- Õhukeseinalised alad;
- Täpselt sobivad pinnad;
- Mitmesuunalised töötlemispositsioonid;
- Ebakorrapärased kumerad pinnad.
Need struktuurid mõjutavad otseselt tööriista liikumist ja töötlemise raskusastet. Näiteks sügavate soonte ja õhukeseinaliste aladega plastkomponendi töötlemisel on vaja arvestada mitte ainult sellega, kas tööriist jõuab töötlemisasendisse, vaid ka sellega, kuidas vältida lõikejõudude põhjustatud deformatsiooni. Kui õhukeseinalisel alal töötlemise ajal puudub piisav tugi, võivad hilisema kontrolli käigus tekkida mõõtmete muutused, isegi kui töötlemise mõõtmed vastavad esialgu nõuetele. Seetõttu tuleks enne töötlemist detaili struktuuri 3D-mudeli abil analüüsida, et eelnevalt kindlaks teha, millised alad vajavad spetsiaalseid tööriistu, abitoesid või töötlemisjärjestuse kohandamist.
Valige sobivad plastmaterjalid
Erinevatel plastmaterjalidel on erinevad töötlemisomadused ja materjali valik mõjutab otseselt töötlemisstrateegiat.
Levinud insenerplastide hulka kuuluvad:
POM (polüoksümetüleen): hea mõõtmete stabiilsus, sobib täppiskomponentide jaoks;
PA (nailon): Hea kulumiskindlus, kuid kalduvus niiskuse imendumisele;
PEEK: Suurepärane vastupidavus kõrgele temperatuurile ja kemikaalikindlus;
PC: Suur läbipaistvus, kuid altid pingetele töötlemise ajal;
ABS: Hea töödeldavus ja lai valik rakendusi.
Kui materjali omadused ei vasta töökeskkonnale, ei pruugi valmisdetail vastata tegelikele rakendusnõuetele. Näiteks kui komponent peab pikka aega töötama kõrgel temperatuuril, aga valitakse tavaline plastik, võib töötlemine toimuda sujuvalt, kuid tegeliku kasutamise ajal võib tekkida deformatsioon. Seetõttu tuleks enne töötlemist materjal valida detaili tugevusnõuete, temperatuuritingimuste, kulumiskindluse nõuete ja töökeskkonna põhjal.
Töötle protsessi plaan
Komplekssete osade valmistamine nõuab tavaliselt mitut töötlemisetappi. Projekteerimisjoonistel määratletud mõõtmete täpsuse, pinnakvaliteedi ja montaažinõuete järkjärguliseks saavutamiseks läbivad need sageli töötlemata töötlemise, poolviimistluse, viimistluse, vajalikud seadistused ja kontrolliprotseduurid.
Levinud protsesside hulka kuuluvad:
- Jäme töötlemine liigse materjali eemaldamiseks;
- Mõõtude reguleerimiseks poolviimistlus;
- Täpsuse saavutamiseks viimistlemine;
- Pinnatöötlus jõudluse parandamiseks.
Mõistlik töötlemisjärjekord võib vähendada sisepingete vabanemisest tingitud deformatsiooni. Näiteks suurte plastplaatide töötlemisel võib otse lõplike mõõtmeteni töötlemine ühe sammuga pärast sisepingete vabanemist põhjustada deformatsiooni. Seetõttu tuleks detaili nõutavatele projekteerimisspetsifikatsioonidele järk-järgult viimiseks kasutada etapiviisilisi töötlemismeetodeid.
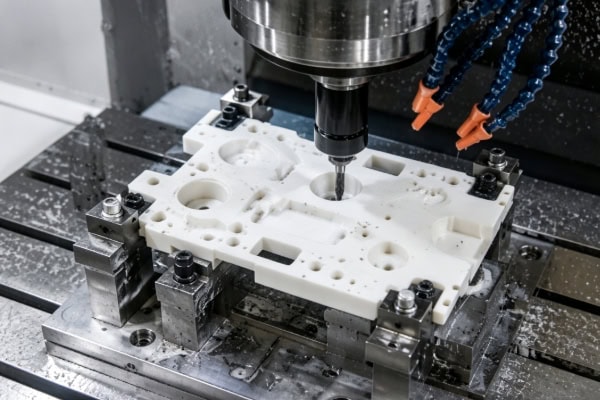
CNC-töötlusprotsess keerukate plastdetailide jaoks
Komplekssete plastdetailide töötlemine tuleb planeerida vastavalt seadmete võimalustele, materjali omadustele ja detailide struktuurile. Võrreldes lihtsate komponentidega vajavad keerukad detailid töötlemise ajal suuremat tähelepanu tööriistaradadele, lõiketingimustele ja mõõtmete kontrollile, et tagada iga töötlemisetapi stabiilsus.
CNC-töötlusprogrammi arendamine
Töötlemisprogramm määrab tööriista liikumistee ja on oluline tegur, mis mõjutab töötlemise kvaliteeti. See mitte ainult ei määra tööriista liikumisjärjestust ja lõikemeetodeid töötlemise ajal, vaid mõjutab otseselt ka detaili mõõtmete täpsust, pinnaviimistlust ja üldist töötlemise efektiivsust. See, kas programm on õigesti kirjutatud, määrab sageli, kas järgnev töötlemine sujub sujuvalt. Seetõttu tuleb enne ametliku töötlemise alustamist korduvalt kontrollida tööriista teekonda, etteandeparameetreid ja lõikejärjestust, et vältida programmeerimisvigadest tingitud töötlemise kõrvalekaldeid või materjali raiskamist.
Programmi kujundamisel tuleb arvestada:
- Tööriistade liikumisteed;
- Lõikamisjärjestus;
- Töötlemisvaru;
- Spindli kiiruse ja etteande parameetrid.
Keeruliste kumerate pindadega detailide 3D-töötlemisradade genereerimiseks on tavaliselt vaja CAM-tarkvara. Tööriistateed tuleb planeerida põhjalikult vastavalt pinna muutustele, tööriista mõõtmetele, töötlemisvarudele ja masina liikumisulatuste. Tööriistaradade optimeerimise abil kihtide, tsoneerimise ja järjestuse kohandamise abil saab tööriist töötlemise ajal sujuvamalt katta sihtala, vähendada korduvaid lõikamis- ja tühikäiguliigutusi, parandada töötlemise efektiivsust ning aidata parandada kumerate pindade kvaliteeti, vähendades samal ajal järgneva viimistlustöö raskust.
Kui tööriista raja kujundus on ebamõistlik, võib see kaasa tuua:
- Suurem töötlemisaeg;
- Korduv tööriista lõikamine;
- Vähendatud pinna kvaliteet.
Suurepärane tööriistatee disain mitte ainult ei vähenda tühikäigul töötamist ja ebavajalikke liigutusi, parandades üldist töötlemise efektiivsust, vaid võimaldab ka tööriistal säilitada stabiilsemaid lõiketingimusi. See vähendab tõhusalt vibratsiooni, minimeerib tööriista kulumist ning parandab veelgi detaili pinna kvaliteeti ja mõõtmete täpsust.
Valige sobivad töötlemisriistad
Plastmassi töötlemine seab lõikeriistadele kõrgemad nõudmised. Tööriistadel peavad olema mitte ainult piisavalt teravad lõikeservad, vaid ka hea kulumiskindlus, laastu eemaldamise jõudlus ja lõikestabiilsus. Kuna plastmassidel on töötlemise ajal kalduvus sellistele probleemidele nagu tööriista haardumine, kuumenemine, ebatasasuste teke ja pinnakriimustused, võib vale tööriistavalik otseselt mõjutada detaili mõõtmete täpsust ja välimuse kvaliteeti. Seetõttu tuleks tegeliku töötlemise käigus valida sobivad tööriistatüübid ja lõikeparameetrid vastavalt materjali tüübile, detaili struktuurile ja töötlemise täpsuse nõuetele, et tagada stabiilsem ja tõhusam protsess.
Levinud lõikeriistade hulka kuuluvad:
- Ühe soonega freesid;
- Kahe soonega freesid;
- Kuulninaga lõikurid;
- Viimistlusvahendid.
Teravad lõikeriistad võivad vähendada materjali kokkusurumist ja lõikesoojust. Näiteks akrüüli ja polükarbonaadi töötlemisel, mis on altid kuumenemisele, võivad ebapiisavalt teravad tööriistad põhjustada sulamist ja tööriista kleepumist. Suure tugevusega materjalide, näiteks klaaskiuga tugevdatud plastide puhul on töötlemise stabiilsuse tagamiseks vaja parema kulumiskindlusega tööriistu.
Deformatsiooni juhtimine töötlemise ajal
CNC-töötlemise ajal mõjutavad keerukaid plastdetaile sageli sellised tegurid nagu materjali suhteliselt madal jäikus, ebaühtlane seinapaksus ja ebastabiilne lõikejõu jaotus. Need tegurid võivad põhjustada deformatsiooni, eriti õhukeseinaliste konstruktsioonide, sügavate õõnsuste ja toetamata alade puhul, kus tekivad tõenäolisemalt sellised probleemid nagu deformatsioon, mõõtmete hälbed ja vähenenud pinnatäpsus.
Levinud kontrollimeetodite hulka kuuluvad:
- Iga läbimisega eemaldatava materjali hulga vähendamine;
- Abitugede lisamine;
- Kinnitusmeetodite optimeerimine;
- Etappide kaupa töötlemisprotsesside kasutamine.
Õhukeseinaliste konstruktsioonidetailide puhul on töötlemise algfaasis tavaliselt vaja säilitada teatud tugistruktuure või töötlemisvarusid. Järkjärgulise lõikamise ja järkjärgulise reguleerimise abil saab need toed viimases etapis eemaldada. See meetod parandab tõhusalt detaili üldist jäikust töötlemise ajal ning vähendab deformatsiooni, vibratsiooni ja mõõtmete kõrvalekaldeid, mis on põhjustatud lõikejõududest, kinnitusjõududest või materjali pingete vabanemisest, parandades seeläbi töötlemise stabiilsust ja lõpliku detaili täpsust.

Protsessitehnoloogiad
Komplekssete plastdetailide töötlemine ei sõltu mitte ainult CNC-seadmete täpsusest, vaid ka materjali omadustest ja töötlemiskogemusest. Kuna plastmaterjalid on kõvaduse, sitkuse, kuumakindluse ja mõõtmete stabiilsuse poolest väga erinevad, ei saa töötlemisparameetreid lihtsalt standardiseerida. Selle asemel tuleb protsessistrateegiaid kohandada vastavalt detaili struktuurile, materjali tüübile ja töötlemisnõuetele. Töötlemistehnoloogiate nõuetekohane rakendamine aitab tõhusalt lahendada levinud probleeme, nagu deformatsioon, vibratsioon, halb pinnakvaliteet, liigne ebatasasus ja mõõtmete kõrvalekalded.
Eriti õhukeseinaliste osade, sügavate õõnsustega osade ja ebakorrapäraste kumerate pindadega komponentide töötlemisel võib ebapiisav kontroll lõikekiiruse, etteandekiiruse, kinnitusmeetodi ja tööriista valiku üle kergesti mõjutada osade täpsust ja välimuse kvaliteeti. Seetõttu saavad tootjad keerukate plastdetailide töötlemise stabiilsust ja lõppkvaliteeti paremini tagada ainult seadmete jõudluse, protsessi kavandamise ja praktilise töötlemiskogemuse kombineerimise abil.
Kiire täppislõikamise tehnoloogia
Plastmaterjalid sobivad üldiselt kiireteks lõikemeetoditeks. Kuna plastmaterjalidel on tavaliselt madalam kõvadus kui metallidel, võivad õigesti valitud spindli kiirus ja etteandeparameetrid mitte ainult parandada töötlemise efektiivsust, vaid ka vähendada tööriista ja materjali vahelist survet ja hõõrdumist, vähendades seeläbi servade, tööriista haardumise ja halva pinnaviimistluse tekkimise võimalust. Plastdetailide puhul, mis nõuavad suurt mõõtmete täpsust ja välimust, annab kiire lõikamine sageli stabiilsemaid töötlemistulemusi.
Kiire töötlemine võimaldab:
- Parandada töötlemise efektiivsust;
- Vähendage lõiketakistust;
- Paranda pinna kvaliteeti.
Kiire töötlemine ei tähenda aga spindli kiiruse piiramatut suurendamist. Kohandusi tuleb teha vastavalt materjali tüübile, tööriista geomeetriale ja detaili suurusele.
Näiteks: POM-i saab üldiselt töödelda suurema lõikekiirusega, samas kui kõrgjõudlusega plastid, näiteks PEEK, vajavad stabiilsemaid töötlemistingimusi.
Mitmeteljeline mehaaniline tehnoloogia
Mõned keerulised plastdetailid vajavad töötlemist mitmest suunast. Lisaks tasapinna freesimisele, soonte lõikamisele ja puurimisele võib vaja minna ka külgpindade, kaldpindade ja kõverate alade täpset töötlemist. Kuna neil komponentidel on keerukas struktuur, vajavad traditsioonilised kolmeteljelised seadmed sageli mitut seadistust ja korduvat ümberpositsioneerimist, mis võib suurendada positsioneerimisvigu ja töötlemisaega.
Traditsioonilised kolmeteljelised masinad võivad vajada mitut seadistust, samas kui viieteljeline töötlemine saab:
- Vähendage seadistuste arvu;
- Parandage positsioneerimistäpsust;
- Masinate keerukad kõverad pinnad.
Näiteks keerukate toodete, näiteks lennundus- ja kosmosekomponentide ning meditsiiniliste konstruktsiooniosade puhul saab mitmeteljelise töötlemise abil saavutada sujuvama ja pideva kõvera pinna töötlemise.
Täppiskontrolli tehnoloogia
Pärast keerukate osade töötlemist on vaja ranget kontrolli ja kvaliteedikontrolli. Kontroll hõlmab tavaliselt mõõtmete täpsust, geomeetrilisi tolerantse, pinna karedust ja kriitiliste liitekohtade tegelikku montaažitulemust. Vajadusel kasutatakse kontrollimiseks tööriistu nagu koordinaatmõõtemasinad, nihikud ja mikromeetrid. Põhjaliku kontrolli abil saab kiiresti tuvastada potentsiaalsed probleemid, nagu töötlemise kõrvalekalded, ebatasasused, deformatsioon või pinnadefektid, tagades, et lõppdetailid vastavad projekteerimisnõuetele ja rakendusstandarditele.
Levinud kontrollimeetodite hulka kuuluvad:
- Koordinaatmõõtemasina (CMM) mõõtmine;
- Ülitäpne nihiku kontroll;
- Mikromeetri mõõtmine;
- Pinna kareduse testimine.
Kontroll kinnitab, kas mõõtmed vastavad projekteerimisnõuetele ja hoiab ära defektsete osade sattumise montaažietappi.
Meetodid keerukate plastdetailide töötlemiskvaliteedi parandamiseks
Komplekssete plastdetailide töötlemise kvaliteeti mõjutavad mitmed tootmisetapid. See ei ole seotud ainult seadmete täpsuse, tööriista seisukorra ja protsessi parameetrite sätetega, vaid on tihedalt seotud ka operaatori kogemuse, kohapealse juhtimise ja protsessi juhtimise võimalustega. Plastmaterjalide omaduste, näiteks termilise tundlikkuse, kerge deformeerumise ja suhteliselt madala jäikuse tõttu võivad ebaõiged töötlemistoimingud kergesti põhjustada mõõtmete kõrvalekaldeid, karedaid pindu, liigseid ebatasasusi või lokaalset deformatsiooni. Seetõttu on stabiilse, standardiseeritud ja korratava töötlemisprotsessi loomine väga oluline. Töötlemisele eelneva ettevalmistuse, töötlemise ajal jälgimise ja töötlemisejärgse kontrolli süstemaatilise juhtimise abil saab tõhusalt vähendada tootmisriske, minimeerida ümbertöötlemise ja praagi määra, parandada detailide järjepidevust ja partii stabiilsust ning parandada üldist tootmise efektiivsust ja toote kvaliteeti.
Töötlemisparameetrite sätete optimeerimine
Erinevad plastmaterjalid vajavad erinevaid töötlemisparameetreid. Kõigi materjalide puhul ei ole võimalik lihtsalt sama spindli pöörlemiskiirust, etteandekiirust ja lõikesügavust rakendada. Kuna erinevad plastid erinevad oluliselt kõvaduse, sitkuse, soojusjuhtivuse ja termilise deformatsiooni omaduste poolest, tuleb töötlemise ajal teha sihipäraseid kohandusi vastavalt materjali omadustele. Ainult parameetrite pideva optimeerimise abil, mis põhineb materjali jõudlusel, saab töötlemisprotsessi stabiilsemaks muuta ning saavutada suurema mõõtmete täpsuse ja pinnakvaliteedi.
Järgmisi parameetreid on vaja kohandada:
- Spindli kiirus;
- Söötmiskiirus;
- Lõikesügavus;
- Jahutusmeetod.
Õiged parameetrid võivad vähendada:
- Materjali sulamine;
- Tööriista vibratsioon;
- Burri moodustumine;
- Mõõtmete hälve.
Töötlemise ajal tuleks parameetreid pidevalt optimeerida vastavalt tegelikule lõikejõudlusele, materjali seisukorrale ja detaili struktuuri muutustele, mitte kasutada pidevalt sama andmekogumit. Kuna erinevatel materjalipartiidel võivad olla erinevused kõvaduses, sitkuses ja termilises stabiilsuses, võivad tööriista kulumine, masina töötingimused ja keskkonnatemperatuur mõjutada ka lõplikke töötlemise tulemusi. Seetõttu on tegeliku tootmise ajal vaja pidevalt jälgida pinna kvaliteeti, mõõtmete täpsust ja lõikestabiilsust ning aja jooksul reguleerida võtmeparameetreid, nagu spindli kiirus, etteandekiirus ja lõikesügavus. Ainult korduva testimise ja dünaamilise optimeerimise abil saab keerukate plastdetailide töötlemise kvaliteeti ja tootmise efektiivsust paremini tagada.
Täiustage tööpinna kinnitamise meetodit
Komplekssetel plastdetailidel on tavaliselt suhteliselt madal jäikus ja detailidel endil on suurem tõenäosus elastseks deformatsiooniks väliste jõudude mõjul. Seetõttu mõjutab tooriku kinnitusmeetod otseselt töötlemise stabiilsust, mõõtmete täpsust ja pinna kvaliteeti. Kui kinnitusjõud on liiga suur, võib see töödeldava detaili pinda kahjustada või põhjustada töötlemise ajal lokaalset deformatsiooni. Kui kinnitusjõud on liiga väike, võib detail lõikejõudude mõjul liikuda, mõjutades töötlemise trajektoori ja lõplikke mõõtmeid. Seetõttu tuleks tegeliku töötlemise ajal valida sobiv kinnitusmeetod vastavalt detaili struktuurile, materjali omadustele ja töötlemise nõuetele, tagades samal ajal ühtlase jõujaotuse, täpse positsioneerimise ja piisava toe.
Levinud meetodid hõlmavad järgmist:
- Vaakum imemine;
- Kohandatud inventar;
- Pehme lõualuu kinnitus;
- Abitoed.
Töödeldava detaili õige kinnitamine võib vähendada detaili liikumist ja parandada töötlemise täpsust.
Tugevdada järeltöötlust pärast töötlemist
Pärast töötlemist vajavad mõned plastdetailid tavaliselt mitmeid järeltöötlusprotseduure, et veelgi parandada nende välimust, mõõtmete stabiilsust ja kasutusomadusi. Levinud järeltöötlusmeetodite hulka kuuluvad ebatasasuste eemaldamine, kaldservade lõikamine, poleerimine, puhastamine ja vajalik pinnaviimistlus. Need protsessid ei paranda mitte ainult servade siledust ja vähendavad kokkupaneku ajal tekkivat häiret, vaid muudavad ka detailide pinnad siledamaks ja atraktiivsemaks, vastates kõrgematele rakendusnõuetele.
Üldine ravi hõlmab:
- Ebatasasuste eemaldamine;
- Poleerimine;
- Liivapritsimine;
- Pinna puhastamine.
Need töötlused võivad parandada osa välimust ja kasutusomadusi.
Sagedased küsimused
Millist töötlemise täpsust saab saavutada keerukate plastdetailide puhul CNC-töötlusega?
Komplekssete plastdetailide töötlemise täpsus sõltub materjalist, seadmete jõudlusest, detaili struktuurist ja töötlemisprotsessist. Tavaliste plastdetailide täpsus on tavaliselt umbes ±0.05 mm. Pärast protsessi optimeerimist ja täppisseadmete kasutamist võivad mõned osad saavutada täpsuse ±0.01–±0.02 mm. Meditsiiniseadmetes, pooljuhtseadmetes ja automatiseerimissüsteemides kasutatavate täppisplastkomponentide puhul tuleb täpsust põhjalikult kontrollida, lähtudes materjali stabiilsusest ja kontrollimeetoditest.
Järeldus
Komplekssete plastdetailide CNC-töötlus on tootmistehnoloogia, mis nõuab kõrgetasemelist protsessijuhtimist. Stabiilseid ja usaldusväärseid töötlemistulemusi saab saavutada ainult materjali omaduste, konstruktsiooniliste omaduste, seadmete jõudluse ja töötlemiskogemuse kombineerimise teel. Kergete, ülitäpsete ja korrosioonikindlate komponentide nõudluse pideva kasvuga töötlevas tööstuses laieneb ka plastmassist CNC-töötluse rakendusala. Komplekssete konstruktsioonide ja kõrgete täpsusnõuetega plastdetailide puhul saab ainult teaduslike töötlemisprotsesside kehtestamise ja protsessi üksikasjade pideva optimeerimise abil tegeliku tootmise ajal parandada töötlemise efektiivsust, vähendada praagimäärasid ja tagada, et detailid vastavad erinevate rakendusstsenaariumide nõuetele.
















