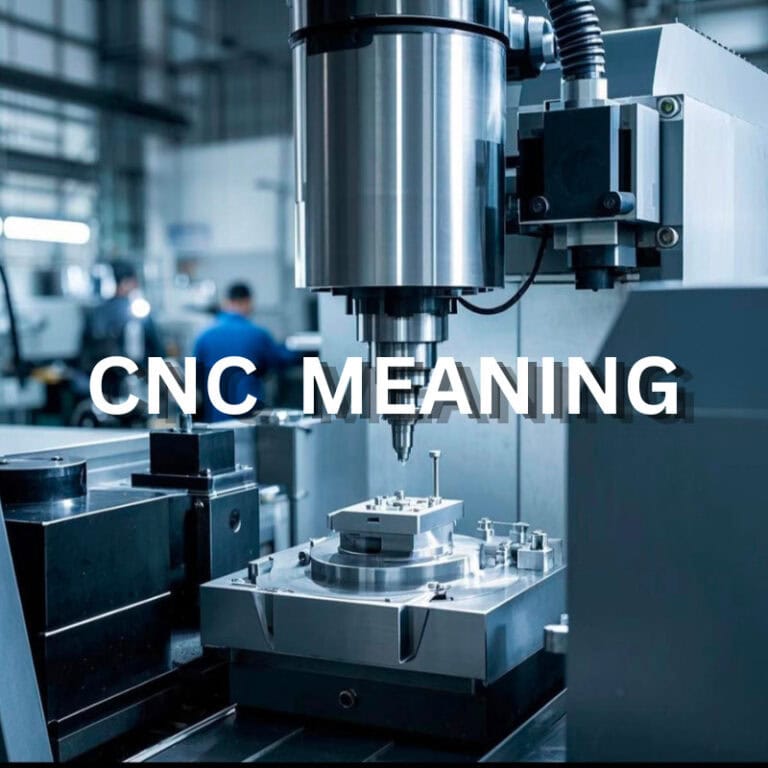
Enne ideede osadeks vormimist hindan töödeldavust – kasutades standardseid tööriistu, õigeid tolerantse ja minimaalseid seadistusi. See CNC-töötlemise projekteerimise juhend pakub praktilisi reegleid ja DFM-i näpunäiteid kontseptsioonist kuni tarnimiseni, aidates teil luua ülitäpseid detaile kiiremini, usaldusväärsemalt ja kulutõhusamalt.
Mis on CNC-mehaaniline töötlemine
CNC-töötlus (arvuti-numberjuhtimine) on lahutav protsess, kus programmeeritud tööriistad lõikavad toormaterjalid täpselt osadeks. See pakub erakordset täpsust, korduvust ja ühilduvust metallide ja plastidega, ühendades CAD-projekteerimise ja reaalse tootmise kiiremaks ja tõhusamaks tootmiseks.
Põhimõtted OCNC-töötlus
CNC-töötlus eemaldab materjali kiht kihi haaval tahkest plokist (toorikust). Erinevalt 3D-printimise aditiivsest olemusest on CNC lahutav – iga lõige loetakse lõpliku geomeetria moodustamiseks.
Freesimine : Kasutab pöörlevaid lõikeriistu pindade, soonte ja õõnsuste freesimiseks. See sobib ideaalselt prisma või keerukate 3D-kujude jaoks. Näiteks freesin oma igapäevatöös alumiiniumkorpusi tolerantsiga ±0.01 mm, kasutades 5-teljelisi keskpunkte, et saavutada täpsed kontuurid ja siledad viimistlused.
Treimine : Toorik pöörleb, samal ajal kui statsionaarne tööriist lõikab materjali ära, tekitades silindrilisi või koonilisi kujundeid. See meetod sobib ideaalselt võllide, pukside ja ventiilide korpuste jaoks, kus kontsentrilisus on kriitilise tähtsusega.
Puurimine : puuriterade abil puuritakse auke läbimõõduga tavaliselt 0.5 mm kuni 50 mm. Sügavate aukude puhul on täpsuse ja laastu eemaldamise tagamiseks sageli vaja astmelist puurimist või jahutusvedeliku läbivooluga tööriistu.
Kaasaegsetes tehastes kombineeritakse need toimingud sageli automaatselt – freesimine, treimine ja puurimine ühes seadistuses –, parandades oluliselt efektiivsust ja täpsust.
Levinud tüübid OCNC-masinad
CNC-masinad erinevad liikumistelgede arvu poolest:
2–3-teljelised masinad: need on kõige levinumad ja kulutõhusamad. Ideaalsed lamedate osade ja lihtsate õõnsuste jaoks, liiguvad X-, Y- ja Z-suunas.
4–5-teljelised masinad: pakuvad täiendavaid pöörlemis- ja kallutusliigutusi, mis võimaldavad mitme pinna või keerukate kõverate pindade töötlemist ühe seadistusega. Näiteks vajavad lennunduskomponendid või titaanist implantaadid täpsuse ja järjepidevuse tagamiseks sageli samaaegset 5-teljelist töötlemist.
Hübriid- ja mitmeotstarbelised masinad: ühendage freesimine, treimine ja mõnikord lihvimine või laserlõikus ühes seadmes, minimeerides seadistusi ja inimlikke vigu.
TiRapidis valime seadmeid tavaliselt detaili geomeetria ja tolerantsinõuete põhjal. Prototüüpide puhul pakub 3-teljeline süsteem kiirust; keerukate detailide või tootmise puhul tagab 5-teljeline süsteem mõõtmete järjepidevuse ja kulude kokkuhoiu võrreldes mitme kinnitusvahendiga.
Mis on kujundamine Fvõi CNC-töötlus
Enne tootmise alustamist määrab disain valmistatavuse. CNC-töötlemise projekteerimise eesmärk on muuta detailide tootmine kiiremaks, lihtsamaks ja kulutõhusamaks, täites samal ajal kõik funktsionaalsed ja visuaalsed eesmärgid. Optimeeritud disain vähendab tööriistaradasid, seadistusi ja keerukust, parandades täpsust ja tarnekiirust.
Roll Of-disain In Ttootmistsükkel
Disain kujundab tootmisprotsessi iga etappi:
Määratleb tööriistarajad ja keerukuse: geomeetria, seina paksus ja tolerants mõjutavad tööriista valikut ja tsükliaega. Nutikas disain võib lühendada töötlemisaega üle 30%.
Vähendab seadistamist ja kinnitustoiminguid: Ligipääsetavuse ja standardsete kinnitusdetailide arvestamine projekteerimisel parandab stabiilsust ja efektiivsust.
Suurendab täpsust ja korduvust: Selged tugipunktide viited ja järjepidev joondus vähendavad varieerumist. TiRapidis vähendas tugiaukude standardiseerimine ümberkinnituse vigu ±0.01 mm-ni.
Võimaldab digitaalse tootmise integratsiooni: Kaasaegsed CNC-töövood ühendavad disaini-, CAM- ja kontrolliandmed, et säilitada täpsus kogu protsessi vältel.
Kuidas disain mõjutab kulusid Ateine teostusaeg
Iga joonistatud mõõde mõjutab tootmiskulusid ja -aega:
Materjali ja geomeetria ajami lõikeaeg: sügavad taskud või õhukesed seinad suurendavad tööriista kulumist. Sügavuse vähendamine 10% võrra võib kulusid vähendada umbes 15%.
Kitsad tolerantsid suurendavad kulusid: standardsed ±0.05 mm tolerantsid on kiired; ±0.01 mm kahekordistab protsessiaega.
Lihtsustatud disain kiirendab tarnimist: TiRapidi DFM-ülevaated vähendasid disaini kohanduste, näiteks kaldservade ja ümarduste abil keskmist tarneaega 2 päeva võrra.
Standardiseerimine säästab aega: standardsete keermete, ava suuruste ja toorikute kasutamine lihtsustab hinnapakkumiste esitamist, hankimist ja tootmist – eriti globaalse tootmise puhul.
Mis on TEelised Aja piirangud Of Projekteerimine Fvõi CNC-töötlus
CNC-töötlemiseks mõeldud projekteerimine pakub võrratut täpsust ja korduvust, võimaldades keeruliste geomeetriate tõhusat tootmist. Siiski seavad sellised tegurid nagu tööriista geomeetria, ulatus ja masina liikumine piiranguid. Nende piiride mõistmine – ja nende ümber projekteerimine – tagab kvaliteetse ja kulutõhusa tootmise.
Eelised
Disain on hinna, kiiruse ja kvaliteedi alus.
Automatiseerimine ja täpsus: CNC-süsteemid saavutavad kordustäpsuse ±0.01 mm piires, mis sobib ideaalselt ühtlase kvaliteediga osade, näiteks ventiilikorpuste või robotühenduste jaoks.
Materjalide mitmekülgsus: CNC-töötlus võimaldab töödelda nii metalle kui ka plaste, reguleerides etteande ja kiiruseid.
Lühemad prototüüpimistsüklid: varajane DFM-valideerimine aitab ennustada lõikejõude ja tööriistatrajektoore; TiRapid lühendas prototüübi valmistamisaega 60%.
Andmete integreerimine: CAD-ist CAM-i töövood tagavad disaini kavatsuste säilimise kogu tootmise ja kontrolli vältel.
Piirangud
Isegi täiustatud CNC-süsteemid seisavad silmitsi geomeetriliste piirangutega.
Tööriista kuju: Ümarad tööriistad ei saa lõigata teravaid sisenurki; vajalik nurgaraadius on ≥1.3 × tööriista läbimõõt.
Ulatuse piirang: Sügavad taskud, mis ületavad 3 × tööriista läbimõõtu, põhjustavad vibratsiooni, suurendades pinnakaredust Ra0.8-lt Ra3.2-le.
Masina liikumine: Liiga suured detailid või mitmekülgsed elemendid vajavad sageli mitut seadistust, mis suurendab veariski.
Lahendused: disaini optimeerimise strateegiad
Tasku suhe: tööriista läbipainde vähendamiseks hoidke sügavuse ja laiuse suhe ≤3:1.
Nurkraadiused: Tööriista eluea pikendamiseks suurendage ümardusraadiust (nt R1.5→R2.0).
Õhukesed seinad: Vibratsiooni vältimiseks kasutage metallide puhul ≥0.8 mm, plastide puhul ≥1.5 mm.
Augu konstruktsioon: sügavus ≤4 × läbimõõt; jätke umbaugu põhja vaba ruumi.
Keermed: Jätke keermestamata osad 1.5× sammuga sügavuseks.
Tekst: Kasutage graveeritud, mitte reljeefse teksti puhul 20-pt sans-serif fonte.
Ribid ja eendused: Paksus ≈60% külgneva seina paksusest, et vältida deformatsiooni.
Kaldlõiked ja ümardamised: efektiivsuse huvides kasutage globaalseid märkmeid „murra kõik servad”.
Tõmbenurgad: Lõikepinge vähendamiseks ja viimistluse parandamiseks lisage vertikaalsetele seintele 1–2°.
Kuidas To Määrake projekteerimise ajal peamised töötlemisparameetrid
CNC-töötlemise projekteerimisel määravad projekteerimisotsused täpsuse, maksumuse ja teostusaja. Tolerantside, viimistluse, materjalide ja laomõõtude varajase määramisega tagavad insenerid valmistatavuse ja efektiivsuse – muutes projekteerimiskavatsuse usaldusväärseks, ülitäpseks ja kulutõhusaks tootmiseks.
Tolerantsid Aja GD&T rakendused
Tolerantsid on sillaks disaini ja tootmise vahel.
Tolerants suurendab kulusid: Mitte iga detail ei vaja ±0.01 mm täpsust. TiRapid säästis töötlemisaega 25%, seades sobivusaladel ±0.02 mm ja mujal ±0.1 mm.
GD&T parandab selgust: Lineaarsete tolerantside asemel määratleb GD&T geomeetrilisi omadusi, nagu paralleelsus, väljaviskejõud ja asend.
Parimad tavad:
Kriitiliste sobivuste korral kasutage IT7–IT8.
Mittekriitiliste piirkondade puhul lõdvendage kruvisid IT10–IT11-ni.
Joonisel tuleb määratleda üldised tolerantsimärkused, et vähendada arusaamatusi.
Nõuetekohane tolerantside jaotus võib vähendada töötlemise kogukulusid 10–30%.
Pinnatöötlus Aja esteetilised nõuded
Funktsiooni ja välimuse tasakaalustamine tagab parema kliendirahulolu.
Pinna kareduse mõju tsükliajale: Ra 0.8 µm nõuab peeneid viimistluskäike, samas kui Ra 3.2 µm saab teha ühe lõikega.
Levinud viimistlused:
Alumiinium: Anodeerimine (tüüp II/III) korrosioonikindluse tagamiseks.
Teras: QPQ ehk must oksiid roostekaitseks.
Plastid: poleerimine või liivapritsimine välimuse parandamiseks.
Kujundusnipp: Eraldage oma CAD-mudelis funktsionaalsed ja kosmeetilised pinnad selgelt, et vältida ebavajalikku viimistlust.
Materjalivalik Aja kuumtöötlus
Materjal määrab töödeldavuse ja tööriista jõudluse.
Lõikamiskäitumine:
Alumiinium (6061, 7075): lõikekiirus 500–800 m/min.
Roostevaba teras (304, 316): aeglasem, 150 m/min.
Titaan (Ti-6Al-4V): vajab jäika tööriista ja jahutusvedelikku.
Kuumtöötlus:
Karastatud (>45 HRC) materjalide puhul on vaja kaetud kõvasulamiga tööriistu.
Enne lõplikku töötlemist vabastage lõõmutatud detailid pingetest.
Õige materjali ja töötluse valimine võib tööriista eluiga 2–3 korda pikendada.
Miks standardsed laovarud kulusid vähendavad
Standardsete laosuuruste valimine on üks lihtsamaid kulude kokkuhoiu meetodeid.
Vähem töötlemist = vähem aega: 25 mm toorik võrreldes 30 mm toorikuga säästab 20 mm paksuse detaili lõikamisel 20% ajakulu.
Kergesti saadaval: Levinud suurused, näiteks 100 × 100 × 20 mm alumiiniumplaadid, on laialdaselt laos.
Lühemad teostusajad: Kohandatud toorikute vältimine võib lühendada hankeaega 7 päevalt 1–2 päevale.
TiRapid saavutas laomõõtmete standardiseerimise abil 30% kiirema tarne ja suurema materjalitõhususe.
Kuidas To Disain Fvõi erinevad töötlemisprotsessid
CNC-töötlemise projekteerimisel nõuab iga protsess – freesimine, treimine ja puurimine – unikaalseid disainikaalutlusi. Nutikad disainilahendused minimeerivad tööriista pinget, vähendavad vibratsiooni ja lihtsustavad seadistamist, parandades täpsust ja pinnaviimistlust. Allpool on toodud peamised disainiteadmised TiRapidi reaalsest tootmiskogemusest.
Freesimise disaini näpunäited
Freesimine on mitmekülgne, kuid tundlik tööriista jäikuse ja geomeetria suhtes.
Sügavuse ja laiuse suhte kontrollimine: Hoidke õõnsuse sügavus tööriista läbimõõdu 4× piires. TiRapid parandas 7075 alumiiniumi pinnakvaliteeti 30% võrra, piirates suhet 2.5×D-ni.
Tööriista läbimõõt: Lühemad tööriistad pakuvad paremat jäikust. Konstruktsioonifunktsioonid on standardsete läbimõõtude (Ø6, Ø8, Ø10 mm) ümber, et vältida kulukaid eritellimusel lõikureid.
Nurgaraadiuse optimeerimine: kasutage sisenurga raadiust ≥⅓ õõnsuse sügavusest (nt R4 12 mm sügavuse korral). Suuremad raadiused vähendavad tööriista pinget ja värinajälgi.
Treimise disaini näpunäited
Treimine on suurepärane ümarate osade tootmisel, kuid nõuab stabiilsuse tagamist.
Saleduse suhe: Hoidke detaili pikkuse ja läbimõõdu suhe ≤8:1. Pikkade võllide puhul kasutab TiRapid tugeks tugijalgu või kahekordseid keskpunkte.
Sümmeetria on oluline: sümmeetriline geomeetria tagab tasakaalustatud lõikejõud ja hoiab ära ekstsentrilisuse.
Vibratsioonikontroll: kõvade materjalide (nt SUS420, HRC50) puhul kasutage madalamat spindli kiirust ja sobivat jahutusvedelikku.
Kujundusmärkus: Parema protsessi planeerimise eesmärgil lisage joonistele valik „Keskmise toe nõutav”.
Puurimise disaini näpunäides
Puurimine on oluline, kuid sageli tähelepanuta jäetud.
Sügavuse ja läbimõõdu suhe: Hoidke augu sügavus ≤10× läbimõõt. Sügavamate aukude jaoks puurige mõlemalt poolt või kasutage astmelist puurimist. TiRapid saavutab ±0.02 mm täpsuse, kasutades 5×D puure laastueemaldustsüklitega.
Perpendikulaarsus: Puurimispinnad peavad olema tasased ja risti, et vältida nihkumist. Kaldus pindadele lisage väike täpppind.
Vältige pooltõmblusi: pooltõmblused kahjustavad tööriistu ja jätavad ebatasaseid jälgi. Kui see on vältimatu, kaaluge freesimist või elektroforeesi.
Kuidas To Kujunduse alalõiked Aja keerulised omadused
CNC-töötlemise projekteerimisel tekitavad sisselõiked ja sisemised geomeetriad suuri väljakutseid. Nendele peidetud aladele on standardsete tööriistadega raske ligi pääseda ning need võivad suurendada kulusid või põhjustada vigu. Nutikas disain tasakaalustab funktsiooni tööriistade ligipääsetavuse osas. See osa näitab, kuidas osi lihtsustada või jagada, et säästa aega ja kulusid.
Altlõike mõõtmed, tööriistad ja ligipääsetavus
Altlõiked on klassikalised „peidetud geomeetriad“. Kui need pole õigesti projekteeritud, võivad need muuta detaili töötlemata.
Suuruse juhised:
Hoidke alalõike sügavust ≤70% tööriista kaela pikkusest ja laiust ≤1.5 × tööriista läbimõõdust. TiRapidis võimaldas klapikorpuse alalõike sügavuse reguleerimine 8 mm-lt 5.5 mm-le töödelda standardset kuulpeafreesiga, säästes 25% tootmisajast.
Tööriistad ja teed:
Altlõigete tegemiseks kasutage T-soonega või kuulpeaga freese. Kitsastes kohtades valige pikakaelalised freesid või 5-teljelised seadistused. Varustage alati vähemalt 1.5× tööriista läbimõõt vaba ruumi tööriista ohutuks väljumiseks.
Ligipääsetavuse kontroll:
Simuleerige tööriistateid CAD/CAM-tarkvaras. TiRapidi insenerid kasutavad Fusion 360-sid. Tööriista ligipääsetavuse kaart pimedate tsoonide tuvastamiseks enne programmeerimist, vältides kulukaid ümbertöid.
Kulutõhusad alternatiivid
Keerulised geomeetriad ei vaja alati kallist 5-teljelist töötlemist. Projekteerimise optimeerimine võib sageli sama tulemuse tõhusamalt saavutada.
Struktuuri ümberkujundamine:
Kui sisselõige toimib ainult lukustus- või montaažifunktsioonina, asendage see kaldserva või keermestatud konstruktsiooniga. Näiteks TiRapid konstrueeris alumiiniumkorpuse ümber 45° sisselibistatava istuga, minnes üle 5-teljeliselt töötlemiselt 3-teljelisele töötlemisele ja vähendades detailide maksumust 40%.
Jagatud töötlemine ja kokkupanek:
Lihtsama ligipääsemise tagamiseks jagage detail mitmeks osaks ja seejärel ühendage need kruvide või keevitusega. See „modulaarne“ lähenemine on populaarne lennunduses ja automatiseerimises.
Plussid: seadmete madalam hind ja lihtsam hooldus.
Näpunäide: Täpse joondamise tagamiseks monteerimise ajal lisage tüübliaugud.
Hübriid tootmine:
Äärmiselt keerukate sisemiste õõnsuste puhul kombineerige 3D-printimine kuju valideerimiseks funktsionaalsete pindade CNC-viimistlusega. See hübriidlähenemine tasakaalustab disainivabadust ja täpsust – ideaalne vormide valmistamiseks ja meditsiiniseadmete jaoks.
Kuidas To Plaani osa orientatsioon Aja kinnitusdetailid
CNC-töötlemise projekteerimisel mõjutavad detailide orientatsioon ja kinnitusdetailid oluliselt täpsust, efektiivsust ja kulusid. Hea disain eeldab, kuidas detaile kinnitatakse ja neile ligi pääseb. Selged tugipunktid ja vähem seadistusi parandavad korduvust, lühendavad tsükliaega ja tagavad ühtlase töötlemise kvaliteedi.
Andmesüsteem And kinnitusdetailide positsioneerimine
Tugipunktide määratlemine viib projekteerimiskavatsuse vastavusse tegeliku töötlemisega. Halvasti valitud tugipunktid põhjustavad sagedasi ümberpaigutamise ja joondamise vigu.
Looge selge andmesüsteem
Valige peamiseks tugipunktiks funktsionaalne või montaažipind. Näiteks töötleb TiRapid robotühenduste korpuseid, kasutades peamise tugipunktina kinnituspinda ja teiseste tugipunktidena kahte kinnitusava, saavutades montaažihälbe <0.02 mm.
3-punktilise asukoha põhimõte
Rakenda reeglit „3-2-1” – kolm punkti tasapinna, kaks suuna ja üks pöörlemise jaoks. See tagab stabiilsuse ja hoiab kinnitusvea alla ±0.01 mm.
Kinnitusvahendite disain ja valik
Tootmispartiide puhul kasutage detailide vahetuse kiirendamiseks pneumaatilisi või vaakumkinnitusi. Prototüüpide puhul sobivad hästi standardsed kruustangid või pehmed lõuad. TiRapidi DFM-aruannetes tuuakse sageli esile „kinnitusdetailide interferentsialad“, et vältida konstruktsioonielementide ja kinnitustsoonide kokkupõrkeid.
Seadistuste vähendamine Aja tööriista muudatused
Iga seadistus või tööriistavahetus toob kaasa potentsiaalse vea ja lisab aega. Nutikas orienteerumine ja protsesside järjestamine aitavad ebaefektiivsust kõrvaldada.
Minimeeri seadistusi
Projekteerige nii, et enamikku detaile (70%+) saab töödelda ühe seadistusega. Grupeerige kriitilised augud ja pinnad ühte koordinaatsüsteemi, et vähendada ümberorienteerumist. TiRapid vähendas kunagi alumiiniumist aluse seadistuste arvu kolmelt ühele, lühendades teostusaega kahe päeva võrra.
Optimeeri tööriistavahetusstrateegiat
Grupeerige omadused, mis nõuavad sama lõikuri suurust või sügavust. 5-teljelises töötlemises kasutab TiRapid jämetöötluseks Ø8 mm, seejärel viimistluseks Ø4 mm ja Ø2 mm, säästes seeläbi 15% tsükliaega ja parandades tööriista eluiga.
Valige efektiivne töötlemissuund
Võimaluse korral suunake detailid nii, et põhipind oleks suunatud ülespoole, et parandada laastu eemaldamist ja vähendada tööriista läbipaindet. Nurga all olevate detailide puhul kallutage detaili, et võimaldada normaalseid lõiketeid, parandades pinnaviimistlust ja järjepidevust.
Kuidas To Valmistage ette CNC-töötlemisjoonised ja -failid
CNC-töötlemise projekteerimisel ühendavad joonised ja 3D-failid projekteerimise ja tootmise. Selged ja standardiseeritud dokumendid aitavad masinaehitajatel koheselt kavatsusest aru saada, minimeerides ümbertöötamist ja parandades täpsust. Selles jaotises on välja toodud peamised joonise üksikasjad ja failivormingud kiireks ja täpseks hinnapakkumiseks.
M To Kaasa In Teie joonistused
Hästi ettevalmistatud tehniline joonis tagab, et iga töödeldud detail vastab oma kavandatud eesmärgile.
GD&T (geomeetriline mõõtmete ja tolerantside mõõtmine)
Funktsionaalsete nõuete väljendamiseks kasutage geomeetrilisi tolerantse, nagu asend, ristiasend ja kontsentrilisus. TiRapidi insenerid kontrollivad enne töötlemist kõiki GD&T sümboleid, et tagada nende vastavus meie seadmete võimalustele.
Mõõtmete tolerantsid:
Järgige üldlevinud standardeid, näiteks ISO 2768-mK või ASME Y14.5. Tüüpilised juhised:
Üldine töötlemine: ±0.1 mm
Täpne sobivus: ±0.02 mm
Augu tolerantsid: H7 või H8
Nende standardite rakendamine aitab tasakaalustada kulusid ja täpsust.
Pinna viimistlus ja töötlus:
Määrake alati Ra väärtused ja viimistlustüübid, nt:
Ra 3.2 μm üldiseks töötlemiseks
Ra 0.8 μm poleerimiseks
II tüüpi must anodeerimine või QPQ must oksiid kaitseks
TiRapid määrab tööriistade ja protsessi parameetrid automaatselt vastavalt pinna nõuetele.
Soovitatavad failivormingud Aja üleslaadimise näpunäited
Õige vormingu valimine kiirendab tsiteerimist ja hoiab ära tõlkevead.
3D-mudeli vormingud
STEP (.stp/.step) — universaalne, eelistatud CNC jaoks
IGES (.igs) – keerukate pindade jaoks
STL (.stl) – 3D-printimiseks, ei sobi ideaalselt CNC hinnapakkumiste jaoks
Parasolid (.x_t) — ideaalne SolidWorksi/NX kasutajatele
2D joonistusvormingud
PDF – märkuste, tolerantside ja pinnaviimistluse jaoks
DWG/DXF – laserlõikuse või traatelektroodi jaoks
Üleslaadimiseelne kontroll-leht
Ühtlased ühikud (mm või tollid)
Eemaldage kasutamata kehad või peidetud visandid
Üks osa faili kohta
Joonise ja 3D-mudeli vahelise joonduse kontrollimine
Lisage pinnaviimistluse ja töötluse märkused
Nende failistandardite järgimine tagab, et teie CNC-töötlusprojekt liigub disainist tootmiseni sujuvalt ja täpselt.
Kuidas To Tagage töötlemise kvaliteet Aja täpsus
CNC-töötlemise projekteerimisel ulatub kvaliteedi tagamine lõppkontrollist kaugemale – see hõlmab kõike alates projekteerimisest kuni tarnimiseni. Iga samm, alates tööriista valikust kuni pinna kontrollimiseni, mõjutab täpsust ja järjepidevust. See osa näitab, kuidas tagada CNC-detailide vastavus funktsionaalsetele ja visuaalsetele standarditele.
Mõõtmismeetodid Aja tööriistad
Täppistöötlus sõltub usaldusväärsetest kontrollimeetoditest, mis on kohandatud tolerantsinõuetele ja detaili geomeetriale.
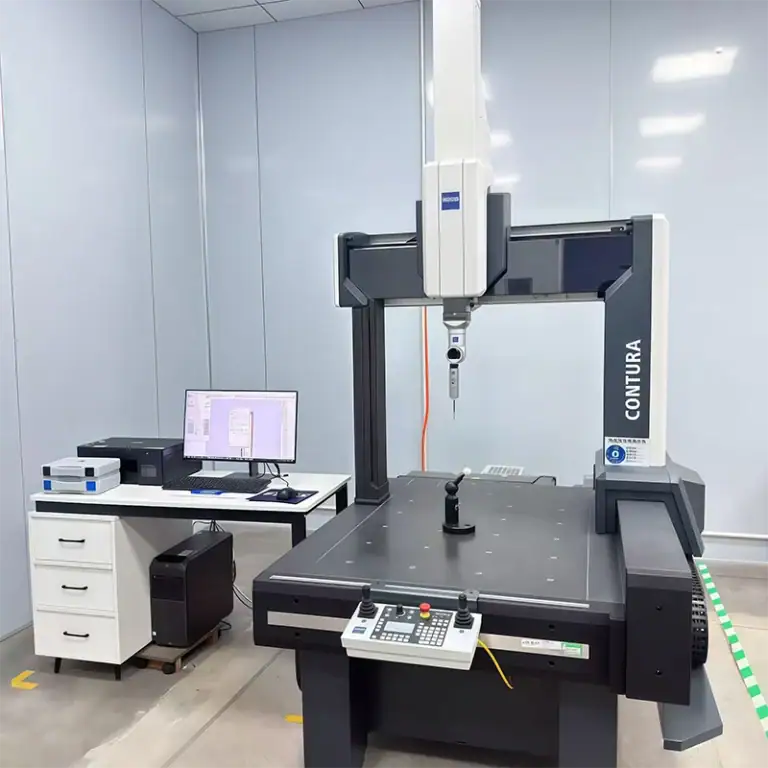
Kontaktmõõtmine (CMM)
Koordinaatmõõtemasinad (CMM-id) pakuvad mikronitaseme täpsust:
Täpsus kuni ±2 µm
Ideaalne keerukate geomeetriate ja vabakujuliste pindade jaoks
Automatiseeritud 3D-võrdlusaruanded kiiremaks valideerimiseks
Kontaktivaba optiline mõõtmine
Optiline ja laserskaneerimine jäädvustab miljoneid pinnapunkte sekunditega:
Täpsus umbes ±10 µm
Ideaalne esteetiliste või painduvate komponentide jaoks
Genereerib kiiresti 3D-pilvekaardi mõõtmete kontrollimiseks
Käsitsi mõõtmine
Väiksemate tolerantside (>0.05 mm) korral pakuvad piisavat täpsust nihikud ja mikromeetrid.
Näide: 6061 alumiiniumkorpuse mõõtmine ±0.05 mm sobivustolerantsiga Mitutoyo digitaalse mikromeetri abil.
Valmis osa kvaliteet Aja välimuse ootused
Kvaliteetsed CNC-detailid ühendavad mõõtmete täpsuse pinna täiuslikkusega.
Pinna kareduse standardid
Ra 3.2 μm: standardne freesitud viimistlus
Ra 1.6 μm: peentöötlus
Ra 0.8 μm: poleeritud või peegelviimistlusega
Visuaalne ja kosmeetiline kontroll
Kontrollitakse kriimustusi, mõlke, ebatasasusi ja värvimuutusi.
Anodeeritud viimistluse väikesed värvierinevused (ΔE < 2.0) on ISO standardite piires vastuvõetavad.
Mõõtmete ja vormi täpsus
Statistilise protsessikontrolli (SPC) abil jälgib TiRapid tööriistade kulumist ja reguleerib nihkeid reaalajas, hoides masstootmise ajal kõrvalekalded ±0.005 mm piires.
CMM-i kontrolli, SPC-analüüsi ja kosmeetilise hindamise kombineerimise abil saavutavad tootjad ühtlase ja kvaliteetse CNC-detaili, minimeeritud ümbertöötlemise ja parema klientide rahulolu.
KKK
Millist tarkvara kasutatakse CNC-detailide kujundamiseks?
3D-modelleerimiseks kasutan peamiselt CAD-tarkvara nagu SolidWorks, Fusion 360 või AutoCAD ja tööradade genereerimiseks CAM-tööriistu nagu Mastercam või NX CAM. Need platvormid integreerivad disaini ja tootmise, parandades täpsust kuni 30% ja vähendades programmeerimisaega 40% automatiseeritud G-koodi genereerimise kaudu.
Millised on CNC-tööpinkide projekteerimise kriteeriumid?
CNC-tööpinkide projekteerimisel pean prioriteediks jäikust, spindli kiirust ja termilist stabiilsust. Jäik konstruktsioon tagab vibratsioonikontrolli ±2 µm piires, samas kui tasakaalustatud kiiruse ja pöördemomendi suhe suurendab töötlemise efektiivsust 25%. Samuti arvestan tootmise stabiilsuse tagamiseks kandevõime, tööriistavahetuse aja ja hoolduse kättesaadavusega.
Kuidas ma saan oma disaini CNC-töötlemiseks optimeerida?
Optimeerin oma disaini, viies geomeetria vastavusse standardsete tööriistade suuruste ja töödeldavate raadiustega. Sügavate õõnsuste vältimine ja seadistuste minimeerimine vähendab tsükliaega kuni 35%. Tootlikkust silmas pidava disaini (DFM) põhimõtete kasutamine CAD-i varases etapis tagab sujuvamad tööriistateed, parema pinnaviimistluse ja vähem tööriistavahetusi.
Kuidas saan oma CNC-töötlemise projekteerimise kulutõhusust parandada?
Kulutõhususe suurendamiseks lihtsustan detailide geomeetriat, standardiseerin aukude suurusi ja projekteerin ühe seadistusega töötlemiseks. Materjalide kasutamine ja tööriista eluea jälgimine võivad tootmiskuludes kokku hoida 15–25%. Samuti grupeerin sarnaseid toiminguid ja kasutan mitmeteljelisi seadistusi, et tööjõu- ja kinnitusvahendite kulusid märkimisväärselt vähendada.
Kuidas saan tagada CNC-töödeldud osade täpsed tolerantsid?
Lõiketemperatuuri juhtimise, CMM-i kontrolli ja tööriista kulumiskompensatsiooni programmeerimise abil tagatakse kitsad tolerantsid (kuni ±0.005 mm). Täppiskinnitused, stabiilsed materjalid nagu 6061-T6 alumiinium ja järeltöötluskontroll aitavad säilitada mõõtmete järjepidevust mitme tootmispartii jooksul.
Järeldus
CNC-töötlemise projekteerimine ei seisne ainult joonistes ja mõõtmetes – see hõlmab täpsuse, efektiivsuse ja kulude tasakaalustamist. Tööriistade ligipääsetavuse, tolerantside, materjalide ja kinnitusdetailide varajase kaalumisega saavad insenerid minimeerida riske, parandada järjepidevust ja saavutada ülitäpseid detaile säästlikumalt. Kas teil on CNC-töötlemise projekteerimise kohta ideid või vajadusi? Teie kontaktandmed saavad meie väärtuslikuks kogemuseks!