
Endoskoopilised instrumendid peavad tavaliselt teostama vaatlust, positsioneerimist, haaramist, lõikamist, transportimist ja muid toiminguid suhteliselt väikeses ruumis. Seetõttu peavad sisemiste komponentide mõõtmed, ühendussuhted ja pinnatingimused jääma stabiilseks. Võrreldes üldiste mehaaniliste osadega on endoskoopiliste instrumentide kirurgilistel osadel sageli väikesed mõõtmed, peen struktuur, mitu auku ja suhteliselt õhuke seinapaksus. Mõned osad tuleb kokku panna ka läätsede, kateetrite, haardekomponentide või muude täppiskomponentidega. CNC-töötlusega saab metallide või insenerplastide täpset lõikamist teostada vastavalt 3D-joonistele ja insenerinõuetele ning kohandatud osade tootmist lõpule viia treimise, freesimise, puurimise, keermestamise, mikrotöötlemise ja muude protsesside abil.
Millised on endoskoopiliste kirurgiliste osade töötlemisomadused?
Endoskoopiliste instrumentide siseruum on piiratud, seega tuleb komponente üldiselt väiksemaks teha, säilitades samal ajal piisava tugevuse ja stabiilsuse. Väike komponent võib sisaldada samaaegselt auke, sooni, keermeid, astmeid ja vastaspindu. Seetõttu tuleb töötlemise järjekord eelnevalt kokku leppida, et vähendada korduvast kinnitusest tingitud mõõtmete kõikumisi.
Väikesemõõtmeliste konstruktsioonide stabiilne töötlemine
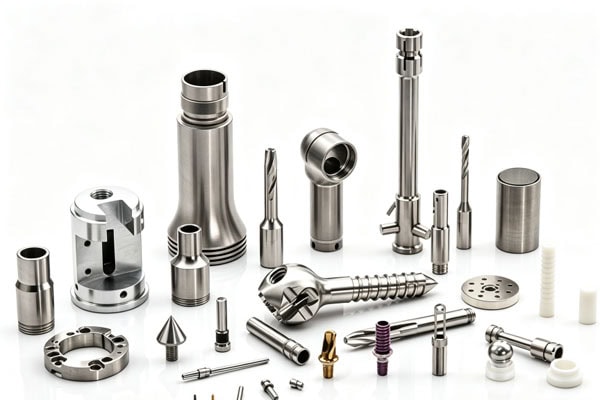
Endoskoopiliste kirurgiliste osade tavaliste struktuuride hulka kuuluvad pistikud, hülsid, positsioneerimiskomponendid, haardekomponendid, läätse kinnitusstruktuurid, juhtkomponendid ja mitmesugused mittestandardsed väikesed metalldetailid. Mõnel komponendil on väike välisläbimõõt, kuid need vajavad siiski sisemisi auke või astmeid. Tavapäraste töötlemismeetodite puhul võib olla keeruline tasakaalustada mõõtmete täpsust ja pinnakvaliteeti. CNC-treimine sobib võlli-, hülsi- ja silindriliste osade jaoks ning sellega saab pidevalt töödelda selliseid konstruktsioone nagu välisläbimõõdud, sisemised augud, otsapinnad, sooned ja keermed. Tasaste pindade, ebakorrapäraste kontuuride ja mitmesuunaliste aukudega osade puhul saab protsessi lõpuleviimiseks kombineerida CNC-freesimist või mitmeteljelist töötlemist.
Õhukeste seinte, peente soonte ja mikroaukude töötlemise jõudude juhtimine
Mõned endoskoopilised komponendid kasutavad üldise suuruse vähendamiseks õhemaid seinapaksusi. Kui lõikejõud on töötlemise ajal liiga suur, võib komponent kergelt deformeeruda, mis võib lõpuks mõjutada kokkupanekut. Seetõttu tuleb enne tootmist valida sobiv kinnitusmeetod ja töötlemisjärjestus vastavalt komponendi struktuurile. Näiteks saab kõigepealt töödelda peamisi positsioneerimispindu, millele järgnevad peened struktuurid; õhukeste seinte puhul saab lõikekogust läbimise kohta vähendada, teostades järgnevate protsesside käigus mõõtmete ülekontrolli. Peente soonte, mikroaukude ja muude omaduste puhul tuleks lõiketingimusi kontrollides kasutada ka sobiva suurusega väikeseid tööriistu.
Montaaži mõõtmed
Endoskoopilisi kirurgilisi osi kasutatakse harva iseseisvalt. Üks hülss peab ühenduma teise komponendiga, üks positsioneerimiskomponent peab täpselt paigaldama oma paigaldusasendisse ja üks haardekonstruktsioon peab säilitama sujuva liikumise. Seetõttu võivad joonistel näidatud ava läbimõõdud, võlli läbimõõdud, vahed, koaksiaalsed suhted ja positsioonimõõtmed kõik mõjutada lõplikku kokkupanekut. Nende kriitiliste mõõtmete kindlakstegemine enne töötlemist võib muuta tootmisprotsessi stabiilsemaks.
Kuidas arendada CNC-töötluslahendust endoskoopiliste osade jaoks
Insenerid peavad kõigepealt kinnitama detaili konstruktsiooniomadused, materjali, tolerantsid, pinnatöötluse ja montaažinõuded ning seejärel määrama, kas treimine, freesimine, puurimine, keermestamine või mitmeteljeline töötlemine on sobiv. Endoskoopilised komponendid on tavaliselt suhteliselt kompaktse konstruktsiooniga. Kui töötlemisjärjestus pole õigesti korraldatud, võib see suurendada tööriistade kasutamist, kinnitusoperatsioonide arvu ja järgnevat viimistlustööd. See võib põhjustada ka deformatsiooni õhukeseinalistes piirkondades, aukude asukoha kõrvalekaldeid või ebastabiilset pinnakvaliteeti. Seetõttu aitab mõistliku töötlemismarsruudi eelnev väljatöötamine parandada tootmise efektiivsust, vähendada ümbertöötlemist ja tagada, et detailid vastavad järgnevatele montaaži- ja rakendusnõuetele.
Jooniste ja kriitiliste mõõtmete kinnitamine
Pärast 3D-failide (nt STEP, STP ja IGES) ning tehniliste jooniste (nt PDF, DWG ja DXF) kättesaamist saab kõigepealt kontrollida detaili konstruktsiooni, materjali, mõõtmeid, tolerantse, pinnanõudeid ja erimärgistusi. Erilist tähelepanu tuleks pöörata montaažipositsioonidele ja kriitilistele mõõtmetele. Üldiste välismõõtmete puhul saab tootmine jätkuda jooniste järgi; montaaži mõjutavad augud, sooned, keermed ja positsioneerimispinnad tuleks tootmisplaanis eraldi märkida koos vastavate kontrollimeetoditega.
Valige töötlemismeetod vastavalt konstruktsioonile
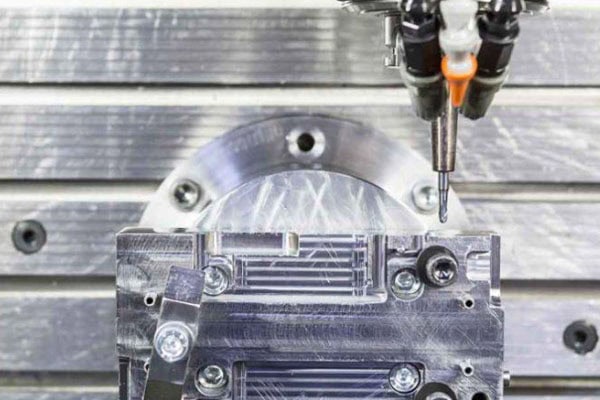
Erinevad detailid sobivad erinevatele töötlemisseadmetele. Silindrilisi detaile saab üldiselt kõigepealt CNC-treimiseks kaaluda; keerukate tasaste pindade ja ruumiliste kontuuridega detaile saab töödelda CNC-freesimise abil; kui konstruktsioon sisaldab keerukaid omadusi mitmes suunas, saab kinnitusoperatsioonide arvu vähendamiseks kasutada 5-teljelist CNC-töötlust. TiRapidi veebisait pakub CNC-freesimise, CNC-treimise, 5-teljelise CNC-töötluse ja mikrotöötluse teenuseid, võimaldades valida töötlemisprotsessi vastavalt detaili struktuurile.
| Detailstruktuuride ja võtmejuhtimise levinumad töötlemismeetodid | ||
| Hülsid, võlli osad | CNC treimine | Välisläbimõõt, sisemine auk, kontsentrilisus |
| Väikesed korpused | CNC freesimine | Augu asukohad, tasapinnad, seina paksus |
| Ebakorrapärased pistikud | 3-teljeline/5-teljeline freesimine | Kontuur, positsioonimõõtmed |
| Peente soonte ja aukudega osad | Mikro-CNC-töötlus | Soone laius, augu läbimõõt, servad |
| Keermestatud ühendusdetailid | Treimine/freesimine/keermestamine | Keerme mõõtmed, paaritumisvõime |
Integreerige kontroll töötlemisprotsessi
Endoskoopilised komponendid ei sobi kontrollimiseks alles pärast kogu töötlemise lõpetamist. Kriitilisi mõõtmeid saab kontrollida poolvalmis etapis, et tuvastada mõõtmete kõrvalekaldeid aja jooksul ja vältida töötlemisprotsessi jätkamisest tingitud materjali- ja ajaraiskamist. Levinud kontrollid võivad hõlmata mõõtmete mõõtmist, ava läbimõõdu kontrolli, keerme kontrolli, visuaalset kontrolli ja CMM-i kontrolli. TiRapidi veebisait kirjeldab ettevõtte CMM-i kontrollivõimalusi ja nende kasutamist täppis-CNC-detailide kvaliteedikontrollis. Kõrgemate nõuetega projektide puhul saab vastavalt kliendi joonistele esitada ka vastavad mõõtmete kontrollimise protokollid, mis lihtsustab inseneri- ja hankemeeskondadel osade vastavuse kinnitamist jooniste nõuetele.
Kuidas valida endoskoopiliste kirurgiliste osade materjale ja pinnatöötlusi
Materjali valik mõjutab otseselt töötlemise raskusastet, komponendi tugevust, korrosioonikindlust ja järgnevaid töötlemismeetodeid. Tegelik materjalivalik tuleb kindlaks määrata komponendi rakenduse, kokkupuutekeskkonna, montaažinõuete ja kliendi esitatud tehniliste spetsifikatsioonide põhjal. Valik ei tohiks põhineda ainult hinnal. Endoskoopiliste kirurgiliste osade puhul tuleks arvestada ka materjali biosobivuse, kõrge temperatuurikindluse, puhastus- ja steriliseerimiskindluse ning mõõtmete stabiilsusega pikaajalisel kasutamisel. Erinevatel materjalidel on erinevad nõuded lõikekiiruse, tööriista kulumise, pinnakareduse ja deformatsioonikontrolli osas, seega tuleb neid projekteerimisetapis eelnevalt hinnata. Õige materjalivalik võib mitte ainult parandada töötlemise efektiivsust, vaid ka vähendada probleeme järgneva kokkupaneku, pinnatöötluse ja kvaliteedikontrolli ajal.
Roostevaba teras sobib täppiskonstruktsioonide osade jaoks
Roostevabast terast, näiteks 316L, kasutatakse tavaliselt meditsiiniseadmete komponentide jaoks ning see pakub head korrosioonikindlust ja mehaanilisi omadusi. Roostevabast terast saab kaaluda hülsside, ühenduste, haardekomponentide, konstruktsioonitugede ja muude osade jaoks vastavalt konkreetsele konstruktsioonile. Roostevabast terasel on aga üldiselt suurem kõvadus ja suurem töötlemisraskus kui tavalisel alumiiniumil. Seetõttu tuleb töötlemise ajal kontrollida tööriistade kulumist, lõikekuumust ja töötlemisdeformatsiooni.
Titaanisulamid ja tehnilised plastid erikonstruktsioonide jaoks
Titaanisulamid on suure tugevuse ja suhteliselt väikese kaaluga ning neil on rakendusväärtus teatud meditsiiniseadmete konstruktsioonides. Insenerplastid, näiteks PEEK, pakuvad omadusi, sealhulgas kuumakindlust ja vastupidavust keemilisele keskkonnale, ning neid saab kasutada konkreetsete isoleerivate, toetavate või konstruktsioonielementide jaoks. Tuleb märkida, et ainuüksi materjali nimetus ei tähenda, et komponenti saab kliiniliselt kasutada. Lõplik materjali klass, pinnatöötlus, puhastusnõuded ja kasutuskeskkond tuleks kinnitada vastavalt meditsiiniseadme toote konstruktsioonile ja regulatiivsetele nõuetele.
Pinna kvaliteet tuleb määrata vastavalt rakendusele
Pärast töötlemist võivad komponendid vajada ebatasanduste eemaldamist, poleerimist, passiveerimist, elektropoleerimist või muid spetsiifilist töötlust. Endoskoopiliste kirurgiliste osade puhul võivad servadel olevad jääktabad mõjutada kokkupanekut ja kasutamist, seega tuleb teravate servade eemaldamine üldiselt lisada töötlemise nõuete hulka. Pinnatöötlus võib mõjutada ka mõõtmeid. Kui augu või vastaspinna mõõtmed pärast järeltöötlust muutuvad, võib muutuda ka montaaživahe. Seetõttu tuleb pinnatöötlusnõuded enne tootmist kinnitada ja seotud mõõtmete muutused tuleks lisada mõõtmete kontrolli.
TiRapidi kohandatud endoskoopiliste osade tootmisprotsess
Endoskoopiliste kirurgiliste osade kohandatud tootmine võib alata insenerifailiga ning seejärel jätkuda protsessi hindamise, prototüübi töötlemise, kontrolli ja partiitootmise kaudu. Insenerimeeskond analüüsib kõigepealt 3D-mudelit, 2D-jooniseid, materjali, tolerantse ja pinnatöötlusnõudeid, et teha kindlaks, kas detail sobib töötlemiseks, ning tuvastada õhukeste seinte, sügavate aukude, peente soonte või keerukate montaažistruktuuride põhjustatud võimalikud probleemid. Seejärel teostatakse prototüübi töötlemine, et kontrollida mõõtmeid, välimust ja montaaži toimivust. Kontrolli tulemuste põhjal saab enne väikepartii või partiitootmise alustamist optimeerida töötlemisparameetreid. See protsess võib vähendada ümbertöötlemise riski ja võimaldada klientidel enne ametlikku masstootmist kinnitada komponentide toimivust ja rakendustulemusi.
Jooniste hindamine ja DFM-i soovitused
Pärast seda, kui kliendid on esitanud CAD-failid ja tehnilised joonised, saab TiRapid teha DFM-kontrolle vastavalt detaili struktuurile, sealhulgas aukude asukohtadele, seina paksusele, tööriistade ligipääsetavusele, töötlemisjärjekorrale ja materjalivalikule. Kui teatud omadus võib töötlemisraskusi suurendada, saab enne tootmist esitada modifikatsioonide ettepanekuid, selle asemel et oodata töötlemise lõpetamist. Meditsiiniseadmete projektide puhul, mis nõuavad kiiret arendust, võib see varajane suhtlus vähendada korduvat prototüüpimist.
Prototüübi töötlemine ja mõõtmete kontrollimine
Pärast protsessi kinnitamist siseneb projekt prototüübi töötlemise etappi. Prototüüpide eesmärk ei ole mitte ainult välimuse, vaid ka montaaži, liikumise, mõõtmete ja konstruktsiooni toimivuse kontrollimine. Näiteks pärast endoskoopilise haardeseadme pistiku töötlemist tuleb see vastava konstruktsiooniga kokku panna, et kinnitada aukude täpset asukohta, keermete sujuvat toimimist ja liikuvate komponentide vahel esinevat interferentsi. Pärast prototüübi kinnitamist saab tootmisparameetreid vastavalt tegelikule tagasisidele kohandada.
Väikepartiide tootmine ja kvaliteedikontroll
Pärast prototüüpide kontrolli läbimist saab projekti nõuete kohaselt korraldada väikepartiide tootmise. Väikepartiide etapi peamine eesmärk on säilitada iga komponendi mõõtmete järjepidevus, mitte lihtsalt töötlemiskiiruse suurendamine. Samast partiist pärit osade puhul saab joonise nõuete kohaselt teostada proovikontrolli või 100% kontrolli, pöörates erilist tähelepanu aukude läbimõõtudele, välisläbimõõtudele, keermetele, kriitilistele positsioneerimismõõtmetele ja pinnatingimustele. Struktuuriliselt keerukate komponentide puhul saab mõõtmete kontrollimiseks kasutada ka seadmeid, näiteks koordinaatmõõtemasinate (CMM).
Pakendamine ja järgnev tootmistugi
Väikesed täppisdetailid võivad transportimise ajal olla löökide, kriimustuste või segunemise suhtes vastuvõtlikud, seega tuleb tootmisplaani lisada ka pakendamine. Pärast kontrolli saab detaile klassifitseerida ja pakendada vastavalt osade numbritele, kogustele ja kliendi nõuetele. TiRapid pakub lisaks CNC-töötlemisele ka lehtmetalli valmistamise ja 3D-printimise teenuseid, toetades tootmist prototüüpidest ja väikestest partiidest kuni skaleeritud tootmiseni. Veebisait kirjeldab ka lisaväärtusteenuseid, sealhulgas CAD-failide tuge, montaaži, hankimist ja pakendite kujundamist, mis aitab vähendada korduvat suhtlust klientide ja erinevate tarnijate vahel.
Korduma kippuvad küsimused
Kas endoskoopilisi kirurgilisi osi saab väikestes kogustes töödelda?
Jah. Uute toodete väljatöötamisel saab enne partiitootmise juurde asumist esmalt teostada üheosalise või väikeseeria prototüübi töötlemist, et kontrollida mõõtmeid ja montaaži toimivust. See võib vähendada suuri investeeringuid enne, kui disain on täielikult kinnitatud.
Kas CNC-töötlus saab hakkama väga väikeste endoskoopiliste osadega?
Teostatavuse kindlakstegemiseks saab hinnata konkreetset joonist. Detaili mõõtmed, ava läbimõõt, soone laius, seina paksus, materjal ja tolerantsid võivad kõik mõjutada töötlemismeetodit. Suhteliselt väikeste komponentide puhul on enne hinnapakkumise esitamist vaja tehnilist hindamist, et määrata kindlaks sobivad tööriistad, seadmed ja töötlemislahendused.
Millist teavet tavaliselt endoskoopiliste osade kohta nõutakse?
Üldiselt on soovitatav esitada 3D-failid, näiteks STEP ja STP, koos mõõtmete ja tolerantside nõudeid sisaldavate tehniliste joonistega. Kui on olemas ka materjalisertifikaadid, pinnatöötlusnõuded, kontrollaruanded või pakendamisnõuded, saab need esitada koos. Täielikum teave võimaldab üldiselt täpsemat tehnilist hinnangut ja hinnapakkumist.
Kas prototüüpe saab valmistada enne partiitöötlust?
Jah. Prototüübi kontrollimine on meditsiiniseadmete komponentide väljatöötamisel tavaline tootmismeetod. Prototüübid aitavad enne väikepartiide tootmisele üleminekut tuvastada mõõtmete, montaaži või konstruktsiooniga seotud probleeme, aidates vähendada partiitöötlemise järgset ümbertöötlemist.
CNC-töötlemise eeliseks on see, et mittestandardseid osi saab toota vastavalt konkreetsetele joonistele, ilma et kliendid peaksid oma disainilahendusi olemasolevate toodete mahutamiseks muutma. Toodete puhul, mis on alles varajases arendusjärgus, saab esmalt toota väikese arvu prototüüpe, et enne koguse suurendamist veenduda komponentide korrektses paigaldamises. Juba tootmisse jõudnud projektide puhul saab väikepartiide või partiidena töötlemist korraldada vastavalt tegelikele vajadustele. Kui teil on juba endoskoopiliste komponentide STEP-, STP-, PDF- või muud insenerifailid, saate need otse TiRapidile saata. Insenerid saavad kõigepealt üle vaadata detaili struktuuri ja töötlemisnõuded ning seejärel pakkuda sobivaid tootmissoovitusi ja hinnapakkumist. See muudab protsessi joonistest valmistoodeteni selgemaks ja hõlbustab ka võimalike töötlemisprobleemide eelnevat tuvastamist. Endoskoopiliste instrumentide projektide puhul, mis nõuavad täppis-CNC-detaile, võib tootja valimine, kes on võimeline tegelema insenerikommunikatsiooni, töötlemise, kontrolli ja järgneva tarnimisega, vähendada vaheetappe ja muuta projekti elluviimise tõhusamaks.
E-mail: projektid@tirapid.com
Telefon: + 86 760 8999 8536
















