
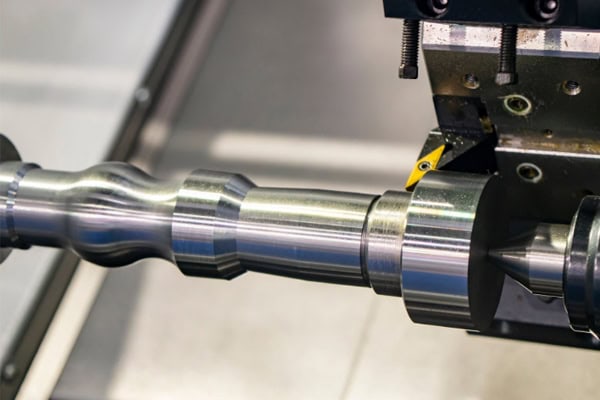
CNC-treimine mängib masinaehituslikus tootmises keskset rolli. Ülitäpse töötlemise ja üksikdetailide kulude kontrolli tasakaalustamine on inseneride ja hankeotsuste langetajate peamine eesmärk kõigis tööstusharudes. Tehniliste parameetrite väikesed muudatused dikteerivad otseselt komponentide lõpliku pinnakareduse, mõõtmete tolerantsid ja tootmistsükli ajad.
CNC treimise täpsust mõjutavad tegurid
CNC-treipinkide tegelikku töötlemise täpsust piiravad masina riistvara, tööriista füüsilised omadused ja lõikekeskkond. Kumulatiivsete vigade kõrvaldamine võib oluliselt parandada komponentide järjepidevust.
Masina geomeetrilised vead ja termiline deformatsioon
Masina juhtrööbaste paralleelsus, spindli viskumine ja juhtkruvi lõtk on mõõtmete kõrvalekallete peamised põhjused. Pikaajaliste kiirete lõiketoimingute ajal tekitab hõõrdumine peatoe ja etteandemehhanismide vahel soojust, mis viib konstruktsioonielementide mikronitasemelise soojuspaisumiseni.
- Spindli radiaalne visk: Spindli pöörlemise ajal tekkivad aksiaalsed ja radiaalsed nihked kanduvad otse toorikule, põhjustades ebaühtlust. Selle leevendamiseks on vaja kasutada ülitäpseid eelkoormatud laagreid ning regulaarset kontrolli ja joondamist.
- Termilise tasakaalu kontroll: masina pideva töötamise tagajärjel tekkiv temperatuuri tõus muudab tööriista otsa tegelikke koordinaate. Lõikevedeliku temperatuuri haldamiseks konstantse temperatuuriga jahutussüsteemide kasutamine vähendab konstruktsiooni termilise deformatsiooni mõju aksiaalsetele mõõtmetele.
- Korduva positsioneerimise täpsus: Servoajami kumulatiivsed vead suurenevad kasutusaja jooksul. Lineaarskaalade ja servo tagasisidesüsteemide kalibreerimine kompenseerib regulaarselt lõtku ja tagab täpse etteande paigutuse.
Geomeetriliste vigade ja termilise triivi kontrollimine on peamine kaitse mõõtmete stabiilsuse tagamiseks, luues kindla aluse järgnevatele ülitäpsetele toimingutele.
Tööriista kulumine ja geomeetria valik
Lõikeriistad alluvad töötlemise ajal tugevale mehaanilisele hõõrdumisele ja kõrgetele temperatuuridele. Tööriista nina raadiuse kulumine muudab tegelikku lõiketeed, mis viib tahtmatu mõõtmete nihkeni.
- Kalde- ja kliirensi nurkade optimeerimine: Sobivate tööriista geomeetria omaduste valimine parandab oluliselt lõikekäitumist. Kaldenurga suurendamine vähendab lõikejõude ja minimeerib õhukeseina deformatsiooni, samas kui piisav kliirensnurk vähendab hõõrdumist tööriista külje ja tooriku vahel.
- Tööriista nina raadiuse kompensatsioon (G41/G42): Kaaride või koonuste treimisel tuleb määrata täpne tööriista nina raadiuse kompensatsioon, et vältida üle- või alalõikamist ning tagada keerukate profiilide mõõtmete vastavus joonise spetsifikatsioonidele.
- Kattematerjalide sobitamine: Spetsiaalsete tööriistakatete valimine alusmaterjalide põhjal – näiteks TiAlN-katted roostevaba terase jaoks ja katmata või teemantkattega lõiketerade jaoks alumiiniumisulamite jaoks – minimeerib servade kogunemist ja pikendab tööriista eluiga.
Tööriista geomeetria parameetrite täpne valimine ja süstemaatilise kulumiskompensatsiooni rakendamine vähendab oluliselt tööriista kulumisest tingitud praagimäära.

CNC-treimise lõikeparameetrite optimeerimise strateegiad
Õigete lõikeparameetrite määramine määrab otseselt töötlemise efektiivsuse ja pinna kvaliteedi. Pinna kiiruse, etteandekiiruse ja lõikesügavuse tasakaalustatud kombinatsioon tagab optimaalsed töötlemistingimused.
Lõikekiiruse ja etteandekiiruse vaheline seos
Lõikekiirusel (VC) ja etteandekiirusel (F) on pinnaviimistlusele otsustav mõju. Teoreetiline pinnakaredus on otseselt proportsionaalne etteandekiiruse ruuduga ja pöördvõrdeline tööriista nina raadiusega.
| Materjal Type | Soovituslik lõikekiirus (m/min) | Viimistlussöötmise kiirus (mm/pööre) | Ühine sisestusklass
|
| Alumiiniumsulam (6061/7075) | 300 - 800 | 0.05 - 0.15 | Karbiid / PCD |
| Süsinikteras (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Kaetud karbiid |
| Roostevaba teras (304/316) | 100 - 180 | 0.06 - 0.12 | Kermet / CBN |
| Titaanisulam (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Peeneteraline karbiid |
Jahutusvedeliku valik ja tarnekoht
Lõikevedeliku ülesanne on mitte ainult soojuse hajutamine, vaid ka laastude eemaldamine ja määrimine. Ebatäpne jahutusvedeliku etteanne põhjustab lõiketerade termilist pragunemist.
- Kõrgsurvejahutusvedeliku tehnoloogia: Tavapärane madalrõhujahutusvedelik ei suuda lõiketsoonis tekkinud aurutõket läbi tungida. Üle 70 baari kõrgsurvejahutusvedelik murrab pikki laastusid ja pikendab tööriista eluiga sügavate aukude treimisel.
- Emulsioon vs sünteetiline vedelik: Sobiva jahutusvedeliku valimine vastavalt töötlemise intensiivsusele on ülioluline. Suure koormusega lõikamine eeldab äärmusrõhu lisanditega emulsioone, samas kui viimistlustreimisel on kasulikud hästi soojust hajutavad sünteetilised vedelikud.
- Lõikepiirkonna sihtimine: vedeliku voolu suund määrab soojuse hajumise efektiivsuse. Jahutusvedeliku täpne suunamine tööriista ja kiibi ühenduskohta hoiab ära kuivlõikamise ja lõiketera kiire kulumise.
Jahutusvedeliku tugeva filtreerimise ja sihipärase tarnemehhanismi loomine on tõhus strateegia tooriku pinnakvaliteedi ja tööriistakulude ühtlustamiseks.
Moonutuste kontrollimine keerukates õhukeseinalistes treitud osades
Õhukeseinalised komponendid on kinnitusjõudude, lõikejõudude ja jääkpingete koosmõjul väga vastuvõtlikud elastsele ja plastsele deformatsioonile. Nende mõjude vähendamiseks on vaja spetsiaalseid töötlemistehnikaid.
Kinnitusmeetodi täiustused ja spetsiaalsed kinnitusdetailid
Standardsed kolmepakilised padrunid tekitavad õhukeseinaliste silindriliste toorikute puhul kergesti kolmnurkseid moonutusi. Jõu jaotamine suuremale kokkupuutepinnale pakub tõhusa lahenduse.
- Pirukakujulised pehmed lõuad: Täispikkuses kinnitus jaotab kontsentreeritud kinnituspunktid laiale alale, muutes punktide koormuse ühtlaseks pinnakontaktiks, et vältida ebaühtlust.
- Hüdraulilised paisuvad vormid: Õhukeseinalised hülsikomponendid on välisläbimõõtude töötlemisel ebaühtlase koormuse korral altid pragunemisele. Paisuvate vormide paigutamine sisemise ava kaudu saavutab ühtlase radiaalse paisumise, tagades kontsentrilisuse sise- ja välisläbimõõdu vahel.
- Hüdraulilise kinnituse ülekoormuse kontroll: liigne kinnitusjõud põhjustab detaili vabastamisel tagasilöögideformatsiooni. Hüdraulilise rõhu vähendamine koos sisemiste tugirõngastega suurendab tooriku jäikust, vähendades kinnituse deformatsiooni allikal.
Kinnitusdetailide geomeetria ümberkonfigureerimine ja kinnitusjõu jaotuse optimeerimine võimaldab tootjatel kõrvaldada esialgse füüsilise pinge detailide seadistamise ajal.
Protsessi marsruudi jagamine ja stressi leevendamine
Jämetöötlus vabastab suures koguses sisemist jääkpinget. Lõpptreimine ilma eelneva pingete leevendamiseta põhjustab detaili kinnituse eemaldamisel mõõtmete nihkeid.
- Jämeda ja viimistluse range eraldamine: Ühekordse töötlemise sundimine vabastab tugeva sisemise pinge, mis viib moonutusteni. Jämeda töötlemise järel 0.5 mm varu jätmine ja detaili loomuliku vananemise lubamine üle 24 tunni või pingete leevendamine, stabiliseerib mõõtmed.
- Sümmeetriline lõikestrateegia: Ühepoolne jõu rakendamine kutsub esile painde. Õhukeseinaliste ja sümmeetriliste profiilidega osade puhul tasakaalustavad vahelduvad lõikekäigud jääkpingeid, tagades täpsed geomeetrilised kujundid.
- Kiire kerge lõikamine: Suur lõikesügavus põhjustab lõikejõudude järsku suurenemist. Suure spindlikiiruse, väikese lõikesügavuse ja väikese etteandekiiruse kasutamine vähendab õrnadele õhukeseinalistele konstruktsioonidele mõjuvaid mehaanilisi jõude.
Tootmisetappide süstemaatiline planeerimine koos pingete leevendamise meetoditega pakub põhilahendust täppiskomponentide pikaajalise mõõtmete stabiilsuse tagamiseks.
CNC-treimise tükikulude vähendamise viisid
Kulude vähendamine ei tähenda kvaliteedi ohverdamist; pigem tugineb see automatiseerimise taseme tõstmisele, tööradade optimeerimisele ja tööriista eluea pikendamisele, et minimeerida ebaproduktiivset tsükliaega.
Automatiseeritud laadimine/mahalaadimine ja järelevalveta tootmine
Lõikamisega mitteseotud abiaeg (seadistamine, tööriistade seadistamine, mõõtmine) moodustab suure osa kogu tootmistsüklitest. Automatiseerimise integreerimine suurendab oluliselt masina kasutusaega.
- Varda tõmmitsad ja varda etteandjad: käsitsi materjali laadimine võtab tööjõudu ja katkestab tootmisrütmi. Varda etteandjate sidumine treimiskeskustega võimaldab pidevat automaatset varda töötlemist, toetades öiseid toiminguid ilma operaatori sekkumiseta.
- Portaalroboti laadimine: käsitsi laadimine toob kaasa tsüklivariatsioone ja ohutusriske. Ühe ketta või võlli komponentide puhul saavutavad portaalrobotid laadimise alla sekundi, säilitades väga ühtlase tootmistakti aja ja vähendades vigastuste ohtu.
- Tööriistade eelseadistamine masinas ja protsessisisene kontroll: Masinate peatamine tööriistade seadistamiseks ja masinaväliseks mõõtmiseks kulutab väärtuslikku spindli lõikamistunde. Masinate varustamine automaatsete tööriistade seadistajate ja kontaktanduritega minimeerib seadistamise seisakuid ja kompenseerib automaatselt tööriistade kulumist.
Manuaalse töö asendamine automatiseeritud seadmete ja intelligentsete mõõtmissüsteemidega on peamine kulude vähendamise ja tõhususe suurendamise edasiviiv jõud.
Programmi optimeerimine ja tööriistaraja vähendamine
Tõhusa NC-koodi kirjutamine välistab jõudeolekus kuluva aja, suurendades üldist lõikamise efektiivsust.
- Mittelõikavate tagasitõmbamisradade optimeerimine: täisnurksed üleminekud tekitavad tarbetuid aeglustusviivitusi. Kaarepõhiste sisse- ja väljaliikumiste kasutamine täisnurkade asemel vähendab aksiaalset kiirendust/aeglustusaega, lühendades kumulatiivselt iga detaili tsükliaega.
- Töötsüklite rakendamine: Tööriistaradade rida-realt programmeerimine loob pika koodi, mis võib juhtimisprotsessi kiirust üle koormata. Töötsüklite (nt G71, G72 ja G73) rakendamine lihtsustab programmi struktuuri ja kiirendab kontrolleri täitmist.
- Samaaegne mitme tööriistaga töötlemine: Ühe revolvriga järjestikune lõikamine ei kasuta mitmeteljelise masina võimalusi täielikult ära. Kahe spindli ja kahe revolvriga treikeskused töötlevad detaili mõlemat otsa samaaegselt, kahekordistades tootlikkust ja vähendades seadmete amortisatsioonikulusid.
NC-programmides ajalise koondamise kõrvaldamine ja mitmeteljelise sünkroniseerimise ärakasutamine lühendab tootmistsükli koguaega kõige peenemate detailideni.
















