
Alumiiniumist CNC-töötlusteenus kohandatud osade jaoks
Pakume laiaulatuslikke CNC-alumiiniumitöötlemise teenuseid alates disainist kuni prototüüpimiseni, tagades täieliku toetuse väikesemahulisele tootmisele.
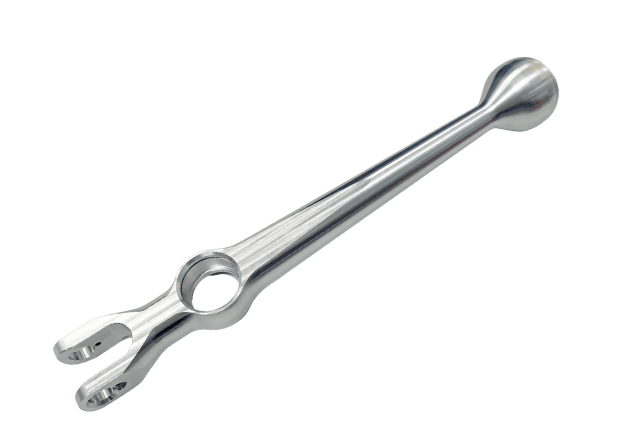
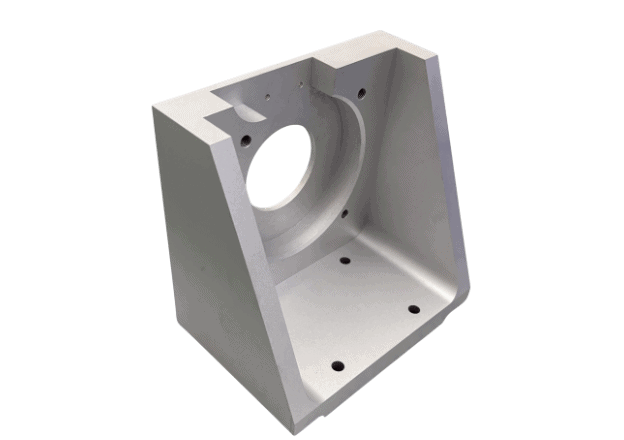
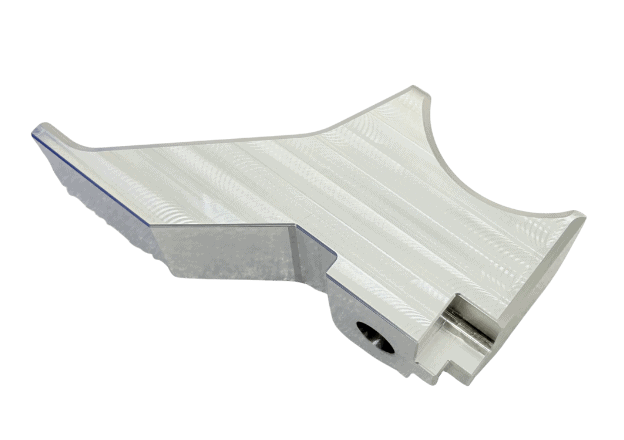
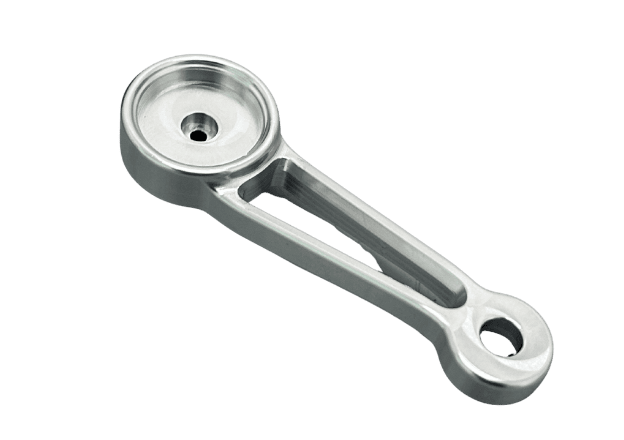
Alumiiniumist CNC töötlemine
Alumiinium on tuntud oma tugevuse, kerge kaalu, suurepärase soojus- ja elektrijuhtivuse ning korrosioonikindluse poolest – muutes selle ideaalseks materjaliks CNC-töötlemiseks. TiRapidis töötame mitmesuguste alumiiniumisulamitega, sealhulgas 6061, 7075 ja 2024, tagades täiusliku segu jõudlusest ja kulutõhususest. Pakume täppistöötlust, kiiret teostusaega ja erakordset kvaliteeti sellistele tööstusharudele nagu lennundus, meditsiin ja autotööstus.
- Suurepärane korrosioonikindlus
- Suurepärane töödeldavus
- Kulusäästlik lahendus
- Keskkonnasõbralik taaskasutatavus
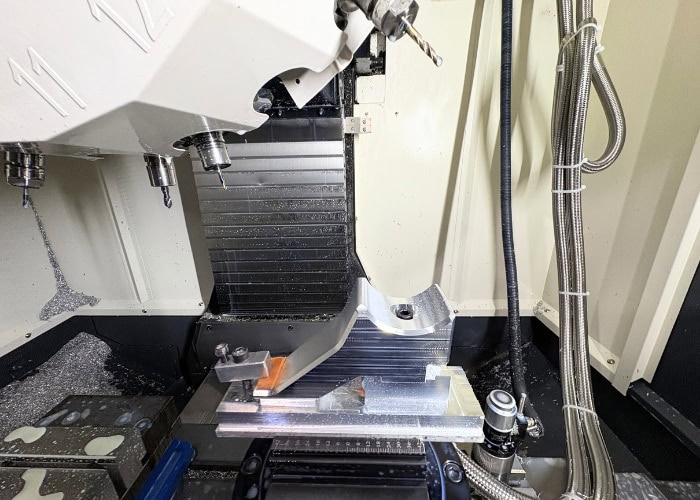
Töödeldud alumiiniumi võimalused
Price | $$$$$$ |
Tarneaeg | 3 ~ 10 päeva |
Seina paksus | 0.2 mm (0.0079 tolli) |
Tolerantsid | ±0.005 mm (±0.00019 tolli) |
Miniosa suurus | 1x1x1mm (0.039×0.039×0.039″) |
Maksimaalne osa suurus | 130×63.5×63.5cm (511x255x255″) |
Töötlemisvalikud | CNC freesimine (3-teljeline | 4-teljeline | 5-teljeline) | CNC treimine | EDM | Traadist EDM | Vesilõikus | Lihvimine | Puurimine | Pinnaviimistlus |
Pinna viimistlusvalikud | Standard (freesitud kujul) | Rantlipuhastus | Trummeldamine | Anodeerimine (II või III tüüp) | Titaananodeerimine | PTFE-ga immutatud kõvaanodeerimine | Keemiline kile (kromaatkonversioonkate) | Passiveerimine | Pulbervärvimine | Elektropoleerimine | Poleerimine | Harjamine | Elektrooniline nikeldamine | Hõbetamine | Kuldamine | Tsinkimine |
Alumiiniummaterjali valikud
| Alumiiniumi klassid | Tõmbetugevus (MPa) | Saagistugevus (MPa) | Väsimustugevus (MPa) | Murdepikenemine (%) | Kõvadus (HRC) | Kõvadus (HRB) | Tihedus (g/cm^3) |
| Alumiinium 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Alumiinium 6063 | AlMg0.7Si | 62400 | ET AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Alumiinium 5052-H32 | AlMg2.5 | 3.3523 | ET AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Alumiinium 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Alumiinium 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Alumiinium 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Alumiinium 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Alumiinium MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Alumiinium 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Alumiinium 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Alumiinium 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| Alumiinium 7050 | AlZn6CuMgZr | 3.4144 | ET AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
CNC alumiiniumdisaini kulude kokkuhoiu näpunäited
1. Lisage sisemistele vertikaalsetele servadele raadius
Sisemistele vertikaalsetele servadele, eriti nurkades, raadiuse lisamine aitab parandada töötlemise efektiivsust, vähendades tööriista kulumist ja minimeerides kahjustuste ohtu. See lihtne muudatus tagab sujuvama lõikamise, vältides teravaid servi, mis võivad tööriista kahjustada ja töötlemisprotsessi aeglustada. Optimaalse jõudluse saavutamiseks on soovitatav, et nurga raadius oleks vähemalt üks kolmandik õõnsuse sügavusest.
2. Piira õõnsuste sügavust
Õõnsuste sügavuse piiramine võib oluliselt vähendada töötlemiskulusid. Mida sügavam on õõnsus, seda kauem aega võtab töötlemine ning võib vaja minna spetsiaalseid tööriistu või mitmeteljelisi süsteeme. Üldine reegel on hoida õõnsuse sügavus mitte rohkem kui neli korda laiusest, et minimeerida aeganõudvaid ja kulukaid toiminguid.
3. Suurendage õhukeste seinte paksust
Õhukeste seinte paksuse suurendamine aitab parandada mõõtmete stabiilsust ja vähendab deformatsiooni võimalust töötlemise ajal. Õhukesed seinad on sageli altid vibratsioonile, mistõttu on neid raske täpselt töödelda. Paksemad seinad tagavad ühtlasema materjali eemaldamise ja vähendavad töötlemisaega.
4. Kasutage standardseid aukude suurusi
Standardsed augu suurused mitte ainult ei vähenda vajadust täiendavate töötlemisetappide järele, vaid alandavad ka tööriistade ja kontrolli kulusid. Standardsete puurisuuruste kasutamine kiirendab tootmist, kuna on vaja vähem tööriistavahetusi ja seadistusi. See aitab hoida ka töötlemiskulusid madalal ja stabiilsena.
5. Määrake tolerantsid ainult vajadusel
Kitsaste tolerantside määratlemine suurendab tarbetult töötlemiskulusid. Määrake kõige kitsamad tolerantsid ainult siis, kui need on detaili toimimise jaoks kriitilise tähtsusega. Enamiku mittekriitiliste omaduste puhul piisab standardtolerantsidest, mis vähendab nii töötlemisaega kui ka -kulusid.
6. Arvestage materjali töödeldavusega
Materjalide töödeldavus mõjutab otseselt CNC-töötlemise kulusid ja kiirust. Lihtsasti töödeldavad materjalid, näiteks alumiinium, vähendavad töötlemisaega ja tööriistade kulumist. Detailide projekteerimisel tuleks nii jõudluse kui ka kulutõhususe optimeerimiseks kaaluda parema töödeldavusega materjale.
KKK
Miks valida CNC-töötlemisdetailide jaoks alumiiniummaterjal?
Alumiinium on CNC-töötlemiseks populaarne valik tänu oma suurepärasele töödeldavusele, kõrgele tugevuse ja kaalu suhtele, korrosioonikindlusele ja madalale hinnale. See on väga mitmekülgne, sobib paljudele tööstusharudele ja seda saab hõlpsasti kohandada erinevateks kujudeks ja suurusteks.
Kui palju CNC alumiiniumi töötlemine maksab?
CNC-alumiiniumi töötlemise maksumus sõltub mitmest tegurist, sealhulgas materjali klassist, konstruktsiooni keerukusest, tolerantsidest, kogusest ja vajalikust pinnaviimistlusest. Alumiiniumi töötlemise kulud on keskmiselt teiste metallidega võrreldes suhteliselt madalad, eriti tavaliste klasside, näiteks 6061 ja 7075 puhul. Kohandamine, spetsiaalsed tööriistad ja rangemad tolerantsid võivad kulusid suurendada, kuid alumiiniumi töödeldavus ja kulutõhusus muudavad selle sageli nii prototüüpide kui ka tootmispartiide jaoks parimaks valikuks.
Mis on CNC alumiiniumi töötlemine?
CNC-alumiiniumi töötlemine on täppisprotsess, mille käigus kasutatakse arvuti abil juhitavaid masinaid alumiiniumdetailide lõikamiseks, vormimiseks ja vormimiseks vastavalt konkreetsetele disaininõuetele. See protsess hõlmab mitmesuguseid tehnikaid, nagu CNC-freesimine, CNC-treimine ja puurimine, mis võimaldavad toota ülitäpseid, keerukaid ja kohandatud detaile. Alumiiniumsulameid nagu 6061, 7075 ja 2024 kasutatakse tavaliselt töötlemiseks tänu nende ideaalsele tasakaalule tugevuse, töödeldavuse ja hinna vahel.
Millised tööstusharud kasutavad CNC-alumiiniumi töötlemist?
CNC-alumiiniumitöötlust kasutatakse laialdaselt erinevates tööstusharudes, sealhulgas lennunduses, autotööstuses, meditsiinis, elektroonikas ja robootikas. Lennunduses kasutatakse alumiiniumdetaile nende kerge kaalu ja tugevuse tõttu. Autotööstus saab kasu alumiiniumi tugevuse ja kaalu suhtest, mis vähendab sõidukite kaalu ja parandab kütusekulu. Meditsiiniseadmetes pakub alumiinium vastupidavust ja korrosioonikindlust, elektroonikas ja robootikas aga täpsuse ja kerge kaalu tõttu.
Millised on CNC-töödeldud alumiiniumdetailide tolerantsid?
CNC-töödeldud alumiiniumdetailide tolerantsid võivad ulatuda standarddetailide ±0.05 mm-st kuni täppiskomponentide ±0.005 mm-ni. Täpne tolerants sõltub detaili keerukusest, materjali klassist ja CNC-seadmete võimalustest. Tavaliselt on üldiseks kasutamiseks saavutatavad tolerantsid ±0.1 mm kuni ±0.02 mm, samas kui lennundus-, meditsiini- ja kõrgjõudlusega tööstusharudes on tavaliselt vaja rangemaid tolerantse.