
Los equipos SMT contienen numerosos componentes de posicionamiento, transmisión, guiado y conexión que deben mantener un ajuste estable durante el funcionamiento a alta velocidad y los movimientos frecuentes. Para los fabricantes de equipos, la calidad del mecanizado de los componentes puede afectar la eficiencia del ensamblaje, la respuesta al movimiento y las condiciones de funcionamiento a largo plazo. Al adquirir componentes mecanizados por CNC, es importante comprender los requisitos generales del proceso, además de las tolerancias dimensionales. Planificar los procesos de mecanizado según la aplicación específica de cada componente puede ayudar a reducir los ajustes durante el ensamblaje y la puesta en marcha.
¿Qué componentes de equipos SMT son adecuados para el mecanizado CNC de precisión?
Las estructuras mecánicas de los equipos SMT son altamente personalizadas, y los componentes de posicionamiento, los componentes móviles y las piezas funcionales pueden fabricarse mediante mecanizado CNC según los planos técnicos.
Componentes de posicionamiento y montaje
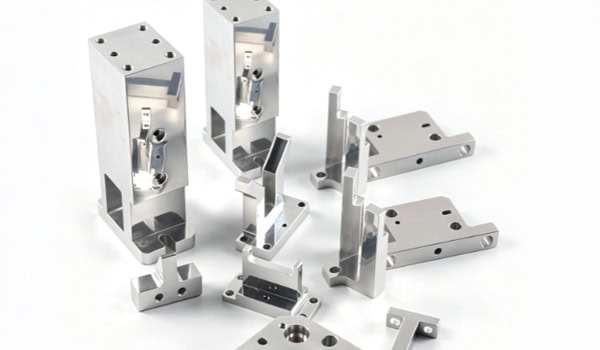
Las estructuras de posicionamiento proporcionan conexión y posicionamiento entre los diferentes módulos. El mecanizado requiere establecer relaciones dimensionales precisas alrededor de las superficies de referencia y los orificios de montaje.
- Bloques y bases de posicionamiento: Se utilizan principalmente para el mecanizado de orificios de posicionamiento, ranuras de montaje y superficies de referencia, con control de la posición de los orificios y las dimensiones críticas de la superficie.
- Bases de montaje para rieles guía: Concéntrese en la planitud y el paralelismo de las superficies de montaje, así como en la precisión posicional de los orificios de fijación.
- Placas de montaje de equipos: Suelen contener múltiples patrones de orificios, escalones y áreas de montaje, lo que requiere una estrategia de fijación adecuada en función de la estructura.
El uso de puntos de referencia de mecanizado consistentes puede reducir los errores de posicionamiento acumulados durante el ensamblaje.
Componentes de movimiento y transmisión de alta velocidad
Los mecanismos de movimiento de los equipos de colocación suelen acelerar, desacelerar y cambiar de dirección. Los componentes relacionados deben tener en cuenta la distribución de la masa, la rigidez estructural y los cambios de inercia.
- Ejes de precisión y ejes de conexión: Requieren control del diámetro exterior, la redondez, la concentricidad y las dimensiones del hombro. Para estructuras giratorias de alta velocidad, también se debe evaluar el equilibrio dinámico en función de la velocidad de rotación y la geometría.
- Deslizadores y soportes de movimiento: El espesor de la pared y las estructuras de refuerzo deben diseñarse adecuadamente para controlar el peso manteniendo una rigidez suficiente.
- Componentes estructurales para movimientos de alta velocidad: Se pueden utilizar cavidades y estructuras de reducción de peso para disminuir la masa recíproca, si bien deben tenerse en cuenta las condiciones de funcionamiento al evaluar los riesgos de vibración.
Los componentes móviles de alta velocidad no deben diseñarse únicamente para reducir el peso. Es necesario considerar conjuntamente la masa, la rigidez, la inercia y las características de vibración.
Boquillas, accesorios y pequeños componentes funcionales
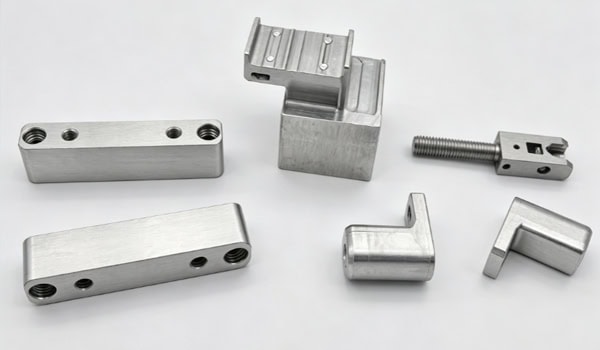
Los conectores de boquilla, las bases de fijación y los componentes de interfaz suelen ser pequeños, pero contienen múltiples orificios, escalones y áreas de acoplamiento, lo que los hace idóneos para el mecanizado CNC de precisión. Para estructuras pequeñas, es necesario evaluar previamente la accesibilidad de la herramienta, la estabilidad de la fijación y la deformación durante el mecanizado para garantizar que los componentes terminados cumplan con los requisitos de ensamblaje.
¿Cómo se puede controlar la precisión a largo plazo durante el mecanizado de componentes de precisión SMT?
La precisión operativa de los equipos SMT puede verse afectada por errores de mecanizado, relaciones de ensamblaje, condiciones de movimiento y cambios de temperatura. Por lo tanto, la inspección de componentes debe planificarse de acuerdo con las condiciones de operación reales.
Realizar análisis DFM y de referencia antes del mecanizado.
Antes de iniciar la producción formal, se debe revisar la estructura del componente basándose en planos 2D y modelos 3D para identificar las prioridades de mecanizado y los requisitos de montaje.
- Confirme las dimensiones críticas: Céntrese en los diámetros de los orificios, la separación entre ellos, el espesor, las alturas de los escalones y las tolerancias de acoplamiento.
- Planificar los puntos de referencia de mecanizado: Determinar las superficies de localización y los puntos de referencia de fijación según la relación de ensamblaje final.
- Evaluar áreas complejas: Comprobar la accesibilidad para el mecanizado de ranuras profundas, paredes delgadas, cavidades estrechas y esquinas internas.
Aclarar las condiciones de fabricación en una fase temprana puede reducir las modificaciones posteriores del proceso.
Adaptar los métodos de mecanizado a la estructura.
Las superficies planas, los patrones de orificios y las cavidades estándar se pueden mecanizar con CNC de 3 ejes, mientras que los componentes con múltiples caras y las superficies curvas complejas pueden mecanizarse con 4 o 5 ejes, según la geometría específica. Los ejes y los manguitos son aptos para el torneado CNC. Para componentes que requieren mecanizado desde múltiples direcciones, reducir adecuadamente el número de configuraciones puede minimizar los errores causados por cambios de referencia.
Controlar la deformación térmica durante el funcionamiento continuo
El funcionamiento de los equipos y las variaciones de temperatura en el taller pueden provocar variaciones dimensionales. Las aleaciones de aluminio presentan coeficientes de dilatación térmica relativamente altos, por lo que es necesario evaluar la estabilidad térmica de componentes críticos como las bases de posicionamiento y las placas de referencia en función de las temperaturas de funcionamiento reales. Las estructuras de alta precisión pueden mitigar la influencia de las variaciones de temperatura mediante las siguientes medidas:
- Selección de materiales: Evaluar la estabilidad térmica del material en función del entorno operativo.
- Diseño estructural: Disponga adecuadamente los espesores de las paredes y las estructuras de refuerzo para reducir la deformación térmica local.
- Entorno de mecanizado: Controlar las variaciones de temperatura durante el mecanizado.
- Temperatura de inspección: Asegúrese de que las condiciones críticas de inspección dimensional sean las adecuadas para los requisitos reales.
- Compensación de funcionamiento: En equipos de alta precisión, la compensación de temperatura puede planificarse en función de las condiciones de funcionamiento reales.
Incluir factores térmicos en la planificación del mecanizado puede ayudar a mejorar la estabilidad dimensional en condiciones de funcionamiento.
Establecer un proceso de inspección de precisión
Tras el mecanizado, se pueden comprobar las dimensiones clave, las tolerancias geométricas y las características complejas mediante métodos de inspección adecuados, como la medición dimensional y la máquina de medición por coordenadas (CMM), y se conservan los registros de inspección para el control de calidad y la producción en serie.
| Tipo de componente SMT | Material típico | Enfoque principal del mecanizado | Elementos clave de inspección |
| Bloques y bases de posicionamiento | Aleación de aluminio, acero inoxidable | Superficies de referencia, orificios de posicionamiento, características de montaje | Planitud, posición de los orificios, precisión dimensional |
| Bases de montaje para rieles guía | Aleación de aluminio, Acero | Mecanizado de la superficie de montaje y del orificio de fijación | Planitud, paralelismo, precisión posicional |
| Soportes y deslizadores de movimiento | Aleación de aluminio, plásticos de ingeniería | Estructura ligera, rigidez, interfaces móviles | Dimensiones, características relacionadas con la rigidez, ajuste |
| Ejes de precisión y ejes de conexión | Acero inoxidable, acero aleado, aleación de aluminio | Giro, rasgos concéntricos, hombros | Diámetro, redondez, concentricidad, equilibrio dinámico cuando sea necesario. |
| Placas de montaje de equipos | Aleación de aluminio, acero inoxidable | Patrones de múltiples agujeros, escalones, superficies de referencia | Planitud, espaciado de orificios, tolerancia de posición |
| Accesorios y piezas funcionales pequeñas | Aleación de aluminio, acero inoxidable, plásticos de ingeniería | Pequeños agujeros, ranuras, superficies de acoplamiento | Dimensiones críticas, acabado superficial, ajuste de montaje |
Esta tabla proporciona una referencia rápida para relacionar los componentes SMT comunes con los materiales adecuados, los requisitos de mecanizado y los elementos de inspección.
¿Cómo se deben seleccionar los materiales y los tratamientos superficiales para los componentes de precisión SMT?
La selección de materiales debe tener en cuenta el peso del componente, las condiciones de carga, las características de movimiento y el entorno operativo. El tratamiento superficial también debe considerar la resistencia al desgaste, la protección contra la corrosión, los cambios dimensionales y el control estático.
Aleaciones de aluminio para estructuras ligeras seleccionadas
Las aleaciones de aluminio tienen un peso relativamente bajo y una buena maquinabilidad, lo que las hace adecuadas para ciertas placas de montaje, soportes, carcasas y estructuras de movimiento.
- Materiales estructurales comunes: Adecuados para el mecanizado de bases de montaje, soportes y carcasas de equipos.
- Aleaciones de aluminio de alta resistencia: Se pueden utilizar para estructuras que requieren mayor rigidez y capacidad de carga.
Cuando se utilizan aleaciones de aluminio para componentes que se mueven a alta velocidad, también se deben evaluar la rigidez estructural y las características de vibración, en lugar de utilizar únicamente la reducción de peso como criterio de diseño.
Seleccione los tratamientos superficiales para las zonas resistentes al desgaste según las condiciones de funcionamiento.
Para componentes de aluminio sometidos a deslizamiento o fricción, se puede considerar el anodizado duro y otros tratamientos según la carga, la velocidad y las condiciones de contacto. El anodizado duro mejora la dureza superficial y la resistencia al desgaste, pero el recubrimiento provoca cambios dimensionales, por lo que es necesario planificar con antelación el margen de mecanizado para las zonas de contacto críticas. Para las zonas móviles que requieren menor fricción, también se pueden seleccionar soluciones superficiales reductoras de fricción adecuadas según las condiciones de funcionamiento reales. El proceso específico debe ajustarse a la función del componente y a los requisitos de contacto.
El tratamiento de superficies debe tener en cuenta los requisitos de ESD.
Los equipos SMT utilizan placas de circuito impreso y componentes electrónicos, por lo que es necesario incorporar algunas estructuras metálicas al sistema general de control electrostático. Las capas anodizadas son aislantes. Si un componente proporciona conexiones a tierra o conductoras, es necesario reservar áreas de contacto conductoras fiables. Algunos enfoques específicos incluyen:
- Áreas locales no tratadas: Mantenga disponibles las superficies de contacto metálicas para los puntos de conexión a tierra.
- Superficies de puesta a tierra reservadas: Mantenga conexiones fiables entre el componente y la estructura de puesta a tierra del equipo.
- Diseño conductivo compatible: Seleccione el método de tratamiento de acuerdo con los requisitos generales de control estático del equipo.
Tras determinar el tratamiento superficial, también debe comprobarse su influencia en las dimensiones de montaje y las relaciones de contacto.
¿Qué capacidades debería tener un proveedor de componentes de precisión SMT?
Los componentes de precisión suelen pasar por múltiples etapas, desde los planos de desarrollo hasta el ensamblaje final del equipo, y la capacidad de soporte de ingeniería del proveedor puede afectar la eficiencia de la ejecución del proyecto.
Desde la revisión de planos hasta la validación de prototipos.
Tras recibir los planos 2D y los modelos 3D, el proveedor debe revisar los materiales, las tolerancias, las estructuras y los métodos de fijación, y luego verificar los resultados reales del mecanizado mediante prototipos.
- Revisión de planos: Identifique tolerancias excesivamente ajustadas, paredes delgadas, cavidades profundas y estructuras de acoplamiento especiales.
- Mecanizado de prototipos: Verificar las dimensiones críticas, las relaciones de ensamblaje y la calidad de la superficie.
- Comentarios sobre el problema: Ajuste el proceso de mecanizado en función de los resultados de la inspección.
Resolver los problemas de fabricación durante la fase de prototipo puede reducir los costes de modificación una vez que comience la producción en masa.
Admite diferentes volúmenes de producción.
Los componentes de los equipos SMT pueden pasar de muestras individuales a pruebas en lotes pequeños y, posteriormente, a la producción estable. Los proveedores deben mantener condiciones de proceso consistentes, supervisando continuamente el desgaste de las herramientas, el estado de los equipos y las variaciones dimensionales. Un proceso de producción estable ayuda a reducir las diferencias dimensionales entre lotes.
Confirmación completa de la calidad antes de la entrega.
Tras el mecanizado de componentes de precisión, es necesario inspeccionar las dimensiones, las roscas, las rebabas, el tratamiento superficial y las cantidades. Los componentes también deben clasificarse y protegerse según su estructura. Las medidas específicas incluyen:
- Confirmación de calidad: Verifique las dimensiones, las roscas, las rebabas, el tratamiento de la superficie y las cantidades.
- Clasificación: Separe los componentes según los números de pieza y las relaciones de ensamblaje.
- Embalaje protector: Utilice protección antiimpacto y antiarañazos para superficies de acoplamiento de precisión.
- Verificación del envío: Confirme que las cantidades, las especificaciones y la información del embalaje cumplen con los requisitos del pedido.
Una preparación adecuada de la entrega puede reducir las pérdidas adicionales durante el transporte y el montaje.
La fabricación de componentes de precisión para equipos SMT requiere que los procesos de mecanizado se planifiquen según la estructura del componente, las condiciones de movimiento, las propiedades del material y el entorno operativo. Los equipos de compras pueden centrarse en la revisión de planos del proveedor, el mecanizado CNC, la inspección de precisión y la capacidad de producción en serie. TiRapid ofrece servicios de mecanizado personalizados para apoyar a los fabricantes de equipos SMT, desde la producción de prototipos hasta la fabricación en serie.
















