
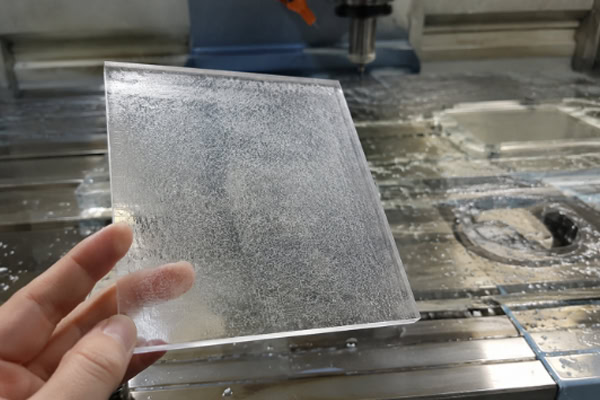
La opacidad superficial en el acrílico tras el mecanizado CNC es un problema muy común en la fabricación de piezas transparentes. La superficie opaca parece cubierta por una fina capa de niebla; la luz se dispersa al atravesarla, dejando la pieza con un aspecto turbio en lugar de transparente. A veces, la opacidad es visible inmediatamente después del mecanizado, y otras veces aparece gradualmente con el tiempo. Las causas de la opacidad son diversas, y la solución adecuada depende de la causa.
Razones para la nebulización
Daños en la microsuperficie causados por el calor de corte
El acrílico tiene una temperatura de transición vítrea de alrededor de 100 °C. Por encima de esta temperatura, la superficie del material comienza a ablandarse. Si el calor de fricción generado entre el filo de corte y el material durante el mecanizado CNC no se disipa a tiempo mediante las virutas o el flujo de aire, la temperatura superficial localizada puede superar este umbral. Cuando el material ablandado se enfría, se forma en la superficie una capa microdañada con un índice de refracción no uniforme, que es lo que el ojo percibe como neblina. La profundidad de este daño térmico suele oscilar entre unas pocas micras y unas pocas decenas de micras. Si solo tiene unas pocas micras de profundidad, se puede eliminar mediante pulido. Si alcanza decenas de micras, será necesario un lijado en varias etapas, desde grano grueso hasta fino.
Problemas relacionados con el estado y los parámetros de la herramienta
Una herramienta desafilada no corta el material, sino que lo roza. La generación de calor por fricción aumenta considerablemente y la formación de virutas se vuelve prácticamente inevitable. Tanto una velocidad excesiva del husillo como una velocidad de avance demasiado lenta agravan el problema: una velocidad alta implica ciclos de fricción más frecuentes, y una velocidad de avance lenta hace que la herramienta permanezca más tiempo sobre la misma zona. Además, una profundidad de corte excesiva puede provocar una mala evacuación de las virutas; las virutas que se acumulan en la zona de corte se vuelven a cortar repetidamente, generando calor adicional y daños mecánicos.
Factores relacionados con el material
La lámina acrílica extruida presenta mayor tensión interna que la lámina acrílica fundida y es más propensa a la opacidad y a las microfisuras bajo las mismas condiciones de mecanizado. El acrílico fundido tiene un mayor peso molecular y menor tensión interna, y suele presentar una opacidad más leve tras el mecanizado. Cuando se requiere una alta transparencia, elegir lámina fundida desde el principio resulta más rentable que realizar trabajos correctivos posteriores que requieren mucha mano de obra. Las láminas que han estado almacenadas durante largos periodos o expuestas a la humedad pueden presentar una sutil capa superficial envejecida; una vez que el mecanizado añade una nueva capa dañada sobre la existente, el efecto combinado hace que la opacidad sea más pronunciada.
Pulido Mecánico
Lijado húmedo progresivo
Si la neblina es relativamente profunda o está acompañada de marcas de herramientas visibles, el lijado mecánico es el método más fiable. Lije en húmedo progresivamente desde granos gruesos hasta finos. Una progresión de granos comúnmente utilizada es: 400 a 600 a 800 a 1200 a 1500 a 2000. Cada etapa de grano debe eliminar por completo el patrón de rayado dejado por el grano anterior antes de pasar al siguiente. Saltarse granos impedirá un resultado final de calidad. El lijado en húmedo es preferible al lijado en seco: el agua arrastra los residuos del lijado, reduce las temperaturas de fricción y evita que las partículas abrasivas sueltas rayen la superficie recién trabajada. Al lijar, el papel debe estar respaldado por un bloque de lijado plano y suave (como una almohadilla de lijado de goma o una almohadilla de espuma EVA), aplicando una presión uniforme. Lijar con el papel sujeto directamente entre los dedos concentra la presión en las yemas de los dedos, lo que resulta en una superficie irregular que, después del pulido, puede mostrar una mezcla irregular de áreas brillantes y opacas.
Compuesto para pulir y abrillantar
Tras lijar con lija de grano 2000, la superficie queda muy fina, pero aún no tiene un acabado de espejo. El siguiente paso consiste en utilizar un compuesto pulidor con una rueda de pulido de tela o lana. Entre los compuestos pulidores acrílicos más comunes se encuentran las pastas y líquidos a base de óxido de cerio y óxido de aluminio. Aplique el compuesto uniformemente sobre la superficie y frote suavemente con un taladro o herramienta rotativa de baja velocidad equipada con una rueda de tela suave a aproximadamente 1000 a 1500 RPM hasta obtener un brillo similar al de un espejo.
Aspectos a tener en cuenta durante el pulido: la velocidad de la rueda no debe ser demasiado alta, ya que el calor de fricción localizado puede quemar la superficie y volver a opacarla; no deje residuos de compuesto grueso de un paso anterior en la rueda; los diferentes compuestos de grano requieren ruedas específicas; después del pulido, limpie los residuos de compuesto de la superficie con agua o alcohol isopropílico, nunca seque con un paño seco, ya que esto puede rayar un acabado de espejo recién pulido.
Pulido a la llama
Cuándo funciona y qué requiere
El pulido a la llama es adecuado para superficies acrílicas con poca opacidad y sin marcas de herramientas pronunciadas. Si la opacidad es muy superficial (de apenas unas micras), una pasada rápida con la llama puede fundir y nivelar la capa superficial, recuperando la transparencia al enfriarse. Sin embargo, si la capa opaca es más profunda o si hay marcas de herramientas visibles, el pulido a la llama por sí solo no será suficiente: la capa fundida no puede rellenar surcos profundos y las marcas permanecerán, simplemente ocultas bajo una capa transparente. El pulido a la llama requiere que la superficie de la pieza esté limpia y seca, libre de virutas, aceite y huellas dactilares. Cualquier residuo se carbonizará bajo la alta temperatura de la llama y quedará incrustado permanentemente en la superficie como motas negras o manchas amarillas.
Parámetros de operación
Se recomienda utilizar un generador de oxihidrógeno como fuente de calor, ya que su único producto de combustión es vapor de agua, que no deposita hollín en la superficie. Mantenga la llama a una distancia aproximada de 40 a 80 mm de la superficie y muévala a una velocidad constante de 40 a 80 mm por segundo. Incluso una pausa momentánea en cualquier punto provocará sobrecalentamiento y burbujeo. Procure fundir ligeramente la superficie en cada pasada, deje enfriar y repita el proceso. Dos o tres pasadas ligeras suelen producir un mejor resultado que una sola pasada intensa. Deje transcurrir de 1 a 2 minutos entre pasadas para que la pieza se enfríe de forma natural. Cabe destacar que el acrílico fundido responde al pulido con llama mucho mejor que el acrílico extruido. La lámina extruida presenta una mayor tensión interna y es más propensa a desarrollar microfisuras con el calor, que se manifiestan como un blanqueamiento en los puntos de fisura al enfriarse. Si se desconoce el tipo de lámina (fundida o extruida), pruebe siempre primero en un trozo sobrante.
Tratamiento químico
El pulido químico utiliza vapor o líquido de disolvente para disolver ligeramente la superficie acrílica, permitiendo que se nivele y elimine la capa opaca. Un método comúnmente utilizado en laboratorios y en la producción de lotes pequeños es el pulido con vapor de disolvente: la pieza acrílica se suspende sobre una pequeña cantidad de diclorometano o cloroformo en un recipiente sellado. El vapor de disolvente se condensa en la superficie de la pieza, disuelve la capa más externa del material y la superficie se nivela por tensión superficial antes de que el disolvente se evapore, dejando un acabado liso. Las ventajas de este método son la rapidez —no se requiere lijado progresivo— y la capacidad de tratar superficies internas de formas complejas.
El pulido químico, sin embargo, conlleva varias precauciones importantes: los vapores de disolvente son tóxicos y el proceso debe realizarse en un entorno bien ventilado; un tiempo de inmersión excesivo o una concentración de vapor demasiado alta pueden disolver en exceso la superficie, produciendo marcas de hundimiento; y el pulido químico libera parte de la tensión interna del acrílico, lo que significa que la pieza puede sufrir una deformación lenta o desarrollar microfisuras retardadas después del tratamiento. Por lo general, no se recomienda el pulido químico para entornos de taller comunes. Cuando sea necesario, lo mejor es enviar la pieza a un servicio profesional de acabado de superficies.
Reduzca la formación de neblina en la fuente del proceso.
Optimización de los parámetros de corte
En lugar de esforzarse por eliminar la neblina después del mecanizado, es más eficiente controlar las condiciones que la provocan durante el proceso de mecanizado.
Instrucciones de ajuste: utilice herramientas nuevas y afiladas e inspeccione o reemplace las herramientas con regularidad; una herramienta desafilada es la causa más común de opacidad del acrílico; mantenga la velocidad del husillo dentro del rango de velocidad superficial recomendado (100 a 250 m/min) y resista la tentación de simplemente hacer funcionar a las RPM máximas; coordine la velocidad de avance con la velocidad del husillo para mantener un avance por diente de 0.05 a 0.12 mm, de modo que la herramienta corte en lugar de frotar; limite la profundidad de corte por pasada al 10 al 30 por ciento del diámetro de la herramienta para que las virutas tengan espacio para evacuar y disipar el calor; y, siempre que sea posible, dirija aire comprimido a la zona de corte: el flujo de aire elimina las virutas al tiempo que proporciona refrigeración.
Selección de materiales y pretratamiento
Para piezas transparentes con exigentes requisitos estéticos, elija láminas acrílicas fundidas en lugar de extruidas. Si bien las láminas fundidas son más caras que las extruidas, la diferencia se compensa con creces gracias a una mayor estabilidad en el mecanizado y mejores resultados en el acabado posterior. Antes del mecanizado, compruebe si la superficie de la lámina presenta arañazos finos o una capa envejecida: limpie una pequeña área con la yema del dedo humedecida con alcohol isopropílico. Si la zona limpiada se ve notablemente más limpia que el área circundante, existe una capa superficial envejecida o contaminada. En estos casos, lije ligeramente la superficie con papel de lija fino antes del mecanizado para exponer material nuevo.
Preguntas frecuentes
¿Es posible restaurar la transparencia total de una pieza de acrílico que se ha empañado?
Depende de la gravedad de la opacidad. Si se trata de un daño térmico superficial de tan solo unas pocas micras de profundidad, el pulido mecánico o el pulido a la llama pueden restaurar la claridad, acercándola a la del material original. Si la capa opaca es más profunda o ya presenta microfisuras internas, el pulido puede mejorar la apariencia, pero es posible que no devuelva a la pieza la transmisión de luz de fábrica. Para piezas de producción en las que cada una requiere un pulido profundo para cumplir con los requisitos, es mejor revisar primero los parámetros de mecanizado en lugar de compensar repetidamente en los procesos posteriores.
¿Es eficaz la pasta de dientes para pulir el acrílico?
Las partículas abrasivas de la pasta de dientes pueden utilizarse para pulir acrílico, pero su efecto es limitado. El tamaño del grano abrasivo de la pasta de dientes común es insuficiente para eliminar la capa opaca que deja el mecanizado CNC; la pasta de dientes solo es adecuada para arañazos superficiales finos o como complemento durante el pulido final a espejo. Si la capa opaca es más profunda, sigue siendo necesario un lijado húmedo progresivo con grano 400 o 600. La pasta de dientes puede sustituir al compuesto de pulido fino final, pero no puede reemplazar todo el proceso de lijado y pulido.
¿Son los métodos de tratamiento los mismos para el acrílico transparente y el acrílico de color?
Los métodos básicos son los mismos, pero el acrílico de color requiere especial precaución al pulirlo con llama. Los materiales de color tienen características de absorción infrarroja diferentes a las del material transparente; se calientan más rápido a la misma distancia de la llama y se queman con mayor facilidad. Tras el pulido, el color de la superficie del acrílico de color puede parecer ligeramente más claro que el material original, ya que la eliminación o la fusión y posterior solidificación de la capa superficial pueden alterar sutilmente la distribución del concentrado de color. Se recomienda realizar una prueba en un trozo sobrante para confirmar que cualquier variación de color se encuentra dentro de un rango aceptable antes de proceder con la pieza final.
Conclusión
Para tratar la opacidad superficial en acrílico después del mecanizado CNC, los métodos, de menor a mayor intensidad, son el pulido con llama, el pulido mecánico y el pulido químico. El pulido con llama es rápido, pero requiere mucha técnica y funciona mejor para opacidades superficiales. El pulido mecánico es el más fiable, adecuado para la mayoría de las situaciones, pero requiere tiempo. El pulido químico es eficiente, pero conlleva riesgos para la salud y el medio ambiente, por lo que no es adecuado para el uso habitual en talleres. Cualquiera que sea el método elegido, primero determine la causa y la profundidad de la opacidad: intente lijar ligeramente una pequeña área con papel de lija de grano 2000. Si el área se aclara notablemente después de unas pocas pasadas, la capa opaca es superficial y el pulido con llama debería ser suficiente. Si más de una docena de pasadas producen poca mejoría, comience el lijado mecánico con un grano más grueso. En definitiva, prevenir la opacidad en su origen es más eficaz que cualquier tratamiento posterior: reemplazar una herramienta desafilada, reducir la velocidad del husillo o añadir una línea de aire comprimido puede ahorrar más esfuerzo que reparar diez piezas opacas.
















