
La aleación de aluminio es adecuada para ciertas piezas estructurales no sometidas a presión en equipos de petróleo y gas, como carcasas de instrumentos, paneles de montaje, soportes y componentes estructurales auxiliares. Su baja densidad y buena maquinabilidad la hacen idónea para aplicaciones donde se requiere un equilibrio entre peso y precisión dimensional. Para equipos expuestos a la humedad, la sal y medios corrosivos, el plan de mecanizado también debe considerar el grado del material, la estructura de la pieza y las condiciones de operación para garantizar que el diseño ligero siga siendo compatible con el entorno de aplicación real.
¿Qué piezas de aleación de aluminio para equipos de petróleo y gas son aptas para el mecanizado CNC?
La aleación de aluminio es más adecuada para estructuras que no soportan presión, lo cual ha sido confirmado mediante un diseño de ingeniería, mientras que la función de cada pieza determina los requisitos específicos de mecanizado.
Carcasas de instrumentos y piezas estructurales de montaje
Estos componentes proporcionan principalmente protección al equipo, montaje de módulos y conexión estructural, por lo que el peso y las dimensiones de montaje son consideraciones importantes.
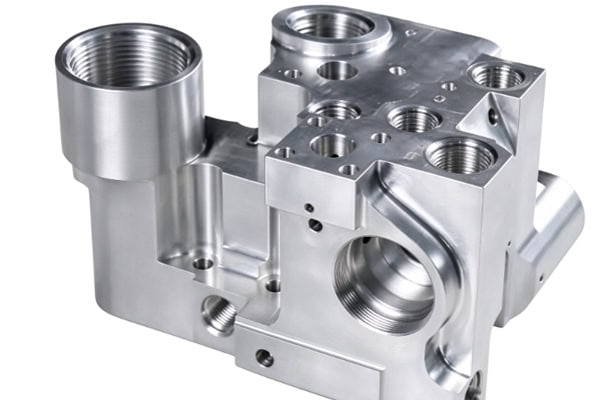
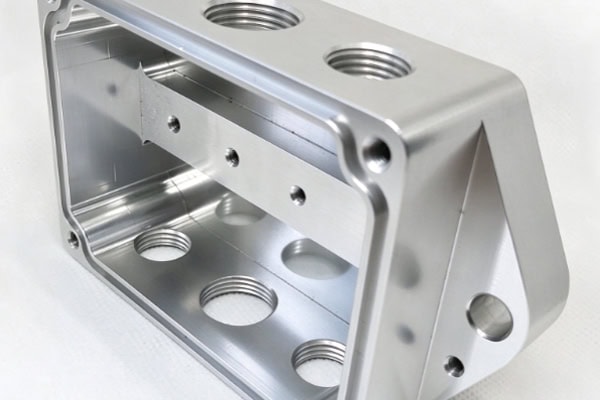
- Carcasas para instrumentos: Se pueden mecanizar con orificios de montaje, cavidades internas, ranuras de conexión e interfaces para sensores.
- Paneles de montaje: Adecuados para paneles de equipos, placas de montaje de módulos y piezas estructurales alrededor de las áreas de operación.
- Soportes y conectores: El fresado CNC permite producir orificios de posicionamiento, orificios de conexión y estructuras para la reducción de peso.
Un diseño estructural adecuado puede equilibrar el peso del equipo y facilitar su posterior montaje.
Instrumentación auxiliar y componentes estructurales que no soportan presión.
Algunos equipos de inspección, monitorización y auxiliares requieren tanto portabilidad como estabilidad estructural, por lo que conviene considerar soluciones de aleación de aluminio tras una verificación específica de la aplicación.
- Adecuado para determinados soportes de sensores, cubiertas protectoras y bases de montaje de instrumentos.
- El mecanizado multieje permite trabajar con agujeros laterales, superficies angulares y contornos complejos.
- Las superficies de posicionamiento de precisión ayudan a mantener las relaciones de instalación entre los módulos del instrumento.
Las piezas utilizadas como barreras de presión, componentes críticos de soporte de carga o componentes expuestos a condiciones severas en el fondo del pozo requieren una verificación estructural y de materiales independiente.
¿Cómo se puede controlar la calidad del mecanizado de las piezas de aleación de aluminio para equipos de petróleo y gas?
La calidad final de las piezas de aleación de aluminio depende del estado del material, el diseño estructural, los sistemas de sujeción y los procesos de corte.
Seleccione el grado de material según las condiciones de funcionamiento reales.
Las distintas aleaciones de aluminio varían en resistencia, resistencia a la corrosión, condiciones de tratamiento térmico y maquinabilidad, por lo que la selección del material no debe basarse únicamente en la resistencia.
| Requisito de la pieza | Materiales a considerar | Enfoque en el mecanizado | Aplicación principal |
| Estructuras generales que no soportan presión | 6061-T6 y grados similares | Dimensiones, planitud | Placas de montaje, soportes |
| Estructuras con mayores requisitos de resistencia a la corrosión | Serie 5xxx o serie 6xxx adecuada | Compatibilidad ambiental | Ciertas estructuras externas |
| Partes estructurales del instrumento | Serie 6061 y grados similares | Posiciones de los agujeros, puntos de referencia, calidad de la superficie | Carcasas, bases de montaje |
| Componentes ligeros especiales | Determinado mediante verificación del diseño | Resistencia, corrosión, estado de tensión | Componentes estructurales específicos |
Si bien el acero 7075 ofrece una alta resistencia, su resistencia a la corrosión y su susceptibilidad al agrietamiento por corrosión bajo tensión requieren una evaluación cuidadosa en entornos de petróleo y gas. No debe considerarse una recomendación rutinaria para componentes estructurales sometidos a altas cargas en ambientes corrosivos. El grado específico debe determinarse según la temperatura, el medio, las cargas y los requisitos de diseño aplicables.
Control de la deformación por mecanizado de piezas de aleación de aluminio
Las placas de montaje grandes, las carcasas de paredes delgadas y las piezas que requieren una eliminación sustancial de material pueden verse afectadas por las tensiones residuales y los métodos de sujeción, por lo que la secuencia de mecanizado debe planificarse con antelación.
- Deje un margen de mecanizado adecuado: evite eliminar material en exceso durante el mecanizado en bruto.
- Utilice el mecanizado por etapas: organice el mecanizado de desbaste y el de acabado según la estructura de la pieza.
- Control de la fuerza de sujeción: Reduce la deformación localizada causada por una sujeción excesiva en zonas de paredes delgadas.
- Optimización de los parámetros de corte: Minimizar los efectos de la vibración, las rebabas y el calor generado durante el mecanizado sobre las dimensiones.
Una secuencia de mecanizado bien planificada ayuda a mejorar la estabilidad dimensional en piezas complejas de aleación de aluminio.
Organizar la inspección de calidad según las características críticas.
Los métodos de inspección deben determinarse según las tolerancias de los planos y las funciones de ensamblaje reales, en lugar de aplicar el mismo método a todas las dimensiones. Los orificios de montaje, las superficies de posicionamiento, los orificios de conexión y las áreas de ajuste de precisión pueden inspeccionarse con calibradores, micrómetros, medidores de altura, sistemas de medición por visión o máquinas de medición por coordenadas, de acuerdo con las tolerancias especificadas. Durante la producción en serie, el estado del material, los programas de mecanizado y los estándares de inspección para las dimensiones críticas también deben mantenerse constantes. Establecer procedimientos de inspección para las características críticas ayuda a reducir los problemas dimensionales durante el ensamblaje.
¿Cómo deben abordarse la protección contra la corrosión y los requisitos superficiales en las piezas de aleación de aluminio?
Los equipos de petróleo y gas pueden operar en entornos con humedad, sal, iones cloruro o agentes químicos específicos. Por lo tanto, el tratamiento de la superficie debe seleccionarse de acuerdo con las condiciones reales de servicio.
Determinar el tratamiento de la superficie según el entorno operativo.
El tratamiento de la superficie debe planificarse teniendo en cuenta conjuntamente la resistencia a la corrosión, la resistencia al desgaste, los cambios dimensionales y las relaciones de montaje.
- Anodizado: Adecuado para ciertas piezas estructurales que no soportan presión y que requieren una mayor resistencia a la corrosión y al desgaste de la superficie.
- Anodizado duro: Puede considerarse para áreas sujetas a fricción o que requieran mayor resistencia al desgaste.
- Enmascaramiento local: Los orificios de precisión, las roscas y las áreas de contacto especiales deben tener sus límites de tratamiento planificados con antelación.
En las zonas que requieren un ajuste de precisión, al determinar los márgenes de mecanizado deben tenerse en cuenta los cambios dimensionales provocados por la capa de tratamiento.
Definir los límites de aplicación de la aleación de aluminio
La aleación de aluminio utilizada en equipos de petróleo y gas no puede tratarse como un material estructural industrial común. Su rango de aplicación debe determinarse según las condiciones de diseño y los requisitos aplicables. Las piezas de aleación de aluminio comunes no deben utilizarse para límites de presión, equipos de control de presión en cabezales de pozo ni componentes críticos de alta carga sin una verificación de ingeniería. La industria del petróleo y el gas cuenta con herramientas de fondo de pozo de aleación de aluminio soluble especialmente diseñadas, cuyas propiedades del material y condiciones de operación se verifican específicamente. Los proyectos convencionales de aleación de aluminio mecanizados por CNC deben centrarse principalmente en carcasas, paneles, soportes y bases de montaje que no soporten presión.
Realice una limpieza y protección adecuadas después del mecanizado.
Una vez finalizado el corte, también es necesario solucionar los problemas de rebabas, residuos y posibles daños en la superficie durante el transporte.
- Realizar el desbarbado, la limpieza y la inspección de la superficie según los requisitos del proyecto.
- Proporcione la protección de embalaje adecuada para las piezas que hayan sido sometidas a anodizado u otros tratamientos superficiales.
- Compruebe la integridad de la capa de tratamiento y las dimensiones finales en las zonas de ajuste de precisión.
Un procesamiento posterior adecuado ayuda a que las piezas pasen sin problemas a las operaciones de ensamblaje posteriores.
¿Qué capacidades debería tener un proveedor de máquinas CNC de aleación de aluminio para equipos de petróleo y gas?
Para los compradores, la maquinaria es solo una parte de las capacidades de un proveedor. La gestión de materiales, la documentación de calidad y la capacidad de respuesta ante proyectos también influyen en los resultados de la entrega.
Capacidad para mecanizar estructuras complejas de aleación de aluminio.
Los proveedores deben desarrollar procesos de fabricación específicos en función de las dimensiones de las piezas, el espesor de la pared y las características de mecanizado.
- Permite el mecanizado de cavidades profundas, paredes delgadas, orificios múltiples y estructuras multifacéticas.
- Ajuste las herramientas, la velocidad del husillo, la velocidad de avance y los métodos de refrigeración según las características de la aleación de aluminio.
- Ofrecemos soporte para la producción de prototipos, lotes pequeños y pedidos repetidos.
Una configuración adecuada del proceso puede reducir el mecanizado de prueba y las repeticiones de trabajo, al tiempo que mejora la estabilidad en la ejecución de los pedidos.
Capacidades completas de gestión de calidad y coordinación de proyectos.
La adquisición de equipos para la industria del petróleo y el gas suele implicar certificados de materiales, inspección dimensional, tratamiento superficial y documentación de entrega. Los proveedores deben poder establecer registros de producción adecuados según los requisitos del proyecto y actualizar con prontitud los procesos de mecanizado cuando se revisen los planos. Para proyectos especiales, también se deben confirmar el grado del material, el tratamiento térmico, las dimensiones críticas, el tratamiento superficial y los requisitos de aceptación antes de la producción. Una gestión de proyectos clara facilita la coordinación entre los equipos de ingeniería, compras y fabricación.
La clave para fabricar piezas de aleación de aluminio para equipos de petróleo y gas reside en la correcta combinación de las propiedades del material, las funciones de la pieza y las condiciones de campo. Al definir el plan de fabricación, los equipos de compras e ingeniería deben verificar el grado del material, las tolerancias de los planos, el tratamiento superficial, la documentación de inspección y los requisitos de entrega de lotes. Los componentes para servicios especiales deben someterse a una verificación de ingeniería antes de la producción. TiRapid ofrece servicios de mecanizado de precisión CNC para piezas personalizadas de aleación de aluminio utilizadas en equipos de petróleo y gas, brindando soporte para el desarrollo de prototipos y la producción de lotes pequeños.
















