
Η τόρνευση CNC είναι μια κλασική αφαιρετική διαδικασία κατασκευής. Περιστρέφοντας το τεμάχιο εργασίας με υψηλή ταχύτητα και χρησιμοποιώντας το εργαλείο κοπής για την αφαίρεση της περίσσειας υλικού από την επιφάνεια του τεμαχίου εργασίας, το προϊόν μπορεί τελικά να φτάσει στο ιδανικό σχήμα, διάμετρο και μέγεθος. Αντλώντας από την εργασιακή μου εμπειρία, θα σας εξηγήσω πώς λειτουργεί η τόρνευση CNC, τα μηχανήματα που εμπλέκονται, τις βασικές λειτουργίες, τις παραμέτρους σχεδιασμού και πολλά άλλα.
Τι σημαίνει η τόρνευση CNC
Το CNC σημαίνει Αριθμητικός Έλεγχος Υπολογιστή (Computer Numerical Control), ένα σύστημα που αυτοματοποιεί τις κινήσεις των εργαλειομηχανών με εξαιρετική ακρίβεια χρησιμοποιώντας προγραμματισμένες ψηφιακές οδηγίες. Όταν αναφέρομαι στην Τόρνευση CNC, εννοώ συγκεκριμένα τη διαδικασία όπου ένας τόρνος περιστρέφει την πρώτη ύλη (συνήθως κυλινδρική) ενώ ένα σταθερό εργαλείο κοπής, καθοδηγούμενο από ένα πρόγραμμα CNC, την χαράζει στο επιθυμητό σχήμα.
Τι είναι η τόρνευση CNC; Στις καθημερινές μου εργασίες, χρησιμοποιώ αυτήν τη διαδικασία για την παραγωγή εξαρτημάτων υψηλής ακρίβειας όπως άξονες, δακτυλίους και εξαρτήματα με ειδικά σπειρώματα. Ο υπολογιστής ελέγχει κάθε άξονα κίνησης, ρυθμό πρόωσης, ταχύτητα ατράκτου και διαδρομή εργαλείου. Προγραμματίζω τακτικά ανοχές έως και ±0.01 mm, κάτι που είναι απαραίτητο για εφαρμογές στην αεροδιαστημική, την ιατρική και την αυτοκινητοβιομηχανία, όπου η εφαρμογή και η συνέπεια έχουν σημασία. Η τόρνευση CNC δεν αφορά μόνο τη διαμόρφωση μετάλλου - αφορά την αυτοματοποιημένη συνέπεια, την επαναλήψιμη ποιότητα και την υψηλή παραγωγική απόδοση.
Πώς λειτουργεί η στροφή CNC
Όταν οι πελάτες με ρωτούν πώς λειτουργεί η τόρνευση με CNC, το εξηγώ ως εξής:
Αρχικά, τοποθετείται μια κυλινδρική ράβδος—συνήθως αλουμίνιο, χάλυβας ή ορείχαλκος—στο τσοκ του τόρνου, ασφαλίζοντάς την σφιχτά. Ο άξονας περιστρέφει το τεμάχιο εργασίας με ταχύτητες έως και 4,000 σ.α.λ., οι οποίες εξαρτώνται από το υλικό και το επιθυμητό φινίρισμα της επιφάνειας.
Στη συνέχεια, ένα σταθερό εργαλείο κοπής —προγραμματισμένο εκ των προτέρων μέσω κώδικα G— κινείται με ακρίβεια κατά μήκος των αξόνων X και Z. Αυτές οι προγραμματισμένες διαδρομές εργαλείων ελέγχουν τον ρυθμό πρόωσης (συνήθως 0.05–0.3 mm/περιστροφή) και το βάθος κοπής, εξασφαλίζοντας ακριβή γεωμετρία.
Με απλά λόγια, φορτώνω μια κυλινδρική ράβδο στον τόρνο, ρυθμίζω το πρόγραμμα και η μηχανή κόβει το σχήμα με ακρίβεια—είτε πρόκειται για έναν απλό κύλινδρο είτε για έναν σύνθετο σπειροειδή άξονα.
Βασικές διαφορές Fαπό CNC φρεζάρισμα
Από την εμπειρία μου, η κύρια διαφορά είναι η εξής: Η τόρνευση με CNC περιστρέφει το τεμάχιο εργασίας, ενώ η φρέζα με CNC περιστρέφει το εργαλείο κοπής. Όταν κατεργάζομαι κυλινδρικά ή στρογγυλά μέρη όπως άξονες ή δακτυλίους, η τόρνευση είναι η επιλογή μου. Είναι πιο γρήγορη και πιο ακριβής για τέτοια σχήματα.
Η φρεζάρισμα, ωστόσο, είναι καλύτερη για επίπεδες επιφάνειες, τσέπες ή σύνθετα τρισδιάστατα περιγράμματα. Επιτρέπει κίνηση σε πολλαπλούς άξονες (έως 5 άξονες), την οποία χρησιμοποιώ όταν ένα εξάρτημα έχει πολλαπλές όψεις ή απαιτεί γωνιακές κοπές.
Για στρογγυλά εξαρτήματα μεγάλου όγκου, η τόρνευση είναι πιο αποτελεσματική—έχω εκτελέσει εργασίες που φτάνουν τα 500 τεμάχια/ώρα σε τόρνους ελβετικού τύπου. Αλλά για σύνθετα προφίλ, η φρεζάρισμα παραμένει απαραίτητη. Η επιλογή της σωστής διαδικασίας εξοικονομεί χρόνο και κόστος εργαλείων.
Διαδικασία Και Ροή εργασίας
Η ροή εργασίας μου στην τόρνευση CNC ξεκινά με μοντελοποίηση CAD και προγραμματισμό G-code, βελτιστοποιημένο μέσω CAM. Βαθμονομώ τα εργαλεία, εκτελώ δοκιμές χωρίς νερό και ελέγχω τη ρύθμιση του τσοκ. Κατά τη διάρκεια της κατεργασίας, παρακολουθώ για τυχόν κυματισμούς. Η τελική επιθεώρηση χρησιμοποιεί παχύμετρα, μικρόμετρα και CMM. Για την αεροδιαστημική, επαληθεύω ανοχές ±0.005 mm και φινίρισμα Ra ≤ 0.4 μm.
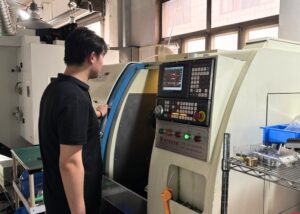
Σχεδιασμός CAD και Προγραμματισμός G-Code
Ξεκινάω σχεδιάζοντας σε CAD. Στη συνέχεια, μετατρέπω αυτό το σχέδιο σε κώδικα G, ο οποίος λέει στον τόρνο πώς να κινηθεί. Το λογισμικό CAM που χρησιμοποιώ βελτιστοποιεί την ταχύτητα κοπής, τις αλλαγές εργαλείων και τις διαδρομές εργαλείων για να ελαχιστοποιήσει τον χρόνο κύκλου.
Ρύθμιση τόρνου CNC
Στη συνέχεια, τοποθετώ τα κατάλληλα εργαλεία στον πυργίσκο και διασφαλίζω ότι το τσοκ συγκρατεί το υλικό με ασφάλεια. Η σωστή ρύθμιση περιλαμβάνει τη βαθμονόμηση του εργαλείου και τις δοκιμαστικές λειτουργίες για την αποφυγή τυχόν συγκρούσεων ή σφαλμάτων κατά την πραγματική κοπή.
Φόρτωση υλικού AΕκτέλεση διαδρομής εργαλείων
Μόλις επαληθευτεί το πρόγραμμα, φορτώνω την ακατέργαστη ράβδο και αφήνω τον τόρνο να λειτουργήσει. Η διαδρομή του εργαλείου εκτελείται σύμφωνα με τον κώδικα G - κοπή, τρύπημα ή σπειροτόμηση. Σε όλη τη διαδικασία, παρακολουθώ πάντα για κραδασμούς ή κυματισμούς για να διατηρήσω την ποιότητα της επιφάνειας.
Ποιότητα And Τελική Επιθεώρηση Εξαρτημάτων
Μετά την κατεργασία, χρησιμοποιώ μικρόμετρα, παχύμετρα και CMM για να ελέγξω τις κρίσιμες διαστάσεις. Το φινίρισμα της επιφάνειας ελέγχεται οπτικά και με δοκιμές Ra. Για αεροδιαστημικά εξαρτήματα στενής ανοχής, κάθε μικρόμετρο μετράει.
Λειτουργίες στροφής CNC
Η τόρνευση με CNC περιλαμβάνει διάφορες εσωτερικές και εξωτερικές εργασίες. Εκτελώ τόρνευση, διαμόρφωση πρόσοψης, διαχωρισμό και αυλάκωση με ακρίβεια ±0.01 mm. Εσωτερικά, κάνω τρύπες, διατρήσεις, διευρύνω, σπείρωμα και αυλάκωση με ακρίβεια ±0.02 mm. Η κωνική και η βαθμιδωτή τόρνευση επιτρέπουν την αποτελεσματική κατεργασία σύνθετων αξόνων και κώνων. Αυτές οι δυνατότητες διασφαλίζουν τη συνεπή παράδοση τόσο τυποποιημένων όσο και προσαρμοσμένων γεωμετριών σε όλους τους κλάδους.
Εξωτερικές Λειτουργίες: Τόρνευση, Επένδυση, Χωρίστρα, Αυλάκωση, Σκληρή Τόρνευση
Τόρνευση : Η τόρνευση είναι η κύρια μέθοδος που χρησιμοποιώ για να μειώσω την εξωτερική διάμετρο των περιστρεφόμενων εξαρτημάτων. Είναι ιδανική για την παραγωγή αξόνων ακριβείας, δακτυλίων και δαχτυλιδιών, επιτυγχάνοντας συνήθως ανοχές διαστάσεων εντός ±0.01 mm.
Επένδυση : Η επένδυση είναι η κύρια εργασία μου για να δημιουργήσω μια επίπεδη, καθαρή επιφάνεια αναφοράς στο τέλος του τεμαχίου. Συνήθως την εκτελώ πρώτα για να διασφαλίσω την κάθετοτητα και να προετοιμάσω το υλικό για τις επόμενες εργασίες.
Διαχωρισμός : Ο διαχωρισμός ή η αποκοπή χρησιμοποιείται για τον διαχωρισμό των τελικών εξαρτημάτων από το υλικό της ράβδου. Ελέγχω προσεκτικά τον ρυθμό τροφοδοσίας και τη γεωμετρία της λεπίδας για να αποτρέψω τα γρέζια ή την παραμόρφωση κατά τον διαχωρισμό.
Αυλάκωση : Η αυλάκωση μου επιτρέπει να δημιουργώ εσοχές όπως αυλακώσεις δακτυλίου Ο ή δακτυλίου ασφάλισης. Για παράδειγμα, έχω κατεργαστεί αυλακώσεις στενές έως και 1.5 mm για δακτυλίους συγκράτησης σε υδραυλικά εξαρτήματα.
Σκληρή τόρνευση : Η σκληρή τόρνευση αλλάζει τα δεδομένα. Μου επιτρέπει να κατεργάζομαι σκληρυμένους χάλυβες (έως 60 HRC) χωρίς να μεταβαίνω σε λείανση. Αυτό μειώνει τον χρόνο παράδοσης και το κόστος εργαλείων, ειδικά στις εργασίες φινιρίσματος για χάλυβες εργαλείων ή εξαρτήματα ανθεκτικά στη φθορά.
Εσωτερικές Λειτουργίες: Διάτρηση, Διάτρηση, Γλυφίδα, Σπειροτόμηση, Ρακόρ
Διάτρηση : Η διάτρηση είναι το σημείο εκκίνησής μου όταν δημιουργώ εσωτερικά χαρακτηριστικά. Χρησιμοποιώ τόσο σταθερά όσο και κινούμενα εργαλεία, ανάλογα με τη ρύθμιση του μηχανήματος. Για παράδειγμα, τρυπάω τακτικά βαθιές κεντρικές οπές έως και 100 mm για άξονες και προσαρμοσμένες ράβδους με σπείρωμα.
Διάτρηση : Η διάτρηση μου επιτρέπει να βελτιώνω και να διευρύνω τις προ-τρυπημένες οπές για να επιτύχω μικρές ανοχές—συχνά εντός ±0.01–0.02 mm. Αυτό είναι ιδιαίτερα κρίσιμο σε εξαρτήματα που απαιτούν ρουλεμάν με πρεσάρισμα ή ακριβή ευθυγράμμιση.
Γλυάνωση : Η γλυάνωση είναι η πρώτη μου επιλογή όταν χρειάζομαι εξαιρετικά λεία φινιρίσματα οπών και ακριβή διαστασιολόγηση, επιτυγχάνοντας συνήθως τραχύτητα επιφάνειας έως και Ra 0.8 µm. Είναι συνηθισμένη σε αεροδιαστημικούς δακτυλίους και ιατρικά χιτώνια.
Σπειροτόμηση : Η σπειροτόμηση είναι ευέλικτη—Κατασκευάζω εσωτερικά και εξωτερικά σπειρώματα απευθείας στον τόρνο, σε μετρικά, UNC ή προσαρμοσμένα βήματα. Εξασφαλίζω σωστή προέκταση και εφαρμογή ρυθμίζοντας τους ρυθμούς πρόωσης και χρησιμοποιώντας ειδικά ένθετα σπειρώματος.
Ρίγωση : Η ρίψη προσθέτει λειτουργική υφή. Έχω ρίγες σε αλουμινένια πόμολα, λαβές από ανοξείδωτο ατσάλι, ακόμη και σε ιατρικές λαβές όπου ο έλεγχος με την αφή είναι το κλειδί. Ανάλογα με το σχέδιο - ίσιο, διαμαντένιο ή σπειροειδές - μπορώ να προσαρμόσω την πίεση και το προφίλ του εργαλείου ώστε να ταιριάζουν τόσο στην αισθητική όσο και στη λειτουργικότητα.
Taper Turning And Step Turning
Κωνική τόρνευση : Η κωνική τόρνευση είναι κρίσιμη όταν χρειάζεται να κατεργαστώ κωνικά προφίλ, όπως ακροφύσια, προσαρμογείς ή κωνικούς πείρους. Συνήθως ρυθμίζω τη διαδρομή του εργαλείου σε μια σταθερή γωνιακή μετατόπιση—ας πούμε 5° ή 10°—σε σχέση με τον άξονα της ατράκτου. Αυτό μου επιτρέπει να επιτυγχάνω σταδιακές μεταβάσεις στη διάμετρο, με ανοχές κωνικότητας ελεγχόμενες εντός ±0.05 mm σε μήκη 100 mm ή περισσότερο.
Βαθμιδωτή τόρνευση : Η βαθμιδωτή τόρνευση, από την άλλη πλευρά, είναι ιδανική για εξαρτήματα που απαιτούν πολλαπλές διακριτές διαμέτρους κατά μήκος του ίδιου άξονα. Χρησιμοποιώ συχνά αυτήν τη μέθοδο για άξονες κίνησης και ράβδους ατράκτου όπου τα ρουλεμάν, τα κολάρα ή οι τροχαλίες πρέπει να κάθονται σε συγκεκριμένες θέσεις. Προγραμματίζω διαδοχικές κοπές για να μειώσω τη διάμετρο σε ακριβή βήματα - συνήθως με μήκη βημάτων που κυμαίνονται από 10 mm έως 80 mm και διακυμάνσεις διαμέτρου έως ±0.02 mm ανάλογα με την απαιτούμενη εφαρμογή.
Και οι δύο μέθοδοι είναι απαραίτητες στη ροή εργασίας μου κατά την παραγωγή μηχανικών εξαρτημάτων υψηλής λειτουργικότητας με πολύπλοκες απαιτήσεις διαστάσεων.
Τύποι OΜηχανές τόρνου CNC f
Επιλέγω τόρνους CNC με βάση το μέγεθος του εξαρτήματος και τις ανάγκες της εργασίας. Οι οριζόντιοι τόρνοι χειρίζονται αποτελεσματικά τα περισσότερα στρογγυλά εξαρτήματα. Οι κάθετοι τόρνοι προσφέρουν καλύτερη σταθερότητα για βαριά εξαρτήματα. Οι ελβετικοί τύποι είναι ιδανικοί για μεγάλης διάρκειας και ακριβή εργασία. Οι πολλαπλοί άξονες μειώνουν τον χρόνο κύκλου για μεγάλες παρτίδες. Για ευελιξία, χρησιμοποιώ κέντρα τόρνευσης με κινούμενα εργαλεία, αλλά εξακολουθώ να βασίζομαι σε συμβατικούς τόρνους για απλές ή πρωτότυπες εργασίες.
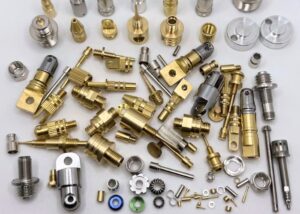
Οριζόντιοι Τόρνοι CNC
Οι οριζόντιοι τόρνοι CNC είναι τα προτιμώμενα μηχανήματα μου για τα περισσότερα τυπικά κυλινδρικά εξαρτήματα, όπως άξονες, μανίκια και δακτυλίους. Ο οριζόντιος προσανατολισμός τους επιτρέπει στη βαρύτητα να βοηθά στην απομάκρυνση των θραυσμάτων, μειώνοντας την παρεμβολή του εργαλείου και βελτιώνοντας το φινίρισμα της επιφάνειας. Με ταχύτητες ατράκτου που συχνά υπερβαίνουν τις 3,000 σ.α.λ. και δυνατότητες γρήγορης αλλαγής εργαλείων, μπορώ να επιτύχω αποτελεσματικούς χρόνους κύκλου ακόμη και σε εξαρτήματα μεσαίας πολυπλοκότητας. Αυτά τα μηχανήματα επιτυγχάνουν μια ισορροπία μεταξύ ακρίβειας, ταχύτητας και ευκολίας λειτουργίας για τις περισσότερες παραγωγικές διαδικασίες.
Κάθετοι Τόρνοι CNC
Όταν κατεργάζομαι μεγάλα ή βαριά εξαρτήματα, όπως περιβλήματα αντλιών ή σώματα βαλβίδων, βασίζομαι σε κάθετους τόρνους CNC για την ανώτερη σταθερότητά τους. Η βαρύτητα βοηθά στο κεντράρισμα και τη στήριξη του τεμαχίου εργασίας, ελαχιστοποιώντας την παραμόρφωση και τους κραδασμούς. Αυτή η ρύθμιση είναι ιδιαίτερα χρήσιμη για εξαρτήματα με διάμετρο που υπερβαίνει τα 500 mm ή ζυγίζει πάνω από 100 kg. Ωστόσο, η απομάκρυνση των θραυσμάτων γίνεται πιο δύσκολη σε κάθετες διατάξεις, επομένως εφαρμόζω πάντα ελεγχόμενη ροή ψυκτικού μέσου και περιοδικές διακοπές για την αποτελεσματική διαχείριση της συσσώρευσης ρινισμάτων.
Τόρνοι Ελβετικού Τύπου & Πολλαπλών Ατράκτων
Ελβετικού τύπου : Οι τόρνοι Ελβετικού τύπου είναι η κύρια επιλογή μου για την παραγωγή μακριών, λεπτών εξαρτημάτων—όπως βίδες με οστό ή πείρους αισθητήρα. Χάρη στον οδηγό δακτύλιο, το τεμάχιο εργασίας στηρίζεται κοντά στο εργαλείο κοπής, ελαχιστοποιώντας την παραμόρφωση και βελτιώνοντας το φινίρισμα της επιφάνειας.
Πολλαπλοί Άξονες : Για παραγωγή μεγάλου όγκου, καταφεύγω σε μηχανές πολλαπλών αξόνων. Με έως και 6 ή 8 άξονες που λειτουργούν παράλληλα, έχω μειώσει τους χρόνους κύκλου κατά πάνω από 50% σε έργα αυτοκινητοβιομηχανίας, καθιστώντας τα ιδανικά για μαζική παραγωγή μικρών, επαναλήψιμων εξαρτημάτων.
Κέντρα στροφής VSΣυμβατικοί τόρνοι CNC
Τα κέντρα τόρνευσης προσφέρουν πολυλειτουργικότητα—εκτός από την τόρνευση, μπορώ επίσης να εκτελέσω τρύπημα, φρεζάρισμα, ακόμη και κοπή με σπείρωμα σε μία μόνο εγκατάσταση χρησιμοποιώντας ενεργά εργαλεία. Αυτή η ενσωμάτωση ενισχύει την αποδοτικότητα, ειδικά για σύνθετα εξαρτήματα.
Από την άλλη πλευρά, οι συμβατικοί τόρνοι CNC είναι απλούστεροι και επικεντρώνονται αποκλειστικά σε εργασίες τόρνευσης. Εξακολουθώ να βασίζομαι σε αυτούς για απλά εξαρτήματα ή πρωτότυπα όπου η ταχύτητα και η απλότητα εγκατάστασης είναι πιο σημαντικές από την ευελιξία.
Εξαρτήματα Μηχανών & Λογισμικό
Στην τόρνευση CNC, τα εξαρτήματα της μηχανής και το λογισμικό οδηγούν στην ακρίβεια. Βασίζομαι στην κεφαλή, τον άξονα και το κοντράμαντο για στήριξη, με την πλατφόρμα και το φορείο να εξασφαλίζουν σταθερότητα. Ο πυργίσκος φέρει πολλαπλά εργαλεία και επιλέγω τσοκ ή κοχλία ανάλογα με το εξάρτημα. Χρησιμοποιώ ελεγκτές Fanuc ή Siemens, προγραμματίζω με Fusion 360 και απλοποιώ βασικές εργασίες χρησιμοποιώντας το Manual Guide i ή το iHMI.
Κεφαλή, Κεντρική λαβή, Άξονας, Κρεβάτι, Φορείο
Κεφαλή & Άξονας : Η κεφαλή είναι η βασική μονάδα ισχύος του τόρνου CNC μου. Στεγάζει τον κύριο άξονα και τον κινητήρα, παρέχοντας ταχύτητες περιστροφής από 100 έως 4,000 σ.α.λ. ανάλογα με το υλικό και την εργασία. Ένας σταθερός άξονας εξασφαλίζει σταθερή ομοκεντρικότητα, η οποία είναι κρίσιμη όταν κατεργάζομαι εξαρτήματα ακριβείας με ανοχές έως και ±0.01 mm.
Κοντάμπραντορ : Όταν εργάζομαι σε μακριούς άξονες ή λεπτά εξαρτήματα, χρησιμοποιώ το κοντράμαντο . Υποστηρίζει το ελεύθερο άκρο του εξαρτήματος και ελαχιστοποιεί την παραμόρφωση υπό τις δυνάμεις κοπής. Αυτό είναι ιδιαίτερα σημαντικό για εξαρτήματα μήκους άνω των 200 mm, όπου ακόμη και μια μικρή κάμψη μπορεί να επηρεάσει την ακρίβεια των διαστάσεων.
Υπόστρωμα : Η βάση παρέχει τη δομική βάση του τόρνου. Ελέγχω την ποιότητα και την ακαμψία της χύτευσης, επειδή μια σταθερή βάση ελαχιστοποιεί τους κραδασμούς. Για παράδειγμα, σε εργασίες φινιρίσματος υψηλής ταχύτητας, οι υπερβολικοί κραδασμοί μπορούν να αυξήσουν την τραχύτητα της επιφάνειας πέραν των 3.2 μm Ra—κάτι που είναι απαράδεκτο για πολλούς από τους πελάτες μου στον τομέα της αεροδιαστημικής.
Φορείο : Το φορείο συγκρατεί τον πυργίσκο του εργαλείου και κινείται κατά μήκος των αξόνων X και Z. Είναι υπεύθυνο για την ακριβή παράδοση του εργαλείου στην προγραμματισμένη θέση. Ελέγχω τακτικά τους γραμμικούς οδηγούς και τις σφαιρικές βίδες του για να διασφαλίσω ότι διατηρώ την επαναληψιμότητα εντός ±0.005 mm σε μεγάλες παραγωγές.
Πυργίσκος, τσοκ και κόλετ εργαλείων
Τόρνος : Ο τόρνος είναι το σημείο όπου τοποθετώ όλα τα εργαλεία που χρειάζονται για έναν κύκλο κατεργασίας. Στον τόρνο 12 σταθμών μου, προφορτώνω τα πάντα, από εργαλεία τόρνευσης μέχρι ένθετα σπειρώματος. Αυτή η ρύθμιση μου επιτρέπει να αυτοματοποιώ πολύπλοκες λειτουργίες πολλαπλών βημάτων χωρίς χειροκίνητη παρέμβαση. Ο χρόνος ευρετηρίασης εργαλείων είναι συνήθως κάτω από 0.5 δευτερόλεπτα, γεγονός που διατηρεί τον χρόνο κύκλου αποτελεσματικό σε εργασίες μεγάλου όγκου.
Τσοκ : Για τυπικά κυλινδρικά τεμάχια διαμέτρου άνω των 12 mm, χρησιμοποιώ ένα υδραυλικό τσοκ 3 σιαγόνων. Προσφέρει ισχυρή δύναμη σύσφιξης και γρήγορες αλλαγές. Η ακρίβεια συνήθως κυμαίνεται εντός 0.03 mm TIR, η οποία είναι κατάλληλη για τις περισσότερες εφαρμογές γενικής χρήσης.
Φωλιές : Όταν κατεργάζομαι μικρά ή υψηλής ακρίβειας εξαρτήματα —ειδικά κάτω από 10 mm εξωτερική διάμετρο— μεταβαίνω σε σύστημα φωλιών. Οι φωλιές παρέχουν ανώτερο έλεγχο συγκέντρωσης, συχνά εντός 0.01 mm. Βασίζομαι σε αυτήν τη ρύθμιση όταν κατασκευάζω ιατρικά εξαρτήματα ή εξαρτήματα που απαιτούν εξαιρετικά αυστηρές ανοχές σε μεγάλες παρτίδες.
Πίνακας Ελέγχου & Λογισμικό CNC
Πίνακας ελέγχου CNC: Εργάζομαι κυρίως με συστήματα ελέγχου Fanuc και Siemens, τα οποία κυριαρχούν στην βιομηχανική τόρνευση CNC. Αυτά τα πάνελ μου επιτρέπουν να ανεβάζω και να επεξεργάζομαι κώδικα G, να προσαρμόζω τους ρυθμούς τροφοδοσίας και να παρακολουθώ τους κύκλους κατεργασίας σε πραγματικό χρόνο. Για παράδειγμα, μπορώ να ρυθμίσω με ακρίβεια την ταχύτητα του άξονα ή τις μετατοπίσεις του εργαλείου στη μέση της παραγωγής χωρίς να διακόψω την παραγωγή - κάτι κρίσιμο όταν διατηρούνται ανοχές ±0.01 mm.
Προγραμματισμός με G-code: Ο G-code είναι η γλώσσα της μηχανής. Τον γράφω και τον βελτιστοποιώ για να υπαγορεύει κάθε κίνηση—άξονες X, Z, στροφές άξονα και εντολές αλλαγής εργαλείου. Διασφαλίζει ότι κάθε πέρασμα είναι συνεπές, κάτι που είναι απαραίτητο για τη μαζική παραγωγή.
Ενσωμάτωση Λογισμικού CAM: Για σύνθετα εξαρτήματα ή τρισδιάστατα προφίλ, βασίζομαι στο Fusion 360 ή στο Mastercam για τη δημιουργία ακριβών διαδρομών εργαλείων. Αυτές οι πλατφόρμες μετατρέπουν τα σχέδια CAD μου σε καθαρές οδηγίες κατεργασίας χωρίς συγκρούσεις. Σε εργασίες πολλαπλών λειτουργιών, η χρήση CAM μειώνει τον χρόνο εγκατάστασης κατά πάνω από 30% και βελτιώνει την επαναληψιμότητα σε όλες τις παρτίδες.
Οδηγός Εγχειριδίου i & iHMI (για προχωρημένους)
Οδηγός AdManual i (Fanuc): Χρησιμοποιώ συχνά τον Οδηγό Manual i όταν εργάζομαι σε απλούστερα εξαρτήματα ή όταν εκπαιδεύω νέους χειριστές. Είναι μια διεπαφή προγραμματισμού με συνομιλία που μου επιτρέπει να δημιουργώ κύκλους τόρνευσης χωρίς να γράφω πλήρη κώδικα G. Για παράδειγμα, μπορώ να προγραμματίσω μια λειτουργία επένδυσης και τόρνευσης απλώς εισάγοντας διαστάσεις και παραμέτρους, μειώνοντας τον χρόνο προετοιμασίας του κύκλου έως και 40% για τυπικές εργασίες.
IHMI (Ευφυής Διεπαφή Ανθρώπου-Μηχανής):
Το σύστημα iHMI ενσωματώνει την οπτικοποίηση, τις ειδοποιήσεις συντήρησης και την παρακολούθηση της παραγωγής σε έναν έξυπνο πίνακα ελέγχου. Το χρησιμοποιώ για να παρακολουθώ το φορτίο του άξονα, τον χρόνο κύκλου και τη φθορά των εργαλείων σε πραγματικό χρόνο. Σε μεγαλύτερες περιόδους παραγωγής, αυτό με βοηθά να αποφεύγω τον χρόνο διακοπής λειτουργίας προγραμματίζοντας προγνωστική συντήρηση πριν προκύψουν προβλήματα.
Με αυτά τα προηγμένα χειριστήρια, βελτιστοποιώ τη δημιουργία πρωτοτύπων και τις εργασίες μικρής διάρκειας. Ακόμα και οι λιγότερο έμπειροι χειριστές μπορούν να χειριστούν βασικά προγράμματα εξαρτημάτων χρησιμοποιώντας πρότυπα ή καθοδηγούμενους κύκλους. Αυτό μειώνει το σφάλμα του χειριστή και συντομεύει σημαντικά την καμπύλη εκμάθησης.
Παράμετροι και Εργαλεία Τόρνευσης
Στην τόρνευση CNC, ρυθμίζω με ακρίβεια τρεις βασικές παραμέτρους - ρυθμό πρόωσης, ταχύτητα κοπής και βάθος κοπής - με βάση τις ανάγκες υλικού και φινιρίσματος επιφάνειας. Για παράδειγμα, κόβω αλουμίνιο με 300 m/min και χάλυβα με 100 m/min. Χρησιμοποιώ ράβδους διάτρησης, εργαλεία αυλάκωσης, κόφτες σπειρωμάτων και εργαλεία ρικνώματος για να επιτύχω ακρίβεια. Κάθε εργαλείο και ρύθμιση επηρεάζει άμεσα τον χρόνο κύκλου, την ανοχή (±0.01 mm) και την τραχύτητα της επιφάνειας (Ra < 0.4 μm), επομένως τα προσαρμόζω προσεκτικά για αποτελεσματικότητα και ακρίβεια.
Ρυθμός τροφοδοσίας, ταχύτητα κοπής, βάθος κοπής
Ρυθμός τροφοδοσίας (mm/περιστροφή): Για τον χάλυβα, συνήθως χρησιμοποιώ 0.1–0.3 mm/περιστροφή. Για τα πλαστικά, έως 0.5 mm/περιστροφή. Η υψηλότερη τροφοδοσία βελτιώνει τον ρυθμό αφαίρεσης υλικού, αλλά μπορεί να βλάψει το φινίρισμα της επιφάνειας.
Ταχύτητα κοπής (m/min): Ποικίλλει ανάλογα με το υλικό. Για παράδειγμα, το αλουμίνιο μπορεί να κοπεί με ταχύτητα 200–400 m/min, ενώ ο ανοξείδωτος χάλυβας χρειάζεται 60–120 m/min.
Βάθος κοπής (mm): Για την χοντροκομμένη επεξεργασία μπορεί να χρειαστούν 1–3 mm, οι κοπές φινιρίσματος είναι κάτω από 0.5 mm. Τα προσαρμόζω για να αποτρέψω το κροτάλισμα του εργαλείου ή τα θερμικά προβλήματα.
Τύποι εργαλείων: Ράβδοι διάτρησης, Εργαλεία αυλάκωσης, Κόφτες σπειρωμάτων, Εργαλεία ρικνώματος
Ράβδοι διάτρησης: Για εσωτερικό φινίρισμα, βασίζομαι σε ράβδους καρβιδίου με απόσβεση κραδασμών.
Εργαλεία αυλάκωσης: Επιλέγω τα πλάτη των ενθέτων με βάση το βάθος της αυλάκωσης. Ένα ένθετο πλάτους 3 mm είναι στάνταρ για τις αυλακώσεις δακτυλίων συγκράτησης.
Κόφτες σπειρωμάτων: Για μετρικά σπειρώματα ISO, χρησιμοποιώ εργαλεία σπειρώματος με δυνατότητα ευρετηρίασης και επαληθεύω με μετρητές βήματος.
Εργαλεία κοπής: Υπάρχουν τύπου φόρμας και τύπου κοπής, εγώ προτιμώ τον τύπο κοπής για καθαρά σχέδια διαμαντιών σε ορείχαλκο και αλουμίνιο.
Κατάλληλα υλικά Fή CNC Τόρνευση
Η επιλογή υλικού καθορίζει την ακρίβεια και την αποτελεσματικότητα. Έχω επεξεργαστεί αλουμίνιο, τιτάνιο, Inconel, ABS και PEEK. Το αλουμίνιο υποστηρίζει γρήγορη κοπή, ενώ τα πιο σκληρά μέταλλα και πλαστικά χρειάζονται θερμικό έλεγχο και ειδικά εργαλεία. Κάθε ένα απαιτεί προσαρμοσμένες ταχύτητες και ψύξη για να διατηρεί ανοχές ±0.01–0.03 mm. Μέταλλα: Αλουμίνιο, Χάλυβας, Ορείχαλκος, Τιτάνιο
| Τύπος υλικού | Παραδείγματα Βαθμών | Χαρακτηριστικά Μηχανικής | τυπικές Εφαρμογές |
| Αλουμίνιο | 6061, 7075 | Κοπή υψηλής ταχύτητας (300+ m/min), εξαιρετική μηχανική κατεργασία | Αεροδιαστημικές βάσεις, περιβλήματα |
| Μεταλλικά | 1018, 4140, SS304 | Ισχυρό, απαιτεί μειωμένες ταχύτητες και ψυκτικό για την προστασία των εργαλείων | Δομικά μέρη, εργαλεία |
| Ορείχαλκος | C360 | Πολύ χαμηλή τριβή, καθαρή αφαίρεση τσιπς | Εξαρτήματα, ηλεκτρικοί σύνδεσμοι |
| Τιτάνιο | Ti-6Al-4V | Απαιτούνται ανθεκτικά, ανθεκτικά στη θερμότητα, χαμηλής τροφοδοσίας και επικαλυμμένα εργαλεία | Αεροδιαστημικά και ιατρικά εξαρτήματα |
| Πλαστικά είδη | ABS | Μηχανικά επεξεργασμένο σε χαμηλές στροφές για να αποφευχθεί η τήξη | Πρωτότυπα περιβλήματα |
| Νάιλον (PA6, PA66) | Στραβώνει εύκολα· απαιτεί έλεγχο θερμότητας και απομάκρυνση ρωγμών | Γρανάζια, δακτύλιοι | |
| PEEK | Ανοχές ±0.03 mm, εξαιρετική θερμική σταθερότητα | Αεροδιαστημικοί μονωτές | |
| Σύνθετα υλικά και κράματα | G10, Ινκονέλ | Απαιτούνται εργαλεία με διαμαντένια επίστρωση· συχνές αλλαγές εργαλείων λόγω φθοράς | Μέρη υψηλής θερμοκρασίας ή υψηλής αντοχής |
Εφαρμογή Aρεαλ In Vξεσηκωμένος Iβιομηχανίες
Η τόρνευση CNC εφαρμόζεται σε πολλούς κλάδους—από ιατρικές βίδες οστών έως συνδέσμους αεροδιαστημικής. Είναι επίσης βασική στην αυτοκινητοβιομηχανία, την ενέργεια και την ηλεκτρονική. Παραδίδω εξαρτήματα υψηλής ακρίβειας που πληρούν αυστηρά πρότυπα απόδοσης και υλικών.
| ΒΙΟΜΗΧΑΝΙΑ | Κοινά εξαρτήματα κατεργασμένα | Επιλογές υλικών | Τεχνικές Απαιτήσεις & Σημειώσεις |
| Αυτοκίνητο | Άξονες, δακτύλιοι, εξαρτήματα κινητήρα | Χάλυβας άνθρακα, κράματα αλουμινίου | Συνοχή μεγάλου όγκου, οικονομική αποδοτικότητα, ανοχή ±0.02 mm |
| Αεροδιαστημική | Πείροι συστήματος προσγείωσης, εξαρτήματα ενεργοποιητή, συνδετήρες | Τιτάνιο, αλουμίνιο 7075 | Ελαφρύ, υψηλής αντοχής, απαιτεί πιστοποιήσεις και έλεγχο ποιότητας |
| Ιατρικός | Ορθοπεδικά εμφυτεύματα, οδοντικά στηρίγματα, εργαλεία | Ανοξείδωτο ατσάλι 17-4PH, PEEK | Φινίρισμα επιφάνειας κάτω από Ra 0.8 μm, βιοσυμβατότητα |
| Ηλεκτρονική | Καρφίτσες σύνδεσης, ασπίδες RF, σπειροειδείς αποστάτες | Ορείχαλκος, αλουμίνιο | Συχνά συνδυάζει το σπείρωμα και το άνοιγμα σε έναν μόνο κύκλο |
| Βιομηχανικός εξοπλισμός | Σώματα βαλβίδων, άξονες, εξαρτήματα ζεύξης | Σκληρυμένος χάλυβας, κράμα χάλυβα | Σκληρή τόρνευση μετά από θερμική επεξεργασία για αντοχή στη φθορά |
Πλεονεκτήματα Aκαι Περιορισμοί Της CNC Τόρνευσης
Η τόρνευση CNC προσφέρει υψηλή ακρίβεια (±0.01 mm), γρήγορη παραγωγή—έως και 60% ταχύτερη από τις χειροκίνητες μεθόδους—και εξαιρετική ασφάλεια. Ωστόσο, περιορίζεται σε περιστροφικά εξαρτήματα και μπορεί να είναι δαπανηρή για εργασίες χαμηλού όγκου λόγω πολύπλοκων απαιτήσεων εγκατάστασης.
| Κατηγορία | Άποψη | Λεπτομέρειες |
| Πλεονεκτήματα | Ακρίβεια | Επιτυγχάνω συστηματικά ανοχές ±0.01 mm και διατηρώ συνέπεια σε πάνω από 1,000+ εξαρτήματα με παρακολούθηση της φθοράς των εργαλείων. |
| Ταχύτητα | Σε σύγκριση με τους χειροκίνητους τόρνους, η τόρνευση CNC μειώνει τον χρόνο παραγωγής κατά 40-60%. | |
| Ασφάλεια | Οι χειριστές παραμένουν μακριά από τις ζώνες κοπής. Οι ενσωματωμένες μανδαλώσεις αποτρέπουν τα ατυχήματα. | |
| Περιορισμοί | Περιορισμοί Γεωμετρίας | Δεδομένου ότι το τεμάχιο εργασίας πρέπει να περιστρέφεται, τα ακανόνιστα σχήματα (π.χ., επίπεδες πλάκες) δεν είναι κατάλληλα—προτιμάται η φρεζάρισμα. |
| Κόστος εγκατάστασης | Οι εργασίες χαμηλού όγκου με πολύπλοκες διατάξεις εργαλείων μπορεί να είναι δαπανηρές. Ένα πρωτότυπο δακτύλιο σπειρώματος απαιτούσε 300 δολάρια μόνο κατά την εγκατάσταση. |
Σχεδιασμός Σκέψεις
Σε κάθε έργο τόρνευσης CNC που αναλαμβάνω, η επιτυχία ξεκινά με τον προσεγμένο σχεδιασμό. Ακόμα και η πιο προηγμένη μηχανή δεν μπορεί να αντισταθμίσει τα κακώς κατασκευασμένα εξαρτήματα. Παρακάτω παρατίθενται βασικές πτυχές που πάντα αξιολογώ πριν από την υποβολή προσφοράς ή τον προγραμματισμό.
Κατάλληλες γεωμετρίες εξαρτημάτων
Περιστροφική συμμετρία: Η τόρνευση με CNC είναι ιδανική για κυλινδρικά, κωνικά και σπειροειδή σχήματα. Για παράδειγμα, οι άξονες, οι δακτύλιοι και οι φλάντζες είναι κλασικά παραδείγματα.
Αποφύγετε τα τετράγωνα χαρακτηριστικά: Οι επίπεδες επιφάνειες ή οι τετράγωνες γωνίες είναι πιο κατάλληλες για φρεζάρισμα. Εάν χρειάζεται, ενσωματώνω δευτερεύουσες διαδικασίες.
Πρόσβαση σε εργαλεία: Οι μακριές προεξοχές ή οι βαθιές εσοχές μπορούν να προκαλέσουν κρότο ή εκτροπή του εργαλείου.
Ανεκτικό Aκαι Φινίρισμα Επιφάνειας
Ανοχές: Εργάζομαι σύμφωνα με το πρότυπο ISO 2768-mK για γενική τόρνευση. Για εξαρτήματα ακριβείας, το πρότυπο είναι ±0.01 mm, αλλά έχω κάνει ±0.005 mm σε ελεγχόμενα περιβάλλοντα.
Φινίρισμα επιφάνειας: Ένα τυπικό φινίρισμα τόρνευσης είναι Ra 1.6 μm, αλλά μπορώ να επιτύχω Ra 0.4 μm ή καλύτερο με κατάλληλα ένθετα και ταχύτητες. Τα ιατρικά και οπτικά εξαρτήματα συχνά απαιτούν στίλβωση μετά την τόρνευση.
Συνηθισμένα σφάλματα σχεδιασμού
Οι υποσχέσεις χωρίς ανάγλυφες αυλακώσεις καθιστούν αδύνατο το χωρισμό.
Οι υπερβολικά σφιχτές ανοχές αυξάνουν άσκοπα το κόστος—σαν να ζητάμε ±0.005 mm σε ένα πλαστικό διαχωριστικό.
Οι αιχμηρές γωνίες αυξάνουν τη φθορά του εργαλείου, προτείνω πάντα λοξοτμήσεις ή ακτίνες.
CNC στροφή VS Άλλες μέθοδοι
Όταν καθοδηγώ τους πελάτες μου στην επιλογή της διαδικασίας, συγκρίνω την τόρνευση με CNC με το φρεζάρισμα, τη χύτευση, τη χύτευση και το τρόχισμα. Η τόρνευση υπερέχει σε κυλινδρικά εξαρτήματα και παραγωγή υψηλής ταχύτητας, ενώ η φρεζάρισμα ταιριάζει σε πολύπλοκα σχήματα. Για μεγάλες παρτίδες πλαστικού, η χύτευση με έγχυση είναι καλύτερη , για περιορισμένες ανοχές, η τόρνευση και το τρόχισμα λειτουργούν καλύτερα. Συχνά συνδυάζω την τόρνευση με το φρεζάρισμα για να εξισορροπήσω την ακρίβεια και την αποτελεσματικότητα.
Σύγκριση Wμε CNC φρεζάρισμα
Η τόρνευση με CNC περιστρέφει το τεμάχιο εργασίας, ενώ η φρεζάρισμα περιστρέφει το εργαλείο κοπής γύρω από ένα σταθερό εξάρτημα. Προτιμώ την τόρνευση για την παραγωγή συμμετρικών εξαρτημάτων υψηλής ταχύτητας, όπως άξονες, ράβδους και σωλήνες, ειδικά όταν απαιτούνται ανοχές εντός ±0.01 mm. Για εξαρτήματα με σύνθετες τσέπες ή μη κυλινδρικά χαρακτηριστικά, η φρεζάρισμα προσφέρει μεγαλύτερη ευελιξία.
Σε μια πρόσφατη περίπτωση, ένας πελάτης χρειαζόταν ένα κυλινδρικό εξάρτημα με πλευρικές φρεζαρισμένες εγκοπές. Συνδύασα την τόρνευση CNC με φρεζάρισμα 3 αξόνων, κάτι που μείωσε τον χρόνο κύκλου κατά 30%, διασφαλίζοντας παράλληλα την ακρίβεια των διαστάσεων.
Εναλλακτικές λύσεις: Χύτευση, Χύτευση με έγχυση, Λείανση
Χύτευση: Ιδανική για εξαρτήματα μεγάλου όγκου όπου οι μικρές ανοχές δεν είναι κρίσιμες. Έχω αντικαταστήσει τα χυτά εξαρτήματα με τορνευμένα εξαρτήματα για καλύτερη ακρίβεια.
Χύτευση με έγχυση: Εξαιρετική για πλαστικά μέρη άνω των 5,000 τεμαχίων. Για οτιδήποτε μικρότερο, η τόρνευση με CNC είναι πιο οικονομική.
Λείανση: Χρησιμοποιείται μετά την τόρνευση για εξαιρετικά ακριβή φινιρίσματα κάτω από Ra 0.4 μm, όπως σε σκληρυμένους άξονες.
Πτυχές κόστους και παραγωγικότητας
Όταν αξιολογώ το κόστος τόρνευσης CNC, εξισορροπώ τις τιμές της μηχανής (30–100$/ώρα), τα έξοδα εργαλείων (10–50$ ανά ένθετο) και τους χρόνους κύκλου. Ένα απλό εξάρτημα μπορεί να διαρκέσει 2–3 λεπτά, αλλά με βελτιστοποίηση ή μηχανές πολλαπλών αξόνων, η απόδοση διπλασιάζεται. Για 500 εξαρτήματα αλουμινίου, έχω μειώσει το κόστος μονάδας κατά πάνω από 40% μέσω τροφοδοσίας ράβδου και τροποποιήσεων στη διαδρομή εργαλείων. Η παρτίδα βελτιώνει πάντα την απόδοση επένδυσης (ROI).
Κόστος Μηχανής & Εργαλεία
Ωριαία αμοιβή μηχανήματος: Κυμαίνεται μεταξύ 30$–100$/ώρα ανάλογα με τον τύπο του μηχανήματος και την εμπειρία του χειριστή.
Κόστος εργαλείων: Τα ένθετα καρβιδίου μπορεί να κοστίζουν 10$–50$ το καθένα. Τα εξειδικευμένα εργαλεία για σπειρώματα ή ρικνώσεις αθροίζονται γρήγορα σε εργασίες χαμηλού όγκου.
Χρόνος κύκλου και όγκος
Ένας τυπικός ορειχάλκινος δακτύλιος (Ø30 × 20 mm) χρειάζεται 2-3 λεπτά για να ολοκληρωθεί. Με τόρνους πολλαπλών αξόνων, μπορώ να το μειώσω στο μισό.
Η παραγωγή μεγάλου όγκου (1,000+ τεμάχια) δικαιολογεί το κόστος τοποθέτησης και εργαλείων. Για μικρούς όγκους, απλοποιώ τις ρυθμίσεις για να αποφύγω τη σπατάλη.
Θέματα απόδοσης επένδυσης (ROI).
Για μια σειρά 500 τορνευμένων περιβλημάτων αλουμινίου, μειώσαμε το κόστος μονάδας από 6.50 $ σε 3.80 $ βελτιστοποιώντας τις διαδρομές εργαλείων και χρησιμοποιώντας τροφοδοσία ράβδου.
Συνιστώ πάντα να ομαδοποιείτε τις παραγγελίες όταν είναι δυνατόν, για να αποσβένετε τον χρόνο εγκατάστασης και την επένδυση σε εργαλεία.
Ασφάλεια, Συντήρηση & Βιωσιμότητα
Δίνω προτεραιότητα στην ασφάλεια των χειριστών με τις διαδικασίες LOTO, τους μεταφορείς τσιπ και την ανίχνευση θραύσης εργαλείων. Η τακτική συντήρηση —καθημερινή, εβδομαδιαία και μηνιαία— είναι το κλειδί για την πρόληψη των κραδασμών και την απώλεια ακρίβειας. Από περιβαλλοντικής άποψης, χρησιμοποιώ βιοδιασπώμενα ψυκτικά μέσα, συλλέκτες ομίχλης και ανακυκλώνω μεταλλικά τσιπς όπως το αλουμίνιο, ευθυγραμμίζοντας τις λειτουργίες τόρνευσης CNC με τους σύγχρονους στόχους βιωσιμότητας.
Βέλτιστες πρακτικές και ασφάλεια χειριστή
Διασφαλίζω ότι όλοι οι χειριστές ακολουθούν τα πρωτόκολλα κλειδώματος/σήμανσης (LOTO).
Χρησιμοποιούμε αυτόματους μεταφορείς ροκανιδιών για την αποφυγή τραυματισμών από χειρωνακτική διακίνηση.
Τα συνηθισμένα συστήματα ανίχνευσης θραύσης εργαλείων αποτρέπουν ατυχήματα που προκαλούνται από εκτοξευόμενα ένθετα.
Συντήρηση ρουτίνας
Καθημερινά: Καθαρίστε τα τσιπς, ελέγξτε τα επίπεδα υγρών.
Εβδομαδιαίως: Επιθεωρήστε τους ιμάντες ατράκτου, ελέγξτε την ευθυγράμμιση του πυργίσκου.
Μηνιαία: Βαθμονομήστε τον αισθητήρα του εργαλείου, ελέγξτε την αντίστροφη κίνηση.
Η παραμέληση της συντήρησης οδηγεί σε κραδασμούς, απώλεια ακρίβειας και δαπανηρό χρόνο διακοπής λειτουργίας.
Περιβαλλοντικές εκτιμήσεις
Χρησιμοποιούμε υδατοδιαλυτά ψυκτικά μέσα που είναι βιοδιασπώμενα και ασφαλή για απόρριψη με κατάλληλο φιλτράρισμα.
Τα μηχανήματά μας είναι εξοπλισμένα με συλλέκτες ομίχλης και συστήματα ανακύκλωσης τσιπς — τα τσιπς αλουμινίου συλλέγονται και πωλούνται πίσω στους προμηθευτές.
Πως To Επιλέξτε TΥπηρεσία τόρνευσης CNC δεξιάς κοπής
Όταν βοηθάω τους πελάτες να επιλέξουν έναν συνεργάτη τόρνευσης CNC, εστιάζω σε κάτι περισσότερο από την ποιότητα του ανταλλακτικού. Τους καθοδηγώ στην αξιολόγηση των τεχνικών δυνατοτήτων, στην επαλήθευση πιστοποιήσεων όπως το ISO 9001 ή το AS9100 και στην αξιολόγηση των χρόνων παράδοσης για διάφορες ποσότητες. Η επιλογή του σωστού προμηθευτή σημαίνει διασφάλιση ακρίβειας, αξιοπιστίας και συνεπούς παράδοσης σε μεγάλη κλίμακα.
Κριτήρια αξιολόγησης
Τεχνική ικανότητα: Μπορεί το συνεργείο να ανταποκριθεί στις ανοχές, το φινίρισμα επιφάνειας και τις απαιτήσεις υλικών;
Πιστοποιήσεις: Για την αεροδιαστημική ή την ιατρική, το ISO 9001 ή AS9100 είναι μη διαπραγματεύσιμο.
Χρόνοι παράδοσης: Ρωτήστε για τον χρόνο εγκατάστασης και τον μέσο χρόνο παράδοσης για 100, 500 και 1000 ανταλλακτικά.
Συχνές Ερωτήσεις
Τι είναι μια εργασία τόρνευσης CNC;
Μια εργασία τόρνευσης CNC περιλαμβάνει την κατεργασία κυλινδρικών εξαρτημάτων χρησιμοποιώντας έναν τόρνο που ελέγχεται από κώδικα G. Προγραμματίζω τη διαδρομή του εργαλείου, ορίζω ρυθμούς πρόωσης (π.χ., 0.2 mm/περιστροφή) και παρακολουθώ ανοχές—συνήθως εντός ±0.01 mm. Είναι ιδανικό για άξονες, δακτυλίους και εξαρτήματα με σπείρωμα σε μεσαίους έως μεγάλους όγκους.
Ποια είναι η διαφορά μεταξύ φρεζαρίσματος CNC και τόρνευσης CNC;
Η κύρια διαφορά έγκειται στην κίνηση: η τόρνευση με CNC περιστρέφει το τεμάχιο εργασίας ενώ το εργαλείο παραμένει ακίνητο, η φρεζάρισμα με CNC περιστρέφει το εργαλείο γύρω από ένα σταθερό εξάρτημα. Εγώ χρησιμοποιώ την τόρνευση για στρογγυλά εξαρτήματα όπως πείρους ή άξονες, ενώ η φρεζάρισμα είναι κατάλληλη για επίπεδες ή σύνθετες γεωμετρίες με έλεγχο πολλαπλών αξόνων.
Ποια είναι τα πλεονεκτήματα της τόρνευσης CNC;
Η τόρνευση CNC προσφέρει υψηλή ακρίβεια, ταχύτητα και επαναληψιμότητα. Μπορεί να επιτύχει ανοχές ±0.01 mm και φινιρίσματα επιφάνειας κάτω από Ra 0.4 µm. Είναι ιδιαίτερα αποτελεσματική για κυλινδρικά εξαρτήματα και παραγωγή μεγάλου όγκου. Ο αυτοματισμός μειώνει την εργασία και οι χρόνοι κύκλου μπορούν να είναι κάτω από 30 δευτερόλεπτα ανά εξάρτημα σε βελτιστοποιημένες διατάξεις.
Πόσα είδη τόρνευσης CNC υπάρχουν;
Υπάρχουν διάφοροι τύποι τόρνευσης CNC που χρησιμοποιώ συνήθως: τυπικοί οριζόντιοι τόρνοι, κάθετοι τόρνοι για βαριά εξαρτήματα, τόρνοι ελβετικού τύπου για μακριά, ακριβή εξαρτήματα και μηχανές πολλαπλών αξόνων για μαζική παραγωγή. Κάθε τύπος εξυπηρετεί συγκεκριμένες ανάγκες, ανάλογα με τη γεωμετρία του εξαρτήματος, την ανοχή (συχνά ±0.01 mm) και τον όγκο.
Πόσο ακριβής είναι μια μηχανή τόρνευσης CNC;
Οι μηχανές τόρνευσης CNC είναι εξαιρετικά ακριβείς. Στα έργα μου, επιτυγχάνω τακτικά ανοχές ±0.01 mm, και για εξαρτήματα υψηλής ακρίβειας όπως άξονες ή δακτύλιους, μπορώ να τις σφίξω στα ±0.005 mm. Η ακρίβεια εξαρτάται από την κατάσταση της μηχανής, τα εργαλεία και τη σταθερότητα του υλικού.
Ποια είναι η λειτουργία τροφοδοσίας του CNC κατά τη διαδικασία τόρνευσης;
Στην τόρνευση CNC, η λειτουργία τροφοδοσίας ελέγχει την ταχύτητα με την οποία προχωρά το εργαλείο ανά περιστροφή του άξονα. Συνήθως τη ρυθμίζω μεταξύ 0.1–0.3 mm/περιστροφή για μέταλλα, ανάλογα με το φινίρισμα της επιφάνειας και τον τύπο του υλικού. Οι ακριβείς ρυθμοί τροφοδοσίας βοηθούν στην εξισορρόπηση της διάρκειας ζωής του εργαλείου, της ποιότητας της επιφάνειας και της αποτελεσματικότητας της αφαίρεσης υλικού.
Συμπέρασμα
Η τόρνευση με CNC παραμένει ακρογωνιαίος λίθος της ακριβούς κατασκευής — ειδικά όταν η αποτελεσματικότητα, η επαναληψιμότητα και οι αυστηρές ανοχές έχουν τη μεγαλύτερη σημασία. Από τον ορισμό των αρχών της έως την πλοήγηση στα εργαλεία, τους τύπους μηχανών, την επιλογή υλικών και το πραγματικό κόστος, έχω καθοδηγήσει πελάτες από τον αυτοκινητοβιομηχανικό, τον αεροδιαστημικό και τον ιατρικό τομέα στις λεπτές αποχρώσεις της διαδικασίας. Είτε σχεδιάζετε έναν απλό δακτύλιο είτε έναν σύνθετο κλιμακωτό άξονα, η κατανόηση του τρόπου λειτουργίας της τόρνευσης δίνει τη δυνατότητα για καλύτερες αποφάσεις, λιγότερες αναθεωρήσεις και, τελικά, ισχυρότερα εξαρτήματα. Αν σχεδιάζετε το επόμενο έργο σας, η τόρνευση με CNC μπορεί να είναι η λύση που διατηρεί την παραγωγή σας γρήγορη, ακριβή και κλιμακώσιμη.
















