
Ένας θάλαμος κενού ημιαγωγών μπορεί να μοιάζει με ένα σχετικά απλό μεταλλικό περίβλημα, αλλά η ακριβής κατασκευή ενός είναι πολύ πιο δύσκολη από ό,τι φαίνεται. Οι εσωτερικές οπές, οι αυλακώσεις στεγανοποίησης, οι βαθμιδωτές κατασκευές και τα σύνθετα κανάλια θέτουν αυστηρές απαιτήσεις στην ακρίβεια των διαστάσεων και την ποιότητα της επιφάνειας. Ζητήματα όπως η παραμόρφωση της κατεργασίας, τα γρέζια και οι υπολειμματικοί ρύποι μπορούν να επηρεάσουν άμεσα τη συναρμολόγηση του εξοπλισμού και την απόδοση του κενού. Η κατεργασία CNC παρέχει την ακρίβεια και την ευελιξία που απαιτούνται για αυτά τα εξαρτήματα, αλλά η επίτευξη αξιόπιστων αποτελεσμάτων απαιτεί περισσότερα από την απλή διαμόρφωση του θαλάμου. Η επιλογή υλικού, οι διαδικασίες κατεργασίας, ο έλεγχος της παραμόρφωσης, ο καθαρισμός και η τελική επιθεώρηση πρέπει να αντιμετωπίζονται προσεκτικά.
Γιατί είναι δύσκολο να κατασκευαστούν μηχανικά οι θάλαμοι κενού ημιαγωγών;
Οι ημιαγωγοί θάλαμοι κενού έχουν συχνά μεγάλες διαστάσεις, λεπτές επιφάνειες τοιχωμάτων, πολύπλοκες εσωτερικές δομές και απαιτητικές επιφάνειες στεγανοποίησης. Κατά την κατεργασία, ακόμη και μικρές αλλαγές στις δυνάμεις κοπής ή στις συνθήκες σύσφιξης μπορούν να επηρεάσουν τις τελικές διαστάσεις. Αυτό καθιστά την κατασκευή θαλάμων κενού σημαντικά πιο απαιτητική από τη συμβατική μηχανική κατεργασία.
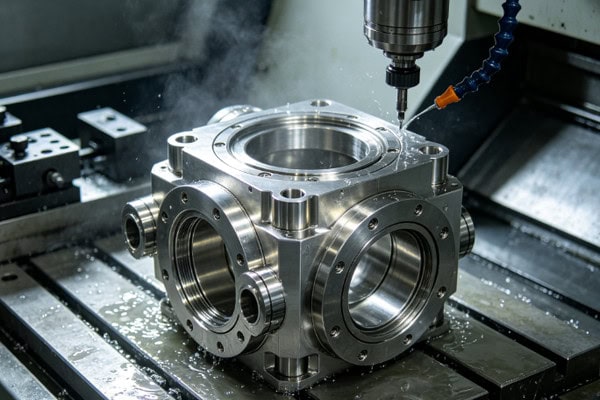
Οι μεγάλοι θάλαμοι είναι επιρρεπείς σε παραμόρφωση λόγω κατεργασίας
Οι μεγάλοι θάλαμοι κενού συνήθως απαιτούν σημαντική αφαίρεση υλικού. Κατά την κατεργασία, ενδέχεται να απελευθερωθούν εσωτερικές τάσεις, προκαλώντας αλλαγές διαστάσεων ή παραμόρφωση. Η ακατάλληλη σύσφιξη μπορεί να κάνει το πρόβλημα ακόμη πιο αισθητό.
- Σχεδιάστε σωστά τις εργασίες χοντροκομίας, ημιτελικής κατεργασίας και τελικής επεξεργασίας.
- Ελέγξτε τη δύναμη σύσφιξης για να μειώσετε την παραμόρφωση.
- Αφήστε κατάλληλο περιθώριο κατεργασίας για μεταγενέστερο φινίρισμα.
- Ελέγξτε τις κρίσιμες διαστάσεις κατά την επεξεργασία.
Μια προσεκτικά σχεδιασμένη ακολουθία κατεργασίας μπορεί να απελευθερώσει σταδιακά τις εσωτερικές τάσεις και να μειώσει τις διαστατικές αλλαγές. Αυτό είναι ιδιαίτερα σημαντικό για μεγάλους θαλάμους από κράμα αλουμινίου, όπου η διατήρηση της διαστατικής σταθερότητας σε όλη τη διαδικασία μπορεί να είναι δύσκολη.
Οι εσωτερικές δομές αυξάνουν τη δυσκολία πρόσβασης σε εργαλεία
Οι θάλαμοι κενού ημιαγωγών συχνά περιέχουν βαθιές κοιλότητες, στενές αυλακώσεις, οπές στερέωσης και εσωτερικά κανάλια. Αυτά τα χαρακτηριστικά καθιστούν την επιλογή εργαλείων και τον σχεδιασμό της διαδρομής των εργαλείων πιο περίπλοκη.
- Οι βαθιές κοιλότητες απαιτούν κατάλληλα μήκη εργαλείων και στρατηγικές κοπής.
- Οι στενές αυλακώσεις απαιτούν κατάλληλες διαμέτρους εργαλείων.
- Τα εσωτερικά κανάλια απαιτούν προσεκτικό σχεδιασμό πρόσβασης σε εργαλεία.
- Οι σύνθετες κατασκευές μπορούν να επωφεληθούν από την πολυαξονική κατεργασία.
Μια καλά σχεδιασμένη διαδικασία κατεργασίας CNC μπορεί να βελτιώσει την προσβασιμότητα των εργαλείων, μειώνοντας παράλληλα τις περιττές αλλαγές εργαλείων και τις επαναλαμβανόμενες ρυθμίσεις. Ο σωστός σχεδιασμός της διαδρομής των εργαλείων βοηθά επίσης στη διατήρηση της διαστατικής συνέπειας σε διαφορετικές περιοχές του θαλάμου.
Οι επιφάνειες στεγανοποίησης απαιτούν αυστηρό έλεγχο
Η επιφάνεια στεγανοποίησης είναι μία από τις πιο κρίσιμες περιοχές ενός θαλάμου κενού. Μικρές διαστατικές αποκλίσεις ή ελαττώματα στην επιφάνεια μπορούν να επηρεάσουν την απόδοση στεγανοποίησης και να δημιουργήσουν προβλήματα κατά τη συναρμολόγηση του εξοπλισμού.
- Ελέγξτε την επιπεδότητα των επιφανειών στεγανοποίησης.
- Διατηρήστε τις ακριβείς διαστάσεις της αυλάκωσης.
- Μειώστε τις γρατσουνιές, τα γδαρσίματα και τα σημάδια από την κατεργασία.
- Προστατέψτε τις κρίσιμες επιφάνειες κατά την επακόλουθη επεξεργασία.
Για τον εξοπλισμό ημιαγωγών, η κατεργασία μόνο του σώματος του θαλάμου δεν επαρκεί. Οι επιφάνειες στεγανοποίησης, οι περιοχές τοποθέτησης και οι διεπαφές σύνδεσης πρέπει να διατηρούν σταθερή την ποιότητα των διαστάσεων και της επιφάνειας.
Ποιες είναι οι βασικές διαδικασίες για την κατεργασία CNC με θάλαμο κενού;
Η κατεργασία CNC σε θάλαμο κενού απαιτεί μια προσεκτικά σχεδιασμένη διαδικασία και όχι μία μόνο κατεργασία. Το στάδιο της χοντροκομμένης κατεργασίας, το στάδιο της τελικής επεξεργασίας, η επιλογή εργαλείου, η μέθοδος σύσφιξης και το φορτίο κοπής επηρεάζουν όλα το τελικό αποτέλεσμα. Μια λογική πορεία επεξεργασίας μπορεί να μειώσει την παραμόρφωση, βελτιώνοντας παράλληλα την απόδοση της κατεργασίας και τη σταθερότητα των διαστάσεων.
Οργανώστε σωστά τις εργασίες χοντροκομίας και φινιρίσματος
Η χονδροειδής κατεργασία αφαιρεί το μεγαλύτερο μέρος του υλικού και δημιουργεί σχετικά υψηλές δυνάμεις κοπής. Οι εργασίες φινιρίσματος επικεντρώνονται στη συνέχεια στην επίτευξη των τελικών διαστάσεων και της ποιότητας της επιφάνειας.
Μια πρακτική διαδικασία συνήθως περιλαμβάνει:
- Τραχιά κατεργασία για την αφαίρεση μεγάλου μέρους του υλικού.
- Ημι-φινίρισμα για ρύθμιση διαστάσεων.
- Έλεγχος τάσης και παραμόρφωσης κατά την επεξεργασία.
- Τελικό φινίρισμα για κρίσιμες επιφάνειες και διεπαφές.
Ο διαχωρισμός της αφαίρεσης υλικού υψηλού φορτίου από την ακριβή τελική επεξεργασία δίνει στο εξάρτημα περισσότερο χώρο για σταθεροποίηση πριν από τον καθορισμό των τελικών διαστάσεων. Αυτή η προσέγγιση είναι ιδιαίτερα χρήσιμη για μεγάλες ή λεπτές κατασκευές θαλάμων κενού.
Κοινές Δομές Θαλάμων Κενού και Προτεραιότητες Κατεργασίας
Διαφορετικές περιοχές ενός θαλάμου κενού έχουν διαφορετικές απαιτήσεις κατεργασίας. Ο έγκαιρος εντοπισμός αυτών των απαιτήσεων καθιστά τον σχεδιασμό της διαδικασίας πιο αποτελεσματικό.
| Δομή Επιμελητηρίου | Κοινά Υλικά | Εστίαση στην κατεργασία CNC | Τυπική Εφαρμογή |
| Κύριο σώμα θαλάμου κενού | Κράματα αλουμινίου, ανοξείδωτος χάλυβας | Διαστάσεις εσωτερικής κοιλότητας, πάχος τοιχώματος | Εξοπλισμός κενού |
| Περιοχή σύνδεσης φλάντζας | Κράματα αλουμινίου, ανοξείδωτος χάλυβας | Επιπεδότητα, τοποθέτηση οπών | Σύνδεση θαλάμου |
| Δομή αυλακιού στεγανοποίησης | Κράματα αλουμινίου, χάλυβας | Πλάτος αυλακιού, βάθος, ποιότητα επιφάνειας | Συγκρότημα στεγανοποίησης |
| Εσωτερική δομή υποστήριξης | Κράματα αλουμινίου, ανοξείδωτος χάλυβας | Ακρίβεια θέσης, δομική ακαμψία | Εγκατάσταση εξαρτημάτων |
Αυτές οι δομές συχνά πρέπει να υποβάλλονται σε μηχανική κατεργασία στο πλαίσιο της ίδιας συνολικής διαδικασίας παραγωγής, αλλά κάθε τομέας απαιτεί διαφορετικές προτεραιότητες κατεργασίας. Ο προσεκτικός σχεδιασμός της διαδικασίας βοηθά στην αποτροπή της αρνητικής επίδρασης μιας λειτουργίας σε μια άλλη.
Έλεγχος φορτίων κοπής σε περιοχές με λεπτά τοιχώματα
Οι κατασκευές με λεπτά τοιχώματα είναι ιδιαίτερα ευαίσθητες στις δυνάμεις κοπής. Η υπερβολική πίεση κατεργασίας μπορεί να προκαλέσει κραδασμούς, παραμόρφωση ή αλλαγές διαστάσεων, καθιστώντας δύσκολη την επίτευξη της απαιτούμενης τελικής ακρίβειας.
- Μειώστε το φορτίο κοπής κατά την κατεργασία λεπτών τοίχων.
- Διατηρήστε την προεξοχή του εργαλείου όσο το δυνατόν πιο κοντή.
- Χρησιμοποιήστε σταθερά στηρίγματα για να υποστηρίξετε τις αδύναμες περιοχές.
- Ολοκληρώστε τις λεπτές τοιχωματικές επιφάνειες μετά την αφαίρεση μεγάλου μέρους του υλικού.
Ο έλεγχος του φορτίου κοπής επιτρέπει στις κατασκευές με λεπτά τοιχώματα να διατηρούν τη σχεδιασμένη γεωμετρία τους. Η επιλογή εργαλείων και η ακολουθία κατεργασίας είναι σημαντικές κατά την εργασία με ευαίσθητα τμήματα θαλάμου.
Πώς μπορεί να διατηρηθεί η καθαριότητα του θαλάμου κενού ημιαγωγών μετά την κατεργασία CNC;
Για τον ημιαγωγικό εξοπλισμό, η ακρίβεια των διαστάσεων είναι μόνο ένα μέρος των κατασκευαστικών απαιτήσεων. Τα υπολείμματα κατεργασίας, τα λεπτά θραύσματα, οι γρέζια και άλλοι ρύποι μπορούν να δημιουργήσουν προβλήματα κατά τη συναρμολόγηση ή τη λειτουργία του εξοπλισμού. Συνεπώς, οι θάλαμοι κενού απαιτούν προσεκτικό καθαρισμό και χειρισμό μετά την κατεργασία.
Ελαχιστοποίηση υπολειμμάτων κατά την κατεργασία
Οι συνθήκες κατεργασίας μπορούν να επηρεάσουν την ποσότητα των υπολειμμάτων που παραμένουν στην επιφάνεια του θαλάμου. Η σωστή αφαίρεση των θραυσμάτων και η σωστή διαχείριση του ψυκτικού μέσου μπορούν να μειώσουν τη μόλυνση κατά την παραγωγή.
Κατά τη διαδικασία κατεργασίας πρέπει να δοθεί προσοχή στα εξής:
- Αποτελεσματική αφαίρεση θραυσμάτων από βαθιές κοιλότητες.
- Πρόληψη συσσώρευσης υλικού μέσα στις αυλακώσεις.
- Προστασία κρίσιμων εσωτερικών επιφανειών.
- Σωστός χειρισμός υγρών και υπολειμμάτων κατεργασίας.
Ο έλεγχος των επιφανειών του χώρου εργασίας και του θαλάμου καθ' όλη τη διάρκεια της παραγωγής καθιστά τον τελικό καθαρισμό πιο διαχειρίσιμο και μειώνει τον κίνδυνο παραμονής ρύπων στο εσωτερικό του εξαρτήματος.
Η αφαίρεση γρεζιών και ο καθαρισμός δεν πρέπει να παραβλέπονται
Τα γρέζια γύρω από τρύπες, αυλακώσεις και άκρες μπορούν να επηρεάσουν τη συναρμολόγηση και να γίνουν πηγές μόλυνσης. Ο καθαρισμός θα πρέπει να αντιμετωπίζεται ως σημαντικό μέρος της διαδικασίας κατασκευής και όχι ως μια δεύτερη σκέψη.
Μετά την κατεργασία, ο θάλαμος μπορεί να απαιτεί:
- Προσεκτική αφαίρεση γρεζιών.
- Αφαίρεση τσιπς και υπολειμμάτων κατεργασίας.
- Καθαρισμός εσωτερικών κοιλοτήτων και καναλιών.
- Προστασία από μόλυνση κατά τον χειρισμό.
Ένας θάλαμος που πληροί τις απαιτήσεις διαστάσεων αλλά περιέχει υπολείμματα κατεργασίας ενδέχεται να μην πληροί τις πρακτικές απαιτήσεις του εξοπλισμού ημιαγωγών. Ο καθαρός χειρισμός είναι ιδιαίτερα σημαντικός για εσωτερικές επιφάνειες και κατασκευές που σχετίζονται με το κενό.
Η επεξεργασία επιφάνειας πρέπει να λαμβάνει υπόψη τις τελικές διαστάσεις
Ορισμένα εξαρτήματα θαλάμου κενού ενδέχεται να απαιτούν επιφανειακή επεξεργασία για τη βελτίωση της αντοχής στη διάβρωση, της ανθεκτικότητας ή άλλων λειτουργικών ιδιοτήτων. Ωστόσο, οποιαδήποτε πρόσθετη επεξεργασία μπορεί να επηρεάσει κρίσιμες διαστάσεις.
Πριν από την επιφανειακή επεξεργασία, οι κατασκευαστές θα πρέπει να αξιολογήσουν:
- Το εάν οι κρίσιμες διαστάσεις ενδέχεται να αλλάξουν.
- Εάν οι επιφάνειες στεγανοποίησης χρειάζονται προστασία.
- Εάν οι διεπαφές τοποθέτησης χρειάζονται κάλυψη.
- Εάν είναι απαραίτητος ο έλεγχος μετά την επεξεργασία.
Για τους θαλάμους κενού ακριβείας, η επιφανειακή επεξεργασία θα πρέπει να σχεδιάζεται ως μέρος της συνολικής διαδικασίας κατασκευής και όχι να γίνεται ξεχωριστά. Αυτό βοηθά στην αποτροπή της επίδρασης των διαστατικών αλλαγών που σχετίζονται με την επεξεργασία στην τελική συναρμολόγηση.
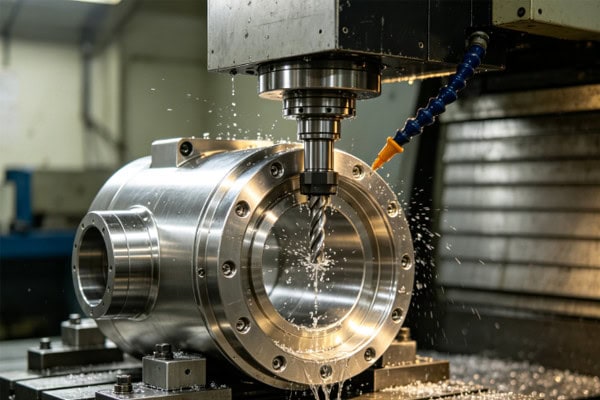
Πώς πρέπει να επιθεωρείται ένας θάλαμος κενού κατεργασμένος με CNC;
Η τελική επιθεώρηση είναι ένα ουσιαστικό βήμα πριν ένας θάλαμος κενού ημιαγωγών εισέλθει στη συναρμολόγηση του εξοπλισμού. Η διαδικασία επιθεώρησης θα πρέπει να καλύπτει την ακρίβεια των διαστάσεων, την τοποθέτηση οπών, τις επιφάνειες στεγανοποίησης και άλλα κρίσιμα χαρακτηριστικά. Για τα εξαρτήματα ημιαγωγών υψηλής αξίας, τα πλήρη αρχεία επιθεώρησης διευκολύνουν επίσης τον ποιοτικό έλεγχο και την ιχνηλασιμότητα της παραγωγής.
Ποιες διαστάσεις πρέπει να ελεγχθούν;
Τα διαφορετικά χαρακτηριστικά του θαλάμου απαιτούν διαφορετικές μεθόδους μέτρησης. Το σχέδιο επιθεώρησης θα πρέπει να επικεντρώνεται στις διαστάσεις που επηρεάζουν άμεσα τη συναρμολόγηση, τη στεγανοποίηση και τη λειτουργία του εξοπλισμού.
| Στοιχείο επιθεώρησης | Κοινός εξοπλισμός επιθεώρησης | Κύριο Εστίαση Επιθεώρησης |
| Εξωτερικό του θαλάμου | CMM, δαγκάνες | Μήκος, πλάτος, ύψος |
| Εσωτερική κοιλότητα | CMM, εσωτερικά εργαλεία μέτρησης | Βάθος και πλάτος κοιλότητας |
| Τοποθέτηση οπών | CMM, ειδικοί μετρητές | Διάμετρος και θέση οπής |
| Αυλακώσεις στεγανοποίησης | Βυθόμετρα, CMM | Πλάτος και βάθος αυλακιού |
| Επιφάνειες στεγανοποίησης | CMM, ελεγκτής τραχύτητας επιφάνειας | Επιπεδότητα και ποιότητα επιφάνειας |
Οι κρίσιμες διαστάσεις θα πρέπει να ελέγχονται σε σχέση με τα μηχανολογικά σχέδια και τις απαιτήσεις ανοχής. Πιο σύνθετες κατασκευές θαλάμων ενδέχεται επίσης να απαιτούν έλεγχο σε πολλαπλά στάδια αντί να βασίζονται μόνο στον τελικό έλεγχο.
Οι επιφάνειες στεγανοποίησης και τοποθέτησης απαιτούν ιδιαίτερη προσοχή
Οι επιφάνειες στεγανοποίησης και οι διεπαφές τοποθέτησης επηρεάζουν άμεσα τον τρόπο με τον οποίο ο θάλαμος συνδέεται με άλλα εξαρτήματα ημιαγωγικού εξοπλισμού. Μια μικρή απόκλιση διαστάσεων μπορεί να δημιουργήσει δυσκολίες συναρμολόγησης ή να θέσει σε κίνδυνο την απόδοση στεγανοποίησης.
Οι βασικοί τομείς επιθεώρησης περιλαμβάνουν:
- Επιπεδότητα επιφάνειας στεγανοποίησης.
- Διαστάσεις αυλακιού.
- Θέσεις οπών τοποθέτησης.
- Διαστάσεις διεπαφής.
- Κατάσταση επιφάνειας.
Δίνοντας πρόσθετη προσοχή στην επιθεώρηση αυτών των περιοχών, μπορείτε να μειώσετε τον κίνδυνο προβλημάτων συναρμολόγησης και να βελτιώσετε την αξιοπιστία του τελικού θαλάμου.
Ο καθαρισμός, η συσκευασία και η μεταφορά έχουν επίσης σημασία
Ένας θάλαμος κενού με μηχανική κατεργασία ακριβείας μπορεί να υποστεί ζημιά ή να μολυνθεί μετά την κατεργασία, εάν οι διαδικασίες χειρισμού δεν ελέγχονται σωστά. Η καθαρή συσκευασία και η κατάλληλη προστασία είναι σημαντικά πριν από την αποστολή.
- Αφαιρέστε τα υπολείμματα μηχανικής κατεργασίας πριν από τη συσκευασία.
- Προστατέψτε τις επιφάνειες στεγανοποίησης και τοποθέτησης.
- Αποτρέψτε την είσοδο σκόνης και ξένων σωματιδίων σε εσωτερικές κοιλότητες.
- Χρησιμοποιήστε κατάλληλη συσκευασία για τη μείωση των κραδασμών κατά τη μεταφορά.
Για τα εξαρτήματα ημιαγωγών, η ποιότητα κατασκευής δεν τελειώνει με την ολοκλήρωση της μηχανικής κατεργασίας. Ο καθαρός χειρισμός, η συσκευασία και η μεταφορά αποτελούν επίσης μέρος της παράδοσης ενός αξιόπιστου τελικού εξαρτήματος.
Η κατεργασία CNC με θάλαμο κενού ημιαγωγών είναι απαιτητική επειδή απαιτεί ταυτόχρονο έλεγχο της ακρίβειας των διαστάσεων, της δομικής κατεργασίας, της παραμόρφωσης και της καθαριότητας. Οι μεγάλοι θάλαμοι απαιτούν προσεκτική διαχείριση των τάσεων και των παραμορφώσεων, οι βαθιές κατασκευές χρειάζονται καλά σχεδιασμένες διαδρομές εργαλείων, οι περιοχές με λεπτά τοιχώματα απαιτούν ελεγχόμενα φορτία κοπής και οι επιφάνειες στεγανοποίησης πρέπει να πληρούν αυστηρές απαιτήσεις διαστάσεων και επιφάνειας. Η πλήρης επιθεώρηση, ο καθαρισμός και η συσκευασία είναι επίσης απαραίτητα πριν ο θάλαμος εισέλθει στη συναρμολόγηση εξοπλισμού ημιαγωγών. Η Tirapid παρέχει υπηρεσίες κατεργασίας CNC με θάλαμο κενού ημιαγωγών, προσφέροντας εξατομικευμένη υποστήριξη από κατεργασία ακριβείας έως επιθεώρηση για την κατασκευή προηγμένου εξοπλισμού.
















