
Στην κατεργασία πλαστικών με CNC, η ανοχή δεν είναι «όσο μικρότερη τόσο το καλύτερο», αλλά μάλλον «ελεγχόμενη εντός ενός εύλογου εύρους, εξασφαλίζοντας παράλληλα την κατασκευασιμότητα, τη συναρμολόγηση και τη σταθερή μαζική παραγωγή». Σε αντίθεση με τα μέταλλα, τα πλαστικά υλικά είναι πιο ευαίσθητα στις επιδράσεις της θερμοκρασίας, της τάσης, των εργαλείων κοπής, των μεθόδων σύσφιξης και της απορρόφησης υγρασίας. Επομένως, για να διασφαλιστούν σταθερές ανοχές, δεν αρκεί να βασιζόμαστε αποκλειστικά στην ακρίβεια των εργαλειομηχανών. Ο σχεδιασμός, οι διαδικασίες, τα υλικά και η επιθεώρηση πρέπει να συντονίζονται.
Ποιες είναι οι ανοχές κατεργασίας πλαστικών CNC;
Ο Ρόλος των Ανοχών
Οι ανοχές είναι το επιτρεπόμενο εύρος σφαλμάτων διαστάσεων. Για παράδειγμα, ένα σχέδιο που καθορίζει 20.00 ± 0.05 mm σημαίνει ότι το πραγματικό μέγεθος του εξαρτήματος είναι αποδεκτό εφόσον κυμαίνεται μεταξύ 19.95 και 20.05 mm. Τα πλαστικά μέρη χρησιμοποιούνται συνήθως σε περιβλήματα, μονωτικά εξαρτήματα, δομικά μέρη και ιατρικά αξεσουάρ. Η αστάθεια στις διαστάσεις αυτών των εξαρτημάτων θα επηρεάσει τη συναρμολόγηση, τη σφράγιση, την τοποθέτηση και την εμφάνιση.
Γιατί είναι πιο δύσκολο να ελεγχθεί το πλαστικό από τα μέταλλα;
Τα πλαστικά διαστέλλονται όταν θερμαίνονται, παραμορφώνονται υπό τάση και οι διαστάσεις τους ενδέχεται να αλλάξουν μετά την απορρόφηση υγρασίας. Η θερμότητα που παράγεται από το εργαλείο κοπής, η δύναμη σύσφιξης του εξαρτήματος και η εσωτερική τάση του υλικού κατά την κατεργασία θα προκαλέσουν απόκλιση των τελικών διαστάσεων από το σχέδιο. Επομένως, ο έλεγχος ανοχής στην κατεργασία πλαστικών αφορά ουσιαστικά τον έλεγχο της σταθερότητας της «κατάστασης του υλικού» και της «κατάστασης κατεργασίας».
Οι ρυθμίσεις ανοχής θα πρέπει να είναι κατάλληλες για την εφαρμογή
Οι λειτουργικές οπές, οι επιφάνειες συναρμολόγησης και οι σχισμές σύνδεσης συνήθως απαιτούν αυστηρότερες ανοχές. Τα μη κρίσιμα σχήματα και οι διακοσμητικές επιφάνειες μπορούν να χαλαρώσουν κατάλληλα. Η λογική κατανομή ανοχών μπορεί να διασφαλίσει την απόδοση, μειώνοντας παράλληλα τη δυσκολία και το κόστος κατεργασίας. Για τις επιχειρήσεις, αυτό το βήμα αποτελεί τη βάση για τον έλεγχο του χρόνου παράδοσης και της απόδοσης.
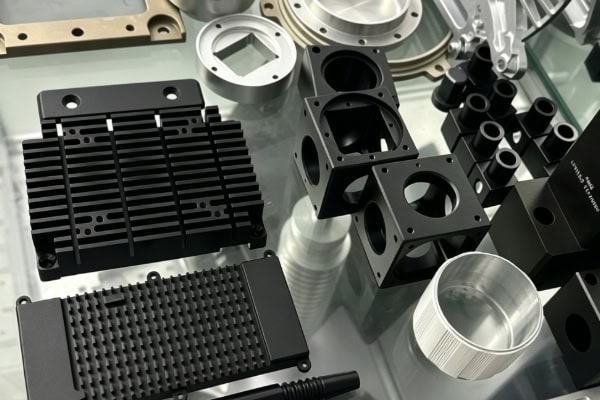
Πώς να σταθεροποιήσετε τις ανοχές βήμα προς βήμα;
Ορισμός κανόνων στη φάση σχεδιασμού
Πριν από το σχέδιο, είναι απαραίτητο να διευκρινιστεί ποιες διαστάσεις πρέπει να ελέγχονται αυστηρά και ποιες διαστάσεις μπορούν να χαλαρώσουν. Αποφύγετε τις πάρα πολλές άνευ νοήματος απαιτήσεις υψηλής ακρίβειας, καθώς κάθε επιπλέον αυστηρό όριο ανοχής αυξάνει τη δυσκολία της κατεργασίας και του ελέγχου. Τα σχέδια πρέπει να είναι όσο το δυνατόν πιο σαφή για να αποφευχθεί η σύγχυση της αλυσίδας διαστάσεων και να μειωθούν οι επακόλουθες αναθεωρήσεις.
Στη συνέχεια, αναλύστε τη διαδικασία
Οι διαφορετικές εργασίες κατεργασίας θα πρέπει να εξετάζονται ξεχωριστά. Για παράδειγμα, η επίπεδη φρεζάρισμα, η κατεργασία οπών, η κατεργασία σπειρωμάτων και η τελική επεξεργασία περιγράμματος μπορεί να απαιτούν διαφορετικά εργαλεία και παραμέτρους. Πρώτον, η τραχιά κατεργασία αφαιρεί το μεγαλύτερο μέρος της περίσσειας υλικού και στη συνέχεια η τελική κατεργασία ελέγχει τις τελικές διαστάσεις. Αυτή η μέθοδος εξασφαλίζει σταθερότητα πιο εύκολα από τη μία φορά χύτευση.
Η επιθεώρηση μετά την κατεργασία είναι απαραίτητη
Μην σταματήσετε αφού το πρώτο κομμάτι περάσει τον έλεγχο. Χρησιμοποιήστε παχύμετρα, μικρόμετρα, μετρητές βύσματος, μηχανές μέτρησης συντεταγμένων κ.λπ., για να επιβεβαιώσετε τις κρίσιμες διαστάσεις και να δημιουργήσετε έναν μηχανισμό επιθεώρησης δειγματοληψίας παρτίδας. Για ευαίσθητες τοποθεσίες όπως τρύπες, επιφάνειες συναρμολόγησης και πάχος τοιχώματος, είναι καλύτερο να ορίσετε σταθερά σημεία επιθεώρησης και να καταγράφετε δεδομένα μακροπρόθεσμα, ώστε να εντοπίζετε εύκολα τις τάσεις απόκλισης.
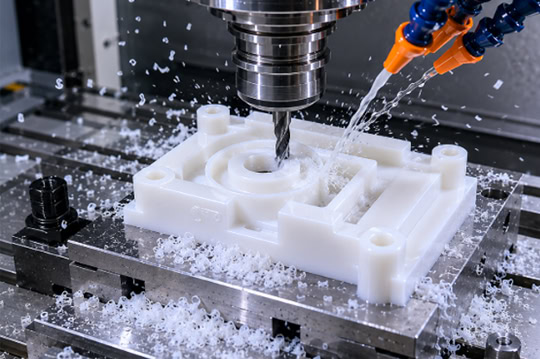
Πώς να μειώσετε τα σφάλματα;
Ρύθμιση εργαλείου και παραμέτρων
Η κατεργασία πλαστικών απαιτεί γενικά αιχμηρά εργαλεία, κατάλληλη ταχύτητα και τροφοδοσία, και αποφεύγει την υπερβολική θερμότητα του εργαλείου. Τα αμβλέα εργαλεία είναι επιρρεπή σε γρατσουνιές, παραμόρφωση εξώθησης και απόκλιση διαστάσεων. Ο υπερβολικός όγκος κοπής μπορεί να προκαλέσει την επαναφορά του υλικού λόγω τάσης, οδηγώντας σε «ακατάλληλη μέτρηση, ασυμφωνία συναρμολόγησης».
Η σύσφιξη πρέπει να είναι όσο το δυνατόν πιο απαλή
Τα πλαστικά μέρη είναι πολύ ευαίσθητα στην παραμόρφωση από τη σύσφιξη. Η πολύ σφιχτή σύσφιξη μπορεί να φαίνεται σταθερή κατά την κατεργασία, αλλά οι διαστάσεις μπορεί να επανέλθουν μετά την απελευθέρωση. Χρησιμοποιήστε μαλακές σιαγόνες, αναρρόφηση κενού ή εξειδικευμένα εξαρτήματα για να μειώσετε την τοπική τάση. Για τα λεπτά τοιχώματα, θα πρέπει να αποφεύγεται η παρατεταμένη υψηλή πίεση, διαφορετικά μπορεί να προκληθεί στρέβλωση μετά την επεξεργασία.
Έλεγχος θερμοκρασίας και ανακούφιση από το στρες
Οι αλλαγές θερμοκρασίας στο εργαστήριο επηρεάζουν άμεσα τις διαστάσεις των πλαστικών εξαρτημάτων. Για τα εξαρτήματα που απαιτούν υψηλή ακρίβεια, είναι καλύτερο να αφήσετε το υλικό και το περιβάλλον να εγκλιματιστούν στη θερμοκρασία πριν από την επεξεργασία. Για υλικά με υψηλή εσωτερική τάση, μπορεί να χρειαστεί ανόπτηση ή επεξεργασία γήρανσης για να μειωθεί ο κίνδυνος επακόλουθης παραμόρφωσης. Αν και αυτό προσθέτει ένα επιπλέον βήμα, βελτιώνει σημαντικά τη σταθερότητα.
Εύλογη Αποζημίωση και Αποζημίωση
Η διατήρηση μιας μικρής ποσότητας περιθωρίου φινιρίσματος μετά την τραχιά κατεργασία μπορεί να μειώσει τη θερμότητα κοπής και την παραμόρφωση. Για υλικά που είναι επιρρεπή σε συρρίκνωση, μπορεί να προστεθεί αντιστάθμιση διαστάσεων κατά τον προγραμματισμό για να αποφευχθεί η πολύ μικρή ή πολύ μεγάλη διάσταση του τελικού προϊόντος. Οι έμπειροι μηχανικοί διεργασιών συνήθως ρυθμίζουν με ακρίβεια τις παραμέτρους με βάση την παρτίδα, τον καιρό και την κατάσταση του υλικού, κάτι που είναι επίσης κλειδί για σταθερή ακρίβεια.
Πώς να επιλέξετε το σωστό υλικό;
Cλάβετε υπόψη τη σταθερότητα του υλικού
Η διαστατική σταθερότητα διαφορετικών πλαστικών ποικίλλει σημαντικά. Για παράδειγμα, τα POM, PC, PEEK, ABS και νάιλον παρουσιάζουν διαφορετικά χαρακτηριστικά. Ορισμένα υλικά έχουν καλή μηχανική κατεργασία και ελάχιστη παραμόρφωση, καθιστώντας τα πιο κατάλληλα για εξαρτήματα υψηλής ακρίβειας. Άλλα είναι ιδιαίτερα υγροσκοπικά και ανθεκτικά, προσφέροντας καλή απόδοση, αλλά καθιστώντας τον έλεγχο ανοχής πιο δύσκολο.
Επιλογή υλικού με βάση την εφαρμογή
Για τα συγκροτήματα, τα εξαρτήματα τοποθέτησης και τις βάσεις ακριβείας, η διαστατική σταθερότητα και η συνέπεια στην επεξεργασία είναι συνήθως πρωταρχικής σημασίας. Για τα ανθεκτικά στη φθορά, στις υψηλές θερμοκρασίες και στα μονωτικά εξαρτήματα, η αντοχή, η αντοχή στη θερμότητα και η χημική αντοχή πρέπει να λαμβάνονται υπόψη ταυτόχρονα. Δεν μπορεί κανείς να επιδιώκει μόνο έναν δείκτη αγνοώντας την πραγματική απόδοση μετά την κατεργασία.
Η συνέπεια της παρτίδας είναι εξίσου σημαντική
Ακόμα και με το ίδιο υλικό, διαφορετικές παρτίδες μπορεί να παρουσιάζουν διαφορές στην πυκνότητα, την περιεκτικότητα σε υγρασία και τη σκληρότητα. Όσο μεγαλύτερη είναι η διακύμανση της παρτίδας, τόσο πιο δύσκολο είναι να σταθεροποιηθούν οι ανοχές. Επομένως, η αξιόπιστη διαχείριση της εφοδιαστικής αλυσίδας και η επιθεώρηση των εισερχόμενων υλικών είναι ζωτικής σημασίας για τον έλεγχο των ανοχών στην κατεργασία πλαστικών CNC.
Κοινές ερωτήσεις
«Γιατί εξακολουθούν να υπάρχουν μικρές αποκλίσεις μετά την κατεργασία, παρόλο που έχω καθορίσει ανοχές στα σχέδια;»
Αυτό είναι στην πραγματικότητα φυσιολογικό. Τα πλαστικά δεν είναι τόσο σταθερά όσο τα μέταλλα. Οι ανοχές στα σχέδια είναι μόνο εύρη-στόχοι. Το κατά πόσον μπορούν να επιτευχθούν με συνέπεια εξαρτάται από τη συμβατότητα του υλικού, της δομής, της διαδικασίας και του περιβάλλοντος. Για εξαρτήματα με λεπτά τοιχώματα, μακριά ή με υψηλές απαιτήσεις συναρμολόγησης, συνιστάται η εκτέλεση επαλήθευσης της διαδικασίας κατά το στάδιο της πρωτοτυποποίησης, πριν από τον προσδιορισμό των τελικών προτύπων ανοχής. Αυτή η προσέγγιση είναι πιο αξιόπιστη και οικονομικά αποδοτική.
Συμπερασματικά, για τον αποτελεσματικό έλεγχο των ανοχών στην κατεργασία πλαστικών CNC, είναι ζωτικής σημασίας να διαχειρίζεστε όχι μόνο την ακρίβεια των εργαλειομηχανών, αλλά και τον σχεδιασμό, τις διαδικασίες, τον εξοπλισμό, τα εξαρτήματα, την επιθεώρηση και τα υλικά. Με απλά λόγια, πρώτα ορίστε με σαφήνεια τις απαιτήσεις σχεδίασης και, στη συνέχεια, επιλέξτε τα σωστά υλικά και τις μεθόδους κατεργασίας. Στη συνέχεια, ελαχιστοποιήστε την παραμόρφωση και τα σφάλματα μέσω κατάλληλων παραμέτρων εργαλείου, μεθόδων σύσφιξης και ελέγχου θερμοκρασίας. Τέλος, επιβεβαιώστε τα αποτελέσματα χρησιμοποιώντας μια σταθερή διαδικασία επιθεώρησης. Τα εξαρτήματα που παράγονται με αυτόν τον τρόπο δεν είναι μόνο διαστατικά σωστά, αλλά και «ταιριάζουν, είναι αξιόπιστα και συνεπή σε όλες τις παρτίδες».
















