
Τα εξαρτήματα μεγάλου μήκους άξονα χρησιμοποιούνται ευρέως σε βιομηχανικά ρομπότ, αυτοματοποιημένες γραμμές παραγωγής, συστήματα μετάδοσης κίνησης αυτοκινήτων, υδραυλικό εξοπλισμό και μηχανισμούς περιστροφής ακριβείας. Καθώς οι απαιτήσεις εξοπλισμού για ακρίβεια περιστροφής, σταθερότητα λειτουργίας και απόδοση συναρμολόγησης συνεχίζουν να αυξάνονται, η τόρνευση μακριών αξόνων με CNC απαιτεί περισσότερα από την τήρηση των διαστάσεων διαμέτρου και μήκους που καθορίζονται στα μηχανολογικά σχέδια. Πρέπει επίσης να ελέγχεται η ακτινική εκκεντρότητα, η στρογγυλότητα, η ευθεία και οι σχέσεις θέσης μεταξύ διαφορετικών κομβίων άξονα. Για λεπτούς άξονες, κινητήριους άξονες, άξονες οδηγούς ακριβείας και μακριά περιστροφικά εξαρτήματα, η αύξηση του μήκους του εξαρτήματος μπορεί να κάνει την κάμψη, τους κραδασμούς και την θερμική παραμόρφωση πιο αισθητή, προκαλώντας ενδεχομένως διαστατικές αποκλίσεις, σημάδια κυματισμού στην επιφάνεια και προβλήματα συναρμολόγησης. Ο σωστός σχεδιασμός της διαδικασίας τόρνευσης με CNC, η κατάλληλη στήριξη του τεμαχίου εργασίας και μια αποτελεσματική διαδικασία ελέγχου ακριβείας μπορούν να βελτιώσουν τη σταθερότητα της κατεργασίας μεγάλου μήκους άξονα και να μειώσουν τους κινδύνους ποιότητας κατά την παραγωγή σε παρτίδες. Η κατανόηση των προκλήσεων κατεργασίας, των μεθόδων ελέγχου ακριβείας και των απαιτήσεων αξιολόγησης προμηθευτών βοηθά τους κατασκευαστές να προμηθεύονται εξαρτήματα άξονα κατά παραγγελία που πληρούν τις τεχνικές προδιαγραφές τους.
Γιατί η τόρνευση CNC μακριών αξόνων προκαλεί εύκολα εκκεντρότητα και διαστατικές αποκλίσεις;
Τα εξαρτήματα μεγάλου μήκους άξονα έχουν συνήθως υψηλή αναλογία μήκους προς διάμετρο, καθιστώντας τα πιο ευάλωτα σε δυνάμεις ακτινικής κοπής και στις επιδράσεις του βάρους τους κατά την τόρνευση. Σε σύγκριση με τους κοντούς άξονες ή τα εξαιρετικά άκαμπτα περιστροφικά εξαρτήματα, οι λεπτοί άξονες έχουν χαμηλότερη ακαμψία κάμψης. Οι θέσεις συγκράτησης του τεμαχίου, η απόσταση στήριξης και οι δυνάμεις κοπής μπορούν να επηρεάσουν την ακρίβεια της κατεργασίας. Όταν ένας άξονας απαιτεί πολλαπλά στροφεία, σκαλοπάτια, αυλακώσεις και σπειροειδή τμήματα, τα σφάλματα τοποθέτησης μεταξύ διαφορετικών λειτουργιών μπορούν να συσσωρευτούν και να προκαλέσουν υπερβολική εκτροπή ή αποκλίσεις θέσης μεταξύ των τμημάτων του άξονα. Μια κατάλληλη διαδικασία πρέπει να λαμβάνει υπόψη την ακαμψία του τεμαχίου, τις δυνάμεις κοπής και τις συνθήκες της μηχανής.
Η ανεπαρκής ακαμψία του τεμαχίου εργασίας μπορεί να προκαλέσει κάμψη του άξονα
Κατά την τόρνευση, οι λεπτοί άξονες ενδέχεται να κάμπτονται ελαστικά υπό τις δυνάμεις ακτινικής κοπής. Εάν το μη υποστηριζόμενο μήκος είναι υπερβολικό ή το σημείο στήριξης είναι πολύ μακριά από την περιοχή κοπής, οι δυνάμεις κοπής μπορούν να προκαλέσουν σημαντική παραμόρφωση. Μετά την κατεργασία και την εκφόρτωση, η ελαστική ανάκτηση μπορεί να οδηγήσει σε αλλαγές στην εξωτερική διάμετρο, στην κάμψη άξονα άξονα και στην αυξημένη ακτινική εκκεντρότητα. Αυτό είναι ιδιαίτερα σημαντικό για μεγάλους άξονες μετάδοσης κίνησης, άξονες οδηγούς ακριβείας και εξαρτήματα άξονων μικρής διαμέτρου.
- Έλεγχος προεξοχής τεμαχίου εργασίας: Ρυθμίστε τη θέση σύσφιξης σύμφωνα με τη διάμετρο του άξονα, την ακαμψία του υλικού και το μήκος κατεργασίας για να ελαχιστοποιήσετε την περιττή προεξοχή και να μειώσετε την κάμψη κατά την κοπή.
- Επιλέξτε μια κατάλληλη μέθοδο στήριξης: Ανάλογα με το μήκος, τη διάμετρο και το στάδιο κατεργασίας του τεμαχίου, χρησιμοποιήστε ένα κέντρο κοντράμαντου, μια σταθερή βάση ή μια βάση ακόλουθου για να βελτιώσετε την ακαμψία του λεπτού άξονα.
- Βελτιστοποιήστε την κατεύθυνση κοπής: Σχεδιάστε τις εργασίες κατεργασίας σύμφωνα με τις συνθήκες συγκράτησης και στήριξης του τεμαχίου εργασίας για να μειώσετε τα υπερβολικά ακτινικά φορτία σε πιο αδύναμα τμήματα.
- Έλεγχος επιτρεπόμενης κατεργασίας: Αφαιρέστε το υλικό σταδιακά αντί να εφαρμόζετε υπερβολικά φορτία κοπής σε μία μόνο λειτουργία, μειώνοντας τον κίνδυνο κάμψης και τοπικών διαστατικών αποκλίσεων.
Η βελτίωση της στήριξης του τεμαχίου εργασίας και ο έλεγχος των φορτίων κοπής βοηθά στη μείωση της κάμψης κατά την κατεργασία μεγάλου μήκους άξονα και βελτιώνει τη σταθερότητα των διαστάσεων του στροφέα και την τοποθέτηση του άξονα.
Οι κραδασμοί κοπής μπορεί να προκαλέσουν σημάδια κυματισμού και ακτινική εκτροπή
Κατά την τόρνευση με μακρύ άξονα, το τεμάχιο εργασίας, το εξάρτημα, το εργαλείο κοπής και ο άξονας της μηχανής σχηματίζουν ένα δυναμικό σύστημα που μπορούν να επηρεάσουν το ένα το άλλο. Όταν η ακαμψία του συστήματος είναι ανεπαρκής ή οι παράμετροι κοπής δεν ταιριάζουν σωστά, ενδέχεται να εμφανιστούν κραδασμοί και κροταλισμοί. Οι κραδασμοί μπορούν να αφήσουν περιοδικά σημάδια στην επιφάνεια του άξονα και να προκαλέσουν διακυμάνσεις στο πραγματικό βάθος κοπής, με αποτέλεσμα διακυμάνσεις στην εξωτερική διάμετρο, αυξημένη τραχύτητα επιφάνειας και μειωμένη διαστατική συνοχή. Για άξονες περιστροφής υψηλής ταχύτητας, άξονες μετάδοσης ακριβείας και εξαρτήματα προσαρμογής ρουλεμάν, ο έλεγχος της ποιότητας της επιφάνειας και της εκκεντρότητας είναι ιδιαίτερα σημαντικός.
- Βελτιστοποίηση ταχύτητας άξονα: Επιλέξτε ένα σταθερό εύρος ταχύτητας ανάλογα με το μήκος του τεμαχίου εργασίας, τη διάμετρο, τις συνθήκες στήριξης και την κατάσταση του εργαλείου, για να αποφύγετε ασταθείς ταχύτητες κοπής.
- Βελτίωση της ακαμψίας του συστήματος εργαλείων: Επιλέξτε κατάλληλες διαστάσεις υποδοχής εργαλείου, προεξοχή εργαλείου και γεωμετρία αιχμής για να μειώσετε τους κραδασμούς που προκαλούνται από την υπερβολική έκταση του εργαλείου.
- Έλεγχος φθοράς του εργαλείου: Ελέγχετε τακτικά τις άκρες των ενθεμάτων και αποφεύγετε τις αυξημένες δυνάμεις κοπής που προκαλούνται από θάμπωμα, ξεφλούδισμα ή συσσώρευση υλικού.
- Βελτίωση της στήριξης του τεμαχίου εργασίας: Προσαρμόστε τις συνθήκες σταθερής ανάπαυσης ή ανάπαυσης ακόλουθου ανάλογα με την πραγματική θέση κοπής για να μειώσετε τους κραδασμούς και την τοπική παραμόρφωση.
Ο αποτελεσματικός έλεγχος των κραδασμών παράγει πιο ομοιόμορφα επιφανειακά μοτίβα, μειώνει τις διακυμάνσεις των διαστάσεων και βελτιώνει την περιστροφική σταθερότητα και την αξιοπιστία συναρμολόγησης των εξαρτημάτων μεγάλου μήκους άξονα.
Πολλαπλές λειτουργίες συγκράτησης εργασίας μπορούν να προκαλέσουν σφάλματα τοποθέτησης ημερολογίου
Οι μακριές άξονες συχνά περιέχουν πολλαπλά βαθμιδωτά τμήματα, έδρες ρουλεμάν, περιοχές κλειδαρόδρομου, σπειροειδή τμήματα και στροφείς ακριβείας. Εάν διαφορετικά τμήματα άξονα απαιτούν επαναλαμβανόμενες εργασίες συγκράτησης του τεμαχίου, κάθε επανατοποθέτηση μπορεί να εισαγάγει μια μετατόπιση σημείου αναφοράς, προκαλώντας απόκλιση των κεντρικών γραμμών διαφορετικών στροφέων μεταξύ τους. Για άξονες μετάδοσης κίνησης που υποστηρίζονται από πολλαπλά ρουλεμάν ή χρησιμοποιούνται σε περιστροφή υψηλής ταχύτητας, η ακτινική εκκεντρότητα και η ακρίβεια θέσης μεταξύ των στροφέων επηρεάζουν άμεσα την απόδοση λειτουργίας. Ένα ακατάλληλο σημείο αναφοράς κατεργασίας μπορεί επίσης να έχει ως αποτέλεσμα οι μεμονωμένες διαστάσεις να είναι αποδεκτές, ενώ η συνολική ακρίβεια περιστροφής παραμένει εκτός του απαιτούμενου εύρους.
- Χρησιμοποιήστε συνεπή σημεία αναφοράς κατεργασίας: Καθιερώστε σταθερά σημεία αναφοράς αξονικής και ακτινικής τοποθέτησης με βάση το σχέδιο και τις λειτουργικές απαιτήσεις για τη μείωση των αλλαγών σημείων αναφοράς μεταξύ των λειτουργιών.
- Ελαχιστοποίηση επαναλαμβανόμενης συγκράτησης τεμαχίου εργασίας: Όταν το επιτρέπουν οι δυνατότητες του μηχανήματος, ολοκληρώστε πολλαπλά ημερολόγια και κλιμακωτές τομές σε μία διάταξη για να μειώσετε τα επαναλαμβανόμενα σφάλματα τοποθέτησης.
- Έλεγχος ποιότητας κεντρικής οπής: Για άξονες που έχουν υποστεί κατεργασία μεταξύ κέντρων, βεβαιωθείτε ότι η θέση της κεντρικής οπής, η γεωμετρία και οι συνθήκες επαφής πληρούν τις απαιτήσεις της διεργασίας.
- Επιθεωρήστε τις σχέσεις μεταξύ των κρίσιμων τμημάτων του άξονα: Μετρήστε πολλαπλά κομβία σύμφωνα με το σημείο αναφοράς του σχεδίου αντί να κρίνετε ολόκληρο τον άξονα μόνο με βάση τις μεμονωμένες μετρήσεις της εξωτερικής διαμέτρου.
Η σωστή επιλογή σημείου αναφοράς και ο σχεδιασμός συγκράτησης του τεμαχίου εργασίας βοηθούν στη μείωση των σφαλμάτων θέσης μεταξύ των τμημάτων του άξονα και βελτιώνουν τη συνολική ακρίβεια κατεργασίας των μακριών αξόνων.
Πώς μπορούν οι διαδικασίες ακριβείας τόρνευσης CNC να βελτιώσουν τη σταθερότητα κατεργασίας μεγάλου άξονα;
Η ακριβής κατεργασία με μακρύ άξονα απαιτεί συντονισμένο έλεγχο της συγκράτησης του τεμαχίου, των εργαλείων, των παραμέτρων κοπής και της αλληλουχίας λειτουργίας. Διαφορετικά υλικά και γεωμετρίες απαιτούν διαφορετικές στρατηγικές επεξεργασίας. Οι μακρύι άξονες αλουμινίου απαιτούν προσοχή στη θερμική διαστολή και την ακαμψία, ενώ οι άξονες από ανοξείδωτο χάλυβα και κράμα χάλυβα απαιτούν προσεκτική διαχείριση των δυνάμεων κοπής, της φθοράς των εργαλείων και της σκλήρυνσης κατά την εργασία. Για τους άξονες μετάδοσης υψηλής ακρίβειας, τους άξονες οδήγησης και τα περιστροφικά εξαρτήματα, μια κατάλληλη οδός επεξεργασίας μπορεί να μειώσει την παραμόρφωση της κατεργασίας, να βελτιώσει την ποιότητα της επιφάνειας και να παρέχει μια αξιόπιστη βάση για επακόλουθες εργασίες λείανσης, θερμικής επεξεργασίας ή συναρμολόγησης.
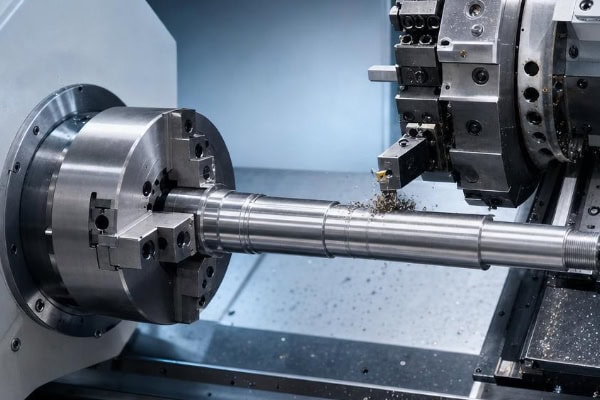
Χρησιμοποιήστε σταθερές βάσεις στήριξης και βάσεις στήριξης ακολούθου για να βελτιώσετε την υποστήριξη του μεγάλου άξονα
Η βοηθητική υποστήριξη είναι μια συνηθισμένη μέθοδος επεξεργασίας για την τόρνευση λεπτών αξόνων με CNC. Ένα κέντρο κοντράμαντου παρέχει υποστήριξη στο ελεύθερο άκρο του τεμαχίου εργασίας, ένα σταθερό στήριγμα υποστηρίζει τον άξονα σε μια καθορισμένη θέση και ένα στήριγμα ακόλουθου παρέχει υποστήριξη κοντά στην περιοχή κοπής για να μειώσει την παραμόρφωση του τεμαχίου εργασίας που προκαλείται από τις δυνάμεις κοπής. Διαφορετικές μέθοδοι υποστήριξης είναι κατάλληλες για διαφορετικές γεωμετρίες και θα πρέπει να επιλέγονται ανάλογα με το μήκος κατεργασίας, τη διάμετρο του άξονα, τη θέση κοπής και τις απαιτήσεις της επιφάνειας.
- Κεντρική στήριξη κοντράμαντου: Κατάλληλη για μακριούς άξονες με κεντρικές οπές, βελτιώνοντας τη σταθερότητα του τεμαχίου εργασίας και μειώνοντας τους κραδασμούς στο ελεύθερο άκρο.
- Σταθερή στήριξη: Κατάλληλη για επιμήκη εξαρτήματα όπου απαιτείται ενδιάμεση στήριξη για τη μείωση της κάμψης σε εκτεταμένα μη υποστηριζόμενα τμήματα.
- Στήριγμα στηρίγματος ακόλουθου: Κατάλληλο για ορισμένες εφαρμογές εξωτερικής τόρνευσης με λεπτό άξονα, όπου η στήριξη κοντά στο εργαλείο κοπής βοηθά στη μείωση της τοπικής παραμόρφωσης.
- Βελτιστοποιήστε τις θέσεις στήριξης: Οι θέσεις στήριξης θα πρέπει να παρέχουν επαρκή ακαμψία, διατηρώντας παράλληλα την πρόσβαση στο εργαλείο και προστατεύοντας την επιφάνεια του τεμαχίου εργασίας.
Η μεγαλύτερη στήριξη δεν είναι απαραίτητα καλύτερη. Η δύναμη και η θέση στήριξης θα πρέπει να προσαρμόζονται ανάλογα με τις πραγματικές συνθήκες του τεμαχίου εργασίας. Η σωστή στήριξη βελτιώνει τη σταθερότητα της κατεργασίας, αποτρέποντας παράλληλα νέα σφάλματα διαστάσεων που προκαλούνται από υπερβολική ή κακώς τοποθετημένη στήριξη.
Βελτιστοποίηση εργασιών αδροποίησης, ημιτελικής επεξεργασίας και τελικής επεξεργασίας
Η κατεργασία μεγάλου μήκους άξονα απαιτεί γενικά πολλαπλά στάδια για την αφαίρεση υλικού και τον έλεγχο των διαστάσεων. Η χοντροκομμένη κατεργασία αφαιρεί το μεγαλύτερο μέρος της περίσσειας υλικού, η ημι-τελειοποίηση διορθώνει το προφίλ και δημιουργεί ένα σταθερό περιθώριο φινιρίσματος, ενώ η τελική επεξεργασία παράγει τις τελικές διαστάσεις και την ποιότητα της επιφάνειας. Για τα εξαρτήματα που επηρεάζονται από θερμική επεξεργασία ή υπολειμματική τάση, ενδέχεται να χρειαστεί να αξιολογηθούν κατάλληλες διαδικασίες σταθεροποίησης ή ενδιάμεσες διαδικασίες σύμφωνα με την κατάσταση του υλικού και τις απαιτήσεις σχεδίασης. Η σωστή αλληλουχία μειώνει την επίδραση των αλλαγών τάσης αφαίρεσης υλικού στην ευθύτητα και την εκκεντρότητα του άξονα.
- Χονδρόχρωση: Αφαιρέστε το μεγαλύτερο μέρος του υλικού ενώ το τεμάχιο εργασίας εξακολουθεί να έχει σχετικά υψηλή ακαμψία, ελέγχοντας τις δυνάμεις κοπής και αποφεύγοντας την υπερβολική τοπική αφαίρεση υλικού.
- Ημιτελική επεξεργασία: Διορθώστε τα προφίλ του άξονα, καθορίστε συνεπή περιθώρια φινιρίσματος και ελέγξτε το τεμάχιο εργασίας για σημαντικές κάμψεις ή αλλαγές διαστάσεων.
- Φινίρισμα: Ολοκλήρωση κρίσιμων κομματιών, συνδέσμων και τελικών επιφανειών υπό σταθερές συνθήκες συγκράτησης και στήριξης, με στενό έλεγχο των διαστάσεων και της ποιότητας της επιφάνειας.
- Επιθεώρηση κατά τη διάρκεια της διαδικασίας: Ελέγξτε τις εξωτερικές διαμέτρους, τις σχετικές απαιτήσεις ευθύτητας και τις τάσεις εκτροπής κατά τη διάρκεια κρίσιμων σταδίων κατεργασίας, για να αποτρέψετε τη συσσώρευση ελαττωμάτων στην τελική λειτουργία.
Η σταδιακή κατεργασία μειώνει το φορτίο κοπής σε μεμονωμένες εργασίες, επιτρέποντας στους μεγάλους άξονες να φτάσουν σταδιακά στις τελικές τους διαστάσεις, βελτιώνοντας παράλληλα τη συνοχή μεταξύ των διαφορετικών τμημάτων του άξονα.
Επιλέξτε παραμέτρους κοπής σύμφωνα με το υλικό και τη γεωμετρία του εξαρτήματος
Οι παράμετροι κοπής με μακρύ άξονα θα πρέπει να λαμβάνουν υπόψη την ποιότητα του υλικού, τη διάμετρο του τεμαχίου, το μήκος, τη μέθοδο στήριξης, την απόδοση του εργαλείου και την ακαμψία της μηχανής. Η υπερβολική ταχύτητα κοπής μπορεί να αυξήσει τους κραδασμούς και τις θερμικές διακυμάνσεις, ενώ οι υπερβολικοί ρυθμοί τροφοδοσίας μπορούν να αυξήσουν τα ακτινικά φορτία κοπής. Το ακατάλληλο βάθος κοπής μπορεί επίσης να προκαλέσει τοπική παραμόρφωση. Για τους μακριούς άξονες ακριβείας, η βελτιστοποίηση των παραμέτρων δεν πρέπει να επικεντρώνεται αποκλειστικά στη μείωση του χρόνου κατεργασίας. Η διατήρηση σταθερής κατάστασης κοπής και επαναλήψιμων αποτελεσμάτων κατεργασίας είναι εξίσου σημαντική.
| Υλικα | Συνήθεις προκλήσεις κατεργασίας | Βασικές Διαδικασίες που Λαμβάνονται υπόψη |
| Κράμμα αλουμινίου | Θερμική διαστολή, χαμηλή ακαμψία, προσκόλληση τσιπ | Αιχμηρά εργαλεία, κατάλληλη υποστήριξη, έλεγχος θερμικής παραμόρφωσης |
| Ανοξείδωτο Κολιέ | Σκλήρυνση κατά την εργασία, συμπυκνωμένη θερμότητα κοπής, φθορά εργαλείων | Σταθερή κοπή, αποτελεσματική ψύξη, διαχείριση διάρκειας ζωής εργαλείου |
| Κράμα χάλυβα | Υψηλότερα φορτία κοπής, επίδραση της θερμικής επεξεργασίας | Κατάλληλα εργαλεία, έλεγχος φορτίου κοπής, αξιολόγηση θερμικής επεξεργασίας |
| Ορείχαλκος | Χαμηλή αντίσταση κοπής, αλλά οι λεπτές δομές μπορούν ακόμα να λυγίσουν | Έλεγχος δύναμης σύσφιξης, τοποθέτηση στήριξης, επίδομα φινιρίσματος |
Η πραγματική ταχύτητα κοπής, ο ρυθμός τροφοδοσίας και το βάθος κοπής θα πρέπει να επικυρώνονται σύμφωνα με την συγκεκριμένη ποιότητα υλικού, τις συστάσεις του κατασκευαστή του εργαλείου, τις δυνατότητες του μηχανήματος και τη γεωμετρία του τεμαχίου εργασίας. Για μακριούς άξονες υψηλής ακρίβειας, η δημιουργία ενός σταθερού παραθύρου διεργασίας είναι γενικά πιο πολύτιμη από την απλή αύξηση της ταχύτητας κοπής.
Πώς ελέγχεται η ακτινική εκκεντρότητα και η ακρίβεια διαστάσεων σε μακριούς άξονες τόρνου CNC;
Η επιθεώρηση ποιότητας για τους μεγάλους άξονες θα πρέπει να ακολουθεί τα σημεία αναφοράς, τις γεωμετρικές ανοχές και τις λειτουργικές απαιτήσεις που καθορίζονται στο μηχανολογικό σχέδιο. Η ακτινική εκκεντρότητα, η στρογγυλότητα, η ευθεία, η εξωτερική διάμετρος και οι σχέσεις θέσης μεταξύ των στροφέων του άξονα μπορούν να επηρεάσουν την απόδοση της συναρμολόγησης σε ρουλεμάν, συνδέσμους και άλλους περιστρεφόμενους μηχανισμούς. Δεδομένου ότι οι μεγάλοι άξονες ενδέχεται να αλλάξουν σχήμα μετά την απελευθέρωση της συγκράτησης του τεμαχίου εργασίας ή καθώς αλλάζει η θερμοκρασία, οι διαδικασίες επιθεώρησης θα πρέπει να καθορίζουν με σαφήνεια την κατάσταση στήριξης του τεμαχίου εργασίας, τις θέσεις μέτρησης και τις μεθόδους μέτρησης, ώστε τα αποτελέσματα να αντιπροσωπεύουν με ακρίβεια το παραδοθέν εξάρτημα.
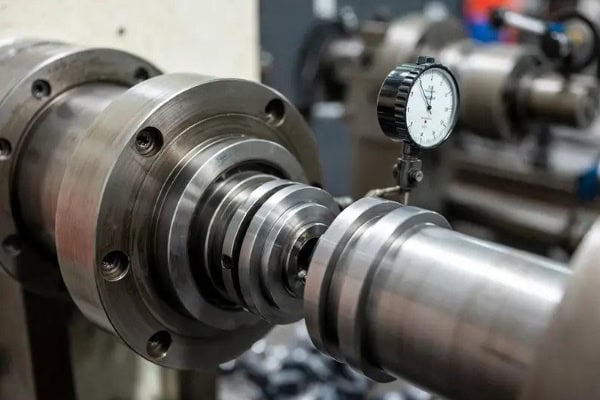
Χρησιμοποιήστε έναν δείκτη περιστροφής για να ελέγξετε την ακτινική εκτροπή
Ένας δείκτης ή μια κατάλληλη συσκευή μέτρησης ένδειξης μπορεί να χρησιμοποιηθεί για την επιθεώρηση της ακτινικής εκκεντρότητας σε σχέση με ένα καθορισμένο σημείο αναφοράς. Κατά τη διάρκεια της επιθεώρησης, θα πρέπει να καθοριστεί το απαιτούμενο σημείο αναφοράς σχεδίασης και το τεμάχιο εργασίας να τοποθετηθεί σε ένα κατάλληλο στήριγμα ή εξάρτημα επιθεώρησης. Στη συνέχεια, ο άξονας περιστρέφεται αργά ενώ καταγράφονται οι μέγιστες και ελάχιστες ενδείξεις του δείκτη. Για μεγάλους άξονες με πολλαπλούς στροφείς, τα κρίσιμα τμήματα θα πρέπει να επιθεωρούνται σύμφωνα με τις απαιτήσεις σχεδίασης.
- Επιβεβαίωση του σημείου αναφοράς μέτρησης: Επιλέξτε το ημερολόγιο σημείου αναφοράς, την κεντρική οπή ή άλλο καθορισμένο σημείο αναφοράς σύμφωνα με το σχέδιο, για να αποτρέψετε λανθασμένα συμπεράσματα που προκαλούνται από ασυνεπείς συνθήκες αναφοράς.
- Ορισμός θέσεων μέτρησης: Επιθεωρήστε τα κρίσιμα κομβία, τις έδρες των ρουλεμάν και τα τμήματα σύνδεσης, προσθέτοντας θέσεις μέτρησης όταν είναι απαραίτητο.
- Ελέγξτε τις συνθήκες στήριξης: Χρησιμοποιήστε κατάλληλα κέντρα, μπλοκ V ή ειδικά εξαρτήματα επιθεώρησης για να ελαχιστοποιήσετε την επίδραση του βάρους του τεμαχίου εργασίας και των δυνάμεων σύσφιξης.
- Καταγραφή δεδομένων μετρήσεων: Διατηρήστε τις θέσεις μέτρησης, τις μέγιστες και ελάχιστες ενδείξεις και τις πραγματικές τιμές εκκεντρότητας για σύγκριση με τις ανοχές σχεδίασης.
Η επιθεώρηση ακτινικής εκτροπής βοηθά στον εντοπισμό σφαλμάτων τοποθέτησης του κομβίου και τοπικών περιστροφικών αποκλίσεων, αλλά δεν αντικαθιστά τις επιθεωρήσεις στρογγυλότητας, ευθύτητας ή άλλων γεωμετρικών ελέγχων ακρίβειας. Το πραγματικό σχέδιο επιθεώρησης θα πρέπει να βασίζεται στο μηχανολογικό σχέδιο.
Ελέγξτε τη διάμετρο του άξονα, την ευθύτητα και την ποιότητα της επιφάνειας
Ένας μακρύς άξονας μπορεί να έχει μεμονωμένες διαμέτρους στροφέα εντός ανοχής, ενώ εξακολουθεί να μην πληροί τις απαιτήσεις συναρμολόγησης λόγω συνολικής κάμψης ή μετατόπισης άξονα. Επομένως, οι λεπτοί άξονες, οι άξονες οδηγοί ακριβείας και οι άξονες μετάδοσης κίνησης απαιτούν μέτρηση διαστάσεων σε συνδυασμό με αξιολόγηση της συνολικής γεωμετρίας. Η μέτρηση θα πρέπει να λαμβάνει υπόψη το μήκος του εξαρτήματος, τις συνθήκες στήριξης και τη θερμοκρασία, ώστε να αποτρέπεται η επίδραση του βάρους του τεμαχίου εργασίας ή της ακατάλληλης σύσφιξης στα αποτελέσματα.
- Έλεγχος εξωτερικής διαμέτρου: Χρησιμοποιήστε εξωτερικά μικρόμετρα ή άλλα κατάλληλα όργανα για την επιθεώρηση κρίσιμων κομβίων σε συγκεκριμένες διατομές.
- Έλεγχος ευθύτητας: Χρησιμοποιήστε ένα κατάλληλο σύστημα μέτρησης σύμφωνα με το μήκος του άξονα και τις απαιτήσεις ακρίβειας για την αξιολόγηση της ευθύτητας του άξονα ή της επιφάνειας.
- Έλεγχος τραχύτητας επιφάνειας: Χρησιμοποιήστε ένα όργανο ελέγχου τραχύτητας επιφάνειας για να επαληθεύσετε την εφαρμογή των ρουλεμάν, τις επιφάνειες στεγανοποίησης και τις περιοχές επαφής ολίσθησης έναντι των καθορισμένων απαιτήσεων.
- Οπτικός έλεγχος: Επιβεβαιώστε ότι η επιφάνεια του άξονα δεν έχει σημαντικές γρατσουνιές, βαθουλώματα, γρέζια, σημάδια τριξίματος και άλλα ελαττώματα που θα μπορούσαν να επηρεάσουν τη συναρμολόγηση.
Ο συνδυασμός των διαστατικών, γεωμετρικών και επιφανειακών ελέγχων ποιότητας παρέχει μια πιο ολοκληρωμένη αξιολόγηση του κατά πόσον ένας μακρύς άξονας πληροί τις σχεδιαστικές και λειτουργικές του απαιτήσεις.
Πώς να επιλέξετε έναν κατασκευαστή ακριβείας CNC για μακριούς άξονες;
Κατά την προμήθεια εξαρτημάτων μεγάλου άξονα, οι δυνατότητες εξοπλισμού ενός προμηθευτή, η εμπειρία στη διαδικασία και οι δυνατότητες επιθεώρησης επηρεάζουν άμεσα την απόδοση παράδοσης. Η κατεργασία μεγάλου άξονα μπορεί να περιλαμβάνει περισσότερα από την τυπική εξωτερική τόρνευση. Μπορεί να απαιτεί βοηθητικά στηρίγματα, εξειδικευμένη συγκράτηση τεμαχίου, κατεργασία ακριβείας πολλαπλών στροφείων και συντονισμό με την επακόλουθη λείανση ή θερμική επεξεργασία. Για εταιρείες που απαιτούν μακροπρόθεσμη προμήθεια, η επιλογή ενός κατασκευαστή τόρνευσης CNC ικανού να κατανοεί τις απαιτήσεις σχεδίασης, να αξιολογεί τους κινδύνους κατεργασίας και να παρέχει σταθερά αρχεία ποιότητας μπορεί να μειώσει τους κινδύνους αγοράς και να βελτιώσει την αξιοπιστία της αλυσίδας εφοδιασμού.
Αξιολόγηση δυνατοτήτων κατεργασίας με βάση τη γεωμετρία του άξονα
Τα εξαρτήματα μεγάλου μήκους άξονα ποικίλλουν σημαντικά ως προς το συνολικό μήκος, τη μέγιστη διάμετρο, την αναλογία μήκους προς διάμετρο, το υλικό και τα χαρακτηριστικά κατεργασίας. Οι αγοραστές θα πρέπει να επιβεβαιώσουν εάν η γκάμα μηχανημάτων του προμηθευτή, η διαμόρφωση του κοντράμαντου και της βοηθητικής στήριξης, το σύστημα εργαλείων και οι δυνατότητες επιθεώρησης είναι κατάλληλα για την πραγματική παραγγελία. Για εξαρτήματα που περιέχουν πολλαπλά βαθμιδωτά κομβία, βαθιές οπές, σπειρώματα, αυλακώσεις ή τμήματα ακριβούς σύνδεσης, οι αγοραστές θα πρέπει επίσης να επιβεβαιώσουν ότι ο εξοπλισμός και η ακολουθία διεργασιών μπορούν να ικανοποιήσουν τις απαιτήσεις σχεδίασης.
- Επιβεβαίωση χωρητικότητας μηχανήματος: Επαληθεύστε το μέγιστο μήκος κατεργασίας, το εύρος διαμέτρου, τις συνθήκες συγκράτησης του τεμαχίου εργασίας και τις δυνατότητες βοηθητικής υποστήριξης για να αποτρέψετε την ανεπαρκή κίνηση του μηχανήματος ή τον ανεπαρκή χώρο συγκράτησης του τεμαχίου εργασίας.
- Ανασκόπηση εμπειρίας στη διαδικασία: Επιβεβαιώστε την εμπειρία με λεπτούς άξονες, άξονες ακριβείας μετάδοσης κίνησης, άξονες οδηγούς και εξαρτήματα άξονων πολλαπλών βημάτων.
- Αξιολόγηση των δυνατοτήτων επιθεώρησης: Ελέγξτε εάν ο προμηθευτής διαθέτει κατάλληλο εξοπλισμό για τη μέτρηση της ακτινικής εκκεντρότητας, της εξωτερικής διαμέτρου, της ευθύτητας και της τραχύτητας της επιφάνειας.
- Επαλήθευση των δυνατοτήτων παραγωγής παρτίδας: Επιβεβαιώστε τη σταθερή διαχείριση εργαλείων, την τεκμηρίωση της διαδικασίας και τις διαδικασίες ιχνηλασιμότητας ποιότητας παρτίδας.
Ένας προμηθευτής με κατάλληλο εξοπλισμό και δυνατότητες επεξεργασίας μπορεί να εντοπίσει τους κινδύνους κάμψης, συγκράτησης τεμαχίου και ελέγχου ακριβείας πριν από την παραγωγή και να προτείνει μια κατάλληλη στρατηγική κατεργασίας.
Παρέχετε πλήρη μηχανολογικά σχέδια για ακριβείς προσφορές τόρνευσης CNC
Οι προσφορές ακριβείας για τόρνευση CNC με μακρύ άξονα επηρεάζονται από το κόστος των υλικών, τις διαστάσεις των εξαρτημάτων, το μήκος κατεργασίας, τις απαιτήσεις στήριξης τεμαχίου, την βοηθητική υποστήριξη, την κατανάλωση εργαλείων, τις απαιτήσεις επιθεώρησης και τον όγκο παραγγελιών. Η πλήρης μηχανολογική τεκμηρίωση επιτρέπει στους προμηθευτές να αξιολογούν τη δυσκολία κατεργασίας, να αναπτύσσουν μια κατάλληλη διαδρομή επεξεργασίας και να μειώνουν την επικοινωνία κατά την προσφορά και την παραγωγή.
- Παρέχετε μηχανολογικά σχέδια σε μορφή PDF και κατάλληλα δισδιάστατα ή τρισδιάστατα αρχεία, όπως STEP ή STP.
- Καθορίστε την ποιότητα του υλικού, τις διαστάσεις του ακατέργαστου υλικού, την κατάσταση θερμικής επεξεργασίας και τις απαιτήσεις επιφανειακής επεξεργασίας.
- Προσδιορίστε με σαφήνεια τις διαμέτρους του άξονα, το συνολικό μήκος, τις κρίσιμες θέσεις του στροφέα, την ακτινική εκκεντρότητα, την ευθύτητα και τις σχετικές γεωμετρικές ανοχές.
- Καθορίστε την ποσότητα πρωτοτύπου, τον όγκο παραγγελιών σε παρτίδες, τις αναμενόμενες επαναλαμβανόμενες παραγγελίες και το στοχευόμενο χρονοδιάγραμμα παράδοσης.
- Επιβεβαιώστε την πρώτη επιθεώρηση του άρθρου, τις τελικές αναφορές επιθεώρησης, τη συσκευασία, την αποστολή και οποιαδήποτε ειδική τεκμηρίωση ποιότητας.
Για μεγάλους άξονες με υψηλές αναλογίες μήκους προς διάμετρο, μικρές ανοχές ή σύνθετες δομές, συνιστάται η επικύρωση δείγματος πριν από την αγορά παρτίδας. Τα πραγματικά αποτελέσματα των μετρήσεων μπορούν στη συνέχεια να χρησιμοποιηθούν για την επιβεβαίωση της διαδικασίας κατεργασίας και των κριτηρίων αποδοχής.
Η TiRapid παρέχει υπηρεσίες τόρνευσης CNC και ακριβούς κατεργασίας κατά παραγγελία για μια σειρά μετάλλων και πλαστικών μηχανικής. Το πραγματικό μήκος κατεργασίας, το εύρος διαμέτρου, οι επιτεύξιμες ανοχές, η μέθοδος βοηθητικής στήριξης και το χρονοδιάγραμμα παράδοσης για εξαρτήματα μεγάλου άξονα θα πρέπει να αξιολογούνται σύμφωνα με το μηχανολογικό σχέδιο, το υλικό, τη γεωμετρία και τις απαιτήσεις επιθεώρησης. Οι ομάδες αγορών μπορούν να υποβάλουν πλήρη σχέδια και αναμενόμενες ποσότητες παραγγελίας για να λάβουν συστάσεις και προσφορές κατεργασίας ειδικά για το έργο.
















