
Η ομοκεντρικότητα στην τόρνευση CNC είναι μια σημαντική απαίτηση ποιότητας στην κατεργασία ακριβείας αξόνων, ειδικά για άξονες μετάδοσης κίνησης, βαθμιδωτούς άξονες, δακτυλίους, χιτώνια ακριβείας, συνδετήρες και άλλα περιστροφικά εξαρτήματα. Όταν ένα εξάρτημα περιέχει πολλαπλές ομόκεντρες εξωτερικές διαμέτρους, εσωτερικές οπές, ώμους ή επιφάνειες ακριβείας σύνδεσης, ο έλεγχος των μεμονωμένων διαστατικών ανοχών από μόνος του μπορεί να μην επαρκεί για να διασφαλιστεί η σωστή συναρμολόγηση και λειτουργική απόδοση. Εάν η ομοκεντρικότητα ή η ακτινική εκκεντρότητα υπερβεί την καθορισμένη ανοχή, το εξάρτημα ενδέχεται να παρουσιάσει κραδασμούς, έκκεντρη περιστροφή, ανομοιόμορφη φθορά ή δυσκολίες συναρμολόγησης κατά τη λειτουργία. Η τόρνευση CNC μπορεί να βελτιώσει την ομοκεντρικότητα και τη συνέπεια της παρτίδας μέσω σταθερής απόδοσης άξονα, κατάλληλης συγκράτησης τεμαχίου, συνεπών σημείων κατεργασίας, ακριβούς αντιστάθμισης εργαλείου και επιθεώρησης κατά τη διάρκεια της διαδικασίας. Η TiRapid παρέχει υπηρεσίες τόρνευσης CNC για άξονες, χιτώνια και άλλα περιστροφικά εξαρτήματα, με δυνατότητα κατεργασίας ακριβείας, υποστήριξης DFM και δυνατότητας επιθεώρησης ποιότητας.
Γιατί η συγκέντρωση τόρνου CNC επηρεάζει την απόδοση του ακριβούς εξαρτήματος;
Για τα εξαρτήματα άξονα, η ομοκεντρικότητα δεν αποτελεί μεμονωμένη διαστατική απαίτηση. Συνδέεται στενά με την ακρίβεια περιστροφής, την εφαρμογή συναρμολόγησης, την απόδοση των ρουλεμάν και τη διάρκεια ζωής του εξαρτήματος. Όταν ένα εξάρτημα περιέχει πολλαπλές διαμέτρους άξονα, εσωτερικές οπές, σπειροειδή τμήματα και ώμους τοποθέτησης, η σχέση μεταξύ των κεντρικών αξόνων τους μπορεί να επηρεάσει άμεσα την τελική απόδοση του συναρμολογήματος. Τα περιστρεφόμενα εξαρτήματα ακριβείας που χρησιμοποιούνται σε κινητήρες, κιβώτια ταχυτήτων, εξοπλισμό αυτοματισμού, συστήματα μετάδοσης κίνησης αυτοκινήτων και μηχανήματα ακριβείας πρέπει να διατηρούν σταθερή περιστροφή. Η σημαντική κακή ευθυγράμμιση μεταξύ διαφορετικών τμημάτων άξονα μπορεί να δημιουργήσει πρόσθετες ακτινικές δυνάμεις και κραδασμούς, επηρεάζοντας ενδεχομένως τη σταθερότητα λειτουργίας ολόκληρου του συστήματος. Για την ακριβή τόρνευση CNC, ο έλεγχος της ομοκεντρικότητας πρέπει να λαμβάνεται υπόψη σε όλο το σχεδιασμό του εξαρτήματος, τη συγκράτηση του τεμαχίου, την ακολουθία κατεργασίας και την τελική επιθεώρηση, αντί να βασίζεται μόνο στην τελική επιθεώρηση για τον εντοπισμό προβλημάτων.
Η συγκέντρωση σχετίζεται στενά με την ακτινική εκτροπή
Τα μηχανολογικά σχέδια μπορεί να καθορίζουν την ομοκεντρικότητα, την κυκλική εκκεντρότητα ή την ολική εκκεντρότητα ανάλογα με τις λειτουργικές απαιτήσεις του εξαρτήματος. Για τα περιστρεφόμενα μέρη, η ακτινική εκκεντρότητα παρέχει μια πρακτική ένδειξη για το πόσο μια κατεργασμένη επιφάνεια αποκλίνει από τον άξονα αναφοράς κατά την περιστροφή, ενώ η ομοκεντρικότητα περιγράφει τη σχέση μεταξύ του κέντρου ενός ελεγχόμενου χαρακτηριστικού και του άξονα αναφοράς. Κατά την παραγωγή, η κατεργασία πολλαπλών διαμέτρων άξονα σε μία μόνο διάταξη μπορεί να μειώσει τα σφάλματα επανατοποθέτησης και να βοηθήσει στη διατήρηση της σχέσης μεταξύ διαφορετικών χαρακτηριστικών. Οι προμηθευτές τόρνευσης ακριβείας CNC μπορούν να χρησιμοποιούν δείκτες επιλογέα, μπλοκ V, ειδικά όργανα μέτρησης ή εξοπλισμό CMM για επιθεώρηση ανάλογα με τις απαιτήσεις σχεδίασης και τη γεωμετρία του εξαρτήματος.
Τα εξαρτήματα του άξονα απαιτούν προσεκτικό έλεγχο συγκέντρωσης
Τα εξαρτήματα του άξονα συχνά περιέχουν αρκετές ζώνες κατεργασίας, όπως έδρες ρουλεμάν, επιφάνειες στεγανοποίησης, ώμους τοποθέτησης, σπειροειδή τμήματα και άκρα σύνδεσης. Όταν αυτές οι περιοχές πρέπει να περιστρέφονται μαζί ή να ταιριάζουν με ακρίβεια με άλλα εξαρτήματα, ο έλεγχος κάθε μεμονωμένης διαμέτρου δεν επαρκεί για να εγγυηθεί την απόδοση της συναρμολόγησης. Για παράδειγμα, δύο έδρες ρουλεμάν σε έναν άξονα μπορεί να πληρούν τις διαστατικές τους ανοχές, ενώ παράλληλα να έχουν σημαντική αξονική απόκλιση ευθυγράμμισης μεταξύ τους. Μετά τη συναρμολόγηση, αυτή η κατάσταση μπορεί να προκαλέσει αυξημένη περιστροφική αντίσταση, κραδασμούς ή πρόωρη φθορά. Για άξονες ακριβείας μετάδοσης κίνησης, ρομποτικούς άξονες σύνδεσης, άξονες εξοπλισμού αυτοματισμού και μηχανικούς άξονες ακριβείας, τα κρίσιμα σημεία αναφοράς και οι περιοχές σύνδεσης θα πρέπει να ορίζονται κατά το στάδιο του σχεδιασμού και να διατηρούνται με συνέπεια σε όλη τη διαδικασία τόρνευσης CNC.
Ποιοι παράγοντες επηρεάζουν την ομόκεντρη ικανότητα στην τόρνευση με CNC;
Η ομοκεντρικότητα της τόρνευσης CNC επηρεάζεται από την κατάσταση της μηχανής, τα εργαλεία, τα χαρακτηριστικά του τεμαχίου εργασίας, τη συγκράτηση του τεμαχίου εργασίας, τις παραμέτρους κοπής και τις θερμικές αλλαγές. Μια σημαντική διακύμανση σε οποιονδήποτε από αυτούς τους παράγοντες μπορεί να αυξήσει την αξονική ή ακτινική απόκλιση στα εξαρτήματα του άξονα ακριβείας. Οι πληροφορίες τόρνευσης του TiRapid προσδιορίζουν επίσης την ακρίβεια της ατράκτου, την ακαμψία της μηχανής, τις μεθόδους σύσφιξης, την κατάσταση του εργαλείου και τις αλλαγές θερμοκρασίας ως σημαντικούς παράγοντες που επηρεάζουν την ακρίβεια της τόρνευσης.
Η ακρίβεια της ατράκτου καθορίζει την περιστροφική σταθερότητα
Ο άξονας του τόρνου CNC περιστρέφει το τεμάχιο εργασίας κατά τη διάρκεια της κατεργασίας, επομένως η ακρίβεια του άξονα επηρεάζει άμεσα την κατάσταση κοπής. Εάν ο άξονας έχει υπερβολική εκκεντρότητα, φθορά ρουλεμάν ή υποβάθμιση της ακρίβειας μετά από παρατεταμένη λειτουργία, ακόμη και μια σωστά προγραμματισμένη διαδρομή εργαλείου ενδέχεται να μην παράγει σταθερή ομοκεντρικότητα. Η ακριβής τόρνευση CNC απαιτεί τακτική επιθεώρηση της κατάστασης του άξονα, της ακρίβειας τοποθέτησης του πυργίσκου και της γεωμετρίας της μηχανής, ακολουθούμενη από κατάλληλη συντήρηση και βαθμονόμηση με βάση τη χρήση της μηχανής. Μια σταθερή βάση μηχανής βοηθά στη μείωση της διαστατικής μετατόπισης κατά τη διάρκεια της μαζικής παραγωγής και βελτιώνει την επαναληψιμότητα μεταξύ διαφορετικών κύκλων παραγωγής.
Η συγκράτηση του τεμαχίου καθορίζει τη σταθερότητα του στοιχείου αναφοράς
Η συγκράτηση του τεμαχίου είναι ένας κρίσιμος παράγοντας που επηρεάζει την ομοκεντρικότητα στην τόρνευση CNC. Τα τυπικά τσοκ τριών σιαγόνων είναι κατάλληλα για πολλά συμβατικά περιστροφικά εξαρτήματα, αλλά οι βαθμιδωτοί άξονες ακριβείας, τα χιτώνια λεπτού τοιχώματος και οι μακριές άξονες ενδέχεται να απαιτούν πιο σταθερές μεθόδους σύσφιξης. Το ανεπαρκές μήκος λαβής, η ανομοιόμορφη δύναμη σύσφιξης ή οι γρέζια στην επιφάνεια τοποθέτησης μπορούν να προκαλέσουν εκκεντρότητα του τεμαχίου εργασίας. Για τα εξαρτήματα μεγάλου άξονα, η στήριξη του κοντράμαντου, οι σταθερές βάσεις ή άλλες βοηθητικές βάσεις μπορούν να μειώσουν τους κραδασμούς και την παραμόρφωση κατά την κατεργασία. Οι οδηγίες ακριβείας κατεργασίας της TiRapid τονίζουν επίσης τη σημασία της στήριξης του κοντράμαντου, των σταθερών βάσεων και της μειωμένης προεξοχής κατά την κατεργασία εξαρτημάτων μεγάλου άξονα.
Η φθορά των εργαλείων μπορεί να προκαλέσει διαστατικά και γεωμετρικά σφάλματα
Καθώς ένα εργαλείο κοπής χρησιμοποιείται με την πάροδο του χρόνου, η φθορά αλλάζει σταδιακά την πραγματική κατάσταση κοπής. Μικρές αλλαγές κατά την τραχιά κατεργασία μπορεί να μην επηρεάσουν άμεσα τη λειτουργικότητα, αλλά κατά τη διάρκεια των εργασιών φινιρίσματος, οι αλλαγές στην ακτίνα της μύτης του εργαλείου, στην κατάσταση της κοπτικής ακμής ή στη θέση του εργαλείου μπορούν να οδηγήσουν σε αποκλίσεις στη διάμετρο, αλλαγές στο φινίρισμα της επιφάνειας και διακυμάνσεις στη γεωμετρική ακρίβεια. Για την παραγωγή τόρνου CNC σε παρτίδες, οι κατασκευαστές μπορούν να θεσπίσουν διαδικασίες διαχείρισης της διάρκειας ζωής των εργαλείων, να πραγματοποιήσουν επιθεώρηση πρώτου αντικειμένου, να παρακολουθήσουν τις κρίσιμες διαστάσεις κατά την παραγωγή και να αντικαταστήσουν ή να αντισταθμίσουν τα εργαλεία πριν φτάσουν στα όρια φθοράς τους. Αυτό βοηθά στη μείωση των προβλημάτων συνέπειας σε μεγάλες παρτίδες παραγωγής.
Πώς μπορούν οι διαδικασίες τόρνευσης CNC να ελέγχουν την ομόκεντροτητα;
Ο έλεγχος της ομοκεντρικότητας στην τόρνευση ακριβείας απαιτεί περισσότερα από την απλή χρήση μιας μηχανής υψηλής ακρίβειας. Μια κατάλληλη διαδικασία κατεργασίας πρέπει επίσης να καθορίζει το σημείο αναφοράς εντοπισμού, τη μέθοδο συγκράτησης του τεμαχίου, την ακολουθία χοντροκομμένης κατεργασίας και τελικής επεξεργασίας, καθώς και τα σημεία επιθεώρησης σύμφωνα με τη γεωμετρία του τεμαχίου. Όσο πιο σταθερή είναι η διαδικασία κατεργασίας και όσο λιγότερες αλλαγές στο σημείο αναφοράς εμπλέκονται, τόσο πιο εύκολο είναι να διατηρούνται οι ομόκεντρες σχέσεις μεταξύ διαφορετικών χαρακτηριστικών.
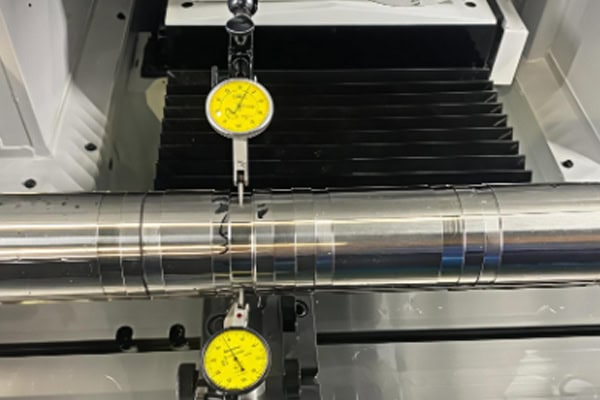
Ελαχιστοποίηση επαναλαμβανόμενης συγκράτησης τεμαχίου
Όταν ένα εξάρτημα περιέχει πολλά χαρακτηριστικά που πρέπει να παραμείνουν ομόκεντρα, η ολοκλήρωση των κρίσιμων χαρακτηριστικών σε μία μόνο διάταξη, όποτε είναι δυνατόν, μπορεί να μειώσει τα σφάλματα τοποθέτησης. Η επαναλαμβανόμενη συγκράτηση του τεμαχίου εργασίας εισάγει νέα σφάλματα τοποθέτησης και κάθε λειτουργία επανατοποθέτησης μπορεί να αλλάξει τον άξονα του τεμαχίου εργασίας. Για τα εξαρτήματα του άξονα, το κύριο σημείο αναφοράς μπορεί να υποβληθεί πρώτα σε κατεργασία και στη συνέχεια να χρησιμοποιηθεί για την ολοκλήρωση άλλων κρίσιμων διαμέτρων, επιφανειών και οπών. Αυτή η προσέγγιση μειώνει τα συσσωρευμένα σφάλματα τοποθέτησης και βελτιώνει τη συνέπεια των ακριβών τορνευμένων εξαρτημάτων CNC.
Καθορίστε μια σωστή ακολουθία χοντροκομμένου και φινιρίσματος
Η χονδροειδής κατεργασία απομακρύνει κυρίως την περίσσεια υλικού αποτελεσματικά, ενώ οι εργασίες φινιρίσματος καθορίζουν τις τελικές διαστάσεις και τη γεωμετρική ακρίβεια. Εάν οι τελικές διαστάσεις παράγονται σε μία μόνο λειτουργία χωρίς επαρκή έλεγχο της διαδικασίας, η εσωτερική τάση, η θερμότητα κοπής και τα φορτία εργαλείων μπορεί να προκαλέσουν αλλαγές στις διαστάσεις. Μια κατάλληλη διαδικασία αφήνει κανονικά ένα κατάλληλο περιθώριο φινιρίσματος μετά την χονδροειδή κατεργασία. Το τεμάχιο εργασίας μπορεί στη συνέχεια να φτάσει σε μια πιο σταθερή κατάσταση πριν από την τελική επεξεργασία κρίσιμων διαμέτρων, οπών και επιφανειών. Για άξονες ακριβείας, η σταδιακή κατεργασία μπορεί επίσης να χρησιμοποιηθεί ανάλογα με τα χαρακτηριστικά του υλικού για να καταστεί η τελική διαδικασία φινιρίσματος πιο σταθερή.
Βελτιστοποίηση υποστήριξης για εξαρτήματα μεγάλου μήκους άξονα
Οι μακριές και λεπτές άξονες ενδέχεται να μην έχουν επαρκή ακαμψία, προκαλώντας κάμψη ή κραδασμούς κατά την κοπή. Αυτές οι συνθήκες μπορούν να επηρεάσουν την ακρίβεια της διαμέτρου, την στρογγυλότητα και την ομοκεντρικότητα. Η στήριξη του κοντράμαντου, οι σταθερές βάσεις ή άλλες βοηθητικές στηρίξεις μπορούν να μειώσουν την αποτελεσματική προεξοχή και να περιορίσουν την παραμόρφωση που προκαλείται από τις δυνάμεις κοπής. Για μακρύτερους άξονες, οι μηχανικοί θα πρέπει επίσης να λαμβάνουν υπόψη τη θέση του εργαλείου, την κατεύθυνση κατεργασίας και τις παραμέτρους κοπής κατά τον σχεδιασμό της διαδικασίας. Όσο υψηλότερη είναι η αναλογία μήκους προς διάμετρο, τόσο πιο σημαντική γίνεται η αξιολόγηση της στήριξης και του ελέγχου των κραδασμών κατά τα στάδια της προσφοράς και της μηχανικής.
Πώς πρέπει να ελέγχεται η ομόκεντρη ικανότητα στην τόρνευση ακριβείας CNC;
Μετά την κατεργασία, η μέθοδος επιθεώρησης θα πρέπει να επιλέγεται σύμφωνα με το μηχανολογικό σχέδιο και τις λειτουργικές απαιτήσεις του εξαρτήματος. Οι συνήθεις μέθοδοι επιθεώρησης περιλαμβάνουν δοκιμές με αριθμητικό δείκτη, επιθεώρηση V-block, ειδικά όργανα μέτρησης και μηχανές μέτρησης συντεταγμένων. Τα τυπικά μηχανικά εξαρτήματα μπορούν να χρησιμοποιούν οικονομικές μεθόδους επιθεώρησης σύμφωνα με τις απαιτήσεις ανοχής τους, ενώ οι άξονες υψηλής ακρίβειας, τα ιατρικά εξαρτήματα, τα αεροδιαστημικά εξαρτήματα και τα κρίσιμα εξαρτήματα μετάδοσης ενδέχεται να απαιτούν πιο ολοκληρωμένη διαστατική και γεωμετρική επιθεώρηση. Οι μέθοδοι επιθεώρησης θα πρέπει πάντα να συνδέονται με τα σημεία αναφοράς του σχεδίου και τις λειτουργικές απαιτήσεις, έτσι ώστε τα αποτελέσματα των μετρήσεων να αντιπροσωπεύουν με ακρίβεια την πραγματική απόδοση του εξαρτήματος.
Οι δείκτες είναι κατάλληλοι για γρήγορη επιθεώρηση ακτινικής εκτροπής
Οι δείκτες χρησιμοποιούνται συνήθως στο εργοστάσιο για τον έλεγχο της περιστροφικής εκτροπής. Αφού το τεμάχιο εργασίας τοποθετηθεί με ασφάλεια, η άκρη του δείκτη τοποθετείται στην επιφάνεια που επιθεωρείται. Στη συνέχεια, το τεμάχιο εργασίας περιστρέφεται αργά ενώ παρατηρείται η κίνηση του δείκτη για να προσδιοριστεί η κατάσταση εκτροπής. Αυτή η μέθοδος είναι απλή και αποτελεσματική για ελέγχους πρώτου αντικειμένου, επιθεώρηση κατά τη διάρκεια της παραγωγής και γρήγορη επαλήθευση πριν από την αποστολή. Ωστόσο, το αποτέλεσμα της μέτρησης μπορεί να επηρεαστεί από τη συγκράτηση του τεμαχίου εργασίας, την επιλογή σημείου αναφοράς και τη θέση επιθεώρησης. Για αυστηρές απαιτήσεις γεωμετρικής ανοχής, ενδέχεται επίσης να απαιτείται ακριβέστερος εξοπλισμός μέτρησης.
Τα CMM είναι κατάλληλα για σύνθετη γεωμετρική επιθεώρηση
Μια μηχανή μέτρησης συντεταγμένων μπορεί να μετρήσει ψηφιακά πολλαπλές διαστάσεις και γεωμετρικά χαρακτηριστικά, δημιουργώντας παράλληλα ένα σύστημα δεδομένων σύμφωνα με το μηχανολογικό σχέδιο. Για ακριβέστατα τορνευμένα εξαρτήματα με πολλαπλές διαμέτρους άξονα, εσωτερικές οπές, επιφάνειες και σύνθετα χαρακτηριστικά τοποθέτησης, η επιθεώρηση CMM μπορεί να παρέχει πιο ολοκληρωμένα δεδομένα μέτρησης. Μπορούν να επαληθευτούν κρίσιμες διαστάσεις, σχέσεις θέσης, στρογγυλότητα και χαρακτηριστικά που σχετίζονται με την ομόκεντροτητα, και μπορούν να δημιουργηθούν αναφορές επιθεώρησης. Οι προμηθευτές ακριβείας κατεργασίας μπορούν να παρέχουν επιθεώρηση πρώτου αντικειμένου ή αναφορές ποιότητας σύμφωνα με τις απαιτήσεις των πελατών, βοηθώντας τις ομάδες μηχανικών και προμηθειών να επαληθεύσουν ότι τα εξαρτήματα πληρούν τις καθορισμένες απαιτήσεις σχεδιασμού.
Οι απαιτήσεις επιθεώρησης πρέπει να ταιριάζουν με τη λειτουργία του εξαρτήματος
Δεν απαιτούν κάθε εξάρτημα άξονα εξαιρετικά αυστηρές ανοχές ομοκεντρικότητας. Εάν ένα εξάρτημα δεν εξαρτάται από πολύ υψηλή ακρίβεια περιστροφής, οι άσκοπα αυστηρές ανοχές μπορούν να αυξήσουν το κόστος κατεργασίας, επιθεώρησης και παράδοσης. Οι έδρες των ρουλεμάν, οι επιφάνειες στεγανοποίησης και οι περιοχές ακριβούς περιστροφής ενδέχεται να απαιτούν αυστηρότερο έλεγχο με βάση τις πραγματικές συνθήκες συναρμολόγησης. Τα μηχανολογικά σχέδια θα πρέπει να προσδιορίζουν με σαφήνεια τις διαστάσεις και τα γεωμετρικά χαρακτηριστικά που επηρεάζουν άμεσα τη λειτουργία, επιτρέποντας στον προμηθευτή κατεργασίας να αξιολογεί με ακρίβεια τη διαδικασία κατασκευής και να υποβάλλει προσφορά. Οι κρίσιμες ανοχές θα πρέπει να καθορίζονται σύμφωνα με τις πραγματικές απαιτήσεις της εφαρμογής αντί να εφαρμόζονται εξαιρετικά αυστηρές ανοχές ομοιόμορφα σε κάθε χαρακτηριστικό.
Πώς να επιλέξετε έναν κατασκευαστή ακριβείας CNC για εξαρτήματα άξονα;
Για έργα που απαιτούν υψηλή συγκέντρωση, επαναληψιμότητα και σταθερή παραγωγή σε παρτίδες, οι δυνατότητες μηχανικής και διαχείρισης ποιότητας του προμηθευτή είναι εξίσου σημαντικές με τις προδιαγραφές των μηχανημάτων. Κατά την προμήθεια εξαρτημάτων ακριβείας με τόρνο CNC, οι ομάδες προμηθειών μπορούν να αξιολογήσουν τον εξοπλισμό κατεργασίας, την εμπειρία στη διαδικασία, τις δυνατότητες επιθεώρησης, την υποστήριξη DFM, την επικύρωση πρωτοτύπων και την παραγωγική ικανότητα. Η TiRapid παρέχει τόρνευση CNC, υποστήριξη DFM και κατεργασία ακριβείας για υλικά όπως κράματα αλουμινίου, ανοξείδωτο χάλυβα, κράματα τιτανίου, ορείχαλκο, χαλκό και μηχανικά πλαστικά. Οι δημοσιευμένες πληροφορίες τόρνευσης CNC δείχνουν ότι οι καθορισμένες ανοχές μπορούν να φτάσουν περίπου τα ±0.005 mm και η τυπική τραχύτητα επιφάνειας μπορεί να φτάσει το Ra 0.6, ανάλογα με τη γεωμετρία του εξαρτήματος, το υλικό και τις απαιτήσεις σχεδίασης.
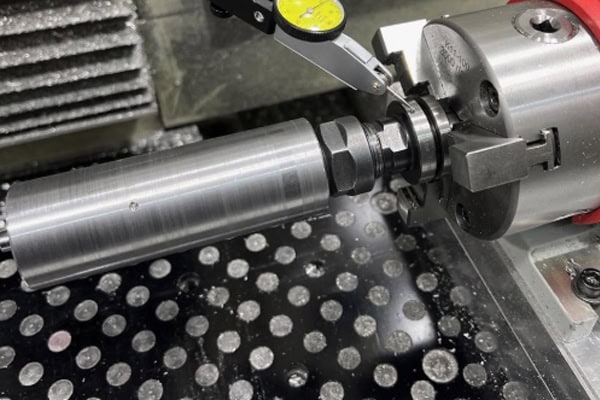
Επιβεβαίωση δυνατοτήτων ακριβούς κατεργασίας άξονα
Πριν από την υποβολή μιας παραγγελίας, δώστε το σχέδιο του εξαρτήματος στον προμηθευτή κατεργασίας CNC, ώστε η ομάδα μηχανικών να μπορεί να εξετάσει τις κρίσιμες διαμέτρους του άξονα, τις εσωτερικές οπές, την ομοκεντρικότητα, την εκκεντρότητα, τα σπειρώματα και τις απαιτήσεις επιφανειακής επεξεργασίας. Για μακριούς άξονες, χιτώνια λεπτού τοιχώματος, άξονες μικρής διαμέτρου ή σύνθετους βαθμιδωτούς άξονες, ο προμηθευτής θα πρέπει επίσης να επιβεβαιώσει το διαθέσιμο εύρος κατεργασίας και τη μέθοδο υποστήριξης.
- Εξοπλισμός ακριβείας CNC για τόρνευση
- Δυνατότητα για κρίσιμες διαμέτρους άξονα και εσωτερικές οπές
- Εμπειρία σε κατεργασία μεγάλου μήκους άξονα
- Συγκέντρωση και έλεγχος εκκεντρότητας
- Δυνατότητα επιθεώρησης πρώτου άρθρου
- Υποστήριξη πρωτοτύπων μέσω ποσοτήτων παραγωγής
Η σαφής τεχνική επιβεβαίωση επιτρέπει στις ομάδες προμηθειών να αξιολογούν την κατασκευασιμότητα πριν από την παραγωγή και μειώνει τον κίνδυνο αλλαγών στη διαδικασία μετά την έναρξη της παραγωγής.
Παρέχετε πλήρη μηχανολογικά σχέδια και τρισδιάστατα μοντέλα CAD
Μια προσφορά για τόρνευση ακριβείας CNC δεν πρέπει να βασίζεται μόνο σε ένα βασικό τρισδιάστατο μοντέλο. Το δισδιάστατο μηχανολογικό σχέδιο θα πρέπει να καθορίζει με σαφήνεια τις κρίσιμες διαστάσεις, το υλικό, την τραχύτητα της επιφάνειας, τις ανοχές, τα πρότυπα σπειρωμάτων και τις γεωμετρικές απαιτήσεις. Ένα τρισδιάστατο μοντέλο CAD βοηθά τους μηχανικούς να κατανοήσουν την πλήρη γεωμετρία των εξαρτημάτων. Η παροχή και των δύο αρχείων μπορεί να βελτιώσει την αποτελεσματικότητα της ανασκόπησης DFM.
- STEP ή άλλα μοντέλα 3D CAD
- Σχέδια μηχανικής σε PDF ή DWG
- Υλικό ποιότητας
- Κρίσιμες ανοχές διαστάσεων
- Απαιτήσεις συγκέντρωσης ή εκκεντρότητας
- Σκληρότητα επιφάνειας
- Απαιτήσεις επιφανειακής επεξεργασίας
- Ποσότητα Παραγγελίας
- Απαιτούμενο χρονοδιάγραμμα παράδοσης
Όσο πιο ολοκληρωμένες είναι οι τεχνικές πληροφορίες, τόσο πιο εύκολο είναι για τους μηχανικούς να προσδιορίσουν τη διαδικασία κατεργασίας, τη διαμόρφωση εργαλείων, το σχέδιο επιθεώρησης και το χρονοδιάγραμμα παραγωγής, γεγονός που υποστηρίζει επίσης μια πιο ακριβή προσφορά για τόρνευση CNC.
Δημιουργήστε πρωτότυπα πριν από τη μετάβαση στην μαζική παραγωγή
Για τα εξαρτήματα άξονα υψηλής ακρίβειας, η άμεση έναρξη μαζικής παραγωγής μπορεί να αυξήσει τους κινδύνους προσαρμογής της διαδικασίας. Τα πρωτότυπα τόρνευσης CNC επιτρέπουν στους κατασκευαστές να επαληθεύουν την επιλογή υλικού, τη συγκράτηση του τεμαχίου, τα εργαλεία, την ακολουθία κατεργασίας και τις διαδικασίες επιθεώρησης πριν αυξηθούν οι ποσότητες παραγωγής. Με βάση τα αποτελέσματα της επιθεώρησης πρωτοτύπων, η διαδικασία κατεργασίας μπορεί στη συνέχεια να προσαρμοστεί και να τυποποιηθεί. Μόλις εγκριθεί το πρωτότυπο, ο προμηθευτής μπορεί να προχωρήσει σε μαζική παραγωγή με μια πιο σταθερή διαδικασία κατασκευής, μειώνοντας την πιθανότητα διαστατικών αποκλίσεων μεταξύ των ποσοτήτων παραγωγής.
Για έργα που απαιτούν άξονες ακριβείας, δακτυλίους, συνδετήρες και άλλα περιστροφικά εξαρτήματα, οι ομάδες προμηθειών μπορούν να παρέχουν μηχανολογικά σχέδια, τρισδιάστατα μοντέλα, προδιαγραφές υλικών, κρίσιμες ανοχές, απαιτήσεις ομοκεντρικότητας, ποσότητες και χρονοδιαγράμματα παράδοσης κατά το στάδιο της προσφοράς. Η TiRapid παρέχει υποστήριξη τόρνευσης CNC και DFM από την κατεργασία πρωτοτύπων έως την παραγωγή και μπορεί να αξιολογήσει την κατασκευασιμότητα σύμφωνα με τη συγκεκριμένη γεωμετρία και τις απαιτήσεις κάθε εξαρτήματος.















