
Η τόρνευση με CNC παίζει κεντρικό ρόλο στην μηχανολογική κατασκευή. Η εξισορρόπηση της κατεργασίας υψηλής ακρίβειας με τον έλεγχο του κόστους ενός τεμαχίου αποτελεί πρωταρχικό μέλημα για τους μηχανικούς και τους υπεύθυνους λήψης αποφάσεων για τις προμήθειες σε όλους τους κλάδους. Μικρές προσαρμογές στις τεχνικές παραμέτρους υπαγορεύουν άμεσα την τελική τραχύτητα της επιφάνειας, τις διαστατικές ανοχές και τους χρόνους κύκλου παραγωγής των εξαρτημάτων.
Παράγοντες που επηρεάζουν την ακρίβεια τόρνευσης CNC
Η πραγματική ακρίβεια κατεργασίας των τόρνων CNC περιορίζεται από το υλικό της μηχανής, τα φυσικά χαρακτηριστικά του εργαλείου και το περιβάλλον κοπής. Η εξάλειψη των σωρευτικών σφαλμάτων μπορεί να βελτιώσει σημαντικά τη συνοχή των εξαρτημάτων.
Γεωμετρικά Σφάλματα Μηχανής και Θερμική Παραμόρφωση
Η παραλληλία των οδηγών της μηχανής, η εκκεντρότητα του άξονα και η αντίστροφη κίνηση του κοχλία είναι θεμελιώδεις αιτίες των διαστατικών αποκλίσεων. Κατά τη διάρκεια παρατεταμένων εργασιών κοπής υψηλής ταχύτητας, η τριβή μεταξύ της κεφαλής και των μηχανισμών τροφοδοσίας παράγει θερμότητα, οδηγώντας σε θερμική διαστολή των δομικών στοιχείων σε επίπεδο μικρών.
- Ακτινική εκτροπή άξονα: Οι αξονικές και ακτινικές μετατοπίσεις κατά την περιστροφή του άξονα μεταφέρονται απευθείας στο τεμάχιο εργασίας, προκαλώντας απόκλιση από την κυκλικότητα. Αυτό απαιτεί μετριασμό μέσω προφορτωμένων ρουλεμάν υψηλής ακρίβειας και τακτικού ελέγχου και ευθυγράμμισης.
- Έλεγχος Θερμικής Ισορροπίας: Οι αυξήσεις της θερμοκρασίας που προκύπτουν από τη συνεχή λειτουργία του μηχανήματος μεταβάλλουν τις πραγματικές συντεταγμένες της άκρης του εργαλείου. Η χρήση συστημάτων ψύξης σταθερής θερμοκρασίας για τη διαχείριση της θερμοκρασίας του υγρού κοπής μειώνει την επίδραση της δομικής θερμικής παραμόρφωσης στις αξονικές διαστάσεις.
- Ακρίβεια επαναλαμβανόμενης τοποθέτησης: Τα σωρευτικά σφάλματα στο σύστημα μετάδοσης κίνησης του σερβοκινητήρα αυξάνονται με την πάροδο του χρόνου χρήσης. Η τακτική βαθμονόμηση των γραμμικών κλιμάκων και των συστημάτων ανάδρασης του σερβοκινητήρα αντισταθμίζει την αντίστροφη κίνηση και διασφαλίζει την ακριβή τοποθέτηση της τροφοδοσίας.
Ο έλεγχος των γεωμετρικών σφαλμάτων και της θερμικής μετατόπισης χρησιμεύει ως η κύρια άμυνα για τη σταθερότητα των διαστάσεων, θέτοντας μια σταθερή βάση για επακόλουθες λειτουργίες υψηλής ακρίβειας.
Φθορά Εργαλείων και Επιλογή Γεωμετρίας
Τα εργαλεία κοπής υφίστανται έντονη μηχανική τριβή και υψηλές θερμοκρασίες κατά την κατεργασία. Η φθορά της ακτίνας της μύτης του εργαλείου μεταβάλλει την πραγματική διαδρομή κοπής, οδηγώντας σε ακούσια μετατόπιση των διαστάσεων.
- Βελτιστοποίηση γωνιών κλίσης και ελευθερίας: Η επιλογή κατάλληλων χαρακτηριστικών γεωμετρίας του εργαλείου βελτιώνει σημαντικά τη συμπεριφορά κοπής. Η αύξηση της γωνίας κλίσης μειώνει τις δυνάμεις κοπής και ελαχιστοποιεί την παραμόρφωση των λεπτών τοιχωμάτων, ενώ μια επαρκής γωνία ελευθερίας μειώνει την τριβή μεταξύ της πλευράς του εργαλείου και του τεμαχίου εργασίας.
- Αντιστάθμιση Ακτίνας Μύτης Εργαλείου (G41/G42): Κατά την τόρνευση τόξων ή κωνικών άκρων, πρέπει να καθορίζεται ακριβής αντιστάθμιση ακτίνας μύτης εργαλείου για την αποφυγή υπερβολικής ή υποκοπής, διασφαλίζοντας ότι οι διαστάσεις των σύνθετων προφίλ πληρούν τις προδιαγραφές σχεδίασης.
- Αντιστοίχιση Υλικών Επίστρωσης: Η επιλογή εξειδικευμένων επιστρώσεων εργαλείων με βάση τα υλικά υποστρώματος — όπως επιστρώσεις TiAlN για ανοξείδωτο χάλυβα και μη επικαλυμμένα ή επικαλυμμένα με διαμάντι ένθετα για κράματα αλουμινίου — ελαχιστοποιεί τον σχηματισμό συσσωρευμένων ακμών και παρατείνει τη διάρκεια ζωής του εργαλείου.
Η ακριβής επιλογή των παραμέτρων γεωμετρίας του εργαλείου και η εφαρμογή συστηματικής αντιστάθμισης φθοράς μειώνει σημαντικά τα ποσοστά απόρριψης που προκαλούνται από την φθορά του εργαλείου.

Στρατηγικές βελτιστοποίησης παραμέτρων κοπής για τόρνευση CNC
Ο καθορισμός των κατάλληλων παραμέτρων κοπής διέπει άμεσα την απόδοση της κατεργασίας και την ποιότητα της επιφάνειας. Ένας ισορροπημένος συνδυασμός ταχύτητας επιφάνειας, ρυθμού τροφοδοσίας και βάθους κοπής αποδίδει βέλτιστες συνθήκες κατεργασίας.
Σχέση μεταξύ ταχύτητας κοπής και ρυθμού τροφοδοσίας
Η ταχύτητα κοπής (VC) και ο ρυθμός πρόωσης (F) ασκούν καθοριστική επίδραση στο φινίρισμα της επιφάνειας. Η θεωρητική τραχύτητα της επιφάνειας είναι άμεσα ανάλογη με το τετράγωνο του ρυθμού πρόωσης και αντιστρόφως ανάλογη με την ακτίνα της μύτης του εργαλείου.
| Τύπος υλικού | Ταχύτητα κοπής ανά ίντσα (m/min) | Ρυθμός τροφοδοσίας φινιρίσματος (mm/rev) | Κοινή Βαθμίδα Εισαγωγής
|
| Κράμα αλουμινίου (6061/7075) | 300 - 800 | 0.05 - 0.15 | Καρβίδιο / PCD |
| Χάλυβας άνθρακα (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Επικαλυμμένο Καρβίδιο |
| Ανοξείδωτος χάλυβας (304/316) | 100 - 180 | 0.06 - 0.12 | Κεραμικό μέταλλο / CBN |
| Κράμα τιτανίου (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Λεπτόκοκκο καρβίδιο |
Επιλογή ψυκτικού και τοποθεσία παράδοσης
Το υγρό κοπής λειτουργεί όχι μόνο για την απαγωγή της θερμότητας αλλά και για την απομάκρυνση των θραυσμάτων και την παροχή λίπανσης. Η ανακριβής παροχή ψυκτικού προκαλεί θερμικές ρωγμές στα ένθετα κοπής.
- Τεχνολογία ψυκτικού μέσου υψηλής πίεσης: Το συμβατικό ψυκτικό μέσο χαμηλής πίεσης δυσκολεύεται να διαπεράσει το φράγμα υδρατμών που σχηματίζεται στη ζώνη κοπής. Το ψυκτικό μέσο υψηλής πίεσης που υπερβαίνει τα 70 bar σπάει τα μακριά θραύσματα και παρατείνει τη διάρκεια ζωής του εργαλείου κατά την τόρνευση βαθιών οπών.
- Γαλάκτωμα έναντι Συνθετικού Ρευστού: Η επιλογή του κατάλληλου ψυκτικού μέσου ανάλογα με την ένταση της κατεργασίας είναι ζωτικής σημασίας. Η κοπή βαρέως τύπου απαιτεί γαλακτώματα με πρόσθετα ακραίας πίεσης, ενώ η τελική τόρνευση επωφελείται από συνθετικά ρευστά με υψηλή απαγωγή θερμότητας.
- Στοχεύοντας στη Ζώνη Κοπής: Η κατεύθυνση ροής του υγρού υπαγορεύει την απόδοση απαγωγής θερμότητας. Η ακριβής κατεύθυνση του ψυκτικού υγρού στη διεπαφή εργαλείου-τσιπ αποτρέπει την ξηρή κοπή και την ταχεία φθορά του ενθέματος.
Η καθιέρωση ενός ισχυρού μηχανισμού φιλτραρίσματος ψυκτικού μέσου και στοχευμένης παροχής χρησιμεύει ως μια αποτελεσματική στρατηγική για την εναρμόνιση της ποιότητας της επιφάνειας του τεμαχίου εργασίας με το κόστος των εργαλείων.
Έλεγχος παραμόρφωσης σε σύνθετα λεπτά τορνευμένα εξαρτήματα
Τα στοιχεία με λεπτά τοιχώματα είναι ιδιαίτερα ευαίσθητα σε ελαστική και πλαστική παραμόρφωση υπό τη συνδυασμένη επίδραση δυνάμεων σύσφιξης, δυνάμεων κοπής και υπολειμματικής τάσης. Απαιτούνται εξειδικευμένες τεχνικές επεξεργασίας για την καταστολή αυτών των επιδράσεων.
Βελτιώσεις μεθόδου σύσφιξης και εξειδικευμένα εξαρτήματα
Τα τυπικά τσοκ τριών σιαγόνων προκαλούν εύκολα τριγωνική παραμόρφωση σε κυλινδρικά τεμάχια με λεπτά τοιχώματα. Η κατανομή της δύναμης σε μεγαλύτερη επιφάνεια επαφής παρέχει μια αποτελεσματική λύση.
- Μαλακές σιαγόνες τύπου πίτας: Η σύσφιξη πλήρους περιτύλιξης κατανέμει τα συγκεντρωμένα σημεία σύσφιξης σε μια ευρεία περιοχή, μετατρέποντας το φορτίο των σημείων σε ομοιόμορφη επαφή της επιφάνειας για την αποφυγή της στρογγυλότητας.
- Υδραυλικά Εκτεινόμενα Μάντρελα: Τα εξαρτήματα με λεπτό τοίχωμα είναι επιρρεπή σε ρωγμές υπό ανομοιόμορφη φόρτιση κατά την κατεργασία εξωτερικών διαμέτρων. Η τοποθέτηση μέσω της εσωτερικής οπής με εκτεινόμενα μάντρελα επιτυγχάνει ομοιόμορφη ακτινική διαστολή, εξασφαλίζοντας ομοκεντρικότητα μεταξύ εσωτερικής και εξωτερικής διαμέτρου.
- Έλεγχος υπερφόρτωσης υδραυλικής σύσφιξης: Η υπερβολική δύναμη σύσφιξης προκαλεί παραμόρφωση ανάκαμψης μετά την απελευθέρωση του εξαρτήματος. Η μείωση της υδραυλικής πίεσης σε συνδυασμό με τους εσωτερικούς δακτυλίους στήριξης αυξάνει την ακαμψία του τεμαχίου εργασίας, καταστέλλοντας την παραμόρφωση σύσφιξης στην πηγή.
Η αναδιαμόρφωση της γεωμετρίας των εξαρτημάτων και η βελτιστοποίηση της κατανομής της δύναμης σύσφιξης επιτρέπει στους κατασκευαστές να εξαλείψουν την αρχική φυσική καταπόνηση κατά την εγκατάσταση του εξαρτήματος.
Διαχωρισμός Διαδρομής Διαδικασίας και Ανακούφιση από το Άγχος
Η τραχιά κατεργασία απελευθερώνει μεγάλες ποσότητες εσωτερικής υπολειπόμενης τάσης. Η εκτέλεση τελικής τόρνευσης χωρίς προηγούμενη ανακούφιση από την τάση προκαλεί μετατοπίσεις διαστάσεων μόλις το εξάρτημα αποσυνδεθεί.
- Αυστηρός Διαχωρισμός Τραχιάς και Τελικής Κατεργασίας: Η επιβολή μονής διέλευσης απελευθερώνει έντονη εσωτερική τάση, η οποία οδηγεί σε παραμόρφωση. Η διατήρηση περιθωρίου 0.5 mm μετά την τραχύτητα και η φυσική γήρανση του εξαρτήματος για πάνω από 24 ώρες ή η υποβολή σε ανόπτηση ανακούφισης από την τάση σταθεροποιούν τις διαστάσεις.
- Στρατηγική Συμμετρικής Κοπής: Η μονομερής εφαρμογή δύναμης προκαλεί κάμψη. Για λεπτά τοιχώματα με συμμετρικά προφίλ, η εναλλαγή περασμάτων κοπής εξισορροπεί την υπολειπόμενη τάση, εξασφαλίζοντας ακριβή γεωμετρικά σχήματα.
- Ελαφριά κοπή υψηλής ταχύτητας: Τα μεγάλα βάθη κοπής προκαλούν απότομες αυξήσεις στις δυνάμεις κοπής. Η αξιοποίηση υψηλών ταχυτήτων ατράκτου, μικρού βάθους κοπής και μικρών ρυθμών τροφοδοσίας μειώνει τις μηχανικές δυνάμεις που ασκούνται σε ευαίσθητες κατασκευές με λεπτά τοιχώματα.
Ο συστηματικός σχεδιασμός των βημάτων κατασκευής παράλληλα με τις μεθόδους ανακούφισης από την τάση παρέχει μια βασική λύση για μακροπρόθεσμη διαστατική σταθερότητα σε εξαρτήματα ακριβείας.
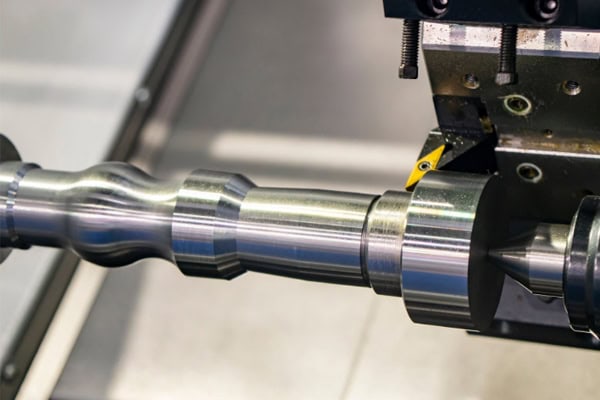
Τρόποι για τη μείωση του κόστους τόρνευσης CNC ανά τεμάχιο
Η μείωση του κόστους δεν συνεπάγεται συμβιβασμούς στην ποιότητα. Αντίθετα, βασίζεται στην αύξηση των επιπέδων αυτοματισμού, στη βελτιστοποίηση των διαδρομών εργαλείων και στην παράταση της διάρκειας ζωής των εργαλείων για την ελαχιστοποίηση του μη παραγωγικού χρόνου κύκλου.
Αυτοματοποιημένη Φόρτωση/Εκφόρτωση και Ανεξέλεγκτη Κατασκευή
Ο βοηθητικός χρόνος που δεν σχετίζεται με την κοπή (εγκατάσταση, ρύθμιση εργαλείων, μέτρηση) αντιπροσωπεύει ένα υψηλό ποσοστό των συνολικών κύκλων παραγωγής. Η ενσωμάτωση του αυτοματισμού ενισχύει σημαντικά την αξιοποίηση των μηχανημάτων.
- Εξολκείς και τροφοδότες ράβδων: Η χειροκίνητη φόρτωση υλικού καταναλώνει εργασία και διακόπτει τους ρυθμούς παραγωγής. Η σύνδεση των τροφοδοτών ράβδων με κέντρα τόρνευσης επιτρέπει τη συνεχή αυτόματη επεξεργασία ράβδων, υποστηρίζοντας νυχτερινές λειτουργίες χωρίς φωτισμό χωρίς παρέμβαση του χειριστή.
- Φόρτωση Ρομπότ Gantry: Η χειροκίνητη φόρτωση εισάγει διακυμάνσεις στον κύκλο και κινδύνους για την ασφάλεια. Για εξαρτήματα μονού δίσκου ή άξονα, τα ρομπότ Gantry επιτυγχάνουν φόρτωση κάτω του δευτερολέπτου, διατηρώντας εξαιρετικά σταθερούς χρόνους παραγωγικής ικανότητας, μετριάζοντας παράλληλα τους κινδύνους τραυματισμού.
- Προεπιλογή εργαλειομηχανών και επιθεώρηση κατά τη διάρκεια της διαδικασίας: Η διακοπή λειτουργίας των μηχανών για τη ρύθμιση των εργαλείων και τη μέτρηση εκτός μηχανής καταναλώνει πολύτιμες ώρες κοπής άξονα. Ο εξοπλισμός των μηχανών με αυτόματους ρυθμιστές εργαλείων και αισθητήρες αφής ελαχιστοποιεί τον χρόνο διακοπής λειτουργίας της εγκατάστασης και αντισταθμίζει αυτόματα τη φθορά του εργαλείου.
Η ανάπτυξη αυτοματοποιημένου εξοπλισμού και έξυπνων μετρήσεων για την αντικατάσταση της χειροκίνητης λειτουργίας χρησιμεύει ως κύριος μοχλός για τη μείωση του κόστους και την αύξηση της αποδοτικότητας.
Βελτιστοποίηση προγράμματος και μείωση διαδρομής εργαλείων
Η σύνταξη αποτελεσματικού κώδικα NC εξαλείφει τον χρόνο αδράνειας, αυξάνοντας τη συνολική απόδοση κοπής.
- Βελτιστοποίηση διαδρομών ανάκλησης χωρίς κοπή: Οι μεταβάσεις ορθής γωνίας δημιουργούν περιττές καθυστερήσεις επιβράδυνσης. Η χρήση κινήσεων εισαγωγής και εξαγωγής που βασίζονται σε τόξο αντί για ορθές γωνίες μειώνει τον χρόνο αξονικής επιτάχυνσης/επιβράδυνσης, μειώνοντας σωρευτικά τον συνολικό χρόνο κύκλου ανά εξάρτημα.
- Εφαρμογή προγραμματισμένων κύκλων: Ο προγραμματισμός διαδρομών εργαλείων γραμμή προς γραμμή δημιουργεί μακροσκελή κώδικα που μπορεί να υπερφορτώσει την ταχύτητα επεξεργασίας ελέγχου. Η εφαρμογή προγραμματισμένων κύκλων όπως οι G71, G72 και G73 απλοποιεί τη δομή του προγράμματος και επιταχύνει την εκτέλεση του ελεγκτή.
- Ταυτόχρονη κατεργασία με πολλαπλά εργαλεία: Η διαδοχική κοπή με έναν πυργίσκο δεν αξιοποιεί πλήρως τις δυνατότητες της μηχανής πολλαπλών αξόνων. Τα κέντρα τόρνευσης με δύο άξονες και δύο πυργίσκους επεξεργάζονται και τα δύο άκρα ενός εξαρτήματος ταυτόχρονα, διπλασιάζοντας την απόδοση και μειώνοντας το κόστος απόσβεσης του εξοπλισμού.
Η εξάλειψη των πλεονασμάτων χρόνου στα προγράμματα NC, αξιοποιώντας παράλληλα τον συγχρονισμό πολλαπλών αξόνων, συμπιέζει τους συνολικούς χρόνους κύκλου παραγωγής μέχρι και την παραμικρή λεπτομέρεια.
















