
Η φρεζάρισμα με ανοδική κίνηση και η συμβατική φρεζάρισμα είναι δύο κοινές μέθοδοι φρεζαρίσματος που χρησιμοποιούνται στην κατεργασία CNC. Είναι γνωστές για τις διαφορετικές κατευθύνσεις περιστροφής του κοπτικού, τις κατευθύνσεις τροφοδοσίας, τις μεθόδους σχηματισμού θραυσμάτων, τη συμπεριφορά της δύναμης κοπής και τις επιπτώσεις στην τελική επεξεργασία της επιφάνειας, τη διάρκεια ζωής του εργαλείου, τη σταθερότητα της κατεργασίας και την ακρίβεια των διαστάσεων. Αυτές οι διαφορές εξηγούν γιατί και οι δύο μέθοδοι χρησιμοποιούνται ευρέως στην τραχιά κατεργασία, το φινίρισμα, την υψηλής ταχύτητας φρεζάρισμα, την κοπή σκληρών υλικών και την παραγωγή εξαρτημάτων ακριβείας.
Σε αυτόν τον οδηγό, εξηγούμε τι είναι η φρεζάρισμα με ανοδική κλίση, τι είναι η συμβατική φρεζάρισμα, πώς λειτουργεί η φρεζάρισμα με ανοδική κλίση έναντι της συμβατικής φρεζαρίσματος και γιατί πρέπει να επιλέγεται προσεκτικά η σωστή μέθοδος φρεζαρίσματος.
Τι είναι το Climb Milling;
Η φρεζάρισμα με ανοδική κλίση είναι μια μέθοδος φρεζαρίσματος στην οποία η κατεύθυνση περιστροφής του κόπτη είναι η ίδια με την κατεύθυνση τροφοδοσίας του τεμαχίου εργασίας. Ονομάζεται επίσης φρεζάρισμα προς τα κάτω και χρησιμοποιείται συνήθως στη σύγχρονη κατεργασία CNC όταν απαιτείται καλύτερο φινίρισμα επιφάνειας, υψηλότερη ακρίβεια διαστάσεων, χαμηλότερη θερμότητα κοπής και μεγαλύτερη διάρκεια ζωής του εργαλείου.
Ορισμός και αρχή κατεύθυνσης κοπής
Η φρεζάρισμα με ανοδική κίνηση σημαίνει ότι η κατεύθυνση περιστροφής του κοπτικού ακολουθεί την ίδια κατεύθυνση με την κίνηση τροφοδοσίας. Καθώς το εργαλείο εισέρχεται στο τεμάχιο εργασίας, κόβει από το μέγιστο πάχος ρινισμάτων στο ελάχιστο πάχος ρινισμάτων.
Αυτή η κατεύθυνση κοπής επιτρέπει στο εργαλείο να ψαλιδίζει το υλικό πιο αποτελεσματικά αντί να τρίβεται στην επιφάνεια πριν από την κοπή. Βοηθά επίσης στην πίεση του τεμαχίου εργασίας προς το εξάρτημα, κάτι που μπορεί να βελτιώσει τη σταθερότητα όταν το σύστημα σύσφιξης είναι αρκετά άκαμπτο.
Επειδή το θραύσμα γίνεται πιο λεπτό καθώς το εργαλείο εξέρχεται από το υλικό, η φρεζάρισμα με ανοδική κίνηση συνήθως παράγει μια καθαρότερη επιφάνεια και μειώνει τον σχηματισμό γρεζιών. Ωστόσο, η ίδια δύναμη κοπής μπορεί να τραβήξει το τεμάχιο εργασίας ή το τραπέζι προς τα εμπρός εάν το μηχάνημα έχει αντίστροφη κίνηση, επομένως η κατάσταση του μηχανήματος είναι πολύ σημαντική.
Πλεονεκτήματα της αναρρίχησης με φρεζάρισμα
Η φρεζάρισμα με αναρρίχηση παρέχει καλύτερο φινίρισμα επιφάνειας επειδή η κοπτική ακμή αφαιρεί το υλικό πιο καθαρά και μειώνει την τριβή στο σημείο εισόδου του εργαλείου. Σε κατάλληλες συνθήκες CNC, μπορεί να βοηθήσει στην επίτευξη λεπτών επιφανειακών φινιρισμάτων όπως Ra<0.8μm, και σε φινίρισμα υψηλής ταχύτητας, μπορεί να είναι δυνατά ακόμη πιο ομαλά αποτελέσματα.
Η φρεζάρισμα με ανοδική κίνηση μπορεί επίσης να βελτιώσει τη διάρκεια ζωής του εργαλείου. Δεδομένου ότι τα θραύσματα σχηματίζονται πιο τακτικά και απομακρύνουν τη θερμότητα από τη ζώνη κοπής πιο αποτελεσματικά, η άκρη του εργαλείου υφίσταται λιγότερη τριβή και συσσώρευση θερμότητας. Σε σταθερή παραγωγή σε παρτίδες, η διάρκεια ζωής του εργαλείου μπορεί να βελτιωθεί κατά περίπου 10-25% ανάλογα με το υλικό, την επίστρωση του εργαλείου, το ψυκτικό μέσο και τις παραμέτρους κοπής.
Ένα άλλο πλεονέκτημα είναι η χαμηλότερη θερμότητα κοπής. Ο σχηματισμός χοντρών έως λεπτών θραυσμάτων επιτρέπει στη θερμότητα να φεύγει γρήγορα με τα θραύσματα, μειώνοντας τον κίνδυνο θερμικής παραμόρφωσης. Αυτό είναι ιδιαίτερα χρήσιμο κατά την κατεργασία θερμοευαίσθητων υλικών όπως αλουμίνιο, κράματα χαλκού, κράματα τιτανίου, πλαστικά μηχανικής και πλαστικά υψηλής απόδοσης.
Μειονεκτήματα της αναρρίχησης με φρεζάρισμα
Η φρεζάρισμα με ανοδική κίνηση είναι ευαίσθητη στην αντίστροφη κίνηση της μηχανής. Εάν η εργαλειομηχανή έχει υπερβολικό διάκενο στον κοχλία κίνησης, τον κοχλία με σφαιρίδια ή το σύστημα κίνησης, ο κόφτης μπορεί να τραβήξει απροσδόκητα το τραπέζι ή το τεμάχιο εργασίας, προκαλώντας κρότο, σφάλμα διαστάσεων, σπάσιμο του εργαλείου ή σκάλισμα της επιφάνειας.
Η φρεζάρισμα με ανοδική κίνηση δεν είναι πάντα κατάλληλη για το πρώτο πέρασμα χοντροκομμένης κατεργασίας σε σκληρά ή ανώμαλα υλικά. Δεδομένου ότι ο κόφτης εισέρχεται στο μέγιστο πάχος θραυσμάτων, η κοπτική ακμή μπορεί να υποστεί υψηλό φορτίο κρούσης κατά την είσοδο, ειδικά κατά την κατεργασία σκληρυμένου χάλυβα, υλικού καλυμμένου με άλατα, χυτών επιφανειών ή υλικών άνω του HRC50.
Ένας άλλος περιορισμός είναι ο κίνδυνος κραδασμών σε περίπτωση χαμηλής ακαμψίας. Εάν το μηχάνημα, το εξάρτημα, η βάση εργαλείων ή η διάταξη του τεμαχίου εργασίας δεν είναι σταθερά, η δράση έλξης της φρέζας με ανοδική κίνηση μπορεί να δημιουργήσει σημάδια κυματισμού και ασυνεπείς διαστάσεις. Για αυτόν τον λόγο, η φρέζα με ανοδική κίνηση χρησιμοποιείται καλύτερα σε άκαμπτα κέντρα κατεργασίας CNC με αξιόπιστη αντιστάθμιση τζόγου και ασφαλή σύσφιξη.
Τι είναι η συμβατική άλεση;
Η συμβατική φρεζάρισμα είναι μια μέθοδος φρεζαρίσματος στην οποία η κατεύθυνση περιστροφής του κοπτικού είναι αντίθετη από την κατεύθυνση τροφοδοσίας του τεμαχίου εργασίας. Ονομάζεται επίσης φρεζάρισμα και χρησιμοποιείται συχνά για τραχιά κατεργασία, παλαιότερες μηχανές, χειροκίνητο εξοπλισμό φρεζαρίσματος, ασταθή τεμάχια και καταστάσεις όπου ο έλεγχος κοπής είναι πιο σημαντικός από το φινίρισμα της επιφάνειας.
Ορισμός και αρχή κατεύθυνσης κοπής
Η συμβατική φρεζάρισμα σημαίνει ότι ο κόφτης περιστρέφεται αντίθετα από την κατεύθυνση τροφοδοσίας του τεμαχίου εργασίας. Κατά τη διάρκεια της διαδικασίας κοπής, το εργαλείο εισέρχεται σταδιακά στο υλικό από ένα λεπτό τσιπ σε ένα πιο παχύ τσιπ.
Επειδή η κοπή ξεκινά με σχεδόν μηδενικό πάχος ρινισμάτων, το εργαλείο μπορεί να τρίβεται πριν ξεκινήσει την κοπή. Αυτό μπορεί να αυξήσει την τριβή, τη θερμότητα και τη φθορά του εργαλείου, ειδικά σε υλικά που σκληραίνουν ή έχουν κακή θερμική αγωγιμότητα.
Ωστόσο, η σταδιακή εισαγωγή καθιστά επίσης την συμβατική φρεζάρισμα πιο εύκολη στις εργασίες χοντροκομμένης κατεργασίας. Μειώνει τον κίνδυνο ο κόφτης να πιάσει ξαφνικά το τεμάχιο εργασίας, γι' αυτό και είναι συχνά ασφαλέστερη σε χειροκίνητες μηχανές ή εξοπλισμό CNC με αισθητή αντίστροφη κίνηση.
Πλεονεκτήματα της συμβατικής άλεσης
Η συμβατική φρεζάρισμα προσφέρει υψηλή σταθερότητα στην τραχιά κατεργασία, επειδή το εργαλείο εισέρχεται σταδιακά στην κοπή. Αυτό βοηθά στη μείωση των ξαφνικών κρούσεων και διευκολύνει τον έλεγχο της κατεργασίας σε ακανόνιστα τεμάχια, τραχύ υλικό, χυτά, σφυρήλατα και υλικά με ανομοιόμορφη σκληρότητα.
Είναι πιο κατάλληλο για μηχανήματα χωρίς αποτελεσματική αντιστάθμιση οπισθοδρόμησης. Δεδομένου ότι η δύναμη κοπής τείνει να πιέζει αντίθετα προς την κατεύθυνση τροφοδοσίας αντί να τραβάει το τραπέζι προς τα εμπρός, η συμβατική φρεζάρισμα μειώνει τον κίνδυνο ξαφνικής εμπλοκής του εργαλείου σε παλαιότερα μηχανήματα.
Η συμβατική φρεζάρισμα μπορεί επίσης να είναι χρήσιμη για την αφαίρεση βαρέων υλικών όταν η τελική επεξεργασία της επιφάνειας δεν είναι η κύρια απαίτηση. Σε εργασίες χοντροκομμένης κατεργασίας με μεγάλη ανοχή, ισχυρή σύσφιξη και σταθερές διαδρομές εργαλείων, μπορεί να αφαιρέσει με ασφάλεια την περίσσεια υλικού πριν από την τελική επεξεργασία με φρεζάρισμα με ανοδική κλίση.
Μειονεκτήματα της συμβατικής άλεσης
Η συμβατική φρεζάρισμα συνήθως παράγει χειρότερο φινίρισμα επιφάνειας επειδή το εργαλείο τρίβεται πριν από την κοπή και εξέρχεται με μεγαλύτερο πάχος θραυσμάτων. Αυτό μπορεί να αφήσει πιο ορατά σημάδια εργαλείου, σχίσιμο και υπολειμματική παραμόρφωση, με τραχύτητα συχνά υψηλότερη από Ra1.6μm ανάλογα με το υλικό και τις παραμέτρους.
Η φθορά των εργαλείων μπορεί να είναι ταχύτερη στη συμβατική φρεζάρισμα. Η αρχική δράση τριβής δημιουργεί τριβή και θερμότητα πριν η κοπτική ακμή εισέλθει πλήρως στο υλικό. Αυτό μπορεί να επιταχύνει τη φθορά των πλευρών, το θάμπωμα της κοπτικής ακμής και τη σκλήρυνση κατά την κατεργασία, ειδικά σε ανοξείδωτο χάλυβα, τιτάνιο και ορισμένα κράματα χαλκού.
Η θερμότητα κοπής είναι επίσης πιο πιθανό να παραμείνει στην περιοχή επαφής εργαλείου-τεμαχίου. Δεδομένου ότι ο σχηματισμός θραυσμάτων είναι πιο αργός και η τριβή είναι υψηλότερη, η θερμότητα μπορεί να μεταφερθεί στο τεμάχιο εργασίας και στο εργαλείο, αυξάνοντας τον κίνδυνο θερμικής διαστολής, διαστασιακής μεταβολής και προβλημάτων ποιότητας επιφάνειας.
Η κύρια διαφορά μεταξύ της άλεσης με ανύψωση και της συμβατικής άλεσης
Η κύρια διαφορά μεταξύ της φρεζαρίσματος με ανοδική κίνηση και της συμβατικής φρεζαρίσματος είναι η σχέση μεταξύ της περιστροφής του κοπτικού μηχανισμού και της κατεύθυνσης τροφοδοσίας. Στην φρεζαρίσματος με ανοδική κίνηση, ο κοπτικός μηχανισμός περιστρέφεται προς την κατεύθυνση τροφοδοσίας, ενώ στη συμβατική φρεζαρίσματος, ο κοπτικός μηχανισμός περιστρέφεται αντίθετα προς την κατεύθυνση τροφοδοσίας.
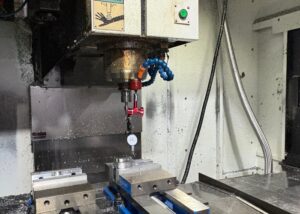
Σύγκριση της μετατόπισης εργαλείου και της ακρίβειας κοπής
Στην ανοδική άλεση, η δύναμη κοπής τείνει να πιέζει το τεμάχιο εργασίας προς το εξάρτημα όταν η διάταξη είναι άκαμπτη. Αυτό βοηθά στη βελτίωση της σταθερότητας της διαδρομής του εργαλείου και της ακρίβειας των διαστάσεων, ειδικά κατά το φινίρισμα.
Για εξαρτήματα ακριβείας με μικρές ανοχές όπως ±0.01 mm, η φρεζάρισμα με ανοδική κίνηση προτιμάται συχνά όταν η μηχανή CNC έχει καλή ακαμψία και αντιστάθμιση οπισθοδρόμησης. Βοηθά στη μείωση του σκισίματος της επιφάνειας και βελτιώνει τη συνοχή του μεγέθους σε επαναλαμβανόμενα εξαρτήματα.
Στη συμβατική φρεζάρισμα, η δύναμη κοπής μπορεί να ωθήσει το εργαλείο και το τεμάχιο εργασίας σε λιγότερο ευνοϊκή κατεύθυνση. Σε μηχανές με μεγάλα διάκενα, αυτό μπορεί να προκαλέσει εκτροπή του εργαλείου, κρότο και διαστατική μεταβολή. Ωστόσο, μπορεί να είναι ασφαλέστερο για χοντροκομμένη κατεργασία όταν η αντίστροφη κίνηση του μηχανήματος είναι δύσκολο να ελεγχθεί.
Επιρροή θερμότητας και κατεύθυνση δύναμης κοπής
Η φρεζάρισμα με ανοδική κίνηση παράγει θραύσματα από χοντρό έως λεπτό, γεγονός που επιτρέπει στη θερμότητα να εγκαταλείψει γρήγορα τη ζώνη κοπής μαζί με το θραύσμα. Αυτό βοηθά στη μείωση της θερμοκρασίας του εργαλείου, της θέρμανσης του τεμαχίου εργασίας και της θερμικής παραμόρφωσης.
Η συμβατική φρεζάρισμα παράγει τσιπς από λεπτό έως παχύ. Το εργαλείο μπορεί να τρίβεται πριν από την κοπή και περισσότερη θερμότητα μπορεί να παραμείνει κοντά στην περιοχή επαφής. Αυτό μπορεί να αυξήσει την τριβή, ειδικά κατά την κατεργασία αλουμινίου, χαλκού, ανοξείδωτου χάλυβα, τιτανίου ή πλαστικών που είναι ευαίσθητα στη θερμότητα.
Η κατεύθυνση της δύναμης κοπής είναι επίσης διαφορετική. Η φρεζάρισμα με ανοδική κλίση μπορεί να τραβήξει το τεμάχιο εργασίας μέσα στον κόφτη, ενώ η συμβατική φρεζάρισμα ωθεί αντίθετα προς την κατεύθυνση τροφοδοσίας. Αυτός είναι ο λόγος για τον οποίο η φρεζάρισμα με ανοδική κλίση απαιτεί ισχυρότερο έλεγχο της αντίστροφης κίνησης και η συμβατική φρεζάρισμα είναι συχνά ασφαλέστερη σε παλαιότερο εξοπλισμό.
Ανάλυση Ποιότητας Επιφανειών και Απόδοσης Επεξεργασίας
Η φρεζάρισμα με ανοδική κίνηση συνήθως παρέχει καλύτερη ποιότητα επιφάνειας επειδή μειώνει την τριβή, μειώνει τις διακυμάνσεις της δύναμης κοπής και δημιουργεί καθαρότερο διαχωρισμό των τσιπς. Στις εργασίες φινιρίσματος, μπορεί να βοηθήσει στην επίτευξη πιο λείων επιφανειών όπως Ra0.8μm ή χαμηλότερες, όταν η ακαμψία της μηχανής, η ευκρίνεια του εργαλείου και οι παράμετροι ελέγχονται καλά.
Η κατεργασία με ανοδική άλεση μπορεί επίσης να βελτιώσει την απόδοση της επεξεργασίας, επειδή το εργαλείο κόβει πιο αποτελεσματικά και παράγει λιγότερη τριβή. Στην κατεργασία CNC σε παρτίδες, αυτό μπορεί να βοηθήσει στη μείωση του χρόνου κύκλου κατά περίπου 10-20%, ανάλογα με τη γεωμετρία του εξαρτήματος, το υλικό, τη διαδρομή του εργαλείου και τις δυνατότητες της μηχανής.
Η συμβατική φρεζάρισμα συνήθως αφήνει περισσότερα σημάδια από το εργαλείο και γδαρσίματα, επειδή ο κόφτης τρίβεται πριν από την κοπή και εξέρχεται σε μεγαλύτερο πάχος ρινίσματος. Μπορεί να απαιτείται επιπλέον φινίρισμα, στίλβωση, αφαίρεση γρεζιών ή ένα τελικό πέρασμα φρεζαρίσματος για την κάλυψη των υψηλών απαιτήσεων ποιότητας επιφάνειας.
Απαιτήσεις για τη δομή και το σύστημα ελέγχου εργαλειομηχανών
Η φρεζάρισμα με ανοδική κίνηση απαιτεί υψηλότερη ακαμψία μηχανής, σταθερό σερβοέλεγχο και αποτελεσματική αντιστάθμιση τζόγου. Εάν το τραπέζι της μηχανής, η βίδα με σφαιρίδια, ο άξονας, το εξάρτημα ή η βάση του εργαλείου είναι ασταθή, η φρεζάρισμα με ανοδική κίνηση μπορεί να προκαλέσει κραδασμούς, σφήνωμα του εργαλείου ή σφάλμα διαστάσεων.
Τα σύγχρονα κέντρα κατεργασίας CNC είναι συνήθως πιο κατάλληλα για φρεζάρισμα με ανοδική κλίση, επειδή έχουν ισχυρότερη δομή, ακριβή έλεγχο τροφοδοσίας και αντιστάθμιση λογισμικού. Αυτό επιτρέπει στο φρεζάρισμα με ανοδική κλίση να παρέχει καλύτερο φινίρισμα, μεγαλύτερη διάρκεια ζωής του εργαλείου και υψηλότερη απόδοση.
Η συμβατική φρέζα είναι πιο κατάλληλη για παλαιότερα μηχανήματα, χειροκίνητες φρέζες ή εξοπλισμό με αισθητή αντίστροφη κίνηση. Η κατεύθυνση κοπής είναι πιο επιεικής και μειώνει τον κίνδυνο το εργαλείο να τραβήξει ξαφνικά το τεμάχιο εργασίας μέσα στον κόφτη.
Πότε να επιλέξετε την άλεση με ανηφόρα ή τη συμβατική άλεση
Η φρεζάρισμα με ανοδική κλίση ή η συμβατική φρεζάρισμα θα πρέπει να επιλέγονται με βάση τον τύπο υλικού, το στάδιο κατεργασίας, την κατάσταση της εργαλειομηχανής, την ακαμψία του εξαρτήματος, την απαίτηση ανοχής και τον στόχο φινιρίσματος επιφάνειας. Η καλύτερη μέθοδος εξαρτάται από το πραγματικό περιβάλλον κατεργασίας και όχι από έναν σταθερό κανόνα.
Επιλογή ανά τύπο υλικού
Διαφορετικά υλικά ανταποκρίνονται διαφορετικά στην ανοδική άλεση και στη συμβατική άλεση. Η σκληρότητα του υλικού, η ολκιμότητα, η θερμική αγωγιμότητα, η συμπεριφορά των θραυσμάτων και η τάση σκλήρυνσης επηρεάζουν όλα την καλύτερη στρατηγική άλεσης.
| Τύπος υλικού | Κοινοί βαθμοί | Συνιστώμενη μέθοδος άλεσης | Επαγγελματικές συμβουλές |
| Κράμμα αλουμινίου | 6061, 7075 | Αναρρίχηση φρεζαρίσματος | Βοηθά στη μείωση του κολλήματος των εργαλείων, στη βελτίωση της απομάκρυνσης των θραυσμάτων και στην επίτευξη καλύτερου φινιρίσματος επιφάνειας. |
| Μέσος χάλυβας άνθρακα / χάλυβας κύβων | P20, H13, S50C | Χονδροειδής κατεργασία: Συμβατική άλεση, Φινίρισμα: Άλεση με ανηφόρα | Η συμβατική άλεση βελτιώνει τη σταθερότητα στην χοντροκομμένη κατεργασία, η άλεση σε ανοδική πορεία βελτιώνει το τελικό φινίρισμα και την ακρίβεια. |
| Κράμα τιτανίου | Ti6Al4V, TC4 | Αναρρίχηση φρεζαρίσματος | Μειώνει τη συσσώρευση θερμότητας και το φορτίο του εργαλείου όταν συνδυάζεται με ισχυρή ψύξη και μικρή τροφοδοσία. |
| Ανοξείδωτο ατσάλι | 304, 316, 17-4ΡΗ | Χονδροειδής κατεργασία: Συμβατική άλεση, Φινίρισμα: Άλεση με ανηφόρα | Η συμβατική άλεση βελτιώνει τη σταθερότητα κατά τη διάρκεια βαριάς κοπής, η άλεση σε ανοδική πορεία βοηθά στον έλεγχο των γρεζιών και στο φινίρισμα. |
| Χαλκός | C110, C101 | Συμβατική άλεση | Η πιο σταθερή δύναμη κοπής μπορεί να βοηθήσει στη μείωση των μουτζουρωμάτων, του φράγματος και της υπερθέρμανσης. |
| Ορείχαλκος | H62, C360 | Αναρρίχηση φρεζαρίσματος | Η εξαιρετική μηχανική κατεργασία επιτρέπει κοπή υψηλής ταχύτητας και βελτιωμένο φινίρισμα επιφάνειας. |
| Βιομηχανικά πλαστικά | POM, PA6, PTFE | Αναρρίχηση φρεζαρίσματος | Βοηθά στη μείωση της θερμότητας, των τριβών, της τήξης και της παραμόρφωσης του υλικού. |
| Πλαστικά Υψηλής Απόδοσης | PEEK, PI, UPE | Αναρρίχηση φρεζαρίσματος | Υποστηρίζει καλύτερη ακρίβεια διαστάσεων και καθαρότερες επιφάνειες σε ακριβά υλικά. |
| Κράμα μαγνησίου | AZ31B, ZK60 | Αναρρίχηση φρεζαρίσματος | Μειώνει τον χρόνο κοπής και τη θερμότητα, αλλά η πυρασφάλεια πρέπει να ελέγχεται προσεκτικά. |
| Σύνθετα ινών άνθρακα | CFRP | Συμβατική φρεζάρισμα με ειδικά εργαλεία | Βοηθά στη μείωση της αποκόλλησης των ινών και της αποκόλλησης των άκρων όταν η γεωμετρία του εργαλείου είναι κατάλληλη. |
Σύμφωνα με τις απαιτήσεις της διαδικασίας
Το στάδιο της διαδικασίας είναι ένας από τους πιο σημαντικούς παράγοντες κατά την επιλογή μεταξύ της φρεζαρίσματος με ανοδική κλίση και της συμβατικής φρεζαρίσματος στην φρεζάρισμα CNC. Η χοντροκομμένη κατεργασία και η τελική επεξεργασία έχουν διαφορετικές προτεραιότητες, επομένως ενδέχεται να απαιτούν διαφορετικές κατευθύνσεις κοπής.
Στην κατεργασία με CNC , η τραχιά κατεργασία επικεντρώνεται στην ταχεία αφαίρεση υλικού, την ασφάλεια του εργαλείου και τη σταθερότητα της διαδικασίας. Το φινίρισμα εστιάζει στην ποιότητα της επιφάνειας, την ακρίβεια των διαστάσεων, τον έλεγχο των γρεζιών και την ομοιομορφία του τελικού εξαρτήματος.
Εξαιτίας αυτού, η συμβατική άλεση χρησιμοποιείται συχνά για χοντροκομμένη κατεργασία υπό ασταθείς συνθήκες, ενώ η άλεση με ανοδική πορεία χρησιμοποιείται συχνά για φινίρισμα σε άκαμπτο εξοπλισμό άλεσης CNC.
Ακατέργαστη Μηχανική
Η χονδροειδής κατεργασία απαιτεί την αφαίρεση μεγάλων ποσοτήτων υλικού γρήγορα και με ασφάλεια. Η συμβατική κατεργασία με φρεζάρισμα είναι συχνά κατάλληλη για χονδροειδή κατεργασία επειδή το εργαλείο εισέρχεται στην κοπή σταδιακά και παρέχει καλύτερο έλεγχο κατά την κατεργασία ακανόνιστων κενών ή υψηλού περιθωρίου υλικού.
Αυτή η σταδιακή κοπή βοηθά στη μείωση της ξαφνικής εμπλοκής του εργαλείου, ειδικά σε υλικά με σκληρές επιφάνειες, άλατα, χυτευμένο δέρμα ή ανομοιόμορφη σκληρότητα. Είναι επίσης χρήσιμη όταν η ακαμψία του εξαρτήματος δεν είναι ιδανική.
Ωστόσο, η χοντρή κατεργασία δεν απαιτεί πάντα συμβατική κατεργασία με φρεζάρισμα. Σε σύγχρονες άκαμπτες μηχανές CNC με ισχυρά εργαλεία και σταθερές διατάξεις, η ανοδική κατεργασία με φρεζάρισμα μπορεί επίσης να χρησιμοποιηθεί για αποτελεσματική χοντρή κατεργασία, εάν ελέγχονται σωστά η αντίστροφη κίνηση και το φορτίο κοπής.
Τελειώνοντας
Το φινίρισμα απαιτεί καλύτερο φινίρισμα επιφάνειας, ακρίβεια διαστάσεων και ποιότητα ακμών. Η φρεζάρισμα με αναρρίχηση συνήθως προτιμάται για το φινίρισμα επειδή μειώνει την τριβή, παράγει καθαρότερο σχηματισμό θραυσμάτων και μειώνει το σχίσιμο της επιφάνειας.
Όταν ο στόχος είναι η επίτευξη αυστηρών ανοχών όπως ±0.01 mm ή τραχύτητας επιφάνειας κάτω από Ra0.8 μm, η φρεζάρισμα με ανοδική κίνηση μπορεί να προσφέρει πιο συνεπή αποτελέσματα σε άκαμπτες μηχανές CNC.
Για εξαρτήματα υψηλής ποιότητας, ένα πέρασμα φρεζαρίσματος τελικής ανόδου μπορεί να μειώσει τα γρέζια, να βελτιώσει την ακρίβεια του περιγράμματος και να μειώσει την ανάγκη για χειροκίνητο γυάλισμα ή δευτερεύον φινίρισμα.
Κατά τύπο μηχανής
Ο τύπος της μηχανής επηρεάζει σημαντικά το αν η φρεζάρισμα με ανοδική κλίση ή η συμβατική φρεζάρισμα είναι ασφαλέστερη και πιο αποτελεσματική. Τα σύγχρονα κέντρα κατεργασίας CNC και οι παλαιότερες χειροκίνητες μηχανές συμπεριφέρονται πολύ διαφορετικά υπό δύναμη κοπής.
Οι μηχανές CNC υψηλής ακαμψίας συνήθως υποστηρίζουν την άλεση με ανοδική κίνηση επειδή έχουν ισχυρότερες δομές, καλύτερο έλεγχο τροφοδοσίας και αντιστάθμιση οπισθοδρόμησης. Οι χειροκίνητες μηχανές ή ο παλαιότερος εξοπλισμός μπορεί να έχουν καλύτερη απόδοση με συμβατική άλεση επειδή είναι πιο ευαίσθητες στην οπισθοδρόμηση.
Πριν από την επιλογή μιας μεθόδου, οι μηχανικοί θα πρέπει να ελέγξουν την ακαμψία του άξονα, το διάκενο του τραπεζιού, την αντοχή του εξαρτήματος, την απόκριση του σερβοκινητήρα, την εκκεντρότητα της θήκης εργαλείου και το φορτίο κοπής.
Κέντρα κατεργασίας CNC υψηλής ακρίβειας
Τα κέντρα κατεργασίας CNC υψηλής ακρίβειας είναι γενικά κατάλληλα για φρεζάρισμα με ανοδική κίνηση. Αυτά τα μηχανήματα συνήθως διαθέτουν σφαιρικές βίδες, σερβοέλεγχο, αντιστάθμιση κλίσης, ισχυρή ακαμψία άξονα και σταθερή ακρίβεια τροφοδοσίας.
Η αναρριχώμενη άλεση σε αυτά τα μηχανήματα μπορεί να υποστηρίξει μηχανική κατεργασία υψηλής ταχύτητας, λεπτό φινίρισμα και συνεπή παραγωγή σε παρτίδες. Χρησιμοποιείται ευρέως στην αεροδιαστημική, στις ιατρικές συσκευές, στα καλούπια ακριβείας, στη ρομποτική και στα βιομηχανικά εξαρτήματα υψηλής τεχνολογίας.
Κατά την κατεργασία ακριβών υλικών ή εξαρτημάτων με περιορισμένη ανοχή, η φρεζάρισμα με ανοδική κίνηση μπορεί να μειώσει την επανεπεξεργασία βελτιώνοντας το φινίρισμα της επιφάνειας, τη σταθερότητα του εργαλείου και την επαναληψιμότητα των διαστάσεων.
Χειροκίνητες ή συμβατικές φρέζες
Οι χειροκίνητες φρέζες και οι παλαιότεροι συμβατικοί μύλοι είναι συχνά πιο κατάλληλοι για συμβατική φρεζάρισμα. Αυτές οι μηχανές μπορεί να έχουν αισθητή αντίστροφη κίνηση και περιορισμένη ικανότητα αντιστάθμισης.
Κατά την ανοδική άλεση, η αντίστροφη κίνηση μπορεί να προκαλέσει απότομο τράβηγμα του τραπεζιού από τον κόφτη, προκαλώντας κρότο, υπερβολική κοπή ή σπάσιμο του εργαλείου. Η συμβατική άλεση μειώνει αυτόν τον κίνδυνο επειδή η δύναμη κοπής δρα αντίθετα προς την κατεύθυνση τροφοδοσίας.
Για παλιό εξοπλισμό, τραχιά κατεργασία και εργασίες χωρίς κρίσιμες ανοχές, η συμβατική φρεζάρισμα είναι συχνά ασφαλέστερη και πιο προβλέψιμη.
Επεξεργασία Ανάλυσης Επιχειρηματικής Περίπτωσης
Η ανάλυση περίπτωσης της επιχείρησης επεξεργασίας βοηθά στη σύνδεση της θεωρίας φρεζαρίσματος με πραγματικές αποφάσεις κατασκευής. Διαφορετικοί κλάδοι έχουν διαφορετικές προτεραιότητες, όπως η ανοχή, η τραχύτητα της επιφάνειας, το κόστος υλικού, ο έλεγχος των γρεζιών, ο χρόνος κύκλου, η φθορά των εργαλείων και η αξιοπιστία των εξαρτημάτων.
Αεροδιαστημικά συστατικά
Για τα εξαρτήματα αεροδιαστημικής, η φρεζάρισμα με ανοδική κλίση προτιμάται συχνά κατά την τελική επεξεργασία, επειδή υποστηρίζει καλύτερη ακεραιότητα της επιφάνειας, ακρίβεια διαστάσεων και διάρκεια ζωής του εργαλείου. Τα πλαίσια από κράμα τιτανίου, τα δομικά μέρη αλουμινίου και τα εξαρτήματα με λεπτό τοίχωμα συχνά επωφελούνται από τη σταθερή αφαίρεση θραυσμάτων και τη χαμηλότερη θερμότητα κοπής.
Επειδή τα εξαρτήματα αεροδιαστημικής είναι συνήθως υψηλής αξίας και έχουν μικρή ανοχή, η ακαμψία της μηχανής, ο σχεδιασμός των εξαρτημάτων και ο έλεγχος της διαδρομής των εργαλείων είναι κρίσιμα. Η φρεζάρισμα με ανοδική κλίση μπορεί να μειώσει το σχίσιμο της επιφάνειας και να βελτιώσει τη συνοχή όταν συνδυάζεται με ισχυρό ψυκτικό και βελτιστοποιημένες παραμέτρους κοπής.
Για την κατεργασία βαρέος υλικού ή ανώμαλων ακατέργαστων τεμαχίων, η συμβατική φρεζάρισμα μπορεί να χρησιμοποιηθεί ακόμη και όταν η σταθερότητα είναι πιο σημαντική από το φινίρισμα της επιφάνειας.
Βιομηχανία ακριβείας καλουπιών
Στην κατασκευή καλουπιών ακριβείας, η φρεζάρισμα με αναρρίχηση χρησιμοποιείται συνήθως σε εργασίες φινιρίσματος για τη βελτίωση της ομαλότητας των κοιλοτήτων, τη μείωση των σημαδιών κοπής και τη μείωση του χρόνου στίλβωσης. Αυτό είναι χρήσιμο για καλούπια έγχυσης πλαστικών, καλούπια χύτευσης με πίεση και ηλεκτρόδια χαλκού EDM.
Η συμβατική φρεζάρισμα μπορεί να χρησιμοποιηθεί κατά την τραχιά κατεργασία για την ασφαλή αφαίρεση υλικού, ειδικά κατά την κατεργασία σκληρού χάλυβα ή ακανόνιστου υλικού. Μόλις σταθεροποιηθεί το περιθώριο υλικού, η φρεζάρισμα με ανοδική πορεία χρησιμοποιείται συχνά για ημιτελική και τελική επεξεργασία.
Μια συνδυασμένη στρατηγική βοηθά στην εξισορρόπηση της διάρκειας ζωής των εργαλείων, της ποιότητας της επιφάνειας και της αποδοτικότητας της παραγωγής.
Ιατροτεχνολογικά προϊόντα
Οι ιατρικές συσκευές απαιτούν αυστηρό έλεγχο διαστάσεων, λείες επιφάνειες, άκρες χωρίς γρέζια και σταθερή επαναληψιμότητα της διαδικασίας. Η φρεζάρισμα με αναρρίχηση προτιμάται συχνά για την τελική επεξεργασία ιατρικών εξαρτημάτων, όπως βίδες οστών, εξαρτήματα εμφυτευμάτων, χειρουργικά εργαλεία και περιβλήματα ακριβείας.
Για τιτάνιο, ανοξείδωτο χάλυβα, PEEK και άλλα υλικά ιατρικής ποιότητας, η φρεζάρισμα με αναρρίχηση μπορεί να μειώσει τη συσσώρευση θερμότητας και τα επιφανειακά ελαττώματα όταν χρησιμοποιείται με αιχμηρά εργαλεία και ελεγχόμενες παραμέτρους κοπής.
Επειδή τα ιατρικά εξαρτήματα απαιτούν υψηλή αξιοπιστία, η κατεύθυνση φρεζαρίσματος πρέπει να ταιριάζει με τη γεωμετρία του εργαλείου, τη στρατηγική ψυκτικού, τις απαιτήσεις φινιρίσματος επιφάνειας και τον έλεγχο της μόλυνσης.
Πρακτικές συμβουλές και υποδείξεις
Η πρακτική απόδοση της φρεζαρίσματος εξαρτάται από περισσότερα πράγματα εκτός από την επιλογή της φρεζαρίσματος με ανοδική κλίση ή της συμβατικής φρεζαρίσματος. Η γεωμετρία του εργαλείου, οι παράμετροι κοπής, η συγκράτηση του τεμαχίου, η ακαμψία του μηχανήματος, το ψυκτικό μέσο, η στρατηγική διαδρομής του εργαλείου και οι έλεγχοι του χειριστή επηρεάζουν όλα τα τελικά αποτελέσματα.
Συμβουλές για τον ορισμό παραμέτρων κοπής για φρεζάρισμα με ανοδική κλίση και συμβατικό φρεζάρισμα
Οι παράμετροι κοπής θα πρέπει να προσαρμόζονται ανάλογα με το υλικό, τη διάμετρο του εργαλείου, την επίστρωση του εργαλείου, την ισχύ του άξονα, την ακαμψία του εξαρτήματος και τον στόχο φινιρίσματος της επιφάνειας. Η φρεζάρισμα με ανοδική κλίση και η συμβατική φρεζάρισμα συνήθως απαιτούν διαφορετικές στρατηγικές παραμέτρων.
Για την ανοδική άλεση, η υψηλότερη ταχύτητα ατράκτου, η μέτρια τροφοδοσία, το μικρό βάθος κοπής και η αποτελεσματική ψύξη χρησιμοποιούνται συχνά για τη βελτίωση του φινιρίσματος και τη μείωση της θερμότητας. Για τη συμβατική άλεση, η ελαφρώς χαμηλότερη ταχύτητα, η μέτρια τροφοδοσία, το μεγαλύτερο βάθος κοπής και η συνεχής ψύξη είναι πιο συνηθισμένα κατά την τραχύτητα.
Αυτές οι τιμές θα πρέπει να αντιμετωπίζονται ως σημεία εκκίνησης και όχι ως σταθερά πρότυπα. Η δοκιμαστική κοπή και ο έλεγχος εξακολουθούν να είναι απαραίτητοι πριν από την παραγωγή σε παρτίδες.
Συνιστώμενες παράμετροι για την αναρρίχηση
Οι συνιστώμενες παράμετροι φρεζαρίσματος με ανοδική κίνηση συχνά περιλαμβάνουν υψηλή ταχύτητα ατράκτου, μέτρια τροφοδοσία, μικρό βάθος κοπής και σταθερή ψύξη. Ένα τυπικό εύρος εκκίνησης μπορεί να είναι 3000–8000 στροφές/λεπτό, τροφοδοσία 600–1200 mm/λεπτό, αξονικό βάθος κοπής 0.5–1 mm και ακτινικό πλάτος κοπής 50–70% της διαμέτρου του εργαλείου.
Η φρεζάρισμα με ανύψωση ωφελείται από αιχμηρά εργαλεία, άκαμπτη συγκράτηση τεμαχίου και σταθερό έλεγχο του μηχανήματος. Το εξαναγκασμένο ψυκτικό υγρό ή η λίπανση ελάχιστης ποσότητας μπορούν να βοηθήσουν στον έλεγχο της θερμότητας και στη βελτίωση της απομάκρυνσης των θραυσμάτων.
Για το φινίρισμα, μικρότερα σκαλοπάτια και ελαφρύτερα φορτία κοπής μπορούν να βελτιώσουν την τραχύτητα της επιφάνειας και την ακρίβεια των διαστάσεων.
Συνιστώμενες παράμετροι για συμβατική άλεση
Οι συνιστώμενες συμβατικές παράμετροι φρεζαρίσματος συχνά χρησιμοποιούν ελαφρώς χαμηλότερη ταχύτητα άξονα, μέτρια τροφοδοσία και μεγαλύτερο βάθος κοπής για την χοντροκομμένη κατεργασία. Ένα τυπικό εύρος εκκίνησης μπορεί να είναι 2000–5000 στροφές/λεπτό, τροφοδοσία 400–800 mm/λεπτό, αξονικό βάθος κοπής 1–2 mm και ακτινικό πλάτος κοπής 30–50% της διαμέτρου του εργαλείου.
Η συμβατική φρεζάρισμα μπορεί να ανεχθεί πιο τραχιές διατάξεις από την ανοδική φρεζάρισμα, αλλά η υπερβολική θερμότητα και η τριβή πρέπει να ελέγχονται. Η συνεχής ψύξη βοηθά στη μείωση της θέρμανσης του τεμαχίου εργασίας και της φθοράς του εργαλείου.
Για σκληρά υλικά, ακανόνιστα τεμάχια ή παλιά μηχανήματα, οι συντηρητικές παράμετροι μπορούν να μειώσουν το ξεφλούδισμα και τους κραδασμούς του εργαλείου.
Πώς να αποφύγετε τα σημάδια κροταλίσματος και τις ρωγμές κοπής
Τα σημάδια κροταλίσματος και οι ρωγμές κοπής μπορούν να μειωθούν βελτιώνοντας την ακαμψία του εργαλείου, βελτιστοποιώντας τις παραμέτρους κοπής και αποφεύγοντας την ασταθή εμπλοκή του εργαλείου. Η μικρότερη προεξοχή του εργαλείου, οι άκαμπτες βάσεις, τα επικαλυμμένα εργαλεία και η σταθερή στερέωση είναι σημαντικά.
Η ταχύτητα κοπής θα πρέπει να αποφεύγει τις ζώνες συντονισμού. Εάν εμφανιστεί κυματισμός, η μείωση της ταχύτητας του άξονα, η ρύθμιση του ρυθμού πρόωσης, η μείωση του βάθους κοπής ή η αλλαγή της εμπλοκής της διαδρομής του εργαλείου μπορούν να βοηθήσουν στη σταθεροποίηση της κοπής.
Για βαθιές κοιλότητες, η σταδιακή κοπή ή η φρεζάρισμα σε στρώσεις με κατεύθυνση Ζ μπορεί να μειώσει το ξαφνικό φορτίο του εργαλείου. Η προεπισκόπηση της διαδρομής του εργαλείου και ο έλεγχος των εξαρτημάτων θα πρέπει να ολοκληρωθούν πριν από την πραγματική κατεργασία.
Σύσφιξη τεμαχίου εργασίας και έλεγχος οπισθοδρόμησης
Η σύσφιξη του τεμαχίου εργασίας και ο έλεγχος της αντίστροφης κίνησης είναι απαραίτητα για σταθερό φρεζάρισμα. Η κακή σύσφιξη μπορεί να προκαλέσει κίνηση του τεμαχίου, κρότο, σφάλμα διαστάσεων και θραύση του εργαλείου.
Μια άκαμπτη διάταξη θα πρέπει να χρησιμοποιεί αξιόπιστη τοποθέτηση, επαρκή επιφάνεια επαφής και ισορροπημένη δύναμη σύσφιξης. Για μαλακά υλικά όπως αλουμίνιο ή χαλκό, προστατευτικές ροδέλες ή μαλακές σιαγόνες μπορούν να βοηθήσουν στην πρόληψη της παραμόρφωσης της επιφάνειας.
Η οπισθοδρόμηση είναι ιδιαίτερα κρίσιμη στην άλεση με ανοδική κίνηση. Τα παλαιότερα μηχανήματα θα πρέπει να δοκιμάζονται πριν από την άλεση με ανοδική κίνηση και η αντιστάθμιση θα πρέπει να εφαρμόζεται όταν είναι διαθέσιμη. Εάν η οπισθοδρόμηση δεν μπορεί να ελεγχθεί, η συμβατική άλεση είναι συνήθως ασφαλέστερη.
Τυπικά λάθη και λύσεις
Τυπικά λάθη κατά την άλεση περιλαμβάνουν τη χρήση φρεζαρίσματος με ανοδική κίνηση σε μηχανήματα με αντίστροφη κίνηση, την εφαρμογή υπερβολικής τροφοδοσίας, τη χρήση αμβλέων εργαλείων, την κακή σύσφιξη του τεμαχίου εργασίας και την αγνόηση των απαιτήσεων ψυκτικού. Αυτά τα προβλήματα μπορούν να οδηγήσουν σε ξεφλούδισμα του εργαλείου, κακή ποιότητα επιφάνειας, κόλλημα εργαλείου ή ασυνεπές μέγεθος εξαρτήματος.
| Πρόβλημα | Ανάλυση αιτιών | Προτάσεις λύσεων |
| Εργαλείο άλεσης αναρρίχησης | Πολύ γρήγορη τροφοδοσία, πολύ έντονη είσοδος εργαλείου, κακή ακαμψία | Μειώστε τον ρυθμό τροφοδοσίας, βελτιστοποιήστε τη διαδρομή εισόδου, βελτιώστε τη συγκράτηση του εργαλείου |
| Κακή τραχύτητα επιφάνειας σε συμβατική άλεση | Τρίψιμο εργαλείου, αμβλύ κόφτης, υψηλή κρούση κοπής | Αντικατάσταση εργαλείου, μείωση ταχύτητας εισόδου, προσθήκη περάσματος φινιρίσματος |
| Κόλλημα ή μουτζούρες εργαλείου | Υψηλή θερμότητα, κακή λίπανση, ακατάλληλη επίστρωση | Βελτιώστε την ψύξη, χρησιμοποιήστε εργαλεία με επίστρωση, ρυθμίστε την ταχύτητα και την τροφοδοσία |
| Ασυνεπές μέγεθος εξαρτήματος | Μετατόπιση τεμαχίου εργασίας, οπισθοδρόμηση, θερμική μετατόπιση άξονα | Ενισχύστε τη στερέωση, επαληθεύστε την οπισθοδρόμηση, σταθεροποιήστε τη θερμοκρασία |
| Σχηματισμός Burr | Λάθος κατεύθυνση κοπής, αμβλεία άκρη, κακή στρατηγική εξόδου | Χρησιμοποιήστε εργαλείο φινιρίσματος αναρρίχησης, ακονίσματος, βελτιστοποίησης διαδρομής εργαλείου |
Πριν από την κατεργασία, είναι χρήσιμο να αφιερώσετε λίγα λεπτά για να ελέγξετε την ασφάλεια των εξαρτημάτων, την προεπισκόπηση της διαδρομής του εργαλείου, τους ρυθμούς τροφοδοσίας, την ταχύτητα του άξονα, τις ρυθμίσεις ψυκτικού και την κατάσταση της αντίστροφης κίνησης. Ένας σύντομος έλεγχος εγκατάστασης μπορεί να αποτρέψει ζημιές στο εργαλείο, θραύσματα εξαρτημάτων και δαπανηρές επαναλήψεις.
Συχνές Ερωτήσεις
Τι είναι καλύτερο, συμβατικό ή αναρριχητικό φρεζάρισμα
Στην εργασία μου, προτιμώ την Climb Milling για τις περισσότερες εργασίες CNC λόγω του πιο λείου φινιρίσματος και της παρατεταμένης διάρκειας ζωής του εργαλείου. Ελαχιστοποιεί τις διακυμάνσεις της δύναμης κοπής και μειώνει τη συσσώρευση θερμότητας. Ωστόσο, σε μηχανήματα με αισθητή αντίστροφη κίνηση ή χωρίς συστήματα αντιστάθμισης, η Συμβατική Φρεζάρισμα είναι ασφαλέστερη και πιο σταθερή. Όταν οι απαιτήσεις ακρίβειας είναι αυστηρότερες από ±0.01 mm, η Climb Milling προσφέρει ανώτερη συνέπεια, ειδικά κατά την κατεργασία αλουμινίου ή κραμάτων τιτανίου.
Ποια είναι τα μειονεκτήματα της αναρρίχησης με φρεζάρισμα
Η κοπή με αναρρίχηση, αν και εξαιρετικά αποτελεσματική, παρουσιάζει κινδύνους σε μηχανήματα με κακό έλεγχο της αντίστροφης κίνησης. Η κίνηση του κοπτικού έλκει το εξάρτημα μέσα στο εργαλείο, προκαλώντας ενδεχομένως ξαφνική εμπλοκή του εργαλείου, μετατόπιση του εξαρτήματος ή σκάλισμα της επιφάνειας. Χωρίς κατάλληλη αντιστάθμιση αντίστροφης κίνησης, έχω παρατηρήσει σφάλματα ανοχής που υπερβαίνουν τα 0.05 mm και αυξημένο ξεφλούδισμα του εργαλείου, ειδικά κατά την κοπή σκληρών υλικών όπως ανοξείδωτο χάλυβα ή σκληρυμένους χάλυβες.
Ποια είναι τα πλεονεκτήματα της άλεσης προς τα πάνω
Η Φρεζάρισμα Up-Cut, ή Συμβατική Φρεζάρισμα, παρέχει μεγαλύτερο έλεγχο κατά τις εργασίες χοντροκομμένης κατεργασίας και απορροφά καλύτερα τους κραδασμούς. Συχνά την επιλέγω όταν εργάζομαι σε χυτοσίδηρο, σφυρήλατα ή σκληρυμένους χάλυβες, όπου η ακαμψία και η σταθερότητα του εργαλείου είναι πιο κρίσιμες από την ποιότητα της επιφάνειας. Είναι ιδιαίτερα χρήσιμη σε παλιές ή χειροκίνητες μηχανές - ειδικά όταν οι ανοχές είναι πάνω από ±0.05 mm και η σταθερότητα της κατεργασίας έχει προτεραιότητα έναντι του φινιρίσματος.
Τι είναι η άλεση προς τα πάνω και η άλεση προς τα κάτω
Η Ανοδική Φρέζα (Συμβατική) ωθεί το εργαλείο προς την αντίθετη κατεύθυνση τροφοδοσίας, αυξάνοντας την ομαλότητα εισόδου του εργαλείου και απορροφώντας τους κραδασμούς - ιδανική για τραχύτητα ή ασταθείς διατάξεις. Η Καθοδική Φρέζα (Ανάβαση) τραβάει το εργαλείο προς την κατεύθυνση τροφοδοσίας, παράγοντας καθαρότερα φινιρίσματα και μειωμένη φθορά του εργαλείου. Για αλουμίνιο, χαλκό και μηχανικά πλαστικά, επιλέγω την Ανοδική Φρέζα, για λειαντικά ή μέταλλα υψηλής αντοχής, η Συμβατική Φρέζα αποφεύγει την παραμόρφωση που προκαλείται από την αντίστροφη κίνηση.
Τι είναι η αντίδραση στην άλεση προς τα κάτω
Η οπισθοδρόμηση στην Κλειστή Φρέζα Αναφορά στο μηχανικό τζόγο μεταξύ εξαρτημάτων όπως οι βίδες ή τα γρανάζια. Εάν δεν διορθωθεί, μπορεί να οδηγήσει σε ακανόνιστη κίνηση του εργαλείου, κουδούνισμα και ανακρίβειες διαστάσεων. Στο συνεργείο μου, έχουμε μετρήσει τιμές οπισθοδρόμησης έως και 0.03 mm σε παλαιωμένα μηχανήματα - υπεραρκετές για να καταστρέψουν εξαρτήματα με στενή ανοχή. Γι' αυτό πάντα επαληθεύω την αντιστάθμιση της οπισθοδρόμησης πριν χρησιμοποιήσω την Κλειστή Φρέζα σε κρίσιμες λειτουργίες.
Συμπέρασμα
Η φρεζάρισμα με ανοδική κίνηση και η συμβατική φρεζάρισμα δεν είναι απλώς καλύτερες ή χειρότερες η μία από την άλλη. Είναι δύο διαφορετικές στρατηγικές φρεζαρίσματος που πρέπει να επιλέγονται ανάλογα με την ακαμψία της μηχανής, τον έλεγχο της αντίστροφης κίνησης, τον τύπο υλικού, το στάδιο κατεργασίας, την απαίτηση φινιρίσματος επιφάνειας και τον στόχο ανοχής. Η φρεζάρισμα με ανοδική κίνηση είναι πιο κατάλληλη για σύγχρονες άκαμπτες μηχανές CNC, περάσματα φινιρίσματος, κατεργασία υψηλής ταχύτητας και εξαρτήματα που απαιτούν καλύτερο φινίρισμα επιφάνειας και διάρκεια ζωής εργαλείου. Η συμβατική φρεζάρισμα είναι πιο κατάλληλη για παλαιότερες μηχανές, εργασίες χοντροκομμένης κατεργασίας, ασταθή τεμάχια και καταστάσεις όπου η σταθερότητα κοπής είναι πιο σημαντική από την τελική ποιότητα της επιφάνειας.
Στην TiRapid , παρέχουμε υπηρεσίες ακριβείας κατεργασίας CNC για μεταλλικά και πλαστικά εξαρτήματα κατά παραγγελία. Εάν το έργο σας απαιτεί φρεζάρισμα, τόρνευση, διάτρηση, διάτρηση, σπειροτόμηση, φινίρισμα επιφάνειας ή κατεργασία CNC με στενή ανοχή, η ομάδα μηχανικών μας μπορεί να σας βοηθήσει να ελέγξετε τη συμπεριφορά του υλικού, τη μέθοδο κατεργασίας, τη σταθερότητα των εξαρτημάτων, τον έλεγχο ανοχής και τη σκοπιμότητα παραγωγής, για να υποστηρίξετε την αξιόπιστη ποιότητα των εξαρτημάτων και την αποτελεσματική κατασκευή.
















