In der Fertigung von Präzisionsteilen finden Aluminiumlegierungen aufgrund ihres geringen Gewichts, ihrer guten Wärmeleitfähigkeit und ihrer hohen Bearbeitbarkeit breite Anwendung in der Luft- und Raumfahrt, im Automobilbau, bei Gehäusen elektronischer Geräte und in Industrieprodukten. Die ausgezeichnete Duktilität von Aluminiumlegierungen birgt jedoch bei Hochgeschwindigkeitsbearbeitungen neue Herausforderungen. Die Gratbildung beeinträchtigt seit jeher die Teilequalität und die Effizienz der nachfolgenden Montage. Insbesondere beim CNC-Fräsen, wo schnell rotierende Werkzeuge kontinuierlich mit dem Material in Kontakt stehen, kann eine unzureichende Steuerung der Schnittparameter, des Werkzeugzustands oder der Bearbeitungsprozesse leicht zu Kantenverformungen und Gratbildung führen. Die Beherrschung effektiver Gratkontrollmethoden ist daher von großer Bedeutung für die Verbesserung der Bearbeitungsgenauigkeit und die Reduzierung der Nachbearbeitungskosten.
Optimierung der Schnittparameter zur Reduzierung der Gratbildung
Beim Hochgeschwindigkeitsfräsen von Aluminiumlegierungen beeinflussen die Schnittparameter den Materialabtrag direkt. Durch eine geeignete Einstellung der Bearbeitungsparameter lässt sich die Gratbildung an der Quelle reduzieren.
Abstimmung von Spindeldrehzahl und Vorschubgeschwindigkeit
Bei der Hochgeschwindigkeitsbearbeitung von Aluminiumlegierungen ist eine höhere Spindeldrehzahl nicht immer von Vorteil. Eine zu hohe Schnittgeschwindigkeit kann zu Materialerweichung und Temperaturanstieg in der Schnittzone führen und somit die Wahrscheinlichkeit der Gratbildung erhöhen.
- Die Spindeldrehzahl sollte entsprechend der Aluminiumlegierungssorte und den Werkzeugspezifikationen angemessen angepasst werden, um stabile Schnittbedingungen zu gewährleisten.
- Um übermäßige Werkzeugreibung durch zu geringen Vorschub und damit verbundene Schneidkantenverformungen zu vermeiden, muss eine geeignete Vorschubgeschwindigkeit gewählt werden.
- Optimieren Sie den Vorschub pro Zahn, um einen effektiven Eingriff des Schneidwerkzeugs zu gewährleisten und das durch Materialextrusion verursachte Kantenumknicken zu reduzieren.
Eine ausgewogene Parameterkombination gewährleistet einen gleichmäßigeren Schnitt und reduziert effektiv das Gratrisiko beim Hochgeschwindigkeitsfräsen.
Schnitttiefe und Schnittbreite einstellen
Zu hohe Schnittkräfte können bei Aluminiumlegierungen leicht zu plastischer Verformung an den Kanten führen. Daher sollte das Schnittvolumen entsprechend der Maschinenleistung und der Bauteilstruktur präzise gesteuert werden, um übermäßigen Materialabtrag in einem Arbeitsgang zu vermeiden und so die Werkzeugbelastung der Werkstückkanten zu reduzieren. Durch schichtweises Bearbeiten lässt sich Material schrittweise abtragen und die Kantenstabilität verbessern. Bei dünnwandigen oder komplexen Bauteilen sollte die Schnittkraft entsprechend reduziert werden, um Verformungen zu minimieren. Durch die präzise Steuerung von Schnitttiefe und -breite lässt sich die Bearbeitungsqualität bei gleichbleibender Effizienz verbessern.
Auswahl geeigneter Werkzeuge zur Verbesserung der Schneidleistung
Werkzeuge sind ein entscheidender Faktor für die Bearbeitungsqualität von Aluminiumlegierungen. Durch die richtige Werkzeugauswahl lassen sich der Schnittwiderstand verringern und die Gratbildung minimieren.
Verwendung von Werkzeugen, die für die Bearbeitung von Aluminiumlegierungen geeignet sind
Aluminiumlegierungen weisen eine starke Haftung auf, und gewöhnliche Werkzeuge neigen beim Hochgeschwindigkeitsschneiden zur Spananhaftung und Aufbauschneidenbildung, was die Oberflächenqualität beeinträchtigt.
- Um die Zerspanungsleistung zu verbessern, sollten scharfe Hartmetall-Schaftfräser verwendet werden.
- Durch die Verwendung großer Spannuten wird der Spanabtransport beschleunigt und die Reduzierung von Sekundärschnitten verringert.
- Durch die Verwendung polierter Werkzeugoberflächen werden Schnittreibung und Materialanhaftung reduziert.
Die Verwendung geeigneter Werkzeuge kann die Stabilität beim CNC-Fräsen verbessern und die Wahrscheinlichkeit der Gratbildung verringern.
Aufrechterhaltung der Werkzeugschärfe
Der Werkzeugverschleiß erhöht den Schnittwiderstand, wodurch Aluminiumkanten anfälliger für Extrusion werden und mehr Grate entstehen.
- Richten Sie ein System zur Verwaltung der Werkzeuglebensdauer ein und ersetzen Sie verschlissene Werkzeuge rechtzeitig.
- Um den Einsatz stumpfer Werkzeuge bei der Präzisionsbearbeitung zu vermeiden, sollten die Schneidkanten regelmäßig überprüft werden.
- Legen Sie angemessene Werkzeugwechselzyklen auf Basis des Materials und des Produktionsvolumens fest.
Durch die effektive Pflege scharfer Werkzeuge wird die Bearbeitungsqualität sichergestellt und die Teilekonsistenz verbessert.
Verbesserung des Kühl- und Spanabfuhrmanagements
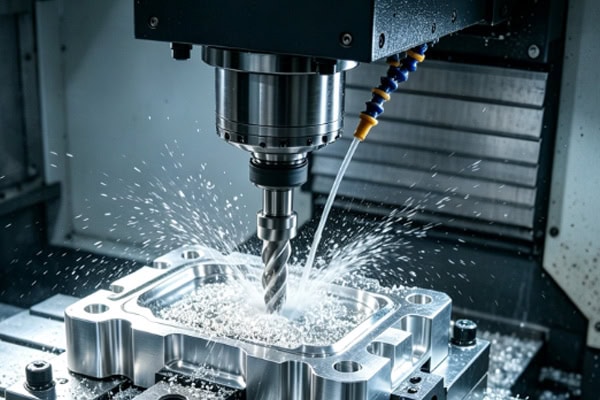
Die Wärmeentwicklung und die Spanabfuhr beim Hochgeschwindigkeitsfräsen beeinflussen die Bearbeitungsstabilität von Aluminiumlegierungen direkt.
Verbesserung der Kühlung im Bearbeitungsbereich
Obwohl Aluminiumlegierungen eine gute Wärmeleitfähigkeit besitzen, kann die beim Hochgeschwindigkeitsschneiden entstehende lokale Wärme dennoch zu Materialverformungen und Werkzeughaftung führen.
- Um die Schnitttemperatur zu senken, verwenden Sie Luftkühlung oder Minimalmengenschmierung.
- Um die Wärmeabfuhr zu verbessern, muss sichergestellt werden, dass das Kühlmittel rechtzeitig die Schneidzone erreicht.
- Um eine unnatürliche Kantenverformung zu vermeiden, muss die Materialerweichung bei hohen Temperaturen reduziert werden.
Stabile Kühlbedingungen tragen zur Aufrechterhaltung eines kontinuierlichen Bearbeitungsprozesses bei und reduzieren die Gratbildung.
Verbesserung der Chip-Evakuierungsfähigkeit
Aluminiumspäne sind in der Regel klebrig. Werden sie nicht rechtzeitig entfernt, können sie erneut in die Schnittzone gelangen. Daher sollte die Spannutgestaltung des Werkzeugs optimiert werden, um den Spanabtransport zu verbessern. Druckluft kann zur Unterstützung der Spanabfuhr eingesetzt werden, um Späneansammlungen zu reduzieren. Gleichzeitig sollte das wiederholte Schneiden von Spänen, die Werkstückkanten beschädigen könnten, vermieden werden. Eine gute Spanabfuhr reduziert Bearbeitungsstörungen und gewährleistet ein stabileres und zuverlässigeres Hochgeschwindigkeitsfräsen.
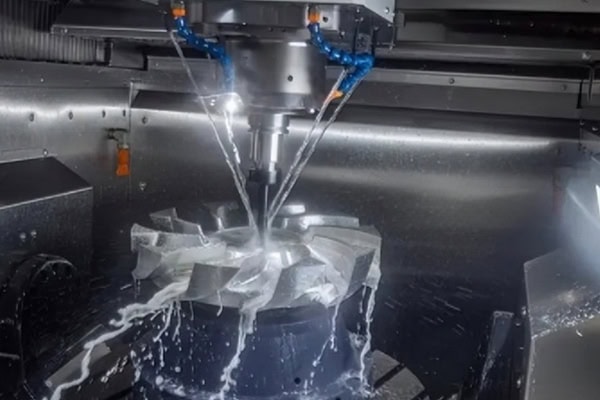
Optimierung der Bearbeitungsprozesse zur Verbesserung der Gesamtqualität
Neben Faktoren wie Ausrüstung und Werkzeugen bestimmt auch die Prozessgestaltung die endgültige Qualität von Aluminiumlegierungsteilen.
Sinnvolle Werkzeugwegplanung
Durch die wissenschaftliche Gestaltung der Werkzeugwege lassen sich die durch plötzliches Ein- und Ausfahren des Werkzeugs verursachten Stöße verringern und somit die Gratbildung reduzieren.
- Optimierung der Werkzeugeintrittsstrategie zur Reduzierung der Spannungskonzentration an den Kanten.
- Durch Gleichlauffräsen lassen sich Schnittstabilität und Oberflächenqualität verbessern.
- Durch die Simulation von Bearbeitungsprozessen mit Hilfe von CAM-Software lassen sich potenzielle Probleme im Vorfeld erkennen.
Eine sorgfältige Werkzeugwegplanung verbessert die Produktionseffizienz und reduziert den nachfolgenden Nachbearbeitungsaufwand.
Verbesserung der Oberflächenbearbeitung und Entgratungskontrolle
Bei hochpräzisen Teilen kann die alleinige Verwendung von Grobbearbeitungsmethoden die Entstehung von Graten nicht vollständig beseitigen, daher müssen verschiedene Nachbearbeitungsprozesse kombiniert werden, um diese zu kontrollieren.
- Lassen Sie ein angemessenes Nachbearbeitungszugabe ein, um die endgültige Maßgenauigkeit zu verbessern.
- Durch Feinfräsen lassen sich Kantenrückstände reduzieren und die Oberflächenqualität verbessern.
- Bei Bedarf sollten manuelle oder automatisierte Entgratungsprozesse kombiniert werden, um die Montageanforderungen zu erfüllen.
Ein gut strukturierter Prozessablauf verbessert die Bearbeitungsqualität von Aluminiumlegierungen zusätzlich.
Fazit
Die Gratbildung beim Hochgeschwindigkeitsfräsen von Aluminiumlegierungen ist nicht auf einen einzelnen Faktor zurückzuführen, sondern resultiert aus dem Zusammenspiel von Prozessparametern, Werkzeugzustand, Spanabfuhr und Kühlbedingungen. Durch systematische Optimierung der Bearbeitungsprozesse lässt sich die Produktionseffizienz steigern und gleichzeitig eine höhere Maßgenauigkeit und Oberflächenqualität erzielen. Dank ausgereifter CNC-Bearbeitungstechnologien und präziser Fertigungsanlagen bietet TiRapid hochwertige Bearbeitungslösungen für Aluminiumlegierungen und gewährleistet so eine zuverlässige und gleichbleibende Produktqualität.