
Som mangeårig producent bliver jeg ofte spurgt af kunder: Hvad er indstiksstøbning? Indstiksstøbte dele kombinerer ikke kun metalets styrke med plastikkens lette vægt, men reducerer også antallet af komplekse monteringstrin, hvilket forbedrer pålideligheden og det ensartede udseende.
I denne artikel vil jeg give en dybdegående forståelse af indsatsstøbningens kerneprincipper, anvendelser og fordele, det bringer til fremstilling. Jeg håber at kunne hjælpe dig med hurtigt at forstå, hvorfor det er ved at blive en nøgleteknologi i moderne fremstilling.
Hvad Is Indsatsstøbning?
Indsatsstøbning er en fremstillingsproces, hvor metal eller andre indsatskomponenter placeres i en form før plastindsprøjtning. Under støbningen flyder plasten rundt om disse indsatser og danner en enkelt integreret del. Enkelt sagt fastgøres dele som møtrikker, stifter, bøsninger eller forbindelser først inde i formen og bindes derefter sammen med plast under støbecyklussen. Dette hjælper med at reducere eller eliminere senere monteringstrin.
Kerneideen bag indsatsstøbning er at kombinere forskellige materialer i ét produkt, oftest metal og plast. Dette gør det muligt for den færdige del at udnytte styrkerne fra begge materialer på samme tid. Metal kan give styrke, gevindfastholdelse, ledningsevne eller slidstyrke, mens plast kan reducere vægt, forbedre isolering og understøtte mere komplekse former. På grund af dette vælges indsatsstøbning ofte til dele, der kræver både strukturel ydeevne og designeffektivitet.
Almindelige eksempler omfatter metalmøtrikindsatser i bil- og mekaniske dele, ledende stifter i elektroniske stik og hybriddele i medicinsk udstyr. I disse anvendelser hjælper indsatsstøbning med at forbedre delintegration og produktionskonsistens. Det kan også reducere arbejdskraft, reducere monteringsfejl og forbedre pålideligheden af det færdige produkt. Efterhånden som efterspørgslen efter lettere og mere integrerede komponenter vokser, bliver indsatsstøbning stadig vigtigere i moderne produktion.
Nøgle Psalver Of DEsign And Pprocesmodeller Of Insert MOlding
I selve produktionen af indsatsstøbning involverer processen meget mere end blot at placere en metalindsats i en form og sprøjte plastik omkring den. For at opnå stabil kvalitet, pålidelig binding og ensartede færdige dele skal indsatsdesign, formplacering, plastflow og den overordnede proceskontrol styres omhyggeligt under hele produktionen.
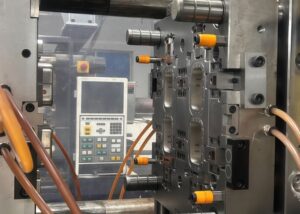
Krav til indsætdesign
Selve indsatsen skal være designet med henblik på både bindingsstabilitet og praktisk fremstillingsevne. Dens overflade skal være ren og beskyttet mod rust eller kontaminering, da dårlig overfladetilstand kan reducere bindingskvaliteten mellem indsatsen og plasten. Indsatsens design skal også hjælpe med at forhindre bevægelse under støbning, for eksempel gennem positioneringsriller, riflede teksturer eller andre fastholdelsesfunktioner. Samtidig skal geometrien tillade smeltet plast at flyde og fyldes jævnt omkring indsatsen, så hulrum, bobler eller ufyldte mellemrum kan undgås.
Mould Design
Formen skal kunne holde indsatsen sikkert og præcist under hele sprøjteprocessen. Dette kræver normalt dedikerede positioneringsfunktioner, støttestrukturer eller fastgørelser for at holde indsatsen stabil, når formen lukkes, og plastik sprøjtes ind. Ved masseproduktion skal formdesign også tage højde for løberens layout og køleeffektivitet. En veloptimeret form kan forbedre cyklustiden, reducere variation og understøtte en mere stabil delkvalitet i gentagen produktion.
Krympning og tolerancekontrol
Ligesom andre sprøjtestøbte plasttyper påvirkes indsatsstøbte dele af materialekrympning efter støbning. Det betyder, at dimensionsændringer skal tages i betragtning under både deldesign og formdesign. Afhængigt af materiale- og produktkravene kan dimensionskontrollen være nødt til at holde sig inden for et område som ±0.05 mm til ±0.005 mm til applikationer med højere præcision. Omhyggelig krympningsforudsigelse og toleranceplanlægning er især vigtig, når den færdige del skal opfylde strenge monterings- eller funktionskrav.
Automatisering og robotindsatsplacering
I masseproduktion kan automatiseret placering af skær forbedre både effektivitet og konsistens betydeligt. Robotsystemer kan placere skær mere præcist og gentagne gange end manuel håndtering, hvilket hjælper med at reducere variation og mindske risikoen for menneskelige fejl. Dette er især værdifuldt i applikationer som elektroniske stik, bildele og andre produkter, hvor skærplacering og samlingspræcision direkte påvirker den endelige ydeevne.
indsatte MOlding Pprocesmodeller
Indsatsstøbning er en udbredt fremstillingsproces, der kombinerer metal eller andre indsatser med plastik i et enkelt støbetrin. Sammenlignet med sekundær samling kan det forbedre delstyrken, reducere samlingstrin, sænke produktionsomkostningerne og forkorte fremstillingstiden. På grund af disse fordele er det meget anvendt i industrier som bilindustrien, elektronik, medicinsk udstyr og luftfart.
Indsæt støbning i sprøjtestøbning
Ved sprøjtestøbning følger indsatsstøbning en klar og effektiv proces. Før støbningen begynder, skal metaldele eller andre ikke-plastiske indsatser forberedes på forhånd. Dette omfatter normalt rengøring, rustbeskyttelse og præcis positionering, så indsatsen kan binde sikkert til plastikken under støbningen.
Afhængigt af produktionsvolumen og præcisionskrav kan skær placeres manuelt eller af robotsystemer. Automatiseret placering foretrækkes ofte i masseproduktion, fordi det forbedrer konsistensen, reducerer variation og hjælper med at opretholde stabile cyklustider.
Når indsatserne er fastgjort på plads, sprøjtes smeltet termoplast ind i formhulrummet under tryk. Plasten fylder hurtigt hulrummet og flyder rundt om indsatsen og danner en integreret struktur. Efter afkøling og størkning åbnes formen, og den færdige del fjernes.
Denne metode anvendes i vid udstrækning til møtrikindsatser i plastdele, ledende terminaler i elektroniske stik og medicinske komponenter, der kræver renlighed og korrosionsbestandighed. På grund af dens effektivitet og repeterbarhed er indsatsstøbning ofte en foretrukken løsning til storproduktion.
CNC-bearbejdningens rolle i indsatsstøbning
Selvom skærstøbning hovedsageligt er baseret på sprøjtestøbning, er CNC-bearbejdning også vigtig i både for- og bagenden af processen. Mange skær skal først produceres ved CNC-drejning eller -fræsning for at opnå den dimensionsnøjagtighed, der kræves for korrekt integration med plast.
Typiske eksempler omfatter møtrikker i rustfrit stål, messingkontakter og køleplader i aluminium. Disse dele kræver ofte snævre tolerancer, så CNC-bearbejdning hjælper med at sikre, at de passer korrekt i formen og fungerer pålideligt i det endelige produkt.
CNC-bearbejdning er også afgørende i formfremstilling. Formhulrum fremstilles almindeligvis ved CNC-fræsning, ofte kombineret med EDM, så komplekse overflader og små detaljer kan produceres med høj præcision.
I nogle projekter kræver støbte dele også sekundær bearbejdning efter afformning. Dette kan omfatte fjernelse af overskydende materiale, boring af små huller eller tilføjelse af slidser og monteringsfunktioner. Disse færdiggørelsestrin hjælper den færdige del med at opfylde strengere funktionelle eller monteringskrav.
Indsatsstøbning som en kombineret produktionsløsning
Af denne grund ses indsatsstøbning bedst som en kombineret produktionsløsning snarere end en enkelt proces. Sprøjtestøbning giver effektiv materialeindkapsling og understøtter storskalaproduktion, mens CNC-bearbejdning sikrer indsatsnøjagtighed, formpræcision og nødvendig efterbehandling.
De to metoder arbejder sammen for at opfylde både strukturelle og dimensionelle krav. Samlet set kombinerer indsatsstøbning støbeeffektiviteten med bearbejdningens præcision, hvilket gør det til et stærkt valg til produkter, der kræver letvægtsdesign, pålidelig styrke og integreret funktionalitet.
Hvad er de almindelige materialer til indsatsstøbning?
Indsatsstøbning kombinerer indsatser og plast i én proces for at skabe stærke, integrerede dele, samtidig med at samletrinene reduceres. I den faktiske produktion involverer materialevalg normalt to kategorier: indsatsmaterialer og plastmatrixmaterialer. Følgende tabel viser almindelige materialemuligheder og deres vigtigste egenskaber.
| Klassifikation | Materiale | Funktionalitet | Almindelige applikationer |
| Indsæt materialer | Rustfrit stål | Høj styrke, korrosionsbestandighed, høj temperaturbestandighed | Medicinsk udstyr, strukturelle dele, elektroniske stik |
| Kobber | Fremragende elektrisk og termisk ledningsevne | Elektriske komponenter og stik | |
| Messing | Nem at forarbejde, god slidstyrke, høj omkostningseffektivitet | Fastgørelseselementer, ventiler, elektroniske stik | |
| Aluminium | Letvægts, korrosionsbestandig, moderat styrke | Bildele, elektroniske huse, flykomponenter | |
| Keramisk | Høj temperaturbestandighed, slidstyrke, elektrisk isolering | Sensorer, medicinske, elektroniske isoleringskomponenter | |
| Elektroniske komponenter | Funktionsintegration og forbedret intelligens | Sensorchips, stik | |
| Plast | Akryl | Let at forme, slagfast, lav pris | Bilinteriør, forbrugerelektronik |
| PBT | Kemisk resistens og gode elektriske egenskaber | Bilelektronisk styring, elektroniske stik | |
| PC | Høj styrke, transparent, slagfast | Medicinsk udstyr, optiske dele | |
| PEEK | Høj temperaturbestandighed, korrosionsbestandighed, fremragende ydeevne | Luftfart, medicinske implantater | |
| Nylon (PA6, PA66+GF) | Høj styrke, slidstyrke og dimensionsstabilitet | Autodele, mekaniske dele | |
| LCP (Liquid Crystal Polymer) | Høj fluiditet, høj temperaturbestandighed, elektrisk isolering | Elektroniske stik, mikrostrukturer |
Fordelene ved indsatsstøbning ligger ikke kun i selve støbeprocessen, men også i valget af materialer. Metalindsatsen giver typisk styrke, ledningsevne eller slidstyrke, mens plastmatricen tilbyder letvægt, isolering og designfleksibilitet. Denne kombination gør indsatsstøbning til en ideel løsning til fremstilling af højtydende dele på tværs af en bred vifte af industrier.
Fordele Of Indsæt støbning
I moderne produktion er indsatsstøbning, med sine unikke procesfordele, blevet en almindelig løsning i industrier som bilindustrien, elektronik, medicin og luftfart. Sammenlignet med traditionel separat forarbejdning og sekundær samling kombinerer indsatsstøbning effektivt flere materialer i en enkelt proces, hvilket forbedrer produktets ydeevne og optimerer produktionseffektiviteten og design.
Forbedret styrke og pålidelighed
Indsatsstøbning kombinerer metal og plast i et enkelt støbetrin, hvilket bidrager til at skabe en mere stabil og integreret struktur end traditionel sekundær samling. Fordi indsatsen er fastgjort direkte inde i den støbte del, reduceres risikoen for løsning, forskydning eller forkert justering. Dette forbedrer både mekanisk styrke og langsigtet pålidelighed, især i produkter, der skal modstå gentagen brug, vibrationer eller monteringsbelastning.
Letvægts design
Indsatsstøbning understøtter også letvægtsdesign ved at erstatte en del af en helmetalstruktur med plastik. Dette reducerer den samlede delvægt, samtidig med at indsatsens styrke eller funktionalitet bevares. Det er især værdifuldt i brancher som bilindustrien, droner og forbrugerelektronik, hvor lettere komponenter kan forbedre effektivitet, bærbarhed eller energieffektivitet.
Lavere monteringsomkostninger
Fordi indsatsen og plastdelen formes til én integreret komponent under støbningen, kan mange sekundære monteringstrin fjernes. Dette er med til at reducere lønomkostninger, forkorte produktionstiden og mindske risikoen for monteringsrelaterede fejl. I masseproduktion kan denne fordel gøre indsatsstøbning til en yderst effektiv og omkostningseffektiv løsning.
Høj designfrihed
Indsatsstøbning giver designere mere fleksibilitet til at kombinere flere funktioner inden for et begrænset område. Funktioner som elektrisk ledningsevne, gevindfastgørelse, slidstyrke eller varmeafledning kan integreres direkte i den støbte del gennem indsatsen. Dette hjælper med at reducere antallet af dele, spare plads og forbedre den samlede produktfunktionalitet.
Bedre udseende og sikkerhed
Fordi metalindsatser kan være helt indkapslet i plastik, har den endelige del ofte et renere og mere raffineret udseende. Samtidig kan dækning af skarpe kanter eller eksponeret metal forbedre brugersikkerheden og reducere risici relateret til løse eller delvist eksponerede komponenter. Dette gør støbning af indsatser særligt nyttig i forbrugerrettede produkter og præcisionssamlinger.
Begrænsninger Aog udfordringer Of Indsæt støbning
Selvom støbning af indsatser tilbyder betydelige fordele inden for strukturel styrke, letvægtsdesign og produktionseffektivitet, er det ikke uden begrænsninger. I praktiske anvendelser stiller processen højere krav til præcisionen af indsatser, materialetilpasning og støbeformdesign, samtidig med at den præsenterer udfordringer med hensyn til omkostninger og produktionsfleksibilitet. Forståelse af disse begrænsninger kan hjælpe ingeniører med at træffe mere informerede afvejninger, når de vælger design og processer.
| Udfordringer | illustrere | Typisk påvirkning |
| Høje krav til præcisionen af skærjusteringen | Hvis indsatsen ikke er placeret korrekt i formen, vil det forårsage ujævn plastbelægning eller at det færdige produkt kasseres. | Øg kasseringsraten og påvirk batchkonsistensen |
| Termiske udvidelsesforskelle | Metaller og plast har forskellige termiske udvidelseskoefficienter, hvilket kan forårsage spænding eller deformation efter afkøling. | Påvirker det færdige produkts dimensionsnøjagtighed og langsigtede stabilitet |
| Høj omkostning | Sammenlignet med traditionel sprøjtestøbning kræver det specielle forme og yderligere processer såsom CNC-indsatsbearbejdning og formpositionering. | Højere initiale investerings- og produktionsomkostninger i formen |
| Proces kompleksitet | Omfattende proces involverer sprøjtestøbning + indsatspositionering + formdesign | Højere krav til fabriksautomationsniveau og teknisk personale |
| Begrænset anvendelsesområde | Ikke alle dele er egnede til indsatsstøbning, såsom dem, der udsættes for for stor kraft eller kræver ekstremt lette strukturer. | Det er nødvendigt at vurdere, om det skal anvendes i kombination med det specifikke anvendelsesscenarie. |
Duoverensstemmelse Between Insert MOlding And Overmolding
Inden for plastsprøjtestøbning er indsatsstøbning og overstøbning to almindelige og ofte forvekslede processer. Selvom begge bruger sprøjtestøbningsprocessen til at kombinere forskellige materialer, adskiller de sig betydeligt i procestrin, anvendelige materialer og slutanvendelser. Forståelse af forskellene mellem de to hjælper designere og producenter med at vælge den mest passende produktionsmetode baseret på deres specifikke behov og opnå den optimale balance mellem ydeevne og omkostninger.
| Sammenligningsdimension | Indsæt støbning | overmolding |
| Håndværk | Metal- eller ikke-plastindsatsen (såsom møtrikker, elektroniske komponenter) placeres i formhulrummet, og derefter sprøjtes plastikken ind for at indpakke den, hvilket fuldfører støbningen i ét trin. | Først dannes en plastmatrix, og derefter sekundært sprøjtes en anden plast på dens overflade for at opnå kombinationen af plast + plast. |
| ansøgning | Almindeligt anvendt i møtrikindsatser, elektroniske stik, medicinsk udstyr og andre produkter, der kræver strukturel styrke og elektrisk ydeevne. | De findes almindeligvis i værktøjshåndtag, elektroniske kabinetter og forbrugerprodukter (såsom tandbørstehåndtag), og de forbedrer komfort, skridsikkerhed og udseende. |
| Materiale | Den typiske kombination er "metal + plastik", som også kan omfatte keramik + plastik. | Typiske kombinationer er "hård plast + blød plast" eller "mellem forskellige plasttyper". |
| koste | Relativt lav, egnet til masseproduktion, hvilket reducerer sekundære monteringsomkostninger. | Omkostningerne er lidt højere og kræver flere sprøjtestøbninger, men det kan forbedre produktets merværdi og brugeroplevelsen. |
Indsatsstøbning understreger strukturel styrke og funktionalitet og er velegnet til tekniske og industrielle dele. Overstøbning fokuserer derimod på komfort, æstetik og brugeroplevelse og findes almindeligvis i forbrugerprodukter og håndholdte enheder. Hver af dem har sine fordele, og valget af proces afhænger af produktets slutanvendelse.
Hvilke brancher bruger almindeligvis indsatsstøbning?
Indsatsstøbning er meget udbredt, fordi det kombinerer strukturel styrke, designfleksibilitet og produktionseffektivitet i én proces. Ved at integrere metal eller andre indsatser med plastik under støbningen, hjælper det med at skabe dele, der er lettere, stærkere og mere funktionelle. På grund af disse fordele anvendes indsatsstøbning i mange brancher, fra forbrugerprodukter til højtydende udstyr.
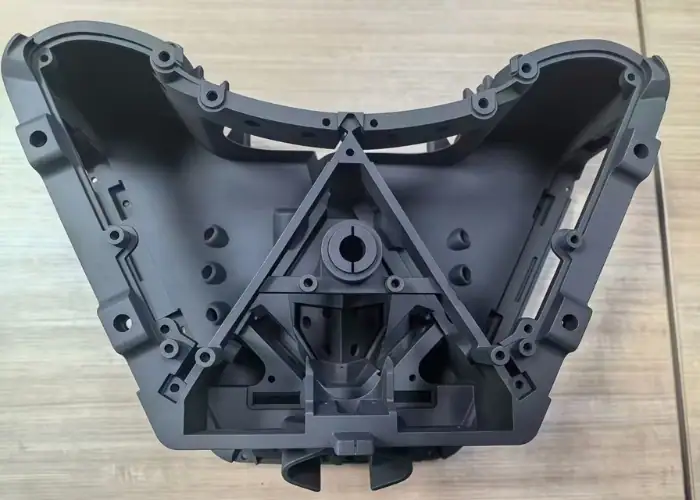
Automotive
I bilindustrien anvendes indsatsstøbning ofte til sensorer, elektroniske stik, gear, møtrikker og andre funktionelle komponenter. Disse dele anvendes i vid udstrækning i motorsystemer, køretøjselektronik og sikkerhedsrelaterede samlinger, hvor pålidelig ydeevne og langvarig holdbarhed er vigtig.
Industrielt udstyr
I industrielt udstyr anvendes indsatsstøbning ofte til motorhuse, styrekomponenter, håndtag, kontakter og strukturelle støttedele. Det hjælper med at forbedre delintegrationen, reducere monteringstrin og øge holdbarheden i udstyr, der opererer under gentagne mekaniske belastninger.
Medicin
I medicinske anvendelser anvendes indsatsstøbning til kirurgiske instrumenter, sprøjtetilbehør, medicinske stik og andre præcisionsdele. Det hjælper med at opfylde de høje krav til renlighed, korrosionsbestandighed og dimensionsnøjagtighed, som er afgørende for sikkerhed og stabilitet i medicinske miljøer.
Luftfart
Inden for luftfartsapplikationer anvendes indsatsstøbning til lette elektroniske stik og strukturelle dele, der kræver både styrke og vægtreduktion. Disse komponenter hjælper fly og luftfartsudstyr med at opnå lettere designs, samtidig med at pålidelig mekanisk og elektrisk ydeevne opretholdes.
Automation
I automationssystemer anvendes indsatsstøbning ofte til sensorhuse, aktuatorkomponenter, kabelforbindelser, positioneringsdele og brugerdefinerede maskinsamlinger. Det er især nyttigt, hvor kompakt design, delkonsistens og monteringseffektivitet er vigtige.
Elektronik
I elektronikindustrien bruges indsatsstøbning ofte til USB-grænseflader, stik, strømmoduler, terminaler og lignende komponenter. Det forbedrer den elektriske ydeevne, forbindelsesstabilitet og delintegration, hvilket gør det til et almindeligt valg til forbrugerelektronik og kommunikationsudstyr.
Robotics
Inden for robotteknologi anvendes indsatsstøbning til stikhuse, kabelgrænseflader, sensorbeslag, letvægtsdæksler og strukturelle støttedele. Det hjælper med at kombinere styrke, isolering og dimensionel ensartethed i kompakte samlinger, der kræver gentagen bevægelse og langvarig pålidelighed.
Ofte Stillede Spørgsmål
Hvordan virker indsatsstøbning?
Indsatsstøbning kombinerer metal eller andre indsatser med smeltet plast i en enkelt injektionscyklus. Jeg forbereder først indsatserne ved at rense og placere dem, derefter placerer jeg dem i formhulrummet. Opvarmet plast ved 220-280 °C strømmer rundt om indsatserne under højt tryk og skaber en stærk binding. Efter afkøling i ca. 30-60 sekunder åbner formen sig, og en færdig del i ét stykke med en nøjagtighed på ±0.05 mm frigives.
Hvad er forskellen mellem overstøbning og indstiksstøbning?
Indsatsstøbning bruger præfabrikerede indsatser som metalmøtrikker eller stifter, som jeg placerer i formen før plastindsprøjtning. Overstøbning involverer derimod støbning af et plastlag oven på et andet, ofte blødt TPE, oven på stiv ABS eller PC. Indsatsstøbning reducerer sekundær samling, mens overstøbning forbedrer greb, æstetik og komfort. Typisk håndterer indsatsstøbning en tolerance på ±0.05 mm, mens overstøbning fokuserer på ergonomisk ydeevne.
Hvad er de fire typer støbning?
Inden for produktion arbejder jeg typisk med fire nøgletyper: sprøjtestøbning, kompressionsstøbning, blæsestøbning og rotationsstøbning. Sprøjtestøbning håndterer plastdele i stort volumen med en præcision på ±0.05 mm. Kompressionsstøbning former termohærdende plast som gummi under højt tryk. Blæsestøbning skaber hule dele såsom flasker. Rotationsstøbning bruger opvarmede forme, der roteres ved flere akser, for at danne store hule dele. Hver type tilbyder forskellige omkostnings-, tolerance- og anvendelsesprofiler.
Kræver din del overstøbning eller indsatser?
Jeg træffer beslutninger baseret på funktion, volumen og materiale. Hvis delen kræver elektrisk ledningsevne, gevind eller strukturel forstærkning, er indsatsstøbning med indsatser af messing, stål eller aluminium bedst. Hvis delen har brug for komfort, skridsikkerhed eller æstetiske forbedringer, er overstøbning med blød TPE eller TPU ideel. I prototypefremstilling sparer indsatser monteringsomkostninger; i forbrugerprodukter forbedrer overstøbning ergonomien. Det rigtige valg kan reducere omkostningerne med 20-30% og samtidig forbedre brugervenligheden.
Konklusion
Indsatsstøbning kombinerer metalstyrke med plastikfleksibilitet i én del. Det hjælper med at skabe komponenter, der er lettere, stærkere og nemmere at samle. Efterhånden som produktionen bevæger sig mod højere effektivitet og bedre integration, bliver indsatsstøbning endnu mere værdifuld på tværs af mange brancher.
Hos TiRapid understøtter vi indsatsstøbningsprojekter med skræddersyede produktionsløsninger fra prototype til produktion, hvilket hjælper kunder med at opnå pålidelig delydelse, stabil kvalitet og effektiv levering.
















