
Kulfiberkompositter anvendes i vid udstrækning inden for luftfart, bilindustrien, droner, medicinsk udstyr og fremstilling af avanceret udstyr på grund af deres høje styrke, lette egenskaber og fremragende korrosionsbestandighed. Under CNC-fræsning er bearbejdningsstabiliteten af disse materialer dog langt lavere end for metaller. Selv en lille forkert betjening kan let føre til delaminering, grater, fiberudtrækning eller lokaliseret termisk skade. Disse defekter påvirker ikke kun udseendet, men kan også svække den strukturelle pålidelighed. Derfor kræves omfattende kontrol fra flere aspekter, herunder værktøj, parametre, spånafgang og processtrategi.
Hvorfor fræsning af kulfiberkomposit er tilbøjelig til delaminering og grater
For effektivt at kontrollere bearbejdningsfejl er det først nødvendigt at forstå deres grundlæggende årsager og optimere fra kilden.
Ustabilitet forårsaget af fiberopbygning
Kulfiberkompositter er sammensat af skiftende lag af fibre og harpiksmatrix. Forskellige oplægningsretninger udviser forskellige mekaniske reaktioner, hvilket fører til ujævne skærekræfter under bearbejdning.
- Planlæg skæreretningen korrekt for at undgå pludselige stød mod kanterne.
- Design værktøjsbaner baseret på layup-vinkler for at reducere fiberudtræk.
Brug en jævnere værktøjsbevægelse i tyndvæggede og kantområder for at reducere lokal spændingskoncentration.
Værktøjsslid fører til forringet skærekvalitet
Kulfibermaterialer er meget slibende, hvilket får værktøjer til at blive hurtigt sløve under bearbejdning. Dette ændrer skæremekanismen fra ren klipning til rivning og ekstrudering. Derfor bør slidstærke PCD-værktøjer eller diamantbelagte værktøjer foretrækkes. Værktøjets tilstand skal overvåges løbende for at undgå at bruge betydeligt slidte kanter til sletbearbejdning. Der bør også etableres et system til styring af værktøjslevetid for at reducere kvalitetsustabilitet forårsaget af variationer i værktøjsslid.
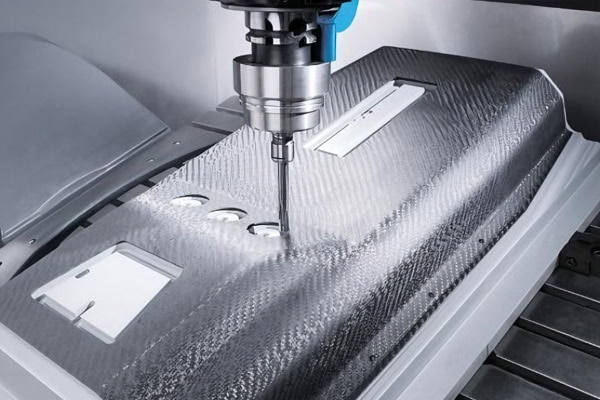
Valg af korrekt værktøj til at kontrollere delaminering og grater
Værktøjets ydeevne bestemmer direkte fiberskæringskvaliteten og er en nøglefaktor i kontrol af bearbejdningsfejl.
Brug meget slidstærke værktøjssystemer
For kulfiberkompositter bør slidstyrke og kantstabilitet prioriteres. PCD-værktøjer er velegnede til højstyrkeproduktion med lang cyklus, mens diamantbelagte hårdmetalværktøjer tilbyder en god balance mellem omkostninger og ydeevne. At opretholde en skarp skærkant hjælper med at opnå ren klipning i stedet for fiberrivning.
Optimer værktøjsgeometridesign
Værktøjsstrukturen påvirker direkte skærekraftretningen og materialefejladfærden.
- Brug skarpe kantdesigns, der er egnede til kompositter, for at reducere fiberrivning.
- Juster helixvinklen passende for at reducere fiberløftningseffekter.
Brug specialværktøj til huller, slidser og tyndvæggede strukturer for at forbedre den lokale bearbejdningsstabilitet.
Reduktion af bearbejdningsfejl gennem skæreparametre
Baseret på korrekt værktøjsvalg kan optimerede parametre yderligere stabilisere bearbejdningsprocessen.
Optimer spindelhastighed og tilspændingshastighedstilpasning
Forkerte parameterkombinationer kan forårsage varmeophobning eller for stor stød.
- Tilpas spindelhastigheden i henhold til materialeegenskaber og værktøjsspecifikationer.
- Oprethold en stabil fremføring for at sikre kontinuerlig skæring i stedet for gentagen friktion.
Differentier mellem grov- og sletbearbejdningsparametre for at undgå overdreven belastning i senere operationer.
Kontroller skæredybde og radial belastning
For stort skærevolumen i én arbejdsgang øger risikoen for delaminering betydeligt.
- Brug en lag-for-lag-strategi til fjernelse af materiale for gradvist at reducere tykkelsen.
- Reducer skærebelastningen i tyndvæggede områder for at forhindre strukturel deformation.
Brug et lille materialetillæg ved efterbehandling for at forbedre kantkvaliteten og dimensionsnøjagtigheden.
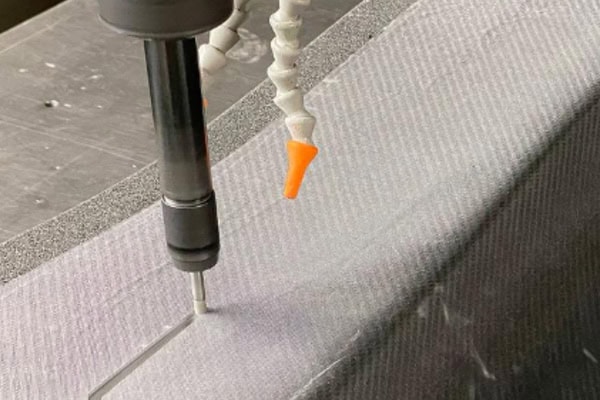
Styrkelse af spånafgang og kontrol af emneholdering
Kulfiberstøv og -spåner kan, hvis de ikke fjernes i tide, påvirke bearbejdningsstabiliteten og udstyrets sikkerhed.
Forbedr spånfjernelse og støvudsugning
Kulfiberstøv er både slibende og farligt og skal kontrolleres korrekt.
- Brug vakuumudsugningssystemer til at fjerne støv under bearbejdning.
- Hold bearbejdningsområdet rent for at undgå sekundær skærekontaminering.
Optimer spånafgang i dybe riller og lukkede strukturer for at forhindre ophobning.
Forbedrer arbejdsopspændingens stabilitet
Forkert fastspænding kan forstærke vibrationer og lokal deformation. Derfor bør der tilføjes støttepunkter baseret på strukturelle egenskaber for at reducere tyndvæggede vibrationer. Spændekraften bør fordeles jævnt for at undgå lokal knusning. Til komplekse eller store dele kan vakuumfiksturer bruges til at forbedre den samlede stabilitet. Stabil emneopspænding sikrer, at værktøjet følger den tilsigtede bane, hvilket reducerer delaminering og gratdannelse.
Opnåelse af mere stabil kompositfræsning gennem værktøjsbanestrategi
Til krav med høj præcision er det ikke tilstrækkeligt at optimere værktøjer og parametre alene; bearbejdningsbaner skal også designes systematisk.
Optimer ind- og udgangsstrategier
Forkert værktøjsindføring kan forårsage pludselige stødbelastninger.
- Undgå lodret neddykning i materialet for at reducere stød.
- Brug rampe- eller bueindgang til gradvist at opbygge skærekraften.
Sørg for at have en finishplads i kritiske konturområder for at reducere kantfejl.
Udvikle dedikerede processer for nøglestrukturer
Tynde vægge, huller og kanter er områder med høj risiko for defekter og kræver særlig kontrol.
- Brug lette skærestrategier til tyndvæggede områder for at reducere lateral kraftpåvirkning.
- Tildel separate efterbehandlingsoperationer til huller og slidser for at forbedre den lokale kvalitet.
- Brug offerlag eller hjælpestøtter, når det er nødvendigt, for at beskytte kritiske kantstrukturer.
Gennem zoneopdelt procesdesign kan den samlede bearbejdningskonsistens forbedres betydeligt.
Konklusion
Delaminering og grater i fræsning af kulfiberkompositter er fundamentalt set et resultat af kombinerede effekter fra værktøjets tilstand, skæreparametre, materialestruktur, emneholdermetode og værktøjsbanestrategi. Kun gennem systematisk analyse før bearbejdning og skræddersyet procesplanlægning for forskellige strukturer kan stabil og højkvalitetsbearbejdning opnås. TiRapid leverer skræddersyede CNC-fræseløsninger til kulfiberkompositdele, hvilket hjælper kunder med at forbedre kantkvaliteten og batchkonsistensen, samtidig med at dimensionsnøjagtigheden sikres.
















