
SMT-udstyr indeholder adskillige positionerings-, transmissions-, styrings- og forbindelseskomponenter, der skal opretholde en stabil pasform under højhastighedsdrift og hyppig bevægelse. For udstyrsproducenter kan komponentbearbejdningskvaliteten påvirke monteringseffektiviteten, bevægelsesresponsen og de langvarige driftsforhold. Ved køb af CNC-bearbejdede komponenter er det også vigtigt at forstå de overordnede proceskrav ud over dimensionstolerancer. Planlægning af bearbejdningsprocesser i henhold til den specifikke anvendelse af hver komponent kan medvirke til at reducere justeringer under montering og idriftsættelse.
Hvilke SMT-udstyrskomponenter er egnede til præcisions-CNC-bearbejdning?
De mekaniske strukturer i SMT-udstyr er stærkt tilpassede, og positioneringskomponenter, bevægelige komponenter og funktionelle dele kan alle fremstilles ved CNC-bearbejdning i henhold til tekniske tegninger.
Placering og montering af komponenter
Positioneringsstrukturer muliggør forbindelse og positionering mellem forskellige moduler. Bearbejdningen skal etablere nøjagtige dimensionelle forhold omkring referenceflader og monteringshuller.
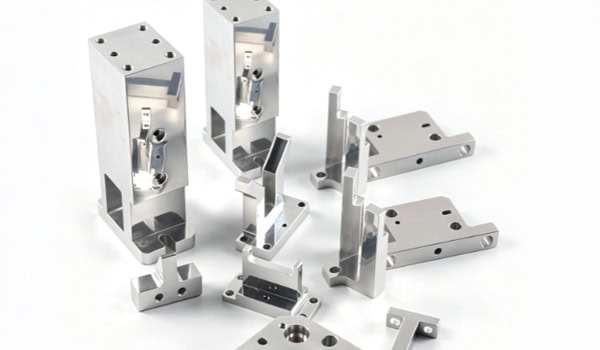
- Positioneringsblokke og -baser: Anvendes primært til bearbejdning af positioneringshuller, monteringsspor og referenceflader med kontrol over hulpositioner og kritiske overfladedimensioner.
- Monteringsbaser til styreskinne: Fokuser på monteringsfladernes planhed og parallelitet samt positionsnøjagtigheden af fastgørelseshullerne.
- Monteringsplader til udstyr: Indeholder normalt flere hulmønstre, trin og monteringsområder, hvilket kræver en passende fastgørelsesstrategi baseret på strukturen.
Konsistente bearbejdningsdatumer kan reducere akkumulerede positionsfejl under montering.
Komponenter til højhastighedsbevægelse og transmission
Bevægelsesmekanismerne i placeringsudstyr accelererer, decelererer og ændrer ofte retning. Relaterede komponenter skal tage højde for massefordeling, strukturel stivhed og ændringer i inerti.
- Præcisionsaksler og forbindelsesaksler: Kræver kontrol af ydre diameter, rundhed, koncentricitet og skulderdimensioner. For højhastighedsroterende strukturer bør dynamisk balance også evalueres i henhold til rotationshastighed og geometri.
- Glidebeslag og bevægelsesbeslag: Vægtykkelse og forstærkningsstrukturer skal designes korrekt for at kontrollere vægten, samtidig med at tilstrækkelig stivhed opretholdes.
- Strukturkomponenter med høj hastighed: Hulrum og vægtreducerende strukturer kan bruges til at reducere den frem- og tilbagegående masse, mens driftsforholdene bør tages i betragtning ved evaluering af vibrationsrisici.
Komponenter, der bevæger sig hurtigt, bør ikke udelukkende designes med henblik på vægtreduktion. Masse, stivhed, inerti og vibrationsegenskaber skal tages i betragtning i et samlet perspektiv.
Dyser, armaturer og små funktionelle komponenter
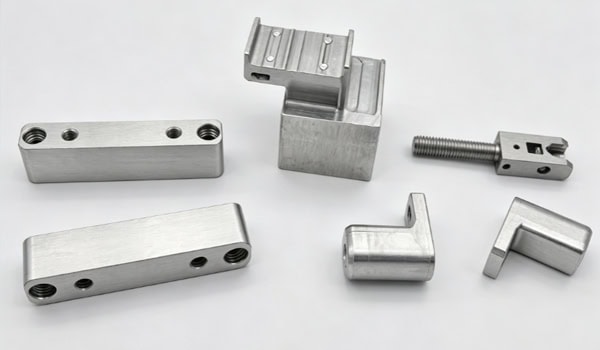
Dyseforbindelser, fiksturbaser og grænsefladekomponenter er normalt små i størrelse, men indeholder flere huller, trin og sammenkoblingsområder, hvilket gør dem velegnede til præcisions-CNC-bearbejdning. For små strukturer bør værktøjstilgængelighed, fiksturstabilitet og bearbejdningsdeformation evalueres på forhånd for at sikre, at de færdige komponenter opfylder samlingskravene.
Hvordan kan langsigtet nøjagtighed kontrolleres under SMT-præcisionskomponentbearbejdning?
Driftsnøjagtigheden af SMT-udstyr kan påvirkes af bearbejdningsfejl, monteringsforhold, bevægelsesforhold og temperaturændringer. Komponentinspektion skal derfor planlægges i henhold til de faktiske driftsforhold.
Udfør DFM og datumanalyse før bearbejdning
Før formel produktion bør komponentstrukturen gennemgås baseret på 2D-tegninger og 3D-modeller for at identificere bearbejdningsprioriteter og samlingskrav.
- Bekræft kritiske dimensioner: Fokuser på huldiametre, hulafstand, tykkelse, trinhøjder og parringstolerancer.
- Planlæg bearbejdningsdatumer: Bestem positioneringsflader og fiksturdatumer i henhold til den endelige monteringsrelation.
- Evaluer komplekse områder: Kontroller bearbejdningsadgang for dybe riller, tynde vægge, smalle hulrum og indvendige hjørner.
Afklaring af produktionsforholdene på et tidligt stadie kan reducere efterfølgende procesændringer.
Match bearbejdningsmetoder til strukturen
Planer, hulmønstre og standardkaviteter kan bearbejdes ved hjælp af 3-akset CNC, mens flersidede komponenter og komplekse buede overflader kan bruge 4-akset eller 5-akset bearbejdning i henhold til den faktiske geometri. Aksler og muffer er velegnede til CNC-drejning. For komponenter, der kræver bearbejdning fra flere retninger, kan en passende reduktion af antallet af opsætninger minimere fejl forårsaget af ændringer i nulpunktspunktet.
Kontrol af termisk deformation under kontinuerlig drift
Udstyrsdrift og ændringer i værkstedstemperaturen kan forårsage dimensionsvariationer. Aluminiumlegeringer har relativt høje termiske udvidelseskoefficienter, så kritiske komponenter såsom positioneringsbaser og referenceplader skal evalueres for termisk stabilitet i henhold til faktiske driftstemperaturer. Højpræcisionsstrukturer kan reducere indflydelsen af temperaturændringer gennem følgende foranstaltninger:
- Materialevalg: Evaluer materialets termiske stabilitet i henhold til driftsmiljøet.
- Strukturdesign: Arranger vægtykkelser og forstærkningsstrukturer passende for at reducere lokal termisk deformation.
- Bearbejdningsmiljø: Kontroller temperaturvariationer under bearbejdning.
- Inspektionstemperatur: Sørg for, at de kritiske dimensionsmæssige inspektionsforhold er passende for de faktiske krav.
- Driftskompensation: For højpræcisionsudstyr kan temperaturkompensation planlægges i henhold til de faktiske driftsforhold.
Inkludering af termiske faktorer i bearbejdningsplanlægning kan bidrage til at forbedre dimensionsstabiliteten under driftsforhold.
Etabler en præcisionsinspektionsproces
Efter bearbejdning kan nøgledimensioner, geometriske tolerancer og komplekse funktioner kontrolleres ved hjælp af passende inspektionsmetoder såsom dimensionsmåling og CMM, og inspektionsregistre opbevares til kvalitetskontrol og batchproduktion.
| SMT-komponenttype | Typisk materiale | Primært fokus på bearbejdning | Vigtige inspektionspunkter |
| Positioneringsblokke og baser | Aluminiumslegering, rustfrit stål | Referenceoverflader, positioneringshuller, monteringsfunktioner | Fladhed, hulposition, dimensionsnøjagtighed |
| Monteringsbaser til føringsskinne | Aluminiumslegering, stål | Monteringsflade og bearbejdning af fastgørelseshuller | Fladhed, parallelisme, positionsnøjagtighed |
| Bevægelsesbeslag og skydere | Aluminiumlegering, tekniske plastmaterialer | Letvægtsstruktur, stivhed, bevægelige grænseflader | Dimensioner, stivhedsrelaterede funktioner, pasform |
| Præcisionsaksler og forbindelsesaksler | Rustfrit stål, legeret stål, aluminiumslegering | Drejning, koncentriske ansigtstræk, skuldre | Diameter, rundhed, koncentricitet, dynamisk balance hvor det er nødvendigt |
| Monteringsplader til udstyr | Aluminiumslegering, rustfrit stål | Multihulsmønstre, trin, referenceflader | Fladhed, hulafstand, positionstolerance |
| Inventar og små funktionelle dele | Aluminiumlegering, rustfrit stål, teknisk plast | Små huller, slidser, kontaktflader | Kritiske dimensioner, overfladefinish, monteringspasform |
Denne tabel giver en hurtig reference til at matche almindelige SMT-komponenter med passende materialer, bearbejdningskrav og inspektionspunkter.
Hvordan skal materialer og overfladebehandlinger vælges til SMT-præcisionskomponenter?
Materialevalg skal tage hensyn til komponentens vægt, belastningsforhold, bevægelsesegenskaber og driftsmiljø. Overfladebehandlingen bør også tage højde for slidstyrke, korrosionsbeskyttelse, dimensionsændringer og statisk kontrol.
Aluminiumlegeringer til udvalgte letvægtskonstruktioner
Aluminiumlegeringer har relativt lav vægt og god bearbejdelighed, hvilket gør dem velegnede til visse monteringsplader, beslag, huse og bevægelsesstrukturer.
- Almindelige strukturelle materialer: Velegnet til bearbejdning af monteringsbaser, beslag og udstyrshuse.
- Højstyrke aluminiumlegeringer: Kan bruges til strukturer, der kræver højere stivhed og bæreevne.
Når aluminiumlegeringer anvendes til komponenter med høj hastighed, bør strukturel stivhed og vibrationsegenskaber også evalueres i stedet for udelukkende at bruge vægtreduktion som designkriterium.
Vælg overfladebehandlinger til slidstærke områder i henhold til driftsforholdene
For aluminiumkomponenter, der udsættes for glidning eller friktion, kan hårdanodisering og andre behandlinger overvejes afhængigt af belastning, hastighed og kontaktforhold. Hårdanodisering kan forbedre overfladehårdhed og slidstyrke, men belægningen forårsager dimensionsændringer, så bearbejdningstillæg for kritiske kontaktområder skal planlægges på forhånd. For bevægelige områder, der kræver lavere friktion, kan passende friktionsreducerende overfladeløsninger også vælges i henhold til de faktiske driftsforhold. Den specifikke proces bør matche komponentens funktion og kontaktkrav.
Overfladebehandling skal tage højde for ESD-krav
SMT-udstyr involverer printkort og elektroniske komponenter, så nogle metalstrukturer skal indarbejdes i det overordnede elektrostatiske styresystem. Anodiserede lag er isolerende. Hvis en komponent giver jordforbindelse eller ledende forbindelser, skal der reserveres pålidelige ledende kontaktområder. Specifikke tilgange omfatter:
- Lokale ubehandlede områder: Hold metalkontaktflader tilgængelige for jordforbindelse.
- Reserverede jordingsflader: Oprethold pålidelige forbindelser mellem komponenten og udstyrets jordingsstruktur.
- Kompatibelt ledende design: Vælg behandlingsmetoden i henhold til udstyrets overordnede krav til statisk kontrol.
Efter bestemmelse af overfladebehandlingen bør dens indflydelse på samlingens dimensioner og kontaktforhold også kontrolleres.
Hvilke muligheder bør en leverandør af SMT-præcisionskomponenter have?
Præcisionskomponenter gennemgår normalt flere faser fra udviklingstegninger til endelig montering af udstyr, og leverandørens tekniske supportkapacitet kan påvirke projektudførelsens effektivitet.
Fra tegningsgennemgang til prototypevalidering
Efter at have modtaget 2D-tegninger og 3D-modeller skal leverandøren gennemgå materialer, tolerancer, strukturer og fikstureringsmetoder og derefter verificere de faktiske bearbejdningsresultater gennem prototyper.
- Tegningsgennemgang: Identificer for snævre tolerancer, tynde vægge, dybe hulrum og specielle sammenkoblingsstrukturer.
- Prototypebearbejdning: Verificer kritiske dimensioner, samlingsforhold og overfladekvalitet.
- Problemfeedback: Juster bearbejdningsprocessen baseret på inspektionsresultater.
Løsning af produktionsproblemer i prototypefasen kan reducere modifikationsomkostningerne, efter masseproduktionen er begyndt.
Understøtter forskellige produktionsvolumener
SMT-udstyrskomponenter kan gå fra individuelle prøver til testning i små batcher og derefter til stabil produktion. Leverandører skal opretholde ensartede procesforhold, samtidig med at de løbende overvåger værktøjsslid, udstyrstilstand og dimensionsændringer. En stabil produktionsproces hjælper med at reducere dimensionsforskelle mellem batcher.
Fuld kvalitetsbekræftelse før levering
Efter præcisionskomponenter er bearbejdet, skal dimensioner, gevind, grater, overfladebehandling og mængder inspiceres. Komponenter bør også klassificeres og beskyttes i henhold til deres strukturer. Specifikke foranstaltninger omfatter:
- Kvalitetsbekræftelse: Bekræft dimensioner, gevind, grater, overfladebehandling og mængder.
- Klassificering: Adskil komponenter i henhold til delnumre og samlingsforhold.
- Beskyttende emballage: Brug stød- og ridsefast beskyttelse til præcisionsmonterede overflader.
- Forsendelsesverifikation: Bekræft, at mængder, specifikationer og emballageoplysninger opfylder ordrekravene.
Korrekt leveringsforberedelse kan reducere yderligere tab under transport og montering.
Præcisionskomponentfremstilling af SMT-udstyr kræver, at bearbejdningsprocesser planlægges i henhold til komponentstruktur, bevægelsesforhold, materialeegenskaber og driftsmiljø. Indkøbsteams kan fokusere på leverandørens tegningsgennemgang, CNC-bearbejdning, præcisionsinspektion og batchfremstillingskapaciteter. TiRapid leverer skræddersyede bearbejdningstjenester til at understøtte SMT-udstyrsproducenter fra prototypeproduktion til batchfremstilling.
















