
Vibrationer i CNC-drejemaskiner er et af de mest kritiske problemer med bearbejdningsstabilitet inden for præcisionsfremstilling. Det påvirker ikke kun overfladekvaliteten, men reducerer også direkte dimensionsnøjagtigheden, værktøjslevetid, bearbejdningseffektivitet og den samlede produktionspålidelighed. I virkelige industrielle miljøer optræder vibrationer ofte som vibrationsmærker på overfladen af bearbejdede dele, unormal skærestøj, ustabil spåndannelse eller synlig værktøjsrystelse under drift. Disse problemer er især almindelige ved bearbejdning af lange aksler, tyndvæggede komponenter, rustfrit stål, titanlegeringer eller højstyrkematerialer. CNC-drejevibrationer er sjældent forårsaget af en enkelt faktor. I stedet er det normalt resultatet af en kombination af maskinstrukturens stivhed, værktøjssystemets stabilitet, skæreparametre, emneholdermetode og ekstern miljøpåvirkning. For at opnå stabil og højpræcisionsbearbejdning skal producenter analysere vibrationskilder systematisk og anvende omfattende kontrolstrategier på tværs af hele bearbejdningsprocessen.
Maskinstivhed er fundamentet for vibrationskontrol
Maskinstivhed er den mest fundamentale faktor, der påvirker CNC-drejningsstabilitet. Hvis maskinstrukturen mangler tilstrækkelig stivhed, kan selv korrekt valgte værktøjer og optimerede skæreparametre ikke fuldstændigt eliminere vibrationer. Under skæring kan enhver elastisk deformation i spindlen, føringsbanerne, værktøjsstolpen eller maskinlejet forstærke skæreinstabiliteten og føre til vibrationer. Maskiner med høj stivhed er afgørende for kraftig drejning, højhastighedsbearbejdning og præcisionssletbearbejdning. I industriel produktion er forbedring af strukturstivheden altid det første skridt i vibrationskontrol, fordi det bestemmer den øvre grænse for bearbejdningsstabilitet og nøjagtighed.
Strukturel svaghed fører til ustabil skæreadfærd
Når maskinkomponenter som spindellejer, føringsskinner eller værktøjsholdere mangler stivhed eller er slidte, bliver hele skæresystemet ustabilt. Denne ustabilitet overføres direkte til skærkanten, hvilket resulterer i vibrationsmønstre på emnets overflade. Problemet bliver mere alvorligt under dyb skæring eller bearbejdning af hårde materialer.
- Øget vibrationsintensitet ved vibration
- Ustabil skærekraftfordeling
- Reduceret dimensionel nøjagtighed og konsistens
- Dårlig overfladefinish kvalitet
- Accelereret værktøjsslidhastighed
- Øget risiko for maskinfejl
Styrkelse af maskinstrukturens stivhed forbedrer bearbejdningsstabiliteten betydeligt og reducerer vibrationsrelaterede defekter.
Maskininstallation og vedligeholdelsesstabilitet
Selv en CNC-maskine med høj stivhed kan stadig producere vibrationer, hvis installationsforholdene er dårlige, eller vedligeholdelsen er utilstrækkelig. Et stabilt fundament sikrer, at skærekræfterne absorberes korrekt uden at overføre uønskede vibrationer.
- Forstærket maskinfundamentdesign
- Præcis nivellering af maskinbund
- Regelmæssig kontrol af spindeljustering
- Opstramning af mekaniske samlinger
- Vedligeholdelse af smøring af føringsskinne
- Langsigtet strukturel stabilitetskontrol
Korrekt installation og vedligeholdelse skaber et stabilt mekanisk miljø for ensartet CNC-drejningsydelse.
Skæreværktøjssystem har en direkte indflydelse på vibrationer
Skæreværktøjssystemet er en anden nøglefaktor, der påvirker vibrationer under CNC-drejning. Selv når man bruger en stabil maskine, kan forkert værktøjsvalg eller dårlig værktøjstilstand stadig forårsage alvorlige vibrationsproblemer. Værktøjsstivhed, udhængslængde, materialekvalitet, belægningstype og kantskarphed spiller alle vigtige roller i bearbejdningsstabiliteten. Et veldesignet værktøjssystem sikrer en jævn skæreproces, stabil spåndannelse og reduceret skæremodstand. I præcisionsfremstilling er optimering af værktøjsvalg en af de mest effektive måder at kontrollere vibrationer og forbedre overfladekvaliteten på.
Dårlig værktøjsgeometri forårsager skæreinstabilitet
Værktøjsgeometrien bestemmer, hvordan skærekræfterne fordeles under bearbejdning. Hvis spånvinkel, frivinkel eller næseradius ikke er korrekt designet, øges skæremodstanden, og der er større sandsynlighed for vibrationer. Dette er især mærkbart ved højhastighedsdrejning eller skæring af hårde materialer.
- Øgede udsving i skærekraften
- Dårlig spånbrydningsevne
- Dannelse af overfladevibrationer
- Højere varmekoncentration i skærezonen
- Reduceret værktøjslevetid
- Ustabil bearbejdningsbane
Optimeret værktøjsgeometri forbedrer skærejævnheden betydeligt og reducerer vibrationsgenerering.
Højstiv værktøjsopsætning reducerer nedbøjning
Værktøjsholderens stivhed og opsætningskonfiguration påvirker direkte vibrationsmodstanden. For stort værktøjsudhæng eller svag fastspænding øger værktøjets udbøjning, hvilket forstærker vibrationer under skæring.
- Brug et design med kort værktøjsudhæng
- Vælg værktøjsholdere med høj stivhed
- Påfør hårdmetal- eller belagte skær
- Styrk klemkraftens stabilitet
- Reducer værktøjsforlængerens længde
- Sørg for skarpe og stabile skærekanter
Et stift værktøjssystem sikrer stabile skæreforhold selv under tunge bearbejdningsbelastninger.
Skæreparametre skal omhyggeligt afbalanceres
Skæreparametre som spindelhastighed, tilspændingshastighed og spåndybde spiller en afgørende rolle i vibrationsstyringen ved CNC-drejning. Forkerte parameterindstillinger kan nemt udløse resonans mellem værktøj og emne, hvilket resulterer i kraftig vibration. Højhastighedsskæring er ikke altid bedre; i mange tilfælde øger for høj hastighed ustabiliteten. Det er afgørende at opnå den rette balance mellem effektivitet og stabilitet for bearbejdning af høj kvalitet.
For høj skærehastighed øger risikoen for vibrationer
Høj spindelhastighed kan forbedre produktiviteten, men den kan også forstærke vibrationer, hvis den ikke tilpasses korrekt til værktøjs- og materialeforholdene. Dette er især almindeligt ved bearbejdning af rustfrit stål, titanium og legeringer.
- Øget dynamisk ustabilitet
- Højere sandsynlighed for resonans
- Hurtig acceleration af værktøjsslid
- Dårlig overfladefinish kvalitet
- Overdreven varmeudvikling
- Reduceret bearbejdningspålidelighed
Optimeret valg af skærehastighed hjælper med at opretholde stabil bearbejdningsydelse og reducerer vibrationsrisikoen.
Optimering af tilspændingshastighed og skæredybde
Tilspændingshastighed og skæredybde skal omhyggeligt justeres baseret på materialetype og bearbejdningstrin. Forkerte kombinationer kan overbelaste skæresystemet og forårsage ustabilitet.
- Kontroller fordelingen af skærebelastningen
- Forbedre overfladekvaliteten
- Reducer risikoen for værktøjsafbøjning
- Oprethold bearbejdningsstabilitet
- Forbedre kontrollen over spåndannelse
- Forbedre produktionseffektivitetsbalancen
Korrekt parameteroptimering sikrer jævne og stabile CNC-drejeoperationer.
Stabiliteten af emnefastspænding er afgørende
Fastspænding af emner undervurderes ofte, men er en af de mest almindelige årsager til vibrationer ved CNC-drejning. Hvis emnet ikke er sikkert fastgjort, kan selv små skærekræfter forårsage bevægelse eller oscillation. Dette er især problematisk for lange aksler, tyndvæggede dele eller uregelmæssige geometrier. Et stabilt emneholdersystem sikrer, at alle skærekræfter absorberes korrekt uden at påvirke bearbejdningsnøjagtigheden.
Utilstrækkelig fastspænding forårsager ustabilitet i bearbejdningen
Svag eller ujævn fastspænding fører til bevægelse af emnet under skæring, hvilket direkte genererer vibrationer og reducerer bearbejdningsnøjagtigheden.
- Emneforskydning under skæring
- Øgede overfladevibrationsmærker
- Afvigelse i dimensionsnøjagtighed
- Reduceret bearbejdningssikkerhed
- Inkonsistente produktionsresultater
- Højere risiko for skrotprocent
Stærk og afbalanceret spændekraft er afgørende for stabile CNC-drejeoperationer.
Fixturdesign og supportoptimering
Avanceret fiksturdesign forbedrer bearbejdningsstabiliteten betydeligt ved at reducere vibrationskilder og forbedre understøtningsstyrken.
- Brug hydrauliske eller pneumatiske borepatroner
- Tilføj pinoldok eller centerstøtte
- Forbedre armaturstrukturens stivhed
- Fordel klemkraften jævnt
- Minimer ikke-understøttet længde
- Design af brugerdefinerede armaturer til komplekse dele
Korrekt fiksturteknik sikrer stabile bearbejdningsforhold, selv for vanskelige komponenter.
Eksternt miljø påvirker også bearbejdningsstabilitet
Ud over maskin-, værktøjs- og procesfaktorer kan eksterne miljøforhold også påvirke CNC-drejningsvibrationer. Eksterne vibrationskilder, ustabile fundamenter eller temperaturudsving kan alle reducere bearbejdningsstabiliteten. Et velkontrolleret værkstedsmiljø hjælper med at opretholde ensartet bearbejdningsydelse og reducerer uventede forstyrrelser under produktionen.
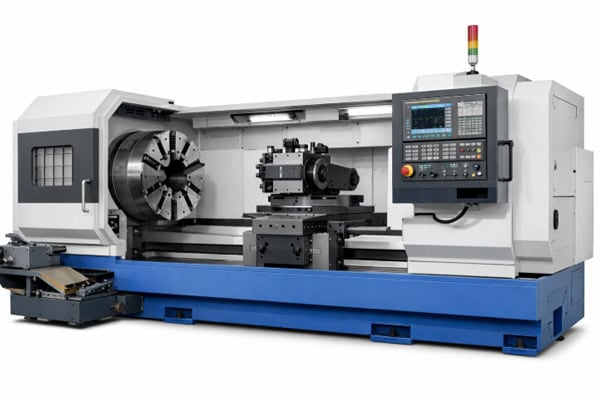
Eksterne vibrationskilder
Nærliggende tunge maskiner, transportsystemer eller ustabile gulve kan overføre vibrationer til CNC-maskiner, hvilket påvirker bearbejdningsnøjagtigheden og overfladekvaliteten.
- Jordvibrationsoverførsel
- Maskine-til-maskine-interferens
- Reduceret bearbejdningspræcision
- Forringelse af overfladekvalitet
- Øget forekomst af chatter
- Lavere produktionsstabilitet
Korrekte isoleringsforanstaltninger hjælper med at reducere påvirkningen fra eksterne vibrationer.
Stabil værkstedsmiljøkontrol
Opretholdelse af et stabilt produktionsmiljø forbedrer den langsigtede bearbejdningskonsistens og reducerer vibrationsrelaterede problemer.
- Stabilt temperaturstyringssystem
- Fundament til antivibrationsmaskine
- Optimeret fabrikslayoutdesign
- Adskillelse af zoner med tungt udstyr
- Kontrolleret fugtighedsmiljø
- Forbedret samlet bearbejdningsstabilitet
Et veldesignet værkstedsmiljø understøtter højpræcisions CNC-drejningsoperationer.
Systematisk optimering er nøglen til vibrationskontrol
Vibrationer i CNC-drejning kan ikke elimineres med en enkelt justering. Det kræver en omfattende optimeringsstrategi, der omfatter maskinstivhed, værktøjssystemdesign, skæreparameterkontrol, emneholderstabilitet og miljøstyring. Kontinuerlig overvågning og procesforbedring hjælper producenter med at opnå stabil bearbejdning, højere præcision og bedre produktivitet i virkelige industrielle applikationer.
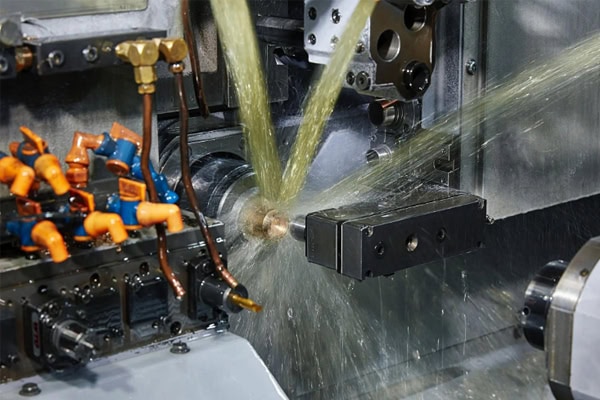
Integreret strategi for vibrationskontrol
Kombination af flere kontrolmetoder sikrer stabile og effektive CNC-drejeoperationer.
- Forbedr maskinens strukturelle stivhed
- Optimer skæreværktøjssystem
- Juster skæreparametrene videnskabeligt
- Styrk design af emneholdere
- Kontroller miljømæssige vibrationskilder
- Overvåg kontinuerligt bearbejdningsstabilitet
En systematisk tilgang sikrer langvarig vibrationsfri bearbejdningsydelse.
Realtidsovervågning og procesforbedring
Avancerede overvågningssystemer hjælper med at registrere vibrationer tidligt og muliggør øjeblikkelig procesjustering, hvilket forbedrer produktionsstabiliteten.
- Vibrationsdetektion i realtid
- Adaptiv parameterjustering
- Reduceret andel af defekte dele
- Forbedret bearbejdningseffektivitet
- Forbedret processtyringskapacitet
- Stabil langsigtet produktionskvalitet
Kontinuerlig optimering sikrer pålidelig og høj kvalitet i CNC-drejningsproduktionen.
















