
Ved præcisionsbearbejdning er materialesprækning et kritisk problem, der kan øge produktionsomkostningerne betydeligt og reducere udbyttet, især når man arbejder med højstyrkelegeringer, hærdet stål, aluminiumlegeringer og tekniske plasttyper. Når der opstår revner, kan det ikke kun føre til kassering af emner, men også påvirke stabiliteten i batchproduktionen og leveringsplanerne. I den virkelige bearbejdningspraksis er revner sjældent forårsaget af en enkelt faktor. Det er normalt det kombinerede resultat af intern materialespænding, skæreparametre, fastspændingsmetoder, værktøjets tilstand og bearbejdningsstrategi. Derfor er en systematisk tilgang på tværs af hele bearbejdningsprocessen nødvendig.
Materialevalg og forbehandlingskontrol
Før præcisionsbearbejdning begynder, bestemmer materialets indre tilstand i høj grad den grundlæggende risiko for revner. Hvis materialet indeholder restspændinger, inkonsistent mikrostruktur eller utilstrækkelig varmebehandling, kan der dannes revner under skæring på grund af spændingsfrigørelse. Derfor er optimering af materialevalg og forbehandling det første og mest grundlæggende skridt i at reducere risikoen for revner.
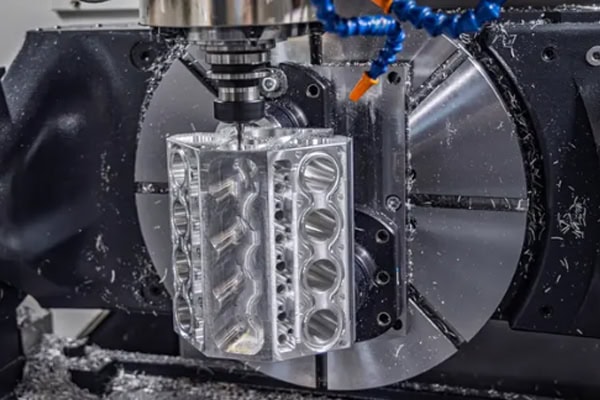
Kontroller intern stress i materialer
Resterende indre spændinger er en af hovedårsagerne til revner under bearbejdning, især i smedede, støbte eller tykvæggede dele.
- Brug materialer, der er blevet fuldt udglødet eller spændingsaflastet
- Undgå ubehandlede støbte eller smedede materialer
- Anvend stressaflastningsprocesser før bearbejdning af kritiske dele
Korrekt valg af materialekvalitet
Forskellige materialer varierer betydeligt i sejhed og sprødhed, og forkert valg kan øge risikoen for revner betydeligt.
- Foretrækker materialer med bedre sejhed og duktilitet
- Undgå alt for hårde, men sprøde materialer
- Balancer styrke og bearbejdelighed baseret på designbehov
- Overvej fremstillingsevnen i designfasen
Optimering af forbehandling
Forbehandling kan effektivt reducere spændingskoncentration og pludselig spændingsfrigivelse under bearbejdning.
- Udfør grov forbearbejdning for at frigøre indre spændinger
- Kontroller opbevaringstemperatur og luftfugtighedsforhold
- Anvend ældningsbehandling på højpræcisionskomponenter
Materialekontrol definerer den grundlæggende stabilitet for hele processen. Hvis denne fase er ustabil, vil senere optimeringer have begrænset effektivitet.
Skæreparametre og optimering af bearbejdningsmetoder
Ved præcisionsbearbejdning påvirker skæreparametre direkte materialets spændingsfordeling og termiske egenskaber. For høj skærekraft eller hurtig temperaturstigning kan føre til mikrorevner, der gradvist udvider sig til synlige brud. Derfor er korrekt parameterkontrol en af de centrale strategier til at forhindre materialerevner.
Kontrol af skærekraft og belastning
For stor skærekraft kan forårsage lokaliseret spændingskoncentration, især i tyndvæggede strukturer.
- Undgå overdreven materialefjernelse pr. gennemløb
- Brug lagdelte bearbejdningsstrategier
- Juster skæredybden baseret på materialets styrke
- Oprethold stabile skærekræfter
Optimer matchning af tilspændingshastighed og spindelhastighed
Forkert matchning kan forårsage slagskæring eller ustabile skæreforhold, hvilket øger risikoen for revner.
- For høj tilspænding forårsager slagspænding
- For lav spindelhastighed fører til ustabil skæring
- Oprethold kontinuerlige og jævne skæreforhold
- Juster skærerytmen baseret på materialetype
Kontrol af temperaturstigning ved bearbejdning
Hurtige temperaturændringer kan forårsage termisk spændingskoncentration, en væsentlig årsag til revner.
- Brug tilstrækkelig kølevæske under bearbejdningen
- Undgå tørskæring i følsomme operationer
- Reducer varmeophobning gennem trinvis bearbejdning
- Kontroltemperatur under lange bearbejdningscyklusser
Kerneprincippet for kontrol af skæreparametre er stabilitet. Jo glattere bearbejdningsprocessen er, desto mere jævnt frigives spændingen, og desto lavere er risikoen for revner.
Fastspændingsmetoder og strukturel spændingskontrol
I den virkelige produktion opstår mange revneproblemer ikke under skæring, men under fastspænding eller spændingsudligning. Forkert fiksturdesign, ujævn fastspændingskraft eller overdreven tilspænding kan medføre yderligere intern spænding, hvilket senere kan resultere i revner under eller efter bearbejdning.
Optimer fordelingen af fiksturskraften
Ujævn klemkraft kan forårsage lokaliseret spændingskoncentration.
- Undgå enkeltpunktsklemmestrukturer
- Brug ensartede flerpunktsspændesystemer
- Tilføj støtte til tyndvæggede dele
Kontrolklemmedeformation
For stor klemkraft kan forårsage deformation og senere revner som følge af spændingsudløsning.
- Hold klemkraften inden for et sikkert område
- Undgå tvungen deformation af tynde vægge
- Brug fleksible armaturer når det er nødvendigt
- Beskyt svage strukturelle områder
Trin-for-trin strategi til stressfrigørelse
Korrekt bearbejdningssekvens kan gradvist frigive indre spændinger.
- Brug grobfræsning efterfulgt af sletfræsningsstrategi
- Undgå at fjerne for meget materiale på én gang
- Anvend symmetrisk bearbejdning, hvor det er muligt
- Frigør stress i etaper efter region
Fastspændingssystemet styrer i bund og grund den eksterne spænding. Dårlig kontrol kan føre til uforudsigelig revnedannelse, selvom skæreparametrene er korrekte.
Optimering af værktøjstilstand og værktøjsbane
Værktøjets tilstand og bearbejdningsbane påvirker skærestabiliteten betydeligt. Sløve værktøjer, ustabile værktøjsbaner eller pludselige skæreændringer kan øge kraftudsving og øge risikoen for revner. Derfor er det afgørende at optimere både værktøjsvedligeholdelse og værktøjsbanedesign for at forbedre bearbejdningssikkerheden.
Vedligehold skarpe skæreværktøjer
Sløve værktøjer øger skærekraften og risikoen for revner betydeligt.
- Regelmæssig udskiftning eller slibning af værktøj
- Undgå at overskride værktøjets levetidsgrænser
- Brug materialespecifikke værktøjstyper
Optimer bearbejdningsbaner
Dårlige værktøjsbaner kan skabe lokaliserede stødbelastninger.
- Undgå skarpe retningsskift
- Brug glatte og kontinuerlige skærebaner
- Reducer unødvendig luftskæring og gentagelse
Reducer vibrationseffekter
Vibrationer forstærker interne spændingsudsving og kan udløse mikrorevner.
- Forbedr maskin- og fikstursstivhed
- Reducer værktøjets udhængslængde
- Oprethold stabile skæreparametre
Målet med værktøjs- og baneoptimering er at sikre en jævn og kontinuerlig bearbejdningsproces, der minimerer slag og udsving.
Ved præcisionsbearbejdning skyldes materialesprækning sjældent en enkelt faktor. Det er normalt et kombineret resultat af materialets tilstand, skæreparametre, fastspændingsstrategi og design af bearbejdningsbanen. Kun gennem en systematisk og integreret optimeringstilgang kan risici for revner reduceres effektivt og produktionsudbyttet forbedres. Tirapid leverer professionelle præcisionsbearbejdningsløsninger, der hjælper producenter med at opnå en mere stabil og pålidelig produktionskvalitet.
















