
CNC-drejningskoncentricitet er et vigtigt kvalitetskrav ved præcisionsakselbearbejdning, især til transmissionsaksler, trindelte aksler, bøsninger, præcisionsmuffer, forbindelsesstykker og andre roterende komponenter. Når en del indeholder flere koncentriske ydre diametre, indvendige boringer, skuldre eller præcisionsmønsterflader, er det muligvis ikke tilstrækkeligt at kontrollere individuelle dimensionstolerancer alene for at sikre korrekt montering og driftsydelse. Hvis koncentriciteten eller radial kast overstiger den specificerede tolerance, kan komponenten opleve vibrationer, excentrisk rotation, ujævnt slid eller monteringsvanskeligheder under drift. CNC-drejning kan forbedre koncentriciteten og batchkonsistensen gennem stabil spindelydelse, passende emneholdering, ensartede bearbejdningsdatumer, præcis værktøjskompensation og inspektion undervejs. TiRapid leverer CNC-drejningstjenester til aksler, muffer og andre roterende komponenter med præcisionsbearbejdning, DFM-support og kvalitetsinspektionsfunktioner.
Hvorfor påvirker CNC-drejekoncentricitet præcisionsdelens ydeevne?
For akselkomponenter er koncentricitet ikke et isoleret dimensionskrav. Det er tæt forbundet med rotationsnøjagtighed, monteringspasning, lejeydelse og komponenternes levetid. Når en del indeholder flere akseldiametre, indvendige boringer, gevindskårne sektioner og positioneringsskuldre, kan forholdet mellem deres centerakser direkte påvirke den endelige ydeevne af samlingen. Præcisionsroterende komponenter, der anvendes i motorer, gearkasser, automatiseringsudstyr, transmissionssystemer til biler og præcisionsmaskiner, skal opretholde stabil rotation. Betydelig forskydning mellem forskellige akselsektioner kan skabe yderligere radiale kræfter og vibrationer, hvilket potentielt kan påvirke hele systemets driftsstabilitet. Ved præcisions-CNC-drejning skal koncentricitetskontrol overvejes under hele deldesign, emneopspænding, bearbejdningssekvens og slutinspektion i stedet for kun at stole på slutinspektion for at identificere problemer.
Koncentricitet er tæt forbundet med radial runout
Ingeniørtegninger kan specificere koncentricitet, cirkulært kast eller totalt kast afhængigt af komponentens funktionelle krav. For roterende dele giver radialt kast en praktisk indikation af, hvor meget en bearbejdet overflade afviger fra referenceaksen under rotation, mens koncentricitet beskriver forholdet mellem midten af en kontrolleret funktion og dataaksen. Under produktionen kan bearbejdning af flere akseldiametre i en enkelt opsætning reducere repositioneringsfejl og hjælpe med at opretholde forholdet mellem forskellige funktioner. Leverandører af præcisions-CNC-drejning kan bruge måleur, V-blokke, dedikerede målere eller CMM-udstyr til inspektion afhængigt af tegningskravene og delens geometri.
Akselkomponenter kræver omhyggelig koncentricitetskontrol
Akselkomponenter indeholder ofte flere bearbejdningszoner, herunder lejesæder, tætningsflader, positioneringsskuldre, gevindsektioner og forbindelsesender. Når disse områder skal rotere sammen eller passe præcist sammen med andre komponenter, er det ikke tilstrækkeligt at kontrollere hver enkelt diameter for at garantere monteringsydelsen. For eksempel kan to lejesæder på en aksel begge opfylde deres dimensionstolerancer, mens de stadig har betydelig aksial forskydning mellem sig. Efter montering kan denne tilstand forårsage øget rotationsmodstand, vibrationer eller for tidligt slid. For præcisionstransmissionsaksler, robotledsaksler, automatiseringsaksler og præcisionsmekaniske aksler bør kritiske datums og parringsområder defineres i designfasen og vedligeholdes konsekvent gennem hele CNC-drejeprocessen.
Hvilke faktorer påvirker koncentriciteten i CNC-drejning?
CNC-drejekoncentricitet påvirkes af maskinens tilstand, værktøj, emnekarakteristika, emnefastholdelse, skæreparametre og termiske ændringer. En betydelig variation i nogen af disse faktorer kan øge den aksiale eller radiale afvigelse i præcisionsakselkomponenter. TiRapids drejeinformation identificerer også spindelnøjagtighed, maskinens stivhed, fastspændingsmetoder, værktøjets tilstand og temperaturændringer som vigtige faktorer, der påvirker drejenøjagtigheden.
Spindelnøjagtighed bestemmer rotationsstabilitet
CNC-drejebænkens spindel roterer emnet under bearbejdning, så spindelnøjagtigheden påvirker skæreforholdene direkte. Hvis spindlen har for stort kast, lejeslid eller forringet nøjagtighed efter længere tids drift, kan selv en nøjagtigt programmeret værktøjsbane muligvis ikke producere stabil koncentricitet. Præcisions-CNC-drejning kræver regelmæssig inspektion af spindeltilstand, nøjagtighed af revolverhovedets positionering og maskingeometri, efterfulgt af passende vedligeholdelse og kalibrering baseret på maskinbrug. Et stabilt maskinfundament hjælper med at reducere dimensionsforskydning under batchproduktion og forbedrer repeterbarheden mellem forskellige produktionskørsler.
Emneopspænding bestemmer datastabilitet
Emnefastholdelse er en kritisk faktor, der påvirker CNC-drejningskoncentricitet. Standard trekæbede borepatroner er velegnede til mange konventionelle rotationskomponenter, men præcisionstrinaksler, tyndvæggede muffer og lange aksler kan kræve mere stabile fastspændingsmetoder. Utilstrækkelig gribelængde, ujævn fastspændingskraft eller grater på positioneringsfladen kan forårsage emnets excentricitet. For lange akselkomponenter kan pinoldokstøtte, stabile hvilepunkter eller andre hjælpestøtter reducere vibrationer og deformation under bearbejdning. TiRapids præcisionsbearbejdningsvejledning understreger også vigtigheden af pinoldokstøtte, stabile hvilepunkter og reduceret udhæng ved bearbejdning af lange akselkomponenter.
Værktøjsslid kan forårsage dimensionelle og geometriske fejl
Efterhånden som et skæreværktøj bruges over tid, ændrer slid gradvist de faktiske skæreforhold. Mindre ændringer under skrubbearbejdning påvirker muligvis ikke funktionaliteten med det samme, men under sletbearbejdning kan ændringer i værktøjets næseradius, skærkantens tilstand eller værktøjets position føre til diameterafvigelser, ændringer i overfladefinishen og variationer i den geometriske nøjagtighed. Ved batchproduktion med CNC-drejning kan producenter etablere procedurer for værktøjslevetidstyring, udføre inspektion af første artikel, overvåge kritiske dimensioner under produktionen og udskifte eller kompensere værktøjer, før de når deres slidgrænser. Dette hjælper med at reducere problemer med konsistens på tværs af store produktionsbatcher.
Hvordan kan CNC-drejeprocesser kontrollere koncentricitet?
Styring af koncentricitet i præcisionsdrejning kræver mere end blot at bruge en maskine med høj præcision. En passende bearbejdningsproces skal også definere positioneringsdatum, emneholdermetode, skrub- og sletbearbejdningssekvens samt inspektionspunkter i henhold til emnegeometrien. Jo mere stabil bearbejdningsprocessen er, og jo færre datumændringer der er involveret, desto lettere er det at opretholde koncentriske forhold mellem forskellige funktioner.
Minimer gentagen arbejdsopspænding
Når en komponent indeholder flere funktioner, der skal forblive koncentriske, kan det reducere positioneringsfejl at fuldføre de kritiske funktioner i en enkelt opsætning, når det er muligt. Gentagen emneopspænding introducerer nye positioneringsfejl, og hver repositioneringsoperation kan ændre emnets akse. For akselkomponenter kan det primære datum først bearbejdes og derefter bruges til at fuldføre andre kritiske diametre, flader og boringer. Denne tilgang reducerer akkumulerede positioneringsfejl og forbedrer ensartetheden af præcisions CNC-drejede dele.
Etabler en korrekt grov- og sletbearbejdningssekvens
Grovbearbejdning fjerner primært overskydende materiale effektivt, mens finbearbejdning fastlægger de endelige dimensioner og geometrisk nøjagtighed. Hvis de endelige dimensioner produceres i en enkelt operation uden tilstrækkelig proceskontrol, kan intern spænding, skærevarme og værktøjsbelastninger forårsage dimensionsændringer. En passende proces efterlader normalt en passende finbearbejdningstolerance efter grovbearbejdning. Emnet kan derefter nå en mere stabil tilstand, før kritiske diametre, boringer og flader finbearbejdes. Til præcisionsaksler kan trinvis bearbejdning også anvendes i henhold til materialeegenskaberne for at gøre den endelige finbearbejdningsproces mere stabil.
Optimer understøtning af komponenter med lang aksel
Lange og slanke aksler kan mangle tilstrækkelig stivhed, hvilket forårsager bøjning eller vibration under skæring. Disse forhold kan påvirke diameternøjagtigheden, rundheden og koncentriciteten. Pinoldokstøtte, stabile hvilepunkter eller andre hjælpestøtter kan reducere det effektive udhæng og begrænse deformation forårsaget af skærekræfter. For længere aksler bør ingeniører også overveje værktøjsposition, bearbejdningsretning og skæreparametre under procesplanlægningen. Jo højere forholdet mellem længde og diameter er, desto vigtigere bliver det at evaluere støtte og vibrationskontrol under tilbuds- og ingeniørfaserne.
Hvordan skal koncentricitet inspiceres ved præcisions-CNC-drejning?
Efter bearbejdning bør inspektionsmetoden vælges i henhold til teknisk tegning og komponentens funktionelle krav. Almindelige inspektionsmetoder omfatter test af måleur, V-blokinspektion, dedikerede målere og koordinatmålemaskiner. Standard mekaniske komponenter kan anvende økonomiske inspektionsmetoder i henhold til deres tolerancekrav, mens højpræcisionsaksler, medicinske komponenter, luftfartsdele og kritiske transmissionskomponenter kan kræve mere omfattende dimensionel og geometrisk inspektion. Inspektionsmetoder bør altid være knyttet til tegningens datum og funktionelle krav, så måleresultaterne nøjagtigt repræsenterer komponentens faktiske ydeevne.
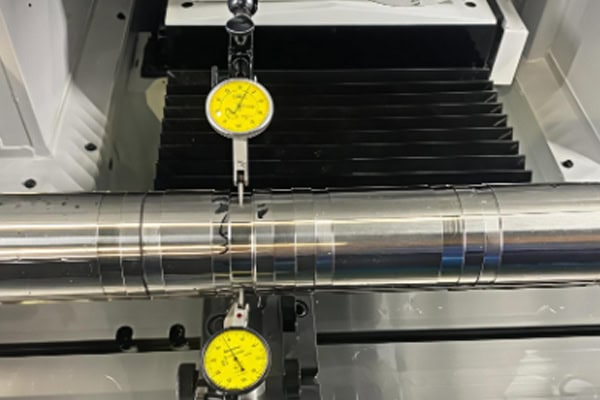
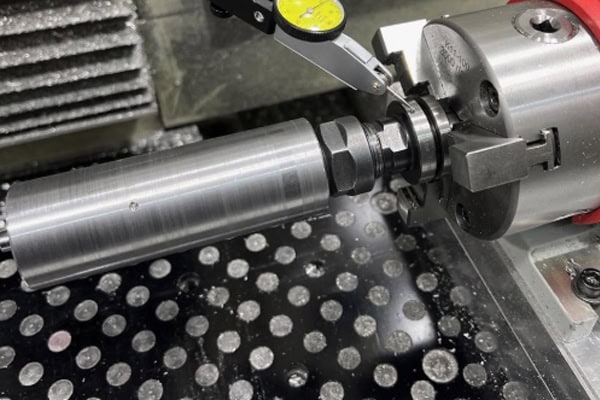
Måleskiver er velegnede til hurtig inspektion af radial rundløb
Måleurer bruges almindeligvis i værkstedet til at kontrollere rotationskast. Når emnet er sikkert placeret, placeres indikatorspidsen mod den overflade, der inspiceres. Emnet roteres derefter langsomt, mens indikatorbevægelsen observeres for at bestemme kasttilstanden. Denne metode er enkel og effektiv til kontrol af den første vare, inspektion undervejs og hurtig verifikation før forsendelse. Måleresultatet kan dog påvirkes af emneopspænding, valg af datum og inspektionsposition. Ved strenge geometriske tolerancekrav kan mere præcist måleudstyr også være nødvendigt.
CMM'er er velegnede til kompleks geometrisk inspektion
En koordinatmålemaskine kan digitalt måle flere dimensioner og geometriske funktioner, samtidig med at den etablerer et datumsystem i henhold til den tekniske tegning. For præcisionsdrejede dele med flere akseldiametre, indvendige boringer, flader og komplekse positioneringsfunktioner kan CMM-inspektion give mere omfattende måledata. Kritiske dimensioner, positionsforhold, rundhed og koncentricitetsrelaterede funktioner kan verificeres, og inspektionsrapporter kan genereres. Leverandører af præcisionsbearbejdning kan levere førstegangsinspektion eller kvalitetsrapporter i henhold til kundens krav, hvilket hjælper ingeniør- og indkøbsteams med at verificere, at delene opfylder de specificerede designkrav.
Inspektionskravene skal stemme overens med delens funktion
Ikke alle akselkomponenter kræver ekstremt snævre koncentricitetstolerancer. Hvis en komponent ikke er afhængig af meget høj rotationsnøjagtighed, kan unødvendigt snævre tolerancer øge bearbejdnings-, inspektions- og leveringsomkostningerne. Lejesæder, tætningsflader og præcisionsroterende områder kan kræve strammere kontrol baseret på faktiske monteringsforhold. Tekniske tegninger bør tydeligt identificere de dimensioner og geometriske egenskaber, der direkte påvirker funktionen, så bearbejdningsleverandøren kan evaluere fremstillingsprocessen og give et præcist tilbud. Kritiske tolerancer bør fastsættes i henhold til de faktiske applikationskrav i stedet for at anvende ekstremt snævre tolerancer ensartet på alle funktioner.
Hvordan vælger man en præcisions-CNC-drejeproducent til akselkomponenter?
For projekter, der kræver høj koncentricitet, repeterbarhed og stabil batchproduktion, er leverandørens tekniske og kvalitetsstyringsmæssige evner lige så vigtige som maskinspecifikationer. Ved indkøb af præcisions CNC-drejede dele kan indkøbsteams evaluere bearbejdningsudstyr, proceserfaring, inspektionskapaciteter, DFM-support, prototypevalidering og produktionskapacitet. TiRapid leverer CNC-drejning, DFM-support og præcisionsbearbejdning til materialer, herunder aluminiumlegeringer, rustfrit stål, titanlegeringer, messing, kobber og tekniske plasttyper. Deres offentliggjorte CNC-drejningsoplysninger indikerer, at specificerede tolerancer kan nå cirka ±0.005 mm, og en typisk overfladeruhed kan nå Ra 0.6, afhængigt af delens geometri, materiale og tegningskrav.
Bekræft præcisionsakselbearbejdningskapaciteter
Før du afgiver en ordre, skal du give komponenttegningen til CNC-bearbejdningsleverandøren, så ingeniørteamet kan gennemgå kritiske akseldiametre, indvendige boringer, koncentricitet, kast, gevind og krav til overfladebehandling. For lange aksler, tyndvæggede muffer, aksler med lille diameter eller komplekse trindelte aksler skal leverandøren også bekræfte det tilgængelige bearbejdningsområde og supportmetoden.
- Præcisions CNC-drejeudstyr
- Kapacitet for kritiske akseldiametre og indvendige boringer
- Erfaring med bearbejdning af lange skafter
- Koncentricitets- og rundløbskontrol
- Inspektionskapacitet for første artikel
- Support til prototype gennem produktionsmængder
Tydelig teknisk bekræftelse giver indkøbsteams mulighed for at evaluere produktionsevnen før produktion og reducerer risikoen for procesændringer efter produktionen er startet.
Lever komplette tekniske tegninger og 3D CAD-modeller
Et tilbud på præcisions-CNC-drejning bør ikke kun baseres på en grundlæggende 3D-model. 2D-tekniske tegninger skal tydeligt specificere kritiske dimensioner, materiale, overfladeruhed, tolerancer, gevindstandarder og geometriske krav. En 3D CAD-model hjælper ingeniører med at forstå den komplette komponentgeometri. At levere begge filer kan forbedre effektiviteten af DFM-gennemgangen.
- STEP eller andre 3D CAD-modeller
- PDF- eller DWG-tekniske tegninger
- Materiale kvalitet
- Kritiske dimensionstolerancer
- Krav til koncentricitet eller kast
- Overfladeruhed
- Krav til overfladebehandling
- Ordre Antal
- Nødvendig leveringsplan
Jo mere fuldstændige de tekniske oplysninger er, desto lettere er det for ingeniører at bestemme bearbejdningsprocessen, værktøjskonfigurationen, inspektionsplanen og produktionsplanen, hvilket også understøtter et mere præcist tilbud på CNC-drejning.
Fremstil prototyper før du går over til batchproduktion
For højpræcisionsakselkomponenter kan øjeblikkelig masseproduktion øge risikoen for procesjusteringer. CNC-drejeprototyper giver producenter mulighed for at verificere materialevalg, emneholdering, værktøj, bearbejdningsrækkefølge og inspektionsprocedurer, før produktionsmængderne øges. Baseret på prototypeinspektionsresultater kan bearbejdningsprocessen derefter justeres og standardiseres. Når prototypen er godkendt, kan leverandøren gå over i batchproduktion med en mere stabil fremstillingsproces, hvilket reducerer sandsynligheden for dimensionsafvigelser på tværs af produktionsmængderne.
For projekter, der kræver præcisionsaksler, bøsninger, forbindelser og andre roterende komponenter, kan indkøbsteams levere tekniske tegninger, 3D-modeller, materialespecifikationer, kritiske tolerancer, koncentricitetskrav, mængder og leveringsplaner i tilbudsfasen. TiRapid leverer CNC-drejning og DFM-support fra prototypebearbejdning til produktionsfremstilling og kan evaluere fremstillingsevnen i henhold til den specifikke geometri og kravene for hver komponent.















