
Medløbsfræsning og konventionel fræsning er to almindelige fræsemetoder, der anvendes i CNC-bearbejdning. De er kendt for deres forskellige rotationsretninger for fræseren, tilspændingsretninger, spåndannelsesmetoder, skærekraftadfærd og effekter på overfladefinish, værktøjslevetid, bearbejdningsstabilitet og dimensionsnøjagtighed. Disse forskelle forklarer, hvorfor begge metoder er meget anvendte i skrubbearbejdning, sletbearbejdning, højhastighedsfræsning, skæring af hårde materialer og præcisionsemneproduktion.
I denne guide forklarer vi, hvad stigningsfræsning er, hvad konventionel fræsning er, hvordan stigningsfræsning vs. konventionel fræsning fungerer, og hvorfor den rigtige fræsemetode skal vælges omhyggeligt.
Hvad er Climb Milling?
Medfræsning er en fræsemetode, hvor fræserrotationen er den samme som emnets fremføringsretning. Det kaldes også medfræsning og bruges almindeligvis i moderne CNC-bearbejdning, når der kræves bedre overfladefinish, højere dimensionsnøjagtighed, lavere skærevarme og længere værktøjslevetid.
Definition og skæreretningsprincip
Medløbsfræsning betyder, at fræserens rotationsretning følger samme retning som tilspændingsbevægelsen. Når værktøjet trænger ind i emnet, skærer det fra maksimal spåntykkelse til minimal spåntykkelse.
Denne skæreretning gør det muligt for værktøjet at skære materialet mere effektivt i stedet for at gnide mod overfladen før skæring. Det hjælper også med at presse emnet mod fiksturen, hvilket kan forbedre stabiliteten, når fastspændingssystemet er stift nok.
Fordi spånen bliver tyndere, efterhånden som værktøjet forlader materialet, giver klatrefræsning normalt en renere overflade og reducerer gratdannelse. Den samme skærekraft kan dog trække emnet eller bordet fremad, hvis maskinen har slør, så maskinens tilstand er meget vigtig.
Fordele ved stigningsfræsning
Medløbsfræsning giver bedre overfladefinish, fordi skærkanten fjerner materialet renere og reducerer gnidning ved værktøjets indgangspunkt. Under egnede CNC-forhold kan det hjælpe med at opnå fine overfladefinisher som Ra < 0.8 μm, og ved højhastighedssletbearbejdning kan endnu glattere resultater være mulige.
Medløbsfræsning kan også forbedre værktøjslevetiden. Da spåner dannes mere regelmæssigt og fører varme mere effektivt væk fra skærezonen, oplever værktøjsskæret mindre friktion og mindre varmeakkumulering. Ved stabil batchproduktion kan værktøjslevetiden forbedres med omkring 10-25 % afhængigt af materiale, værktøjsbelægning, kølevæske og skæreparametre.
En anden fordel er lavere skærevarme. Den tykke-til-tynde spåndannelse gør det muligt for varmen at forlade spånen hurtigt, hvilket reducerer risikoen for termisk deformation. Dette er især nyttigt ved bearbejdning af varmefølsomme materialer såsom aluminium, kobberlegeringer, titanlegeringer, tekniske plasttyper og højtydende plasttyper.
Ulemper ved stigningsfræsning
Medløbsfræsning er følsom over for maskinslør. Hvis maskinværktøjet har for stort spillerum i ledeskruen, kugleskruen eller drivsystemet, kan fræseren trække uventet i bordet eller emnet, hvilket forårsager vibrationer, dimensionsfejl, værktøjsbrud eller overfladeudhulning.
Medfræsning er heller ikke altid egnet til den første skrubfræsning på hårde eller ujævne materialer. Da fræseren går ind med maksimal spåntykkelse, kan skærkanten opleve høj slagbelastning ved indføringen, især ved bearbejdning af hærdet stål, materiale med skalaer, støbte overflader eller materialer over HRC50.
En anden begrænsning er vibrationsrisiko ved dårlig stivhed. Hvis maskinen, fiksturen, værktøjsholderen eller emneopsætningen ikke er stabil, kan trækvirkningen ved stigningsfræsning skabe vibrationsmærker og inkonsistente dimensioner. Af denne grund anvendes stigningsfræsning bedst på stive CNC-bearbejdningscentre med pålidelig slørkompensation og sikker fastspænding.
Hvad er konventionel fræsning?
Konventionel fræsning er en fræsemetode, hvor fræserrotationen er modsat emnets fremføringsretning. Det kaldes også modfræsning og bruges ofte til skrubbearbejdning, ældre maskiner, manuelt fræseudstyr, ustabile emner og situationer, hvor skærekontrol er vigtigere end overfladefinish.
Definition og skæreretningsprincip
Konventionel fræsning betyder, at fræseren roterer mod emnets fremføringsretning. Under skæreprocessen går værktøjet gradvist ind i materialet fra en tynd spån til en tykkere spån.
Da skæringen starter med næsten nul spåntykkelse, kan værktøjet gnide, før det begynder at skære. Dette kan øge friktion, varme og værktøjsslid, især i materialer, der hærder under deformation eller har dårlig varmeledningsevne.
Den gradvise indføring gør dog også konventionel fræsning mere tilgivende i skrubbearbejdninger. Det reducerer risikoen for, at fræseren pludselig griber fat i emnet, hvilket er grunden til, at det ofte er sikrere på manuelle maskiner eller CNC-udstyr med mærkbart slør.
Fordele ved konventionel fræsning
Konventionel fræsning tilbyder høj stabilitet ved skrubbearbejdning, fordi værktøjet går gradvist ind i snittet. Dette hjælper med at reducere pludselige stød og gør det lettere at kontrollere bearbejdning på ujævne emner, råmaterialer, støbegods, smedegods og materialer med ujævn hårdhed.
Det er mere egnet til maskiner uden effektiv slørkompensation. Da skærekraften har tendens til at skubbe mod tilspændingsretningen i stedet for at trække bordet fremad, reducerer konventionel fræsning risikoen for pludselig værktøjsindgreb på ældre maskiner.
Konventionel fræsning kan også være nyttig til fjernelse af tunge materialer, når overfladefinish ikke er det primære krav. Ved skrubbearbejdning med stor tolerance, stærk fastspænding og stabile værktøjsbaner kan den fjerne overskydende materiale sikkert før den endelige sletbearbejdning med medløbsfræsning.
Ulemper ved konventionel fræsning
Konventionel fræsning giver normalt en dårligere overfladefinish, fordi værktøjet gnider før skæring og kommer ud med en højere spåntykkelse. Dette kan efterlade mere synlige værktøjsmærker, rivning og restdeformation, med en ruhed ofte højere end Ra1.6 μm afhængigt af materiale og parametre.
Værktøjsslid kan være hurtigere ved konventionel fræsning. Den indledende gnidning genererer friktion og varme, før skærkanten trænger helt ind i materialet. Dette kan accelerere flankeslid, sløvhed af skærkanten og deformationshærdning, især i rustfrit stål, titanium og nogle kobberlegeringer.
Skærevarme forbliver også mere tilbøjelig til at være i kontaktområdet mellem værktøj og emne. Da spåndannelsen er langsommere, og friktionen er højere, kan varme overføres til emnet og værktøjet, hvilket øger risikoen for termisk udvidelse, dimensionsvariationer og problemer med overfladekvaliteten.
Den væsentligste forskel mellem stigningsfræsning og konventionel fræsning
Hovedforskellen mellem medløbsfræsning og konventionel fræsning er forholdet mellem fræserrotation og tilspændingsretning. Ved medløbsfræsning roterer fræseren med tilspændingsretningen, ved konventionel fræsning roterer fræseren mod tilspændingsretningen.
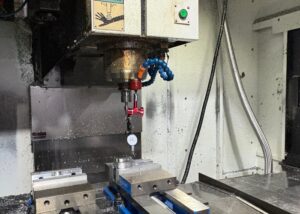
Sammenligning af værktøjsforskydning og skærenøjagtighed
Ved medløbsfræsning har skærekraften en tendens til at presse emnet mod fiksturen, når opsætningen er stiv. Dette hjælper med at forbedre værktøjsbanens stabilitet og dimensionsnøjagtigheden, især under sletfræsning.
For præcisionsdele med snævre tolerancer som ±0.01 mm foretrækkes ofte klatrefræsning, når CNC-maskinen har god stivhed og slørkompensation. Det hjælper med at reducere overfladerivning og forbedrer størrelseskonsistensen på tværs af gentagne dele.
Ved konventionel fræsning kan skærekraften skubbe værktøjet og emnet i en mindre gunstig retning. På maskiner med store frigange kan dette forårsage værktøjsudbøjning, vibrationer og dimensionsvariationer. Det kan dog stadig være sikrere til skrubfræsning, når maskinens slør er vanskeligt at kontrollere.
Varmepåvirkning og skærekraftretning
Medløbsfræsning producerer spåner fra tykke til tynde, hvilket gør det muligt for varmen hurtigt at forlade skærezonen med spånen. Dette hjælper med at reducere værktøjstemperatur, emneopvarmning og termisk deformation.
Konventionel fræsning producerer spåner fra tynde til tykke. Værktøjet kan gnide før skæring, og mere varme kan forblive nær kontaktzonen. Dette kan øge friktionen, især ved bearbejdning af aluminium, kobber, rustfrit stål, titanium eller plast, der er følsomme over for varme.
Skærekraftretningen er også forskellig. Medfræsning kan trække emnet ind i fræseren, mens konventionel fræsning skubber mod tilspændingsretningen. Derfor kræver medfræsning stærkere slørkontrol, og konventionel fræsning er ofte sikrere på ældre udstyr.
Analyse af overfladekvalitet og forarbejdningseffektivitet
Medløbsfræsning giver normalt bedre overfladekvalitet, fordi det reducerer friktion, mindsker udsving i skærekraften og skaber renere spånseparation. I sletfræsning kan det hjælpe med at opnå glattere overflader såsom Ra0.8μm eller derunder, når maskinstivhed, værktøjsskarphed og parametre er velkontrollerede.
Medløbsfræsning kan også forbedre bearbejdningseffektiviteten, fordi værktøjet skærer mere effektivt og producerer mindre friktion. Ved batch-CNC-bearbejdning kan dette medvirke til at reducere cyklustiden med omkring 10-20 % afhængigt af emnegeometri, materiale, værktøjsbane og maskinens kapacitet.
Konventionel fræsning efterlader normalt flere værktøjsmærker og grater, fordi fræseren gnider før skæring og kommer ud ved højere spåntykkelse. Det kan kræve yderligere finish, polering, afgratning eller en afsluttende fræsning med stigning for at opfylde høje krav til overfladekvalitet.
Krav til maskinværktøjsstruktur og styresystem
Medfræsning kræver højere maskinstivhed, stabil servostyring og effektiv slørkompensation. Hvis maskinbordet, kugleskruen, spindlen, fiksturen eller værktøjsholderen er ustabil, kan medfræsning forårsage vibrationer, værktøjsgrib eller dimensionsfejl.
Moderne CNC-bearbejdningscentre er normalt bedre egnede til medløbsfræsning, fordi de har en stærkere struktur, præcis tilspændingskontrol og softwarekompensation. Dette gør det muligt for medløbsfræsning at give bedre finish, længere værktøjslevetid og højere effektivitet.
Konventionel fræsning er mere egnet til ældre maskiner, manuelle fræsere eller udstyr med mærkbart slør. Dens skæreretning er mere tilgivende og reducerer risikoen for, at værktøjet pludselig trækker emnet ind i fræseren.
Hvornår skal man vælge stigningsfræsning eller konventionel fræsning
Medløbsfræsning eller konventionel fræsning bør vælges baseret på materialetype, bearbejdningstrin, maskinværktøjets tilstand, fiksturstivhed, tolerancekrav og overfladefinishmål. Den bedste metode afhænger af det faktiske bearbejdningsmiljø snarere end en fast regel.
Valg efter materialetype
Forskellige materialer reagerer forskelligt på klatrefræsning og konventionel fræsning. Materialets hårdhed, duktilitet, varmeledningsevne, spånopførsel og tendens til deformationshærdning påvirker alle den bedste fræsestrategi.
| Materiale Type | Fælles karakterer | Anbefalet fræsemetode | Professionel rådgivning |
| Aluminum Alloy | 6061, 7075 | Climb Milling | Hjælper med at reducere værktøjsfastsætning, forbedre spånafgang og opnå bedre overfladefinish. |
| Mellem kulstofstål / Stål | P20, H13, S50C | Skrubbearbejdning: Konventionel fræsning, Sletbearbejdning: Medløbsfræsning | Konventionel fræsning forbedrer skrubfræsningsstabiliteten, medløbsfræsning forbedrer den endelige finish og præcision. |
| Titaniumlegering | Ti6Al4V, TC4 | Climb Milling | Reducerer varmeophobning og værktøjsbelastning kombineret med stærk køling og lille tilspænding. |
| Rustfrit stål | 304, 316, 17-4PH | Skrubbearbejdning: Konventionel fræsning, Sletbearbejdning: Medløbsfræsning | Konventionel fræsning forbedrer stabiliteten under kraftig spåntagning, mens stigningsfræsning hjælper med at kontrollere grater og finbearbejdning. |
| Kobber | C110, C101 | Konventionel fræsning | En mere stabil skærekraft kan hjælpe med at reducere udtværing, tilstopning og overophedning. |
| Messing | H62, C360 | Climb Milling | Fremragende bearbejdelighed muliggør højhastighedsskæring og forbedret overfladefinish. |
| Ingeniørplast | POM, PA6, PTFE | Climb Milling | Hjælper med at reducere varme, grater, smeltning og materialedeformation. |
| Højtydende plastik | KIG, PI, UPE | Climb Milling | Understøtter bedre dimensionsnøjagtighed og renere overflader på dyre materialer. |
| Magnesiumlegering | AZ31B, ZK60 | Climb Milling | Reducerer skæretid og varme, men brandsikkerheden skal kontrolleres omhyggeligt. |
| Kulfiberkompositter | CFRP | Konventionel fræsning med specialværktøjer | Hjælper med at reducere fiberudtræk og kantdelaminering, når værktøjsgeometrien er passende. |
I henhold til proceskrav
Procesfasen er en af de vigtigste faktorer, når man skal vælge mellem medløbsfræsning og konventionel fræsning i CNC-fræsning. Skrubbe- og sletfræsning har forskellige prioriteter, så de kan kræve forskellige skæreretninger.
Ved CNC-fræsning fokuserer grovbearbejdning på hurtig materialefjernelse, værktøjssikkerhed og processtabilitet. Finbearbejdning fokuserer på overfladekvalitet, dimensionsnøjagtighed, gratkontrol og den endelige dels konsistens.
På grund af dette bruges konventionel fræsning ofte til skrubfræsning under ustabile forhold, mens stigningsfræsning ofte bruges til sletfræsning på stift CNC-fræseudstyr.
Grov bearbejdning
Grovbearbejdning kræver hurtig og sikker fjernelse af store mængder materiale. Konventionel fræsning er ofte velegnet til grovbearbejdning, fordi værktøjet går gradvist ind i snittet og giver bedre kontrol ved bearbejdning af uregelmæssige emner eller højt materialetillæg.
Denne gradvise skæreproces hjælper med at reducere pludselig værktøjsindgreb, især på materialer med hårde overflader, glødeskaller, støbehud eller ujævn hårdhed. Det er også nyttigt, når fiksturstivheden ikke er ideel.
Skrubbearbejdning kræver dog ikke altid konventionel fræsning. På moderne stive CNC-maskiner med stærke værktøjer og stabile opsætninger kan medløbsfræsning også bruges til effektiv skrubbearbejdning, hvis slør og skærebelastning kontrolleres korrekt.
Efterbehandling
Sletfræsning kræver bedre overfladekvalitet, dimensionsnøjagtighed og kantkvalitet. Medfræsning foretrækkes normalt til sletfræsning, fordi det reducerer friktion, giver renere spåndannelse og mindsker overfladerivning.
Når målet er at opnå snævre tolerancer som ±0.01 mm eller overfladeruhed under Ra0.8 μm, kan stigningsfræsning give mere ensartede resultater på stive CNC-maskiner.
For high-end komponenter kan en afsluttende stigningsfræsning reducere grater, forbedre konturnøjagtigheden og mindske behovet for manuel polering eller sekundær finish.
Efter maskintype
Maskintypen har stor indflydelse på, om medløbsfræsning eller konventionel fræsning er sikrere og mere effektivt. Moderne CNC-bearbejdningscentre og ældre manuelle maskiner opfører sig meget forskelligt under skærekraft.
Højstivheds CNC-maskiner understøtter normalt stigningsfræsning, fordi de har stærkere strukturer, bedre tilspændingskontrol og slørkompensation. Manuelle maskiner eller ældre udstyr kan fungere bedre med konventionel fræsning, fordi de er mere følsomme over for slør.
Før de vælger en metode, bør maskinarbejdere kontrollere spindelstivhed, bordfrigang, fiksturstyrke, servorespons, værktøjsholderens kast og skærebelastning.
Højpræcisions CNC-bearbejdningscentre
Højpræcisions CNC-bearbejdningscentre er generelt velegnede til medløbsfræsning. Disse maskiner har normalt kugleskruer, servostyring, pitchkompensation, stærk spindelstivhed og stabil tilspændingsnøjagtighed.
Klatrefræsning på disse maskiner kan understøtte højhastighedsbearbejdning, finbearbejdning og ensartet batchproduktion. Det er meget udbredt inden for luftfart, medicinsk udstyr, præcisionsforme, robotteknologi og avancerede industrielle komponenter.
Ved bearbejdning af dyre materialer eller dele med snævre tolerancer kan medfræsning reducere efterbearbejdning ved at forbedre overfladefinishen, værktøjsstabiliteten og dimensionsgentageligheden.
Manuelle eller konventionelle fræsemaskiner
Manuelle fræsemaskiner og ældre konventionelle fræsemaskiner er ofte bedre egnet til konventionel fræsning. Disse maskiner kan have mærkbart slør og begrænset kompensationskapacitet.
Ved medløbsfræsning kan slør få fræseren til pludselig at trække i bordet, hvilket skaber vibrationer, overskæring eller værktøjsbrud. Konventionel fræsning reducerer denne risiko, fordi skærekraften virker mod tilspændingsretningen.
Til gammelt udstyr, grovbearbejdning og ikke-kritisk tolerancearbejde er konventionel fræsning ofte sikrere og mere forudsigelig.
Behandling af Business Case-analyse
Analyse af forretningscases inden for procesforarbejdning hjælper med at forbinde fræsningsteori med reelle produktionsbeslutninger. Forskellige brancher har forskellige prioriteter, såsom tolerance, overfladeruhed, materialeomkostninger, gratkontrol, cyklustid, værktøjsslid og delpålidelighed.
Luft- og rumfartskomponenter
For flykomponenter foretrækkes ofte klatrefræsning under sletbehandling, fordi det understøtter bedre overfladeintegritet, dimensionsnøjagtighed og værktøjslevetid. Titanlegeringsrammer, aluminiumskonstruktionsdele og tyndvæggede komponenter drager ofte fordel af stabil spånfjernelse og lavere skærevarme.
Da dele til luftfart normalt er af høj værdi og har små tolerancer, er maskinstivhed, fiksturdesign og værktøjsbanekontrol afgørende. Medløbsfræsning kan reducere overfladerivning og forbedre konsistensen, når det kombineres med stærk kølevæske og optimerede skæreparametre.
Til skrubfræsning af tunge materialer eller ujævne emner kan konventionel fræsning stadig anvendes, når stabilitet er vigtigere end overfladefinish.
Præcisionsformindustri
I fremstilling af præcisionsforme anvendes klatrefræsning ofte i efterbehandlingsoperationer for at forbedre kavitetsglatheden, reducere skæremærker og forkorte poleringstiden. Dette er nyttigt til plastsprøjtestøbeforme, trykstøbeforme og EDM-kobberelektroder.
Konventionel fræsning kan anvendes under skrubbearbejdning for at fjerne materiale sikkert, især ved bearbejdning af hårdt formstål eller ujævnt materiale. Når materialetillægget bliver stabilt, anvendes medløbsfræsning ofte til semi-sletbearbejdning og slutsletbearbejdning.
En kombineret strategi hjælper med at afbalancere værktøjslevetid, overfladekvalitet og produktionseffektivitet.
Medical Devices
Medicinsk udstyr kræver præcis dimensionskontrol, glatte overflader, gratfri kanter og stabil procesrepeterbarhed. Klatrefræsning foretrækkes ofte til efterbehandling af medicinske dele såsom knogleskruer, implantatkomponenter, kirurgiske værktøjer og præcisionshuse.
For titanium, rustfrit stål, PEEK og andre medicinske materialer kan klatrefræsning reducere varmeophobning og overfladefejl, når det bruges med skarpe værktøjer og kontrollerede skæreparametre.
Da medicinske komponenter kræver høj pålidelighed, skal fræseretningen matches med værktøjsgeometri, kølemiddelstrategi, krav til overfladefinish og kontamineringskontrol.
Praktiske råd og tips
Praktisk fræseydelse afhænger af mere end blot at vælge medløbsfræsning eller konventionel fræsning. Værktøjsgeometri, skæreparametre, emneholdering, maskinstivhed, kølevæske, værktøjsbanestrategi og operatørkontroller påvirker alle det endelige resultat.
Tips til indstilling af skæreparametre til medløbsfræsning og konventionel fræsning
Skæreparametre bør justeres i henhold til materiale, værktøjsdiameter, værktøjsbelægning, spindeleffekt, fiksturstivhed og overfladefinishmål. Medløbsfræsning og konventionel fræsning kræver normalt forskellige parameterstrategier.
Til medløbsfræsning bruges ofte højere spindelhastighed, medium tilspænding, lille spåndybde og effektiv køling til at forbedre finishen og reducere varme. Til konventionel fræsning er lidt lavere hastighed, moderat tilspænding, større spåndybde og kontinuerlig køling mere almindelige under skrubfræsning.
Disse værdier bør betragtes som udgangspunkter, ikke faste standarder. Prøveskæring og inspektion er stadig nødvendige før serieproduktion.
Anbefalede parametre til stigningsfræsning
Anbefalede parametre for medløbsfræsning inkluderer ofte høj spindelhastighed, medium tilspænding, lav skæredybde og stabil køling. Et typisk startområde kan være 3000-8000 o/min, tilspænding 600-1200 mm/min, 0.5-1 mm aksial spåndybde og 50-70 % af værktøjsdiameterens radiale spåndybde.
Klatrefræsning drager fordel af skarpe værktøjer, stiv emneholdering og stabil maskinstyring. Tvungen kølevæske eller minimalsmøring kan hjælpe med at kontrollere varme og forbedre spånafgang.
Til sletbearbejdning kan mindre overskridelser og lettere skærebelastninger forbedre overfladeruhed og dimensionsnøjagtighed.
Anbefalede parametre til konventionel fræsning
Anbefalede konventionelle fræseparametre bruger ofte en lidt lavere spindelhastighed, moderat tilspænding og større skæredybde til skrubfræsning. Et typisk startområde kan være 2000-5000 o/min, tilspænding 400-800 mm/min, 1-2 mm aksial spåndybde og 30-50 % af værktøjsdiameterens radiale spåndybde.
Konventionel fræsning kan bedre tolerere grovere opsætninger end medløbsfræsning, men overdreven varme og friktion skal kontrolleres. Kontinuerlig afkøling hjælper med at reducere opvarmning af emnet og slid på værktøjet.
For hårde materialer, ujævne emner eller gamle maskiner kan konservative parametre reducere værktøjsafskalning og vibrationer.
Sådan undgår du vibrationsmærker og skærerevner
Vibrationsmærker og skærerevner kan reduceres ved at forbedre værktøjets stivhed, optimere skæreparametre og undgå ustabilt værktøjsindgreb. Kortere værktøjsudhæng, stive holdere, belagte værktøjer og stabil fiksering er vigtige.
Skærehastigheden bør undgå resonanszoner. Hvis der opstår vibrationer, kan reduktion af spindelhastigheden, justering af tilspændingshastigheden, sænkning af spåndybden eller ændring af værktøjsbanens indgreb hjælpe med at stabilisere snittet.
Til dybe kaviteter kan trinvis fræsning eller lagdelt Z-fræsning reducere pludselig værktøjsbelastning. Forhåndsvisning af værktøjsbanen og inspektion af fiksturen bør udføres før den egentlige bearbejdning.
Emnefastspænding og slørkontrol
Emnefastspænding og slørkontrol er afgørende for stabil fræsning. Dårlig fastspænding kan forårsage emnebevægelse, vibrationer, dimensionsfejl og værktøjsbrud.
En stiv opsætning bør bruge pålidelig positionering, tilstrækkelig kontaktflade og afbalanceret klemkraft. For bløde materialer som aluminium eller kobber kan beskyttende shims eller bløde kæber hjælpe med at forhindre overfladedeformation.
Slør er især kritisk ved medfræsning. Ældre maskiner bør testes før medfræsning, og kompensation bør anvendes, når det er muligt. Hvis slør ikke kan kontrolleres, er konventionel fræsning normalt sikrere.
Typiske fejl og løsninger
Typiske fræsefejl omfatter brug af medløbsfræsning på maskiner med slør, for stor tilspænding, brug af sløve værktøjer, dårlig fastspænding af emnet og ignorering af kølemiddelkrav. Disse problemer kan føre til afskalning af værktøjet, dårlig overfladekvalitet, værktøjsfastsiddende værktøj eller inkonsistent emnestørrelse.
| Problem | Årsag analyse | Løsningsforslag |
| Klatrefræsningsværktøjsspånning | For hurtig fremføring, for aggressiv værktøjsindføring, dårlig stivhed | Reducer tilspændingshastigheden, optimer indløbsbanen, forbedrer værktøjsholderen |
| Dårlig overfladeruhed ved konventionel fræsning | Værktøjsfriktion, sløv skærer, høj skærepåvirkning | Udskift værktøj, reducer indføringshastigheden, tilføj finbearbejdning |
| Værktøj, der klistrer eller smører ud | Høj varme, dårlig smøring, uegnet belægning | Forbedr kølingen, brug belagte værktøjer, juster hastighed og fremføring |
| Inkonsekvent delstørrelse | Emneforskydning, slør, termisk drift af spindelen | Forstærk fastgørelse, verificer slør, stabiliser temperatur |
| Burr-dannelse | Forkert skæreretning, sløv kant, dårlig exitstrategi | Brug klatrefinish, slib værktøj, optimer værktøjsbanen |
Før bearbejdning er det nyttigt at bruge et par minutter på at kontrollere fikstursikkerhed, forhåndsvisning af værktøjsbanen, tilspændingshastigheder, spindelhastighed, kølevæskeindstillinger og slørtilstand. En kort opsætningskontrol kan forhindre værktøjsskader, kasserede dele og dyrt efterarbejde.
Ofte Stillede Spørgsmål
Hvad er bedre, konventionel eller stigningsfræsning
I mit arbejde foretrækker jeg stigningsfræsning til de fleste CNC-operationer på grund af dens glattere finish og forlængede værktøjslevetid. Det minimerer udsving i skærekraften og reducerer varmeophobning. På maskiner med mærkbart slør eller manglende kompensationssystemer er konventionel fræsning dog sikrere og mere stabil. Når præcisionskravene er strammere end ±0.01 mm, tilbyder stigningsfræsning overlegen konsistens - især ved bearbejdning af aluminium- eller titanlegeringer.
Hvad er ulemperne ved klatrefræsning
Klatrefræsning er, selvom det er meget effektivt, risici ved maskiner med dårlig slørkontrol. Fræserens bevægelse trækker emnet ind i værktøjet, hvilket potentielt forårsager pludselig værktøjsindgreb, emneforskydning eller overfladeudhulning. Uden korrekt slørkompensation har jeg observeret tolerancefejl på over 0.05 mm og øget værktøjsafskalning, især ved skæring i hårde materialer som rustfrit stål eller hærdet stål.
Hvad er fordelene ved opskæringsfræsning
Opfræsning, eller konventionel fræsning, giver større kontrol under skrubbearbejdning og absorberer vibrationer bedre. Jeg vælger det ofte, når jeg arbejder på støbejern, smedegods eller hærdet stål, hvor stivhed og værktøjsstabilitet er vigtigere end overfladekvalitet. Det er især nyttigt på gamle eller manuelle maskiner – især når tolerancerne er over ±0.05 mm, og bearbejdningsstabilitet prioriteres over finish.
Hvad er opfræsning og nedfræsning
Opfræsning (konventionel) tvinger værktøjet mod tilspændingsretningen, hvilket øger værktøjets jævnhed og absorberer stød – ideelt til skrubfræsning eller ustabile opsætninger. Nedfræsning (klatrefræsning) trækker værktøjet med tilspændingsretningen, hvilket giver renere finish og reduceret værktøjsslid. Til aluminium, kobber og tekniske plasttyper vælger jeg klatrefræsning, til slibende eller højmodstandsdygtige metaller undgår konventionel fræsning slør-induceret forvrængning.
Hvad er slør ved nedfræsning
Slør i stigningsfræsning refererer til det mekaniske slør mellem komponenter såsom føringsskruer eller tandhjul. Hvis det ikke korrigeres, kan det føre til uregelmæssig værktøjsbevægelse, vibrationer og dimensionelle unøjagtigheder. I mit værksted har vi målt slørværdier på op til 0.03 mm på aldrende maskiner - mere end nok til at ødelægge dele med snævre tolerancer. Derfor verificerer jeg altid slørkompensation, før jeg bruger stigningsfræsning i kritiske operationer.
Konklusion
Medfræsning og konventionel fræsning er ikke blot bedre eller dårligere end hinanden. De er to forskellige fræsestrategier, der bør vælges i henhold til maskinens stivhed, slørkontrol, materialetype, bearbejdningstrin, krav til overfladefinish og tolerancemål. Medfræsning er mere egnet til moderne stive CNC-maskiner, sletfræsning, højhastighedsbearbejdning og dele, der kræver bedre overfladefinish og værktøjslevetid. Konventionel fræsning er mere egnet til ældre maskiner, skrubbearbejdning, ustabile emner og situationer, hvor skærestabilitet er vigtigere end den endelige overfladekvalitet.
Hos TiRapid tilbyder vi præcisions-CNC-bearbejdningstjenester til specialfremstillede metal- og plastkomponenter. Hvis dit projekt kræver fræsning, drejning, boring, udboring, gevindskæring, overfladebehandling eller CNC-bearbejdning med snævre tolerancer, kan vores ingeniørteam hjælpe med at gennemgå materialeadfærd, bearbejdningsmetode, fiksturstabilitet, tolerancekontrol og produktionsmulighed for at understøtte pålidelig delkvalitet og effektiv fremstilling.
















