
CNC-bearbejdningsservice i aluminium til specialfremstillede dele
Vi tilbyder omfattende CNC-bearbejdningstjenester inden for aluminium, fra design til prototypefremstilling, hvilket sikrer fuld support til produktion i lav volumen.
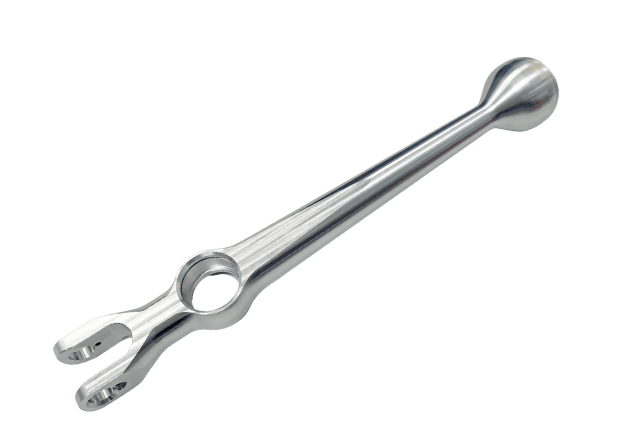
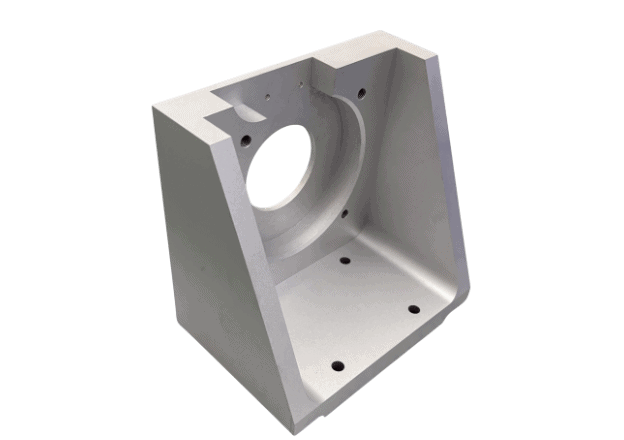
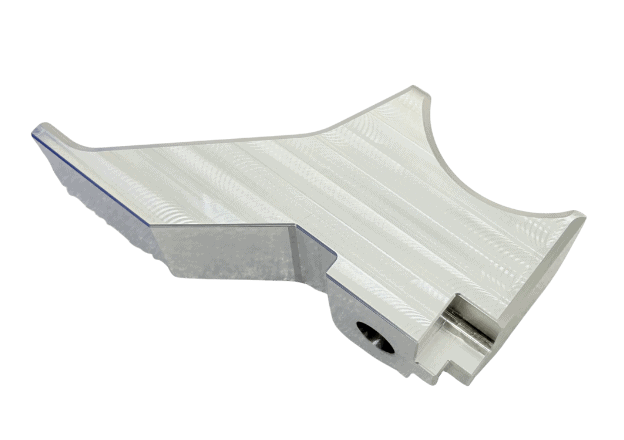
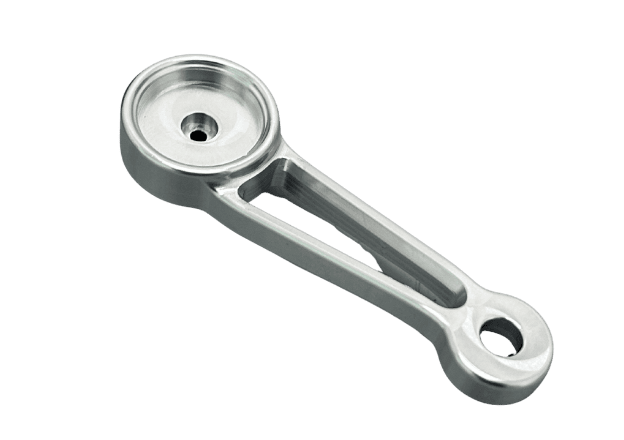
CNC-bearbejdning af aluminium
Aluminium er kendt for sin styrke, lette vægt, fremragende termiske og elektriske ledningsevne og korrosionsbestandighed – hvilket gør det til det ideelle materiale til CNC-bearbejdning. Hos TiRapid arbejder vi med en række forskellige aluminiumlegeringer, herunder 6061, 7075 og 2024, hvilket sikrer en perfekt blanding af ydeevne og omkostningseffektivitet. Vi tilbyder præcisionsbearbejdning, hurtige leveringstider og enestående kvalitet til industrier som luftfart, medicin og bilindustrien.
- Fremragende korrosionsbestandighed
- Overlegen bearbejdelighed
- Omkostningseffektiv løsning
- Miljøvenlig genanvendelighed
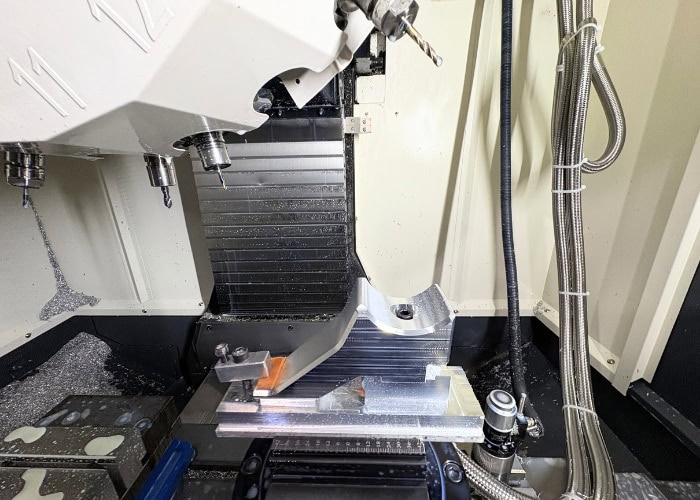
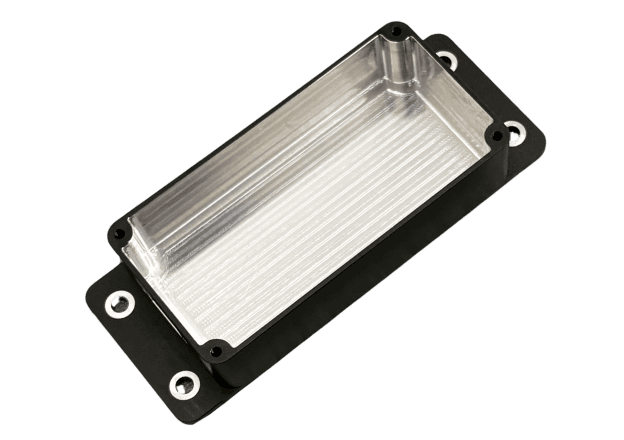
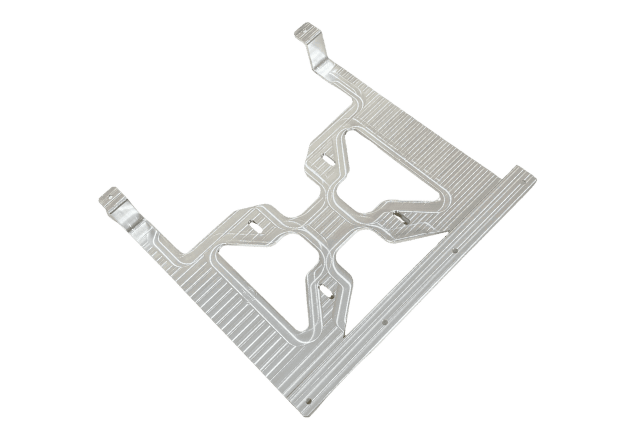
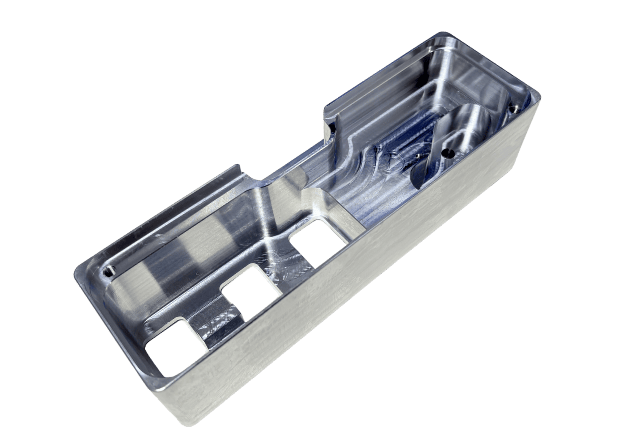
Maskinbearbejdede aluminiumsfunktioner
Pris | $$ $$$ |
Leveringstider | 3 ~ 10 dag |
Vægtykkelse | 0.2 mm (0.0079 ″) |
Tolerancer | ±0.005 mm (±0.00019″) |
Mini-delstørrelse | 1x1x1mm (0.039×0.039×0.039″) |
Maks. delstørrelse | 130×63.5×63.5cm (511x255x255″) |
Bearbejdningsmuligheder | CNC-fræsning (3 akser | 4 akser | 5 akser) | CNC-drejning | Gnistfræsning | Trådgnistning | Vandstråleskæring | Slibning | Boring | Overfladebehandling |
Muligheder for overfladebehandling | Standard (som fræset) | Perleblæsning | Tromlet | Anodiseret (Type II eller Type III) | Titaniumanodisering | PTFE-imprægneret hårdanodisering | Kemisk film (kromatkonverteringsbelægning) | Passivering | Pulverlakering | Elektropolering | Polering | Børstning | Elektrolytisk fornikling | Sølvbelægning | Guldbelægning | Zinkbelægning |
Materialemuligheder i aluminium
| Aluminiumskvaliteter | Trækstyrke (MPa) | Yield Strength (MPa) | Træthedsstyrke (MPa) | Forlængelse ved pause (%) | Hårdhed (HRC) | Hårdhed (HRB) | Massefylde (g/cm^3) |
| Aluminium 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Aluminium 6063 | AlMg0.7Si | 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Aluminium 5052-H32 | AlMg2.5 | 3.3523 | EN AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Aluminium 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Aluminium 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Aluminium 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Aluminium 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Aluminium MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Aluminium 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Aluminium 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Aluminium 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| Aluminium 7050 | AlZn6CuMgZr | 3.4144 | EN AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
Tips til omkostningsbesparelser ved CNC-design af aluminium
1. Tilføj en radius til indvendige lodrette kanter
Tilføjelse af en radius til indvendige lodrette kanter, især i hjørnerne, hjælper med at forbedre bearbejdningseffektiviteten ved at reducere værktøjsslid og minimere risikoen for skader. Denne enkle ændring sikrer en mere jævn skæring og forhindrer skarpe kanter, der kan forårsage værktøjsbeskadigelse og forsinke bearbejdningsprocessen. For optimal ydeevne anbefales det, at hjørneradiusen er mindst en tredjedel af kavitetsdybden.
2. Begræns dybden af hulrum
Begrænsning af dybden af kaviteter kan reducere bearbejdningsomkostningerne betydeligt. Jo dybere kaviteten er, desto længere tid tager det at bearbejde, og det kan være nødvendigt med specialværktøj eller multiaksesystemer. En generel regel er at holde kavitetens dybde højst fire gange dens bredde for at minimere tidskrævende og dyre operationer.
3. Øg tykkelsen af tynde vægge
At øge tykkelsen af tynde vægge hjælper med at forbedre dimensionsstabiliteten og reducerer risikoen for deformation under bearbejdning. Tynde vægge er ofte tilbøjelige til vibrationer, hvilket gør dem vanskelige at bearbejde præcist. Tykkere vægge sikrer en mere ensartet materialefjernelse og reducerer bearbejdningstiden.
4. Brug standard hulstørrelser
Standard hulstørrelser reducerer ikke kun behovet for yderligere bearbejdningstrin, men sænker også værktøjs- og inspektionsomkostninger. Brug af standard borstørrelser fremskynder produktionen, da der er behov for færre værktøjsskift og justeringer. Dette hjælper også med at holde bearbejdningsomkostningerne lave og stabile.
5. Angiv kun tolerancer, når det er nødvendigt
Definition af snævre tolerancer øger unødvendigt bearbejdningsomkostningerne. Angiv kun de snævreste tolerancer, når de er kritiske for emnets funktion. For de fleste ikke-kritiske funktioner er standardtolerancer tilstrækkelige, hvilket reducerer både bearbejdningstid og omkostninger.
6. Overvej materialets bearbejdelighed
Materialernes bearbejdelighed påvirker direkte omkostninger og hastighed ved CNC-bearbejdning. Materialer, der er lettere at bearbejde, såsom aluminium, reducerer bearbejdningstid og værktøjsslid. Når du designer dele, skal du overveje materialer med højere bearbejdelighed for at optimere både ydeevne og omkostningseffektivitet.
Ofte Stillede Spørgsmål
Hvorfor vælge aluminiumsmateriale til CNC-bearbejdningsdele?
Aluminium er et populært valg til CNC-bearbejdning på grund af dets fremragende bearbejdelighed, høje styrke-til-vægt-forhold, korrosionsbestandighed og lave pris. Det er meget alsidigt, velegnet til en bred vifte af industrier og kan nemt tilpasses til forskellige former og størrelser.
Hvor meget koster det at CNC-ere aluminium?
Omkostningerne ved CNC-bearbejdning af aluminium afhænger af forskellige faktorer, herunder materialekvalitet, designets kompleksitet, tolerancer, mængde og den ønskede overfladefinish. I gennemsnit er omkostningerne ved bearbejdning af aluminium relativt lave sammenlignet med andre metaller, især for almindelige kvaliteter som 6061 og 7075. Tilpasning, specialværktøj og strammere tolerancer kan øge omkostningerne, men aluminiums bearbejdelighed og omkostningseffektivitet gør det ofte til et godt valg til både prototypefremstilling og produktionsserier.
Hvad er CNC-aluminiumbearbejdning?
CNC-aluminiumbearbejdning er en præcisionsfremstillingsproces, der bruger computerstyrede maskiner til at skære, forme og danne aluminiumsdele baseret på specifikke designkrav. Denne proces involverer forskellige teknikker såsom CNC-fræsning, CNC-drejning og boring, hvilket muliggør meget præcise, komplekse og brugerdefinerede dele. Aluminiumlegeringer som 6061, 7075 og 2024 anvendes almindeligvis til bearbejdning på grund af deres ideelle balance mellem styrke, bearbejdelighed og pris.
Hvilke brancher bruger CNC-aluminiumbearbejdning?
CNC-aluminiumbearbejdning anvendes i vid udstrækning i en række forskellige industrier, herunder luftfart, bilindustri, medicin, elektronik og robotteknologi. Inden for luftfart anvendes aluminiumsdele på grund af deres lette vægt og styrkeegenskaber. Bilindustrien drager fordel af aluminiums styrke-til-vægt-forhold, hvilket reducerer køretøjets vægt og giver bedre brændstofeffektivitet. Inden for medicinsk udstyr giver aluminium holdbarhed og korrosionsbestandighed, mens det inden for elektronik og robotteknologi anvendes på grund af sin præcision og lette vægt.
Hvad er tolerancerne for CNC-bearbejdede aluminiumsdele?
Tolerancerne for CNC-bearbejdede aluminiumsdele kan variere fra ±0.05 mm for standarddele til ±0.005 mm for højpræcisionskomponenter. Den nøjagtige tolerance afhænger af delens kompleksitet, materialekvaliteten og CNC-udstyrets kapacitet. Tolerancer på ±0.1 mm til ±0.02 mm er typisk opnåelige for generelle anvendelser, mens snævrere tolerancer typisk kræves for luftfarts-, medicinal- og højtydende industrier.