
Vibrace jsou jedním z nejčastějších problémů ovlivňujících kvalitu obrábění, efektivitu výroby a životnost zařízení během CNC soustružení. Pokud se v řezné zóně vyskytnou vibrace, mohou vést ke špatné povrchové úpravě, rozměrovým nepřesnostem, urychlenému opotřebení nástrojů a snížené spolehlivosti stroje. V praktických výrobních prostředích mohou vibrace pocházet z různých zdrojů, včetně samotného obráběcího stroje, řezných nástrojů, upínacích podmínek obrobku, řezných parametrů a okolního obráběcího prostředí. Identifikace základních příčin vibrací je nezbytná pro zlepšení stability obrábění a dosažení konzistentní kvality výroby.
Nedostatečná tuhost obráběcího stroje
Tuhost stroje je základem stabilního CNC soustružení. Pokud konstrukce stroje nedokáže efektivně absorbovat řezné síly generované během obrábění, mohou se vyvinout vibrace, které se s pokračujícím řezným procesem postupně zvyšují.
Nedostatečná tuhost lože a vodicí dráhy
Lože stroje a vodicí lišty poskytují oporu a polohování pro celý obráběcí systém. Pokud se tyto součásti opotřebují, deformují nebo postrádají dostatečnou strukturální pevnost, stávají se méně schopné odolávat řezným silám. Při vysokých řezných zatíženích nebo vysokorychlostním obrábění může snížená tuhost vést k vibracím a negativně ovlivnit přesnost obrábění.
- Nedostatečná pevnost konstrukce lůžka
- Nadměrné opotřebení vodítek
- Dlouhodobá deformace
- Snížená tuhost způsobující rezonanci
- Nižší přesnost obrábění
- Špatná kvalita povrchu
Udržování strukturální integrity lože stroje a pravidelná kontrola přesnosti vedení může výrazně zlepšit odolnost proti vibracím a celkovou stabilitu stroje.
Snížená stabilita vřetenového systému
Vřetenový systém je jednou z nejdůležitějších rotačních součástí CNC soustruhu. Jeho provozní přesnost přímo ovlivňuje stabilitu řezu. Když se ložiska vřetena opotřebují, mazání se stane nedostatečným nebo se sníží přesnost instalace, může dojít k házení vřetena a k vibracím během otáčení.
- Opotřebovaná ložiska vřetena
- Snížená soustřednost instalace
- Házení při otáčení vysokou rychlostí
- Tepelná deformace vřetena
- Zvýšený provozní hluk
- Snížená stabilita řezu
Pravidelná údržba vřetena a dynamické vyvážení pomáhají minimalizovat vibrace a zlepšovat výkon obrábění.
Nestabilní základ pro instalaci stroje
I vysoce výkonný stroj může vibrovat, pokud je instalován na nestabilním základu. Slabé podlahové konstrukce nebo nesprávné vyrovnání mohou přenášet vnější vibrace přímo do obráběcího procesu.
- Nedostatečná pevnost základu
- Špatné vyrovnání stroje
- Přenos vibrací podlahy
- Uvolněné montážní šrouby
- Posun stroje během provozu
- Snížená dlouhodobá stabilita
Správně navržené instalační prostředí poskytuje spolehlivou podporu a minimalizuje vnější rušení.
Příčiny vibrací související s nástrojem
Řezné nástroje během obrábění přímo interagují s obrobkem. Jejich geometrie, kvalita instalace a stav opotřebení ovlivňují stabilitu řezu.
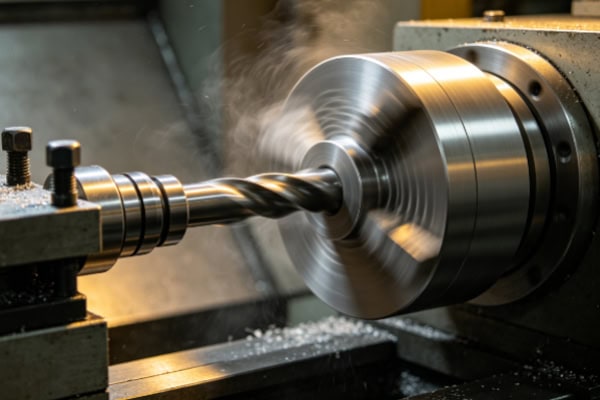
Nadměrný přesah nástroje
Pro obrábění hlubokých děr nebo speciálních geometrií součástí je často nutné dlouhé vyložení nástroje. Zvětšení délky vyložení však snižuje tuhost nástroje a zvyšuje průhyb při řezných silách, což zvyšuje pravděpodobnost vibrací.
- Příliš dlouhý držák nástroje
- Snížená tuhost nástroje
- Zesílené vibrace z řezných sil
- Zvýšené riziko chvění
- Tvorba povrchových vln
- Zkrácená životnost nástroje
Udržování co nejkratšího vyložení nástroje a použití pevných držáků nástrojů může výrazně zlepšit stabilitu obrábění.
Silné opotřebení nástroje
S prodlužující se dobou obrábění se břity postupně opotřebovávají a ztrácejí svou původní geometrii. To zvyšuje řezný odpor a vytváří nestabilní řezné podmínky, které mohou vyvolat vibrace.
- Opotřebované břity
- Zvýšený řezný odpor
- Vyšší tvorba tepla
- Nerovnoměrné rozložení síly
- Zvýšená frekvence vibrací
- Snížená přesnost obrábění
Správná správa nástrojů a včasná výměna opotřebovaných nástrojů pomáhá udržovat stabilní řezné podmínky.
Nesprávná instalace nástroje
Nesprávné nastavení nástroje může vést k nerovnoměrným řezným silám a nestabilnímu obráběcímu výkonu. I malé chyby při instalaci mohou během provozu způsobit znatelné vibrace.
- Volné upínání nástroje
- Nesprávná výška nástroje
- Nesprávný úhel instalace
- Nerovnoměrné rozložení řezné síly
- Generování periodických vibrací
- Snížená rozměrová konzistence
Dodržování standardizovaných instalačních postupů pomáhá snížit riziko vibrací.
Nesprávné podmínky upínání obrobku
Tuhost obrobku a stabilita upnutí přímo ovlivňují výkon obrábění. Pokud obrobek nemůže zůstat bezpečně upevněn, může během řezání docházet k vibracím.
Nadměrná délka prodloužení obrobku
Dlouhé a štíhlé hřídele jsou obzvláště náchylné k vibracím, protože jejich odolnost proti ohybu se snižuje s rostoucí délkou bez podepření.
- Vysoký poměr délky k průměru
- Snížená odolnost proti ohybu
- Průhyb způsobený řeznými silami
- Rezonance během obrábění
- Zvýšená drsnost povrchu
- Nižší rozměrová přesnost
Používání stabilních nebo následných opěrek může zlepšit oporu a snížit vibrace.
Nedostatečná upínací síla
Pokud není obrobek bezpečně upnut, může během obrábění docházet k mírnému pohybu, což vede k nestabilitě a vibracím.
- Volné upevnění obrobku
- Pohyb během řezání
- Změna rozložení sil
- Přerušované vibrace
- Zvýšené chyby obrábění
- Vyšší bezpečnostní rizika
Správná upínací síla zlepšuje stabilitu obrábění a zajišťuje konzistentní výsledky.
Snížená přesnost sklíčidla
Postupem času se čelisti sklíčidla a vnitřní součásti opotřebovávají, což snižuje přesnost upínání a ovlivňuje přesnost otáčení.
- Opotřebované čelisti sklíčidla
- Snížená soustřednost
- Zvýšené házení obrobku
- Nerovnoměrné řezné síly
- Častý výskyt vibrací
- Nižší konzistence produktu
Pravidelná údržba sklíčidla pomáhá udržovat spolehlivý upínací výkon.
Nesprávný výběr parametrů řezu
Parametry řezu přímo určují interakci mezi nástrojem a obrobkem. Nesprávné nastavení parametrů patří mezi nejčastější příčiny vibrací při obrábění.
Nadměrná rychlost řezání
Vysoké otáčky vřetena mohou zvýšit produktivitu, ale otáčky nad optimální limity mohou zvýšit pravděpodobnost rezonance a chvění.
- Nadměrné otáčky vřetena
- Zvýšená frekvence řezání
- Vyšší riziko rezonance
- Zvýšená tvorba tepla
- Zrychlené opotřebení nástroje
- Horší povrchová úprava
Výběr rychlostí na základě vlastností materiálu a nástrojů pomáhá udržovat stabilní obrábění.
Nesprávné nastavení rychlosti posuvu
Rychlost posuvu ovlivňuje tloušťku třísky a řeznou sílu. Jak příliš vysoké, tak příliš nízké rychlosti posuvu mohou vytvářet nestabilní řezné podmínky.
- Nadměrná rychlost posuvu
- Rychlý nárůst řezné síly
- Deformace obrobku
- Tření způsobené nízkými posuvy
- Zvýšené vibrace nástroje
- Snížená kvalita povrchu
Optimalizace posuvů zlepšuje účinnost řezání a kvalitu obrábění.
Nadměrná hloubka řezu
Velké hloubky řezu zvyšují řezné zatížení a kladou vyšší nároky na tuhost stroje, nástroje a stabilitu obrobku.
- Zvýšené řezné zatížení
- Větší namáhání vřetena
- Vyšší riziko deformace nástroje
- Vibrace na strojích s nízkou tuhostí
- Snížená stabilita obrábění
- Zkrácená životnost nástroje
Volba vhodné hloubky řezu na základě kapacity stroje zvyšuje spolehlivost procesu.
Vlivy prostředí a chladicího systému
Kromě faktorů stroje a procesu mohou k vibracím přispívat i obráběcí podmínky a vlivy prostředí.
Nedostatečný chladicí výkon
Pokud je přívod chladicí kapaliny nedostatečný, řezné teploty rychle stoupají. Tepelná roztažnost a deformace mohou změnit řezné podmínky a zvýšit vibrace.
- Neustálé zvyšování teploty
- Tepelná deformace obrobku
- Zrychlené opotřebení nástroje
- Zvýšený řezný odpor
- Znatelnější vibrace
- Snížená kvalita povrchu
Účinný chladicí systém stabilizuje teplotu a zlepšuje konzistenci obrábění.
Špatné odvádění třísek
Hromadění třísek může narušit proces řezání a vytvořit další řezné síly, které přispívají k vibracím.
- Třísky omotané kolem nástroje
- Sekundární řezné účinky
- Zvýšené zatížení nástroje
- Kolísavé řezné síly
- Nestabilní obráběcí proces
- Zvýšená frekvence vibrací
Efektivní odvod třísek zlepšuje řezné podmínky a zvyšuje stabilitu obrábění.
Vnější rušivé vlivy prostředí
Vnější vibrace z blízkých strojů a výkyvy prostředí mohou ovlivnit přesné soustružnické operace.
- Dopad blízkého zařízení
- Přenos vibrací podlahy
- Významné teplotní výkyvy
- Nestabilita napájení
- Rušení při přesném obrábění
- Snížená stabilita procesu
Udržování kontrolovaného obráběcího prostředí pomáhá minimalizovat rizika vibrací a zlepšovat kvalitu výroby.
















