
Nylon, jakožto běžný technický plast, se díky své vynikající pevnosti, odolnosti proti opotřebení a samomazným vlastnostem široce používá ve strojírenství, automobilovém průmyslu, elektrotechnice a dalších oblastech. Je vhodný nejen pro vstřikování plastů, ale také pro CNC obrábění. Vycházím ze základních vlastností nylonu a systematicky vysvětlím jeho praktické dovednosti a bezpečnostní opatření při CNC obrábění, abych vám pomohl hlouběji porozumět tomu, jak efektivněji aplikovat nylonové materiály v přesné výrobě.
Co Is Nylon
Nylon je syntetický polymer, celý název je polyamid, který byl poprvé vyvinut společností DuPont v roce 1935 a je široce používán ve strojírenské výrobě. V reálných projektech nejčastěji používám PA6 a PA66, které mají vynikající mechanickou pevnost (pevnost PA66 v tahu 80-90 MPa), dobrou odolnost proti opotřebení, nízký koeficient tření 0.25 a mohou dlouhodobě fungovat za podmínek suchého tření.
Nylon má také dobrou odolnost vůči olejům a zásadám a také vynikající elektrické izolační vlastnosti, což z něj činí ideální materiál pro automobilové díly, elektronické součástky, kluzné díly, ozubená kola a průmyslové kladky.
V CNC obrábění je nylon díky své termoplasticitě a střední tvrdosti velmi vhodný pro soustružení, frézování a vrtání. Zejména v situacích s vysokými požadavky na nízkou hmotnost a samomaznost může nylon účinně nahradit některé kovové součásti a zároveň snížit hlučnost systému a náklady na údržbu.
Ať už se jedná o nevyztužený PA6 nebo PA66-GF30 vyztužený 30 % skleněných vláken, mohu dosáhnout tolerance ±0.05 mm díky rozumnému výběru nástrojů a parametrům zpracování. Pro konstrukční a funkční díly je nylon vždy jedním z cenově dostupných materiálů, které doporučuji.
Společný Types Of Nylon And Tdědic Pvýkon Dodkazy
V různých projektech, na kterých jsem se podílel, je nylon nejen známý svou pevností a houževnatostí, ale existuje také řada modifikovaných modelů, které splňují požadavky různých aplikací. Mezi nejčastěji používané typy patří PA6, PA66, PA12 a nylon vyztužený skelnými vlákny. Rozdíly ve výkonu mezi nimi přímo ovlivňují strategii zpracování a výkon koncové aplikace . Nejenže existují různé typy, ale fyzikální vlastnosti jednotlivých druhů se také výrazně liší.
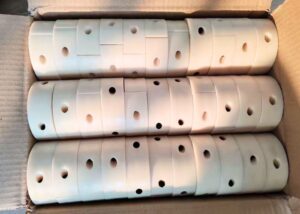
V mých CNC obráběcích projektech vybírám vhodný model nylonu na základě účelu dílu, mechanických požadavků a podmínek prostředí. Následuje analýza několika běžných nylonových materiálů:
PA6 (Nylon 6)
PA6 je jeden z nylonů, které zpracovávám nejčastěji, zejména na kladky, vodicí lišty a obecné konstrukční díly. Má pevnost v tahu až 80 MPa a prodloužení při přetržení až 50 % a má dobrou rázovou houževnatost a houževnatost. Má však míru nasákavosti až 2.5 % a změny vlhkosti ovlivňují rozměrovou přesnost, takže ho obvykle před zpracováním musím sušit 6–12 hodin (80 °C).
PA66 (Nylon 66)
Ve srovnání s PA6 má PA66 vyšší krystalinitu, pevnost v tahu zvýšenou na 85-95 MPa a teplotu tepelné deformace dosahující 250 °C (pod 0.45 MPa). Často se používá k výrobě dílů, jako jsou konektory, ozubená kola, spojovací prvky atd., které jsou vystaveny vysokým silám. Má větší tuhost, ale také problém s vysokou hygroskopičností a před zpracováním je nutné jej důkladně vysušit.
PA12
PA12 je mou první volbou pro projekty, které vyžadují vysokou rozměrovou stabilitu a nízkou absorpci vody, jako jsou lékařská těsnění, pneumatické armatury atd. Jeho absorpce vody je pouhých 0.2 % a jeho rozměrová zachovatelnost po zpracování je vynikající. Jeho pevnost v tahu je o něco nižší (asi 50-60 MPa), ale jeho chemická odolnost a odolnost proti nárazu jsou vynikající, takže je vhodný pro přesné konstrukční díly.
30% nylon vyztužený skelnými vlákny
Tento model dokáže zvýšit pevnost v tahu na více než 90 MPa a některé modely mohou dosáhnout až 130 MPa. Je mou první volbou při zpracování vysoce pevných nosných dílů (jako jsou konzoly a nosné skořepiny). Jeho tuhost, rozměrová stabilita a teplota tepelné deformace jsou mnohem vyšší než u nevyztuženého nylonu, ale opotřebení nástroje během zpracování je výrazně zvýšené. Obvykle používám karbidové nástroje a doplňuji je chlazením mlhou, abych prodloužil životnost nástroje a dosáhl lepší kvality povrchu.
Moci Nylon Be Pzpracované BCNC
Nylon je technický plast vhodný pro CNC obrábění s dobrým řezným výkonem a širokou přizpůsobivostí zpracování. Jeho obtížnost zpracování je středně vysoká, ale vyžaduje také zvládnutí klíčových dovedností, jako je řízení materiálového napětí, výběr nástroje, metoda chlazení atd. Zejména v hromadné výrobě je nutné předem řídit rozměrovou stabilitu, hygroskopičnost a tepelnou roztažnost, jinak je velmi pravděpodobný výskyt odchylek v tolerancích nebo povrchových vad.
PŘÍPRAVA Work Bpředtím Nylon Pzpracování (Such As Ažíhání, Dříje)
Nylon je hygroskopický, takže sušení před zpracováním je zásadní. Například PA6 má míru absorpce vody až 2.5 % a jeho rozměry se za mokra mohou zvětšit o více než 0.3 %. Obvykle jej suším při 80 °C po dobu 8–12 hodin, abych zajistil, že obsah vlhkosti klesne pod 0.2 %. Kromě toho u lisovaných polotovarů s vysokým pnutím (jako jsou vstřikované díly) zvažuji žíhání (90 °C–100 °C po dobu 2 hodin), aby se uvolnilo vnitřní pnutí a zabránilo se deformaci nebo praskání během zpracování.
Doporučená Mbolení Pparametry (Cvyprávění Spočůral se, FEed, Depth Of Cut)
V závislosti na typu nylonu se parametry zpracování mírně liší:
PA6/PA66
Řezná rychlost: 180–250 m/min
Rychlost posuvu: 0.1–0.3 mm/ot.
Hloubka řezu: 0.5–1.5 mm
30% nylon vyztužený skelnými vlákny
řezná rychlost: 100-180 m/min (protože skleněné vlákno opotřebovává nástroj)
Používejte karbidové nástroje nebo nástroje z rychlořezné oceli s titanovým povlakem a pro udržení stabilní teploty používejte systém chlazení postřikem.
V mnoha experimentech jsem zjistil, že použití nástroje s utvařečem třísek může snížit zachycování třísek, snížit hromadění tepla a zlepšit kvalitu povrchu.
Společný Pkooperace Problemy And Sřešení (Edge Ckolaps, Eexpanze)
Problém 1: Mnoho Chipping/BurrsNylon
má vysokou houževnatost. Pokud nástroj není dostatečně ostrý nebo je posuv příliš silný, je snadné materiál tahat místo řezání. Řešením je použít ostrý nástroj s malým úhlem čela a snížit rychlost posuvu na 0.1 mm/ot.
Problém 2: Rozměrový Eexpanze/Deformace
je způsobeno hlavně absorpcí vlhkosti nebo nerovnoměrným lokálním ohřevem, což vede k uvolnění pnutí. Tomu se vyhýbám předsušením materiálu a používáním postupné strategie hrubování a dokončování. Například 4hodinový interval mezi hrubováním a dokončováním pomáhá stabilizovat materiál.
povrch Treatment Mmetody (Polování, Dano, Stryskání)
Přestože je samotný nylonový povrch relativně hladký, pokud existují zvláštní požadavky, obvykle postupuji takto:
Mechanické leštění : zlepšení průhlednosti nebo hladkosti (Ra <0.8 μm)
Barvení : používá se pro zakázkové barvy, běžně se vyskytující na krytech spotřebního zboží
Pískování : Pro zlepšení třecích vlastností nebo dosažení matného efektu, často se používá na ručních dílech!
Srovnávací AOZBOR Of Nylon And Other Einženýrství Plastics
V reálných zpracovatelských projektech se nylon často srovnává s jinými běžnými technickými plasty, jako jsou POM, ABS a polykarbonát (PC). Z mých zkušeností vyplývá, že nylon je vhodný pro díly se střední pevností, odolností proti opotřebení a požadavky na samomazání, zatímco POM je odolnější proti opotřebení, ABS je lehký, ale méně pevný a PC vítězí z hlediska průhlednosti a odolnosti proti nárazu. Klíčem k výběru materiálů je shoda vlastností, zejména se zaměřením na koeficient tření, hygroskopičnost a teplotu tepelné deformace.
| Porovnávací rozměry | Nylon (PA6/PA66) | POM (polyoxymethylen) | ABS (akrylonitrilbutadienstyren) | Polykarbonát (PC) |
| Koeficient tření | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| Odolnost proti opotřebení | ★★★★ ☆ | ★ ★ ★ ★ ★ | ★★ ☆☆☆ | ★★ ☆☆☆ |
| Nárazová síla | střední | střední | obvykle | Velmi vysoká (>850 J/m²) |
| Prostorová stabilita | Střední (vysoká hygroskopičnost) | Vysoká (nízká hygroskopičnost) | vysoký | střední |
| Tepelná výchylka | ≈200–250 °C | ≈160–180 °C | ≈90–100 °C | ≈135–145 °C |
| Výkon zpracování | vynikající | vynikající | vynikající | obvykle |
| Doporučená použití | Ozubená kola, kluzné bloky, pouzdra | Kladky, ložiska, ozubené tyče | Kryty, hračky, konstrukční podpěry | Průhledný kryt, nárazuvzdorná skořepina |
Společný Iprůmyslu Application Scenarios Z nylonu
V mých CNC obráběcích projektech se nylonové materiály široce používají v mnoha klíčových odvětvích díky své nízké hmotnosti, vysoké pevnosti, samomaznosti a vynikajícím elektroizolačním vlastnostem. Ať už se jedná o automobilový průmysl, elektroniku, potravinářství nebo lékařské přístroje, vybírám vhodný typ nylonu (například PA6, PA66, PA12, nylon vyztužený skelnými vlákny) podle jejich mechanických požadavků, podmínek prostředí a regulačních norem. Jeho pevnost v tahu může dosáhnout 90 MPa a teplota tepelné deformace až 250 °C. Má také dobrou rozměrovou stabilitu a chemickou odolnost proti korozi, díky čemuž je vhodný pro vysokofrekvenční provoz a výrobu přesných dílů v náročných podmínkách.
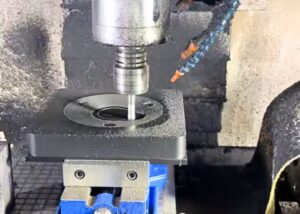
Následují typické aplikace nylonových dílů, se kterými se často setkávám v různých průmyslových odvětvích:
Automobilový průmysl
Často zpracovávám nylonové díly pro zákazníky používané v hnacích ústrojích a konstrukcích karoserií, včetně:
Vysoce odolná nylonová ozubená kola (PA66-GF30) jsou vhodná pro převodovky a převodové systémy motorů
Pevné konzoly a konektory s vysokou tuhostí a tlumením vibrací
Spony na olejové potrubí, spony na kabelové svazky a další malé konstrukční díly, které musí být odolné vůči olejům a vysokým teplotám
Elektrotechnický průmysl
Z nylonu se stává nepostradatelný materiál pro elektrické systémy. Mezi typické součástky, které jsem zpracovával, patří:
Izolační šrouby, izolační podložky (běžně používané PA6 a PA66)
Izolační podložky pro oddělení kabelů, vysoké průrazné napětí a vynikající bezpečnost
Nylonový polohovací blok v elektrické rozvaděči zajišťuje stabilní a spolehlivý provoz linkového systému.
V potravinářském průmyslu používáme převážně nízkohygroskopické materiály PA12 s certifikací FDA. Mezi běžné součásti patří :
Dopravníkový váleček a řetězový jezdec, nízký koeficient tření a tichý provoz
Vodicí lišty a vodicí žlaby pro řezání udržují vysokou čistotu a zároveň splňují požadavky na konstrukční pevnost
Odnímatelný nylonový zacvakávací konektor pro snadné čištění a údržbu
Lékařský průmysl Mezi evropskými a americkými zákazníky z oblasti lékařství, kterým sloužím, se nylon široce používá při výrobě vysoce přesných konstrukčních dílů, jako například:
Kryt zdravotnického vybavení, konzolový systém (s použitím PA12, vynikající rozměrová stabilita)
Polohování komponent v jednorázových chirurgických nástrojích
Hnací pastorky a spojovací prvky v zubolékařských zařízeních
Materiál Svolby Rdoporučení Tschopný For NCNC obrábění ylon Mbolení
Lze uvést následující srovnávací tabulky (doporučuje se umístit je na začátek):
| Materiál | Absorbce vody | Pevnost v tahu | Prostorová stabilita | Scénář aplikace |
| PA6 | Vysoká (2.5%) | 80 MPa | obvykle | Kladka, vodicí lišta |
| PA66 | Vysoká (2.0%) | 90 MPa | dobrý | Ozubená kola, konektory |
| PA12 | Low (0.2%) | 60 MPa | vynikající | Lékařský, těsnicí kroužek |
| PA66-GF30 | 低 | 130 MPa | Vynikající | 支架、壳体 |
Nejčastější dotazy
Jak obrobitelný je nylon?
Nylon je snadno obrobitelný CNC metodami, jako je frézování a soustružení. Obvykle dosahuji tolerancí ±0.05 mm. Jeho střední tvrdost a nízké tření umožňují hladké řezy, ale ostré nástroje a chlazení jsou nezbytné, aby se zabránilo tavení nebo deformaci.
Jaký je nejlepší způsob obrábění nylonu?
Doporučuji používat ostré karbidové nástroje, střední řezné rychlosti (180–250 m/min) a chladicí kapalinu ve spreji. Předsušení nylonu a přerušované řezy pomáhají předcházet otřepům a změknutí povrchu. Pro zachování rozměrové stability se vyhněte agresivním posuvům.
Jaký je rozdíl mezi nylonem a PA6?
Nylon je obecný termín pro polyamid, zatímco PA6 označuje konkrétně Nylon 6. PA6 má pevnost v tahu ~80 MPa a dobrou odolnost proti nárazu. Jeho nasákavost 2.5 % však může ovlivnit přesnost, takže je nezbytné před obráběním sušit.
Jaká je tolerance nylonu při obrábění?
Při obrábění nylonu obvykle dodržuji toleranci ±0.05 mm. Pro kritické uložení je u suchého materiálu a pevného upnutí dosažitelná tolerance ±0.02 mm. Vlhkost a tepelná roztažnost však činí z ±0.1 mm bezpečnější obecnou hodnotu pro složité díly.
Jaká jsou omezení nylonu?
Nylon absorbuje vlhkost (až 2.5 %), což způsobuje rozměrové změny. Je citlivý na teplo, má střední tuhost a během obrábění se může deformovat nebo vytvářet otřepy. Tyto faktory ztěžují dodržování přesných tolerancí a dlouhodobé stability.
Co je dobrá tolerance pro obrábění?
Z mých zkušeností je ±0.1 mm praktická výchozí tolerance pro CNC plastové díly. Při dobré přípravě materiálu a ovládání stroje je běžná ±0.05 mm. Tolerance pod ±0.02 mm vyžadují kalibraci po obrábění nebo speciální přípravky.
Jaká je teplotní tolerance nylonu?
Standardní nylon odolává teplotám od -40 °C do 120 °C při nepřetržitém provozu. Pro krátkodobé namáhání zvládne až 150 °C. Pro vyšší odolnost používám PA66-GF30, který si zachovává pevnost i při zvýšených teplotách a odolává měknutí při zatížení.
Jaké jsou druhy nylonu pro obrábění?
Běžně používám PA6, PA66, PA12 a PA66-GF30. PA6 je odolný a cenově dostupný, PA66 dodává tuhost, PA12 nabízí nízkou absorpci vlhkosti a 30% skelná výplň PA66 zvyšuje pevnost v tahu na více než 130 MPa pro konstrukční aplikace.
Závěr
Účelem této příručky pro zpracování nylonu je pomoci vám plně pochopit rozdíly ve výkonu, scénáře použití a techniky CNC zpracování nylonu. Ať už jste konstruktér, nákupčí nebo operátor ve výrobě, pokud zvládnete kontrolu absorpce vlhkosti, rozumný výběr a parametry zpracování, můžete efektivně zlepšit kvalitu dílů, snížit míru vad a flexibilněji dosáhnout funkčního designu a optimalizace nákladů v automobilovém, elektrotechnickém, lékařském a dalších odvětvích. Doufám, že tato příručka vám bude praktickým zdrojem informací při výběru materiálů a přesném zpracování.
















