
Tenkostěnné díly se v moderním výrobním průmyslu stávají stále běžnějšími. Od leteckých konstrukčních součástí až po přesné díly používané v automatizačních zařízeních nabízejí tyto součásti výhody, jako je lehká konstrukce a kompaktní konstrukce. Ve srovnání se standardními díly jsou však tenkostěnné součásti mnohem obtížněji obrábětelné. Mnoho zákazníků se setkává s problémy, kdy rozměry splňují požadavky před obráběním, ale po zpracování se objevují problémy, jako je deformace, změny rozměrů nebo špatná montáž. Ačkoli se tloušťka stěny může jevit jako malý konstrukční rozdíl, tenkostěnné díly jsou vysoce citlivé na řezné síly, změny teploty a vnitřní pnutí materiálu. Při přesném obrábění jsou řízení deformace a udržování rozměrové stability klíčovými faktory pro dosažení vysoce kvalitních výsledků.
Proč jsou tenkostěnné díly náchylné k deformaci během přesného obrábění?
Díky své jedinečné struktuře mají tenkostěnné díly obvykle nižší tuhost a jsou citlivější na vnější síly během obrábění. Ve srovnání s konvenčními silnostěnnými součástmi vyžadují lepší kontrolu nad obráběcími podmínkami, stabilitou zařízení a plánováním procesu. Mnoho chyb při obrábění není způsobeno nedostatečnou přesností zařízení, ale postupně se vyvíjejí během řezání, upínání a změn napětí materiálu. Následující faktory jsou běžnými příčinami deformací při obrábění tenkostěnných dílů.
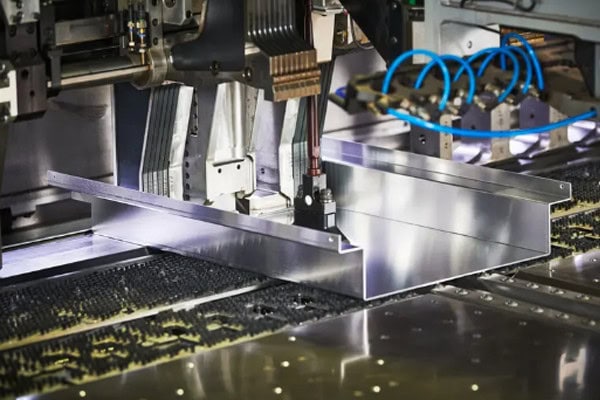
Nedostatečná tuhost součásti ovlivňuje stabilitu obrábění
Hlavní charakteristikou tenkostěnných konstrukcí je jejich malá tloušťka materiálu a omezená nosná kapacita. Během řezání nástroj vyvíjí tlak na obrobek a pokud obráběcí síla překročí schopnost materiálu odolávat deformaci, může dojít k lokálnímu posunutí. Tento problém se stává znatelnějším u velkých tenkostěnných součástí nebo dílů se složitými zakřivenými strukturami.
Mezi běžné problémy patří:
- Elastická deformace během obrábění.
- Rozměrové zotavení po obrábění.
- Lokální deformace ve slabých oblastech.
- Obtížné zachování původního tvaru ve složitých strukturách.
U tenkostěnných součástí je stabilita obrábění často důležitější než pouhé zvýšení řezné rychlosti. Správné řízení řezných sil a udržování stabilních podmínek uložení může výrazně snížit požadavky na korekce po obrábění.
Řezné teplo způsobuje rozměrové změny
Vznik tepla je při obrábění kovů nevyhnutelný. Protože tenkostěnné díly mají omezenou tloušťku materiálu, jejich schopnost odvádět teplo je relativně slabší, což je činí citlivějšími na změny teploty. Během kontinuálního obrábění může koncentrace tepla v určitých oblastech způsobit tepelnou roztažnost, po níž po ochlazení následují rozměrové změny.
Mezi běžné účinky patří:
- Neustálé zvyšování teploty v obráběných oblastech.
- Tepelná deformace materiálů.
- Rozměrové změny po ochlazení.
Řízení teploty obrábění je důležitou součástí přesného obrábění tenkostěnných součástí. Správné metody chlazení a optimalizované obráběcí cykly pomáhají udržovat lepší rozměrovou stabilitu.
Metody upínání ovlivňují tvar konečného dílu
Mnoho problémů s deformací se vyskytuje před zahájením řezání, během procesu upínání. Pokud je aplikován nadměrný upínací tlak, může se součást deformovat již před obráběním. Po obrábění, když je upínací přípravek uvolněn, se součást může vrátit do původního tvaru, což způsobí rozměrové odchylky.
Důležité aspekty při upínání zahrnují:
- Vyhýbání se nadměrnému tlaku na slabá místa.
- Zajištění rovnoměrnějšího rozložení síly.
- Snížení změn tvaru způsobených upnutím.
Správná metoda upínání umožňuje, aby součást zůstala stabilní během obrábění a snižuje vliv vnějších sil na přesnost.
Jak lze řídit deformaci při přesném obrábění tenkostěnných součástí?
Obrábění tenkostěnných součástí není jen o snižování řezné síly. Kompletní řešení vyžaduje optimalizaci obráběcího procesu, výběru nástrojů a řízení zařízení. Dobře naplánovaná výrobní strategie může snížit změny materiálu a pomoci udržet lepší rozměrovou konzistenci po obrábění. V reálné výrobě inženýři obvykle nejprve analyzují strukturu součásti a vyvíjejí vhodné metody obrábění.
Optimalizace postupu obrábění pro snížení účinků napětí
Odebrání velkého množství materiálu v jedné operaci může narušit rovnováhu vnitřního napětí a způsobit deformaci po obrábění. Správné plánování postupu obrábění umožňuje postupnou stabilizaci materiálů a zlepšuje konečnou přesnost.
Mezi běžné optimalizační metody patří:
- Nejprve se odstraní většina materiálu hrubým obráběním.
- Ponechání správného přídavku na dokončení.
- Dokončování kritických dimenzí po etapách.
- Snížení hloubky řezu na operaci.
Vědecký postup obrábění snižuje změny vnitřního napětí a zvyšuje stabilitu dokončovacích operací. U vysoce přesných tenkostěnných dílů často vede postupné obrábění k lepším výsledkům než dokončení všech rozměrů v jednom procesu.
Vyberte vhodné nástroje a parametry obrábění
Stav nástroje a řezné parametry přímo ovlivňují síly působící na tenkostěnné díly. Pokud je řezný odpor příliš vysoký nebo jsou parametry nesprávně nastaveny, mohou se zvýšit vibrace a tlak při obrábění, což ovlivňuje kvalitu povrchu a rozměrovou přesnost.
Mezi klíčové faktory patří:
- Výběr ostřejších řezných nástrojů.
- Správné nastavení rychlosti řezání.
- Řízení rychlosti posuvu a hloubky řezu.
Správná kombinace nástrojů a parametrů snižuje nestabilitu během obrábění, zlepšuje pohyb nástroje a zvyšuje kvalitu povrchu a rozměrovou přesnost.
Vylepšení metod upínání pro zvýšení podpory
Tradiční metody upínání nemusí poskytovat dostatečnou stabilitu pro tenkostěnné díly. Vhodnější upevňovací řešení mohou snížit pohyb a vibrace během obrábění zlepšením metod podpory a polohování.
Mezi běžné přístupy patří:
- Přidání pomocných podpůrných konstrukcí.
- Použití flexibilních upevnění ke snížení tlaku.
- Aplikace metod vakuového upínání.
Správná konstrukce upínacího přípravku zlepšuje stabilitu obrábění a snižuje deformace způsobené nerovnoměrnými silami, zejména u složitých tenkostěnných konstrukcí.
Které procesy přesného obrábění jsou vhodné pro tenkostěnné díly?
Tenkostěnné součásti mají často složité struktury a vysoké požadavky na přesnost. Jedna metoda obrábění nemusí uspokojit všechny výrobní potřeby. Ve skutečné výrobě se vybírají různé procesy na základě materiálů dílů, konstrukčních prvků a konečného použití. Správná technologie obrábění zvyšuje efektivitu a zároveň snižuje riziko deformace.
CNC vysokorychlostní obrábění zlepšuje stabilitu
CNC vysokorychlostní obrábění se široce používá pro výrobu tenkostěnných dílů. Díky vysokorychlostním vřetenům a optimalizovaným drahám nástrojů může snížit řezné nárazy a zlepšit stabilitu obrábění.
Mezi hlavní výhody patří:
- Snížení řezných sil během obrábění.
- Zlepšení schopností obrábění složitých struktur.
- Zlepšení kvality povrchu.
Vysokorychlostní obrábění pomáhá zlepšit efektivitu výroby a zároveň snižuje problémy s vibracemi a deformacemi, které se běžně vyskytují u tradičních metod obrábění.
5osé obrábění snižuje opakované upínání
Některé tenkostěnné díly obsahují více obráběných ploch a složité zakřivené struktury. Konvenční obrábění může vyžadovat více operací přemístění, což zvyšuje chyby polohování. 5osé obrábění snižuje počet opakovaných nastavení a zlepšuje celkovou konzistenci.
Klíčové vlastnosti patří:
- Dokončení více obráběcích operací v jednom nastavení.
- Snížení nahromaděných chyb polohování.
- Vhodné pro složité zakřivené součásti.
Pro letecké a kosmické díly, lékařské komponenty a konstrukce špičkových zařízení poskytuje 5osé obrábění flexibilnější výrobní přístup a zlepšuje kvalitu složitých dílů.
Přesná kontrola zajišťuje konečné rozměry
Kontrola po obrábění je u tenkostěnných dílů nesmírně důležitá. Vzhledem k tomu, že tyto součásti jsou citlivé na změny prostředí a vlivy namáhání, nelze pouze kontrolou vzhledu plně ověřit kvalitu obrábění.
Inspekce obvykle zahrnuje:
- Měření kritických rozměrů a geometrických tolerancí.
- Kontrola, zda nedošlo k deformaci.
- Potvrzení souladu s technickými výkresy.
Kompletní proces kontroly pomáhá včas identifikovat odchylky v obrábění, zlepšit stabilitu výrobku a zajistit, aby finální díly splňovaly požadavky aplikace.

Jak lze zlepšit dlouhodobou stabilitu při přesném obrábění tenkostěnných dílů?
Výroba tenkostěnných součástí není jen o dosažení rozměrů po obrábění, ale také o udržení stabilního výkonu během dlouhodobého používání. U vysoce přesných zařízení mohou být díly v průběhu času vystaveny vibracím, změnám teploty a mechanickému zatížení. Pokud je stabilita obrábění nedostatečná, může být ovlivněn celkový výkon zařízení. Zavedení kompletního systému kontroly kvality je důležitou součástí spolehlivé výroby.
Analýza struktury součásti před obráběním
Včasná strukturální analýza pomáhá snížit potenciální problémy s výrobou.
Mezi hlavní úkoly patří:
- Vyhodnocení obtíží s obráběním v tenkostěnných oblastech.
- Plánování rozumných tras obrábění.
- Optimalizace konstrukčních detailů.
Změny prostředí pro řízení obrábění
Obráběcí prostředí může také ovlivnit přesnost tenkostěnných součástí, zejména při vysoce přesné výrobě.
Mezi důležité kontroly patří:
- Udržování stabilních teplotních podmínek.
- Snížení kolísání stavu zařízení.
- Minimalizace vnějšího rušení.
Zavést stabilní výrobní procesy
Stabilní procesy pomáhají snižovat rozdíly mezi díly během dlouhodobé výroby.
Mezi klíčová opatření patří:
- Zaznamenávání kritických parametrů obrábění.
- Pravidelná kontrola přesnosti zařízení.
- Dodržování konzistentních inspekčních standardů.
Největšími výzvami v přesném obrábění tenkostěnných dílů jsou kontrola deformace a řízení rozměrové stability. Optimalizací obráběcích postupů, výběrem vhodných nástrojů, zlepšením upínacích metod a posílením kontrolních postupů mohou výrobci efektivně snižovat rizika obrábění a dosahovat vyšších požadavků na přesnost. U složitých konstrukcí a náročných aplikací jsou stabilní výrobní procesy základem spolehlivé kvality dílů. Společnost Tirapid se specializuje na služby přesného obrábění a poskytuje vysoce přesná řešení pro obrábění tenkostěnných dílů, která pomáhají společnostem dosáhnout stabilní a spolehlivé výroby na míru.