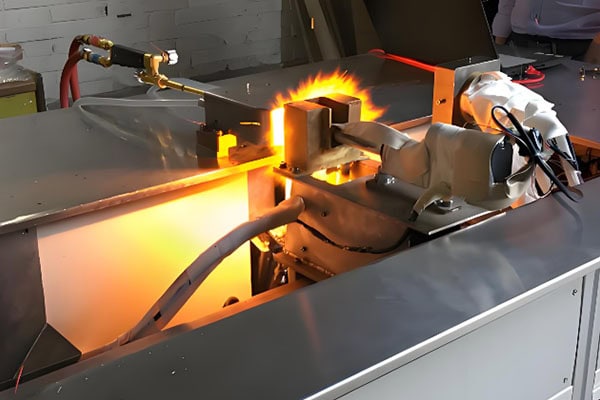
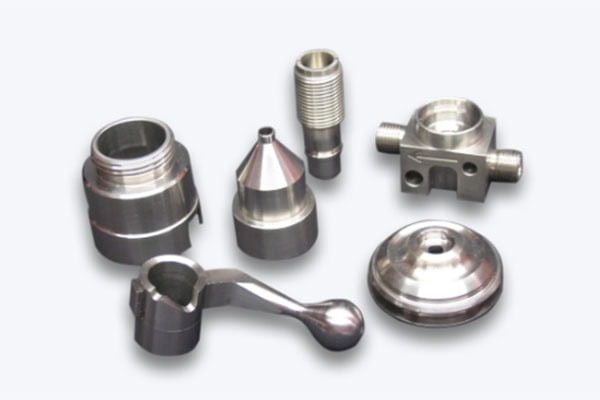
Velké kovové díly se široce používají v leteckém průmyslu, energetických zařízeních, stavebních strojích, železniční dopravě a průmyslových zařízeních. Ve srovnání se standardními součástmi jsou velké kovové díly náchylnější k tepelné deformaci, zbytkovému napětí, upínací deformaci, chybám obráběcích strojů a opotřebení nástrojů během CNC obrábění kovů. S rostoucí celkovou velikostí obrobku se i malá chyba obrábění může stát významnou v celém dílu. Proto je udržení rozměrové konzistence jednou z nejdůležitějších výzev při obrábění velkých kovových dílů.
Získejte 20% mimo
Vaše první objednávka
Potřebujete zakázkové kovové a plastové díly?
Proč je u velkých kovových dílů obtížnější kontrolovat rozměrovou přesnost?
Tepelná deformace má větší dopad
Kovové materiály se roztahují a smršťují se změnami teploty. U velkých obrobků může i relativně malá změna teploty způsobit znatelné změny rozměrů. Během obrábění vzniká teplo vřetenem, řeznými nástroji, součástmi stroje a procesem řezání.
Pokud různé oblasti velkého obrobku vykazují různé teploty, může dojít k lokálním změnám rozměrů. To může vést k nekonzistentním rozměrům mezi různými částmi stejné součásti.
Z tohoto důvodu je teplotní stabilita důležitým faktorem při přesném CNC obrábění velkých dílů.
Nesprávné upínání může způsobit deformaci obrobku
Velké kovové díly jsou často těžké, ale některé součásti mohou obsahovat tenké stěny, dlouhé úseky nebo jiné relativně pružné struktury. Nadměrná upínací síla může způsobit deformaci obrobku během obrábění.
Po dokončení obrábění a uvolnění svěrek se může obrobek částečně vrátit do původního tvaru, což způsobí rozměrové odchylky.
Správná upínací strategie by proto měla zohlednit nejen to, zda je obrobek bezpečně upevněn, ale také umístění upínacích bodů, podpěrné polohy a rozložení sil na obrobku.
Vícenásobné nastavení může zvýšit počet nahromaděných chyb
Pokud je obrobek větší než efektivní pracovní rozsah stroje, může být nutné obrábění provést v několika sekcích. Každá operace přemístění s sebou nese možnost malé chyby polohování.
Pokud se referenční hodnota obrábění během různých nastavení změní, mohou se tyto chyby hromadit a ovlivnit konečnou rozměrovou přesnost.
U velkých kovových dílů je pro zachování rozměrové konzistence nezbytné stanovení spolehlivého vztažného bodu pro obrábění a minimalizace počtu nastavení.
Jak zlepšit rozměrovou konzistenci při obrábění velkých kovových dílů
Vypracujte podrobný plán obrábění před zahájením výroby
Kompletní strategie CNC obrábění by měla být vyvinuta podle materiálu obrobku, rozměrů, geometrie, požadavků na tolerance a aplikace.
U složitých velkých kovových součástí může typický proces zahrnovat hrubovací obrábění, polotovary a dokončovací práce.
Hrubé obrábění se zaměřuje na efektivní odebírání velkého množství materiálu. Polodokončování stanovuje základní geometrii a řídí zbývající přídavek materiálu, zatímco dokončování se zaměřuje na kritické rozměry, tolerance a kvalitu povrchu.
Správné rozložení přídavku na obrábění může snížit řezné teplo a zbytkové pnutí, což pomáhá předcházet rozměrovým změnám během následných operací.
Udržujte stabilní teplotu strojů a dílen
Teplota prostředí může mít významný vliv na přesné obrábění ve velkém měřítku. Změny teploty mohou způsobit roztahování nebo smršťování jak obráběcího stroje, tak i obrobku.
Zahřívání stroje, řízení chladicí kapaliny, stabilní teploty v dílně a konzistentní podmínky obrábění mohou pomoci snížit teplotní výkyvy.
U vysoce přesných aplikací může monitorování a kompenzace tepelných chyb dále zlepšit rozměrovou konzistenci.
Optimalizace metod upínání a podepření
Velké obrobky vyžadují vhodnou strategii umisťování, upínání a podepření založenou na jejich geometrii.
U tenkostěnných, dlouhých nebo velkých rámových součástí mohou další podpěrné body pomoci snížit deformace a vibrace během obrábění.
Před obráběním je třeba zkontrolovat také správné umístění obrobku a jeho kontakt s referenčními plochami. Nerovnoměrné podepření nebo nesprávné umístění může v průběhu obrábění způsobit systematické rozměrové chyby.
Zlepšení rozměrové konzistence prostřednictvím řízení procesů
Vyberte vhodné řezné nástroje a parametry
Opotřebení nástroje může postupně měnit skutečné řezné rozměry obrobku. Může také zvyšovat řezné síly a teplotu obrábění.
Velké kovové díly často vyžadují dlouhé obráběcí cykly, takže řízení životnosti nástrojů je obzvláště důležité. Řezná rychlost, posuv a hloubka řezu by měly být optimalizovány podle materiálu a obráběné operace.
U různých kovů by měl výběr nástroje zohledňovat tvrdost materiálu, tepelnou vodivost, obrobitelnost a požadovanou povrchovou úpravu.
Minimalizujte vibrace a přesah nástroje
Velké součásti mohou obsahovat hluboké dutiny, hluboké díry a složité povrchy, které vyžadují delší řezné nástroje. Nadměrný přesah nástroje snižuje tuhost nástroje a zvyšuje riziko vibrací a chvění.
Kdykoli je to možné, měl by být minimalizován přesah nástroje. Volba vhodného průměru nástroje, držáku, řezných podmínek a strategie obrábění může zlepšit tuhost a udržet stabilní řezný výkon.
Snížení vibrací je obzvláště důležité při obrábění velkých přesných součástí, protože i malé množství chvění může negativně ovlivnit rozměrovou přesnost a kvalitu povrchu.
Používejte měření během procesu
Tradiční obráběcí procesy se často spoléhají na závěrečnou kontrolu po dokončení celé součásti. U velkých přesných dílů však může čekání na identifikaci rozměrových problémů až do konce výroby vést k významným ztrátám materiálu a výroby.
Pro kontrolu kritických rozměrů během obrábění lze použít průběžné měřicí systémy, snímací systémy a kontrolní nástroje montované na stroji.
Na základě výsledků měření mohou operátoři v případě potřeby upravit kompenzaci nástroje a parametry obrábění. Tento přístup s uzavřenou smyčkou pomáhá snižovat rozměrové odchylky mezi různými oblastmi obrábění a výrobními dávkami.
Přesná kontrola je nezbytná pro konečnou kontrolu kvality
Stanovení konzistentních inspekčních údajů
Rozměrová kontrola by měla používat spolehlivý referenční systém, který přesně odpovídá obráběnému vztažnému bodu.
V závislosti na aplikaci mohou mezi důležité kontrolní parametry patřit celkové rozměry, průměr otvoru, rovinnost, rovnoběžnost, kolmost, tolerance polohy a geometrie povrchu.
Pro vysoce přesné velké součásti lze podle požadavků na velikost obrobku a tolerance vybrat souřadnicové měřicí stroje (CMM), laserové sledovací systémy, přenosné měřicí systémy a zařízení pro kontrolu během procesu.
Použití statistického řízení procesů pro kritické dimenze
Pro dávkovou výrobu velkých kovových součástí může zaznamenávání kritických rozměrových dat pomoci identifikovat trendy procesu.
Statistické řízení procesů (SPC) lze použít ke sledování, zda se určitý rozměr postupně posouvá směrem k horní nebo dolní mezi tolerance. Pokud je zjištěn trend, mohou operátoři upravit kompenzaci nástroje, parametry obrábění nebo výrobní proces dříve, než se součást dostane mimo toleranci.
Tento proaktivní přístup může výrazně zlepšit konzistenci napříč více částmi.
Zajištění rozměrové konzistence při obrábění velkých kovových dílů nemůže záviset pouze na použití vysoce přesného CNC stroje. Vyžaduje komplexní kontrolu v celém výrobním procesu, včetně výběru materiálu, strategie obrábění, upínání obrobků, řízení teploty, řezných nástrojů, parametrů obrábění, měření během procesu a výstupní kontroly.
S rostoucími rozměry součásti se stávají významnějšími účinky tepelné deformace, chyb geometrie stroje, upínací deformace a chyb polohování. Dobře naplánovaný obráběcí proces v kombinaci s monitorováním v reálném čase a přesnou kontrolou může účinně snížit rozměrové odchylky a zlepšit konzistenci součásti a spolehlivost montáže.
U projektů zahrnujících vysoce přesné obrábění velkých kovových dílů je pro dosažení stabilních a opakovatelných výsledků nezbytný výběr partnera pro obrábění s velkoformátovým CNC zařízením, pokročilými inspekčními možnostmi, zkušenými inženýry a spolehlivým řízením procesů.
Autor
Ředitel a zakladatel společnosti Galen
Zavázáni k poskytování nejlepších možných služeb ve výrobním průmyslu.
Zakázkové obrábění se používá, když nelze součást objednat jako standardní komponentu nebo když je nutné její geometrii, materiál, toleranci nebo funkci přizpůsobit konkrétnímu projektu.
Obrábění podřezáním vytváří zapuštěné, skryté nebo dozadu čelní prvky, na které standardní fréza s rovnou stopkou nedosáhne z primárního směru obrábění. Hlavním problémem obvykle není odebírání materiálu, ale
Polovodičová zařízení závisí na mnohem více než jen na elektronice a procesní technologii. Za každým systémem pro manipulaci s destičkami, testovací stanicí, kontrolním nástrojem a procesní komorou se skrývá síť přesně obrobených dílů, strukturálních komponentů,
CNC obrábění s umělou inteligencí kombinuje tradiční počítačové numerické řízení s umělou inteligencí, strojovým učením, výrobními daty, senzory a inteligentním CAM softwarem. Místo nahrazení CNC technologie přidává umělá inteligence vrstvu podpory rozhodování.
Robotická automatizace procesů je softwarová automatizační technologie, která využívá digitální boty k provádění opakujících se úkolů založených na pravidlech, které obvykle provádějí lidé na počítačích. RPA boti mohou zadávat a přenášet data,
Počítačem řízené obrábění je automatizovaný výrobní proces, ve kterém naprogramované počítačové instrukce řídí obráběcí stroje za účelem odebírání materiálu a výroby přesných dílů. CNC technologie dokáže řídit pohyb nástroje,
Výroba polovodičů je proces přeměny vysoce čistých polovodičových materiálů na funkční čipy prostřednictvím postupné přípravy destiček, tvorby tenkých vrstev, fotolitografie, leptání, dopování, metalizace, testování, řezání kostkami, balení a finální výroby.
Polovodiče jsou materiály, jejichž elektrickou vodivost lze řídit mezi vodiči a izolanty. Křemík je nejrozšířenějším polovodičovým materiálem, ale germanium, karbid křemíku, nitrid galia, galium...
Vyvrtávání je přesný řezný proces používaný ke zvětšení a opravě stávajícího otvoru. Na rozdíl od vrtání, které vytváří počáteční otvor, vyvrtávání zlepšuje průměr, kruhovitost, přímost, souosost a vnitřní rozměry.
Obrábění hřídelí je přesná výroba válcových součástí, které přenášejí krouticí moment, podpírají rotující prvky nebo zajišťují řízený pohyb v mechanických systémech. Ačkoli se hřídel může zdát jednoduchá, její výkon...
CNC obrábění vs. vstřikování plastů porovnává dva zásadně odlišné způsoby výroby dílů. CNC obrábění odebírá materiál z plného materiálu pomocí počítačem řízených řezných nástrojů, zatímco vstřikování plastů taví plast a...
Co je pokovování? Typy, procesy a aplikace Pokovování je proces povrchové úpravy, při kterém se na podklad nanáší tenká vrstva kovu. Běžně se používá ke zlepšení odolnosti proti korozi,