
CNC obrábění složitých plastových dílů je důležitou výrobní metodou v moderní přesné výrobě. Je široce používáno v lékařských zařízeních, polovodičových zařízeních, automatizačních strojích, leteckém průmyslu, špičkových elektronických výrobcích a dalších průmyslových odvětvích. Ve srovnání s běžnými plastovými součástmi mají složité konstrukční díly obvykle tenké stěny, hluboké dutiny, více otvorů, nepravidelné zakřivené povrchy a požadavky na vysoce přesné uchycení, což klade vyšší nároky na technologii obrábění a řízení procesu. Během samotné výroby výběr materiálu, návrh obráběcí dráhy, přizpůsobení nástrojů a metody upínání přímo ovlivňují konečné výsledky obrábění. Pokud je plánování procesu nepřiměřené, může dojít k problémům, jako jsou rozměrové odchylky, deformace, snížená kvalita povrchu nebo dokonce odpadávání dílů.
Příprava před CNC obráběním složitých plastových dílů
Obrábění složitých plastových dílů není jen otázkou zadání programu do CNC stroje a zahájení řezání. Před zahájením obrábění je nutné provést dostatečnou přípravu. Vzhledem k tomu, že existuje mnoho typů plastových materiálů a různé konstrukční díly vyžadují různé metody obrábění, předběžná analýza určuje, zda může následný proces obrábění probíhat hladce. Správná příprava může snížit problémy během obrábění a zároveň zlepšit přesnost dílů a efektivitu výroby.
Analyzujte strukturální charakteristiky součásti
Složité plastové díly mají obvykle strukturální vlastnosti, které běžné komponenty nemají, například:
- Hluboké otvorové struktury;
- Tenkostěnné oblasti;
- Přesné doléhající plochy;
- Vícesměrné obráběcí pozice;
- Nepravidelné zakřivené povrchy.
Tyto struktury přímo ovlivňují pohyb nástroje a obtížnost obrábění. Například při obrábění plastové součásti s hlubokými drážkami a tenkostěnnými oblastmi je nutné zvážit nejen to, zda nástroj dosáhne obráběné polohy, ale také jak zabránit deformaci způsobené řeznými silami. Pokud tenkostěnná oblast během obrábění postrádá dostatečnou oporu, mohou se při pozdější kontrole objevit rozměrové změny, i když obráběné rozměry zpočátku splňují požadavky. Proto by před obráběním měla být struktura součásti analyzována pomocí 3D modelu, aby se předem určilo, které oblasti vyžadují speciální nástroje, pomocné opory nebo úpravy obráběcího postupu.
Vyberte vhodné plastové materiály
Různé plastové materiály mají různé obráběcí vlastnosti a výběr materiálu přímo ovlivňuje strategii obrábění.
Mezi běžné technické plasty patří:
POM (polyoxymethylen): Dobrá rozměrová stabilita, vhodný pro přesné součástky;
PA (nylon): Dobrá odolnost proti opotřebení, ale náchylný k absorpci vlhkosti;
PEEK: Vynikající odolnost vůči vysokým teplotám a chemická odolnost;
PC: Vysoká průhlednost, ale náchylnost k namáhání během obrábění;
ABS: Dobrá obrobitelnost a široká škála použití.
Pokud vlastnosti materiálu neodpovídají pracovnímu prostředí, hotový díl nemusí splňovat skutečné požadavky aplikace. Například pokud musí součást pracovat za vysokých teplot po dlouhou dobu, ale je zvolen běžný plast, může proces obrábění probíhat hladce, ale během skutečného používání může dojít k deformaci. Proto by měl být před obráběním vybrán materiál na základě požadavků na pevnost dílu, teplotních podmínek, požadavků na odolnost proti opotřebení a pracovního prostředí.
Vypracovat plán obráběcího procesu
Složité díly obvykle vyžadují k dokončení několik kroků obrábění. Často procházejí hrubým obráběním, polodokončováním, dokončováním, nezbytnými úpravami a kontrolními postupy, aby se postupně dosáhlo rozměrové přesnosti, kvality povrchu a požadavků na montáž specifikovaných v konstrukčních výkresech.
Mezi běžné procesy patří:
- Hrubé obrábění pro odstranění přebytečného materiálu;
- Polodokončování pro úpravu rozměrů;
- Dokončovací práce pro dosažení přesnosti;
- Povrchová úprava pro zlepšení výkonu.
Rozumná postupnost obrábění může snížit deformaci způsobenou uvolněním vnitřního napětí. Například při obrábění velkých plastových desek může obrábění přímo na konečné rozměry v jednom kroku způsobit deformaci po uvolnění vnitřního napětí. Proto by se měly používat postupné metody obrábění, aby se díl postupně přivedl k požadovaným konstrukčním specifikacím.
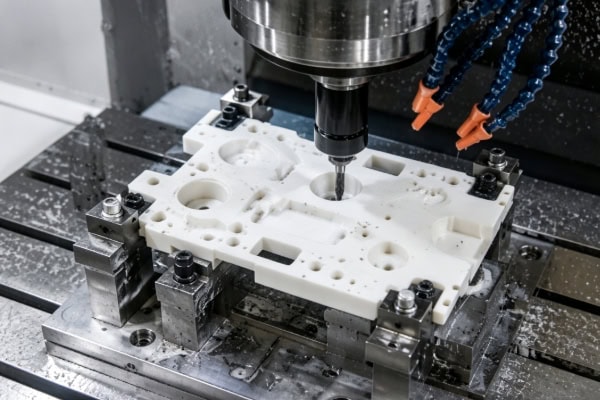
CNC obráběcí proces pro složité plastové díly
Proces obrábění složitých plastových dílů je třeba plánovat podle možností zařízení, materiálových charakteristik a struktury dílů. Ve srovnání s jednoduchými součástmi vyžadují složité díly během obrábění větší pozornost věnovanou drahám nástroje, řezným podmínkám a kontrole rozměrů, aby se zajistila stabilita každého kroku zpracování.
Vývoj programu pro CNC obrábění
Obráběcí program určuje dráhu pohybu nástroje a je důležitým faktorem ovlivňujícím kvalitu obrábění. Nejenže určuje posloupnost pohybu nástroje a metody řezání během zpracování, ale také přímo ovlivňuje rozměrovou přesnost, povrchovou úpravu a celkovou efektivitu obrábění dílu. Správné napsání programu často určuje, zda následný proces obrábění může probíhat hladce. Proto je před zahájením formálního obrábění nutné opakovaně kontrolovat návrh dráhy nástroje, parametry posuvu a posloupnost řezání, aby se předešlo odchylkám při obrábění nebo plýtvání materiálem způsobenému programovacími chybami.
Návrh programu musí zvážit:
- Trasy pohybu nástrojů;
- Pořadí řezání;
- Přídavek na obrábění;
- Otáčky vřetena a parametry posuvu.
Složité díly se zakřivenými plochami obvykle vyžadují CAM software pro generování 3D obráběcích drah. Dráhy nástroje musí být komplexně naplánovány podle změn povrchu, rozměrů nástroje, přídavků na obrábění a rozsahů pohybu stroje. Optimalizací drah nástroje pomocí vrstvení, zónování a úprav sekvence může nástroj během obrábění hladceji pokrýt cílovou oblast, snížit opakované řezné a volnoběžné pohyby, zlepšit efektivitu obrábění a pomoci zlepšit kvalitu zakřivených ploch a zároveň snížit obtížnost následné dokončovací práce.
Pokud je návrh dráhy nástroje nepřiměřený, může to mít za následek:
- Zvýšená doba obrábění;
- Opakované řezání nástrojem;
- Snížená kvalita povrchu.
Vynikající konstrukce dráhy nástroje může nejen snížit volnoběh a zbytečné pohyby, čímž se zlepší celková efektivita obrábění, ale také umožnit nástroji udržovat stabilnější řezné podmínky. To účinně snižuje vibrace, minimalizuje opotřebení nástroje a dále zlepšuje kvalitu povrchu dílu a rozměrovou přesnost.
Vyberte vhodné obráběcí nástroje
Obrábění plastů klade vyšší nároky na řezné nástroje. Nástroje musí mít nejen dostatečně ostré břity, ale také musí poskytovat dobrou odolnost proti opotřebení, odvod třísek a stabilitu při řezání. Vzhledem k tomu, že plasty jsou během obrábění náchylné k problémům, jako je přilnavost nástroje, hromadění tepla, tvorba otřepů a povrchové škrábance, může nesprávný výběr nástroje přímo ovlivnit rozměrovou přesnost a vzhled součásti. Proto by se při skutečném obrábění měly volit vhodné typy nástrojů a řezné parametry podle typu materiálu, struktury součásti a požadavků na přesnost obrábění, aby se zajistil stabilnější a efektivnější proces.
Mezi běžné řezné nástroje patří:
- Jednobřité frézy;
- Dvoubřité frézy;
- Kulové frézy;
- Dokončovací nástroje.
Ostré řezné nástroje mohou snížit stlačení materiálu a snížit řezné teplo. Například při obrábění materiálů, jako je akryl a PC, které jsou náchylné k vývoji tepla, mohou nedostatečně ostré nástroje způsobit tavení a přilnutí nástrojů. U vysoce pevných materiálů, jako jsou plasty vyztužené skleněnými vlákny, jsou pro zajištění stability obrábění vyžadovány nástroje s lepší odolností proti opotřebení.
Řízení deformace během obrábění
Během CNC obrábění jsou složité plastové díly často ovlivňovány faktory, jako je relativně nízká tuhost materiálu, nerovnoměrná tloušťka stěny a nestabilní rozložení řezné síly. Tyto faktory mohou způsobit deformace, zejména u tenkostěnných konstrukcí, hlubokých dutin a nepodložených oblastí, kde je pravděpodobnější výskyt problémů, jako je deformace, rozměrové odchylky a snížená přesnost povrchu.
Mezi běžné metody kontroly patří:
- Snížení množství materiálu odebíraného při každém průchodu;
- Přidání pomocných podpěr;
- Optimalizace metod upínání;
- Použití postupných obráběcích procesů.
U tenkostěnných konstrukčních dílů je obvykle nutné v raných fázích obrábění zachovat určité podpůrné struktury nebo přídavky na obrábění. Díky postupnému řezání a postupnému seřizování lze tyto podpůrné struktury v závěrečné fázi odstranit. Tato metoda účinně zlepšuje celkovou tuhost dílu během obrábění a snižuje deformace, vibrace a rozměrové odchylky způsobené řeznými silami, upínacími silami nebo uvolněním pnutí materiálu, čímž se zlepšuje stabilita obrábění a přesnost konečného dílu.

Procesní technologie
Obrábění složitých plastových dílů závisí nejen na přesnosti CNC zařízení, ale také na vlastnostech materiálu a zkušenostech s obráběním. Vzhledem k tomu, že se plastové materiály velmi liší v tvrdosti, houževnatosti, tepelné odolnosti a rozměrové stálosti, nelze parametry obrábění jednoduše standardizovat. Místo toho je nutné procesní strategie upravit podle struktury dílu, typu materiálu a požadavků na obrábění. Správné použití obráběcích technologií může účinně řešit běžné problémy, jako jsou deformace, vibrace, špatná kvalita povrchu, nadměrné otřepy a rozměrové odchylky.
Zejména při obrábění tenkostěnných dílů, dílů s hlubokými dutinami a součástí s nepravidelným zakřiveným povrchem může nedostatečná kontrola nad řeznou rychlostí, posuvem, způsobem upínání a výběrem nástroje snadno ovlivnit přesnost a vzhled dílu. Proto pouze kombinací výkonu zařízení, návrhu procesu a praktických zkušeností s obráběním mohou výrobci lépe zajistit stabilitu a konečnou kvalitu obrábění složitých plastových dílů.
Technologie vysokorychlostního přesného řezání
Plastové materiály jsou obecně vhodné pro vysokorychlostní řezání. Vzhledem k tomu, že plasty mají obvykle nižší tvrdost než kovy, správně zvolené otáčky vřetena a parametry posuvu mohou nejen zlepšit efektivitu obrábění, ale také snížit stlačení a tření mezi nástrojem a materiálem, čímž se snižuje možnost vzniku otřepů, přilnavosti nástroje a špatné povrchové úpravy. U plastových dílů vyžadujících vysokou rozměrovou přesnost a kvalitu vzhledu poskytuje vysokorychlostní řezání často stabilnější výsledky obrábění.
Vysokorychlostní obrábění může:
- Zlepšit efektivitu obrábění;
- Snižte odpor při řezání;
- Zlepšete kvalitu povrchu.
Vysokorychlostní obrábění však neznamená neomezené zvyšování otáček vřetena. Úpravy je nutné provádět podle typu materiálu, geometrie nástroje a velikosti dílu.
Například: POM lze obecně obrábět při vyšších řezných rychlostech, zatímco vysoce výkonné plasty, jako je PEEK, vyžadují stabilnější podmínky obrábění.
Technologie víceosého obrábění
Některé složité plastové díly vyžadují obrábění z více směrů. Mohou vyžadovat nejen frézování, drážkování a vrtání na rovných plochách, ale také přesné obrábění bočních ploch, šikmých ploch a zakřivených oblastí. Vzhledem k tomu, že tyto součásti mají složité struktury, tradiční tříosá zařízení často vyžadují vícenásobné nastavení a opakované přemisťování, což může zvýšit chyby polohování a dobu obrábění.
Tradiční tříosé stroje mohou vyžadovat více nastavení, zatímco pětiosé obrábění může:
- Snižte počet nastavení;
- Zlepšit přesnost polohování;
- Obrábění složitých zakřivených ploch.
Například u složitých produktů, jako jsou letecké a kosmické komponenty a lékařské konstrukční díly, lze dosáhnout plynulejšího obrábění spojitých zakřivených povrchů pomocí víceosého obrábění.
Technologie přesné kontroly
Po obrábění složitých dílů je vyžadována přísná kontrola a ověřování kvality. Kontrola obvykle zahrnuje rozměrovou přesnost, geometrické tolerance, drsnost povrchu a skutečný výkon montáže v kritických oblastech. V případě potřeby se k ověření používají nástroje, jako jsou souřadnicové měřicí stroje, posuvná měřítka a mikrometry. Prostřednictvím komplexní kontroly lze včas identifikovat potenciální problémy, jako jsou odchylky při obrábění, otřepy, deformace nebo povrchové vady, a zajistit tak, aby finální díly splňovaly konstrukční požadavky a aplikační normy.
Mezi běžné metody kontroly patří:
- Měření souřadnicovým měřicím strojem (CMM);
- Vysoce přesná kontrola posuvných měřítek;
- Měření mikrometrem;
- Zkoušení drsnosti povrchu.
Kontrola potvrzuje, zda rozměry splňují konstrukční požadavky, a zabraňuje tomu, aby se do fáze montáže dostaly vadné díly.
Metody pro zlepšení kvality zpracování složitých plastových dílů
Kvalita zpracování složitých plastových dílů je ovlivněna několika fázemi výroby. Nesouvisí to jen s přesností zařízení, stavem nástrojů a nastavením procesních parametrů, ale také úzce souvisí se zkušenostmi obsluhy, řízením na místě a schopnostmi řízení procesu. Vzhledem k vlastnostem plastových materiálů, jako je tepelná citlivost, snadná deformace a relativně nízká tuhost, mohou nesprávné operace zpracování snadno vést k rozměrovým odchylkám, drsným povrchům, nadměrnému otřepu nebo lokálnímu deformování. Proto je velmi důležité vytvořit stabilní, standardizovaný a opakovatelný pracovní postup zpracování. Systematickým řízením přípravy před obráběním, monitorováním během obrábění a kontrolou po obrábění lze účinně snížit výrobní rizika, minimalizovat míru přepracování a zmetkovitosti, zlepšit konzistenci dílů a stabilitu šarží a také zvýšit celkovou efektivitu výroby a kvalitu výrobků.
Optimalizace nastavení parametrů obrábění
Různé plastové materiály vyžadují různé parametry obrábění. Není možné jednoduše použít stejnou rychlost vřetena, posuv a hloubku řezu na všechny materiály. Vzhledem k tomu, že se různé plasty výrazně liší tvrdostí, houževnatostí, tepelnou vodivostí a charakteristikami tepelné deformace, je nutné během obrábění provádět cílené úpravy podle vlastností materiálu. Pouze neustálou optimalizací nastavení parametrů na základě vlastností materiálu lze dosáhnout stabilnějšího procesu obrábění a vyšší rozměrové přesnosti a kvality povrchu.
Je třeba upravit následující parametry:
- Otáčky vřetena;
- Rychlost posuvu;
- Hloubka řezu;
- Metoda chlazení.
Správné parametry mohou snížit:
- Tavení materiálu;
- Vibrace nástroje;
- Tvorba otřepů;
- Rozměrová odchylka.
Během obrábění by měly být parametry průběžně optimalizovány podle skutečného řezného výkonu, stavu materiálu a změn ve struktuře součásti, spíše než trvale používat stejnou sadu dat. Různé šarže materiálů se totiž mohou lišit v tvrdosti, houževnatosti a tepelné stabilitě, zatímco opotřebení nástroje, provozní podmínky stroje a teplota prostředí mohou také ovlivnit konečné výsledky obrábění. Proto je během skutečné výroby nutné průběžně sledovat kvalitu povrchu, rozměrovou přesnost a stabilitu řezu a v čase upravovat klíčové parametry, jako jsou otáčky vřetena, posuv a hloubka řezu. Pouze opakovaným testováním a dynamickou optimalizací lze lépe zajistit kvalitu obrábění a efektivitu výroby složitých plastových dílů.
Zlepšete metodu upínání obrobku
Složité plastové díly mají obvykle relativně nízkou tuhost a samotné díly jsou náchylnější k elastické deformaci, když jsou vystaveny vnějším silám. Způsob upínání obrobku proto přímo ovlivňuje stabilitu obrábění, rozměrovou přesnost a kvalitu povrchu. Pokud je upínací síla příliš vysoká, může dojít k poškození povrchu obrobku nebo k lokální deformaci během obrábění. Pokud je upínací síla příliš nízká, může se díl pod řeznými silami pohybovat, což ovlivňuje dráhu obrábění a konečné rozměry. Proto by během samotného obrábění měla být zvolena vhodná metoda upínání podle struktury dílu, materiálových vlastností a požadavků na obrábění, přičemž by mělo být zajištěno rovnoměrné rozložení síly, přesné polohování a dostatečná opora.
Mezi běžné metody patří:
- Vakuové sání;
- Zakázkové příslušenství;
- Měkké upnutí čelistí;
- Pomocné podpěry.
Správné upínání obrobku může snížit pohyb součásti a zlepšit přesnost obrábění.
Posílení následného zpracování po obrábění
Po obrábění některé plastové díly obvykle vyžadují řadu postupů následného zpracování, aby se dále zlepšila jejich kvalita vzhledu, rozměrová stabilita a provozní vlastnosti. Mezi běžné metody následného zpracování patří odjehlování, srážení hran, leštění, čištění a nezbytná povrchová úprava. Tyto procesy mohou nejen zlepšit hladkost hran a snížit kolize během montáže, ale také učinit povrchy dílů hladšími a atraktivnějšími, což splňuje vyšší požadavky aplikace.
Běžné léčby zahrnují:
- Odjehlování;
- Leštění;
- Pískování;
- Čištění povrchů.
Tato ošetření mohou zlepšit vzhled součásti a zvýšit její užitné vlastnosti.
Časté dotazy
Jaké přesnosti obrábění lze dosáhnout u složitých plastových dílů pomocí CNC obrábění?
Přesnost obrábění složitých plastových dílů závisí na materiálu, výkonu zařízení, struktuře dílu a obráběcím procesu. Běžné plastové díly obvykle dosahují přesnosti okolo ±0.05 mm. Po optimalizaci procesu a použití přesného zařízení mohou některé díly dosáhnout úrovně přesnosti ±0.01 mm až ±0.02 mm. U přesných plastových součástek používaných v lékařských zařízeních, polovodičových zařízeních a automatizačních systémech je třeba přesnost komplexně kontrolovat na základě stability materiálu a kontrolních metod.
Závěr
CNC obrábění složitých plastových dílů je výrobní technologie, která vyžaduje vysokou úroveň řízení procesu. Pouze kombinací materiálových charakteristik, strukturálních prvků, výkonu zařízení a zkušeností s obráběním lze dosáhnout stabilních a spolehlivých výsledků zpracování. S neustálým růstem poptávky po lehkých, vysoce přesných a korozivzdorných součástech ve výrobním průmyslu se rozšiřuje i rozsah použití CNC obrábění plastů. U plastových dílů se složitými strukturami a vysokými požadavky na přesnost lze zlepšit efektivitu obrábění, snížit míru zmetkovitosti a zajistit, aby díly splňovaly požadavky různých aplikačních scénářů, a to pouze zavedením vědeckých obráběcích procesů a neustálou optimalizací detailů procesu během skutečné výroby.
















