
CNC soustružení hraje ústřední roli ve strojírenské výrobě. Vyvažování vysoce přesného obrábění s kontrolou nákladů na jednotlivé kusy je primárním cílem inženýrů a osob rozhodujících o nákupu v různých odvětvích. Drobné úpravy technických parametrů přímo určují konečnou drsnost povrchu, rozměrové tolerance a doby výrobního cyklu součástí.
Faktory ovlivňující přesnost CNC soustružení
Skutečná přesnost obrábění CNC soustruhů je omezena hardwarem stroje, fyzickými vlastnostmi nástroje a řezným prostředím. Eliminace kumulativních chyb může výrazně zlepšit konzistenci součástí.
Geometrické chyby stroje a tepelná deformace
Rovnoběžnost vodicích lišt stroje, házení vřetena a vůle vodicího šroubu jsou základními příčinami rozměrových odchylek. Během dlouhodobých vysokorychlostních řezných operací tření mezi vřeteníkem a posuvnými mechanismy generuje teplo, což vede k tepelné roztažnosti konstrukčních součástí na mikronové úrovni.
- Radiální házení vřetena: Axiální a radiální odchylky během otáčení vřetena se přímo přenášejí na obrobek a způsobují jeho nekruhovitost. To vyžaduje zmírnění pomocí vysoce přesných předpjatých ložisek a pravidelné kontroly a ustavení.
- Řízení tepelné rovnováhy: Zvýšení teploty v důsledku nepřetržitého provozu stroje mění skutečné souřadnice hrotu nástroje. Využití chladicích systémů s konstantní teplotou k řízení teploty řezné kapaliny snižuje dopad strukturální tepelné deformace na axiální rozměry.
- Opakovaná přesnost polohování: Kumulativní chyby v servopohonu se s dobou používání zvyšují. Pravidelná kalibrace lineárních pravítek a systémů zpětné vazby serv kompenzuje vůli a zajišťuje přesné umístění posuvu.
Kontrola geometrických chyb a tepelného driftu slouží jako primární ochrana rozměrové stability a vytváří pevný základ pro následné vysoce přesné operace.
Opotřebení nástroje a výběr geometrie
Řezné nástroje jsou během obrábění vystaveny intenzivnímu mechanickému tření a vysokým teplotám. Opotřebení poloměru špičky nástroje mění skutečnou dráhu řezu, což vede k nezamýšlenému rozměrovému posunu.
- Optimalizace úhlu čela a hřbetu nástroje: Volba vhodných geometrických prvků nástroje podstatně zlepšuje chování při řezání. Zvětšení úhlu čela snižuje řezné síly a minimalizuje deformaci tenkých stěn, zatímco odpovídající úhel hřbetu nástroje snižuje tření mezi bokem nástroje a obrobkem.
- Kompenzace poloměru špičky nástroje (G41/G42): Při soustružení oblouků nebo kuželů musí být specifikována přesná kompenzace poloměru špičky nástroje, aby se zabránilo nadřezání nebo podřezání a zajistilo se, že rozměry složitých profilů splňují specifikace výkresu.
- Shoda povlakových materiálů: Výběr specializovaných povlaků nástrojů založených na podkladových materiálech – jako jsou povlaky TiAlN pro nerezovou ocel a nepovlakované nebo diamantem potažené břitové destičky pro hliníkové slitiny – minimalizuje tvorbu nárůstků na břitu a prodlužuje životnost nástroje.
Přesný výběr parametrů geometrie nástroje a implementace systematické kompenzace opotřebení výrazně snižuje míru zmetkovitosti způsobenou degradací nástroje.

Strategie optimalizace řezných parametrů pro CNC soustružení
Nastavení správných parametrů řezu přímo ovlivňuje efektivitu obrábění a kvalitu povrchu. Vyvážená kombinace obráběcí rychlosti, posuvu a hloubky řezu poskytuje optimální podmínky pro obrábění.
Vztah mezi řeznou rychlostí a posuvem
Řezná rychlost (VC) a posuv (F) mají rozhodující vliv na kvalitu povrchu. Teoretická drsnost povrchu je přímo úměrná druhé mocnině posuvu a nepřímo úměrná poloměru špičky nástroje.
| Typ materiálu | Doporučená řezná rychlost (m/min) | Rychlost posuvu na dokončení (mm/ot.) | Běžná třída břitových destiček
|
| Hliníková slitina (6061/7075) | 300 - 800 | 0.05 - 0.15 | Karbid / PCD |
| Uhlíková ocel (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Povlakovaný karbid |
| Nerezová ocel (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Titanová slitina (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Jemnozrnný karbid |
Výběr chladicí kapaliny a místo dodání
Řezná kapalina slouží nejen k odvádění tepla, ale také k odvádění třísek a zajištění mazání. Nepřesné přívody chladicí kapaliny způsobují tepelné praskání na břitových destičkách.
- Technologie vysokotlakého chlazení: Konvenční nízkotlaké chlazení má problém proniknout parotěsnou bariérou vytvořenou v řezné zóně. Vysokotlaké chlazení přesahující 70 barů láme dlouhé třísky a prodlužuje životnost nástroje při soustružení hlubokých otvorů.
- Emulze vs. syntetická kapalina: Výběr vhodné chladicí kapaliny podle intenzity obrábění je zásadní. Pro těžké obrábění jsou vhodné emulze s přísadami pro extrémní tlak, zatímco pro jemné soustružení jsou výhodné syntetické kapaliny s vysokým odvodem tepla.
- Cílení na řeznou zónu: Směr proudění kapaliny určuje účinnost odvodu tepla. Přesné nasměrování chladicí kapaliny do rozhraní nástroje a třísky zabraňuje suchému obrábění a rychlému opotřebení břitové destičky.
Zavedení robustního mechanismu filtrace chladicí kapaliny a cíleného přívodu slouží jako efektivní strategie pro harmonizaci kvality povrchu obrobku s náklady na nástroje.
Řízení deformace u složitých tenkostěnných soustružených dílů
Tenkostěnné součásti jsou vysoce náchylné k elastické a plastické deformaci v důsledku kombinovaného vlivu upínacích sil, řezných sil a zbytkového napětí. Pro potlačení těchto účinků jsou nutné specializované obráběcí techniky.
Vylepšení metody upínání a specializované přípravky
Standardní tříčelisťová sklíčidla snadno vyvolávají trojúhelníkovou deformaci v tenkostěnných válcových obrobcích. Rozložení síly na větší kontaktní plochu představuje efektivní řešení.
- Měkké čelisti tvaru koláče: Upínání s plným obalem rozkládá koncentrované upínací body na širokou plochu, čímž převádí bodové zatížení na rovnoměrný kontakt s povrchem a zabraňuje tak nepravidelnosti.
- Hydraulické rozpínací trny: Tenkostěnné objímkové komponenty jsou náchylné k praskání při nerovnoměrném zatížení při obrábění vnějších průměrů. Upevnění přes vnitřní otvor pomocí rozpínacích trnů dosahuje rovnoměrného radiálního roztažení a zajišťuje soustřednost mezi vnitřním a vnějším průměrem.
- Regulace přetížení hydraulického upínání: Nadměrná upínací síla způsobuje odrazovou deformaci po uvolnění dílu. Snížení hydraulického tlaku v kombinaci s vnitřními opěrnými kroužky zvyšuje tuhost obrobku a potlačuje deformaci upínání u zdroje.
Rekonfigurace geometrií upínacích přípravků a optimalizace rozložení upínací síly umožňuje výrobcům eliminovat počáteční fyzické namáhání během seřizování dílů.
Rozdělení procesních tras a odlehčení stresu
Hrubé obrábění uvolňuje velké množství vnitřního zbytkového napětí. Provádění jemného soustružení bez předchozího uvolnění napětí způsobuje rozměrové posuny po uvolnění součásti.
- Přísné oddělení hrubování a dokončování: Vynucení jednorázové výroby uvolňuje intenzivní vnitřní pnutí, které vede k deformaci. Ponechání 0.5 mm přídavku po hrubování a ponechání dílu přirozeně stárnout po dobu více než 24 hodin nebo podstoupit žíhání pro uvolnění pnutí stabilizuje rozměry.
- Strategie symetrického řezání: Jednostranné působení síly vyvolává ohyb. U tenkostěnných dílů se symetrickými profily vyrovnávají střídavé řezné průchody zbytkové napětí a zajišťují přesné geometrické tvary.
- Vysokorychlostní lehké řezání: Velké hloubky řezu způsobují prudký nárůst řezných sil. Použití vysokých otáček vřetena, malých hloubek řezu a malých posuvů snižuje mechanické síly působící na jemné tenkostěnné struktury.
Systematické plánování výrobních kroků spolu s metodami odlehčení pnutí poskytuje základní řešení pro dlouhodobou rozměrovou stabilitu přesných součástí.
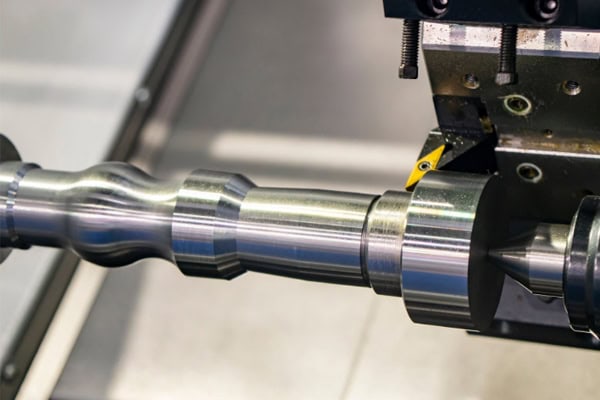
Cesty ke snížení nákladů na CNC soustružení na kus
Snížení nákladů neznamená kompromisy v kvalitě; spíše se spoléhá na zvýšení úrovně automatizace, optimalizaci drah nástrojů a prodloužení životnosti nástrojů s cílem minimalizovat neproduktivní dobu cyklu.
Automatizované nakládání/vykládání a bezobslužná výroba
Pomocný čas nesouvisející s řezáním (seřízení, nastavení nástrojů, měření) tvoří vysoký podíl celkových výrobních cyklů. Integrace automatizace výrazně zvyšuje využití stroje.
- Podavače a stahovače tyčí: Ruční zakládání materiálu spotřebovává práci a narušuje výrobní rytmy. Spárování podavačů tyčí se soustružnickými centry umožňuje nepřetržité automatické zpracování tyčí a podporuje noční provoz bez zásahu obsluhy.
- Nakládání portálových robotů: Ruční nakládání s sebou nese odchylky v cyklech a bezpečnostní rizika. U jednotlivých disků nebo hřídelových komponent dosahují portálové roboty nakládání za méně než sekundu, čímž udržují vysoce konzistentní výrobní časy a zároveň minimalizují riziko zranění.
- Přednastavení nástrojů ve stroji a kontrola během procesu: Zastavení strojů pro nastavení nástrojů a měření mimo stroj spotřebovává cenné hodiny obrábění vřetena. Vybavení strojů automatickými seřizovači nástrojů a dotykovými sondami minimalizuje prostoje z důvodu nastavení a automaticky kompenzuje opotřebení nástrojů.
Nasazení automatizovaných zařízení a inteligentního měření, které nahradí ruční provoz, slouží jako hlavní hnací síla pro snižování nákladů a zvyšování efektivity.
Optimalizace programu a zkrácení dráhy nástroje
Psaní efektivního NC kódu eliminuje dobu volnoběhu, čímž zvyšuje celkovou efektivitu obrábění.
- Optimalizace neřezných cest odjetí: Pravoúhlé přechody vytvářejí zbytečná zpoždění při zpomalování. Použití nájezdových a vyjezdových pohybů založených na oblouku namísto pravoúhlých pohybů snižuje dobu axiálního zrychlení/zpomalení, čímž se kumulativně zkracuje celková doba cyklu na díl.
- Použití pevných cyklů: Programování drah nástroje řádek po řádku vytváří dlouhý kód, který může přetížit rychlost zpracování řízení. Použití pevných cyklů, jako jsou G71, G72 a G73, zjednodušuje strukturu programu a zrychluje provádění řídicího systému.
- Současné obrábění více nástroji: Sekvenční obrábění s jednou revolverovou hlavou nedokáže plně využít možnosti víceosého stroje. Dvouvřetenová soustružnická centra se dvěma revolverovými hlavami obrábějí oba konce dílu současně, čímž zdvojnásobují výkon a snižují náklady na odpisy zařízení.
Eliminace časových redundance v NC programech a zároveň využití víceosé synchronizace zkracuje celkové časy výrobního cyklu až do nejmenších detailů.
















