
প্লাস্টিক সিএনসি মেশিনিং-এর ক্ষেত্রে স্পিন্ডল স্পিড অন্যতম মৌলিক একটি প্যারামিটার, এবং নতুনদের জন্য এটি ভুল করার সম্ভাবনাও সবচেয়ে বেশি। মেটাল মেশিনিং-এর অভিজ্ঞতা সরাসরি প্লাস্টিকের ক্ষেত্রে কাজে লাগে না—প্লাস্টিকের তাপ পরিবাহিতা কম এবং গলনাঙ্কও নিম্ন। স্পিন্ডল স্পিড সামান্য বেশি হলেও কাটিং প্রক্রিয়াটি গলানোর কাজে পরিণত হতে পারে, এবং এর ফলে মুহূর্তের মধ্যেই পৃষ্ঠতল লেপ্টে যাওয়া, টুলে উপাদান আটকে যাওয়া এবং আকারের বিচ্যুতির মতো ঘটনা ঘটতে পারে। একই সাথে, কম গতি মানেই যে নিরাপদ, তা নয়: অতিরিক্ত কম গতির ফলে কাটিং ফোর্স বেড়ে যায়, পৃষ্ঠতল অমসৃণ হয় এবং টুলের ক্ষয় দ্রুত হয়। প্লাস্টিক সিএনসি মেশিনিং-এর জন্য সঠিক স্পিন্ডল স্পিড নির্ধারণ করতে হলে উপাদানের ধরন, টুলের ব্যাস, মেশিনিং-এর উদ্দেশ্য এবং মেশিনের সক্ষমতা—এই সবকিছু একসাথে বিবেচনা করতে হবে। এমন কোনো একক সংখ্যা নেই যা সব ক্ষেত্রে প্রযোজ্য, তবে কিছু ব্যবহারযোগ্য নির্দেশক পরিসীমা এবং নির্ণায়ক নীতি রয়েছে।
আরপিএমের চেয়ে পৃষ্ঠের গতি বেশি গুরুত্বপূর্ণ
RPM এবং পৃষ্ঠের গতির মধ্যে রূপান্তর
আরপিএম (RPM) কোনো স্বাধীন প্যারামিটার নয়। টুলের ব্যাসের সাথে মিলে এটি কাটিং সারফেসের গতি নির্ধারণ করে—যা হলো বস্তুর পৃষ্ঠের সাপেক্ষে টুলের ধারের প্রকৃত গতি, এবং একে মিটার প্রতি মিনিটে (m/min) এককে প্রকাশ করা হয়। একই আরপিএম-এ, বড় টুলের ব্যাস বেশি সারফেস স্পিড তৈরি করে; আবার একই সারফেস স্পিডে, ছোট টুলের ব্যাসের জন্য বেশি আরপিএম প্রয়োজন হয়।
রূপান্তরের সূত্রটি হলো: আরপিএম (RPM) = পৃষ্ঠতলের গতি (মি/মিনিট) x ১০০০ / (পাই x টুলের ব্যাস, মিমি-তে)। ৬ মিমি টুল থেকে ৩ মিমি টুলে পরিবর্তন করার সময়, একই পৃষ্ঠতলের গতি বজায় রাখার জন্য আরপিএম দ্বিগুণ করতে হয়। এটি আরও ব্যাখ্যা করে যে কেন কম ব্যাসের টুলগুলিতে সাধারণত উচ্চতর স্পিন্ডল গতির প্রয়োজন হয়—দ্রুত কাটার জন্য নয়, বরং একটি যুক্তিসঙ্গত পৃষ্ঠতলের গতি অর্জন করার জন্য।
প্লাস্টিকের জন্য পৃষ্ঠের গতি রেফারেন্স পরিসীমা
ধাতু মেশিনিংয়ের মতো নয়, যেখানে সুপ্রতিষ্ঠিত কাটিং ডেটা হ্যান্ডবুকের সুবিধা পাওয়া যায়, প্লাস্টিকের জন্য সারফেস স্পিডের সুপারিশগুলো মূলত ব্যবহারিক অভিজ্ঞতার উপর ভিত্তি করে তৈরি। প্লাস্টিকের জন্য প্রস্তাবিত সারফেস স্পিডের পরিসর অ্যালুমিনিয়ামের চেয়ে কম কিন্তু স্টিলের চেয়ে বেশি, এবং বেশিরভাগ ইঞ্জিনিয়ারিং প্লাস্টিক ১০০ থেকে ৪০০ মি/মিনিটের মধ্যে ভালোভাবে কাজ করে। তাপ-সংবেদনশীল উপকরণগুলো এই পরিসরের নিম্ন প্রান্তে চালানো উচিত; ভালো স্ব-লুব্রিকেটিং বৈশিষ্ট্যযুক্ত উপকরণগুলো উচ্চ প্রান্তে চালানো যেতে পারে।
প্রস্তাবিত সীমার বাইরে দুটি পরিস্থিতি দেখা দেয়: যদি পৃষ্ঠের গতি খুব বেশি হয়, তাহলে কাটিং জোনের ঘর্ষণজনিত তাপ চিপস দ্বারা যথেষ্ট দ্রুত অপসারিত হতে পারে না এবং প্লাস্টিক পৃষ্ঠের তাপমাত্রা গ্লাস ট্রানজিশন তাপমাত্রা বা গলনাঙ্ক অতিক্রম করে, যার ফলে গলন, বিবর্ণতা বা উপাদান টুলের সাথে আটকে যায়। যদি পৃষ্ঠের গতি খুব কম হয়, তাহলে কাটিং এজ কার্যকরভাবে উপাদান ভেদ করতে পারে না এবং এর পরিবর্তে এটিকে ঘষে ও সংকুচিত করে, যার ফলে পৃষ্ঠ অমসৃণ হয়, টুলের দ্রুত ক্ষয় হয় এবং মেশিনিং দক্ষতা কমে যায়।
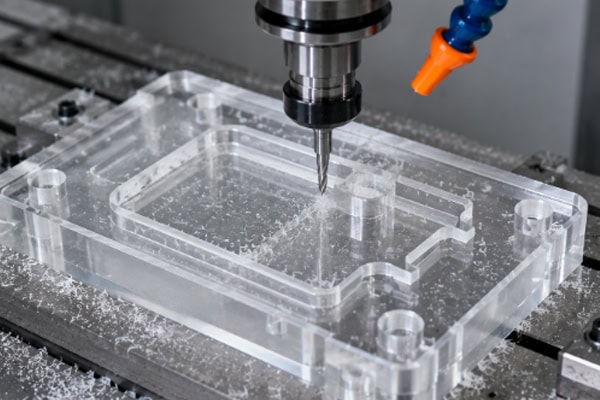
সাধারণ প্লাস্টিকের জন্য প্রস্তাবিত স্পিন্ডল গতির পরিসীমা
নিম্নলিখিত চিত্রগুলিতে ৩ মিমি এবং ৬ মিমি ব্যাসের একটি দুই-ফ্লুট এন্ড মিল এবং মাঝারি কাটিং গভীরতা (অক্ষীয় গভীরতা টুলের ব্যাসের ৫০ শতাংশের বেশি নয়) ধরে নেওয়া হয়েছে।
অ্যাক্রিলিক (পিএমএমএ)—সুপারিশকৃত পৃষ্ঠতলের গতি: ১০০ থেকে ২৫০ মি/মিনিট। একটি ৩ মিমি টুলের জন্য গতি প্রায় ১০,০০০ থেকে ২৬,০০০ আরপিএম; একটি ৬ মিমি টুলের জন্য গতি প্রায় ৫,০০০ থেকে ১৩,০০০ আরপিএম। অ্যাক্রিলিক তুলনামূলকভাবে ভঙ্গুর এবং উচ্চ গতিতে এর কিনারা ভেঙে যাওয়ার প্রবণতা থাকে। যদি সংকুচিত বায়ু শীতলীকরণ ব্যবহার করা হয়, তবে এই পরিসরের উচ্চ প্রান্তের কাছাকাছি গতি গ্রহণ করা যেতে পারে।
পিওএম (পলিঅক্সিমেথিলিন)—সুপারিশকৃত পৃষ্ঠতলের গতি: ১৫০ থেকে ৪০০ মি/মিনিট। একটি ৩ মিমি টুলের জন্য গতি প্রায় ১৬,০০০ থেকে ৪২,০০০ আরপিএম; একটি ৬ মিমি টুলের জন্য গতি প্রায় ৮,০০০ থেকে ২১,০০০ আরপিএম। পিওএম হলো উপলব্ধ সেরা মেশিনিং প্লাস্টিকগুলোর মধ্যে অন্যতম, যার গতির সহনশীলতা অনেক বেশি এবং উচ্চ আরপিএম-এও পৃষ্ঠতলের মান স্থিতিশীল থাকে। ছোট যন্ত্রাংশ ফিনিশিংয়ের জন্য সর্বোচ্চ গতি ব্যবহার করা যেতে পারে।
পিসি (পলিকার্বোনেট)—সুপারিশকৃত পৃষ্ঠতলের গতি: ৮০ থেকে ২০০ মি/মিনিট। একটি ৩ মিমি টুলের জন্য আনুমানিক ৮,৫০০ থেকে ২১,০০০ আরপিএম; একটি ৬ মিমি টুলের জন্য আনুমানিক ৪,২০০ থেকে ১০,৫০০ আরপিএম প্রয়োজন। পিসি তাপ-সংবেদনশীল; তাই গতি সংযত রাখা উচিত। সুপারিশকৃত সীমা অতিক্রম করলে সহজেই স্ট্রেস হোয়াইটেনিং এবং এজ হেজিং হতে পারে।
নাইলন (পিএ)—প্রস্তাবিত পৃষ্ঠতলের গতি: ১০০ থেকে ২৫০ মি/মিনিট। একটি ৩ মিমি টুলের জন্য গতি প্রায় ১০,০০০ থেকে ২৬,০০০ আরপিএম; একটি ৬ মিমি টুলের জন্য গতি প্রায় ৫,০০০ থেকে ১৩,০০০ আরপিএম। নাইলন তুলনামূলকভাবে নরম এবং উচ্চ গতিতে এটি থেকে আঁশযুক্ত চিপ তৈরি হওয়ার প্রবণতা থাকে, যা টুলের চারপাশে জড়িয়ে যায়। গতিসীমার নিম্ন থেকে মধ্যম অংশে উচ্চ ফিড রেটে কাজ করলে চিপ ভাঙতে সাহায্য হয়।
PEEK—প্রস্তাবিত পৃষ্ঠতলের গতি: ৫০ থেকে ১৫০ মি/মিনিট। একটি ৩ মিমি টুলের জন্য আনুমানিক ৫,৩০০ থেকে ১৬,০০০ RPM; একটি ৬ মিমি টুলের জন্য আনুমানিক ২,৬০০ থেকে ৮,০০০ RPM প্রয়োজন। PEEK শক্ত এবং উচ্চ কর্তন বল তৈরি করে; উচ্চ গতিতে টুলের ক্ষয় লক্ষণীয়ভাবে বৃদ্ধি পায়। কম গতি এবং কম গভীরতায় কর্তন করার পরামর্শ দেওয়া হয়।
PTFE—সুপারিশকৃত পৃষ্ঠতলের গতি: ২০০ থেকে ৫০০ মি/মিনিট। একটি ৩ মিমি টুলের জন্য আনুমানিক ২১,০০০ থেকে ৫৩,০০০ RPM এবং একটি ৬ মিমি টুলের জন্য আনুমানিক ১০,৫০০ থেকে ২৬,৫০০ RPM প্রয়োজন। PTFE অত্যন্ত নরম এবং এর ঘর্ষণ সহগ খুব কম; উচ্চ গতিতে সাধারণত গলে যাওয়ার সমস্যা হয় না, তবে কাটিং ফোর্সের প্রভাবে উপাদানের স্থিতিস্থাপক বিকৃতির ফলে মাত্রিক নির্ভুলতার উপর যে প্রভাব পড়ে, তা অবশ্যই বিবেচনায় রাখতে হবে।
টুলের ব্যাসের উপর ভিত্তি করে গতি সমন্বয় করা
টুলের ব্যাস হলো সেই পরিবর্তনশীল উপাদান যা গতি নির্বাচনকে সবচেয়ে সরাসরি প্রভাবিত করে। পিওএম (POM) মেশিনিং করার সময় প্রচলিত টুলের ব্যাসগুলোর জন্য নিম্নলিখিত রেফারেন্স আরপিএম (RPM) মানগুলো প্রযোজ্য (পৃষ্ঠের গতি ২৫০ মি/মিনিট ধরা হয়েছে):
- ১ মিমি টুল ব্যাস—আনুমানিক ৭৯,৬০০ আরপিএম (যা সাধারণত বেশিরভাগ স্পিন্ডলের সর্বোচ্চ গতির চেয়ে বেশি; তাই পৃষ্ঠতলের গতি সম্পর্কে প্রত্যাশা কমাতে হবে)
- ১০ মিমি টুল ব্যাস—প্রায় ৮,০০০ আরপিএম
- ১০ মিমি টুল ব্যাস—প্রায় ৮,০০০ আরপিএম
- ১০ মিমি টুল ব্যাস—প্রায় ৮,০০০ আরপিএম
- ১০ মিমি টুল ব্যাস—প্রায় ৮,০০০ আরপিএম
- ১০ মিমি টুল ব্যাস—প্রায় ৮,০০০ আরপিএম
- ১০ মিমি টুল ব্যাস—প্রায় ৮,০০০ আরপিএম
ছোট ব্যাসের টুলের (১ থেকে ২ মিমি) ক্ষেত্রে, প্লাস্টিক মেশিনিং-এ সাধারণ সমস্যাটি অপর্যাপ্ত গতি নয়; বরং, স্পিন্ডলের সর্বোচ্চ RPM অর্জনযোগ্য পৃষ্ঠের গতিকে সীমিত করে। উদাহরণস্বরূপ, একটি ১ মিমি টুল ২৪,০০০ RPM-এ চললে—যা বেশিরভাগ প্রচলিত CNC স্পিন্ডলের সর্বোচ্চ সীমা—পৃষ্ঠের গতি হয় মাত্র প্রায় ৭৫ মি/মিনিট, যা POM-এর জন্য আদর্শ পরিসরের চেয়ে অনেক কম। এর মানে হলো, ছোট ব্যাসের টুল দিয়ে করা পৃষ্ঠের ফিনিশিং বড় টুল দিয়ে করা ফিনিশিংয়ের মতো নাও হতে পারে। এর একটি বিকল্প সমাধান হিসেবে, কম পৃষ্ঠের গতির সাথে সামঞ্জস্য রাখতে ফিড রেট কমানো যেতে পারে। বড় ব্যাসের টুলের (৮ মিমি এবং তার বেশি) ক্ষেত্রে পরিস্থিতিটি বিপরীত: এমনকি মাঝারি RPM-এও পৃষ্ঠের গতি সহজেই প্রস্তাবিত সর্বোচ্চ সীমা অতিক্রম করতে পারে। এইসব ক্ষেত্রে, সাধারণত উল্লিখিত পরিসর অনুসরণ না করে স্পিন্ডলের গতি সক্রিয়ভাবে কমাতে হয়। ১০,০০০ RPM-এ একটি ১০ মিমি টুল ইতিমধ্যেই ৩১৪ মি/মিনিট পৃষ্ঠের গতি প্রদান করে, যা বেশিরভাগ প্লাস্টিকের জন্য বেশ উচ্চ।
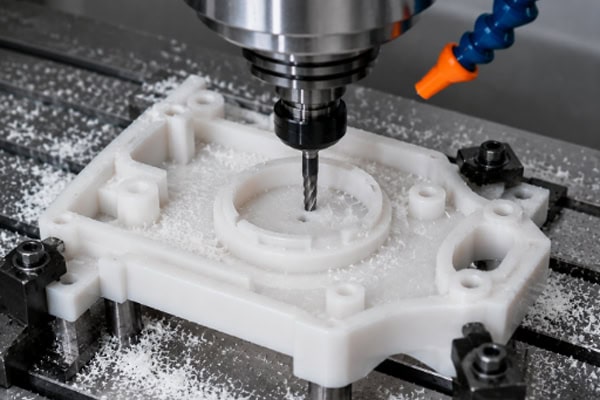
ভুল স্পিন্ডল গতির সাধারণ লক্ষণ
স্পিন্ডলের গতি খুব বেশি হলে—প্লাস্টিকের পৃষ্ঠে গলন, অমসৃণ ঔজ্জ্বল্য বা কালচে রঙের লক্ষণ দেখা যায়; চিপসগুলো সুষম ফ্লেক থেকে অনিয়মিত আঠালো দলায় পরিণত হয়; টুলের উপর গলিত প্লাস্টিকের একটি আস্তরণ জমে ওঠে; মেশিনিং এলাকা থেকে অতিরিক্ত গরম প্লাস্টিকের গন্ধ বের হয়; অ্যাক্রিলিকের প্রান্তগুলো সাদা হয়ে যায় বা তাতে ক্ষুদ্র ফাটল দেখা দেয়।
স্পিন্ডলের গতি খুব কম হলে পৃষ্ঠতল অমসৃণ হয় এবং টুলের দাগ স্পষ্ট ও অমসৃণ দেখায়; কাটার শব্দ নিচু ও ভোঁতা হয়, কখনও কখনও ঠকঠক শব্দের মতো শোনায়; টুলের ক্ষয় প্রত্যাশার চেয়ে দ্রুত হয় (কারণ কম গতিতে কাটার বল বেশি থাকে); চিপসগুলো বড় ও অনিয়মিত খণ্ড হয় এবং বিশেষ করে ভঙ্গুর প্লাস্টিক থেকে ভাঙা বা গুঁড়ো চিপস তৈরি হতে পারে; কম গতিতে ছোট ব্যাসের টুল ভেঙে যাওয়ার সম্ভাবনা বেশি থাকে, কারণ কাটার বল টুলের সহ্যক্ষমতাকে ছাড়িয়ে যায়।
মেশিনিং করার সময় এই লক্ষণগুলোর কোনোটি দেখা গেলে, স্পিন্ডলের গতি সমন্বয় করা একটি সম্ভাব্য সমাধান হতে পারে—যদিও এটিই একমাত্র উপায় নয়। ফিড রেট, ডেপথ অফ কাট এবং টুলের অবস্থাও এই ফলাফলগুলোকে প্রভাবিত করে।
ফিড রেটের সাথে স্পিন্ডল স্পিডের সমন্বয়
ফিড রেট থেকে বিচ্ছিন্নভাবে স্পিন্ডল স্পিড নিয়ে আলোচনা করা যায় না। স্পিন্ডল স্পিড নির্ধারণ করে কাটিং এজ কত ঘন ঘন উপাদানের সংস্পর্শে আসে; ফিড রেট নির্ধারণ করে প্রতিটি সংস্পর্শে কী পরিমাণ উপাদান অপসারিত হয়। এই দুটি একত্রে ফিড পার টুথ তৈরি করে—অর্থাৎ প্রতি ঘূর্ণনে প্রতিটি কাটিং এজ দ্বারা টুলের অগ্রসর হওয়ার দূরত্ব। প্লাস্টিক সিএনসি মেশিনিং-এ, ফিড পার টুথের সাধারণ মান ০.০৩ থেকে ০.১৫ মিমি পর্যন্ত হয়ে থাকে, যার নিম্ন প্রান্তে থাকে তাপ-সংবেদনশীল উপাদান এবং উচ্চ প্রান্তে থাকে সহজে কাটা যায় এমন উপাদান।
একটি বাস্তবসম্মত পদ্ধতি: প্রস্তাবিত উপাদানের পরিসরের উপর ভিত্তি করে স্পিন্ডল স্পিড একবার সেট করা হয়ে গেলে, প্রতি দাঁতের ফিড থেকে ফিড রেট গণনা করা যেতে পারে। সূত্রটি হলো: ফিড রেট (মিমি/মিনিট) = আরপিএম x ফ্লুটের সংখ্যা x প্রতি দাঁতের ফিড (মিমি)। উদাহরণস্বরূপ, একটি ৬ মিমি দুই-ফ্লুট এন্ড মিল দ্বারা পিওএম (POM) মেশিনিংয়ের কথা ধরা যাক: ১২,০০০ আরপিএম-এ এবং প্রতি দাঁতের ফিড ০.০৮ মিমি হলে, ফিড রেট হবে = ১২,০০০ x ২ x ০.০৮ = ১,৯২০ মিমি/মিনিট।
স্পিন্ডল স্পিড এবং ফিড রেটের অনুপাত পৃষ্ঠতলের গুণমানকে প্রভাবিত করে। একটি নির্দিষ্ট স্পিন্ডল স্পিডে, উচ্চ ফিড রেটের অর্থ হলো প্রতি দাঁতে বেশি চিপ লোড এবং পৃষ্ঠতলে টুলের দাগ আরও বেশি দৃশ্যমান হওয়া, কিন্তু এর ফলে কর্মদক্ষতাও বাড়ে এবং চিপগুলো আরও বেশি তাপ অপসারিত করে। কম ফিড রেট একটি মসৃণ পৃষ্ঠতল তৈরি করে, কিন্তু যদি ফিড এতটাই কম হয় যে প্রতি দাঁতের ফিড ০.০২ মিমি-এর নিচে নেমে আসে, তবে টুলটি কাটিং থেকে রাবিং-এ রূপান্তরিত হয় এবং পৃষ্ঠতলটি প্রকৃতপক্ষে নষ্ট হয়ে যায়। স্পিড এবং ফিডের মধ্যে ভারসাম্য বিন্দুটি খুঁজে বের করার জন্য নির্দিষ্ট উপাদান এবং টুল ব্যবহার করে আসল মেশিনে পরীক্ষামূলকভাবে কাটার প্রয়োজন হয়।
সচরাচর জিজ্ঞাস্য
স্পিন্ডলকে সর্বোচ্চ গতিতে চালালে কি সর্বোচ্চ উৎপাদনশীলতা পাওয়া যায়?
আবশ্যিকভাবে নয়। উচ্চ স্পিন্ডল গতি উচ্চ ফিড রেটের সুযোগ দেয় এবং মেশিনিংয়ের সময় কমাতে পারে, কিন্তু তা কেবল তখনই সম্ভব যদি উপাদানটি ঐ গতিতে উৎপন্ন অতিরিক্ত কাটিং তাপ সহ্য করতে পারে। পিওএম (POM)-এর মতো উপাদানের ক্ষেত্রে, উচ্চ গতির সাথে উচ্চ ফিড একত্রিত করলে দক্ষতা এবং পৃষ্ঠের গুণমান উভয়ই পাওয়া যায়। তবে, পিসি (PC) এবং অ্যাক্রিলিকের ক্ষেত্রে, অতিরিক্ত গতিতে তাপজনিত ক্ষতির ঝুঁকি এবং এর ফলে পুনরায় কাজ করার খরচ, সাশ্রয় হওয়া সময়ের চেয়ে বেশি হতে পারে। দক্ষতা সর্বোচ্চ করার পূর্বশর্ত হলো প্রথমে মেশিনিংয়ের মান গ্রহণযোগ্য কিনা তা নিশ্চিত করা।
একই প্লাস্টিকের বিভিন্ন ব্র্যান্ডের জন্য কি ভিন্ন ভিন্ন স্পিন্ডল স্পিডের প্রয়োজন হয়?
কখনও কখনও, হ্যাঁ। এমনকি পিওএম (POM) বা এক্রাইলিকের মতো একই উপাদান ব্যবহার করলেও, বিভিন্ন প্রস্তুতকারক ভিন্ন ভিন্ন ফর্মুলেশন, আণবিক-ওজন বন্টন এবং অ্যাডিটিভ প্যাকেজ ব্যবহার করতে পারে, যার ফলে কাটিং আচরণে ভিন্নতা দেখা দিতে পারে। সবচেয়ে উল্লেখযোগ্য উদাহরণ হলো এক্রাইলিক—কাস্ট শিট এবং এক্সট্রুডেড শিটের জন্য মেশিনিং স্পিড ২০ শতাংশ বা তার বেশি ভিন্ন হতে পারে। যদি উপাদান সরবরাহকারী বা ব্যাচ পরিবর্তিত হয়ে থাকে, তবে বিদ্যমান প্যারামিটারগুলো এখনও প্রযোজ্য কিনা তা নিশ্চিত করার জন্য একটি ট্রায়াল কাট চালিয়ে নেওয়া বাঞ্ছনীয়।
ছোট ব্যাসের টুলের জন্য স্পিন্ডলের গতি অপর্যাপ্ত হলে কী হবে?
প্রচলিত সিএনসি স্পিন্ডলের গতিসীমা সাধারণত ১৮,০০০ থেকে ২৪,০০০ আরপিএম-এর মধ্যে থাকে, যা ২ মিমি-এর কম ব্যাসের টুলের জন্য বেশ কম। এর প্রতিকারের উপায়গুলোর মধ্যে রয়েছে: একটি সিঙ্গেল-ফ্লুট টুল ব্যবহার করা—একই গতি এবং ফিডে, একটি সিঙ্গেল-ফ্লুট টুল একটি টু-ফ্লুট টুলের তুলনায় প্রতি দাঁতে দ্বিগুণ ফিড সরবরাহ করে, যা কাটিংয়ের অবস্থা উন্নত করে; স্পিন্ডলের আউটপুট গতিকে ৩ থেকে ৫ গুণ পর্যন্ত বাড়ানোর জন্য একটি স্পিন্ডল স্পিডার ব্যবহার করা; অথবা, যদি যন্ত্রাংশের জ্যামিতি অনুমতি দেয়, তবে কেবল একটি বৃহত্তর ব্যাসের টুলে পরিবর্তন করা।
উপসংহার
প্লাস্টিক সিএনসি মেশিনিংয়ের প্রতিটি পরিস্থিতি বিবেচনা করে এমন স্পিন্ডল স্পিডের কোনো একক তালিকা নেই। আরপিএম (RPM)-এর চেয়ে সারফেস স্পিড একটি বেশি অর্থবহ নির্দেশক পরিমাপক, এবং বেশিরভাগ ইঞ্জিনিয়ারিং প্লাস্টিক ১০০ থেকে ৪০০ মিটার/মিনিট সারফেস স্পিডের পরিসরের মধ্যে ভালোভাবে মেশিনিং করা হয়। যেকোনো নির্দিষ্ট পার্টের জন্য স্পিড নির্বাচনের ক্ষেত্রে টুলের ব্যাস, ফিড রেট, ডেপথ অফ কাট এবং কুলিং কন্ডিশনও বিবেচনায় রাখতে হবে। বাস্তবে, সবচেয়ে নির্ভরযোগ্য পদ্ধতি হলো মেটেরিয়ালের জন্য প্রস্তাবিত সারফেস স্পিডের পরিসর থেকে শুরু করা, টুলের ব্যাস ব্যবহার করে সেটিকে একটি প্রারম্ভিক আরপিএম-এ রূপান্তর করা, এবং তারপর ট্রায়াল কাটের মাধ্যমে সেটিকে পরিমার্জন করা—সারফেস ফিনিশ, চিপের আকার এবং টুলের অবস্থার উপর ভিত্তি করে ধীরে ধীরে সর্বোত্তম মানের দিকে সমন্বয় করা। এই পদ্ধতিটি যেকোনো পূর্ব-সংকলিত তালিকা থেকে অন্ধভাবে মান প্রয়োগ করার চেয়ে ধারাবাহিকভাবে ভালো ফল দেয়।















