
র্যাপিড টুলিং কী? ৩ডি-প্রিন্টেড টুল এবং সিএনসি মোল্ড—সরাসরি বা পরোক্ষভাবে—ব্যবহার করে কয়েক ঘণ্টা থেকে কয়েক দিনের মধ্যেই উৎপাদনের উপযোগী যন্ত্রাংশ তৈরি করা যায়, যা খরচ ও তৈরির সময় ৪০-৬০% পর্যন্ত কমায়, ডিজাইনের মান যাচাই করে এবং প্রোটোটাইপ থেকে উৎপাদনে যাওয়ার পথ সুগম করে। এই প্রবন্ধে আমি আপনাদের র্যাপিড টুলিং-এর প্রক্রিয়া, কখন এটি বেছে নিতে হবে এবং এর সতর্কতাগুলো সম্পর্কে জানাব।
কি Iএস র্যাপিড টুলিং
র্যাপিড টুলিং থ্রিডি প্রিন্টিং এবং সিএনসি-র মতো প্রক্রিয়া ব্যবহার করে স্বল্প খরচে ও অল্প সময়ে প্রোডাকশন ইনজেকশন মোল্ডিংয়ের জন্য উপযুক্ত ছাঁচ তৈরি করে। এটি গেটিং, কুলিং, সংকোচন এবং সাইকেল টাইমের দ্রুত যাচাইকরণ সক্ষম করে, ৫০ থেকে ৫,০০০ যন্ত্রাংশের ছোট ব্যাচ উৎপাদন সমর্থন করে এবং ঝুঁকি ও খরচ উভয়ই হ্রাস করে।
কি Iএস র্যাপিড টুলিং
র্যাপিড টুলিং পদ্ধতিতে থ্রিডি প্রিন্টিং, সিএনসি মেশিনিং এবং ইলেকট্রোফর্মিং-এর মতো প্রক্রিয়া ব্যবহার করে ইনজেকশন মোল্ডিং, থার্মোফর্মিং, কম্প্রেশন মোল্ডিং বা কাস্টিং-এর জন্য কম প্রাথমিক খরচে কয়েক ঘণ্টা থেকে কয়েক দিনের মধ্যে উৎপাদন-উপযোগী মোল্ড ও ক্যাভিটি তৈরি করা হয়। এটি উৎপাদন-মানের উপকরণ এবং প্রক্রিয়া—যেমন গেটিং, কুলিং, সংকোচন এবং সাইকেল টাইম—এর বৈধতা যাচাই করে এবং একই সাথে স্থিতিশীল ছোট ব্যাচ সরবরাহ করে।
সাধারণ উপকরণগুলির মধ্যে রয়েছে অ্যালুমিনিয়াম, প্রি-হার্ডেনড স্টিল, অ্যাডিটিভলি ম্যানুফ্যাকচারড মেটাল, উচ্চ-তাপমাত্রার রেজিন এবং সিলিকন, যেগুলির সাধারণ কার্যকাল কয়েকশ থেকে কয়েক হাজার সাইকেল পর্যন্ত হয়ে থাকে। প্রচলিত স্টিলের টুলিংয়ের তুলনায়, যেগুলিতে ৪-৮ সপ্তাহ সময় লাগে, এখানে ডেলিভারি প্রায়শই ২-১০ দিনের মধ্যে হয়ে যায়, যা সময়সীমা প্রায় ৪০-৬০% কমিয়ে দেয়। ৫০-৫,০০০ পার্টসের (ব্রিজ রান, পাইলট সেলস, সার্টিফিকেশন) জন্য এটি সবচেয়ে উপযুক্ত; ইউনিট খরচ কমানোর জন্য পরবর্তীতে প্রচলিত স্টিলের টুলিং ব্যবহার করা যেতে পারে।
সার্জারির Differences Between Rএপিড Tooling And Rএপিড Pরোটোটাইপিং
উদ্দেশ্য এবং অভিপ্রায়
র্যাপিড টুলিং : র্যাপিড টুলিং-এর মূল লক্ষ্য হলো মোল্ড, কোর এবং ক্যাভিটির মতো উৎপাদন-সক্ষম টুল তৈরি করা এবং তারপর স্বল্প-পরিমাণ ব্যাচে গেটিং, কুলিং, সংকোচন, সাইকেল টাইম ও স্থিতিশীলতা যাচাই করার জন্য বাস্তব প্রক্রিয়া চালানো।
র্যাপিড প্রোটোটাইপিং : র্যাপিড প্রোটোটাইপিং-এর মূল লক্ষ্য হলো নান্দনিক মূল্যায়ন, আর্গোনমিক পরীক্ষা, অ্যাসেম্বলি ফিট, কার্যকারিতা প্রমাণ এবং প্রাথমিক শক্তি যাচাইয়ের জন্য দ্রুত পর্যালোচনাযোগ্য যন্ত্রাংশ তৈরি করা।
deliverables
র্যাপিড টুলিং : র্যাপিড টুলিং-এর মাধ্যমে, উদ্দিষ্ট প্রক্রিয়ায় উৎপাদিত টুল সেট এবং যন্ত্রাংশের ব্যাচ সরবরাহ করা হয়, যা প্রসেস উইন্ডো স্টাডি, ইঞ্জিনিয়ারিং ভ্যালিডেশন এবং ব্রিজ প্রোডাকশনের জন্য উপযুক্ত।
র্যাপিড প্রোটোটাইপিং : র্যাপিড প্রোটোটাইপিংয়ের মাধ্যমে ধারণার তুলনা, নকশা নির্বাচন এবং প্রাথমিক কার্যকারিতা পরীক্ষার জন্য অল্প সংখ্যক যন্ত্রাংশ তৈরি করা হয়।
উপকরণ এবং প্রক্রিয়া
র্যাপিড টুলিং : র্যাপিড টুলিং-এ সাধারণত উৎপাদন-মানের উপকরণ এবং উৎপাদনের মতো প্রক্রিয়া, যেমন ইনজেকশন মোল্ডিং, থার্মোফর্মিং, কম্প্রেশন মোল্ডিং বা মেটাল কাস্টিং ব্যবহার করা হয়।
র্যাপিড প্রোটোটাইপিং : র্যাপিড প্রোটোটাইপিং সাধারণত সংযোজনমূলক বা বিয়োজনমূলক পদ্ধতির উপর নির্ভর করে, যার উপকরণগুলো উৎপাদনের বৈশিষ্ট্যের সাথে পুরোপুরি নাও মিলতে পারে। এগুলো দিকনির্দেশনামূলক অন্তর্দৃষ্টির জন্য আদর্শ, কিন্তু চূড়ান্ত উৎপাদন-মানের যাচাইকরণের বিকল্প নয়।
সময় এবং খরচের কাঠামো
ব্যবহারিক ক্ষেত্রে, র্যাপিড টুলিং সাধারণত দুই থেকে দশ দিনের মধ্যে সরবরাহ করা হয় এবং এটি প্রচলিত স্টিল টুলিং প্রস্তুতির চেয়ে প্রায় চল্লিশ থেকে ষাট শতাংশ দ্রুততর; র্যাপিড প্রোটোটাইপিং সাধারণত একই দিন থেকে তিন দিনের মধ্যে সরবরাহ করা হয়।
র্যাপিড টুলিং-এর জন্য প্রাথমিক বিনিয়োগ বেশি হলেও উৎপাদনের পরিমাণ বাড়ার সাথে সাথে এর একক খরচ কমে আসে, অন্যদিকে র্যাপিড প্রোটোটাইপিং-এর জন্য প্রাথমিক বিনিয়োগ কম হলেও এর একক খরচ ধীরে ধীরে কমে, তাই উৎপাদনের পরিমাণ বাড়ার সাথে সাথে মোট খরচ দ্রুত বেড়ে যেতে পারে।
সার্জারির Differences Between Rএপিড Tooling And Tপ্রচলিত Tooling
উদ্দেশ্য ও প্রেক্ষাপট : প্রচলিত টুলিংয়ের লক্ষ্য হলো স্থিতিশীল গণ-উৎপাদনের জন্য অত্যন্ত দীর্ঘ জীবনকাল এবং সর্বোচ্চ স্থিতিশীলতা। র্যাপিড টুলিংয়ের লক্ষ্য হলো প্রোটোটাইপ এবং স্বল্প-পরিমাণে সরবরাহের জন্য দ্রুত নকশা প্রণয়ন ও প্রক্রিয়া সম্পন্ন করা।
লিড টাইম : প্রচলিত টুলিংয়ের ক্ষেত্রে প্রায়শই চার থেকে আট সপ্তাহ। দ্রুত টুলিংয়ের ক্ষেত্রে কয়েক দিন থেকে এক বা দুই সপ্তাহ এবং জটিল প্রোগ্রামের ক্ষেত্রে এক থেকে তিন সপ্তাহ সময় লাগে।
প্রাথমিক খরচ : শক্ত ইস্পাত এবং সম্পূর্ণ উৎপাদন প্রক্রিয়ার ধাপগুলোর কারণে প্রচলিত টুলিংয়ের খরচ বেশি। অ্যালুমিনিয়াম বা নরম ইস্পাত এবং সরলীকৃত ধাপগুলোর কারণে র্যাপিড টুলিংয়ের খরচ কম।
কার্যকাল ও উৎপাদন পরিমাণ : প্রচলিত টুলিং কয়েক লক্ষ সাইকেল পর্যন্ত চলে, যা দিয়ে প্রায়শই পাঁচ হাজার বা তারও বেশি যন্ত্রাংশ তৈরি করা যায়। অন্যদিকে, র্যাপিড টুলিং সাধারণত কয়েক হাজার সাইকেলের মধ্যে থাকে এবং এটি প্রায় পঞ্চাশ থেকে পাঁচ হাজার যন্ত্রাংশের জন্য উপযুক্ত।
জ্যামিতি ও শীতলীকরণ : র্যাপিড টুলিং আরও সহজে জটিল ক্যাভিটি এবং কনফর্মাল কুলিং বাস্তবায়ন করে, যা সাইকেল টাইম উন্নত করে। প্রচলিত টুলিং উচ্চ লোড, দীর্ঘ জীবনকাল এবং কঠোর মাত্রিক নিয়ন্ত্রণের ক্ষেত্রে উৎকৃষ্ট।
উপকরণ ও প্রক্রিয়া : প্রচলিত টুলিং-এ শক্তিশালী তাপ ব্যবস্থাপনা এবং ফিনিশিং সহ শক্ত ইস্পাত ব্যবহার করা হয়। র্যাপিড টুলিং-এ অ্যালুমিনিয়াম, নরম ইস্পাত বা অ্যাডিটিভ মেটাল ব্যবহার করা হয়, যার জন্য প্রয়োজনীয় কিন্তু স্বল্প পরিসরের শীতলীকরণ ও ফিনিশিং প্রয়োজন।
কি দ্য Tহ্যাঁ Of Rএপিড Tooling
দ্রুত টুলিং-এর মধ্যে প্রত্যক্ষ (সিএনসি, থ্রিডি প্রিন্টিং, ধাতু) এবং পরোক্ষ (সিলিকন, ভ্যাকুয়াম, কাস্টিং) পদ্ধতি অন্তর্ভুক্ত। প্রত্যক্ষ পদ্ধতি প্রসেস ভ্যালিডেশন সহ ৫০–৫,০০০ ইউনিট তৈরির জন্য উপযুক্ত , আর পরোক্ষ পদ্ধতি ১০–৩০০ প্রোটোটাইপ এবং নান্দনিকতার জন্য মানানসই। নরম ছাঁচ কয়েক দশ থেকে কয়েকশ শট পর্যন্ত টেকে , আর শক্ত ছাঁচ হাজার হাজার শট পর্যন্ত টেকে। এর নির্বাচন নির্ভর করে খরচ, গতি এবং স্থায়িত্বের উপর।
সরাসরি টুলিং
সিএনসি মেশিন
মূলনীতি : অ্যালুমিনিয়াম বা পূর্ব-কঠিনীভূত ইস্পাত কেটে তার অভ্যন্তরে কোর ও গহ্বর তৈরি করা।
সর্বোত্তম মানানসই : সরল বা বৃহৎ জ্যামিতিক আকৃতি, শক্তিশালী তাপ অপচয়, স্থিতিশীল মাত্রিক নিয়ন্ত্রণ।
উপাদান ও স্থায়িত্ব : অ্যালুমিনিয়াম এবং প্রি-হার্ডেনড স্টিল, সাধারণত হাজার হাজার চক্র।
অ্যাডেটিভ উত্পাদন
নীতি : ইনসার্ট বা কম্প্যাক্ট মোল্ড তৈরির জন্য রেজিন বা ধাতুর স্তর-ভিত্তিক নির্মাণ, যার অন্তর্ভুক্ত পদ্ধতি হলো স্টেরিওলিথোগ্রাফি, সিলেক্টিভ লেজার সিন্টারিং এবং মেটাল লেজার সিন্টারিং।
সর্বোত্তম মানানসই : জটিল জ্যামিতি, ক্ষুদ্র বৈশিষ্ট্য, সঙ্গতিপূর্ণ শীতলীকরণ।
উপকরণ ও স্থায়িত্ব : উচ্চ-তাপমাত্রা সহনশীল রেজিন, নাইলন, ধাতব গুঁড়া, ফিনিশিংয়ের পর শত শত থেকে হাজারেরও বেশি চক্র পর্যন্ত ব্যবহারযোগ্য।
সরাসরি ধাতু জমা
নীতি : লেজার পাউডার বা তার ব্যবহার করে একটি ভিত্তির উপর প্রায়-নিট ধাতু গঠন করে, এরপর চূড়ান্ত মেশিনিং করা হয়।
সর্বোত্তম উপযোগিতা : দ্রুত নতুন বৈশিষ্ট্য সংযোজন ও মেরামত, যন্ত্রের সাহায্যেই মানানসই চ্যানেল বা শক্তিবৃদ্ধি।
উপাদান ও স্থায়িত্ব : টুল স্টিল এবং কোবাল্ট বা নিকেল-ভিত্তিক সংকর ধাতুর স্থায়িত্ব নির্ভর করে ভিত্তি এবং তাপীয় প্রক্রিয়াকরণের উপর।
বাইন্ডার জেটিং
নীতি : বাইন্ডার বেছে বেছে পাউডারের সাথে যুক্ত হয়ে একটি গ্রিন বডি তৈরি করে, তারপর সিন্টারিং এবং ইনফিলট্রেশন প্রক্রিয়ার মাধ্যমে ধাতব অংশ তৈরি হয়, এটি ফাউন্ড্রির বালির ছাঁচ হিসেবেও ব্যবহৃত হয়।
সর্বোত্তম মানানসই : ঢালাইয়ের নকশা, বালির ছাঁচ, জটিল অভ্যন্তরীণ প্রণালী।
উপাদান ও জীবনকাল : বালি, ইস্পাত বা তামার সংকর ধাতুর গুঁড়া অনুপ্রবেশের মাধ্যমে ঘনত্ব এবং ক্ষয় প্রতিরোধ ক্ষমতা বৃদ্ধি করে।
বৈদ্যুতিন সংকরন
নীতি : ইলেকট্রো-ডিপোজিশন পদ্ধতিতে একটি মূল কাঠামোর উপর নিখুঁত ধাতব আবরণ তৈরি করা হয়, যার পেছনে পরে সাপোর্ট দেওয়া হয়।
সর্বোত্তম মানানসই : প্রসাধনী এবং সূক্ষ্ম যন্ত্রাংশের জন্য উচ্চ-চকচকে ফিনিশ, পাতলা দেয়াল এবং সুস্পষ্ট টেক্সচার।
উপাদান ও জীবনকাল : নিকেল, তামা ও সংকর ধাতু; এদের জীবনকাল পুরুত্ব, পশ্চাৎপট এবং ভার দ্বারা নির্ধারিত হয়।
পরোক্ষ টুলিং
সিলিকন ছাঁচ
নীতিপ্রিন্ট করা বা মেশিনে তৈরি মাস্টারের উপর সিলিকন ঢালাই করুন, জমাট বাঁধা ছাঁচটি ব্যবহার করে রেজিন বা নিম্ন-তাপমাত্রার উপাদান ঢালাই করুন।
শ্রেষ্ঠ মিলকয়েক দশ থেকে কয়েকশ' প্রসাধনী, স্বচ্ছ, বা বহু-ডুরোমিটারের যন্ত্রাংশ।
বস্তু ও জীবনছিঁড়ে যাওয়া-প্রতিরোধী সিলিকন, কয়েক ডজন থেকে শত শত বার টানা যায়।
ভ্যাকুয়াম ingালাই
নীতিবুদবুদ দূর করতে এবং ফিনিশিং উন্নত করতে ভ্যাকুয়ামের অধীনে সিলিকন ছাঁচে পলিইউরেথেন বা অনুরূপ উপকরণ ঢালুন।
শ্রেষ্ঠ মিলবাহ্যিক ও কার্যকরী অংশ, স্ন্যাপ-ফিট, বিভিন্ন রঙের সমাহার।
বস্তু ও জীবনABS-সদৃশ এবং PC-সদৃশ সিস্টেম, সিলিকন ছাঁচের মতো জীবনকাল।
বালি ঢালাই
নীতিছাপানো নকশা থেকে বালির ছাঁচ তৈরি করুন, ধাতব অংশ গড়তে অ্যালুমিনিয়াম বা লৌহ সংকর ঢালাই করুন।
শ্রেষ্ঠ মিলছোট থেকে মাঝারি আকারের আবাসন এবং কাঠামোগত উপাদান।
বস্তু ও জীবনএকবার ব্যবহারযোগ্য বালির ছাঁচ, বিভিন্ন ধরণের সংকর ধাতুর সমাহার।
আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না
নীতিসিরামিক খোলস তৈরি করতে, নকশা পুড়িয়ে ফুটিয়ে তুলতে এবং উচ্চ-নির্ভুল যন্ত্রাংশের জন্য ধাতু ঢালাই করতে মোম বা রেজিনের প্যাটার্ন ব্যবহার করুন।
শ্রেষ্ঠ মিলমহাকাশ এবং চিকিৎসা খাতের জন্য জটিল পাতলা-দেয়ালের ধাতব যন্ত্রাংশ।
বস্তু ও জীবনস্টেইনলেস, নিকেল- এবং কোবাল্ট-ভিত্তিক সংকর ধাতুর খোলসগুলো একবার ব্যবহারযোগ্য।
ইনজেকশন মোল্ডিংয়ের জন্য 3D-প্রিন্টেড প্যাটার্ন
নীতিধাতব যন্ত্রাংশের উপাদান অথবা স্বল্প-পরিমাণে উৎপাদনের জন্য রেজিন ছাঁচ তৈরি করতে মোম বা তাপ-প্রতিরোধী রেজিনের প্যাটার্ন প্রিন্ট করুন, তারপর সীমিত সংখ্যক ইনজেকশন পরীক্ষা চালান।
শ্রেষ্ঠ মিলঅল্প কয়েকটি যন্ত্রাংশ ব্যবহার করে গেটের অবস্থান, সংকোচন এবং বিকৃতির প্রবণতা বিষয়ক গবেষণা।
বস্তু ও জীবনতাপ-প্রতিরোধী রেজিন এবং উৎসর্গীকৃত মোম, কয়েক ডজন থেকে কয়েকশ গুলি।
সরাসরি টুলিং বনাম. পরোক্ষ টুলিং
সিদ্ধান্তের চাবি
পরিকল্পিত পরিমাণ :
প্রসেস ডেটা এবং ট্যাক্ট টার্গেট সহ প্রায় ৫০–৫,০০০ পার্টস: সরাসরি।
রঙের সমীক্ষাসহ ১০–৩০০টি প্রসাধনী বা স্বচ্ছ অংশ: পরোক্ষ।
গতি এবং পুনরাবৃত্তি :
ইনজেকশন-সক্ষম ইনসার্ট অথবা অ্যালুমিনিয়াম টুল পেতে ২৪–৭২ ঘন্টা সময় লাগে: সরাসরি।
কয়েক ডজন থেকে কয়েকশ' প্রদর্শন-উপযোগী অংশ প্রতিলিপি করতে ১-৪ দিন সময় লাগে: পরোক্ষ।
উপাদান এবং তাপীয় লোড :
উচ্চ তাপমাত্রা বা ঘর্ষণকারী রেজিন: সরাসরি অ্যালুমিনিয়াম বা পূর্ব-কঠিনীকৃত ইস্পাতের সাথে।
নিম্ন-তাপমাত্রায় ঢালাই করা রেজিন, স্বচ্ছ বা রঙিন অংশ: সিলিকন ছাঁচ বা ভ্যাকুয়াম কাস্টিংয়ের মাধ্যমে পরোক্ষ পদ্ধতিতে।
জ্যামিতি এবং শীতলীকরণ :
সুসংগত শীতলীকরণ এবং স্থিতিশীল ট্যাক্ট: সরাসরি মেটাল অ্যাডিটিভ বা অ্যালুমিনিয়াম টুলের সাহায্যে।
উচ্চ-নির্ভুল টেক্সচার প্রতিরূপণ: ইলেকট্রোফর্মড মাস্টার বা উচ্চ-মানের সিলিকন ব্যবহার করে পরোক্ষ পদ্ধতিতে।
বাজেটের রূপরেখা :
পরোক্ষ পদ্ধতির চেয়ে শুরুতে খরচ বেশি হলেও, পরিমাণ বাড়ার সাথে সাথে একক খরচ দ্রুত কমে আসে: প্রত্যক্ষ।
সর্বনিম্ন প্রবেশমূল্য ও দ্রুততম প্রতিলিপিকরণ কিন্তু ধীরতর একক-খরচ হ্রাস: পরোক্ষ।
সাধারণ ব্যবহারের ক্ষেত্রে
সরাসরি : ইঞ্জিনিয়ারিং ভ্যালিডেশন, ব্রিজ রান, প্রি-সার্টিফিকেশন নির্ভরযোগ্যতা লট, উদাহরণস্বরূপ লক গেটের জন্য অ্যালুমিনিয়াম টুলস এবং কানেক্টর হাউজিংয়ের সংকোচন।
পরোক্ষ : নকশা পর্যালোচনা, উপযুক্ততা যাচাই, পরীক্ষামূলক বিক্রয়ের জন্য রঙিন ও স্বচ্ছ যন্ত্রাংশ, যেমন বাজার পরীক্ষার জন্য ১০০টি ভ্যাকুয়াম-কাস্ট মেডিকেল হাউজিং।
একটি পর্যায়ক্রমিক পদ্ধতি—প্রথমে বাহ্যিক রূপ ও সঠিক মাপ নিশ্চিত করতে পরোক্ষ পদ্ধতি, এবং তারপরে ট্যাক্ট ও উৎপাদন ক্ষমতা নিশ্চিত করতে প্রত্যক্ষ পদ্ধতি—প্রায়শই মোট সময়সীমা এবং পুনঃকাজের পরিমাণ অর্ধেক করে দেয়। যখন মোট চাহিদা ২০০-৫০০ যন্ত্রাংশের কাছাকাছি পৌঁছায়, তখন ক্রমবর্ধমান একক খরচ এড়াতে সরাসরি পদ্ধতির সময়সূচী নির্ধারণ করুন।
সফট টুলিং বনাম. কঠিন সাধনী দ্বারা প্রয়োগকরণ
উপকরণ এবং নির্মাণ
সফট টুলিং: সিলিকন ছাঁচ এবং ইউরেথেন/ইপোক্সি কাস্টেবল, মাস্টার প্রায়শই থ্রিডি-প্রিন্ট করা হয়। চমৎকার ডিটেইল, সীমিত তাপমাত্রা এবং দৃঢ়তা।
হার্ড টুলিং: অ্যালুমিনিয়াম এবং প্রি-হার্ডেনড স্টিল, যাতে ঐচ্ছিকভাবে পৃষ্ঠতল শক্তকরণ বা প্রলেপ দেওয়া যায় এবং যা উচ্চ তাপ পরিবাহিতা ও দৃঢ়তা সম্পন্ন।
জীবনকাল পরিসীমা (সাধারণ)
সফট টুলিং: প্রতি ছাঁচে প্রায় ২০–১০০ বার টানা যায়, ভ্যাকুয়াম কাস্টিং-এ প্রতি ক্যাভিটিতে ১০–১০০টি অংশ তৈরি হয়।
হার্ড টুলিং: অ্যালুমিনিয়ামের জন্য প্রায় ১,০০০–২০,০০০ শট, প্রি-হার্ডেনড স্টিলের জন্য ৫০,০০০–৩০০,০০০ শট, যা রেজিন এবং শীতলীকরণের উপর নির্ভরশীল।
খরচ গঠন
সফট টুলিং: প্রাথমিক খরচ কম, দ্রুত প্রথম নমুনা তৈরি করা যায়, এবং একক খরচ ধীরে ধীরে কমে।
হার্ড টুলিং: প্রাথমিক খরচ বেশি, তবে বিক্রির পরিমাণ বাড়ার সাথে সাথে ইউনিট খরচ দ্রুত কমে আসে।
পরিমাণ এবং সরবরাহের সময়
সফট টুলিং: প্রথম নমুনা ১–৪ দিনের মধ্যে তৈরি হয়, ১০–৩০০টি যন্ত্রাংশ, বাহ্যিক সৌন্দর্যবর্ধন এবং ফিট পরীক্ষার জন্য সর্বোত্তম।
হার্ড টুলিং: অ্যালুমিনিয়াম ৩–১০ দিন, স্টিল ৩–৮ সপ্তাহ; ৫০০–৫০,০০০+ যন্ত্রাংশ এবং সার্টিফিকেশন লটের জন্য সর্বোত্তম।
কি Is The Pগোলাপ Of Rএপিড Tooling
র্যাপিড টুলিংয়ের লক্ষ্য হলো স্বল্প সময়ে বাস্তব উৎপাদন প্রক্রিয়া সম্পন্ন করা। একটি ক্লোজড লুপ ডিজাইন, রুট সিলেকশন, ম্যানুফ্যাকচারিং, ফিনিশিং, ট্রায়াল এবং কোয়ালিটি অ্যাসিওরেন্সকে অন্তর্ভুক্ত করে—ফলে আপনি স্থিতিশীল ছোট লট সরবরাহ করতে পারেন, প্রসেস উইন্ডো সংগ্রহ করতে পারেন এবং অ্যালুমিনিয়াম বা স্টিলের টুলে স্থানান্তরের ঝুঁকি কমাতে পারেন।
নকশা
বিচ্ছেদ ও নির্গমন : ≥১° ড্রাফট সহ সোজা টানকে অগ্রাধিকার দিন, জটিল এলাকার জন্য লিফটার, ইজেক্টর প্লেট বা এয়ার ইজেক্ট যোগ করুন।
সংকোচন ও শীতলীকরণ : রেজিন-নির্দিষ্ট সংকোচন নির্ধারণ করুন (উদাহরণস্বরূপ PA66 GF30 ০.৩–০.৬%), অভিন্ন দেয়াল এবং আইসোমেট্রিক শীতলীকরণ নিশ্চিত করুন, কনফর্মাল চ্যানেল বা কপার ইনসার্টের মাধ্যমে হট স্পট অপসারণ করুন।
ইনসার্ট : ক্ষয়প্রাপ্ত বা সূক্ষ্ম কারুকার্যময় অংশে প্রতিস্থাপনযোগ্য ইনসার্ট ব্যবহার করুন।
থ্রেড ও বন্ধনী : টর্ক এবং দীর্ঘস্থায়িত্বের জন্য থ্রেডেড ইনসার্ট বা পোস্ট-ট্যাপ, অথবা হিট স্টেকিংয়ের মাধ্যমে মেটাল স্টাড ব্যবহার করুন।
Pগোলাপ Rবাইরে নির্বাচন করাING
অ্যাডিটিভ ম্যানুফ্যাকচারিং : জটিল অভ্যন্তরীণ কাঠামো, কনফর্মাল কুলিং, কম্প্যাক্ট ইনসার্ট; ২৪-৭২ ঘণ্টার মধ্যে যন্ত্রাংশ তৈরি হয়, তবে ফিনিশিংয়ের প্রয়োজন হয়।
সিএনসি : মাঝারি থেকে বড় টুল, উচ্চ তাপ পরিবাহিতা, ২-১০ দিন এবং স্থিতিশীল ট্যাক্ট।
ঢালাই/ইলেকট্রোফর্মিং : কার্যকরী ধাতুর জন্য বালি/ইনভেস্টমেন্ট, মিরর কসমেটিকস এবং টেক্সচারের জন্য ইলেকট্রোফর্মিং।
শিট মেটাল : ফিক্সচার, লোকেটর, তাপ-বিস্তারকারী হাউজিং।
রিম (RIM) : বড়, পুরু, কম চাপযুক্ত স্বচ্ছ অংশ।
সিলেক্টর : জ্যামিতি, তাপীয় লোড, লক্ষ্যমাত্রার জীবনকাল, সময়সীমা এবং বাজেটের মধ্যে ভারসাম্য রক্ষা করুন; বাহ্যিক প্রতিরূপ তৈরির জন্য পরোক্ষ এবং প্রসেস ডেটা ও ট্যাক্টের জন্য প্রত্যক্ষ পদ্ধতি বেছে নিন।
কিভাবে To Mউৎপাদন
প্যারামিটারসমূহ : এএম-এর জন্য লেয়ারের উচ্চতা ও সাপোর্ট, সিএনসি-এর জন্য ফিড, টুলিং এবং কুলিং।
ফিক্সচারিং : ডাওয়েল পিন ব্যবহার করে অপারেশন জুড়ে একটি ডেটাম সিস্টেম, লক্ষ্য থাকবে প্রতি সেটআপে সর্বাধিক সংখ্যক তল সম্পন্ন করা।
টুলপাথ : উচ্চ-MRR রাফিং, কন্ট্যুর ও স্ক্যালপ ফিনিশিং, সেকেন্ডারি কর্নার-ক্লিনিং টুল।
থ্রুপুট : অপেক্ষার সময় কমাতে ইনসার্টগুলোকে সমান্তরালভাবে চালান, স্ট্যান্ডার্ড বেসের সাথে কাস্টম ইনসার্ট ব্যবহার করুন।
পোষ্ট-Processing
সাপোর্ট অপসারণ ও এইচআইপি : সাপোর্ট অপসারণ করুন, ঘনত্ব বাড়ানোর জন্য ঐচ্ছিক হট আইসোস্ট্যাটিক প্রেসিং করা যেতে পারে।
তাপীয় প্রক্রিয়াকরণ/এজিং : অ্যালুমিনিয়াম T6, স্থায়িত্ব এবং কাঠিন্যের জন্য প্রি-হার্ডেনড স্টিল টেম্পারিং।
পৃষ্ঠতলের বৈশিষ্ট্য : VDI বা Ra দ্বারা নির্ধারণ করুন, অপটিক্সকে আয়নার মতো মসৃণ করুন, এবং সুষম বিচ্ছুরণের জন্য বিড-ব্লাস্ট করুন।
পৃষ্ঠতল প্রকৌশল : ক্ষয়রোধ ও অপসারণের জন্য নাইট্রাইডিং, হার্ড ক্রোম, ইলেকট্রোলেস নিকেল, পিভিডি।
Tরিয়াল And Vবাতিল করা
উইন্ডোয়িং : গলনাঙ্কের তাপমাত্রা, ছাঁচের তাপমাত্রা, ইনজেকশনের গতি, প্যাক ও শীতলীকরণ, লগের আকার, বিকৃতি এবং বাহ্যিক রূপের উপর লম্বিক পরীক্ষার নকশা তৈরি করা।
রেকর্ডসমূহ : প্রথম-প্রবন্ধ প্রতিবেদন এবং এসপিসি বেসলাইন, ক্যাপচার গেট শিয়ার এবং সঙ্কুচিত ক্ষতিপূরণ।
পুনর্বিন্যাস : সহজ থেকে কঠিন পথ, বাল্ক কাটের চেয়ে ইনসার্টকে অগ্রাধিকার দিন, গেট সরানোর আগে শীতলীকরণের বিষয়টি সমাধান করুন।
কিভাবে To Aনিশ্চিত Quality
ডাইমেনশন ও জিডিঅ্যান্ডটি : সিএমএম বা স্ক্যান-টু-ক্যাড, মূল বৈশিষ্ট্যগুলিতে লক্ষ্যমাত্রা সিপিকে ≥১.৩৩।
শনাক্তকরণযোগ্যতা : লট, শুকানো, এমএফআই এবং আর্দ্রতার লগ, নমুনা সংরক্ষণ করুন।
র্যাম্প : ট্যাক্ট, ইল্ড এবং প্যাকেজিং প্রমাণের জন্য ১০ → ৫০ → ২০০-অংশের র্যাম্প, তারপর স্টিলে স্থানান্তরিত হওয়া।
প্রদেয় সামগ্রী : সার্টিফিকেশন এবং গণ-উৎপাদন শুরুর সমর্থনে এফএআই (FAI), উপকরণ সনদপত্র, প্রসেস শিট এবং ট্রায়াল রিপোর্ট।
কি Are The Aবিভ্রান্তি And Dসুবিধাগুলি Of Rএপিড Tooling
র্যাপিড টুলিং স্বল্প সময়ে উৎপাদনের জন্য প্রয়োজনীয় যন্ত্রাংশ এবং ডেটা সরবরাহ করে—যা প্রায়শই ৪০-৬০% দ্রুততর এবং এর প্রাথমিক খরচও কম। এটি গেট, কুলিং, শ্রিঙ্কেজ এবং ট্যাক্ট যাচাই করে এবং ১০ থেকে ৫,০০০ পিসের ব্রিজ রান সমর্থন করে। নিচে এর ব্যবহারিক সুবিধা/অসুবিধা, ডেটা পয়েন্ট এবং রূপান্তর-ভিত্তিক কিছু টিপস দেওয়া হলো।
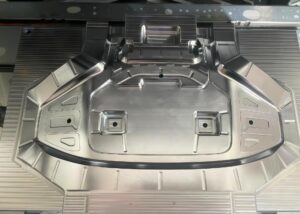
উপকারিতা
দ্রুত বাজারে আনা এবং কম উন্নয়ন খরচ
সরবরাহের সময়: সরাসরি পদ্ধতিতে ইনসার্টের জন্য ২৪–৭২ ঘণ্টা, অ্যালুমিনিয়ামের জন্য ২–১০ দিন; পরোক্ষ সিলিকন/ভ্যাকুয়াম কাস্টিং পদ্ধতিতে ১–৪ দিনে কয়েক ডজন থেকে ১০০টিরও বেশি যন্ত্রাংশ তৈরি করা যায়।
খরচ: স্ট্যান্ডার্ড বেস + কাস্টম ইনসার্ট, স্টিলের পরিবর্তে অ্যালুমিনিয়াম, এবং ইডিএম-বিহীন কৌশল ব্যবহারে প্রাথমিক খরচ ৩০–৭০% পর্যন্ত কমে যায়।
অনুশীলন: প্যারালাল ইনসার্ট মেশিনিং এবং সিঙ্গেল-ডেটাম সেটআপ ট্রায়াল রাউন্ড কমিয়ে ১-২ বার করে।
ডিজাইন/ফাংশন এবং প্রসেস প্যারামিটারের দ্রুত যাচাইকরণ
গলন/ছাঁচের তাপমাত্রা, গতি, প্যাক ও শীতলীকরণ স্থির করতে এবং গেট শিয়ার, সঙ্কোচন ক্ষতিপূরণ ও চক্রের সময় পরিমাপ করতে উৎপাদন-মানের রেজিন চালান।
ওয়ার্প/সিঙ্ক/ওয়েল্ড সমস্যাগুলো আগেভাগে শনাক্ত করতে এসপিসি বেসলাইন এবং এফএআই তৈরি করুন।
নমনীয় স্বল্প-পরিমাণ/বহু-বৈচিত্র্যপূর্ণ/উচ্চ-জটিল আউটপুট
প্রসাধনী, রঙ, স্বচ্ছতা: এসব ক্ষেত্রে পরোক্ষ পদ্ধতিই সেরা।
কনফর্মাল কুলিং এবং মাইক্রো ফিচার: মেটাল এএম বা উচ্চ-তাপমাত্রার রেজিন ইনসার্ট।
উদাহরণ: প্রতিস্থাপনযোগ্য ইনসার্টের মাধ্যমে কানেক্টর ফ্যামিলি, ঘণ্টা-ভিত্তিক পরিবর্তন।
নির্ভুলতা/সামঞ্জস্য এবং কাস্টমাইজেশন
ভালো শীতলীকরণ ব্যবস্থায়, অ্যালুমিনিয়ামের সরঞ্জামগুলিতে IT13–14 বজায় থাকে, যার মূল বৈশিষ্ট্য প্রায়শই Cpk ≥1.33 হয়।
মডিউলার টুলিং (বদলযোগ্য ইনসার্ট, স্থানিক আবরণ) সংশোধন এবং জীবনকাল ব্যবস্থাপনাকে ত্বরান্বিত করে।
সঠিক ভলিউম উইন্ডোতে ROI সুবিধা
উৎপাদনের পরিমাণ বাড়ার সাথে সাথে ইউনিট খরচ দ্রুত কমে আসে; ৫০ থেকে ৫,০০০-এর পরিসরে, দ্রুতগতির টুলিং প্রায়শই বড় ধরনের প্রাথমিক মূলধনী ব্যয় এবং দীর্ঘ অপেক্ষা এড়িয়ে মোট মালিকানা খরচের (TCO) সাশ্রয় করে।
স্যুইচ সংকেত : যখন ক্রমবর্ধমান চাহিদা ≥২০০–৫০০ হয় এবং প্রক্রিয়াটি স্থিতিশীল থাকে, তখন আরও কঠিন টুলে স্থানান্তরের বিষয়টি মূল্যায়ন করুন।
অসুবিধা সমূহ
স্বল্প জীবনকাল , তাপমাত্রা/ক্ষয়জনিত সীমাবদ্ধতা (বিশেষত নরম সরঞ্জাম/নিম্ন-তাপমাত্রার রেজিনের ক্ষেত্রে)
নরম টুল: প্রতি ক্যাভিটিতে প্রায় ১০–১০০টি পার্টস, অ্যালুমিনিয়াম: প্রায় ১,০০০–২০,০০০ শট, উচ্চ-তাপমাত্রার বা জিএফ রেজিন এর আয়ু কমিয়ে দেয়।
প্রতিকার: ক্ষয়প্রবণ অঞ্চলগুলোকে প্রতিস্থাপনযোগ্য ইনসার্ট হিসেবে ডিজাইন করা, এবং প্রয়োজন অনুযায়ী নাইট্রাইডিং/হার্ড ক্রোম/ইএনপি ব্যবহার করা।
উচ্চ একক বা শ্রম/চাপের সময় বনাম উচ্চ-পরিমাণ ইস্পাত সরঞ্জাম
সফট-টুল রেপ্লিকেশন দ্রুত হলেও, ট্যাক্ট এবং ইউনিট লেবার খরচ বেশি হতে পারে, যা প্রায় ৫ হাজার পার্টসের বেশি হলে অলাভজনক হয়ে পড়ে।
প্রশমন: পূর্বাভাসের মাত্রা ও ট্যাক্ট লক্ষ্যমাত্রা, সীমায় পৌঁছালে স্টিল ব্যবস্থায় পরিবর্তন।
মাত্রিক স্থিতিশীলতা, তাপীয় ব্যবস্থাপনা এবং পৃষ্ঠতলের সর্বোচ্চ সীমার সীমাবদ্ধতা
এএম পলিমার ইনসার্টগুলির তাপমাত্রা ও দৃঢ়তার সীমা থাকে, সিলিকন ছাঁচ পরিবেশের সাথে সাথে বিচ্যুত হয়।
প্রতিকার: গুরুত্বপূর্ণ পৃষ্ঠতলে ধাতব ইনসার্ট বা ইলেকট্রোফর্মড মিরর ব্যবহার, শক্তিশালী শীতলীকরণ ব্যবস্থা এবং মোল্ডের তাপমাত্রা নিয়ন্ত্রণ।
বহু-প্রক্রিয়া শৃঙ্খল এবং সমাপ্তি থেকে ভিন্নতা
সাপোর্ট অপসারণ, পলিশিং, বিড-ব্লাস্টের পার্থক্য, মোল্ড কপিগুলোর মধ্যে মাত্রাগত বিচ্যুতি।
প্রতিকার: VDI/Ra, ব্যাচ আইডি, CMM স্যাম্পলিং-এর মান নির্ধারণ করুন, মাস্টার কপি পরিদর্শন করুন এবং সফট-টুলের জীবনকাল ট্র্যাক করুন।
কি আছে নিরাপত্তা র্যাপিড টুলিং এর
অপ্রত্যাশিত সমস্যা ছাড়াই দ্রুত কাজ সম্পন্ন করতে, ডিএফএম (DfM)-এর কাজ আগেভাগেই সেরে ফেলুন, উপকরণ ও প্রক্রিয়ার মধ্যে সামঞ্জস্য আনুন, পরিমাপবিদ্যা ও ফিনিশিংয়ের মান নির্ধারণ করুন এবং খরচ ও ত্রুটির বিষয়টি সম্পূর্ণভাবে নিয়ন্ত্রণে আনুন। নিচের প্লেবুকটিতে এমন কিছু বাস্তবসম্মত সীমা ও কৌশল দেওয়া আছে যা আপনি ২-১০ দিনের লিড টাইমের মধ্যে উৎপাদন বৃদ্ধি এবং নির্ধারিত সময়ের মধ্যে সঠিক লক্ষ্যমাত্রা অর্জনের জন্য অবিলম্বে প্রয়োগ করতে পারেন।
ডিএফএম Eপ্রয়োজনীয় জিনিসপত্র
পার্টিং ও ড্রাফট : পার্টিং লাইন/ইজেকশন আগেভাগেই লক করুন, সাধারণ ড্রাফট ≥১° (টেক্সচার থাকলে ≥২°)।
থ্রেড ও ফাস্টেনার : প্লাস্টিকের জন্য ধাতব ইনসার্ট ব্যবহার করুন, সহজে টুলিং করার জন্য টুলের থ্রেড সাধারণ মান অনুযায়ী রাখুন।
সেটআপ ও টুলপাথ : একক ডেটাম সিস্টেম, একটি সেটআপেই যতটা সম্ভব ফিনিশ করুন, ০.১–০.২ মিমি স্টক দিয়ে রাফ-ফিনিশ করুন।
তাপীয় পথ : গেট/রানার ছোট করুন, কনফর্মাল/নিয়ার-চ্যানেল কুলিং অথবা পুরু অঞ্চলগুলিতে উচ্চ-পরিবাহী ইনসার্ট যোগ করুন।
ম্যাচ Mউপাদান এবং Pগোলাপ
প্রিন্টেড রেজিন/মেটাল ইনসার্ট : কম তাপমাত্রায়, স্বল্প সময়ে এবং জটিল ওয়াটারলাইনের জন্য খুবই উপযোগী।
অ্যালুমিনিয়াম (6061/7075) : ২-১০ দিনের মধ্যে ডেলিভারি, প্রায় ১,০০০-২০,০০০ শট, ভারী গ্লাস ফাইবার ছাড়া ABS/PC/PA এর জন্য উপযুক্ত।
প্রি-হার্ডেনড স্টিল (যেমন, পি২০) : দীর্ঘস্থায়ীত্বের জন্য অথবা ঘর্ষণরোধী/গ্লাস-পূর্ণ উপাদানের জন্য।
প্রক্রিয়া যুগলীকরণ : স্বচ্ছ অংশ → অ্যালুমিনিয়াম/ইলেকট্রোফর্মড আয়না, জিএফ নাইলন → ইস্পাত বা শক্ত অ্যালুমিনিয়াম/ইএনপি, আরআইএম/সিলিকন → প্রিন্টেড মাস্টার + সিলিকন মোল্ড।
পরিকল্পনার মাত্রা এবং পরিমাপবিদ্যা
ডিজাইন ও ফিক্সচারিংয়ের মধ্যে একীভূত ডেটাম সিস্টেম ।
FAI ও SPC : মূল বৈশিষ্ট্যগুলিতে FAI, CMM/SPC-তে ক্রিটিক্যাল ডাইমেনশনের ১০০% (টার্গেট Cpk ≥১.৩৩)।
বড় অংশ : পূর্ণ আকারে রূপ দেওয়ার আগে, সংকোচন/প্রসারণ শেখার জন্য ছোট বা খণ্ডিত অংশ দিয়ে পরীক্ষা শুরু করুন।
পৃষ্ঠতল ও মানদণ্ড সংজ্ঞায়িত করুন
একটি স্পেক সোর্স : কসমেটিক্সে VDI বা মিরর গ্রেড, ফাংশনাল ফেসে Ra উইন্ডো অ্যাসাইন করুন, টেক্সচারের দিক, পারটিং লাইন এবং উইটনেস মার্ক নির্দিষ্ট করুন।
সামঞ্জস্যপূর্ণ ফিনিশিং : নির্দিষ্ট মিডিয়া/গ্রিট ক্রম, চ্যামফার একীভূত করা (C0.2–C0.5)।
যাচাইকরণ : সিল/প্রসাধনী সামগ্রীর উপর সারফেস টেস্টার ব্যবহার করে, তারতম্য কমাতে প্রতিটি ব্যাচের জন্য একই ফিক্সচার ব্যবহার করা হয়।
খরচ অপ্টিমাইজ করুন
সীমা : ≤৩০০টি → সিলিকন/ভ্যাক কাস্ট, ২০০–১,০০০টি → অ্যালুমিনিয়াম, >৫,০০০টি অথবা জীবনকাল >৫০,০০০ শট → স্টিল।
ক্যাভিটেশন : চাহিদা স্থিতিশীল হওয়ার পর ক্যাভিটি ১ থেকে ২-৪ এ উন্নীত হয়, ছোট যন্ত্রাংশের জন্য ফ্যামিলি মোল্ড।
বদলিযোগ্য অংশ : ইনসার্ট হিসেবে ক্ষয়প্রাপ্ত/ভ্যারিয়েন্ট জোন, কমন মাদার বেস + ভ্যারিয়েন্টগুলোর জন্য চেঞ্জ কোর।
ত্রুটি ও সমাধান
ওয়ার্প : ব্যালেন্স কুলিং, রিবস দেয়ালের ০.৫–০.৭ গুণ, সিমেট্রিক মোল্ড টেম্পারেচার।
সিঙ্ক : গেট সরানো/আকার পরিবর্তন করা, প্যাক প্রসারিত/উঁচু করা, পাঁজরের সাহায্যে পুরু দেয়াল ফাঁপা করা।
সংক্ষিপ্ত সমাধান : গলন/ছাঁচের তাপমাত্রা ও গতি বাড়ানো, বড় গেট, ফ্যান বা সাব-গেট ব্যবহার করা।
আটকে যাওয়া : আরও খসড়া, নির্দিষ্ট মান অনুযায়ী পরিমার্জন, রিলিজ এজেন্ট/ইজেক্টর সহায়ক।
পোড়া/বাতাসের দাগ : ভেন্ট যোগ করুন (০.০২–০.০৪ মিমি), ধারালো কোণাগুলো গোলাকার করুন, ভরাট করার শেষের গতি মাঝারি রাখুন।
EHS এবং সম্মতি
রেজিন অনুযায়ী বাতিল অংশ আলাদা করুন, MSDS/নিয়মকানুন অনুসারে কুল্যান্ট/প্লেটিং নিষ্পত্তি করুন।
এএম পাউডারের জন্য বায়ুচলাচল প্রয়োজন, ইউভি-কিওর এসএলএ বর্জ্য এবং ব্যক্তিগত সুরক্ষা সরঞ্জাম (পিপিই) আবশ্যক।
মেশিন ইন্টারলক, ইজেক্টর সেফটি, উচ্চ-তাপমাত্রা/উচ্চ-চাপের এসওপি এবং এলওটিও।
কখন র্যাপিড টুলিং ব্যবহার করা উচিত নয়
অত্যধিক উৎপাদন : বছরে ৫০ হাজারের বেশি অথবা ট্যাক্ট ২০ সেকেন্ডের কম → ইস্পাত এবং অটোমেশন।
চরম স্থায়িত্ব : দীর্ঘ সময় ধরে ব্যবহারের জন্য উচ্চ-তাপমাত্রা ও ঘর্ষণকারী রেজিন নরম যন্ত্রপাতির জন্য উপযুক্ত নয়।
প্রিমিয়াম প্রসাধনী : দীর্ঘস্থায়ী সামঞ্জস্য সহ এ-ক্লাস আয়না → স্থিতিশীল শীতলীকরণ ব্যবস্থা সহ মজবুত টুলস।
র্যাপিড টুলিং-এর প্রয়োগগুলো কী কী?
অটোমোটিভ, অ্যারোস্পেস, মেডিকেল এবং ইলেকট্রনিক্স ক্ষেত্রে ইনজেকশন মোল্ডিং, থার্মোফর্মিং, কম্প্রেশন, ধাতু/গহনা কাস্টিং, কার্বন-ফাইবার লেআপ এবং শিট মেটাল অন্তর্ভুক্ত। স্বল্প প্রাথমিক খরচ এবং দ্রুত কাজ সম্পন্ন হওয়ার সুবিধা প্রোডাকশন-গ্রেড ভ্যালিডেশন সক্ষম করে , যা পুনরাবৃত্তি এবং পাইলট রানের গতি বাড়াতে প্রায় ১০–৫,০০০ ইউনিটের জন্য আদর্শ।
| প্রক্রিয়া বিভাগ | সাধারণ পণ্য/অংশ | প্রস্তাবিত টুলিং পাথ (প্রত্যক্ষ/পরোক্ষ, উপকরণ) | উপযুক্ত পরিমাণ পরিসীমা (পিস) | কী সুবিধা | শিল্প উদাহরণ |
| ইনজেকশন মোল্ডিং (মানক) | হাউজিং, স্ন্যাপ-ফিট, কাঠামোগত অংশ | সরাসরি টুলিংঅ্যালুমিনিয়ামের ছাঁচ, প্রাক-কঠিনীভূত ইস্পাত, জটিল শীতলীকরণের জন্য ধাতব এএম ইনসার্ট | 200-5,000 | স্বল্প সরবরাহ সময়, উৎপাদন-মানের উপকরণ, ভালো মাত্রিক স্থিতিশীলতা | গাড়ির অভ্যন্তরীণ অংশ, ভোক্তা ইলেকট্রনিক্সের খোলস |
| ইনজেকশন মোল্ডিং (ওভারমোল্ড/২-শট) | নরম-শক্ত গ্রিপ, সিল | সরাসরি টুলিং + বিভক্ত গহ্বরইলাস্টোমারের জন্য অ্যালুমিনিয়াম/স্টিল, নিম্ন-তাপমাত্রার চ্যানেল | 200-3,000 | এক-টুকরো সমাবেশ, উন্নত অনুভূতি এবং সিলিং | চিকিৎসা সামগ্রী, ক্রীড়া সামগ্রী |
| ছাঁচনির্মাণ ঢোকান | নাট/শ্যাফট ওভারমোল্ড, টার্মিনাল | সরাসরি টুলিংঅ্যালুমিনিয়াম ছাঁচ + ইনসার্ট জিগ/ফিক্সচার | 100-3,000 | শক্তিশালী বন্ধন বা পরিবাহিতা, সমাবেশের পরবর্তী কাজ দূর করে | সংযোগকারী, ড্রোন বন্ধনী |
| থার্মোফর্মিং (পাতলা শীট) | ট্রে, গার্ড, স্বচ্ছ কভার | পরোক্ষ সরঞ্জামসিএনসি অ্যালুমিনিয়াম ছাঁচ / থ্রিডি-প্রিন্টেড মাস্টার থেকে তৈরি অ্যালুমিনিয়ামের অনুলিপি | 50-2,000 | সরল টুলিং, উচ্চ শীট ব্যবহার | মেডিকেল ট্রে, প্যাকেজিং ইনলে |
| কম্প্রেশন মোল্ডিং (থার্মোসেট/কম্পোজিট) | এসএমসি যন্ত্রাংশ, কার্বন-ফাইবার উপাদান | সরাসরি টুলিংঅ্যালুমিনিয়াম/ইস্পাত, অথবা পরোক্ষথ্রিডি-প্রিন্টেড মাস্টার + ইলেকট্রোফর্মড ফেস | 100-2,000 | উচ্চ ফাইবার পরিমাণ, শক্তিশালী যান্ত্রিকতা | বিমানের অভ্যন্তরীণ অংশ, রেসিং যন্ত্রাংশ |
| ঢালাই (গহনা) | আংটি, লকেট, ঘড়ির কেস | পরোক্ষ সরঞ্জামথ্রিডি-প্রিন্টেড মোম/রেজিন প্যাটার্ন → ইনভেস্টমেন্ট কাস্টিং | 10-500 | চমৎকার বিবরণ, মুক্ত জ্যামিতি | গহনা, বিলাসবহুল ঘড়ি |
| ঢালাই (সাধারণ ধাতু) | ছোট অ্যালুমিনিয়াম/স্টেইনলেস স্টিল উপাদান | পরোক্ষ সরঞ্জামবালি/সিরামিকের খোলস, 3D-প্রিন্টেড প্যাটার্ন | 20-1,000 | কম খরচে, বিস্তৃত সংকর ধাতুর বিকল্প | ব্র্যাকেট, ভালভ বডি |
| কার্বন-ফাইবার লেআপ মোল্ড | অস্ত্র, শেল, নালী | পরোক্ষথ্রিডি-প্রিন্টেড মূল মডেল → সিলিকন/অ্যালুমিনিয়ামের অনুলিপি, অথবা সরাসরিসিএনসি অ্যালুমিনিয়াম ছাঁচ | 20-500 | হালকা, উচ্চ দৃঢ়তা | ড্রোনের বাহু, বডি প্যানেল |
| শিট-মেটাল ফর্মিং (টানা/বাঁকানো) | ছোট ব্যাচের ঘের, বন্ধনী | পরোক্ষথ্রিডি-প্রিন্টেড/অ্যালুমিনিয়ামের নরম পাঞ্চ, অথবা সরাসরিসাধারণ সিএনসি স্টিলের ডাই | 50-1,000 | দ্রুত পরীক্ষা, কম সরঞ্জাম বিনিয়োগ | চ্যাসিস, ফিক্সচার ব্র্যাকেট |
বিবরণ
র্যাপিড টুলিং বলতে কী বোঝায়?
আমি র্যাপিড টুলিং বলতে বুঝি সিএনসি, থ্রিডি প্রিন্টিং বা হাইব্রিড পদ্ধতি ব্যবহার করে সপ্তাহের পরিবর্তে দিনের মধ্যে উৎপাদনের জন্য উপযুক্ত মোল্ড, ডাই বা ইনসার্ট তৈরি করা। আমার লক্ষ্য হলো লিড-টাইম ৪০-৬০% কমানো, সাধারণত ২-১০ দিনের মধ্যে কাজ সম্পন্ন করা এবং টুলের আয়ুষ্কাল ৩০০-৫,০০০ সাইকেল (উপাদানের উপর নির্ভরশীল)। আমি গেট, কুলিং, সংকোচন এবং সাইকেল টাইম যাচাই করার জন্য প্রোডাকশন-গ্রেড পলিমার/ধাতু ব্যবহার করি এবং তারপর পাইলট পরীক্ষার জন্য ১০-৫,০০০টি পার্টস তৈরি করি। এটি প্রোটোটাইপিং থেকে উৎপাদন পর্যন্ত একটি সেতুবন্ধন তৈরি করে এবং প্রচলিত হার্ডেনড-স্টিল টুলিংয়ের তুলনায় প্রাথমিক খরচ ৩০-৭০% কমিয়ে আনে।
র্যাপিড টুলিং-এর শ্রেণিবিভাগগুলো কী কী?
আমি র্যাপিড টুলিংকে এর গঠন এবং দৃঢ়তার ভিত্তিতে শ্রেণীবদ্ধ করি। গঠন অনুসারে: সরাসরি (সিএনসি/এএম টুলিং ইনসার্ট যা অবিলম্বে ব্যবহৃত হয়) এবং পরোক্ষ (মাস্টার প্যাটার্ন → সিলিকন/ধাতুর অনুলিপি)। দৃঢ়তা অনুসারে: নরম (সিলিকন/ফোটোপলিমার, ≤১০০–৫০০ সাইকেল) এবং শক্ত (অ্যালুমিনিয়াম/প্রি-হার্ডেনড স্টিল/ধাতু এএম, ৫০০–৫,০০০+ সাইকেল)। প্রক্রিয়া অনুসারে: ইনজেকশন, থার্মোফর্মিং, কম্প্রেশন, কাস্টিং। আমি এর পরিমাণ (১০–৫,০০০ ইউনিট), তাপমাত্রা/চাপ, পৃষ্ঠের বৈশিষ্ট্য (ভিডিআই/আরএ), এবং সম্পূর্ণ স্টিলের তুলনায় আরওআই ব্রেক-ইভেনের উপর ভিত্তি করে নির্বাচন করি।
টুলিং এবং ম্যানুফ্যাকচারিং এর মধ্যে পার্থক্য কী?
আমি টুলিংকে এমন কিছু সহায়ক উপকরণ—যেমন ছাঁচ, ডাই, জিগ—তৈরি করা হিসেবে দেখি, যেগুলোর নির্দিষ্ট বৈশিষ্ট্য (যেমন, উপাদান, শীতলীকরণ, নির্গমন) থাকে এবং যা সহনশীলতার (যেমন, ±০.০৫–০.২০ মিমি) মধ্যে জ্যামিতিক গঠন পুনরুৎপাদন করে। উৎপাদন প্রক্রিয়া এই টুলগুলো ব্যবহার করে কাঁচামালকে একটি নির্দিষ্ট চক্র সময় (যেমন, ১৮–৪৫ সেকেন্ড/শট), উৎপাদন হার (≥৯৮%), এবং একক প্রতি খরচের মধ্যে যন্ত্রাংশে রূপান্তরিত করে। টুলিং হলো মূলধনী ব্যয় (ক্যাপেক্স), দীর্ঘস্থায়ী এবং এটি সক্ষমতা নির্ধারণ করে; অন্যদিকে উৎপাদন হলো পরিচালন ব্যয় (ওপেক্স), পুনরাবৃত্তিমূলক এবং এটি বিপুল পরিমাণে উৎপাদন নিশ্চিত করে। টুলের নকশা উন্নত করার মাধ্যমে চক্র সময় এবং বাতিল পণ্যের পরিমাণ কমিয়ে উৎপাদন খরচ ১০–২৫% পর্যন্ত কমানো সম্ভব।
র্যাপিড টুলিং-এর উদ্দেশ্য কী?
আমি লঞ্চের ঝুঁকি কমাতে র্যাপিড টুলিং ব্যবহার করি: সম্পূর্ণ স্টিলে কাজ শুরু করার আগে, প্রোডাকশন-ইন্টেন্ট পদ্ধতি ব্যবহার করে ডিজাইন, মেটেরিয়াল এবং প্রসেস উইন্ডোগুলো যাচাই করি। এর উদ্দেশ্যগুলোর মধ্যে রয়েছে টাইম-টু-মার্কেট ৪-৮ সপ্তাহ কমানো, ডিএফএম (পার্টিং, ড্রাফট, ওয়াল, রিবস) প্রমাণ করা, একটি স্থিতিশীল সাইকেল (±৫%) প্রতিষ্ঠা করা এবং ইভিটি/ডিভিটি, সার্টিফিকেশন বা মার্কেট টেস্টের জন্য ১০-৫,০০০ পাইলট ইউনিট চালানো। এটি ভ্যারিয়েন্ট এক্সপ্লোরেশন (এ/বি গেটস, কুলিং) এবং প্রাথমিক কস্টিং-কেও সক্ষম করে, যা প্রচলিত টুলিংয়ের তুলনায় প্রায়শই প্রাথমিক বিনিয়োগ ৩০-৭০% কমিয়ে দেয়।
র্যাপিড টুলিং উৎপাদনের গতিকে কীভাবে প্রভাবিত করে?
আমি দ্রুত টুল তৈরি (২-১০ দিন) এবং সাইকেল-টাইম অপটিমাইজেশনের সমন্বয়ে উৎপাদন ত্বরান্বিত করি। কনফরমাল কুলিং বা অ্যালুমিনিয়াম ইনসার্ট কুলিং টাইম ২০-৫০% কমাতে পারে, যা সামগ্রিক সাইকেল ১০-৩৫% কমিয়ে দেয়। স্ট্যান্ডার্ড মোল্ড বেস এবং মডুলার ইনসার্ট তৈরির সময় আরও ১৫-২৫% কমিয়ে আনে। এর ফলে, আমি ৬-১০ সপ্তাহের পরিবর্তে ১-৩ সপ্তাহের মধ্যে CAD ফ্রিজ থেকে শিপযোগ্য পাইলট তৈরি করতে পারি এবং একই সাথে গুরুত্বপূর্ণ ডাইমেনশনগুলোতে Cpk ≥১.৩৩ বজায় রাখি। এটি আয়কে ত্বরান্বিত করে এবং বিনিয়োগ ফেরতের সময় কমিয়ে আনে, যার ফলে প্রায়শই প্রথম ৫০০-১৫০০টি পার্টসের মধ্যেই বিনিয়োগের উপর রিটার্ন (ROI) অর্জিত হয়।
উপসংহার
র্যাপিড টুলিং প্রত্যক্ষ বা পরোক্ষ উপায়ে কয়েক দিনের মধ্যেই প্রোটোটাইপিং এবং উৎপাদনের মধ্যে সংযোগ স্থাপন করে। গেটিং, কুলিং, সংকোচন এবং সাইকেল টাইম যাচাই করার জন্য উৎপাদন সামগ্রী ব্যবহার করলে লিড টাইম ৪০-৬০% কমে যায়, যা ১০-৫,০০০ ট্রায়াল ইউনিটের জন্য আদর্শ। এর সাফল্য নির্ভর করে ডিএফএম (DfM), মেটেরিয়াল ফিট, টুল ট্রায়াল এবং কিউএ (QA)-এর উপর। টুলের জীবনকাল এবং তাপমাত্রার সীমাবদ্ধতাগুলো চিহ্নিত করে, স্কেল-আপের জন্য হার্ডেনড স্টিল ব্যবহার করা হয়। র্যাপিড টুলিং সম্পর্কে আপনার কোনো নির্দিষ্ট প্রয়োজন বা প্রশ্ন আছে কি? আপনার ধারণাটি আমাদের সাথে শেয়ার করে মেসেজ করতে পারেন!
















