
প্লেটিং কী? প্রকারভেদ, প্রক্রিয়া ও প্রয়োগ
প্লেটিং হলো একটি পৃষ্ঠতল-সমাপ্তি প্রক্রিয়া, যার মাধ্যমে কোনো আধারের উপর ধাতুর একটি পাতলা স্তর জমা করা হয়। সাধারণত, সম্পূর্ণ উপাদানটি আবরণী উপাদান দিয়ে তৈরি না করেই, এর ক্ষয় প্রতিরোধ ক্ষমতা, পরিধান প্রতিরোধ ক্ষমতা, বৈদ্যুতিক কার্যকারিতা, ঝালাইযোগ্যতা বা বাহ্যিক সৌন্দর্য উন্নত করার জন্য এটি ব্যবহৃত হয়।
এই নির্দেশিকায় ব্যাখ্যা করা হয়েছে প্লেটিং কী, প্লেটিং প্রক্রিয়া কীভাবে কাজ করে, প্রধান প্লেটিং পদ্ধতি ও ধাতুসমূহ, এবং আবরণের পুরুত্ব, পৃষ্ঠের প্রস্তুতি, জ্যামিতি ও পরিদর্শন কীভাবে তৈরি যন্ত্রাংশকে প্রভাবিত করে। এতে সূক্ষ্ম সিএনসি মেশিনে তৈরি যন্ত্রাংশ প্লেটিং করার ব্যবহারিক বিবেচ্য বিষয়গুলোও অন্তর্ভুক্ত রয়েছে।
প্লেটিং কী?
প্লেটিং হলো সাবস্ট্রেট নামে পরিচিত অন্য কোনো উপাদানের পৃষ্ঠে একটি পাতলা ধাতব স্তর প্রয়োগ করার প্রক্রিয়া। প্রয়োগের উপর নির্ভর করে, এই জমা হওয়া স্তরটি ক্ষয়রোধী সুরক্ষা, উন্নততর ঘর্ষণ প্রতিরোধ ক্ষমতা, উন্নত বৈদ্যুতিক পরিবাহিতা, অধিকতর ঝালাইযোগ্যতা অথবা একটি আলংকারিক প্রলেপ প্রদান করতে পারে।
সাবস্ট্রেটটি যন্ত্রাংশটির প্রধান আকৃতি এবং কাঠামোগত বৈশিষ্ট্য প্রদান করে, অন্যদিকে প্রলেপযুক্ত স্তরটি এর পৃষ্ঠের বৈশিষ্ট্য পরিবর্তন করে। উদাহরণস্বরূপ, একটি ইস্পাতের উপাদানে ক্ষয়রোধী সুরক্ষার জন্য জিঙ্কের প্রলেপ দেওয়া হতে পারে, অন্যদিকে একটি বৈদ্যুতিক সংযোগের বৈদ্যুতিক বা সংযোজন কর্মক্ষমতা উন্নত করার জন্য তাতে তামা, টিন, রূপা বা সোনা লাগানো হতে পারে।
এই পদ্ধতিটি সাশ্রয়ী হতে পারে, কারণ এতে কেবল পৃষ্ঠতলেই বিশেষায়িত উপাদানটি প্রয়োগ করা হয়। ফলে, একটি যন্ত্রাংশ তার মূল উপাদানের শক্তি ও খরচের সুবিধাগুলো বজায় রাখার পাশাপাশি প্রলেপ স্তর থেকে নির্বাচিত কিছু পৃষ্ঠতলীয় বৈশিষ্ট্যও অর্জন করতে পারে।
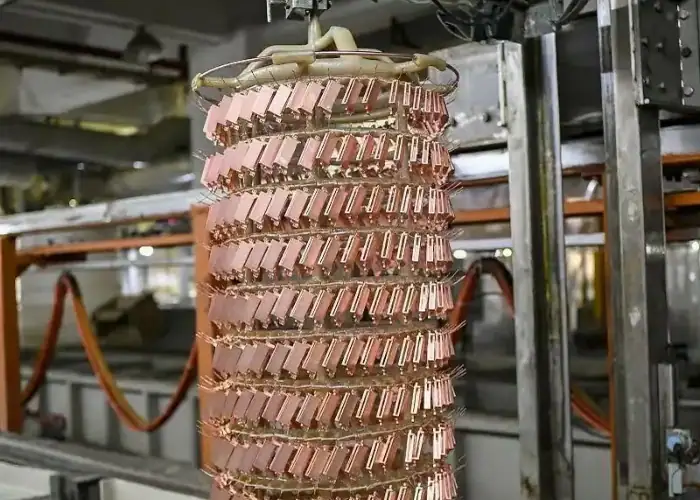
প্লেটিং বনাম কোটিং
প্লেটিং এবং কোটিং সম্পর্কিত পরিভাষা হলেও, কোটিং শব্দটি আরও ব্যাপক।
প্লেটিং বলতে সাধারণত তড়িৎ-রাসায়নিক, রাসায়নিক, নিমজ্জন বা সংশ্লিষ্ট ধাতু-অবক্ষেপণ প্রক্রিয়ার মাধ্যমে কোনো আধারের উপর ধাতব স্তর জমা করাকে বোঝায়।
আবরণের মধ্যে ধাতব স্তরের পাশাপাশি রঙ, পাউডার কোটিং, পলিমার, সিরামিক এবং অন্যান্য প্রতিরক্ষামূলক ফিল্ম অন্তর্ভুক্ত থাকতে পারে।
ইঞ্জিনিয়ারিং ড্রয়িংয়ের ক্ষেত্রে সঠিক পরিভাষা ব্যবহার করলে তা প্রস্তুতকারকদের প্রয়োজনীয় উপাদান, প্রক্রিয়া, পুরুত্ব এবং পরিদর্শন পদ্ধতি বুঝতে সাহায্য করে।
প্লেটিং বনাম অ্যানোডাইজিং
প্লেটিং প্রক্রিয়ায় পৃষ্ঠতলের উপর অন্য একটি পদার্থ জমা হয়। অ্যানোডাইজিং ভিন্নভাবে কাজ করে।
অ্যানোডাইজিং প্রক্রিয়ায়, কোনো ধাতুর—সাধারণত অ্যালুমিনিয়ামের—পৃষ্ঠকে তড়িৎ-রাসায়নিকভাবে একটি নিয়ন্ত্রিত অক্সাইড স্তরে রূপান্তরিত করা হয়। এটি নিকেল বা জিঙ্ক প্লেটিংয়ের মতো কেবল একটি পৃথক ধাতব প্রলেপ যোগ করে না।
সিএনসি যন্ত্রাংশের ক্ষেত্রে এই পার্থক্যটি গুরুত্বপূর্ণ, কারণ অ্যানোডাইজিং এবং প্লেটিং যন্ত্রাংশের মাত্রা, ক্ষয় আচরণ, বাহ্যিক রূপ, বৈদ্যুতিক বৈশিষ্ট্য এবং মাস্কিং-এর প্রয়োজনীয়তাকে ভিন্নভাবে প্রভাবিত করে।
ধাতব প্রলেপ কেন ব্যবহার করা হয়?
ধাতব প্রলেপ প্রকৌশলীদের কোনো যন্ত্রাংশের সম্পূর্ণ মূল উপাদান পরিবর্তন না করেই তার পৃষ্ঠতল পরিবর্তন করার সুযোগ দেয়। প্রয়োজনীয় কাজের ধরনের ওপর ভিত্তি করেই প্রলেপ দেওয়ার ধাতু এবং প্রক্রিয়া উভয়ই নির্ধারিত হয়।
জারা প্রতিরোধের উন্নতি করুন
ক্ষয়রোধী সুরক্ষা হলো প্রলেপ দেওয়ার অন্যতম প্রধান কারণ।
একটি ধাতব প্রলেপ মূল পৃষ্ঠ এবং আর্দ্রতা, অক্সিজেন, রাসায়নিক পদার্থ বা অন্যান্য ক্ষয়কারী পরিবেশের মধ্যে একটি প্রতিবন্ধক হিসেবে কাজ করতে পারে। ইস্পাতকে সুরক্ষিত করতে দস্তা ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নিকেল এবং ক্রোমিয়ামের প্রলেপও উপযুক্ত প্রয়োগের ক্ষেত্রে কার্যকর ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করতে পারে।
প্রয়োজনীয় সুরক্ষা নির্ভর করে মূল ধাতু, পরিবেশ, প্রলেপের পুরুত্ব এবং স্পেসিফিকেশনের উপর। একটি আলংকারিক অভ্যন্তরীণ উপাদান এবং আর্দ্রতা বা রাসায়নিক পদার্থের সংস্পর্শে আসা একটি শিল্প যন্ত্রাংশের জন্য সম্পূর্ণ ভিন্ন ধরনের প্রলেপ ব্যবস্থা প্রয়োজন হতে পারে।
পরিধান প্রতিরোধ ক্ষমতা এবং পৃষ্ঠের কঠোরতা উন্নত করুন
পৃষ্ঠের স্থায়িত্ব বাড়ানোর জন্য কিছু প্রলেপ স্তর নির্বাচন করা হয়।
যেখানে পৃষ্ঠতল ঘর্ষণ, সংস্পর্শ বা বারবার যান্ত্রিক ক্ষয়ের সম্মুখীন হয়, সেখানে নিকেল এবং ক্রোমিয়াম-ভিত্তিক প্রলেপ ব্যবহার করা যেতে পারে। এটি শ্যাফট, পিন, টুলিং সারফেস, মেশিনের যন্ত্রাংশ এবং অন্যান্য ক্ষেত্রে উপযোগী হতে পারে, যেখানে মূল উপাদানটি কাঠামোগত শক্তি প্রদান করে কিন্তু পৃষ্ঠতলের অতিরিক্ত সুরক্ষার প্রয়োজন হয়।
প্রলেপ প্রধানত পৃষ্ঠতলের আচরণ পরিবর্তন করে। এটি স্বয়ংক্রিয়ভাবে সম্পূর্ণ যন্ত্রাংশটির শক্তি বৃদ্ধি করে না।
বৈদ্যুতিক পরিবাহিতা এবং ঝালাইযোগ্যতা উন্নত করুন
তামা, রূপা, সোনা এবং টিন বৈদ্যুতিক ও ইলেকট্রনিক ক্ষেত্রে গুরুত্বপূর্ণ প্রলেপ উপাদান।
তামা ও রূপা উচ্চ পরিবাহিতা প্রদান করে, সোনা তার পরিবাহিতা ও ক্ষয়-প্রতিরোধ ক্ষমতার জন্য মূল্যবান, এবং ঝালাইযোগ্যতা গুরুত্বপূর্ণ হলে সাধারণত টিন নির্বাচন করা হয়। সিইপি (CEP) বিশেষভাবে ঝালাইযোগ্যতা এবং বৈদ্যুতিক পরিবাহিতাকে গুরুত্বপূর্ণ প্রলেপন কার্যকারিতা হিসেবে চিহ্নিত করে।
এই কারণে কন্ট্যাক্ট, কানেক্টর, টার্মিনাল, ইলেকট্রনিক উপাদান এবং অন্যান্য যন্ত্রাংশের ক্ষেত্রে প্লেটিং উপযোগী, যেখানে শুধুমাত্র পৃষ্ঠতলের নির্দিষ্ট বৈদ্যুতিক বৈশিষ্ট্য প্রয়োজন হয়।
চেহারা উন্নত করুন
প্লেটিং কোনো যন্ত্রাংশের দৃশ্যমান গুণমানও উন্নত করতে পারে।
নিকেল, ক্রোমিয়াম, সোনা এবং অন্যান্য প্রলেপ উজ্জ্বল, প্রতিফলক, মসৃণ বা আলংকারিক পৃষ্ঠতল তৈরি করতে পারে। কিছু পণ্যের ক্ষেত্রে বাহ্যিক সৌন্দর্যই প্রধান উদ্দেশ্য, আবার অন্যগুলিতে আলংকারিক কার্যকারিতার সাথে ক্ষয় বা পরিধান থেকে সুরক্ষার সমন্বয় ঘটানো হয়।
দৃশ্যমান সিএনসি যন্ত্রাংশের ক্ষেত্রে, চূড়ান্ত রূপটি প্রলেপের নিচে থাকা যন্ত্রনির্মিত পৃষ্ঠের মানের উপরও নির্ভর করে।
প্লেটিং প্রক্রিয়াটি কীভাবে কাজ করে?
যদিও বিভিন্ন প্লেটিং পদ্ধতিতে ভিন্ন ভিন্ন জমা করার কৌশল ব্যবহার করা হয়, পৃষ্ঠতলের প্রস্তুতি অত্যন্ত গুরুত্বপূর্ণ। তেল, গ্রিজ, অক্সাইড, ময়লা এবং মেশিনিংয়ের অবশিষ্টাংশ প্রলেপের আনুগত্যে বাধা সৃষ্টি করতে পারে এবং অসঙ্গত ফলাফল তৈরি করতে পারে।
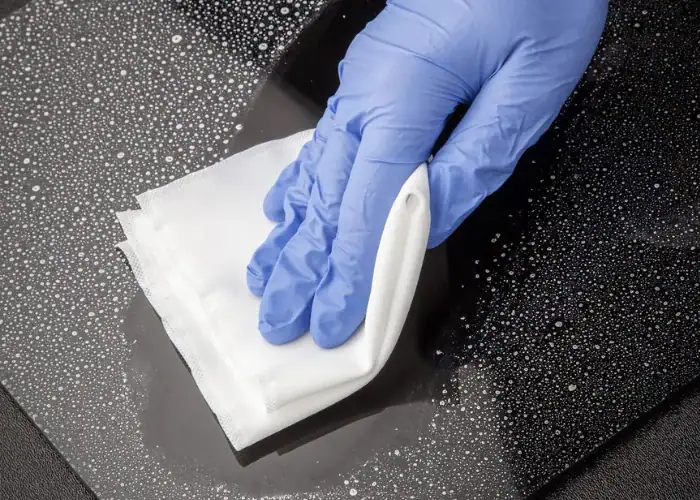
পৃষ্ঠতল পরিষ্কার এবং প্রস্তুতি
প্রথম ধাপ হলো সাবস্ট্রেট প্রস্তুত করা।
সাধারণ প্রস্তুতির মধ্যে অন্তর্ভুক্ত থাকতে পারে:
- degreasing
- রাসায়নিক পরিষ্কার
- অক্সাইড অপসারণ
- অ্যাসিড চিকিত্সা
- নকশাকাটা
- যান্ত্রিক মসৃণতা
- সারফেস অ্যাক্টিভেশন
সঠিক ক্রমটি মূল উপাদান এবং প্রলেপ দেওয়ার পদ্ধতির উপর নির্ভর করে।
একটি পরিষ্কার এবং রাসায়নিকভাবে সক্রিয় পৃষ্ঠতল প্রলেপযুক্ত ধাতুকে সঠিকভাবে সংযুক্ত হওয়ার জন্য আরও ভালো সুযোগ দেয়। ত্রুটিপূর্ণ প্রস্তুতির ফলে প্রলেপ উঠে যেতে পারে, অনাবৃত স্থান তৈরি হতে পারে, ফোস্কা পড়তে পারে বা প্রলেপের আচ্ছাদন অসামঞ্জস্যপূর্ণ হতে পারে।
প্লেটিং বাথ এবং ধাতু জমা
প্রস্তুতির পর, অংশটি একটি প্লেটিং দ্রবণ বা অন্য কোনো প্রলেপ প্রক্রিয়ায় প্রবেশ করে।
ইলেকট্রোপ্লেটিং প্রক্রিয়ায়, ওয়ার্কপিসটিকে ধাতব আয়নযুক্ত একটি ইলেকট্রোলাইটে রাখা হয়। বৈদ্যুতিক প্রবাহ ধনাত্মক চার্জযুক্ত ধাতব আয়নগুলোকে ঋণাত্মক চার্জযুক্ত ওয়ার্কপিসের দিকে চালিত করে, যেখানে সেগুলো বিজারিত হয়ে একটি ধাতব স্তর হিসেবে জমা হয়।
ইলেকট্রোলেস প্লেটিং-এ, বাইরে থেকে প্রয়োগ করা বৈদ্যুতিক প্রবাহের পরিবর্তে একটি নিয়ন্ত্রিত রাসায়নিক বিক্রিয়ার মাধ্যমে প্রলেপ জমা হয়। এই পার্থক্যটি প্রক্রিয়া নিয়ন্ত্রণ, জ্যামিতিক পরিধি, উপাদানের সামঞ্জস্য এবং প্রলেপের একরূপতাকে প্রভাবিত করে।
ধৌতকরণ, শুকানো এবং চিকিৎসার পরবর্তী
প্রলেপ দেওয়ার পর, অবশিষ্ট রাসায়নিক পদার্থ দূর করার জন্য অংশগুলো সাধারণত ধুয়ে ফেলা হয় এবং তারপর শুকানো হয়।
স্পেসিফিকেশন অনুযায়ী, অতিরিক্ত অপারেশনের মধ্যে পলিশিং, হিট ট্রিটমেন্ট, সিলিং, প্যাসিভেশন বা অন্যান্য ফিনিশিং ধাপ অন্তর্ভুক্ত থাকতে পারে। 3ERP সামগ্রিক প্রক্রিয়ার সাধারণ পর্যায় হিসেবে সারফেস প্রিপারেশন, অ্যাক্টিভেশন, প্লেটিং, রিন্সিং এবং ড্রাইং/পোস্ট-ট্রিটমেন্টের বর্ণনা দেয়।
প্রলেপযুক্ত উপাদানটি বাহ্যিক রূপ, পুরুত্ব, আনুগত্য এবং মাত্রাগত প্রয়োজনীয়তা পূরণ করে কিনা, তা নিশ্চিত করার জন্য চূড়ান্ত পরিদর্শন করা হয়।
প্লেটিং-এর প্রধান প্রকারভেদগুলো কী কী?
বিভিন্ন প্লেটিং পদ্ধতি আবরণের একরূপতা, উপাদান নির্বাচন, প্রক্রিয়াকরণ খরচ এবং জটিল জ্যামিতিক গঠনের জন্য উপযুক্ততার মধ্যে ভিন্ন ভিন্ন ভারসাম্য প্রদান করে।
তাড়িতলেপন
ইলেকট্রোপ্লেটিং সবচেয়ে বহুল ব্যবহৃত ধাতু প্রলেপ দেওয়ার প্রক্রিয়াগুলোর মধ্যে একটি।
একটি তড়িৎবিশ্লেষ্য দ্রবণে কার্যবস্তুটি ক্যাথোড হিসেবে কাজ করে এবং তড়িৎ প্রবাহের ফলে এর পৃষ্ঠে ধাতব আয়ন জমা হয়। সাধারণত তড়িৎলেপন করা হয় এমন উপাদানগুলোর মধ্যে রয়েছে নিকেল, তামা, দস্তা, ক্রোমিয়াম, টিন, সোনা এবং রুপা।
ইলেকট্রোপ্লেটিং বিভিন্ন ধরনের কার্যকরী এবং আলংকারিক ফিনিশ প্রদান করে। তবে, বৈদ্যুতিক ক্ষেত্র এবং যন্ত্রাংশের জ্যামিতিক গঠন কোণা, ধার, খাঁজ এবং অন্যান্য অংশে উপাদান কতটা সুষমভাবে জমা হবে, তা প্রভাবিত করতে পারে।
অতএব, সূক্ষ্ম যন্ত্রাংশের চূড়ান্ত মাত্রা নির্ধারণ করার সময় আবরণের বন্টন অবশ্যই বিবেচনা করতে হবে।
ইলেক্ট্রোলেস প্লেটিং
ইলেকট্রোলেস প্লেটিং পদ্ধতিতে কোনো বাহ্যিক বৈদ্যুতিক প্রবাহ ছাড়াই রাসায়নিক বিজারণ বিক্রিয়ার মাধ্যমে ধাতু জমা করা হয়।
সবচেয়ে সুপরিচিত উদাহরণগুলোর মধ্যে একটি হলো ইলেকট্রোলেস নিকেল প্লেটিং। যেহেতু এই প্রক্রিয়ায় তড়িৎ প্রবাহের পরিবর্তে রাসায়নিকভাবে প্রলেপ দেওয়া হয়, তাই এটি জটিল জ্যামিতিক আকৃতির উপর তুলনামূলকভাবে সুষম প্রলেপ প্রদান করতে পারে।
এর ফলে, যেসব যন্ত্রাংশে খাঁজ, জটিল গঠন বা বৈশিষ্ট্য থাকে এবং যেখানে আবরণের পুরুত্ব সামঞ্জস্যপূর্ণ থাকা গুরুত্বপূর্ণ, সেগুলোর জন্য ইলেকট্রোলেস প্লেটিং আকর্ষণীয় হয়ে ওঠে।
প্রক্রিয়া রসায়নের এখনও সতর্ক নিয়ন্ত্রণ প্রয়োজন, এবং জমা হওয়া স্তরের সঠিক বৈশিষ্ট্য নির্বাচিত প্লেটিং সিস্টেম ও স্পেসিফিকেশনের উপর নির্ভর করে।
নিমজ্জন প্রলেপ
ইমার্সন প্লেটিং পদ্ধতিতে বাহ্যিক বৈদ্যুতিক প্রবাহের পরিবর্তে একটি রাসায়নিক প্রতিস্থাপন বিক্রিয়া ব্যবহৃত হয়।
সাবস্ট্রেটটিকে অপেক্ষাকৃত নিষ্ক্রিয় ধাতুর আয়নযুক্ত একটি দ্রবণে ডুবানো হয়, যা এর পৃষ্ঠের পরমাণুগুলোকে প্রতিস্থাপন করে এবং একটি অপেক্ষাকৃত পাতলা আস্তরণ তৈরি করে। যেহেতু এই বিক্রিয়াটি স্ব-সীমাবদ্ধ, তাই নিমজ্জন প্রক্রিয়ায় সাধারণত প্রচলিত ইলেকট্রোপ্লেটিংয়ের চেয়ে পাতলা আস্তরণ তৈরি হয়।
এই আবরণগুলো ইলেকট্রনিক্স এবং অন্যান্য ক্ষেত্রে উপযোগী হতে পারে, যেখানে একটি পাতলা কার্যকরী ধাতব পৃষ্ঠের প্রয়োজন হয়।
নির্বাচনী এবং ব্রাশ প্লেটিং
সিলেক্টিভ প্লেটিং পদ্ধতিতে পুরো যন্ত্রাংশটিকে আবৃত না করে, শুধুমাত্র যেখানে প্রয়োজন সেখানেই প্রলেপ দেওয়া হয়।
ব্রাশ প্লেটিং একটি পদ্ধতি। একটি ব্রাশের মতো যন্ত্র প্লেটিং দ্রবণ বহন করে এবং বৈদ্যুতিক প্রবাহের মাধ্যমে একটি নির্দিষ্ট স্থানে উপাদান জমা করে। এটি স্থানীয় মেরামত, ক্ষয়প্রাপ্ত স্থান, বৈদ্যুতিক সংযোগ বা নির্দিষ্ট কার্যকরী পৃষ্ঠের জন্য উপযোগী হতে পারে।
সিলেক্টিভ প্লেটিং অপ্রয়োজনীয় প্রলেপ কমাতে পারে এবং যেসব অংশে প্রলেপ দেওয়া উচিত নয়, সেগুলোকে সুরক্ষিত রাখতে পারে।
প্রলেপ দেওয়ার জন্য সাধারণত কোন ধাতুগুলো ব্যবহার করা হয়?
সঠিক প্রলেপ দেওয়ার ধাতু নির্ভর করে কার্যকরী প্রয়োজনীয়তা, ভিত্তি, পরিবেশ, বাহ্যিক রূপ এবং খরচের উপর।
| প্লেটিং ধাতু | প্রধান সুবিধা | সাধারণ ব্যবহার |
| নিকেল করা | জারা এবং পরিধান প্রতিরোধের | যথার্থ যান্ত্রিক অংশ |
| দস্তা | বলিদানের জারা সুরক্ষা | ইস্পাতের যন্ত্রাংশ এবং ফাস্টেনার |
| ক্রৌমিয়াম | কঠোরতা, পরিধান প্রতিরোধ ক্ষমতা, চেহারা | যান্ত্রিক এবং স্বয়ংচালিত যন্ত্রাংশ |
| তামা | পরিবাহিতা এবং আন্ডারকোটিং | বৈদ্যুতিক এবং বহুস্তরীয় প্লেটিং |
| টিন | ঝালাইযোগ্যতা এবং ক্ষয় সুরক্ষা | বৈদ্যুতিক উপাদান |
| স্বর্ণ | পরিবাহিতা এবং ক্ষয় প্রতিরোধ | বৈদ্যুতিক যোগাযোগ |
| রূপা | উচ্চ বৈদ্যুতিক পরিবাহিতা | বৈদ্যুতিক অ্যাপ্লিকেশন |
এই ধাতুগুলো সাধারণত ব্যবহৃত হয়, কারণ এদের প্রত্যেকটি পরিবাহিতা, ক্ষয় আচরণ, পরিধান প্রতিরোধ ক্ষমতা, বাহ্যিক রূপ এবং খরচের ক্ষেত্রে ভিন্ন ভিন্ন ভারসাম্য প্রদান করে।
নিকেলের প্রলেপ
যখন ক্ষয় প্রতিরোধ, পরিধান প্রতিরোধ ক্ষমতা বা একটি টেকসই ধাতব পৃষ্ঠের প্রয়োজন হয়, তখন নিকেল প্রলেপ ব্যাপকভাবে ব্যবহৃত হয়।
ইলেকট্রোলাইটিক নিকেল এবং ইলেকট্রোলেস নিকেল উভয় প্রক্রিয়াই উপলব্ধ। ইলেকট্রোলাইটিক নিকেল বৈদ্যুতিক প্রবাহ ব্যবহার করে, অন্যদিকে ইলেকট্রোলেস নিকেল রাসায়নিক বিজারণের উপর নির্ভর করে।
সূক্ষ্ম যন্ত্রাংশের ক্ষেত্রে এই পার্থক্যটি গুরুত্বপূর্ণ, কারণ ইলেকট্রোলেস ডিপোজিশন জটিল পৃষ্ঠতলে আরও সুষম পুরুত্ব প্রদান করতে পারে, অন্যদিকে প্রচলিত ইলেকট্রোপ্লেটিং প্রয়োজনীয় ফিনিশ এবং উৎপাদন প্রক্রিয়ার উপর নির্ভর করে অন্যান্য সুবিধাও দিতে পারে।
জিঙ্ক এবং ক্রোম প্লেটিং
ইস্পাতকে ক্ষয়রোধী সুরক্ষার জন্য সাধারণত জিঙ্কের প্রলেপ দেওয়া হয়। জিঙ্ক আত্মত্যাগী সুরক্ষা প্রদান করতে পারে, যার অর্থ হলো এই প্রলেপটি অগ্রাধিকার ভিত্তিতে ক্ষয়প্রাপ্ত হয়ে এর নিচের ইস্পাতকে রক্ষা করতে সাহায্য করে।
যেখানে কাঠিন্য, ক্ষয় প্রতিরোধ ক্ষমতা, মরিচা থেকে সুরক্ষা বা প্রতিফলক রূপের প্রয়োজন হয়, সেখানে ক্রোমিয়াম প্রলেপ ব্যবহার করা হয়। ইন্ডাস্ট্রিয়াল হার্ড ক্রোম এবং ডেকোরেটিভ ক্রোমকে একই প্রক্রিয়া হিসেবে গণ্য করা উচিত নয়, কারণ এদের উদ্দেশ্য, আবরণ ব্যবস্থা এবং পুরুত্ব ভিন্ন হতে পারে।
তামা, টিন, সোনা এবং রূপার প্রলেপ
বিদ্যুৎ পরিবাহিতার জন্য এবং বহুস্তরীয় প্রলেপ ব্যবস্থায় একটি মধ্যবর্তী স্তর হিসেবে তামা ব্যাপকভাবে ব্যবহৃত হয়।
যেখানে ঝালাইযোগ্যতার প্রয়োজন হয়, সেখানে টিন বিশেষভাবে উপযোগী। সোনা পরিবাহিতার সাথে শক্তিশালী ক্ষয়রোধী ক্ষমতার সমন্বয় ঘটায়, যা এটিকে বৈদ্যুতিক সংযোগের জন্য মূল্যবান করে তোলে। রুপা অত্যন্ত উচ্চ বৈদ্যুতিক এবং তাপীয় পরিবাহিতা প্রদান করে।
বৈদ্যুতিক যন্ত্রাংশের ক্ষেত্রে, নির্বাচিত আবরণটি সংস্পর্শ রোধ, ক্ষয়, পরিবেশ, ঝালাই এবং খরচের প্রয়োজনীয়তার সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত।
ইলেকট্রোপ্লেটিং বনাম ইলেকট্রোলেস প্লেটিং
ইলেকট্রোপ্লেটিং এবং ইলেকট্রোলেস প্লেটিং উভয়ই কার্যকরী ধাতব প্রলেপ তৈরি করতে পারে, কিন্তু তারা ভিন্ন ভিন্ন জমা করার প্রক্রিয়া ব্যবহার করে।
| গুণক | তাড়িতলেপন | ইলেক্ট্রোলেস প্লেটিং |
| জমা দেওয়ার পদ্ধতি | বৈদ্যুতিক প্রবাহ | রাসায়নিক বিক্রিয়া |
| বাহ্যিক প্রবাহ | প্রয়োজনীয় | আবশ্যক না |
| পুরুত্ব বিতরণ | আরও জ্যামিতি-নির্ভর | সাধারণত আরও অভিন্ন |
| জটিল জ্যামিতি | সতর্ক প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন। | জটিল পৃষ্ঠতলের জন্য বিশেষভাবে উপযুক্ত |
| সাধারণ উদাহরণ | ইলেক্ট্রোলাইটিক নিকেল | ইলেক্ট্রোলেস নিকেল |
| নিয়ন্ত্রণ প্রক্রিয়া | বৈদ্যুতিক + রাসায়নিক | প্রধানত রাসায়নিক |
ইলেকট্রোপ্লেটিং বিভিন্ন ধরণের ধাতু এবং প্রয়োগের জন্য উপযুক্ত, অন্যদিকে জটিল বৈশিষ্ট্যগুলিতে অভিন্ন প্রলেপ দেওয়া বিশেষভাবে গুরুত্বপূর্ণ হলে প্রায়শই ইলেকট্রোলেস প্লেটিং বেছে নেওয়া হয়।
কোনো পদ্ধতিই স্বয়ংক্রিয়ভাবে অন্যটির চেয়ে ভালো নয়। এর নির্বাচন নির্ভর করে মূল উপাদান, জ্যামিতিক গঠন, আবরণের বৈশিষ্ট্য, পুরুত্ব, উৎপাদনের পরিমাণ এবং কার্যকারিতার প্রয়োজনীয়তার ওপর।
প্লেটিং কীভাবে সিএনসি পার্টের মাত্রাকে প্রভাবিত করে?
সূক্ষ্ম সিএনসি যন্ত্রাংশের ক্ষেত্রে, প্লেটিংকে মেশিনিংয়ের পরে যোগ করা একটি বাহ্যিক প্রক্রিয়া হিসেবে না দেখে, বরং মাত্রিক নকশার অংশ হিসেবেই বিবেচনা করতে হবে।
জমা হওয়া একটি স্তর প্রলেপযুক্ত পৃষ্ঠতলের চূড়ান্ত আকার পরিবর্তন করে। সিইপি বিশেষভাবে উল্লেখ করে যে, প্রলেপ দেওয়ার পরবর্তী পরিমাপের পাশাপাশি প্রলেপের পুরুত্বও অবশ্যই পরীক্ষা করতে হবে, বিশেষ করে সেই অংশগুলোর ক্ষেত্রে যেগুলোকে অবশ্যই সংলগ্ন অংশগুলোর সাথে খাপ খাওয়াতে হবে।
প্লেটিংয়ের পুরুত্ব এবং সহনশীলতা
বাইরের ব্যাসে প্রলেপ দেওয়া হলে, চূড়ান্ত ব্যাস বেড়ে যায়। আর যদি এটি কোনো ছিদ্রের ভেতরে দেওয়া হয়, তাহলে উপলব্ধ খোলা জায়গাটি ছোট হয়ে যায়।
এর ফলে প্রভাবিত হতে পারে:
- shafts
- যথার্থ বোর
- বিয়ারিং আসন
- স্লাইডিং ফিট
- টপিক
- সিলিং পৃষ্ঠতল
- সংযোগকারী বৈশিষ্ট্য
ড্রয়িং-এ এটি স্পষ্ট থাকা উচিত যে মাত্রাগত সহনশীলতা প্লেটিং-এর আগে প্রযোজ্য হবে, নাকি পরে।
সূক্ষ্ম সহনশীলতার যন্ত্রাংশের ক্ষেত্রে, মেশিনিং অ্যালাউন্সের মধ্যে নির্দিষ্ট আবরণের পুরুত্ব বিবেচনা করার প্রয়োজন হতে পারে, যাতে চূড়ান্ত প্রলেপযুক্ত অংশটি সহনশীলতার মধ্যে থাকে।
গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি মাস্কিং করা
সব পৃষ্ঠতলেই প্রলেপ দেওয়া আবশ্যক নয়।
সাধারণত মাস্কিং করার ক্ষেত্রগুলোর মধ্যে থাকতে পারে সূক্ষ্ম থ্রেড, বেয়ারিং ইন্টারফেস, বৈদ্যুতিক সংযোগ অঞ্চল, সিলিং ফেস, ডেটাম সারফেস, বা এমন অন্যান্য বৈশিষ্ট্য যেখানে কোটিং জমে গেলে কার্যকারিতায় ব্যাঘাত ঘটতে পারে।
ড্রয়িংটিতে প্রলেপযুক্ত এলাকা এবং প্রলেপবিহীন রাখতে হবে এমন পৃষ্ঠতলগুলো চিহ্নিত করতে হবে।
সুস্পষ্ট মাস্কিং বিধি মেশিনিং, ফিনিশিং এবং ইন্সপেকশনের মধ্যকার অস্পষ্টতা হ্রাস করে।
প্লেটিংয়ের আগে নাকি পরে মেশিন ব্যবহার করবেন?
বেশিরভাগ সূক্ষ্ম যন্ত্রাংশ প্লেটিং করার আগে প্রাথমিকভাবে মেশিনিং করা হয়, কারণ প্লেটেড স্তরটি সাধারণত চূড়ান্ত পৃষ্ঠের উপরেই রেখে দেওয়ার উদ্দেশ্য থাকে।
একটি সাধারণ ক্রম হতে পারে:
সিএনসি মেশিনিং → ধারালো প্রান্ত অপসারণ ও পরিষ্কারকরণ → প্রলেপ প্রদান → চূড়ান্ত পরিদর্শন
তবে, যখন কোনো প্রলেপযুক্ত কার্যকরী পৃষ্ঠের একটি বিশেষভাবে চাহিদাপূর্ণ চূড়ান্ত আকার বা ফিনিশ থাকে, তখন প্রলেপ দেওয়ার পরে কিছু যন্ত্রাংশের জন্য গ্রাইন্ডিং, পলিশিং, ল্যাপিং বা অন্য কোনো নিয়ন্ত্রিত ফিনিশিং প্রক্রিয়ার প্রয়োজন হতে পারে।
সঠিক ক্রমটি আবরণের পুরুত্ব, সহনশীলতা, পৃষ্ঠের মসৃণতা, জ্যামিতি এবং কার্যকরী প্রয়োজনীয়তার উপর নির্ভর করে।
কোন বিষয়গুলো প্লেটিংয়ের মানকে প্রভাবিত করে?
ভালো প্লেটিং শুধু নিকেল বা জিঙ্কের মতো ধাতু নির্বাচনের উপরই নির্ভর করে না। পৃষ্ঠের অবস্থা, যন্ত্রাংশের জ্যামিতি, বাথের অবস্থা, কারেন্টের বণ্টন, প্রক্রিয়াকরণের সময় এবং পরিচালনা—এই সবকিছুই চূড়ান্ত ফলাফলকে প্রভাবিত করতে পারে। সিইপি উল্লেখ করেছে যে, ডওয়েল টাইম, জ্যামিতি, বাথের তাপমাত্রা, বৈদ্যুতিক কারেন্ট এবং উপাদান নির্বাচন প্লেটিংয়ের পুরুত্ব ও সমরূপতাকে প্রভাবিত করতে পারে।
সারফেস কন্ডিশন
প্রলেপযুক্ত স্তরটি তার নীচের পৃষ্ঠতলকে অনুসরণ করে।
মেশিনিংয়ের দাগ, আঁচড়, অমসৃণ পৃষ্ঠ, দূষণ, অক্সাইডের আস্তরণ এবং অপর্যাপ্ত পরিষ্কার-পরিচ্ছন্নতা এর বাহ্যিক রূপ ও আনুগত্য উভয়কেই প্রভাবিত করতে পারে।
দৃশ্যত মসৃণ একটি প্রলেপ সবসময় মূল পৃষ্ঠের ত্রুটি লুকাতে পারে না। যদি বাহ্যিক সৌন্দর্য অত্যাবশ্যক হয়, তবে প্রলেপ দেওয়ার আগেই পৃষ্ঠের প্রয়োজনীয় অবস্থা নির্দিষ্ট করে দেওয়া উচিত।
জ্যামিতি এবং আবরণের অভিন্নতা
যন্ত্রাংশের জ্যামিতিক গঠন আবরণের বণ্টনকে ব্যাপকভাবে প্রভাবিত করতে পারে, বিশেষ করে ইলেকট্রোপ্লেটিংয়ের ক্ষেত্রে।
ধারালো প্রান্ত এবং উন্মুক্ত স্থানগুলিতে বেশি জমাট বাঁধতে পারে, অপরদিকে গভীর খাঁজ, অভ্যন্তরীণ গহ্বর এবং সহজে পৌঁছানো যায় না এমন স্থানগুলিতে কম জমাট বাঁধতে পারে।
জটিল সিএনসি যন্ত্রাংশের ক্ষেত্রে, প্রতিটি পৃষ্ঠে হুবহু একই প্রলেপ পড়বে এমনটা ধরে না নিয়ে, জ্যামিতির পাশাপাশি প্রলেপ দেওয়ার পদ্ধতি এবং পুরুত্বের সহনশীলতাও পর্যালোচনা করা উচিত।
স্নানের সময়, কারেন্ট এবং প্রক্রিয়া শর্তাবলী
প্রলেপের পুরুত্ব ও গুণমান নিয়ন্ত্রিত প্রক্রিয়াকরণ অবস্থার উপরও নির্ভর করে।
গুরুত্বপূর্ণ চলকগুলোর মধ্যে অন্তর্ভুক্ত থাকতে পারে:
- প্লেটিং সময়
- বর্তমান ঘনত্ব
- স্নানের তাপমাত্রা
- রাসায়নিক ঘনত্ব
- সমাধানের শর্ত
- অংশ অবস্থান
এই প্যারামিটারগুলো সাধারণত নির্বাচিত প্রক্রিয়া এবং প্রযোজ্য স্পেসিফিকেশন অনুযায়ী প্লেটিং সরবরাহকারী দ্বারা নিয়ন্ত্রিত হয়।
সাধারণ প্লেটিং ত্রুটি
প্রলেপের ত্রুটি বাহ্যিক রূপ, ক্ষয় প্রতিরোধ ক্ষমতা, মাত্রিক নির্ভুলতা এবং কার্যকালকে প্রভাবিত করতে পারে।
খোসা ওঠা এবং দুর্বল আনুগত্য
দূষক পদার্থ, অক্সাইড বা অনুপযুক্ত পৃষ্ঠতলের অবস্থার কারণে আবরণটি সঠিকভাবে সংযুক্ত হতে না পারলে দুর্বল আসঞ্জন ঘটতে পারে।
প্রাইমওয়েল্ড বন্ধনজনিত সমস্যার ক্ষেত্রে পৃষ্ঠতল প্রস্তুতিকে একটি প্রধান কারণ হিসেবে চিহ্নিত করেছে এবং উল্লেখ করেছে যে দূষণ আসঞ্জনে বাধা সৃষ্টি করতে পারে।
অতএব, যথাযথ পরিষ্করণ এবং সক্রিয়করণকে অপরিহার্য প্রক্রিয়া ধাপ হিসেবে গণ্য করা উচিত।
অসম প্লেটিং পুরুত্ব
যন্ত্রাংশের জ্যামিতিক গঠন, বিদ্যুৎ প্রবাহের বণ্টন, অবস্থান, র্যাকিং, নিমজ্জন অবস্থা অথবা অসামঞ্জস্যপূর্ণ প্রক্রিয়া নিয়ন্ত্রণের কারণে পুরুত্ব অসম হতে পারে।
এটি বিশেষত সূক্ষ্ম সহনশীলতার যন্ত্রাংশের ক্ষেত্রে গুরুত্বপূর্ণ, কারণ সামগ্রিক প্রলেপ গ্রহণযোগ্য মনে হলেও কোনো একটি নির্দিষ্ট স্থানে অতিরিক্ত প্রলেপ তার সংস্থাপনকে প্রভাবিত করতে পারে।
গর্ত, ফোসকা এবং বিবর্ণতা
গর্ত, ফোস্কা, দাগ এবং রঙের পার্থক্য দূষণ, প্রাক-প্রক্রিয়াকরণ, দ্রবণের অবস্থা, গ্যাস তৈরি হওয়া বা উপাদানের সামঞ্জস্যজনিত সমস্যার ইঙ্গিত দিতে পারে।
কার্যকরী আবরণের ক্ষেত্রে বাহ্যিক কিছু ভিন্নতা গ্রহণযোগ্য হতে পারে, তবে সৌন্দর্যবর্ধক যন্ত্রাংশের জন্য আরও কঠোর দৃশ্যগত মানদণ্ডের প্রয়োজন হতে পারে।
সুতরাং উৎপাদনের পূর্বেই প্রয়োজনীয় গ্রহণযোগ্যতার মানদণ্ড নির্ধারণ করা উচিত।
প্লেটিংয়ের গুণমান কীভাবে পরিদর্শন করা হয়?
পরিদর্শনে নিশ্চিত করতে হবে যে প্রলেপটি তার উদ্দিষ্ট কাজ সম্পাদন করছে এবং চূড়ান্ত অংশটি মাত্রাগতভাবে গ্রহণযোগ্য রয়েছে।
চাক্ষুষ পরিদর্শন
চাক্ষুষ পরিদর্শনের মাধ্যমে শনাক্ত করা যায়:
- খালি এলাকা
- পিলিং
- ফাটল
- ফোসকা
- গর্তে
- বিবর্ণতা
- অসামঞ্জস্যপূর্ণ কভারেজ
CEP এবং PrimeWeld উভয়ই কোটিংয়ের পরিধি ও সামঞ্জস্য পরীক্ষা করার জন্য চাক্ষুষ পরিদর্শনকে একটি প্রাথমিক পদক্ষেপ হিসেবে বর্ণনা করে।
প্লেটিং পুরুত্ব পরিমাপ
পুরুত্ব পরিমাপের মাধ্যমে যাচাই করা হয় যে জমা হওয়া স্তরটি নির্দিষ্ট প্রয়োজনীয়তা পূরণ করে কি না।
সম্ভাব্য পদ্ধতিগুলোর মধ্যে রয়েছে এক্স-রে-ভিত্তিক পরিমাপ, ক্রস-সেকশন বিশ্লেষণ, অথবা প্রযোজ্য মান দ্বারা সংজ্ঞায়িত অন্যান্য পদ্ধতি। সিইপি উল্লেখ করে যে, প্লেটিংয়ের পুরুত্ব এবং একরূপতা পরীক্ষা করার জন্য এক্স-রে পরিমাপ ব্যবহার করা যেতে পারে।
সঠিক পরিমাপ পদ্ধতি আবরণ, অধঃস্তর, পুরুত্বের পরিসর, জ্যামিতি এবং নির্দিষ্টকরণের উপর নির্ভর করে।
আনুগত্য এবং কার্যকরী পরীক্ষা
কিছু যন্ত্রাংশের জন্য আনুগত্য, ক্ষয়, ঝালাইযোগ্যতা, বৈদ্যুতিক বা অন্যান্য কার্যকারিতা পরীক্ষাও প্রয়োজন হয়।
সূক্ষ্ম সিএনসি যন্ত্রাংশের ক্ষেত্রে, এই পরীক্ষাগুলো চূড়ান্ত মাত্রিক পরিদর্শনের সাথে সমন্বয় করা উচিত। একটি আবরণ তার নিজস্ব পুরুত্বের প্রয়োজনীয়তা পূরণ করা সত্ত্বেও একটি শ্যাফট, ছিদ্র, থ্রেড বা ফিটকে ড্রয়িং টলারেন্সের বাইরে নিয়ে যেতে পারে।
উৎপাদনে প্লেটিং-এর প্রয়োগ
মোটরগাড়ি, মহাকাশ, ইলেকট্রনিক্স, শিল্প সরঞ্জাম, চিকিৎসা পণ্য এবং আরও অনেক উৎপাদন খাতে প্লেটিং ব্যবহৃত হয়, কারণ এর মাধ্যমে যন্ত্রাংশের সম্পূর্ণ উপাদান পরিবর্তন না করেই পৃষ্ঠতলে কার্যকরী বৈশিষ্ট্য যোগ করা যায়।
CNC মেশিন উপাদান
সিএনসি মেশিনে তৈরি যন্ত্রাংশে ক্ষয় প্রতিরোধ, পরিধান সুরক্ষা, পরিবাহিতা বা বাহ্যিক সৌন্দর্যের জন্য প্লেটিং ব্যবহার করা যেতে পারে।
প্লেটিংয়ের সাধারণ বৈশিষ্ট্যগুলোর মধ্যে অন্তর্ভুক্ত থাকতে পারে:
- shafts
- পিনের
- আবাসন
- বন্ধনী
- bushings
- যথার্থ জিনিসপত্র
- বৈদ্যুতিক উপাদান
এই অংশগুলোর ক্ষেত্রে, গুরুত্বপূর্ণ প্রকৌশলগত সম্পর্কটি হলো:
মেশিনিং করা মাত্রা + প্লেটিংয়ের পুরুত্ব + মাস্কিং + চূড়ান্ত পরিদর্শন
এই বিষয়গুলো একসাথে পরিকল্পনা করা হলে, প্লেটিং একটি অনিয়ন্ত্রিত চূড়ান্ত ধাপ না হয়ে উৎপাদন প্রক্রিয়ার অংশ হয়ে ওঠে।
বৈদ্যুতিক এবং ইলেকট্রনিক উপাদান
কানেক্টর, কন্ট্যাক্ট, টার্মিনাল, সার্কিট-সম্পর্কিত যন্ত্রাংশ এবং অন্যান্য পরিবাহী উপাদানে প্লেটিং ব্যাপকভাবে ব্যবহৃত হয়।
তামা, টিন, সোনা এবং রুপা পরিবাহিতা, ঝালাইযোগ্যতা, ক্ষয় প্রতিরোধ ক্ষমতা এবং সংযোগ কর্মক্ষমতার বিভিন্ন সমন্বয় প্রদান করতে পারে।
সর্বোত্তম প্রলেপটি বৈদ্যুতিক প্রয়োজনীয়তা, প্রত্যাশিত ক্ষয়, পরিচালন পরিবেশ এবং খরচের উপর নির্ভর করে।
মোটরগাড়ি, মহাকাশ এবং শিল্প উপাদান
গাড়ির যন্ত্রাংশে ক্ষয়রোধী সুরক্ষা, বাহ্যিক সৌন্দর্য, ঘর্ষণ প্রতিরোধ এবং বৈদ্যুতিক কার্যকারিতার জন্য প্লেটিং ব্যবহার করা হয়। মহাকাশযান ও শিল্পক্ষেত্রে ব্যবহৃত যন্ত্রাংশে কোটিং ব্যবহার করা হতে পারে, যেখানে নির্দিষ্ট পৃষ্ঠতলের জন্য অতিরিক্ত পরিবেশগত বা ঘর্ষণজনিত সুরক্ষার প্রয়োজন হয়।
শুধুমাত্র শিল্পখাতের নামের উপর ভিত্তি করে নয়, বরং যন্ত্রাংশটির প্রকৃত ব্যবহারের অবস্থার উপর ভিত্তি করে আবরণ নির্বাচন করা উচিত।
সিএনসি যন্ত্রাংশের জন্য সঠিক প্লেটিং কীভাবে নির্বাচন করবেন
সর্বোত্তম প্লেটিং প্রক্রিয়া হলো সেটি, যা যন্ত্রাংশটির কার্যকরী চাহিদা পূরণ করার পাশাপাশি এর উপাদান, জ্যামিতি, সহনশীলতা এবং উৎপাদন অনুক্রমের সাথে সামঞ্জস্যপূর্ণ থাকে।
কার্যকরী প্রয়োজনীয়তা দিয়ে শুরু করুন
প্রথমে নির্ধারণ করুন কেন যন্ত্রাংশটিতে প্রলেপ দেওয়া প্রয়োজন।
সম্ভাব্য অগ্রাধিকারগুলোর মধ্যে রয়েছে:
- ঘর্ষণ প্রতিরোধ
- পরিধান প্রতিরোধের
- পৃষ্ঠের কঠোরতা
- তড়িৎ পরিবাহিতা
- solderability
- চেহারা
- মাত্রিক পুনরুদ্ধার
মূল উদ্দেশ্যটি স্পষ্ট হয়ে গেলে, উপযুক্ত আবরণী উপকরণ এবং প্রক্রিয়াগুলোর মধ্যে আরও কার্যকরভাবে তুলনা করা যায়।
মূল উপাদানের সাথে প্রলেপটি মেলান।
সাবস্ট্রেটটিও প্লেটিং সিস্টেমকে প্রভাবিত করে।
অ্যালুমিনিয়াম, কার্বন স্টিল, স্টেইনলেস স্টিল, তামা এবং পিতলের পৃষ্ঠতলের রাসায়নিক গঠন ভিন্ন হওয়ায় এগুলোর জন্য ভিন্ন ধরনের পরিষ্কারকরণ, সক্রিয়করণ, স্ট্রাইক লেয়ার বা আন্ডারকোটের প্রয়োজন হতে পারে।
তাই উৎপাদনের আগে উপাদানের সামঞ্জস্যতা নিশ্চিত করা উচিত, বিশেষ করে যখন আসঞ্জন বা ক্ষয়রোধী কার্যকারিতা অত্যন্ত গুরুত্বপূর্ণ।
বেধ, মাস্কিং এবং চূড়ান্ত সহনশীলতা নির্ধারণ করুন
সূক্ষ্ম সিএনসি যন্ত্রাংশের ক্ষেত্রে, ড্রয়িংটিতে আদর্শগতভাবে নিম্নলিখিত বিষয়গুলো উল্লেখ থাকা উচিত:
- প্লেটিং টাইপ
- প্রয়োজনীয় পুরুত্ব
- প্রযোজ্য স্পেসিফিকেশন
- প্লেট করার এলাকা
- যেসব এলাকা মাস্ক দিয়ে ঢাকতে হবে
- প্রসাধনী প্রয়োজনীয়তা
- চূড়ান্ত মাত্রিক সহনশীলতা
- পরিদর্শন প্রয়োজনীয়তা
এই বিবরণগুলো মেশিনিং এবং ফিনিশিং সরবরাহকারীদের মধ্যেকার অনিশ্চয়তা হ্রাস করে।
“নিকেল প্লেট”-এর মতো একটি নামমাত্র প্রলেপ কোনো গুরুত্বপূর্ণ যন্ত্রাংশের জন্য যথেষ্ট তথ্য নাও দিতে পারে। জ্যামিতি এবং ফিট যত কঠোরভাবে নিয়ন্ত্রিত হয়, ইঞ্জিনিয়ারিং স্পেসিফিকেশনের অংশ হিসেবে কোটিং-কে সংজ্ঞায়িত করা তত বেশি গুরুত্বপূর্ণ হয়ে ওঠে।
বিবরণ
অ্যালুমিনিয়ামে কি ইলেক্ট্রোপ্লেটিং করা যায়?
হ্যাঁ। অ্যালুমিনিয়ামে ইলেক্ট্রোপ্লেটিং করা যায়, কিন্তু প্রথমে এর প্রাকৃতিক অক্সাইড স্তরটি অপসারণ বা শোধন করতে হবে। জিঙ্কেট প্রক্রিয়ার মতো যথাযথ প্রাক-শোধন, প্রলেপযুক্ত ধাতুকে অ্যালুমিনিয়ামের পৃষ্ঠের সাথে দৃঢ়ভাবে সংযুক্ত হতে সাহায্য করে।
ইলেকট্রোলেস নিকেল প্লেটিং বলতে কী বোঝায়?
ইলেকট্রোলেস নিকেল প্লেটিং পদ্ধতিতে বাহ্যিক বৈদ্যুতিক প্রবাহ ছাড়াই রাসায়নিক বিক্রিয়ার মাধ্যমে নিকেল-ভিত্তিক একটি প্রলেপ জমা করা হয়। এটি তুলনামূলকভাবে সুষম পুরুত্ব প্রদান করে, যার ফলে এটি জটিল সিএনসি যন্ত্রাংশ, বোর, রিসেস এবং সূক্ষ্ম পৃষ্ঠতলের জন্য উপযোগী।
কোন ধরনের প্রলেপ সবচেয়ে বেশি ব্যবহৃত হয়?
নিকেল এবং জিঙ্ক প্লেটিং শিল্পক্ষেত্রে সবচেয়ে প্রচলিত বিকল্পগুলোর মধ্যে অন্যতম। স্টিলের ক্ষয়রোধী সুরক্ষার জন্য জিঙ্ক ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে ক্ষয় প্রতিরোধ, পরিধান প্রতিরোধ এবং সূক্ষ্ম যান্ত্রিক যন্ত্রাংশের জন্য সাধারণত নিকেল প্লেটিং বেছে নেওয়া হয়।
হার্ড ক্রোম প্লেটিং বলতে কী বোঝায়?
হার্ড ক্রোম প্লেটিং হলো একটি পুরু ক্রোমিয়াম প্রলেপ যা প্রধানত কাঠিন্য, ক্ষয় প্রতিরোধ ক্ষমতা এবং পৃষ্ঠের স্থায়িত্ব বাড়ানোর জন্য প্রয়োগ করা হয়। এটি সাধারণত শ্যাফট, পিন, মোল্ড, হাইড্রোলিক উপাদান এবং ঘর্ষণ বা ক্ষয়ের সংস্পর্শে আসা অন্যান্য যান্ত্রিক পৃষ্ঠে ব্যবহৃত হয়।
উপসংহার
ক্ষয় প্রতিরোধ ক্ষমতা, পরিধান কর্মক্ষমতা, পরিবাহিতা, ঝালাইযোগ্যতা বা বাহ্যিক সৌন্দর্য উন্নত করার জন্য প্লেটিং পদ্ধতিতে কোনো সাবস্ট্রেটের উপর একটি পাতলা ধাতব স্তর জমা করা হয়। চূড়ান্ত ফলাফল প্লেটিং পদ্ধতি, প্রলেপ দেওয়া ধাতু, পৃষ্ঠের প্রস্তুতি, জ্যামিতি, পুরুত্ব নিয়ন্ত্রণ এবং পরিদর্শনের উপর নির্ভর করে। সূক্ষ্ম যন্ত্রাংশের ক্ষেত্রে, প্লেটিং-এর পরিকল্পনা সিএনসি ডাইমেনশন, মাস্কিং, ফিট এবং চূড়ান্ত টলারেন্সের সাথে একত্রে করা উচিত, যাতে প্রলেপযুক্ত অংশটি উদ্দেশ্য অনুযায়ী কাজ করে।
TiRapid- এ আমরা কাস্টম ধাতব যন্ত্রাংশের জন্য সারফেস ফিনিশিং সহায়তাসহ নির্ভুল CNC মেশিনিং ও উৎপাদন পরিষেবা প্রদান করি। নির্ভরযোগ্য প্রোটোটাইপ এবং স্বল্প-পরিমাণ উৎপাদন নিশ্চিত করতে আমরা উপকরণ নির্বাচন, মেশিনিং অ্যালাউন্স, কোটিংয়ের পুরুত্ব, মাস্কিং, মাত্রিক পরিদর্শন এবং চূড়ান্ত যন্ত্রাংশের প্রয়োজনীয়তা বিবেচনা করি।















