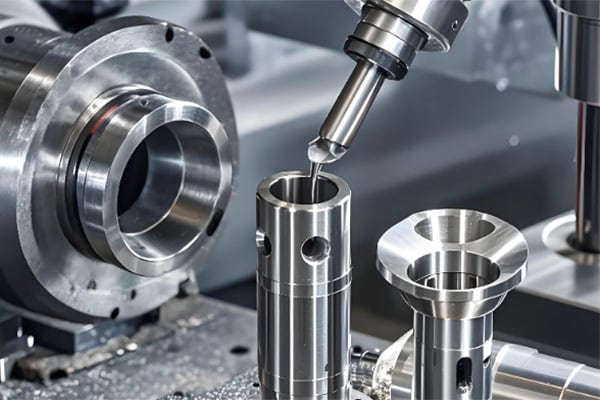
গভীর গর্ত ধাতু মেশিনিং নির্ভুল উৎপাদনের একটি গুরুত্বপূর্ণ প্রক্রিয়া এবং এটি স্বয়ংচালিত গাড়ির যন্ত্রাংশ, হাইড্রোলিক সরঞ্জাম, ছাঁচ, মহাকাশযানের যন্ত্রাংশ, চিকিৎসা সরঞ্জাম এবং শিল্প যন্ত্রপাতিতে ব্যাপকভাবে ব্যবহৃত হয়। প্রচলিত গর্ত মেশিনিংয়ের তুলনায়, গভীর গর্তের গভীরতা-থেকে-ব্যাস অনুপাত তুলনামূলকভাবে বেশি, যার ফলে এগুলি নির্ভুলভাবে তৈরি করা আরও কঠিন।
গভীর গর্ত মেশিনিং করার সময়, নির্মাতারা চিপের অপর্যাপ্ত নিষ্কাশন, টুলের বিচ্যুতি, অতিরিক্ত তাপ, গর্তের অমসৃণ দেয়াল, মাত্রাগত বিচ্যুতি এবং টুল ভেঙে যাওয়ার মতো সমস্যার সম্মুখীন হতে পারেন। যেসব ধাতব যন্ত্রাংশের জন্য উচ্চ নির্ভুলতা, ভালো সমকেন্দ্রিকতা এবং চমৎকার পৃষ্ঠতলের গুণমান প্রয়োজন, সেগুলোর ক্ষেত্রে সঠিক টুল নির্বাচন করা এবং মেশিনিং প্যারামিটারগুলো অপ্টিমাইজ করা অপরিহার্য।
পাওয়া ৮০% বন্ধ
আপনার প্রথম অর্ডার
আপনার কি ফরমায়েশি ধাতু ও প্লাস্টিকের যন্ত্রাংশ প্রয়োজন?
ডিপ-হোল মেটাল মেশিনিং বলতে কী বোঝায়?
গভীর গর্ত মেশিনিংয়ের মৌলিক বৈশিষ্ট্য
গভীর-গর্ত মেশিনিং বলতে সাধারণত এমন একটি গর্ত তৈরি করাকে বোঝায়, যার গভীরতা তার ব্যাসের চেয়ে উল্লেখযোগ্যভাবে বেশি। গর্তটি যত গভীর হয়, কাটিং টুলটিকে ওয়ার্কপিসের আরও গভীরে প্রবেশ করাতে হয়। এর ফলে টুলের দৃঢ়তা কমে যায় এবং কাটিং এলাকায় পৌঁছানো আরও কঠিন হয়ে পড়ে।
প্রচলিত ড্রিলিং পদ্ধতিতে চিপস সাধারণত তুলনামূলকভাবে সহজেই গর্ত থেকে বেরিয়ে যেতে পারে। কিন্তু গভীর গর্ত মেশিনিংয়ের সময় চিপসকে একটি দীর্ঘ ও সরু পথের মধ্য দিয়ে যেতে হয়। যদি গর্তের ভেতরে চিপস জমা হয়, তবে তা সেকেন্ডারি কাটিং ঘটাতে পারে, গর্তের দেয়াল ক্ষতিগ্রস্ত করতে পারে, টুলের ক্ষয় বাড়াতে পারে এবং এমনকি টুল ভেঙেও যেতে পারে।
গভীর গর্ত মেশিনিংয়ের জন্য সাধারণ উপকরণ
অ্যালুমিনিয়াম অ্যালয়, কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালয় স্টিল, কপার অ্যালয়, টাইটানিয়াম অ্যালয় এবং অন্যান্য ধাতুতে গভীর ছিদ্র মেশিনিং করা যায়। প্রতিটি উপাদানের কাঠিন্য, দৃঢ়তা, তাপ পরিবাহিতা এবং চিপ তৈরির বৈশিষ্ট্য ভিন্ন ভিন্ন হয়, তাই সেই অনুযায়ী কাটিং টুল এবং মেশিনিং প্যারামিটার নির্বাচন করতে হয়।
গভীর গর্ত মেশিনিংয়ের প্রধান প্রতিবন্ধকতাগুলো কী কী?
কঠিন চিপ অপসারণ
গভীর গর্ত মেশিনিংয়ের ক্ষেত্রে চিপ অপসারণ অন্যতম সাধারণ একটি চ্যালেঞ্জ। গর্তের গভীরতা বাড়ার সাথে সাথে, ওয়ার্কপিস থেকে বেরিয়ে আসার আগে চিপগুলোকে আরও বেশি দূরত্ব অতিক্রম করতে হয়।
গর্তের ভিতরে কাঠের টুকরো জমা হলে, টুল দ্বারা সেগুলি পুনরায় কাটা যেতে পারে, যার ফলে গর্তের দেয়ালে আঁচড় পড়ে এবং টুলের ক্ষয় দ্রুততর হয়। স্টেইনলেস স্টিলের মতো উপকরণগুলি বিশেষভাবে সমস্যাজনক হতে পারে কারণ এগুলি প্রায়শই দীর্ঘ, অবিচ্ছিন্ন কাঠের টুকরো তৈরি করে।
টুল ডিফ্লেকশন
গভীর গর্ত মেশিনিংয়ের জন্য তুলনামূলকভাবে লম্বা টুল এক্সটেনশনের প্রয়োজন হয়, যা টুলের সামগ্রিক দৃঢ়তা কমিয়ে দেয়। কাটিং ফোর্সের কারণে টুলটি সামান্য বেঁকে বা বিচ্যুত হতে পারে, যা গর্তের অবস্থান, সরলতা এবং মাত্রিক নির্ভুলতাকে প্রভাবিত করে।
সংকীর্ণ সহনশীলতাযুক্ত গভীর গর্তের ক্ষেত্রে টুলের দিকনির্দেশনা, স্পিন্ডলের স্থিতিশীলতা এবং মেশিনের দৃঢ়তা বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে।
মেশিনিং তাপ নিয়ন্ত্রণ করা কঠিন
গভীর গর্তের ভেতরের আবদ্ধ স্থানের কারণে কাটার ফলে সৃষ্ট তাপ দ্রুত বের হতে পারে না। শীতলীকরণ অপর্যাপ্ত হলে, টুলের তাপমাত্রা ক্রমাগত বাড়তে পারে, যা টুলের ক্ষয়কে ত্বরান্বিত করে।
অতিরিক্ত তাপ মাত্রিক স্থিতিশীলতাকেও প্রভাবিত করতে পারে, যা সূক্ষ্ম ও গভীর ছিদ্র মেশিনিং করার সময় বিশেষভাবে গুরুত্বপূর্ণ।
দুর্বল ছিদ্রযুক্ত দেয়ালের গুণমান
গভীর গর্ত মেশিনিংয়ের জন্য শুধু গর্তের ব্যাসের উপরই নিয়ন্ত্রণ থাকে না। গোলাকারত্ব, সরলতা, সমকেন্দ্রিকতা এবং পৃষ্ঠের অমসৃণতাও গুরুত্বপূর্ণ।
টুলের কম্পন, টুলের ক্ষয়, বা অনুপযুক্ত কাটিং প্যারামিটারের কারণে ছিদ্রের দেয়ালে আঁচড়, চ্যাটার মার্ক এবং বারের সৃষ্টি হতে পারে, যা অ্যাসেম্বলি এবং কম্পোনেন্টের কার্যকারিতাকে সম্ভাব্যভাবে প্রভাবিত করে।
গভীর গর্ত মেশিনিং-এর সাধারণ সমস্যা ও সমাধান
সাধারন সমস্যা
প্রধান কারণ
প্রক্রিয়া সুপারিশ
ছিদ্রের ব্যাস খুব বড় বা ছোট
টুলের ক্ষয় বা অনুপযুক্ত প্যারামিটার
টুলের অবস্থা পরীক্ষা করুন এবং কাটিং প্যারামিটারগুলো অপ্টিমাইজ করুন।
ছিদ্রের অবস্থানের বিচ্যুতি
টুলের অপর্যাপ্ত দৃঢ়তা বা অস্থির দিকনির্দেশনা
টুলের অতিরিক্ত অংশ কমানো এবং টুলের দিকনির্দেশনা উন্নত করা
দুর্বল চিপ খালি করা
চিপ জমে যাওয়া বা অপর্যাপ্ত কুল্যান্ট
উচ্চ-চাপের কুল্যান্ট এবং চিপ নিষ্কাশন উন্নত করুন
রুক্ষ গর্ত প্রাচীর
যন্ত্রের কম্পন বা ক্ষয়
ধারালো সরঞ্জাম ব্যবহার করুন এবং কম্পন কমান।
সরঞ্জাম ভাঙ্গা
অতিরিক্ত কাটিং ফোর্স বা চিপ ব্লকেজ
কাটিং লোড কমানো এবং চিপ অপসারণ উন্নত করা
অতিরিক্ত মেশিনিং তাপমাত্রা
অপর্যাপ্ত শীতলতা
কুল্যান্ট প্রবাহ এবং চাপ অপ্টিমাইজ করুন
গর্তের প্রবেশপথে বুর
টুলের ক্ষয় বা অনুপযুক্ত প্যারামিটার
ফিড রেট অপ্টিমাইজ করুন এবং প্রয়োজনে ডিবারিং যোগ করুন।
গভীর গর্ত মেশিনিংয়ের জন্য প্রক্রিয়াগত সুপারিশগুলো কী কী?
সঠিক গভীর-গর্ত মেশিনিং টুল নির্বাচন করুন
গর্তের বিভিন্ন ব্যাস এবং গভীরতার জন্য বিভিন্ন ধরণের কাটিং টুলের প্রয়োজন হয়। গভীর গর্তের জন্য, বিশেষায়িত ডিপ-হোল ড্রিল বা গান ড্রিল আরও ভালো দিকনির্দেশনা এবং মেশিনিং স্থিতিশীলতা প্রদান করতে পারে।
টুলের উপাদানও ওয়ার্কপিসের উপাদানের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। স্টেইনলেস স্টিল, হার্ডেনড স্টিল বা অন্যান্য কঠিন ধাতু মেশিনিং করার সময় টুলের ক্ষয় প্রতিরোধ ক্ষমতা এবং তাপীয় স্থিতিশীলতা সতর্কতার সাথে বিবেচনা করা উচিত।
কাটিং পরামিতি অপ্টিমাইজ করুন
উচ্চ কাটিং স্পিড সবসময় গভীর গর্ত মেশিনিং-এর উন্নত পারফরম্যান্সের নিশ্চয়তা দেয় না। অতিরিক্ত স্পিন্ডল স্পিড বা ফিড রেট কাটিং-এর তাপ এবং টুলের উপর চাপ বাড়াতে পারে, অন্যদিকে অতিরিক্ত রক্ষণশীল প্যারামিটার উৎপাদন দক্ষতা কমিয়ে দিতে পারে।
ওয়ার্কপিসের উপাদান, ছিদ্রের ব্যাস, ছিদ্রের গভীরতা, টুলের ব্যাস এবং মেশিনের সক্ষমতা অনুযায়ী স্পিন্ডলের গতি, ফিড রেট এবং কাটের গভীরতা সমন্বয় করা উচিত।
শীতলীকরণ এবং চিপ নিষ্কাশন উন্নত করুন
স্থিতিশীল গভীর-গর্ত মেশিনিংয়ের জন্য কার্যকর শীতলীকরণ অত্যন্ত গুরুত্বপূর্ণ। সঠিক কুল্যান্ট চাপ এবং প্রবাহ কাটিংয়ের তাপমাত্রা কমাতে পারে এবং একই সাথে গর্ত থেকে চিপস অপসারণে সহায়তা করে।
যেসব উপাদান লম্বা চিপ তৈরি করে, সেগুলোর ক্ষেত্রে ছোট ও সহজে নিয়ন্ত্রণযোগ্য চিপ উৎপাদনের জন্য টুলের জ্যামিতি এবং কাটিং প্যারামিটারও অপ্টিমাইজ করা যেতে পারে।
টুল ওভারহ্যাং মিনিমাইজ করুন
হোল্ডার থেকে টুলটি যত বেশি প্রসারিত হয়, সাধারণত এর দৃঢ়তা তত কমে যায়। টুলের অতিরিক্ত ঝুলে থাকা অংশ কম্পন, বিচ্যুতি এবং মেশিনিং ত্রুটি বাড়িয়ে তুলতে পারে।
উচ্চ নির্ভুলতার গভীর ছিদ্রের জন্য মেশিন স্পিন্ডল, টুল এবং ওয়ার্কপিসের সমকেন্দ্রিকতাও সতর্কতার সাথে নিয়ন্ত্রণ করা উচিত।
উপযুক্ত মেশিনিং ক্রম ব্যবহার করুন
উচ্চ নির্ভুলতার গভীর গর্তের ক্ষেত্রে, একবারে চূড়ান্ত মাপে মেশিনিং করা প্রায়শই সর্বোত্তম পন্থা নয়।
উপাদানের প্রয়োজনীয়তার উপর নির্ভর করে, এই প্রক্রিয়ায় পাইলট ড্রিলিং, ড্রিলিং, সেমি-ফিনিশিং এবং ফিনিশিং অপারেশন অন্তর্ভুক্ত থাকতে পারে। যদি আরও নিখুঁত মাত্রিক নির্ভুলতা এবং পৃষ্ঠতলের মসৃণতা প্রয়োজন হয়, তবে পরবর্তী প্রক্রিয়া হিসেবে রিমিং, বোরিং বা হোনিং ব্যবহার করা যেতে পারে।
গভীর গর্ত মেশিনিংয়ের নির্ভুলতা কীভাবে উন্নত করা যায়?
গভীর গর্ত মেশিনিংয়ের নির্ভুলতা উন্নত করার জন্য নকশা, সরঞ্জাম, টুলিং এবং মেশিনিং প্রক্রিয়ার উপর নিয়ন্ত্রণ প্রয়োজন।
নকশা প্রণয়নের পর্যায়ে ছিদ্রের ব্যাস, গভীরতা, সরলতা, সমকেন্দ্রিকতা এবং পৃষ্ঠতলের অমসৃণতার প্রয়োজনীয়তাগুলো সুস্পষ্টভাবে নির্ধারণ করা উচিত। উৎপাদনের সময় মেশিনের নির্ভুলতা স্থিতিশীল থাকা উচিত এবং টুলের ক্ষয় নিয়মিত পর্যবেক্ষণ করা প্রয়োজন।
জটিল বা উচ্চ-নির্ভুল গভীর-গর্তযুক্ত যন্ত্রাংশের ক্ষেত্রে, উৎপাদন চলাকালীন পরিমাপ অথবা মেশিনিং-পরবর্তী মাত্রিক পরিদর্শন প্রাথমিক পর্যায়েই বিচ্যুতি শনাক্ত করতে এবং ব্যাচ উৎপাদনের সময় গুণগত সমস্যা প্রতিরোধ করতে সাহায্য করতে পারে।
গভীর গর্তে ধাতু মেশিনিংয়ের প্রধান চ্যালেঞ্জগুলোর মধ্যে রয়েছে চিপ অপসারণ, শীতলীকরণ, টুলের দৃঢ়তা, গর্তের অবস্থান, গর্তের দেয়ালের গুণমান এবং মাত্রিক নিয়ন্ত্রণ। গর্তের গভীরতা বাড়ার সাথে সাথে, কঠোর নির্ভুলতার প্রয়োজনীয়তা পূরণের জন্য প্রচলিত ড্রিলিং পদ্ধতি যথেষ্ট নাও হতে পারে।
উপযুক্ত কাটিং টুল নির্বাচন, মেশিনিং প্যারামিটার অপ্টিমাইজ করা, শীতলীকরণ ও চিপ অপসারণ ব্যবস্থার উন্নতি, টুলের ওভারহ্যাং কমানো এবং পর্যায়ক্রমিক মেশিনিং কৌশল ব্যবহারের মাধ্যমে উৎপাদকরা কার্যকরভাবে মেশিনিং ঝুঁকি কমাতে পারেন।
মহাকাশ, স্বয়ংচালিত, হাইড্রোলিক সিস্টেম, ছাঁচ এবং সূক্ষ্ম যন্ত্রপাতিতে ব্যবহৃত গভীর-গর্তযুক্ত উপাদানগুলির জন্য, গভীর-গর্ত মেশিনিংয়ে অভিজ্ঞ একজন সিএনসি মেশিনিং সরবরাহকারীর সাথে কাজ করলে আরও ধারাবাহিক নির্ভুলতা, পৃষ্ঠের গুণমান এবং উৎপাদনের নির্ভরযোগ্যতা অর্জন করা সম্ভব হয়।
লেখক
গ্যালেন পরিচালক এবং প্রতিষ্ঠাতা
উৎপাদন শিল্পে সর্বোত্তম পরিষেবা প্রদান নিশ্চিত করতে আমরা প্রতিশ্রুতিবদ্ধ।
ভ্যাকুয়াম চেম্বার হলো এমন সূক্ষ্ম আবদ্ধ স্থান যা সেমিকন্ডাক্টর উৎপাদন, গবেষণা সরঞ্জাম, কোটিং সিস্টেম, টেস্টিং প্ল্যাটফর্ম এবং অন্যান্য ভ্যাকুয়াম-নির্ভর প্রক্রিয়ার জন্য নিয়ন্ত্রিত নিম্নচাপের পরিবেশ তৈরি ও বজায় রাখার উদ্দেশ্যে ডিজাইন করা হয়েছে। এদের কার্যকারিতা নির্ভর করে...
অ্যালুমিনিয়াম ওয়াটার কুলিং ব্লক হলো একটি তরল শীতলীকরণ উপাদান যা ইলেকট্রনিক ডিভাইস থেকে তাপকে সঞ্চালনশীল শীতল তরলে স্থানান্তর করে। তামার বিকল্পের তুলনায়, অ্যালুমিনিয়ামের ওজন কম এবং উপাদান খরচ প্রতিযোগিতামূলক।
একটি মাইক্রো চ্যানেল কোল্ড প্লেট হলো একটি সূক্ষ্ম তরল শীতলীকরণ উপাদান যা ঘনিষ্ঠভাবে অবস্থিত অভ্যন্তরীণ তরল চ্যানেলের মাধ্যমে উচ্চ-ক্ষমতার ইলেকট্রনিক্স থেকে তাপ অপসারণ করে। এই চ্যানেলগুলো দুটি উপাদানের মধ্যে সংস্পর্শের ক্ষেত্রফল বৃদ্ধি করে।
সেমিকন্ডাক্টর ভ্যাকুয়াম উপাদান হলো এমন সূক্ষ্ম যন্ত্রাংশ যা সেমিকন্ডাক্টর উৎপাদন যন্ত্রপাতির অভ্যন্তরে নিম্নচাপের পরিবেশ তৈরি, বজায় রাখা, নিয়ন্ত্রণ এবং বিচ্ছিন্ন করতে ব্যবহৃত হয়। এর মধ্যে রয়েছে ভ্যাকুয়াম চেম্বার, ফ্ল্যাঞ্জ, ভালভ বডি, ম্যানিফোল্ড, চাক, পোর্ট এবং ওয়েফার-হ্যান্ডলিং যন্ত্রাংশ।
মাইক্রোমেশিনিংয়ের প্রয়োজন হওয়ার জন্য কোনো যন্ত্রাংশকে আঙুলের ডগায় এঁটে যাওয়ার মতো ছোট হতে হবে না। একটি বড় যন্ত্রাংশেও একটি ক্ষুদ্র ছিদ্র, সরু নালী বা পাতলা দেয়াল থাকতে পারে।
যেহেতু এআই কম্পিউটিং, উচ্চ-ক্ষমতাসম্পন্ন সার্ভার এবং ডেটা সেন্টারগুলো ক্রমাগত অধিক তাপ উৎপন্ন করছে, তাই উচ্চ-ঘনত্বের সরঞ্জামগুলোর জন্য প্রচলিত বায়ু শীতলীকরণ ব্যবস্থা কম কার্যকর হয়ে পড়ছে। তরল শীতলীকরণ একটি আরও সরাসরি উপায় প্রদান করে।
সেমিকন্ডাক্টর উৎপাদন সরঞ্জাম ওয়েফার হ্যান্ডলিং, ভ্যাকুয়াম সিস্টেম, থার্মাল ম্যানেজমেন্ট এবং স্বয়ংক্রিয় গতিবিধি সমর্থন করার জন্য নির্ভুল অ্যালুমিনিয়াম উপাদানের উপর নির্ভর করে। বড় মাউন্টিং প্লেট এবং সরঞ্জাম হাউজিং থেকে শুরু করে কুলিং ব্লক পর্যন্ত।
ছোট অ্যাকচুয়েটর থেকে শুরু করে শিল্প কারখানার গিয়ারবক্স পর্যন্ত বিভিন্ন যন্ত্রপাতির উপাদানগুলোর মধ্যে গিয়ার গতি এবং শক্তি স্থানান্তর করে। যদিও একটি গিয়ারকে দেখতে একটি সাধারণ দাঁতযুক্ত চাকার মতো মনে হতে পারে, এর কার্যকারিতা নির্ভর করে...
ওয়াটার কুলিং ব্লক হলো একটি অত্যন্ত উন্নতমানের শীতলীকরণ যন্ত্রাংশ যা সিপিইউ, জিপিইউ বা অন্য কোনো ইলেকট্রনিক ডিভাইস থেকে তাপকে সঞ্চালনশীল তরলে স্থানান্তর করে। এটি সাধারণত তামা বা অ্যালুমিনিয়াম ব্যবহার করে।
টার্বো ইম্পেলার হলো উচ্চ-গতির ঘূর্ণায়মান যন্ত্রাংশ, যার কার্যক্ষমতা মূলত ব্লেডের জ্যামিতি, ভর বন্টন, পৃষ্ঠের অবস্থা এবং হাব ও ঘূর্ণন অক্ষের মধ্যকার সম্পর্কের উপর নির্ভর করে। মেশিনিং-এর সামান্য ত্রুটিও এর কার্যকারিতাকে প্রভাবিত করতে পারে।
লিকুইড কোল্ড প্লেট হলো একটি ধাতব তাপ বিনিময়কারী যন্ত্র যা সঞ্চালনশীল শীতলকারকের মাধ্যমে ইলেকট্রনিক উপাদান থেকে তাপ অপসারণ করে। এটি সিপিইউ থেকে তাপ সরিয়ে নিতে অভ্যন্তরীণ চ্যানেল বা টিউব ব্যবহার করে।
একটি ব্যাটারি কুলিং প্লেট ব্যাটারি সেল এবং কুলিং সিস্টেমের মধ্যে তাপ স্থানান্তরে সাহায্য করে। অনেক বৈদ্যুতিক যানবাহনে, প্লেটের ভেতরের চ্যানেলগুলির মধ্যে দিয়ে তরল প্রবাহিত হয়, যা ব্যাটারি থেকে তাপ দূরে সরিয়ে নিয়ে যায়।