
রেইক অ্যাঙ্গেল হলো একটি কাটিং টুলের অন্যতম প্রধান জ্যামিতিক বৈশিষ্ট্য, এবং এটি চিপ প্রবাহ, কাটিং ফোর্স, তাপ উৎপাদন এবং টুলের কার্যক্ষমতার উপর সরাসরি প্রভাব ফেলে। মেশিনিংয়ের ক্ষেত্রে, রেইক অ্যাঙ্গেলের সামান্য পরিবর্তনও কোনো বস্তু কতটা সহজে কাটা যাবে এবং কাটিং প্রক্রিয়া কতটা স্থিতিশীল থাকবে, তার উপর প্রভাব ফেলতে পারে।
বিভিন্ন উপকরণ এবং মেশিনিং অবস্থার জন্য কাটিং টুল বেছে নেওয়ার ক্ষেত্রে রেক অ্যাঙ্গেল বোঝা গুরুত্বপূর্ণ। এই প্রবন্ধে আমরা এর প্রধান কাজ, সাধারণ প্রকারভেদ এবং রেক অ্যাঙ্গেল নির্বাচনকে প্রভাবিত করে এমন মৌলিক বিষয়গুলো নিয়ে আলোচনা করব।
রেক অ্যাঙ্গেল কী?
কাটিং টুলের জ্যামিতিতে রেক অ্যাঙ্গেল একটি গুরুত্বপূর্ণ প্যারামিটার। এটি টুলের রেক ফেস এবং একটি রেফারেন্স প্লেনের মধ্যে গঠিত কোণকে বোঝায় এবং কাটিংয়ের জন্য টুলটির আকৃতি কেমন হবে তার একটি গুরুত্বপূর্ণ অংশ এটি বর্ণনা করে।
রেইক অ্যাঙ্গেল কী, তা বোঝার জন্য রেইক ফেস দিয়ে শুরু করা ভালো। রেইক ফেস হলো টুলের সেই পৃষ্ঠ, যার উপর দিয়ে কাটিংয়ের সময় চিপ প্রবাহিত হয়, এবং রেইক অ্যাঙ্গেল সেই পৃষ্ঠের দিক ও মাত্রা নির্ধারণ করে। যদিও এটি টুলের জ্যামিতিতে মাত্র একটি কোণ, এটি ওয়ার্কপিস উপাদানের সাথে টুলের সংযোগের পদ্ধতিকে পরিবর্তন করে দেয়।
মেশিনিং-এ রেক অ্যাঙ্গেলকে সাধারণত তিনটি মৌলিক প্রকারে শ্রেণীবদ্ধ করা হয়: পজিটিভ রেক অ্যাঙ্গেল, নেগেটিভ রেক অ্যাঙ্গেল এবং জিরো রেক অ্যাঙ্গেল। এদের প্রত্যেকটি এজ-এর তীক্ষ্ণতা এবং এজ-এর শক্তির মধ্যে ভারসাম্য পরিবর্তন করে। সাধারণভাবে, একটি পজিটিভ রেক অ্যাঙ্গেল সহজে কাটিং-এ সহায়তা করে, একটি নেগেটিভ রেক অ্যাঙ্গেল এজ-কে আরও শক্তিশালী সাপোর্ট দেয় এবং একটি জিরো রেক অ্যাঙ্গেল আরও ভারসাম্যপূর্ণ অবস্থা প্রদান করে।
বাস্তবে, কাটিং টুলের রেক অ্যাঙ্গেল একটি নির্দিষ্ট মান নয়। এটি ওয়ার্কপিসের উপাদান, মেশিনিং পদ্ধতি এবং টুলের প্রয়োগ অনুযায়ী নির্বাচন করতে হয়। উদাহরণস্বরূপ, নরম উপাদানের ক্ষেত্রে পজিটিভ রেক অ্যাঙ্গেল প্রায়শই ভালো কাজ করে, অন্যদিকে কঠিন উপাদান বা আরও জটিল কাটিং পরিস্থিতির জন্য নিউট্রাল বা নেগেটিভ রেক অ্যাঙ্গেলের প্রয়োজন হতে পারে।
সংক্ষেপে, কাটিং টুলের রেক অ্যাঙ্গেল একটি অপরিহার্য জ্যামিতিক বৈশিষ্ট্য যা টুলটি কীভাবে কাটবে তা নির্ধারণ করতে সাহায্য করে। এটি মেশিনিং-এ রেক অ্যাঙ্গেলের প্রকারভেদ ও নির্বাচন বোঝার ভিত্তি হিসেবেও কাজ করে।
রেক অ্যাঙ্গেলের প্রধান প্রকারভেদগুলো কী কী?
মেশিনিং-এ, রেক অ্যাঙ্গেলকে সাধারণত তিনটি মৌলিক প্রকারে ভাগ করা হয়: পজিটিভ রেক অ্যাঙ্গেল , নেগেটিভ রেক অ্যাঙ্গেল এবং জিরো রেক অ্যাঙ্গেল । এদের মধ্যে প্রধান পার্থক্যটি হলো রেক ফেসের দিক, যা কাটিং এজের তীক্ষ্ণতা, টুলের শক্তি এবং টুলটি কোন ধরনের মেশিনিং পরিস্থিতি সামলাতে পারে তা পরিবর্তন করে।
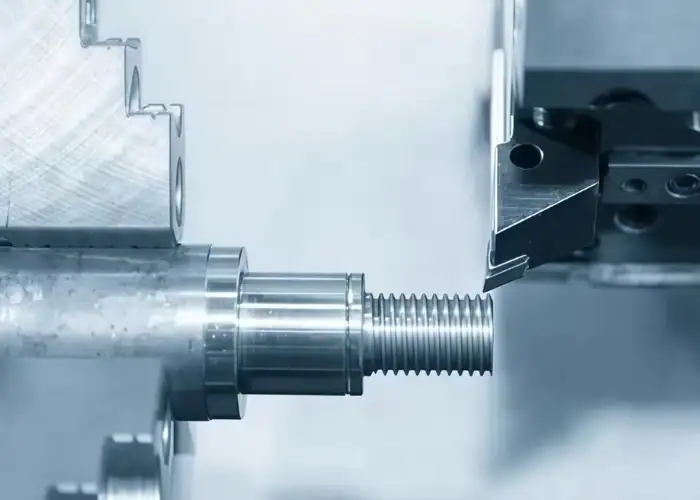
পজিটিভ রেক অ্যাঙ্গেল
যখন মসৃণ কাটিং প্রক্রিয়া এবং সহজে বস্তু ভেদ করা গুরুত্বপূর্ণ, তখন পজিটিভ রেক অ্যাঙ্গেল ব্যবহার করা হয়। এর ফলে কাটিং এজ আরও ধারালো হয়, টুলটি আরও সহজে কাটতে পারে এবং কম বাধায় বস্তু অপসারণ করতে পারে। এই ধরনের রেক অ্যাঙ্গেল প্রায়শই নরম বস্তুর জন্য এবং এমন মেশিনিং পরিস্থিতিতে নির্বাচন করা হয়, যেখানে কাটিং দক্ষতা এবং চিপ অপসারণ গুরুত্বপূর্ণ।
- সাধারণত অ্যালুমিনিয়াম, তামা, পিতল এবং নিম্ন-কার্বন ইস্পাতের জন্য ব্যবহৃত হয়।
- যেসব কাজে কম কাটিং রেজিস্ট্যান্স প্রয়োজন, সেগুলোর জন্য উপযুক্ত।
- টুলটিকে উপাদানের মধ্যে আরও সহজে প্রবেশ করতে সাহায্য করে।
- মেশিনিংয়ের সময় চিপ প্রবাহ উন্নত করে
- প্রায়শই ফিনিশিং বা হালকা থেকে মাঝারি কাটিংয়ের জন্য পছন্দ করা হয়।
নেতিবাচক রেক অ্যাঙ্গেল
যখন কাটিং এজের তীক্ষ্ণতার চেয়ে শক্তি এবং স্থিতিশীলতা বেশি গুরুত্বপূর্ণ হয়, তখন সাধারণত একটি নেগেটিভ রেক অ্যাঙ্গেল ব্যবহার করা হয়। এই জ্যামিতি কাটিং এজকে আরও বেশি সাপোর্ট দেয়, যার ফলে এটি ভারী লোড এবং আরও কঠিন মেশিনিং পরিস্থিতি সামলাতে পারে। এটি প্রায়শই কঠিন পদার্থ, রাফিং অপারেশন এবং ইন্টারাপ্টেড কাটের জন্য বেছে নেওয়া হয়, যেখানে স্থায়িত্ব অত্যন্ত জরুরি।
- সাধারণত ঢালাই লোহা, শক্ত ইস্পাত এবং কঠিন-যন্ত্রাংশযোগ্য সংকর ধাতুর জন্য ব্যবহৃত হয়
- রাফিং, ইন্টারাপ্টেড কাট এবং উচ্চ-লোড মেশিনিংয়ের জন্য উপযুক্ত।
- ধনাত্মক রেক অ্যাঙ্গেলের চেয়ে শক্তিশালী প্রান্ত সমর্থন প্রদান করে
- প্রচণ্ড কাটার চাপে ধার ভেঙে যাওয়া প্রতিরোধ করতে সাহায্য করে।
- যখন দৃঢ়তা এবং যন্ত্রের স্থায়িত্বকে অগ্রাধিকার দেওয়া হয়, তখন এটি প্রায়শই পছন্দ করা হয়।
শূন্য রেক কোণ
শূন্য রেক অ্যাঙ্গেল, যা নিউট্রাল রেক অ্যাঙ্গেল নামেও পরিচিত, কাটিংয়ের তীক্ষ্ণতা এবং প্রান্তের শক্তির মধ্যে একটি ভারসাম্যপূর্ণ অবস্থা প্রদান করে। এটি প্রায়শই সাধারণ মেশিনিং-এ ব্যবহৃত হয়, যেখানে আরও পরিমিত টুল জ্যামিতির প্রয়োজন হয়। এই ধরনের রেক অ্যাঙ্গেল বিভিন্ন উপকরণ এবং সাধারণ মেশিনিং অ্যাপ্লিকেশন জুড়ে স্থিতিশীল কাটিং পারফরম্যান্স প্রদান করতে পারে।
- সাধারণ মেশিনিং অ্যাপ্লিকেশনগুলিতে সাধারণত ব্যবহৃত হয়।
- সাধারণ সরঞ্জাম এবং ভারসাম্যপূর্ণ কাটার অবস্থার জন্য উপযুক্ত।
- তীক্ষ্ণতা এবং শক্তির মধ্যে একটি মধ্যপন্থা প্রদান করে।
- নিয়মিত মেশিনিং কাজে স্থিতিশীল কর্মক্ষমতা বজায় রাখতে সাহায্য করে।
- যখন একটি ব্যবহারিক এবং বহুমুখী জ্যামিতির প্রয়োজন হয় তখন প্রায়শই এটি নির্বাচন করা হয়।
রেক অ্যাঙ্গেল কীভাবে মেশিনিংকে প্রভাবিত করে?
মেশিনিংয়ের সময় একটি কাটিং টুল কেমন কাজ করবে, তার উপর রেক অ্যাঙ্গেলের সরাসরি প্রভাব রয়েছে। যদিও এটি টুলের জ্যামিতির একটি মাত্র উপাদান, তবুও টুলটি কীভাবে উপাদানে প্রবেশ করে এবং লোডের অধীনে কাটিং এজ কীভাবে আচরণ করে, তার উপর এটি উল্লেখযোগ্যভাবে প্রভাব ফেলে। ফলস্বরূপ, ভিন্ন ভিন্ন রেক অ্যাঙ্গেলের কারণে কাটিংয়ের অবস্থা এবং মেশিনিংয়ের ফলাফলে লক্ষণীয়ভাবে ভিন্নতা দেখা যেতে পারে।
রেক অ্যাঙ্গেলের সবচেয়ে তাৎক্ষণিক প্রভাবগুলোর মধ্যে একটি হলো কাটিং অ্যাকশনের উপর এর প্রভাব। একটি পজিটিভ রেক অ্যাঙ্গেল সাধারণত টুলটিকে আরও সহজে কাটতে সাহায্য করে, যার ফলে কাটিং আরও তীক্ষ্ণ এবং সাবলীল হয়। এর বিপরীতে, একটি নেগেটিভ রেক অ্যাঙ্গেল কাটিং এজের পিছনে আরও বেশি সাপোর্ট প্রদান করে, যা এটিকে ভারী লোডের নিচেও স্থিতিশীল থাকতে সাহায্য করে। একটি জিরো রেক অ্যাঙ্গেল এই দুটি চরম অবস্থার মধ্যে একটি ভারসাম্যপূর্ণ অবস্থা প্রদান করে। এই কারণে, রেক অ্যাঙ্গেল এবং ব্যবহৃত মেশিনিং কন্ডিশনের উপর নির্ভর করে একই টুলের কার্যকারিতা খুব ভিন্ন হতে পারে।
চিপ গঠন এবং চিপ প্রবাহে রেক অ্যাঙ্গেলও একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। মেশিনিং-এর ক্ষেত্রে, চিপগুলো কীভাবে কাটিং জোন থেকে বেরিয়ে যায়, তা প্রক্রিয়ার মসৃণতা এবং স্থিতিশীলতার উপর একটি শক্তিশালী প্রভাব ফেলে। যখন রেক অ্যাঙ্গেলটি উপাদান এবং অপারেশনের সাথে ভালোভাবে মিলে যায়, তখন চিপগুলো কাটিং এলাকা থেকে আরও স্বাভাবিকভাবে প্রবাহিত হতে থাকে। যখন তা হয় না, তখন চিপ অপসারণ কম কার্যকর হতে পারে, যা প্রক্রিয়ার ধারাবাহিকতা কমিয়ে দিতে পারে। এই কারণে, রেক অ্যাঙ্গেল শুধুমাত্র উপাদানটি কীভাবে কাটা হয় তার উপরই প্রভাব ফেলে না, বরং পৃথকীকরণের পরে অপসারিত উপাদানটি কীভাবে আচরণ করে তার উপরও প্রভাব ফেলে।
রেক অ্যাঙ্গেলের আরেকটি গুরুত্বপূর্ণ প্রভাব হলো কাটিং এজের শক্তির উপর। একটি বৃহত্তর ধনাত্মক রেক অ্যাঙ্গেল সাধারণত একটি ধারালো প্রান্ত তৈরি করে, কিন্তু এটি সেই প্রান্তের পেছনের সাপোর্টও কমিয়ে দেয়। একটি ঋণাত্মক রেক অ্যাঙ্গেল হয়তো ততটা সহজে কাটতে পারে না, কিন্তু এটি সাধারণত প্রান্তের অধিক শক্তি এবং আঘাতের বিরুদ্ধে উন্নততর প্রতিরোধ ক্ষমতা প্রদান করে। এটি বিশেষত রাফিং অপারেশন, ইন্টারাপ্টেড কাট এবং কঠিন উপকরণের ক্ষেত্রে গুরুত্বপূর্ণ হয়ে ওঠে, যেখানে কাটিং দক্ষতার মতোই প্রান্তের স্থায়িত্বও প্রায়শই সমান গুরুত্বপূর্ণ।
মেশিনিংয়ের বৃহত্তর দৃষ্টিকোণ থেকে, রেক অ্যাঙ্গেল কাটিং সেটআপের সামগ্রিক স্থিতিশীলতা এবং উপযুক্ততাকেও প্রভাবিত করে। একটি ভালোভাবে নির্বাচিত রেক অ্যাঙ্গেল টুলটিকে উপাদান এবং মেশিনিং পদ্ধতির সাথে আরও কার্যকরভাবে কাজ করতে সাহায্য করে, অন্যদিকে একটি ভুল নির্বাচন অন্যান্য কাটিং পরিস্থিতি গ্রহণযোগ্য থাকা সত্ত্বেও কার্যক্ষমতাকে সীমিত করতে পারে। এই অর্থে, মেশিনিংয়ে রেক অ্যাঙ্গেলই একমাত্র নিয়ামক নয়, তবে এটি টুলের জ্যামিতি, উপাদানের আচরণ এবং কাটিং পারফরম্যান্সের মধ্যে অন্যতম প্রধান সংযোগকারী।
সামগ্রিকভাবে, রেক অ্যাঙ্গেল কাটিং অ্যাকশন, চিপ ফ্লো, এজ সাপোর্ট এবং প্রসেস স্ট্যাবিলিটির মাধ্যমে মেশিনিংকে প্রভাবিত করে। এই প্রভাবগুলো বোঝার ফলে বিভিন্ন উপকরণ, অপারেশন এবং মেশিনিং লক্ষ্যের জন্য আরও উপযুক্ত রেক অ্যাঙ্গেল বেছে নেওয়া সহজ হয়।
বিভিন্ন রেক অ্যাঙ্গেল মেশিনিং পারফরম্যান্সকে কীভাবে প্রভাবিত করে?
বিভিন্ন রেক অ্যাঙ্গেল ভিন্ন ভিন্ন মেশিনিং ফলাফল তৈরি করতে পারে, কারণ এগুলো কাটিংয়ের তীক্ষ্ণতা এবং প্রান্তের শক্তির মধ্যে ভারসাম্য পরিবর্তন করে। এই পার্থক্যগুলো বোঝা আরও উপযুক্ত টুল জ্যামিতি নির্বাচন করতে সাহায্য করে।
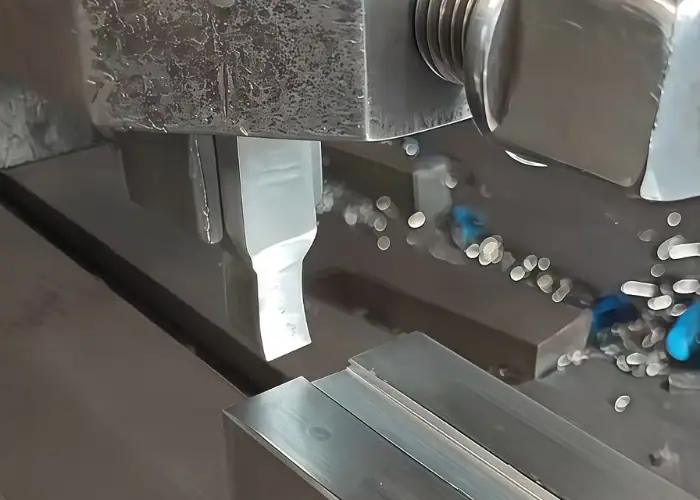
ধনাত্মক রেক অ্যাঙ্গেল এবং কাটিং দক্ষতা
একটি ধনাত্মক রেক অ্যাঙ্গেল সাধারণত টুলটিকে উপাদানের মধ্যে আরও সহজে প্রবেশ করতে দিয়ে কাটার কার্যকারিতা উন্নত করে। যেহেতু কাটিং এজটি আরও ধারালো হয়, তাই টুলটি কম প্রতিরোধে এবং মসৃণভাবে কাটতে পারে। এই কারণে এটি প্রায়শই নরম উপাদান এবং এমন সব কাজের জন্য একটি ভালো পছন্দ, যেখানে আরও সাবলীলভাবে কাটা প্রয়োজন।
একই সাথে, একটি ধারালো প্রান্তের পেছনে অবলম্বনও কম থাকে। এর মানে হলো, ভারী কাটিং লোড, বাধাপ্রাপ্ত কাটিং বা যেখানে আঘাত প্রতিরোধ গুরুত্বপূর্ণ, এমন পরিস্থিতিতে একটি পজিটিভ রেক অ্যাঙ্গেল কম উপযুক্ত হতে পারে। এর সুবিধা হলো সহজে কাটা, কিন্তু এই সুবিধার বিনিময়ে প্রান্তের শক্তি কমে যায়।
নেতিবাচক রেক অ্যাঙ্গেল এবং প্রান্তের শক্তি
সাধারণত যখন কাটার সুবিধার চেয়ে প্রান্তের শক্তি এবং স্থায়িত্ব বেশি গুরুত্বপূর্ণ হয়, তখন একটি নেতিবাচক রেক অ্যাঙ্গেল ব্যবহার করা হয়। কাটিং এজের পিছনে আরও বেশি সাপোর্ট থাকায়, টুলটি চাপ, আঘাত এবং কঠিন মেশিনিং পরিস্থিতি আরও ভালোভাবে সামলাতে পারে। এই কারণে এটি রাফিং অপারেশনে এবং কঠিন পদার্থ মেশিনিং করার সময় বিশেষভাবে উপযোগী।
এর অসুবিধা হলো, পজিটিভ রেক অ্যাঙ্গেলের তুলনায় কাটিং অ্যাকশন সাধারণত কম সাবলীল হয়। বাস্তবে, এর মানে হলো নেগেটিভ রেক অ্যাঙ্গেল প্রায়শই মেশিনের দৃঢ়তা এবং সেটআপ স্থিতিশীলতার উপর বেশি নির্ভর করে। মসৃণ কাটিংয়ের জন্য কম এবং শক্তিশালী এজ পারফরম্যান্সের জন্য বেশি বেছে নেওয়া হয়।
শূন্য রেক অ্যাঙ্গেল এবং ভারসাম্যপূর্ণ পারফরম্যান্স
শূন্য রেক অ্যাঙ্গেল কাটিংয়ের তীক্ষ্ণতা এবং প্রান্তের শক্তির মধ্যে একটি অধিকতর নিরপেক্ষ ভারসাম্য প্রদান করে। এটি ধনাত্মক রেক অ্যাঙ্গেলের মতো সহজে কাটে না, আবার ঋণাত্মক রেক অ্যাঙ্গেলের মতো প্রান্তের দৃঢ়তার ওপরও ততটা জোর দেয় না। পরিবর্তে, এটি একটি মধ্যম কাটিং অবস্থা প্রদান করে যা সাধারণ মেশিনিংয়ের কাজে ভালোভাবে ব্যবহার করা যেতে পারে।
এই ভারসাম্যের কারণে, সাধারণ প্রয়োগের ক্ষেত্রে যেখানে স্থিতিশীল এবং অনুমানযোগ্য কর্মক্ষমতা কাম্য, সেখানে শূন্য রেক অ্যাঙ্গেল প্রায়শই উপযোগী হয়। যখন প্রক্রিয়ায় কোনো আগ্রাসী কাটিং জ্যামিতি বা সর্বোচ্চ ধারের শক্তির প্রয়োজন হয় না, তখন এটি একটি বাস্তবসম্মত পছন্দ।
ব্যবহারিক মেশিনিংয়ে কর্মক্ষমতার আপস
বিভিন্ন রেক অ্যাঙ্গেল মেশিনিং পারফরম্যান্সকে ভিন্ন ভিন্ন উপায়ে প্রভাবিত করে, কারণ এগুলো সহজ কাটিং এবং শক্তিশালী এজ সাপোর্টের মধ্যে ভারসাম্য পরিবর্তন করে। যে রেক অ্যাঙ্গেল কাটিংয়ের মসৃণতা বাড়ায়, তা এজের শক্তি কমিয়ে দিতে পারে, অন্যদিকে যে রেক অ্যাঙ্গেল এজকে শক্তিশালী করে, তা কাটিং প্রক্রিয়াকে কম কার্যকর করে তুলতে পারে।
এই কারণে, রেক অ্যাঙ্গেল নির্বাচন সর্বদা নির্দিষ্ট নিয়মের পরিবর্তে বিভিন্ন বিষয় বিবেচনা করে করা হয়। সেরা পছন্দটি কোনো একটি একক কর্মক্ষমতার বিষয়ের উপর নির্ভর না করে, বরং উপাদান, কার্যপ্রক্রিয়া এবং প্রকৃত কাটিং পরিবেশের উপর নির্ভর করে।
বিভিন্ন উপকরণের জন্য রেকের কোণ নির্বাচন
সঠিক রেক অ্যাঙ্গেল শুধুমাত্র তত্ত্বের উপর নির্ভর না করে, বরং প্রকৃত মেশিনিং প্রয়োগের উপর নির্ভর করে। বিভিন্ন উপকরণ এবং অপারেশন কাটিং এজের উপর ভিন্ন ভিন্ন চাহিদা তৈরি করে, তাই সাধারণ উদাহরণগুলো পর্যালোচনা করলে বোঝা যায় কেন কিছু পরিস্থিতিতে একটি পজিটিভ রেক অ্যাঙ্গেল অনুকূল, আবার অন্যগুলোতে আরও নিউট্রাল বা নেগেটিভ জ্যামিতির প্রয়োজন হয়।
অ্যালুমিনিয়াম
অ্যালুমিনিয়াম একটি নরম এবং নমনীয় পদার্থ, তাই পজিটিভ রেক অ্যাঙ্গেল ব্যবহার করলে এটি প্রায়শই ভালো কাজ করে। একটি ধারালো কাটিং এজ টুলটিকে পদার্থের মধ্যে আরও সহজে প্রবেশ করতে সাহায্য করে এবং মেশিনিংয়ের সময় চিপের মসৃণ প্রবাহ নিশ্চিত করে। এটি বিশেষভাবে কার্যকর, যখন লক্ষ্য থাকে দক্ষ কাটিং বজায় রাখা এবং চিপ জমা হওয়া এড়ানো।
অ্যালুমিনিয়াম মেশিনিংয়ের অনেক ক্ষেত্রে, একটি ধনাত্মক রেক অ্যাঙ্গেল কাটিংয়ের মসৃণতা বাড়াতে এবং সার্বিকভাবে উন্নত কাটিং আচরণে সহায়তা করে। তবে, সঠিক রেক অ্যাঙ্গেলটি টুলের ডিজাইন, কাটিং প্যারামিটার এবং প্রয়োজনীয় পৃষ্ঠের গুণমানের উপর নির্ভর করে।
তামা
তামা একটি তুলনামূলকভাবে নরম এবং নমনীয় পদার্থ, তাই এটি প্রায়শই একটি ধনাত্মক রেক অ্যাঙ্গেলের প্রতি ভালোভাবে সাড়া দেয়। একটি ধারালো কাটিং এজ কাটার প্রতিরোধ কমাতে সাহায্য করে এবং টুলটিকে পদার্থটিকে আরও পরিষ্কারভাবে কাটতে দেয়। এটি মসৃণ কাটিং প্রক্রিয়া বজায় রাখতে এবং চিপের উন্নত প্রবাহে সহায়তা করার জন্য উপকারী, বিশেষ করে সেইসব ক্ষেত্রে যেখানে পৃষ্ঠের গুণমান এবং মাত্রিক সামঞ্জস্য গুরুত্বপূর্ণ।
তামার মেশিনিংয়ের ক্ষেত্রে, রেক অ্যাঙ্গেল নির্বাচনের সময় উপাদানটির বিকৃত হওয়ার এবং অবিচ্ছিন্ন চিপ তৈরির প্রবণতাও বিবেচনা করা উচিত। অনেক ক্ষেত্রে, একটি ধনাত্মক রেক অ্যাঙ্গেল কাটিংয়ের আচরণ উন্নত করতে সাহায্য করে, কিন্তু এর সঠিক নির্বাচন টুলের জ্যামিতি, কাটিং প্যারামিটার এবং যে নির্দিষ্ট তামার সংকর ধাতু নিয়ে মেশিনিং করা হচ্ছে তার উপর নির্ভর করে।
মরিচা রোধক স্পাত
স্টেইনলেস স্টিল মেশিনিং করা সাধারণত বেশি কঠিন, কারণ এটি উচ্চতর কাটিং রেজিস্ট্যান্স তৈরি করতে পারে এবং কাটিং এজের উপর অধিক চাপ সৃষ্টি করতে পারে। এক্ষেত্রে, রেক অ্যাঙ্গেল নির্বাচনের সময় প্রায়শই কাটিং ক্ষমতা এবং এজের শক্তির মধ্যে ভারসাম্য রক্ষা করতে হয়। গ্রেড এবং অপারেশনের উপর নির্ভর করে, একটি পজিটিভ রেক অ্যাঙ্গেল কাটিং অ্যাকশন উন্নত করতে সাহায্য করতে পারে, কিন্তু স্থিতিশীলতা বজায় রাখার জন্য প্রায়শই একটি পরিমিত জ্যামিতি পছন্দ করা হয়।
স্টেইনলেস স্টিলের ক্ষেত্রে, সর্বোত্তম রেক অ্যাঙ্গেল সাধারণত নির্ভর করে কাজটি মসৃণভাবে কাটার জন্য করা হচ্ছে, নাকি ধারকে আরও মজবুত করার জন্য করা হচ্ছে তার উপর। অনেক ক্ষেত্রে, একটি নিরপেক্ষ বা সতর্কভাবে নিয়ন্ত্রিত ধনাত্মক রেক অ্যাঙ্গেলই একটি বাস্তবসম্মত পছন্দ।
ঢালাই লোহা
ঢালাই লোহা অ্যালুমিনিয়াম বা স্টেইনলেস স্টিলের চেয়ে বেশি ভঙ্গুর, এবং এটি প্রায়শই শূন্য বা ঋণাত্মক রেক অ্যাঙ্গেলে ভালোভাবে কাজ করে। ঢালাই লোহা মেশিনিং করার ক্ষেত্রে, খুব ধারালো কাটিং অ্যাকশনের চেয়ে কাটিং এজের শক্তি সাধারণত বেশি গুরুত্বপূর্ণ। একটি শক্তিশালী এজ টুলটিকে স্থিতিশীল থাকতে সাহায্য করে এবং লোডের অধীনে ভেঙে যাওয়ার ঝুঁকি কমায়।
এই কারণে, ঢালাই লোহার মেশিনিং-এর ক্ষেত্রে প্রায়শই একটি অপেক্ষাকৃত সংযত রেক অ্যাঙ্গেল পছন্দ করা হয়। এই ধরনের জ্যামিতি স্থায়িত্ব এবং স্থিতিশীল কাটিং পারফরম্যান্স বজায় রাখতে সাহায্য করে, বিশেষ করে রাফিং বা আরও কঠিন অপারেশনের ক্ষেত্রে।
প্লাস্টিক অংশ
প্লাস্টিকের যন্ত্রাংশের ক্ষেত্রে রেক অ্যাঙ্গেল নির্বাচনের জন্য প্রায়শই একটি ভিন্ন পদ্ধতির প্রয়োজন হয়, কারণ এই উপাদানটি সাধারণত ধাতুর চেয়ে নরম, বেশি তাপ-সংবেদনশীল এবং সহজে বিকৃত হয়। অনেক ক্ষেত্রে, একটি পজিটিভ রেক অ্যাঙ্গেল পছন্দ করা হয়, কারণ একটি ধারালো কাটিং এজ কাটার প্রতিরোধ কমাতে পারে এবং টুলটিকে উপাদানটি আরও পরিষ্কারভাবে কাটতে সাহায্য করে। মেশিনিংয়ের সময় গলন, ছিঁড়ে যাওয়া, বারের সৃষ্টি বা অমসৃণ পৃষ্ঠতল হ্রাস করার জন্য এটি বিশেষভাবে কার্যকর।
প্লাস্টিক মেশিনিংয়ের অনেক ক্ষেত্রে, পজিটিভ রেক অ্যাঙ্গেল কাটিংয়ের মসৃণতা এবং চিপ প্রবাহ উন্নত করতে সাহায্য করে। তবে, চূড়ান্ত সিদ্ধান্তটি প্লাস্টিকের ধরন, টুলের ধার, তাপ নিয়ন্ত্রণ এবং যন্ত্রাংশের নির্ভুলতার প্রয়োজনীয়তার উপর নির্ভর করে।
বিভিন্ন অপারেশনের জন্য রেকের কোণ নির্বাচন
রেইক অ্যাঙ্গেল শুধুমাত্র উপাদানের দ্বারাই প্রভাবিত হয় না, বরং মেশিনিং অপারেশনের ধরনের দ্বারাও প্রভাবিত হয়। এমনকি একই ওয়ার্কপিস উপাদানের ক্ষেত্রেও, ফিনিশিং এবং রাফিংয়ের জন্য কাটিং এজের আচরণ ভিন্ন হতে পারে, যার ফলে সবচেয়ে উপযুক্ত রেইক অ্যাঙ্গেলও পরিবর্তিত হতে পারে।
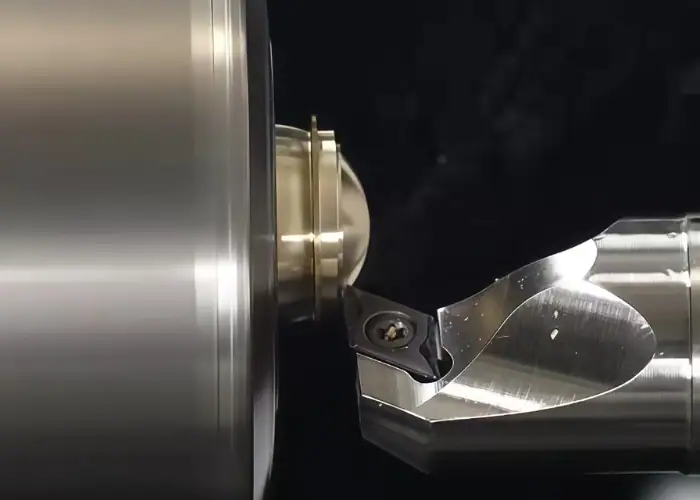
ফিনিশিং অপারেশন
ফিনিশিং অপারেশনে সাধারণত মসৃণ কাটিং এবং আরও সামঞ্জস্যপূর্ণ পৃষ্ঠতল তৈরির উপর মনোযোগ দেওয়া হয়। এই কারণে, একটি পজিটিভ রেক অ্যাঙ্গেল প্রায়শই পছন্দ করা হয়, বিশেষ করে যখন উপাদানটি আরও সহজে কাটার সুযোগ দেয়। একটি ধারালো প্রান্ত টুলটিকে আরও পরিষ্কারভাবে কাটতে সাহায্য করতে পারে এবং ফিনিশড পৃষ্ঠতলে অপ্রয়োজনীয় ব্যাঘাত কমাতে পারে।
তবে, ফিনিশিং করার অর্থ সবসময় সম্ভাব্য সবচেয়ে ধনাত্মক রেক অ্যাঙ্গেল ব্যবহার করা নয়। চূড়ান্ত পছন্দটি এখনও উপাদান, টুল এবং মেশিনিং সেটআপের স্থিতিশীলতার উপর নির্ভর করে।
রাফিং অপারেশন
রাফিং অপারেশনের সময় সাধারণত এজ-এর শক্তি এবং প্রসেস স্ট্যাবিলিটির উপর অধিক চাপ পড়ে। যেহেতু টুলটি প্রায়শই অধিক লোডের অধীনে বেশি মেটেরিয়াল অপসারণ করে, তাই জিরো বা নেগেটিভ রেক অ্যাঙ্গেল সাধারণত বেশি উপযুক্ত হয়। এটি অ্যাগ্রেসিভ কাটিংয়ের সময় কাটিং এজকে আরও শক্তিশালী এবং ভালোভাবে সাপোর্টযুক্ত রাখতে সাহায্য করে।
রাফিং-এর ক্ষেত্রে, লক্ষ্য শুধু দক্ষতার সাথে উপাদান অপসারণ করাই নয়, বরং ভারের অধীনে টুলটিকে স্থিতিশীল রাখাও। এই কারণেই রাফিং-এর জন্য রেক অ্যাঙ্গেল নির্বাচনের ক্ষেত্রে অবাধ কাটিং অ্যাকশনের চেয়ে শক্তি এবং স্থায়িত্বকে প্রায়শই বেশি প্রাধান্য দেওয়া হয়।
বিভিন্ন রেক অ্যাঙ্গেলের সুবিধা ও অসুবিধাগুলো কী কী?
প্রতিটি রেক অ্যাঙ্গেল কাটার সহজতা এবং প্রান্তের শক্তির মধ্যে একটি ভিন্ন ভারসাম্য প্রদান করে। যেহেতু মেশিনিংয়ের পরিস্থিতি অনেক ভিন্ন হতে পারে, তাই সবচেয়ে উপযুক্ত পছন্দটি প্রায়শই নির্দিষ্ট কাজের উপর নির্ভর করে। প্রতিটি ধরণের সুবিধা এবং অসুবিধা পর্যালোচনা করলে রেক অ্যাঙ্গেল নির্বাচন আরও বাস্তবসম্মত এবং তথ্যভিত্তিক হয়ে ওঠে।
| রেকের কোণের ধরন | উপকারিতা | অসুবিধা সমূহ |
| পজিটিভ রেক অ্যাঙ্গেল | সহজতর কর্তন প্রক্রিয়া, কম কর্তন প্রতিরোধ, মসৃণ চিপ প্রবাহ, নরম ও অধিক নমনীয় উপাদানের জন্য উপযুক্ত, যা প্রায়শই ফিনিশিংয়ের জন্য উপকারী। | দুর্বল প্রান্ত সমর্থন, ভারী বোঝার জন্য কম উপযুক্ত, আঘাতে বেশি সংবেদনশীল, কঠিন পরিস্থিতিতে সহজে ক্ষয় বা ভেঙে যেতে পারে। |
| নেতিবাচক রেক অ্যাঙ্গেল | শক্তিশালী কাটিং এজ, আঘাতে উন্নততর প্রতিরোধ ক্ষমতা, রাফিং এবং ইন্টারাপ্টেড কাটের জন্য উপযুক্ত, কঠিন বা জটিল উপাদানে ভালো কাজ করে, এজের স্থায়িত্ব বাড়ায়। | কাটার প্রতিরোধ বেশি হওয়ায় কাটার অবাধ গতি কম হয়, এর জন্য মেশিনের অধিক দৃঢ়তার প্রয়োজন হতে পারে, যা নরম উপাদানে মসৃণভাবে কাটার জন্য সবসময় আদর্শ নয়। |
| শূন্য রেক কোণ | কাটার তীক্ষ্ণতা এবং প্রান্তের শক্তির মধ্যে ভারসাম্যপূর্ণ, সাধারণ মেশিনিংয়ের জন্য উপযুক্ত, স্থিতিশীল ও অনুমানযোগ্য কর্মক্ষমতা, সাধারণ প্রয়োগে উপযোগী। | ধনাত্মক রেক অ্যাঙ্গেলের মতো সহজে কাটে না, ঋণাত্মক রেক অ্যাঙ্গেলের মতো বেশি প্রান্ত সমর্থন প্রদান করে না, বিশেষায়িত মেশিনিং কাজের জন্য কম উপযুক্ত হতে পারে। |
সাধারণত, ধনাত্মক রেক অ্যাঙ্গেল সহজে কাটার জন্য সহায়ক, ঋণাত্মক রেক অ্যাঙ্গেল শক্তিশালী এজ সাপোর্টের জন্য সহায়ক এবং শূন্য রেক অ্যাঙ্গেল একটি অধিক ভারসাম্যপূর্ণ বিকল্প প্রদান করে। সেরা পছন্দটি নির্ভর করে মেশিনিং কাজটি মসৃণ কাটিং, অধিক স্থায়িত্ব, নাকি সামগ্রিকভাবে আরও বহুমুখী কর্মক্ষমতা চায় তার উপর।
রেক অ্যাঙ্গেল বেছে নেওয়ার সময় সাধারণ ভুলগুলো
ভুল রেক অ্যাঙ্গেল নির্বাচন করলে কাটিংয়ের কার্যকারিতা কমে যেতে পারে, এজের নির্ভরযোগ্যতা দুর্বল হয়ে পড়তে পারে এবং মেশিনিং প্রক্রিয়া কম স্থিতিশীল হয়ে যেতে পারে। সবচেয়ে সাধারণ ভুলগুলো সম্পর্কে ধারণা থাকলে টুলের দুর্বল কার্যকারিতা এড়ানো যায় এবং বাস্তব মেশিনিং পরিস্থিতিতে আরও কার্যকরভাবে রেক অ্যাঙ্গেল নির্বাচন করা সম্ভব হয়।
ধরে নেওয়া হয় যে ধারালো প্রান্ত সর্বদা ভালো।
একটি সাধারণ ভুল ধারণা হলো যে, বেশি ধনাত্মক রেক অ্যাঙ্গেল সবসময়ই ভালো, কারণ এটি কাটা সহজ করে তোলে। যদিও একটি ধারালো প্রান্ত কাটার কার্যকারিতা উন্নত করতে পারে, তবে এটি প্রান্তের পেছনের সাপোর্টও কমিয়ে দেয়। কঠিন পরিস্থিতিতে, এটি টুলটিকে ভেঙে যাওয়া বা অস্থিতিশীলতার জন্য আরও বেশি ঝুঁকিপূর্ণ করে তুলতে পারে।
ওয়ার্কপিস উপাদান উপেক্ষা করা
যে উপাদান দিয়ে মেশিনিং করা হচ্ছে, তার সাথে রেক অ্যাঙ্গেল সবসময় মিলিয়ে নেওয়া উচিত। যে জ্যামিতি অ্যালুমিনিয়ামের জন্য ভালো কাজ করে, তা ঢালাই লোহা বা শক্ত ইস্পাতের জন্য উপযুক্ত নাও হতে পারে। উপাদানের আচরণ বিবেচনা না করে রেক অ্যাঙ্গেল নির্বাচন করলে কাটিংয়ের মান খারাপ হতে পারে এবং টুলের নির্ভরযোগ্যতা কমে যেতে পারে।
মেশিনিং অপারেশন উপেক্ষা করা
আরেকটি ভুল হলো, কাজের ধরনের ওপর ভিত্তি না করে শুধুমাত্র উপাদানের ওপর ভিত্তি করে রেক অ্যাঙ্গেল নির্বাচন করা। ফিনিশিং, রাফিং এবং ইন্টারাপ্টেড কাটিং কাটিং এজের ওপর খুব ভিন্ন ধরনের চাহিদা তৈরি করে। এমনকি একই উপাদানের ক্ষেত্রেও, টুলটি কীভাবে ব্যবহার করা হচ্ছে তার ওপর নির্ভর করে সেরা রেক অ্যাঙ্গেল পরিবর্তিত হতে পারে।
মেশিনের দৃঢ়তা এবং সেটআপ স্থিতিশীলতা উপেক্ষা করা
একটি দৃঢ় এবং স্থিতিশীল সেটআপে যে রেক অ্যাঙ্গেলটি ভালোভাবে কাজ করে, সেটি কম স্থিতিশীল পরিবেশে একইভাবে কাজ নাও করতে পারে। মেশিনের দৃঢ়তা, ক্ল্যাম্পিংয়ের মান বা সামগ্রিক সেটআপের অবস্থা উপেক্ষা করলে নির্বাচিত জ্যামিতিটি কম কার্যকর হতে পারে। কিছু ক্ষেত্রে, এর ফলে কম্পন বা প্রান্তের অকাল ক্ষতিও হতে পারে।
রেকের কোণকে একটি বিচ্ছিন্ন বিষয় হিসেবে বিবেচনা করা
শুধুমাত্র রেক অ্যাঙ্গেল মূল্যায়ন করা উচিত নয়। এটি টুলের উপাদান, কোটিং, এজ প্রিপারেশন, ইনসার্টের জ্যামিতি এবং কাটিং প্যারামিটারের সাথে একত্রে কাজ করে। সম্পূর্ণ মেশিনিং সেটআপ বিবেচনা না করে শুধু রেক অ্যাঙ্গেলের উপর মনোযোগ দিলে প্রায়শই একটি অসম্পূর্ণ সিদ্ধান্ত নেওয়া হয়।
সঠিক রেক অ্যাঙ্গেল কীভাবে নির্বাচন করবেন?
সঠিক রেক অ্যাঙ্গেল নির্বাচন করা কেবল একটি নির্দিষ্ট নিয়মের উপর ভিত্তি করে ধনাত্মক, ঋণাত্মক বা শূন্য রেক বেছে নেওয়ার বিষয় নয়। এর জন্য উপাদানের বৈশিষ্ট্য, মেশিনিং পদ্ধতি, কাটিংয়ের অবস্থা এবং উৎপাদনের লক্ষ্যমাত্রার একটি সুষম বিবেচনা প্রয়োজন।
ওয়ার্কপিসের উপাদান বিবেচনা
সঠিক রেক অ্যাঙ্গেল নির্বাচন শুরু হয় ওয়ার্কপিসের উপাদানের উপর ভিত্তি করে। অ্যালুমিনিয়াম, তামা এবং মাইল্ড স্টিলের মতো নরম ও নমনীয় উপাদানগুলো সাধারণত পজিটিভ রেক অ্যাঙ্গেলে ভালো কাজ করে। একটি ধারালো কাটিং এজ টুলটিকে আরও সহজে কাটতে সাহায্য করে এবং চিপসকে আরও মসৃণভাবে সরে যেতে সহায়তা করে। এর বিপরীতে, শক্ত বা ভঙ্গুর উপাদানগুলোর জন্য প্রায়শই একটি শক্তিশালী কাটিং এজ প্রয়োজন হয়, যার ফলে অনেক ক্ষেত্রে জিরো বা নেগেটিভ রেক অ্যাঙ্গেল বেশি উপযুক্ত হয়।
অপারেশন-ভিত্তিক রেক অ্যাঙ্গেল নির্বাচন
রেক অ্যাঙ্গেল নির্বাচনের ক্ষেত্রে মেশিনিং অপারেশনও একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। ফিনিশিং অপারেশনের জন্য এমন একটি রেক অ্যাঙ্গেল বেশি উপযোগী যা মসৃণ কাটিং এবং আরও স্থিতিশীলভাবে উপাদান অপসারণে সহায়তা করে। রাফিং, ইন্টারাপ্টেড কাটিং বা গভীর কাটের ক্ষেত্রে সাধারণত কাটিং এজের উপর বেশি চাপ পড়ে, তাই এক্ষেত্রে তুলনামূলকভাবে কম চাপযুক্ত রেক অ্যাঙ্গেলই বেশি পছন্দ করা হয়। এর অর্থ হলো, অপারেশনের উপর নির্ভর করে একই উপাদানের জন্য ভিন্ন ভিন্ন রেক অ্যাঙ্গেলের প্রয়োজন হতে পারে।
মেশিনের দৃঢ়তা এবং কাটার শর্তাবলী
কাটিং পরিবেশ অনুযায়ী রেক অ্যাঙ্গেলও নির্বাচন করা উচিত। একটি দৃঢ় মেশিন, স্থিতিশীল ক্ল্যাম্পিং এবং একটি ভালোভাবে সমর্থিত সেটআপ সাধারণত টুলের জ্যামিতিতে অধিকতর নমনীয়তা প্রদান করে। তবে, যখন মেশিনের দৃঢ়তা সীমিত থাকে বা সেটআপটি কম স্থিতিশীল হয়, তখন অতিরিক্ত আগ্রাসী রেক অ্যাঙ্গেল প্রক্রিয়াটিকে কম্পন বা এজ ড্যামেজের প্রতি আরও সংবেদনশীল করে তুলতে পারে। এই পরিস্থিতিতে, আরও ভারসাম্যপূর্ণ বা শক্তিশালী এজ জ্যামিতি প্রায়শই একটি ভালো পছন্দ।
মেশিনিং লক্ষ্য অনুযায়ী রেক অ্যাঙ্গেল নির্বাচন
রেকের কোণের চূড়ান্ত নির্বাচন মেশিনিংয়ের লক্ষ্যকেও প্রতিফলিত করবে। যদি সহজ কাটিং এবং কম প্রতিরোধ অগ্রাধিকার পায়, তবে আরও ধনাত্মক রেকের কোণ পছন্দনীয় হতে পারে। যদি লক্ষ্য হয় শক্তিশালী প্রান্ত সমর্থন, উন্নত স্থায়িত্ব, বা লোডের অধীনে আরও স্থিতিশীল কর্মক্ষমতা, তবে একটি নিরপেক্ষ বা ঋণাত্মক রেকের কোণ বেশি কার্যকর হতে পারে। বাস্তবে, রেকের কোণ শুধুমাত্র উপাদানের জন্যই নয়, বরং মেশিনিং প্রক্রিয়ার সবচেয়ে বেশি কী প্রয়োজন তার উপর ভিত্তি করেও নির্বাচন করা হয়।
সম্পূর্ণ মেশিনিং সেটআপের ভারসাম্য রক্ষা করা
বাস্তব মেশিনিং-এ রেক অ্যাঙ্গেল একা কাজ করে না। এটি টুলের উপাদান, কোটিং, এজ প্রিপারেশন, ইনসার্টের জ্যামিতি এবং কাটিং প্যারামিটারের সাথে পারস্পরিকভাবে কাজ করে। এই কারণে, সেরা পছন্দটি কেবল সবচেয়ে তীক্ষ্ণ বা সবচেয়ে শক্তিশালী কোণ নয়। বরং সেটিই সেরা, যা সম্পূর্ণ মেশিনিং সেটআপের সাথে সবচেয়ে কার্যকরভাবে খাপ খায়।
বিবরণ
রেকের কোণ কীভাবে নির্ণয় করবেন?
টুলের রেক ফেস এবং মেশিনিং করা পৃষ্ঠ বা কাটিংয়ের দিকের সাথে সম্পর্কিত একটি রেফারেন্স প্লেনের মধ্যবর্তী কোণ পরিমাপ করে রেক অ্যাঙ্গেল নির্ধারণ করা হয়। বাস্তবে, এর নির্বাচন উপাদানের ধরন, কাটিং লোড এবং অপারেশনের উপর নির্ভর করে। নরম উপাদানের ক্ষেত্রে প্রায় +৫° থেকে +২০° পর্যন্ত ধনাত্মক রেক অ্যাঙ্গেল ব্যবহার করা হয়, যেখানে শক্ত উপাদানের ক্ষেত্রে ০° থেকে -১০° পর্যন্ত ব্যবহার করা যেতে পারে। সঠিক মানটি কাটিংয়ের স্বাচ্ছন্দ্য, চিপ প্রবাহ এবং প্রান্তের শক্তির মধ্যে ভারসাম্য রক্ষা করবে।
স্বাভাবিক রেক কোণ কী?
সমস্ত মেশিনিং কাজের জন্য কোনো একটি নির্দিষ্ট স্বাভাবিক রেক অ্যাঙ্গেল নেই। সাধারণ মেশিনিংয়ের ক্ষেত্রে, এর একটি প্রচলিত পরিসর হলো প্রায় ০° থেকে +১৫°। অ্যালুমিনিয়ামের মতো নমনীয় পদার্থের জন্য এটি প্রায় +১০° থেকে +২০° হতে পারে, অন্যদিকে কঠিন পদার্থ বা ইন্টারাপ্টেড কাটের জন্য এটি ০° থেকে -১০° হতে পারে। বাস্তবে, স্বাভাবিক রেক অ্যাঙ্গেল হলো সেই পরিসর যা পদার্থ, টুল এবং কাটিং অবস্থার জন্য সবচেয়ে উপযুক্ত।
স্টিলের জন্য সবচেয়ে ভালো রেক অ্যাঙ্গেল কোনটি?
স্টিলের জন্য সর্বোত্তম রেক অ্যাঙ্গেল স্টিলের গ্রেড এবং মেশিনিং পদ্ধতির উপর নির্ভর করে। মাইল্ড বা লো-কার্বন স্টিলের জন্য, প্রায় +5° থেকে +15° এর একটি পজিটিভ রেক অ্যাঙ্গেল প্রায়শই কার্যকর হয়, কারণ এটি মসৃণ কাটিং এবং উন্নত চিপ ফ্লোতে সহায়তা করে। আরও কঠিন স্টিল বা রাফিং অপারেশনের জন্য, 0° থেকে -5° অ্যাঙ্গেল এজ সাপোর্টকে আরও ভালো করতে পারে। স্টিল কাটার অনেক ক্ষেত্রে, একটি মাঝারি পজিটিভ রেক অ্যাঙ্গেলই সবচেয়ে বাস্তবসম্মত সূচনা বিন্দু।
রেকের কোণ বাড়ালে কী হয়?
রেক অ্যাঙ্গেল বাড়লে কাটিং এজ আরও ধারালো হয় এবং টুলটি সাধারণত আরও সহজে কাটে। এর ফলে কাটার প্রতিরোধ কমে, চিপের প্রবাহ উন্নত হয় এবং শক্তির চাহিদা হ্রাস পায়। তবে, বেশি রেক অ্যাঙ্গেল কাটিং এজের পেছনের সাপোর্টও কমিয়ে দেয়, যা এজের শক্তি দুর্বল করে দিতে পারে এবং ভারী লোডের নিচে চিপিং-এর ঝুঁকি বাড়িয়ে তোলে। সাধারণভাবে, রেক অ্যাঙ্গেল বাড়ালে কাটার সুবিধা বাড়ে কিন্তু স্থায়িত্ব কমে যায়।
উপসংহার
রেক অ্যাঙ্গেল হলো কাটিং টুলের জ্যামিতির একটি গুরুত্বপূর্ণ উপাদান, কারণ এটি কাটিং অ্যাকশন, চিপ ফ্লো, এজ স্ট্রেংথ এবং মেশিনিং স্ট্যাবিলিটিকে প্রভাবিত করে। যেহেতু পজিটিভ, নেগেটিভ এবং জিরো রেক অ্যাঙ্গেল প্রতিটি ভিন্ন ভিন্ন প্রয়োজন মেটায়, তাই সঠিক নির্বাচন নির্ভর করে উপাদান, মেশিনিং পদ্ধতি, কাটিংয়ের অবস্থা এবং উৎপাদনের লক্ষ্যের উপর। রেক অ্যাঙ্গেল সম্পর্কে ধারণা থাকলে টুল নির্বাচন, মেশিনিং দক্ষতা এবং সামগ্রিক কাটিং পারফরম্যান্স উন্নত করতে সাহায্য করে।
TiRapid- এ আমরা কাস্টম পার্টস এবং প্রোডাকশন প্রোজেক্টের জন্য নির্ভুল CNC মেশিনিং পরিষেবা প্রদান করি, যা গ্রাহকদের প্রোটোটাইপ থেকে প্রোডাকশন পর্যন্ত ধারাবাহিক গুণমান, দ্রুত ডেলিভারি এবং নির্ভরযোগ্য উৎপাদন সহায়তা পেতে সাহায্য করে।
















