
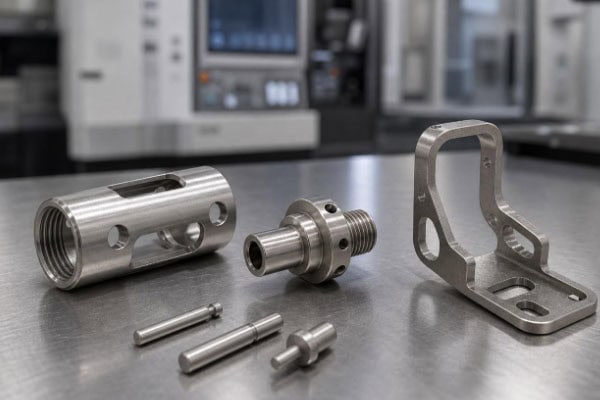
ন্যূনতম আক্রমণাত্মক ডিভাইসগুলিতে সাধারণত ছোট আকার, সূক্ষ্ম কাঠামো, উচ্চ অ্যাসেম্বলি নির্ভুলতার প্রয়োজনীয়তা এবং বিশেষায়িত অপারেটিং পরিবেশের মতো বৈশিষ্ট্য থাকে। সাধারণ অংশগুলির মধ্যে রয়েছে এন্ডোস্কোপের কাঠামোগত উপাদান, ক্ষুদ্র জয়েন্ট, জ, স্লিভ, কানেক্টর, গাইড উপাদান, মাউন্টিং বেস, অভ্যন্তরীণ হ্যান্ডেল উপাদান এবং বিভিন্ন সরু শ্যাফট অংশ। যদিও এই উপাদানগুলি আকারে বড় নয়, ছিদ্রের অবস্থান, খাঁজ, থ্রেড, সংযোগকারী পৃষ্ঠ এবং চলমান অংশের মধ্যেকার বিচ্যুতি চূড়ান্ত অ্যাসেম্বলির কার্যকারিতাকে প্রভাবিত করতে পারে। এই ধরনের ন্যূনতম আক্রমণাত্মক ডিভাইসের উপাদানগুলির কাস্টমাইজড উৎপাদনের জন্য সিএনসি মেশিনিং উপযুক্ত। প্রোটোটাইপিং থেকে ছোট ব্যাচের উৎপাদন পর্যন্ত তুলনামূলকভাবে স্থিতিশীল মেশিনিং গুণমান বজায় রাখার জন্য, ডিবারিং, সারফেস ট্রিটমেন্ট এবং ডাইমেনশনাল ইন্সপেকশনের সাথে মিলিতভাবে ৩ডি ড্রয়িং বা ২ডি ইঞ্জিনিয়ারিং ড্রয়িং অনুযায়ী মিলিং, টার্নিং, ৫-অ্যাক্সিস মেশিনিং, মাইক্রো-মেশিনিং এবং অন্যান্য প্রক্রিয়া সম্পাদন করা যেতে পারে।
কেন ন্যূনতম হস্তক্ষেপমূলক ডিভাইসের যন্ত্রাংশ কাস্টম সিএনসি মেশিনিংয়ের জন্য উপযুক্ত?
ন্যূনতম হস্তক্ষেপমূলক ডিভাইসের কাঠামোগুলোকে সাধারণত একটি সীমিত স্থানের মধ্যে চলাচল, অবস্থান পরিবর্তন বা সংযোগ স্থাপন করতে হয়। যন্ত্রাংশগুলোকে কেবল বাহ্যিক আকৃতির শর্তই পূরণ করতে হয় না, বরং সংযোজনের পর সেগুলোর মসৃণ চলাচল, স্থিতিশীল অবস্থান এবং মাত্রাগত সামঞ্জস্যও নিশ্চিত করতে হয়।
সাধারণ ন্যূনতম আক্রমণাত্মক ডিভাইসের অংশগুলি
সিএনসি মেশিনিং ন্যূনতম হস্তক্ষেপমূলক ডিভাইসের বিভিন্ন কাঠামোগত উপাদানের জন্য ব্যবহার করা যেতে পারে, বিশেষ করে ধাতু এবং ইঞ্জিনিয়ারিং প্লাস্টিক দিয়ে তৈরি সূক্ষ্ম যন্ত্রাংশের ক্ষেত্রে।
সাধারণ পণ্যগুলির মধ্যে রয়েছে:
- এন্ডোস্কোপ হাউজিং, স্লিভ, সংযোগকারী রিং এবং মাউন্টিং কাঠামো
- ন্যূনতম আক্রমণাত্মক অস্ত্রোপচারের যন্ত্রের চোয়াল, কব্জার উপাদান, পিন এবং ছোট সংযোগকারী
- গাইড স্লিভ, পজিশনিং উপাদান, সরু শ্যাফট এবং ক্ষুদ্র প্যাঁচযুক্ত অংশ
- চিকিৎসা সরঞ্জামের ব্র্যাকেট, মাউন্টিং বেস এবং অভ্যন্তরীণ হ্যান্ডেল কাঠামো
এই অংশগুলিতে প্রায়শই ছোট ছিদ্র, গভীর খাঁজ, সূক্ষ্ম প্যাঁচ, পাতলা দেয়াল এবং জটিল বক্র পৃষ্ঠ থাকে। ন্যূনতম আক্রমণাত্মক অস্ত্রোপচারের যন্ত্রাংশ মেশিনিংয়ের প্রতিযোগীরা আর্টিকুলেটিং জ, হিঞ্জ পিন এবং ক্লেভিস ব্র্যাকেটের মতো ছোট চলমান কাঠামো নিয়েও কাজ করে।
ক্ষুদ্রাকৃতির কাঠামোর জন্য উচ্চতর মেশিনিং প্রয়োজনীয়তা
সাধারণ যান্ত্রিক যন্ত্রাংশে যখন মাত্রাগত সামান্য তারতম্য থাকে, তখন সাধারণত অ্যাসেম্বলির সময় কিছুটা সমন্বয়ের সুযোগ থাকে। ন্যূনতম হস্তক্ষেপমূলক ডিভাইসের ছোট উপাদানগুলোর মাত্রা তুলনামূলকভাবে সীমিত থাকে, তাই ছিদ্রের ব্যাস, শ্যাফটের ব্যাস এবং সংযোগকারী ফাঁকের পরিবর্তন আরও বেশি প্রভাব ফেলতে পারে। উদাহরণস্বরূপ, একটি ক্ষুদ্র কব্জা একটি পিন, ছিদ্রের অবস্থান এবং একটি চলমান অংশ নিয়ে গঠিত। যদি ছিদ্রের অবস্থান সরে যায় বা পিনের মাত্রা ধারাবাহিকভাবে নিয়ন্ত্রণ করা না হয়, তবে অ্যাসেম্বল করা অংশটি খুব আঁটসাঁট, ঢিলা হয়ে যেতে পারে অথবা মসৃণভাবে সরানো কঠিন হতে পারে। অতএব, মেশিনিং প্রক্রিয়ায় কেবল স্বতন্ত্র মাত্রাই নয়, বরং গুরুত্বপূর্ণ ছিদ্রগুলোর মধ্যকার অবস্থানগত সম্পর্কও নিয়ন্ত্রণ করা প্রয়োজন।
ড্রয়িং পর্যায় থেকেই মেশিনিং সংক্রান্ত প্রতিবন্ধকতাগুলো নিয়ন্ত্রণ করা প্রয়োজন।
ন্যূনতম হস্তক্ষেপমূলক ডিভাইস যন্ত্রাংশের কাস্টম মেশিনিং মানে এই নয় যে, একটি ড্রয়িং পাওয়ার পরেই সরাসরি উৎপাদন শুরু করে দেওয়া। ইঞ্জিনিয়ারদের প্রথমে যন্ত্রাংশটির গঠন পর্যালোচনা করতে হবে, গুরুত্বপূর্ণ মাত্রাগুলো চিহ্নিত করতে হবে এবং তারপরে মিলিং, টার্নিং বা মাল্টি-অ্যাক্সিস মেশিনিং উপযুক্ত হবে কিনা তা নির্ধারণ করতে হবে। সরু যন্ত্রাংশ, গভীর ছিদ্রযুক্ত যন্ত্রাংশ এবং জটিল বক্রপৃষ্ঠযুক্ত উপাদানগুলোর জন্য, একটি উপযুক্ত মেশিনিং পদ্ধতি নির্বাচন করলে বারবার ক্ল্যাম্পিং কমানো যায় এবং মাত্রাগত তারতম্য নিয়ন্ত্রণে সহায়তা করে। TiRapid বর্তমানে ৩-অ্যাক্সিস, ৫-অ্যাক্সিস, টার্নিং এবং মাইক্রো-মেশিনিং সিএনসি সক্ষমতা প্রদান করে এবং যন্ত্রাংশটির গঠন অনুযায়ী মেশিনিং সমাধান তৈরি করতে পারে।
সিএনসি মেশিনিং মিনিম্যালি ইনভেসিভ ডিভাইসের জন্য উপাদান এবং প্রক্রিয়া নির্বাচন
উপকরণ সরাসরি মেশিনিংয়ের জটিলতা, যন্ত্রাংশের ওজন, ক্ষয় প্রতিরোধ ক্ষমতা এবং পরবর্তী পরিচালন পরিস্থিতিকে প্রভাবিত করে। ন্যূনতম হস্তক্ষেপমূলক যন্ত্রপাতির জন্য ব্যবহৃত সাধারণ উপকরণগুলোর মধ্যে রয়েছে স্টেইনলেস স্টিল, টাইটানিয়াম অ্যালয় এবং নির্দিষ্ট কিছু উচ্চ-কার্যক্ষমতাসম্পন্ন ইঞ্জিনিয়ারিং প্লাস্টিক।
সাধারণ উপকরণ কীভাবে নির্বাচন করবেন
| উপাদান | সাধারণ বৈশিষ্ট্য | উপযুক্ত যন্ত্রাংশ |
| 316L স্টেইনলেস স্টীল | ক্ষয়রোধী, ভালো শক্তি | অস্ত্রোপচারের যন্ত্রপাতির কাঠামোগত অংশ, সংযোগকারী |
| টাইটানিয়াম খাদ | উচ্চ শক্তি, তুলনামূলকভাবে হালকা ওজন | নির্ভুল কাঠামোগত অংশ, চিকিৎসা সরঞ্জামের উপাদান |
| অ্যালুমিনিয়াম খাদ | লাইটওয়েট, মেশিনে সহজ | আবাসন, সহায়ক উপাদান, অভ্যন্তরীণ সরঞ্জাম কাঠামো |
| উঁকি | উচ্চ-তাপমাত্রা প্রতিরোধ, রাসায়নিক প্রতিরোধ | অন্তরক উপাদান, কাঠামোগত অংশ, বিশেষ চিকিৎসা উপাদান |
| খুলুন POM | ভালো মেশিনেবিলিটি, মাত্রিক স্থিতিশীলতা | ছোট স্লাইডিং উপাদান, অবস্থান নির্ধারণকারী অংশ, অধাতব কাঠামোগত উপাদান |
যন্ত্রাংশের প্রয়োগ, কার্যপরিবেশ, পরিষ্কার করার পদ্ধতি, শক্তির প্রয়োজনীয়তা এবং গ্রাহকের নকশা অনুযায়ী প্রকৃত উপাদান নির্বাচন নির্ধারণ করতে হবে। মেডিকেল সিএনসি মেশিনিং ক্ষেত্রে ব্যবহৃত সাধারণ উপাদানগুলোর মধ্যে Ti-6Al-4V, 316L এবং PEEK-ও অন্তর্ভুক্ত।
জটিল যন্ত্রাংশের জন্য উপযুক্ত সিএনসি প্রক্রিয়া নির্বাচন করুন
সরল বাহ্যিক আকৃতির যন্ত্রাংশের জন্য ৩-অক্ষ সিএনসি মিলিং যথেষ্ট হতে পারে। একাধিক মেশিনিং পৃষ্ঠযুক্ত যন্ত্রাংশের ক্ষেত্রে ক্ল্যাম্পিং অপারেশনের সংখ্যা কমাতে ৪-অক্ষ বা ৫-অক্ষ মেশিনিং ব্যবহার করা যেতে পারে। উদাহরণস্বরূপ, একটি মিনিম্যালি ইনভেসিভ ডিভাইসের কানেক্টরে একই সাথে পার্শ্ব ছিদ্র, হেলানো পৃষ্ঠ এবং বক্র কাঠামো থাকতে পারে। বারবার ক্ল্যাম্পিংয়ের জন্য প্রচলিত সরঞ্জাম ব্যবহার করা হলে, পুনঃস্থাপন ত্রুটির পরিমাণ বাড়িয়ে দিতে পারে। ৫-অক্ষ মেশিনিং একটি একক সেটআপে আরও বেশি বৈশিষ্ট্য সম্পন্ন করতে পারে, যার ফলে উপাদানগুলির মধ্যে আপেক্ষিক অবস্থানগত স্থিতিশীলতা উন্নত হয়। নলাকার যন্ত্রাংশ, শ্যাফট, স্লিভ এবং ছোট প্যাঁচযুক্ত যন্ত্রাংশ সিএনসি টার্নিং ব্যবহার করে প্রক্রিয়াজাত করা যেতে পারে। ছোট ব্যাসের যন্ত্রাংশের ক্ষেত্রে টুলের অবস্থা, কাটিং কম্পন এবং মেশিনিং তাপমাত্রার দিকেও বিশেষ মনোযোগ দেওয়া প্রয়োজন।
বিস্তারিত প্রক্রিয়াকরণ
ন্যূনতম হস্তক্ষেপমূলক ডিভাইস উপাদানগুলিতে প্রায়শই বুর, ধারালো প্রান্ত এবং মেশিনিং-মার্ক অপসারণের প্রয়োজন হয়। ছোট ছিদ্র, ছেদকারী ছিদ্র এবং অভ্যন্তরীণ খাঁজগুলি পরিষ্কার করা বিশেষভাবে কঠিন হতে পারে যদি স্পষ্ট বুর থেকে যায়, যা অ্যাসেম্বলি বা পরবর্তী পরিষ্কারের উপর প্রভাব ফেলতে পারে। তাই, মেশিনিংয়ের পরে ড্রয়িংয়ের প্রয়োজনীয়তা অনুসারে ডিবারিং, শ্যাফারিং, পলিশিং, স্যান্ডব্লাস্টিং, অ্যানোডাইজিং, প্যাসিভেশন এবং অন্যান্য ট্রিটমেন্ট করা যেতে পারে। বিভিন্ন অংশের জন্য, সারফেস ট্রিটমেন্টের কারণে গুরুত্বপূর্ণ মাত্রা পরিবর্তিত হওয়া রোধ করতে পোস্ট-প্রসেসিং পদ্ধতিগুলি আগে থেকেই নিশ্চিত করা প্রয়োজন।
TiRapid ন্যূনতম আক্রমণাত্মক ডিভাইস কাস্টম মেশিনিং প্রক্রিয়া
ন্যূনতম হস্তক্ষেপমূলক ডিভাইস যন্ত্রাংশের কাস্টমাইজড উৎপাদন প্রক্রিয়া ড্রয়িং নিশ্চিতকরণের মাধ্যমে শুরু হওয়া প্রয়োজন এবং এরপর মেশিনিং, পরিদর্শন ও ডেলিভারির দিকে অগ্রসর হতে হয়। একটি সুস্পষ্ট প্রক্রিয়া পুনঃকাজের প্রয়োজনীয়তা কমাতে পারে এবং গ্রাহকদের প্রোটোটাইপিং পর্যায়ে আরও দ্রুত ডিজাইন নিশ্চিত করার সুযোগ দেয়।
ড্রয়িং এবং ডিএফএম পরিদর্শন
গ্রাহকরা STEP, STP, 3D CAD, বা 2D ইঞ্জিনিয়ারিং ড্রয়িং সরবরাহ করতে পারেন। TiRapid ইঞ্জিনিয়ারিং টিম যন্ত্রাংশের গঠন অনুযায়ী মেশিনিংয়ের সম্ভাব্যতা যাচাই করতে পারে এবং ছিদ্রের অবস্থান, দেয়ালের পুরুত্ব, টুলের প্রবেশযোগ্য স্থান, মেশিনিং পদ্ধতি এবং গুরুত্বপূর্ণ মাত্রা সম্পর্কে DFM সুপারিশ প্রদান করতে পারে।
প্রোটোটাইপ মেশিনিং এবং মাত্রিক নিশ্চিতকরণ
নতুনভাবে তৈরি ন্যূনতম হস্তক্ষেপমূলক ডিভাইসগুলোর জন্য প্রথমে প্রোটোটাইপ বা স্বল্প-পরিমাণে উৎপাদন করার পরামর্শ দেওয়া হয়। যন্ত্রাংশের মাপ, অ্যাসেম্বলির সম্পর্ক এবং প্রকৃত কার্যকারিতা নিশ্চিত করতে প্রোটোটাইপ ব্যবহার করা যেতে পারে। যদি অ্যাসেম্বলির ক্লিয়ারেন্স সমন্বয় করার প্রয়োজন হয়, তবে স্বল্প-পরিমাণে উৎপাদনের আগেই ড্রয়িংগুলো সংশোধন করা যেতে পারে। এর ফলে পরবর্তীকালে ব্যাচ পরিবর্তনের কারণে হওয়া খরচ ও সময়ের অপচয় কমানো সম্ভব হয়।
ব্যাচ উৎপাদন এবং গুণমান পরিদর্শন
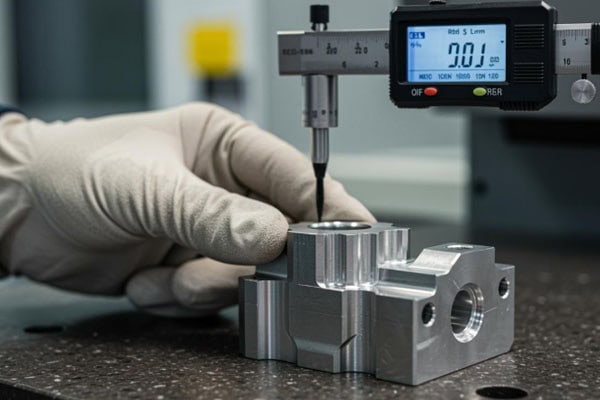
প্রোটোটাইপ নিশ্চিতকরণের পর, অর্ডারের পরিমাণ অনুযায়ী স্বল্প পরিমাণে বা বড় পরিমাণে উৎপাদনের ব্যবস্থা করা যেতে পারে। ক্যালিপার, মাইক্রোমিটার, পিন গেজ, প্লাগ গেজ, সিএমএম এবং অন্যান্য সরঞ্জাম ব্যবহার করে গুরুত্বপূর্ণ মাপগুলো পরিদর্শন করা যেতে পারে। ন্যূনতম হস্তক্ষেপকারী ডিভাইসগুলোর ক্ষেত্রে ছিদ্রের অবস্থান, শ্যাফটের ব্যাস, সমতলতা এবং অবস্থানগত সম্পর্কের মতো মূল বিষয়গুলো গ্রাহকের ড্রয়িংয়ের প্রয়োজনীয়তা অনুযায়ী পরিদর্শন করা উচিত।
| মেশিনিং স্টেজ | প্রধান কাজ | গ্রাহকরা যে ফলাফল পেতে পারেন |
| অঙ্কন মূল্যায়ন | কাঠামো এবং মেশিনিং সম্ভাব্যতা পরীক্ষা করুন | ডিএফএম সুপারিশসমূহ |
| প্রোটোটাইপ পর্যায় | CNC যথার্থ যন্ত্র | প্রোটোটাইপ নিশ্চিতকরণ |
| মাত্রিক পরিদর্শন | গুরুত্বপূর্ণ মাত্রা পরিদর্শন | পরিদর্শন ডেটা |
| সারফেস চিকিত্সা | ডিবারিং এবং নির্দিষ্ট চিকিৎসা | সমাপ্ত অংশ |
| ছোট ব্যাচ উত্পাদন | পুনরাবৃত্ত মেশিনিং এবং গুণমান নিয়ন্ত্রণ | স্থিতিশীল ব্যাচ |
| প্যাকেজিং এবং ডেলিভারি | শ্রেণীবিভাগ, সুরক্ষা, প্যাকেজিং | সম্পূর্ণ ডেলিভারি |
ন্যূনতম আক্রমণাত্মক ডিভাইসের জন্য মেশিনিংয়ের গুণমান কীভাবে নিয়ন্ত্রণ করবেন
ন্যূনতম হস্তক্ষেপমূলক ডিভাইস যন্ত্রাংশের গুণমান শুধুমাত্র মাত্রিক নির্ভুলতার মধ্যেই প্রতিফলিত হয় না। পৃষ্ঠের অবস্থা, বুর, উপকরণ, মেশিনিংয়ের ধারাবাহিকতা এবং প্যাকেজিং সুরক্ষার দিকেও মনোযোগ দেওয়া প্রয়োজন। ছোট ছিদ্র, সূক্ষ্ম খাঁজ, থ্রেড এবং চলমান সংযোগ কাঠামোযুক্ত যন্ত্রাংশের ক্ষেত্রে, অবশিষ্ট বুর যাতে সংযোজন এবং ব্যবহারে প্রভাব ফেলতে না পারে, সেজন্য মেশিনিংয়ের পরে পর্যাপ্ত পরিদর্শন করা প্রয়োজন। যন্ত্রপাতির প্রয়োগ এবং নকশার প্রয়োজনীয়তা অনুসারে উপকরণ নির্বাচন করা উচিত এবং ব্যাচ উৎপাদনের সময় মেশিনিংয়ের অবস্থা স্থিতিশীল থাকা প্রয়োজন। মেশিনিংয়ের পরে যথাযথ পরিষ্কার, পৃষ্ঠের পরিচর্যা এবং পৃথক প্যাকেজিং পরিবহনের সময় আঘাত, আঁচড় এবং দূষণের ঝুঁকি কমাতে সাহায্য করতে পারে।
গুরুত্বপূর্ণ মাত্রাগুলির পরিদর্শনে মনোযোগ দিন
যদি কোনো ব্যাচের মাত্র একটি নমুনা প্রয়োজনীয়তা পূরণ করে, তার মানে এই নয় যে পুরো ব্যাচটি স্থিতিশীল। ব্যাচ মেশিনিংয়ের সময়, গ্রাহকের চাহিদা অনুযায়ী স্যাম্পলিং বা শতভাগ পরিদর্শনের মাধ্যমে গুরুত্বপূর্ণ মাপগুলো পরীক্ষা করা প্রয়োজন। সংযোগকারী ছিদ্র, শ্যাফটের উপাদান, থ্রেড এবং পজিশনিং স্ট্রাকচারের ক্ষেত্রে, টুলের ক্ষয় বা মেশিনিং প্যারামিটারের পরিবর্তন সময়মতো শনাক্ত করার জন্য উৎপাদনের সময় অতিরিক্ত পরিদর্শন পয়েন্ট যোগ করা যেতে পারে।
পৃষ্ঠের গুণমান এবং পরিচ্ছন্নতা নিয়ন্ত্রণ করুন
ন্যূনতম হস্তক্ষেপমূলক যন্ত্রাংশের অংশগুলিতে প্রায়শই ছোট ছিদ্র, খাঁজ এবং অভ্যন্তরীণ কাঠামো থাকে এবং পৃষ্ঠের অবশিষ্টাংশ পরবর্তী পরিষ্কারের কাজকে আরও কঠিন করে তুলতে পারে। তাই, মেশিনিংয়ের পরে যন্ত্রাংশগুলিকে যথাযথভাবে ডিবারিং, পরিষ্কার এবং সুরক্ষিত করা উচিত। যদি গ্রাহকদের পৃষ্ঠের অমসৃণতা, প্যাসিভেশন বা অন্যান্য প্রক্রিয়াকরণের জন্য নির্দিষ্ট কোনো চাহিদা থাকে, তবে অর্ডার নিশ্চিত করার সময় সেই চাহিদাগুলি স্পষ্টভাবে উল্লেখ করা উচিত এবং মেশিনিংয়ের পরে সেই অনুযায়ী পরিদর্শন করা উচিত।
স্বল্প-পরিমাণ এবং বৃহৎ-পরিমাণ উৎপাদনের ক্ষেত্রে একই মানদণ্ড প্রয়োগ করুন
ন্যূনতম হস্তক্ষেপমূলক ডিভাইসগুলো সাধারণত ডিজাইন যাচাইকরণ, প্রোটোটাইপ নিশ্চিতকরণ, স্বল্প-পরিমাণে পরীক্ষা এবং পরবর্তী উৎপাদনের মধ্য দিয়ে যায়। প্রতিটি পর্যায়ে সামঞ্জস্যপূর্ণ মাত্রাগত মান বজায় রাখতে হয়। TiRapid একক প্রোটোটাইপ, স্বল্প-পরিমাণে উৎপাদন এবং বৃহৎ পরিসরে উৎপাদনকে সমর্থন করে এবং CNC মেশিনিং, শিট মেটাল ফ্যাব্রিকেশন, 3D প্রিন্টিং ও অন্যান্য উৎপাদন পরিষেবা প্রদান করে।
সচরাচর জিজ্ঞাস্য
প্রশ্ন: আমার কাছে সম্পূর্ণ মেশিনিং প্রক্রিয়া না থাকলে আমি কি শুধু 3D ড্রয়িং দিতে পারি?
হ্যাঁ। প্রাথমিক মূল্য উদ্ধৃতি এবং প্রক্রিয়া মূল্যায়নের ভিত্তি হিসেবে 3D ড্রয়িং ব্যবহার করা যেতে পারে। যদি গুরুত্বপূর্ণ মাত্রা, উপকরণ, পৃষ্ঠতল প্রক্রিয়াকরণ বা বিশেষ সহনশীলতা জড়িত থাকে, তবে প্রয়োজনীয়তার সঠিক যাচাইকরণ সহজ করার জন্য 2D ইঞ্জিনিয়ারিং ড্রয়িংও সরবরাহ করার পরামর্শ দেওয়া হয়।
প্রয়োজনীয় পরিমাণ তুলনামূলকভাবে কম হলে, ন্যূনতম কাটাছেঁড়া পদ্ধতিতে ডিভাইসের যন্ত্রাংশ কি মেশিনিং করা সম্ভব?
হ্যাঁ। সিএনসি মেশিনিং প্রোটোটাইপ, স্বল্প পরিমাণে উৎপাদন এবং পরবর্তীকালে বড় পরিসরে উৎপাদনের জন্য উপযুক্ত। প্রথমে অল্প সংখ্যক প্রোটোটাইপ তৈরি করা যেতে পারে, এবং এরপর অ্যাসেম্বলির ফলাফলের উপর ভিত্তি করে ডিজাইনে সমন্বয় সাধন করা যায়।
প্রশ্ন: টাইটানিয়াম অ্যালয় এবং 316L স্টেইনলেস স্টিল উভয়কেই কি মেশিনিং করা যায়?
যন্ত্রাংশের গঠন এবং নকশার প্রয়োজনীয়তা অনুসারে সম্ভাব্যতা মূল্যায়ন করা যেতে পারে। টাইটানিয়াম অ্যালয় এবং 316L উভয়ই সূক্ষ্ম চিকিৎসা যন্ত্রাংশের জন্য প্রচলিত মেশিনিং উপকরণ, কিন্তু এদের মেশিনিং প্যারামিটার এবং টুল নির্বাচনের প্রয়োজনীয়তা ভিন্ন।
ছোট ছিদ্র, সূক্ষ্ম খাঁজ এবং ক্ষুদ্র কাঠামোর মাত্রা কীভাবে নিশ্চিত করা যায়?
টুল নির্বাচন, ক্ল্যাম্পিং পদ্ধতি, মেশিনিং প্যারামিটার এবং পরিদর্শন পদ্ধতির মাধ্যমে নিয়ন্ত্রণ বাস্তবায়ন করা প্রয়োজন, এবং এক্ষেত্রে গুরুত্বপূর্ণ মাত্রাগুলোর উপর বিশেষ মনোযোগ দিতে হবে। জটিল যন্ত্রাংশের ক্ষেত্রে, উৎপাদনের জন্য প্রতিকূল হতে পারে এমন কাঠামো শনাক্ত করতে মেশিনিংয়ের আগেও ডিএফএম ব্যবহার করা যেতে পারে।
ন্যূনতম আক্রমণাত্মক ডিভাইসের কাস্টম সিএনসি মেশিনিংয়ের জন্য TiRapid নির্বাচন
ন্যূনতম হস্তক্ষেপকারী ডিভাইসের যন্ত্রাংশগুলিতে সাধারণত সূক্ষ্ম মাত্রা, জটিল কাঠামো এবং উচ্চ অ্যাসেম্বলি প্রয়োজনীয়তা থাকে। স্থিতিশীল মেশিনিং গুণমান বজায় রাখার জন্য ড্রয়িং মূল্যায়ন, উপাদান নির্বাচন, এবং মেশিনিং প্রক্রিয়া থেকে শুরু করে মাত্রিক পরিদর্শন পর্যন্ত অবিচ্ছিন্ন নিয়ন্ত্রণ প্রয়োজন। প্রোটোটাইপ উন্নয়ন, ছোট-ব্যাচ উৎপাদন, এবং ব্যাচ ম্যানুফ্যাকচারিং-এর সময় ন্যূনতম হস্তক্ষেপকারী ডিভাইসগুলির কাস্টমাইজড প্রয়োজনীয়তা পূরণের জন্য, বিভিন্ন যন্ত্রাংশের কাঠামোগত বৈশিষ্ট্য অনুসারে সিএনসি মেশিনিং মিলিং, টার্নিং, ৫-অক্ষ মেশিনিং এবং অন্যান্য পদ্ধতি ব্যবহার করতে পারে, যা ডিবারিং, সারফেস ট্রিটমেন্ট এবং গুণমান পরিদর্শনের সাথে মিলিত হয়। TiRapid নির্ভুল সিএনসি মেশিনিং, শিট মেটাল ফ্যাব্রিকেশন, এবং ৩ডি প্রিন্টিং সুবিধা প্রদান করে। গ্রাহকের সরবরাহ করা ৩ডি মডেল, ২ডি ইঞ্জিনিয়ারিং ড্রয়িং, বা নমুনার উপর ভিত্তি করে, TiRapid মেশিনিং-এর প্রয়োজনীয়তা মূল্যায়ন করতে পারে এবং কাঠামোটি উৎপাদনের জন্য উপযুক্ত কিনা তা নিশ্চিত করতে সাহায্য করার জন্য একটি বিনামূল্যে ডিএফএম রিপোর্ট প্রদান করতে পারে। প্রকল্পটি স্লিভ, কানেক্টর, মাউন্টিং কম্পোনেন্ট, সরু শ্যাফট, বা জটিল বক্র পৃষ্ঠ এবং সূক্ষ্ম ছিদ্র ও খাঁজযুক্ত কাস্টমাইজড যন্ত্রাংশ যাই হোক না কেন, নির্দিষ্ট উপাদান, মাত্রা, টলারেন্স, এবং পরিমাণ অনুসারে একটি মেশিনিং সমাধান তৈরি করা যেতে পারে।
আপনি যদি ন্যূনতম হস্তক্ষেপমূলক কোনো ডিভাইস তৈরি করতে চান অথবা নির্ভুল যন্ত্রাংশ তৈরির জন্য একজন নির্ভরযোগ্য সরবরাহকারী খুঁজে থাকেন, তাহলে আপনার যন্ত্রাংশের ড্রয়িং, প্রয়োজনীয় উপকরণ এবং ক্রয়ের পরিমাণ projects@tirapid.com- এ পাঠাতে পারেন । TiRapid আপনার প্রকৃত প্রয়োজনের উপর ভিত্তি করে যন্ত্রাংশ তৈরির পরামর্শ ও মূল্যতালিকা প্রদান করবে এবং একক প্রোটোটাইপ ও স্বল্প-পরিমাণ উৎপাদন থেকে শুরু করে বৃহৎ পরিসরের উৎপাদন পর্যন্ত নিরবচ্ছিন্ন পরিষেবা দিয়ে থাকবে। ফোন: +86 760 8999 8536।
















