
অ্যালুমিনিয়াম মিলিং বলতে বোঝায় মিলিং মেশিন এবং কাটিং টুল ব্যবহার করে একটি অ্যালুমিনিয়াম ওয়ার্কপিস থেকে উপাদান অপসারণ করে প্রয়োজনীয় জ্যামিতি, মাত্রা এবং পৃষ্ঠের বৈশিষ্ট্য তৈরি করা। এটি অ্যালুমিনিয়ামের যন্ত্রাংশ তৈরির অন্যতম প্রচলিত একটি মেশিনিং পদ্ধতি, কারণ এটি সরল এবং জটিল উভয় ধরনের ডিজাইনের জন্যই ভালো নির্ভুলতা, নমনীয়তা এবং কার্যকারিতা প্রদান করে।
এই নির্দেশিকায় আপনি জানতে পারবেন, অ্যালুমিনিয়াম মিলিং বলতে কী বোঝায়, কেন অ্যালুমিনিয়াম মিলিংয়ের জন্য বিশেষভাবে উপযুক্ত, সাধারণত কোন মেশিন ও সরঞ্জাম ব্যবহার করা হয় এবং ধাপে ধাপে মিলিং প্রক্রিয়াটি কীভাবে কাজ করে।
কি is মিল অ্যালুমিনিয়াম?
অ্যালুমিনিয়াম মিলিং বলতে বোঝায় একটি ঘূর্ণায়মান কাটিং টুল ব্যবহার করে নিয়ন্ত্রিত উপায়ে অ্যালুমিনিয়ামের ওয়ার্কপিস থেকে উপাদান অপসারণ করা। এটি সাধারণত কার্যকরী বা কাঠামোগত যন্ত্রাংশে প্রয়োজনীয় সমতল পৃষ্ঠ, পকেট, স্লট, কনট্যুর, ছিদ্র, মাউন্টিং বৈশিষ্ট্য এবং অন্যান্য সূক্ষ্ম বিবরণ তৈরি করতে ব্যবহৃত হয়।
- সাধারণ সহনশীলতা ±০.০১ মিমি থেকে ±০.০৫ মিমি
- Ra-এর সাধারণ পৃষ্ঠতল ফিনিশ ০.৮–৩.২ μm
- সিএনসি-এর সাধারণ গতিসীমা ৮,০০০–২৪,০০০ আরপিএম
- ৬০৬১, ৬০৬৩ এবং ৭০৭৫ অ্যালুমিনিয়ামের জন্য উপযুক্ত
- প্রোটোটাইপ এবং মাঝারি-পরিমাণ উৎপাদনের জন্য কাজ
- পকেট, স্লট, ছিদ্র এবং বাঁকানো অংশের জন্য উপযুক্ত।
কেন অ্যালুমিনিয়াম মিলিংয়ের জন্য উপযুক্ত?
অ্যালুমিনিয়াম মিলিংয়ের জন্য উপযুক্ত, কারণ এটি তুলনামূলকভাবে সহজে কাটা যায়, ভালো মেশিনিং দক্ষতা প্রদান করে এবং এমন অনেক শিল্পে ব্যবহার করা যায় যেখানে ওজন, বাহ্যিক রূপ, পরিবাহিতা বা ক্ষয় প্রতিরোধ ক্ষমতা গুরুত্বপূর্ণ। এর মেশিনিং সুবিধাগুলোর কারণে কাস্টম সিএনসি যন্ত্রাংশের জন্য এটি একটি সাধারণ প্রথম পছন্দের উপাদান।
হালকা ওজন এবং ভালো মেশিনেবিলিটি
অ্যালুমিনিয়ামের অন্যতম প্রধান সুবিধা হলো এটি স্টিলের চেয়ে অনেক হালকা হওয়া সত্ত্বেও কার্যকর যান্ত্রিক কর্মক্ষমতা প্রদান করে। এই কারণে, যেসব পণ্যের ভর কমানো হলে কার্যকারিতা, পরিচালনা, পরিবহন দক্ষতা বা সামগ্রিক নকশার নমনীয়তা বৃদ্ধি পায়, সেগুলোর জন্য এটি আকর্ষণীয়।
এর মেশিনেবিলিটিও একটি বড় সুবিধা। অনেক গ্রেডের অ্যালুমিনিয়াম থেকে ভালো চিপ তৈরি হয় এবং এগুলোকে তুলনামূলকভাবে উচ্চ গতিতে মেশিনিং করা যায়। এটি উৎপাদনশীলতা বাড়াতে সাহায্য করে, বিশেষ করে প্রোটোটাইপ এবং মাঝারি-পরিমাণ উৎপাদনের ক্ষেত্রে।
ভালো শক্তি-ওজন অনুপাত
অ্যালুমিনিয়াম অনেক প্রকৌশলগত যন্ত্রাংশে ব্যবহৃত হয়, কারণ এটি একটি অনুকূল শক্তি-ওজন অনুপাত প্রদান করে। যদিও এটি প্রতিটি কাঠামোগত প্রয়োগে স্টিলকে প্রতিস্থাপন করে না, তবে এটি অনেক হাউজিং, ফ্রেম, ব্র্যাকেট, এনক্লোজার, মাউন্টিং পার্টস, সাপোর্ট স্ট্রাকচার এবং হালকা ওজনের যন্ত্রাংশে খুব ভালোভাবে কাজ করে।
অনেক ডিজাইনারের কাছে এই ভারসাম্যই অ্যালুমিনিয়ামকে আকর্ষণীয় করে তোলে। এটি বিভিন্ন কার্যকরী ব্যবহারের জন্য যথেষ্ট শক্তিশালী, কিন্তু সিস্টেমের ওজন কমাতে সাহায্য করার মতো যথেষ্ট হালকাও বটে।
শিল্প যন্ত্রাংশে ব্যাপক ব্যবহার
অ্যালুমিনিয়াম মিলিং বিভিন্ন ধরণের শিল্প যন্ত্রাংশে ব্যবহৃত হয়, যার মধ্যে রয়েছে:
- আবাসন
- বন্ধনী
- বেস প্লেট
- মেশিন কভার
- তাপ কুন্ড
- কাঠামোগত ফ্রেম
- রোবটের উপাদান
- ইলেকট্রনিক্স ঘের
- মহাকাশ জিনিসপত্র
- গাড়ির সহায়ক যন্ত্রাংশ
এই ব্যাপক ব্যবহারই একটি কারণ, যার জন্য কাস্টম সিএনসি মেশিনিং উৎপাদনে অ্যালুমিনিয়াম মিলিং একটি মূল পরিষেবা হিসেবে রয়ে গেছে ।
অ্যালুমিনিয়াম মিলিং করতে কী কী মেশিন ও সরঞ্জাম ব্যবহার করা হয়?
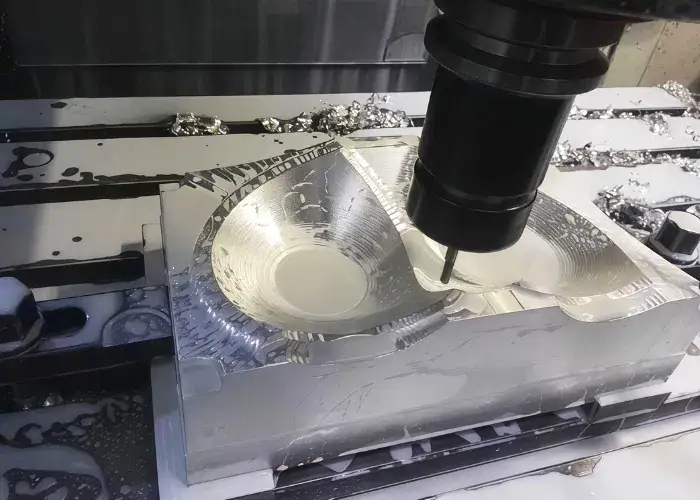
অ্যালুমিনিয়াম মিলিং করার জন্য ব্যবহৃত মেশিন ও সরঞ্জামগুলোর মধ্যে সাধারণত সিএনসি মিলিং মেশিন, উচ্চ-গতির স্পিন্ডল, কার্বাইড কাটিং টুল, ড্রিলিং টুল, ফেস মিল এবং স্থিতিশীল ফিক্সচারিং সিস্টেম অন্তর্ভুক্ত থাকে। সঠিক মেশিন-টুল সমন্বয় উৎপাদনশীলতা এবং যন্ত্রাংশের গুণমান উভয়কেই প্রভাবিত করে।
সিএনসি মিলিং মেশিন
আধুনিক উৎপাদনে অ্যালুমিনিয়াম মিলিং করার জন্য সিএনসি মিলিং মেশিন হলো আদর্শ সরঞ্জাম। এগুলো বেশি পছন্দের, কারণ এগুলো নির্ভুলভাবে প্রোগ্রাম করা গতি ধরে রাখতে পারে এবং প্রোটোটাইপ, ছোট ব্যাচ ও উৎপাদন চক্র জুড়ে পুনরাবৃত্তিযোগ্য ফলাফল প্রদান করতে পারে।
সাধারণ মেশিনের প্রকারভেদগুলির মধ্যে রয়েছে:
- 3-অক্ষ CNC মিলিং মেশিন
- 4-অক্ষ CNC মিলিং মেশিন
- 5-অক্ষ CNC মিলিং মেশিন
- উল্লম্ব মেশিনিং কেন্দ্র
- অনুভূমিক মেশিনিং কেন্দ্র
সরল অ্যালুমিনিয়ামের যন্ত্রাংশের জন্য প্রায়শই ৩-অক্ষ মেশিনই যথেষ্ট। বহু-তল বিশিষ্ট বা কৌণিক পৃষ্ঠযুক্ত আরও জটিল যন্ত্রাংশের ক্ষেত্রে, ৪-অক্ষ বা ৫-অক্ষ মেশিনিং সেটআপ কমাতে এবং নির্ভুলতা বাড়াতে পারে।
অ্যালুমিনিয়াম কাটার সাধারণ সরঞ্জাম
অ্যালুমিনিয়াম কাটার সরঞ্জাম সাধারণত এর ধারালো ভাব, চিপ অপসারণ ক্ষমতা এবং স্থিতিশীল কাটিং পারফরম্যান্সের উপর ভিত্তি করে নির্বাচন করা হয়। শক্ত ইস্পাতের মতো অ্যালুমিনিয়াম কাটা কঠিন নয়, তবে এটি চিপ ওয়েল্ডিং এবং বিল্ট-আপ এজ-এর প্রতি সংবেদনশীল, তাই সরঞ্জামের জ্যামিতিক গঠন গুরুত্বপূর্ণ।
অ্যালুমিনিয়ামের কাজে ব্যবহৃত সরঞ্জামগুলিতে প্রায়শই নিম্নলিখিত বৈশিষ্ট্যগুলি থাকে:
- ধারালো কাটিয়া প্রান্ত
- পালিশ করা বাঁশি
- অ-লৌহ পদার্থের জন্য উপযুক্ত জ্যামিতি
- উন্নত ক্ষয় প্রতিরোধের জন্য কার্বাইড কাঠামো
- চিপ প্রবাহ বা তাপ নিয়ন্ত্রণের জন্য উপকারী হলে আবরণ
ভুল টুল নির্বাচনের কারণে মেশিনিং করা সহজ হলেও তা আটকে যেতে পারে, ফিনিশিং খারাপ হতে পারে, ঝাঁকুনি বা বারের সৃষ্টি হতে পারে।
ড্রিল, এন্ড মিল এবং ফেস মিল
বিভিন্ন মেশিনিং কাজের জন্য বিভিন্ন সরঞ্জাম তৈরি করা হয়, এবং সঠিকটি নির্বাচন করলে নির্ভুলতা, পৃষ্ঠের গুণমান এবং উৎপাদন দক্ষতা উন্নত হয়। অ্যালুমিনিয়ামের যন্ত্রাংশের জন্য সবচেয়ে বেশি ব্যবহৃত সরঞ্জামগুলোর মধ্যে রয়েছে ড্রিল, এন্ড মিল এবং ফেস মিল।
- থ্রু হোল, পাইলট হোল এবং ট্যাপিং বা ফাস্টেনিংয়ের জন্য প্রস্তুতকৃত স্থানে ড্রিল ব্যবহার করা হয়।
- অ্যালুমিনিয়াম মিলিংয়ের জন্য এন্ড মিল সবচেয়ে সাধারণ সরঞ্জাম, কারণ এটি দিয়ে স্লট, কনট্যুর, পকেট, স্টেপ এবং সাধারণ প্রোফাইল কাটা যায়।
- বৃহত্তর সমতল পৃষ্ঠ দক্ষতার সাথে মসৃণ করার জন্য ফেস মিল ব্যবহার করা হয়। এগুলি বিশেষত স্টক পৃষ্ঠ প্রস্তুত করতে বা প্রশস্ত রেফারেন্স পৃষ্ঠ মেশিনিং করার জন্য উপযোগী।
অনেক বাস্তব প্রকল্পে, একটি অ্যালুমিনিয়ামের যন্ত্রাংশ একই মেশিনিং চক্রে তিনটি বিভাগই ব্যবহার করতে পারে।
ওয়ার্কহোল্ডিং এবং ফিক্সচারিং টুলস
অ্যালুমিনিয়াম মিলিংয়ের ক্ষেত্রে ওয়ার্কহোল্ডিং সবচেয়ে গুরুত্বপূর্ণ অংশগুলোর মধ্যে একটি, কারণ ত্রুটিপূর্ণ ক্ল্যাম্পিংয়ের ফলে নড়াচড়া, বিকৃতি বা কম্পন সৃষ্টি হতে পারে। ক্ল্যাম্পিং সঠিকভাবে নিয়ন্ত্রণ করা না হলে, অ্যালুমিনিয়ামের অংশ, বিশেষ করে পাতলা দেয়ালযুক্ত বা কম দৃঢ়তার অংশগুলো, পুরু স্টিলের ব্লকের চেয়ে সহজে বিকৃত হতে পারে।
সাধারণ ওয়ার্কহোল্ডিং পদ্ধতিগুলোর মধ্যে রয়েছে:
- মেশিন ভাইস
- নরম চোয়াল
- ফিক্সচার প্লেট
- ভ্যাকুয়াম ফিক্সচার
- মডুলার ক্ল্যাম্প
- পুনরাবৃত্ত উৎপাদনের জন্য কাস্টম জিগ
ভালো ফিক্সচারিং মাত্রিক সামঞ্জস্য উন্নত করে, কম্পন কমায় এবং রাফিং ও ফিনিশিংয়ের সময় যন্ত্রাংশের স্থিতিশীলতা বজায় রাখতে সাহায্য করে।
ধাপে ধাপে কীভাবে অ্যালুমিনিয়াম মিলিং করবেন?
ধাপে ধাপে অ্যালুমিনিয়াম মিলিং করার প্রক্রিয়ার মধ্যে সাধারণত যন্ত্রাংশটির পরিকল্পনা, কাঁচামাল প্রস্তুত করা, ওয়ার্কপিসটি ক্ল্যাম্প করা, টুল নির্বাচন, কাটিং প্যারামিটার নির্ধারণ, রাফিং ও ফিনিশিংয়ের মাধ্যমে উপাদান অপসারণ এবং সবশেষে চূড়ান্ত যন্ত্রাংশটি পরিদর্শন ও পরিষ্কার করা অন্তর্ভুক্ত থাকে। প্রতিটি ধাপই মেশিনিংয়ের গুণগত মান উন্নয়নে অবদান রাখে।
অংশ নকশা এবং প্রক্রিয়া পরিকল্পনা
প্রথম ধাপ হলো যন্ত্রাংশের নকশা বোঝা। প্রকৌশলীরা মূল বৈশিষ্ট্য, সহনশীলতার প্রয়োজনীয়তা, পৃষ্ঠতলের মসৃণতা সম্পর্কিত প্রত্যাশা, দেয়ালের পুরুত্ব, ছিদ্রের গভীরতা, কোণার অবস্থা এবং মেশিনিং-এর প্রবেশগম্যতা শনাক্ত করার জন্য ড্রয়িং বা ক্যাড মডেল পর্যালোচনা করেন।
ভালো পরিকল্পনা ঝুঁকি কমায়। এটি নির্ধারণ করতে সাহায্য করে যে যন্ত্রাংশটি প্লেট, ব্লক, এক্সট্রুশন, নাকি কাস্টিং থেকে মেশিনিং করা হবে এবং এটি টুল নির্বাচন, ফিক্সচার ডিজাইন ও মেশিনিংয়ের ক্রমকেও প্রভাবিত করে।
উপাদান প্রস্তুতি
উপকরণ প্রস্তুতির মধ্যে সঠিক অ্যালুমিনিয়াম সংকর ধাতু নির্বাচন এবং মজুদের আকার নিশ্চিত করা অন্তর্ভুক্ত। মেশিনিং শুরু হওয়ার আগে কাঁচামালকে ব্ল্যাঙ্কে কেটে নেওয়া যেতে পারে। এই পর্যায়ে, যন্ত্রাংশের প্রয়োজনীয়তার উপর নির্ভর করে পৃষ্ঠের অবস্থা, সমতলতা এবং অতিরিক্ত মজুদও পরীক্ষা করা যেতে পারে।
ভুল গ্রেড ব্যবহার করা হলে, মেশিনিং প্রক্রিয়া এবং চূড়ান্ত যন্ত্রাংশের কার্যকারিতা উভয়ই প্রভাবিত হতে পারে। একারণেই উপকরণের যথার্থতা যাচাই করা প্রকৃত উৎপাদন নিয়ন্ত্রণের একটি অংশ।
ওয়ার্কপিস ক্ল্যাম্পিং
এরপর ওয়ার্কপিসটিকে এমনভাবে আটকানো হয় যাতে এটি নিরাপদে থাকে এবং এর বিকৃতি ন্যূনতম হয়। এটি গুরুত্বপূর্ণ কারণ আলগাভাবে আটকালে যন্ত্রাংশটি নড়াচড়া করতে পারে, অন্যদিকে অতিরিক্ত চাপ দিলে পাতলা অ্যালুমিনিয়ামের অংশগুলো বেঁকে যেতে পারে।
সেটআপটিতে টুলের প্রবেশের জন্য পর্যাপ্ত জায়গাও থাকতে হবে। অনেক ক্ষেত্রে, ফিক্সচারের নকশা টুলপাথের মতোই গুরুত্বপূর্ণ।
টুল নির্বাচন এবং সেটআপ
ওয়ার্কপিসটি সুরক্ষিত করার পর, এর বৈশিষ্ট্যের ধরন এবং মেশিনিংয়ের পর্যায় অনুযায়ী টুল নির্বাচন করা হয়। প্রাথমিক মসৃণকরণের জন্য বড় টুল এবং সূক্ষ্ম কাজ শেষ করার জন্য ছোট বা ধারালো টুল ব্যবহার করা হয়।
টুল সেটআপের মধ্যে রয়েছে:
- সঠিক সরঞ্জাম লোড করা হচ্ছে
- টুলের দৈর্ঘ্য পরীক্ষা করা
- টুল ব্যাসের অফসেট নিশ্চিত করা
- টুল রানআউট নিয়ন্ত্রণে রাখা নিশ্চিত করা
প্যারামিটার সেটিং
এরপর অ্যালুমিনিয়ামের গ্রেড, টুলের ধরন, যন্ত্রাংশের জ্যামিতি এবং গুণমানের লক্ষ্যমাত্রার উপর ভিত্তি করে কাটিং প্যারামিটারগুলো নির্ধারণ করা হয়। এই সেটিংগুলোর মধ্যে রয়েছে স্পিন্ডল স্পিড, ফিড রেট, অ্যাক্সিয়াল ডেপথ অফ কাট, রেডিয়াল এনগেজমেন্ট, কুল্যান্টের ব্যবহার এবং টুলপাথ স্ট্র্যাটেজি।
এই ধাপটি সরাসরি চিপ নিয়ন্ত্রণ, তাপ উৎপাদন, টুলের জীবনকাল, চক্রের সময় এবং চূড়ান্ত পৃষ্ঠতলের মসৃণতাকে প্রভাবিত করে।
রাফ মিলিং এবং ফিনিশ মিলিং
রাফ মিলিং দ্রুততার সাথে বেশিরভাগ উপাদান অপসারণ করে। এর উদ্দেশ্য হলো চূড়ান্ত ফিনিশিংয়ের জন্য পর্যাপ্ত স্টক রেখে অংশটিকে দক্ষতার সাথে আকার দেওয়া। এরপর ফিনিশ মিলিং অংশটিকে চূড়ান্ত মাপে নিয়ে আসে এবং এর পৃষ্ঠের অবস্থার উন্নতি করে।
একটি সাধারণ ভুল হলো খুব আগ্রাসীভাবে ফিনিশিং করার চেষ্টা করা। অ্যালুমিনিয়াম মেশিনিং-এ, শুধুমাত্র কাটিং ফোর্স বাড়ানোর পরিবর্তে একটি স্থিতিশীল, হালকা এবং আরও নিয়ন্ত্রিত ফিনিশিং পাসের মাধ্যমে সাধারণত উন্নত মানের ফিনিশিং পাওয়া যায়।
পরিদর্শন এবং পরিষ্কার
মেশিনিংয়ের পর যন্ত্রাংশটি পরিদর্শন ও পরিষ্কার করা হয়। পরিদর্শনের মধ্যে মাত্রিক পরিমাপ, চাক্ষুষ পরীক্ষা, বারের পর্যালোচনা, ছিদ্র যাচাই এবং পৃষ্ঠতল পরিদর্শন অন্তর্ভুক্ত থাকতে পারে। পরিষ্কার করার মাধ্যমে চিপস, কুল্যান্টের অবশিষ্টাংশ এবং আলগা আবর্জনা অপসারণ করা হয়, যা পরবর্তী সংযোজন বা সরবরাহের অবস্থাকে প্রভাবিত করতে পারে।
অ্যালুমিনিয়াম মিলিং করার সময় কোন কাটিং প্যারামিটারগুলো গুরুত্বপূর্ণ?
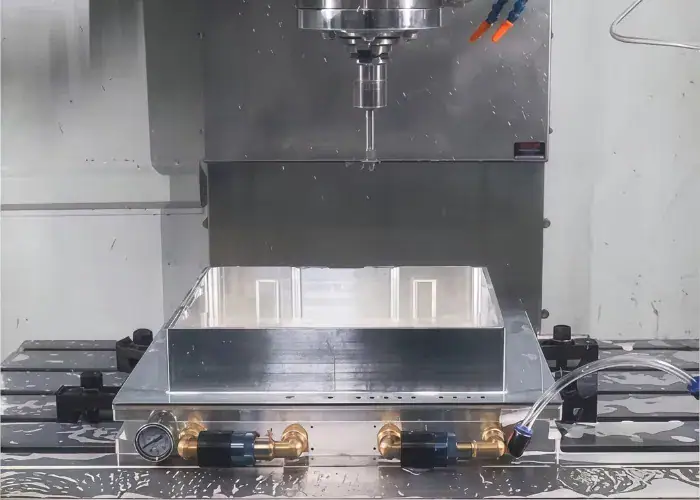
অ্যালুমিনিয়াম মিলিং করার সময় সবচেয়ে গুরুত্বপূর্ণ কাটিং প্যারামিটারগুলো হলো কাটিং স্পিড, ফিড রেট, ডেপথ অফ কাট এবং চিপ ইভাকুয়েশন কন্ডিশন। এই উপাদানগুলো মেশিনিং এফিসিয়েন্সি, টুল লাইফ, বার কন্ট্রোল এবং সারফেস ফিনিশকে ব্যাপকভাবে প্রভাবিত করে।
কাটার গতি
কাটার গতি গুরুত্বপূর্ণ, কারণ অ্যালুমিনিয়াম সাধারণত অনেক স্টিলের চেয়ে বেশি গতিতে মেশিনিং করা যায়, কিন্তু নিয়ন্ত্রণহীন অতিরিক্ত গতি তাপ সৃষ্টি করতে পারে এবং কাটিংকে অস্থিতিশীল করে তুলতে পারে। এর সঠিক মান নির্ভর করে সংকর ধাতু, কাটারের ব্যাস, কাটারের উপাদান, মেশিনের স্পিন্ডলের ক্ষমতা এবং কাটিংটি রাফিং নাকি ফিনিশিং, তার উপর।
ফিড রেট
ফিড রেট কাটারটি কীভাবে উপাদানের সাথে যুক্ত হয় তা প্রভাবিত করে। ফিড খুব কম হলে, টুলটি পরিষ্কারভাবে কাটার পরিবর্তে ঘষা খেতে পারে, যার ফলে তাপ বৃদ্ধি পায় এবং ধারের প্রান্ত শক্ত হয়ে যায়। ফিড খুব বেশি হলে, পৃষ্ঠতলের মসৃণতা খারাপ হতে পারে এবং ধারালো প্রান্তের গঠন বেড়ে যেতে পারে।
সাধারণত শুধু সর্বোচ্চ সম্ভাব্য ফিড ব্যবহার করার চেয়ে একটি স্থিতিশীল চিপ লোড বেশি গুরুত্বপূর্ণ।
কাটা গভীরতা
কাটার গভীরতা উৎপাদনশীলতা এবং যন্ত্রাংশের স্থিতিশীলতা উভয়কেই প্রভাবিত করে। গভীর কাট রাফিং-এর কার্যকারিতা বাড়াতে পারে, কিন্তু এতে কাটিং ফোর্স এবং কম্পনের ঝুঁকিও বেড়ে যায়। পাতলা দেয়াল, সরু প্রান্ত বা সূক্ষ্ম পৃষ্ঠতলের কাছাকাছি প্রায়শই হালকা কাট পছন্দ করা হয়।
কুল্যান্ট এবং চিপ অপসারণ
অ্যালুমিনিয়াম মিলিং-এর ক্ষেত্রে চিপ অপসারণ বিশেষভাবে গুরুত্বপূর্ণ, কারণ চিপগুলো কাটারের সাথে লেগে থাকতে পারে অথবা পৃষ্ঠতলে পুনরায় কেটে যেতে পারে। কুল্যান্ট, মিস্ট বা এয়ার ব্লাস্ট সিস্টেমগুলো চিপগুলোকে কাটিং জোন থেকে দূরে সরাতে এবং আটকে যাওয়ার সমস্যা কমাতে সাহায্য করে।
সঠিকভাবে চিপ অপসারণ প্রায়শই নিম্নলিখিত বিষয়গুলোর উপর সরাসরি প্রভাব ফেলে:
- সারফেস মান
- সরঞ্জামের পরিচ্ছন্নতা
- প্রান্ত গুণমান
- যন্ত্রের স্থায়িত্ব
অ্যালুমিনিয়াম মিলিং করার সময় কীভাবে আরও ভালো ফলাফল পাওয়া যায়?
সঠিক টুলস, প্যারামিটার, ফিক্সচারিং এবং প্রসেস কন্ট্রোলের সমন্বয়ের মাধ্যমে অ্যালুমিনিয়াম মিলিং-এ আরও ভালো ফলাফল পাওয়া যায়। যদিও অ্যালুমিনিয়াম একটি মেশিনেবল উপাদান, সেটআপটি অপ্টিমাইজ করা না হলে গুণগত সমস্যা দেখা দিতে পারে।
অ্যালুমিনিয়ামের জন্য ধারালো সরঞ্জাম ব্যবহার করুন
ধারালো সরঞ্জাম অ্যালুমিনিয়ামকে ছড়িয়ে না দিয়ে পরিষ্কারভাবে কাটতে সাহায্য করে। এর ফলে অমসৃণ পৃষ্ঠ তৈরি হওয়া, পৃষ্ঠ ফেটে যাওয়া এবং তাপ জমা হওয়া কমে যায়। অ্যালুমিনিয়ামের জন্য বিশেষভাবে তৈরি সরঞ্জামগুলো প্রায়শই আরও ভালো কাজ করে, কারণ এদের জ্যামিতিক গঠন কাঠের টুকরোকে আরও মসৃণভাবে আলাদা হতে সাহায্য করে।
বিল্ট-আপ এজ হ্রাস করুন
অ্যালুমিনিয়াম মেশিনিং করার সময় বিল্ট-আপ এজ সবচেয়ে সাধারণ সমস্যাগুলোর মধ্যে একটি। এটি তখন ঘটে যখন উপাদান কাটিং এজে লেগে যায় এবং টুলের কাটার ধরণ পরিবর্তন করে দেয়।
বিল্ট-আপ এজ কমানোর উপায়গুলোর মধ্যে রয়েছে:
- আরও ধারালো সরঞ্জাম ব্যবহার করে
- কুল্যান্ট বা লুব্রিকেশন উন্নত করা
- গতি এবং ফিড ভারসাম্য সামঞ্জস্য করা
- চিপ অপসারণের উন্নতি
- সময়মতো জীর্ণ কাটার প্রতিস্থাপন করা
অংশের বিকৃতি রোধ করুন
ক্ল্যাম্পিং ফোর্স, অভ্যন্তরীণ চাপ বা কাটিং লোডের কারণে মেশিনিংয়ের সময় পাতলা অ্যালুমিনিয়ামের অংশগুলো বিকৃত হতে পারে। উন্নত প্রক্রিয়া পরিকল্পনা প্রায়শই এই সমস্যা কমাতে সাহায্য করে।
সাধারণ পদ্ধতির মধ্যে রয়েছে:
- ভারসাম্যপূর্ণ ক্ল্যাম্পিং ব্যবহার করে
- পরিকল্পিত ক্রমে উভয় দিকে মেশিনিং করা
- ফিনিশিংয়ের জন্য পর্যাপ্ত স্টক রেখে দেওয়া
- হালকা ফিনিশিং পাস ব্যবহার করে
- পাতলা বৈশিষ্ট্যের কাছাকাছি বল হ্রাস করা
সারফেস ফিনিশ উন্নত করুন
দৃশ্যমান অংশ, সিলিং পৃষ্ঠ, স্লাইডিং কন্টাক্ট এবং সংযোগকারী অ্যাসেম্বলির ক্ষেত্রে সারফেস ফিনিশ গুরুত্বপূর্ণ। সাধারণত স্থিতিশীল ওয়ার্কহোল্ডিং, টুলের ভালো অবস্থা, পরিমার্জিত ফিনিশিং পাস এবং সঠিক চিপ নিয়ন্ত্রণের মাধ্যমে উন্নত ফিনিশ পাওয়া যায়।
কম্পন এবং ঝাঁকুনি নিয়ন্ত্রণ করুন
অ্যালুমিনিয়াম মিলিং-এর ক্ষেত্রে চ্যাটার একটি সাধারণ সমস্যা, যা সেটআপের দৃঢ়তার অভাব বা টুলের অতিরিক্ত প্রসারণের কারণে ঘটে। এর ফলে দৃশ্যমান দাগ পড়তে পারে, টুলের আয়ু কমে যায় এবং নির্ভুলতা হ্রাস পায়।
এটি প্রায়শই উন্নত করা হয়:
- টুল ওভারহ্যাং ছোট করা
- ক্ল্যাম্পিং দৃঢ়তা উন্নত করা
- স্পিন্ডল গতি সামঞ্জস্য করা
- ধাপ-ওভার এবং গভীরতার মান পরিমার্জন করা
- মেশিন সেটআপ স্থিতিশীলতা উন্নত করা
অ্যালুমিনিয়াম মিলিং করার সময় সাধারণত কী কী সমস্যা দেখা দেয়?
অ্যালুমিনিয়াম মিলিং করার সময় সবচেয়ে সাধারণ সমস্যাগুলো হলো টুলে উপাদান আটকে যাওয়া, পৃষ্ঠের অমসৃণতা, বারের উপস্থিতি, চ্যাটার মার্ক এবং মাত্রাগত ত্রুটি। এগুলো কোনো অস্বাভাবিক সমস্যা নয়। এগুলো প্রকৃত মেশিনিং নিয়ন্ত্রণেরই অংশ এবং প্রক্রিয়া পরিকল্পনার মাধ্যমে এগুলো পরিচালনা করা উচিত।
টুলে অ্যালুমিনিয়াম আটকে যাওয়া
টুলে অ্যালুমিনিয়াম লেগে যাওয়া একটি সাধারণ ঘটনা, কারণ তাপ ও ঘর্ষণের প্রভাবে এটি কাটিং এজ-এর সাথে আটকে যেতে পারে। এমনটা ঘটলে কাটিং অস্থিতিশীল হয়ে পড়ে এবং মেশিনিং করা পৃষ্ঠটি দ্রুত নষ্ট হয়ে যেতে পারে।
দুর্বল পৃষ্ঠের রুক্ষতা
ভোঁতা টুল, টুলের কম্পন, অস্থিতিশীল ফিড, অপর্যাপ্ত কুল্যান্ট সরবরাহ বা পুনরায় কাটার চিপসের কারণে অমসৃণতা দেখা দিতে পারে। এটি প্রায়শই বাহ্যিক অংশ বা সমতল উন্মুক্ত পৃষ্ঠে আরও বেশি দৃশ্যমান হয়।
Burr গঠন
অ্যালুমিনিয়ামের প্রান্ত, ছিদ্রের মুখ এবং পাতলা অংশে অমসৃণতা বা বারের উপস্থিতি একটি সাধারণ বিষয়। এগুলোকে ছোট মনে হতে পারে, কিন্তু এগুলো যন্ত্রাংশের সংযোজন, নিরাপত্তা এবং বাহ্যিক রূপকে প্রভাবিত করতে পারে। অমসৃণতা নিয়ন্ত্রণ প্রায়শই ফিনিশিং পরিকল্পনার একটি অংশ হয়ে থাকে।
চ্যাটার মার্কস
চ্যাটার মার্ক কাটার অস্থিতিশীলতা নির্দেশ করে। এই দাগগুলো সাধারণত মেশিনিং করা পৃষ্ঠে পুনরাবৃত্ত নকশা বা ঢেউখেলানো দাগ হিসেবে দেখা যায়। সেটআপে দৃঢ়তার অভাব থাকলে বা টুলের সংযোগ ভালোভাবে ভারসাম্যপূর্ণ না হলে এগুলো সাধারণত দেখা যায়।
মাত্রাগত ভুল
ফিক্সচারের নড়াচড়া, টুলের বিচ্যুতি, তাপীয় পরিবর্তন, মেশিন ক্যালিব্রেশনের সমস্যা, বা টুলের ভুল অফসেটের কারণে মাত্রাগত ত্রুটি দেখা দিতে পারে। সূক্ষ্ম অ্যালুমিনিয়ামের যন্ত্রাংশের ক্ষেত্রে এই বিষয়গুলো গুরুত্বপূর্ণ, কারণ সামান্য বিচ্যুতিও যন্ত্রাংশের সঠিক সংস্থাপন এবং কার্যকারিতাকে প্রভাবিত করতে পারে।
মিলিং-এ সাধারণত কোন গ্রেডের অ্যালুমিনিয়াম ব্যবহৃত হয়?
মিলিং-এ সবচেয়ে বেশি ব্যবহৃত অ্যালুমিনিয়াম গ্রেডগুলোর মধ্যে রয়েছে ৬০৬১, ৬০৬৩ এবং ৭০৭৫। প্রতিটি গ্রেড মেশিনেবিলিটি, শক্তি, বাহ্যিক রূপ এবং প্রয়োগের উপযুক্ততার মধ্যে ভিন্ন ভিন্ন ভারসাম্য প্রদান করে।
6061 অ্যালুমিনিয়াম
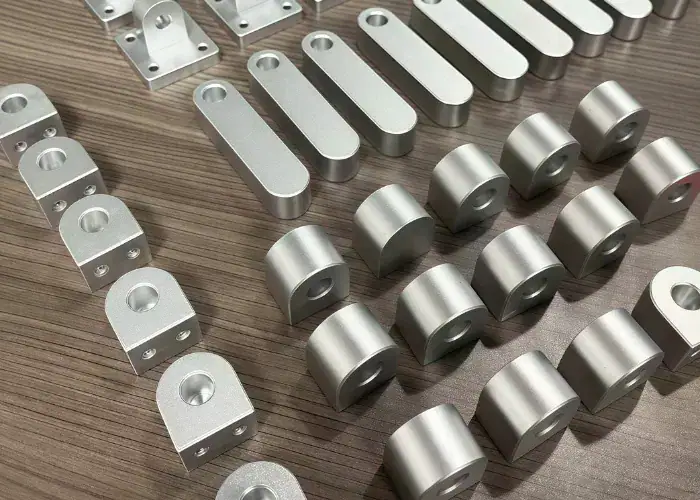
৬০৬১ হলো সিএনসি মেশিনিং-এ ব্যবহৃত অন্যতম সাধারণ অ্যালুমিনিয়াম সংকর ধাতু। এটি অনেক কাঠামোগত এবং শিল্প যন্ত্রাংশে ভালো মেশিনেবিলিটি, কার্যকরী শক্তি, ব্যাপক সহজলভ্যতা এবং নির্ভরযোগ্য কর্মক্ষমতা প্রদান করে।
এটি প্রায়শই ব্যবহৃত হয়:
- বন্ধনী
- আবাসন
- বেস প্লেট
- ফ্রেম
- মেশিন উপাদান
6063 অ্যালুমিনিয়াম
সিএনসি মেশিনিং-এ ৬০৬৩ সাধারণত ব্যবহৃত হয়, যখন বাহ্যিক রূপ, পৃষ্ঠের মসৃণতা এবং ভালো ক্ষয় প্রতিরোধ ক্ষমতা গুরুত্বপূর্ণ। এটি প্রায়শই এক্সট্রুশনের সাথে সম্পর্কিত এবং হালকা কাঠামোগত ও আলংকারিক প্রয়োগের জন্য উপযুক্ত, পাশাপাশি বিশেষভাবে তৈরি যন্ত্রাংশের জন্যও এটি ব্যবহারিক।
এটি প্রায়শই ব্যবহৃত হয়:
- পরিবেষ্টনের
- ফ্রেম
- কভার প্যানেল
- স্থাপত্য উপাদান
- হালকা কাঠামোগত অংশ
7075 অ্যালুমিনিয়াম
যখন উচ্চতর শক্তি এবং উন্নত যান্ত্রিক কর্মক্ষমতার প্রয়োজন হয়, তখন সিএনসি মেশিনিং-এ ৭০৭৫ ব্যাপকভাবে ব্যবহৃত হয়। এটি প্রায়শই মহাকাশ, উচ্চ-ভার এবং ওজন-সংবেদনশীল অ্যাপ্লিকেশনগুলির জন্য নির্বাচিত হয়। যদিও এটি সাধারণত ৬০৬১-এর চেয়ে বেশি ব্যয়বহুল, তবে এটি কঠিন চাহিদাসম্পন্ন যন্ত্রাংশের জন্য চমৎকার শক্তি প্রদান করে।
এটি প্রায়শই ব্যবহৃত হয়:
- মহাকাশ জিনিসপত্র
- রোবটের উপাদান
- কাঠামোগত ফ্রেম
- উচ্চ-লোড বন্ধনী
- যথার্থ যান্ত্রিক অংশ
উপাদানের গ্রেড কীভাবে মিলিং কর্মক্ষমতাকে প্রভাবিত করে
উপাদানের গ্রেড নিম্নলিখিত উপায়ে মেশিনিং কর্মক্ষমতাকে প্রভাবিত করে:
- শক্তি স্তর
- চিপের আচরণ
- বুর প্রবণতা
- পৃষ্ঠের প্রতিক্রিয়া
- কর্তন শক্তি
- শেষ-ব্যবহারের উপযুক্ততা
এই কারণেই সংকর ধাতু নির্বাচন শুধুমাত্র যন্ত্রাংশ তৈরির যোগ্যতার উপর ভিত্তি করে করা উচিত নয়। এটি যন্ত্রাংশটির প্রকৃত কার্যক্ষমতার চাহিদার সাথেও সামঞ্জস্যপূর্ণ হওয়া উচিত।
অন্যান্য প্রক্রিয়ার পরিবর্তে কখন অ্যালুমিনিয়াম মিলিং করা উচিত?
যখন কোনো যন্ত্রাংশের জ্যামিতিক নমনীয়তা, আরও নিখুঁত মেশিনিং নিয়ন্ত্রণ, দ্রুত ডিজাইন পরিবর্তন, অথবা এমন বিশেষ বৈশিষ্ট্যের প্রয়োজন হয় যা শুধুমাত্র ফর্মিং প্রক্রিয়ার মাধ্যমে দক্ষতার সাথে তৈরি করা যায় না, তখন অ্যালুমিনিয়াম মিলিং করা উচিত। প্রোটোটাইপ, উন্নয়নমূলক যন্ত্রাংশ এবং স্বল্প থেকে মাঝারি-পরিমাণ উৎপাদনের ক্ষেত্রে মিলিং বিশেষভাবে উপযোগী।
মোড় ঘোরানোর তুলনায়
শ্যাফট, বুশিং এবং রিং-এর মতো ঘূর্ণনশীল যন্ত্রাংশের জন্য টার্নিং সবচেয়ে ভালো। যন্ত্রাংশটিতে সমতল পৃষ্ঠ, স্লট, পকেট, জটিল বাহ্যিক রূপরেখা বা বহু-পৃষ্ঠীয় বৈশিষ্ট্য থাকলে মিলিং একটি উত্তম বিকল্প।
স্ট্যাম্পিংয়ের তুলনায়
স্থিতিশীল জ্যামিতি এবং বিশেষ টুলিং সহ অধিক পরিমাণে উৎপাদিত শিট মেটাল পার্টসের জন্য স্ট্যাম্পিং বেশি উপযোগী। যখন পার্টসটি বেশি পুরু, অধিক কাঠামোগত, অধিক কাস্টমাইজড বা এখনও নির্মাণাধীন থাকে, তখন মিলিং বেশি উপযুক্ত।
কাস্টিং এর তুলনায়
যখন প্রায়-নিট-আকৃতির উৎপাদন এবং পরিমাণগত দক্ষতা গুরুত্বপূর্ণ, তখন কাস্টিং উপযোগী; কিন্তু আরও সূক্ষ্ম সহনশীলতা, অধিকতর নির্ভুল বৈশিষ্ট্য এবং দ্রুত নকশা পরিবর্তনের জন্য সাধারণত মিলিং বেশি ভালো।
এক্সট্রুশন প্লাস সেকেন্ডারি মেশিনিং এর সাথে তুলনা করা হয়েছে
ধ্রুবক প্রস্থচ্ছেদযুক্ত দীর্ঘ যন্ত্রাংশের জন্য এক্সট্রুশন ভালোভাবে কাজ করে, কিন্তু এক্সট্রুশনের মাধ্যমে তৈরি অনেক অ্যালুমিনিয়াম যন্ত্রাংশে ছিদ্র, প্রান্তের বৈশিষ্ট্য, খাঁজ, মাউন্টিংয়ের খুঁটিনাটি বা নির্দিষ্ট স্থানের সূক্ষ্ম পৃষ্ঠতল তৈরির জন্য পরবর্তীতে মিলিংয়ের প্রয়োজন হয়।
বিবরণ
সিএনসি মিলিংয়ের জন্য সেরা অ্যালুমিনিয়াম গ্রেড কোনটি?
সিএনসি মিলিংয়ের জন্য 6061-T6 হলো সবচেয়ে প্রচলিত অ্যালুমিনিয়াম গ্রেড, কারণ এটি ভালো মেশিনেবিলিটি, শক্তি এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। এর টেনসাইল স্ট্রেংথ প্রায় ২৯০ এমপিএ। অধিক শক্তিশালী যন্ত্রাংশের জন্য প্রায়শই 7075-T6 ব্যবহার করা হয়, যার শক্তি প্রায় ৫১০ এমপিএ।
কাটার সরঞ্জামে অ্যালুমিনিয়াম আটকে যাওয়া কীভাবে প্রতিরোধ করবেন?
ধারালো কার্বাইড টুল, পালিশ করা ফ্লুট এবং উপযুক্ত কুল্যান্ট ব্যবহারের মাধ্যমে অ্যালুমিনিয়াম আটকে যাওয়া কমানো যায়। সাধারণত ২ বা ৩টি ফ্লুটযুক্ত টুল চিপ অপসারণে সাহায্য করে। সঠিক চিপ লোড এবং স্থিতিশীল কাটিং পরিস্থিতিও বিল্ট-আপ এজ প্রতিরোধ করতে সহায়তা করে।
অ্যালুমিনিয়াম মিলিং করার জন্য কোন স্পিন্ডল গতি এবং ফিড রেট উপযুক্ত?
সাধারণত স্টিলের চেয়ে অ্যালুমিনিয়ামকে বেশি গতিতে মিলিং করা হয়। কার্বাইড টুলের ক্ষেত্রে, কাটিং স্পিড প্রায়শই ৩০০ থেকে ১,০০০ মিটার/মিনিট পর্যন্ত হয়ে থাকে। একটি ৬ মিমি এন্ড মিল ১২,০০০ থেকে ১৮,০০০ আরপিএম গতিতে চলতে পারে, যার ফিড রেট প্রায় ১,০০০ থেকে ৩,০০০ মিমি/মিনিট।
অ্যালুমিনিয়াম মিলিং করার সময় কী ধরনের পৃষ্ঠতল ফিনিশ অর্জন করা যায়?
অ্যালুমিনিয়ামের উপর স্ট্যান্ডার্ড সিএনসি মিলিং করলে সাধারণত Ra ১.৬ থেকে ৩.২ µm এর কাছাকাছি একটি পৃষ্ঠতল ফিনিশ তৈরি হয়। ফিনিশিং পাস এবং স্থিতিশীল মেশিনিং অবস্থার মাধ্যমে, পৃষ্ঠতলটিকে প্রায় Ra ০.৮ থেকে ১.৬ µm পর্যন্ত উন্নত করা যেতে পারে।
মেশিনিং করার পর কি মিল করা অ্যালুমিনিয়ামের যন্ত্রাংশ অ্যানোডাইজ করা যায়?
হ্যাঁ, মিল করা অ্যালুমিনিয়ামের যন্ত্রাংশ মেশিনিং করার পর অ্যানোডাইজ করা যেতে পারে। সাধারণত ৬০৬১-এর মতো সংকর ধাতু ব্যবহার করা হয়, কারণ এগুলো অ্যানোডাইজিং-এর জন্য বেশ উপযোগী। প্রয়োগের উপর নির্ভর করে, আদর্শ অ্যানোডাইজড স্তরগুলো সাধারণত ৫ থেকে ২৫ মাইক্রোমিটার পুরু হয়ে থাকে।
উপসংহার
অ্যালুমিনিয়াম মিলিং গুরুত্বপূর্ণ, কারণ এটি বিভিন্ন শিল্পে হালকা, নির্ভুল এবং বহুমুখী যন্ত্রাংশ উৎপাদনের জন্য নির্মাতাদের একটি বাস্তবসম্মত উপায় প্রদান করে। যখন টুল নির্বাচন, কাটিং প্যারামিটার, ফিক্সচারিং, চিপ নিয়ন্ত্রণ এবং ফিনিশিং কৌশল সঠিকভাবে পরিচালনা করা হয়, তখন অ্যালুমিনিয়াম মিলিং শক্তিশালী মাত্রিক সামঞ্জস্য, ভালো পৃষ্ঠের গুণমান এবং দক্ষ উৎপাদন কর্মক্ষমতা প্রদান করতে পারে।
TiRapid- এ আমরা প্রোটোটাইপিং এবং প্রোডাকশন প্রোগ্রাম জুড়ে কাস্টম অ্যালুমিনিয়াম পার্টসের জন্য নির্ভুল CNC মেশিনিংয়ের মাধ্যমে প্রস্তুতকারকদের সহায়তা করি। আপনার মেশিনিংয়ের প্রয়োজনীয়তা নিয়ে আলোচনা করতে এবং আপনার পরবর্তী প্রকল্পের জন্য একটি উপযুক্ত সমাধান পেতে আপনার ড্রয়িং আপলোড করুন।
















