
ধাতব যন্ত্রাংশ উৎপাদনে, মাত্রিক নির্ভুলতা নির্ধারণ করে যে একটি উপাদান সঠিকভাবে একত্রিত করা যাবে কিনা, অন্যদিকে পৃষ্ঠের অমসৃণতা সরাসরি ঘর্ষণ, ক্ষয়, সিলিং কর্মক্ষমতা, বাহ্যিক রূপ এবং কার্যকালকে প্রভাবিত করে। সিএনসি মেশিনিং, সূক্ষ্ম যান্ত্রিক উপাদান এবং ব্যাচ উৎপাদনের জন্য, পৃষ্ঠের অমসৃণতা নিয়ন্ত্রণ করা প্রক্রিয়া পরিকল্পনার একটি গুরুত্বপূর্ণ অংশ। বিভিন্ন উপকরণ, কাটিং টুল, মেশিনিং প্যারামিটার এবং পোস্ট-প্রসেসিং পদ্ধতি উল্লেখযোগ্যভাবে ভিন্ন পৃষ্ঠতল ফিনিশ তৈরি করতে পারে। অতএব, কাঙ্ক্ষিত পৃষ্ঠের গুণমান অর্জনের জন্য শুধুমাত্র একটি উচ্চ-নির্ভুল মেশিন ব্যবহার করার চেয়েও বেশি কিছু প্রয়োজন।
ধাতব যন্ত্রাংশে পৃষ্ঠতলের অমসৃণতা বলতে কী বোঝায়?
পৃষ্ঠের অমসৃণতা বলতে কী বোঝায়?
পৃষ্ঠের অমসৃণতা বলতে কোনো যন্ত্রনির্মিত পৃষ্ঠের আণুবীক্ষণিক অনিয়ম এবং বৈচিত্র্যকে বোঝায়। প্রচলিত প্যারামিটারগুলোর মধ্যে Ra এবং Rz অন্তর্ভুক্ত, যেখানে Ra হলো উৎপাদনে সবচেয়ে বহুল ব্যবহৃত সূচকগুলোর মধ্যে একটি।
সাধারণত কম Ra মান একটি মসৃণ পৃষ্ঠ নির্দেশ করে। তবে, প্রতিটি উপাদানের জন্য অত্যন্ত কম Ra মানের প্রয়োজন হয় না। পৃষ্ঠতলের মসৃণতা সংক্রান্ত অতিরিক্ত কঠোর শর্তাবলী মেশিনিংয়ের সময় এবং উৎপাদন খরচ বাড়িয়ে দিতে পারে। উপাদানটির সংযোজন, চলাচল, সিলিং এবং বাহ্যিক রূপের প্রয়োজনীয়তা অনুসারে উপযুক্ত পৃষ্ঠতলের অমসৃণতা নির্ধারণ করা উচিত।
পৃষ্ঠের অমসৃণতা কেন গুরুত্বপূর্ণ?
কোনো যন্ত্রাংশের পৃষ্ঠতল অতিরিক্ত অমসৃণ হলে, চলমান অংশগুলোর মধ্যে ঘর্ষণ ও ক্ষয় বেড়ে যেতে পারে এবং সিলিং পৃষ্ঠতলগুলো থেকেও লিকেজের ঝুঁকি বাড়তে পারে। শ্যাফট, গিয়ার, গাইড রেল, হাইড্রোলিক যন্ত্রাংশ এবং অন্যান্য যান্ত্রিক যন্ত্রাংশের ক্ষেত্রে, পৃষ্ঠতলের গুণমান সেগুলোর প্রকৃত কার্যক্ষমতার ওপর সরাসরি প্রভাব ফেলতে পারে।
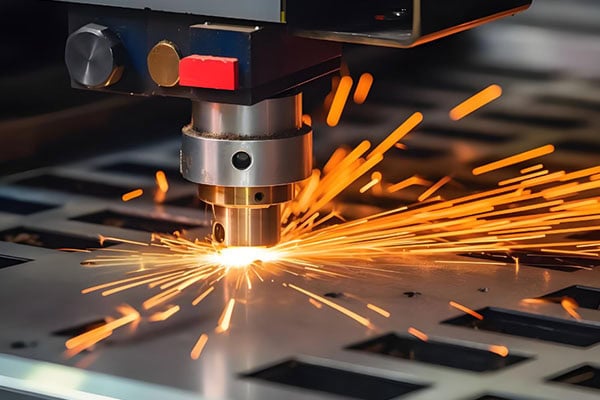
সিএনসি মেশিনিং-এ পৃষ্ঠের অমসৃণতাকে কোন বিষয়গুলো প্রভাবিত করে?
টুল কন্ডিশন
কাটিং টুল হলো মেশিনিং করা পৃষ্ঠের গুণমানকে প্রভাবিত করে এমন প্রত্যক্ষ উপাদানগুলোর মধ্যে অন্যতম। কাটিং-এজের তীক্ষ্ণতা, টুলের উপাদান, টুলের জ্যামিতি এবং টুলের ক্ষয়—এগুলো সবই চূড়ান্ত ফিনিশকে প্রভাবিত করতে পারে।
টুল ক্ষয়ে গেলে কাটিং ফোর্স বেড়ে যায়, যার ফলে বারের সৃষ্টি হতে পারে, আঁচড় পড়তে পারে এবং টুলের দাগ আরও স্পষ্ট হয়ে উঠতে পারে। তাই ফিনিশিং অপারেশনের জন্য টুলের অবস্থা সতর্কভাবে পর্যবেক্ষণ করা উচিত এবং ওয়ার্কপিসের উপাদান ও প্রয়োজনীয় সারফেস ফিনিশ অনুযায়ী উপযুক্ত টুল নির্বাচন করা উচিত।
কাটিং স্পিড এবং ফিড রেট
কাটিং স্পিড এবং ফিড রেট পৃষ্ঠের অমসৃণতার উপর উল্লেখযোগ্য প্রভাব ফেলে। ফিড রেট খুব বেশি হলে, কাটিং টুলের দ্বারা সৃষ্ট মেশিনিং চিহ্নগুলো আরও স্পষ্ট হয়ে ওঠে। অতিরিক্ত কাটিং প্যারামিটার কম্পন এবং চ্যাটারের ঝুঁকিও বাড়িয়ে তুলতে পারে।
ফিনিশিং অপারেশনের জন্য, উৎপাদনশীলতা ও পৃষ্ঠের গুণমানের মধ্যে ভারসাম্য অর্জনের লক্ষ্যে কাটিং ডেপথ এবং প্রতি দাঁতে ফিড সহ কাটিং প্যারামিটারগুলো সতর্কতার সাথে অপ্টিমাইজ করা উচিত।
মেশিন, ওয়ার্কহোল্ডিং এবং ওয়ার্কপিসের দৃঢ়তা
মেশিনের স্পিন্ডল রানআউট, যন্ত্রের কম্পন, ফিক্সচারের স্থিতিশীলতা এবং ওয়ার্কপিসের দৃঢ়তা—এগুলো সবই মেশিনিং করা পৃষ্ঠকে প্রভাবিত করতে পারে।
পাতলা দেয়ালের অংশ, লম্বা শ্যাফট এবং গভীর গহ্বর মেশিনিংয়ের সময় বিকৃতি বা কম্পনের জন্য বিশেষভাবে সংবেদনশীল। এমনকি টুল এবং কাটিং প্যারামিটার সঠিকভাবে নির্বাচন করা হলেও, ওয়ার্কহোল্ডিংয়ের অস্থিতিশীলতার কারণে দৃশ্যমান চ্যাটার মার্ক তৈরি হতে পারে।
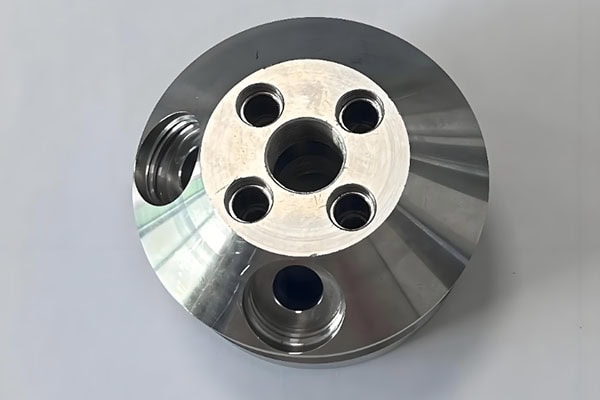
সাধারণ ধাতব পৃষ্ঠতল মেশিনিং পদ্ধতিগুলোর তুলনা
বিভিন্ন মেশিনিং পদ্ধতির মাধ্যমে পৃষ্ঠতলের মসৃণতার বিভিন্ন স্তর ও বৈশিষ্ট্য অর্জন করা যায়। প্রকৃত উৎপাদনে, নির্মাতারা উপাদান, মাত্রা, সহনশীলতা এবং বাহ্যিক রূপের প্রয়োজনীয়তা অনুসারে একটি একক প্রক্রিয়া নির্বাচন করতে পারেন অথবা একাধিক প্রক্রিয়ার সমন্বয় করতে পারেন।
| যন্ত্র পদ্ধতি | চিরাচরিত আবেদন | পৃষ্ঠতল ফিনিশের বৈশিষ্ট্য | উপযুক্ত অ্যাপ্লিকেশন |
| CNC মিল | সমতল পৃষ্ঠ, খাঁজ, জটিল প্রোফাইল | স্থিতিশীল এবং সামঞ্জস্যপূর্ণ পৃষ্ঠ সমাপ্তি | যথার্থ যান্ত্রিক অংশ |
| সিএনসি বাঁক | শ্যাফট, স্লিভ, নলাকার অংশ | লক্ষণীয় পরিধি বরাবর মেশিনিং চিহ্ন | খাদ উপাদান |
| হয়রান | নির্ভুল পৃষ্ঠতল এবং শ্যাফট | নিম্ন পৃষ্ঠের রুক্ষতা | উচ্চ নির্ভুলতা উপাদান |
| মসৃণতা | প্রসাধনী এবং আলংকারিক পৃষ্ঠতল | মসৃণ এবং আরও পরিমার্জিত ফিনিশ | চেহারা এবং উচ্চ-চকচকে অংশ |
| স্যান্ডব্ল্যাস্টিং | অ্যালুমিনিয়াম, স্টিল, স্টেইনলেস স্টিল, ইত্যাদি। | অভিন্ন টেক্সচারযুক্ত পৃষ্ঠ | চেহারা এবং পৃষ্ঠের ফিনিশিং |
| ঝাড়া | স্টেইনলেস স্টীল, অ্যালুমিনিয়াম alloys | দিকনির্দেশক পৃষ্ঠের টেক্সচার | আলংকারিক এবং বাহ্যিক উপাদান |
মেশিনিং পদ্ধতিটি কীভাবে নির্বাচন করা উচিত?
স্ট্যান্ডার্ড যান্ত্রিক উপাদান
যদি কোনো যন্ত্রাংশ প্রধানত যান্ত্রিক সংযোজনের জন্য ব্যবহৃত হয় এবং এর বাহ্যিক রূপ নিয়ে কোনো কঠোর বাধ্যবাধকতা না থাকে, তবে যথাযথভাবে পরিকল্পিত সিএনসি রাফিং এবং ফিনিশিং অপারেশনই প্রায়শই যথেষ্ট হয়।
শুধুমাত্র অপ্রয়োজনীয়ভাবে কম Ra মান অর্জনের জন্য অতিরিক্ত প্রক্রিয়া যোগ করার সাধারণত কোনো প্রয়োজন নেই।
উচ্চ-নির্ভুল সঙ্গম উপাদান
শ্যাফট, বুশিং, সূক্ষ্ম স্লাইডিং উপাদান এবং অনুরূপ যন্ত্রাংশের ক্ষেত্রে মাত্রিক সহনশীলতা এবং পৃষ্ঠের অমসৃণতা উভয়ই বিবেচনা করা প্রয়োজন।
যখন প্রয়োজনীয় পৃষ্ঠতল মসৃণতা সাধারণ সিএনসি মেশিনিংয়ের ব্যবহারিক ক্ষমতার বাইরে থাকে, তখন নির্ভুল মেশিনিংয়ের পরে গ্রাইন্ডিংয়ের মতো অতিরিক্ত প্রক্রিয়া অন্তর্ভুক্ত করা যেতে পারে।
উচ্চ বাহ্যিক প্রয়োজনীয়তা সম্পন্ন উপাদান
ভোক্তা ইলেকট্রনিক্স, গাড়ির অভ্যন্তরীণ সজ্জা এবং ডিসপ্লে সরঞ্জামগুলিতে ব্যবহৃত ধাতব উপাদানগুলির বাহ্যিক রূপের ক্ষেত্রে প্রায়শই উচ্চতর চাহিদা থাকে। সিএনসি মেশিনিংয়ের পরে, বাহ্যিক রূপ উন্নত করতে এবং নির্দিষ্ট পৃষ্ঠতলীয় গঠন তৈরি করার জন্য নকশার প্রয়োজনীয়তা অনুসারে পলিশিং, স্যান্ডব্লাস্টিং, ব্রাশিং এবং অ্যানোডাইজিং-এর মতো প্রক্রিয়াগুলি বেছে নেওয়া যেতে পারে।
কীভাবে পৃষ্ঠের অমসৃণতা ধারাবাহিকভাবে নিয়ন্ত্রণ করা যায়?
শুরু থেকেই পৃষ্ঠের গুণমান নিয়ন্ত্রণ করুন
শুধুমাত্র মেশিনিং সম্পন্ন হওয়ার পরেই পৃষ্ঠের অমসৃণতা বিবেচনা করা উচিত নয়। প্রকৌশলীদের উচিত ড্রয়িং এবং ডিজাইন পর্যায়েই প্রয়োজনীয় Ra মান নির্ধারণ করা এবং উপাদান, যন্ত্রাংশের জ্যামিতি ও কার্যকারিতার প্রয়োজনীয়তার উপর ভিত্তি করে একটি উপযুক্ত মেশিনিং রুট নির্বাচন করা।
রাফিং এবং ফিনিশিং সঠিকভাবে আলাদা করুন
রাফিং-এর প্রধান উদ্দেশ্য হলো দক্ষতার সাথে উপাদান অপসারণ করা এবং এক্ষেত্রে চূড়ান্ত পৃষ্ঠের গুণমানের উপর খুব বেশি মনোযোগ দেওয়ার প্রয়োজন হয় না। আরও সামঞ্জস্যপূর্ণ পৃষ্ঠতল ফিনিশ অর্জনের জন্য ফিনিশিং অপারেশনে অবশিষ্ট স্টক, টুলের অবস্থা এবং কাটিং প্যারামিটার নিয়ন্ত্রণের উপর মনোযোগ দেওয়া উচিত।
মেশিনিং করার পর পৃষ্ঠতলটি পরিদর্শন করুন
যেসব যন্ত্রাংশের জন্য নির্দিষ্ট Ra-এর প্রয়োজনীয়তা রয়েছে, সেগুলোর পরিদর্শনের জন্য একটি সারফেস রাফনেস টেস্টার ব্যবহার করা যেতে পারে। পরিমাপের ফলাফল মেশিনিং প্যারামিটারগুলো যথাযথ কিনা তা নির্ধারণ করতে সাহায্য করে এবং ব্যাচ উৎপাদনের জন্য একটি গুরুত্বপূর্ণ গুণমান-নিয়ন্ত্রণ নির্দেশক হিসেবেও কাজ করতে পারে।
ধাতব যন্ত্রাংশের পৃষ্ঠতলের অমসৃণতা নিয়ন্ত্রণ করা কেবল একটি উচ্চ-নির্ভুল সিএনসি মেশিন ব্যবহারের বিষয় নয়। এটি উপাদানের বৈশিষ্ট্য, কাটিং টুল, মেশিনিং প্যারামিটার, ওয়ার্কহোল্ডিং, মেশিনের অবস্থা এবং পোস্ট-প্রসেসিং পদ্ধতির সাথে ঘনিষ্ঠভাবে সম্পর্কিত।
বেশিরভাগ সাধারণ যান্ত্রিক যন্ত্রাংশের জন্য সিএনসি মিলিং ও টার্নিং উপযুক্ত, অন্যদিকে উচ্চ-নির্ভুল পৃষ্ঠতলের জন্য গ্রাইন্ডিং বেশি উপযোগী। যখন নির্দিষ্ট বাহ্যিক রূপ বা পৃষ্ঠতলের গঠনগত বৈশিষ্ট্য অর্জনের প্রয়োজন হয়, তখন সাধারণত পলিশিং, স্যান্ডব্লাস্টিং এবং ব্রাশিং পদ্ধতি বেছে নেওয়া হয়।
একটি সিএনসি মেশিনিং প্রকল্পের জন্য, যন্ত্রাংশটির প্রকৃত কার্যকারিতা অনুসারে প্রয়োজনীয় Ra মান নির্ধারণ করা উচিত। এরপর উৎপাদন ব্যয়, উৎপাদন দক্ষতা, মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমানের প্রয়োজনীয়তার উপর ভিত্তি করে মেশিনিং প্রক্রিয়ার পরিকল্পনা করা যেতে পারে। এই পদ্ধতিটি অপ্রয়োজনীয় মেশিনিং খরচ এড়িয়ে সামঞ্জস্যপূর্ণ পৃষ্ঠতল ফিনিশ অর্জনে সহায়তা করে।















