
সিএনসি টার্নিং সূক্ষ্ম যন্ত্রপাতি, স্বয়ংচালিত যন্ত্রাংশ, অটোমেশন সরঞ্জাম, ইলেকট্রনিক্স এবং শিল্প ফিটিংসে ব্যাপকভাবে ব্যবহৃত হয়। যেসব ব্যবসার জন্য কাস্টম শ্যাফট, মেটাল স্লিভ, থ্রেডেড কানেক্টর এবং সূক্ষ্ম ঘূর্ণায়মান যন্ত্রাংশ প্রয়োজন, তাদের ক্ষেত্রে পৃষ্ঠের অমসৃণতা ঘর্ষণ, ফিটের নির্ভুলতা, সিলিং কর্মক্ষমতা এবং পরিষেবা জীবনকে প্রভাবিত করে। এমনকি যখন একটি যন্ত্রাংশ ইঞ্জিনিয়ারিং ড্রয়িংয়ে নির্দিষ্ট মাত্রাগত প্রয়োজনীয়তা পূরণ করে, তখনও দৃশ্যমান টুলের দাগ, বুর বা স্থানীয় আঁচড় অ্যাসেম্বলি এবং সরঞ্জামের কার্যকারিতাকে প্রভাবিত করতে পারে। উপযুক্ত কাটিং টুল নির্বাচন, মেশিনিং প্যারামিটার অপ্টিমাইজ করা, ওয়ার্কপিসের কম্পন নিয়ন্ত্রণ এবং নির্ভরযোগ্য পরিদর্শন পদ্ধতি প্রয়োগ করার মাধ্যমে সিএনসি টার্নিং পৃষ্ঠের ফিনিশ উন্নত করা, পুনরায় কাজ করা ও স্ক্র্যাপ কমানো এবং উৎপাদনের ধারাবাহিকতা বাড়ানো সম্ভব।
সিএনসি টার্নিং পৃষ্ঠের রুক্ষতাকে প্রভাবিতকারী উপাদানসমূহ
সিএনসি টার্নিং সারফেসের অমসৃণতা সাধারণত Ra এবং Rz-এর মতো প্যারামিটার ব্যবহার করে মূল্যায়ন করা হয়। Ra হলো প্রোফাইলের পরম বিচ্যুতির গাণিতিক গড় এবং এটি প্রায়শই ইঞ্জিনিয়ারিং ড্রয়িংয়ে উল্লেখ করা থাকে। বিভিন্ন উপাদানের জন্য বিভিন্ন ধরনের সারফেস ফিনিশ প্রয়োজন হয়। সাধারণ কাঠামোগত অংশগুলোর ক্ষেত্রে মেশিনিং দক্ষতাকে অগ্রাধিকার দেওয়া হতে পারে, অন্যদিকে বিয়ারিং ফিট, সিলিং সারফেস এবং স্লাইডিং কন্টাক্ট সারফেসের জন্য আরও কঠোর সারফেস কোয়ালিটি কন্ট্রোলের প্রয়োজন হতে পারে। অমসৃণতাকে প্রভাবিত করে এমন প্রধান কারণগুলো বোঝা নির্মাতাদের আরও কার্যকর মেশিনিং প্রক্রিয়া তৈরি করতে সহায়তা করে।
কাটিং স্পিড এবং ফিড রেট
কাটিং স্পিড এবং ফিড রেট সরাসরি কাটিংয়ের অবস্থা, টুলের ক্ষয় এবং পৃষ্ঠের গঠনকে প্রভাবিত করে। উচ্চ ফিড রেট সাধারণত আরও সুস্পষ্ট জ্যামিতিক টুলের দাগ তৈরি করে, অন্যদিকে ফিড রেট কমালে তাত্ত্বিক পৃষ্ঠের অমসৃণতা উন্নত হতে পারে, যদিও এতে মেশিনিংয়ের সময় বেড়ে যেতে পারে। কাটিং স্পিড কাটিংয়ের তাপমাত্রা, বিল্ট-আপ এজ গঠন এবং টুলের ক্ষয়কে প্রভাবিত করে এবং বিভিন্ন উপাদান স্পিডের পরিবর্তনে ভিন্নভাবে সাড়া দেয়।
- ফিড রেট যথাযথভাবে সমন্বয় করুন: উচ্চ-মানের পৃষ্ঠতল ফিনিশের প্রয়োজন এমন সূক্ষ্ম শ্যাফট, স্লিভ এবং কানেক্টরের ক্ষেত্রে, উৎপাদনের প্রয়োজনীয়তা সাপেক্ষে ফিনিশিং ফিড রেট কমানো যেতে পারে। অনুপযুক্ত সেটিংসের কারণে পৃষ্ঠতলের অস্থিতিশীলতা রোধ করার জন্য, এই সমন্বয়ের সময় টুলের নোজ রেডিয়াস, উপাদানের বৈশিষ্ট্য এবং টুলের অবস্থাও বিবেচনা করা উচিত।
- উপযুক্ত কাটিং স্পিড নির্বাচন করুন: অ্যালুমিনিয়াম অ্যালয়ের মতো ভালো মেশিনেবিলিটি সম্পন্ন উপকরণের ক্ষেত্রে, টুলের সুপারিশ এবং মেশিনের সক্ষমতা অনুযায়ী কাটিং স্পিড নির্বাচন করা যেতে পারে। নির্দিষ্ট কিছু স্টেইনলেস স্টিল গ্রেড মেশিনিং করার সময়, অনুপযুক্ত স্পিডের কারণে সৃষ্ট অস্বাভাবিক টুল ক্ষয় এবং পৃষ্ঠের ত্রুটি প্রতিরোধ করার জন্য কাটিং হিট এবং ওয়ার্ক হার্ডেনিং-এর দিকে বিশেষ মনোযোগ দেওয়া উচিত।
- কাটার গভীরতা নিয়ন্ত্রণ করুন: স্থিতিশীল কাটিং অবস্থা বজায় রাখার জন্য ফিনিশিং অপারেশনে সাধারণত একটি উপযুক্ত কাটিং গভীরতা ব্যবহার করা হয়। যদি অ্যালাউন্স খুব কম হয়, তবে টুলটি কার্যকরভাবে কাটার পরিবর্তে উপাদানটিকে ঘষে ফেলতে বা বিকৃত করতে পারে। অতিরিক্ত অ্যালাউন্স কাটিং লোড বাড়াতে পারে এবং কম্পন বা মাত্রাগত পরিবর্তন ঘটাতে পারে।
- প্যারামিটারের সমন্বয় যাচাই করুন: কাটিং স্পিড, ফিড রেট, ডেপথ অফ কাট এবং টুলের জ্যামিতি পরস্পর সম্পর্কযুক্ত। শুধুমাত্র একটি প্যারামিটার সমন্বয় করার পরিবর্তে, প্রস্তুতকারকদের উচিত ট্রায়াল মেশিনিংয়ের মাধ্যমে সমন্বয়টি যাচাই করে সারফেস রাফনেস, সাইকেল টাইম এবং টুলের জীবনকালের মধ্যে ভারসাম্য রক্ষা করা।
ব্যাচ সিএনসি টার্নিং অর্ডারের ক্ষেত্রে, প্রথম নমুনা উৎপাদনের সময় কাটিং প্যারামিটার এবং সারফেস ইন্সপেকশনের ফলাফল রেকর্ড করুন। পরবর্তী পার্টগুলোতে যাচাইকৃত প্রক্রিয়া প্রয়োগ করে এবং টুলের ক্ষয়ের উপর ভিত্তি করে সমন্বয় সাধন করলে বিভিন্ন ব্যাচের মধ্যে সারফেসের মানের তারতম্য কমানো সম্ভব।
কাটিং টুলের উপাদান এবং নোজ জ্যামিতি
টুলের উপাদান, কাটিং-এজের তীক্ষ্ণতা, নোজ রেডিয়াস এবং চিপ-ব্রেকারের নকশা—এই সবগুলোই মেশিনিং করা পৃষ্ঠকে প্রভাবিত করে। টুলের অতিরিক্ত ক্ষয়ের ফলে ঘষার দাগ, আঁচড় বা উপাদান ছিঁড়ে যেতে পারে। টুলের জ্যামিতি এবং ফিড রেটের মধ্যে অনুপযুক্ত সম্পর্কও লক্ষণীয় পর্যায়ক্রমিক টুলের দাগ তৈরি করতে পারে। তাই টুল নির্বাচনের ক্ষেত্রে ওয়ার্কপিসের উপাদান, যন্ত্রাংশের জ্যামিতি এবং প্রয়োজনীয় পৃষ্ঠের অমসৃণতার প্রতিফলন থাকা উচিত।
- উপযুক্ত টুল উপাদান নির্বাচন করুন: অ্যালুমিনিয়াম অ্যালয় মেশিনিং করার সময়, টুলের তীক্ষ্ণতা এবং বিল্ট-আপ এজ নিয়ন্ত্রণ গুরুত্বপূর্ণ। স্টেইনলেস স্টিলের ক্ষেত্রে, ক্ষয় প্রতিরোধ ক্ষমতা, দৃঢ়তা এবং তাপ প্রতিরোধ ক্ষমতা একসাথে বিবেচনা করতে হবে। টাইটানিয়াম অ্যালয়ের মতো কঠিন-মেশিনিংযোগ্য উপকরণগুলির জন্য উচ্চ তাপমাত্রা এবং কাটিং লোডের অধীনে টুলের স্থিতিশীলতাও মূল্যায়ন করা প্রয়োজন।
- উপযুক্ত টুল নোজ রেডিয়াস নির্বাচন করুন: উপযুক্ত পরিস্থিতিতে, একটি বৃহত্তর টুল নোজ রেডিয়াস তাত্ত্বিক পৃষ্ঠের অমসৃণতা উন্নত করতে পারে। তবে, এটি রেডিয়াল কাটিং ফোর্সও বাড়িয়ে দিতে পারে, যার ফলে সরু শ্যাফট এবং পাতলা-দেয়ালের উপাদানগুলি কম্পনের জন্য আরও সংবেদনশীল হয়ে পড়ে। চূড়ান্ত নির্বাচনের সময় ওয়ার্কপিসের দৃঢ়তা, ফিড রেট এবং মেশিনের স্থিতিশীলতা বিবেচনা করা উচিত।
- ক্ষয়প্রাপ্ত টুল অবিলম্বে প্রতিস্থাপন করুন: কাটিং টুল ব্যবহারের ফলে, সেগুলোর ধার ধীরে ধীরে ক্ষয়প্রাপ্ত হয় এবং ধার কমে যায়, যা সম্ভাব্যভাবে কাটিং ফোর্স বাড়িয়ে দেয় এবং পৃষ্ঠের গুণমান কমিয়ে দেয়। টুলের আয়ুষ্কালের রেকর্ড রাখা, মেশিনিং করা পৃষ্ঠের পরিবর্তন পর্যবেক্ষণ করা এবং টুলগুলো নির্ধারিত সীমায় পৌঁছালে তা প্রতিস্থাপন করার মাধ্যমে ব্যাচ উৎপাদনে অমসৃণতার ত্রুটির ঝুঁকি কমানো যায়।
- টুলের স্থাপন পরীক্ষা করুন: টুলের ভুল উচ্চতা, টুলের অতিরিক্ত ঝুলে থাকা অংশ এবং অপর্যাপ্ত ক্ল্যাম্পিং কাটিংয়ের স্থিতিশীলতাকে প্রভাবিত করতে পারে। অপ্রয়োজনীয় ঝুলে থাকা অংশ কমানো এবং টুলের সুরক্ষিত স্থাপন নিশ্চিত করা কম্পন এবং পৃষ্ঠতলের অসম নকশা কমাতে সাহায্য করে।
উচ্চ-নির্ভুল সিএনসি-টার্নড যন্ত্রাংশের জন্য, টুল ম্যানেজমেন্টকে প্রমিত উৎপাদন পদ্ধতির অন্তর্ভুক্ত করা উচিত। সামঞ্জস্যপূর্ণ টুল স্পেসিফিকেশন, সার্ভিস-লাইফ রেকর্ড এবং নিয়মিত টুল পরিদর্শন পুনরাবৃত্তিযোগ্যতা উন্নত করতে পারে এবং টুলের অবস্থার পার্থক্যের কারণে সৃষ্ট পৃষ্ঠের গুণমানের তারতম্য কমাতে পারে।
ওয়ার্কপিসের দৃঢ়তা এবং মেশিনের স্থিতিশীলতা
উপযুক্ত কাটিং প্যারামিটার থাকা সত্ত্বেও, ওয়ার্কহোল্ডিংয়ের অস্থিতিশীলতা, মেশিনের দুর্বল অবস্থা বা অতিরিক্ত কম্পনের কারণে নির্মাতারা একটি অভিন্ন পৃষ্ঠতল ফিনিশ অর্জন করতে পারেন না। সরু শ্যাফট, পাতলা দেয়ালের স্লিভ এবং ছোট ব্যাসের উপাদানগুলো কাটিং ফোর্সের প্রতি বিশেষভাবে সংবেদনশীল এবং এগুলোতে চ্যাটার মার্ক, স্থানিক ঢেউখেলানো ভাব বা মাত্রাগত পরিবর্তন দেখা দিতে পারে।
যন্ত্রাংশের ব্যাস, দৈর্ঘ্য, দেয়ালের পুরুত্ব এবং মেশিনিং পজিশন অনুযায়ী ওয়ার্কহোল্ডিং-এর পরিকল্পনা করা উচিত। সরু শ্যাফটের জন্য টেইলস্টক বা অন্য কোনো উপযুক্ত সাপোর্ট পদ্ধতির প্রয়োজন হতে পারে। পাতলা দেয়ালের স্লিভগুলোর বিকৃতি রোধ করার জন্য সতর্কভাবে নিয়ন্ত্রিত ক্ল্যাম্পিং ফোর্স প্রয়োজন। চাক জ, সফট জ এবং লোকেটিং সারফেসগুলোও পরিষ্কার রাখা উচিত, যাতে চিপস ও ময়লা পজিশনিং-এর নির্ভুলতাকে প্রভাবিত না করে।
মেশিনের স্পিন্ডলের অবস্থা, গাইডওয়ের ক্ষয়, টারেটের দৃঢ়তা এবং রক্ষণাবেক্ষণের মানও মেশিনিংয়ের ফলাফলকে প্রভাবিত করতে পারে। স্পিন্ডলের কার্যকারিতা, ফিক্সচারের নির্ভুলতা এবং মেশিনের গুরুত্বপূর্ণ যন্ত্রাংশগুলোর নিয়মিত পরিদর্শন কম্পনের উৎস শনাক্ত করতে সাহায্য করে। যদি পৃষ্ঠতলে নিয়মিত ঢেউখেলানো ভাব দেখা যায়, তবে শুধু ফিড রেট কমানোর উপর নির্ভর না করে মেশিন, টুল, ওয়ার্কহোল্ডিং ব্যবস্থা এবং কাটিং প্যারামিটারগুলো পরীক্ষা করুন।
সিএনসি টার্নিং সারফেস ফিনিশ উন্নত করার পদ্ধতি
সিএনসি টার্নিং সারফেস ফিনিশ উন্নত করার জন্য সমন্বিত প্রক্রিয়া পরিকল্পনা, কাটিং প্যারামিটার অপ্টিমাইজেশন, কুল্যান্ট ব্যবস্থাপনা এবং অপারেশন সিকোয়েন্সিং প্রয়োজন। বিভিন্ন উপকরণ এবং যন্ত্রাংশের জ্যামিতিক গঠনের জন্য ভিন্ন ভিন্ন মেশিনিং কৌশল প্রয়োজন। একটি কার্যকর ফিনিশিং প্রক্রিয়াকে অবশ্যই ড্রয়িং স্পেসিফিকেশন পূরণ করতে হবে এবং একই সাথে কম্পন, তাপীয় বিকৃতি ও টুলের ক্ষয় সর্বনিম্ন রাখতে হবে।
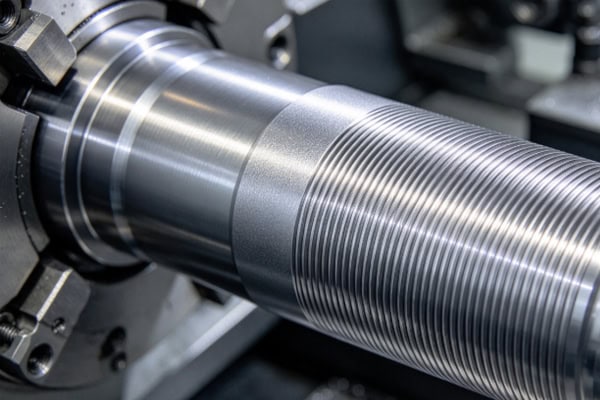
রাফিং এবং ফিনিশিং অপারেশন অপ্টিমাইজ করুন
রাফিং এবং ফিনিশিং উৎপাদনের ক্ষেত্রে ভিন্ন ভিন্ন উদ্দেশ্য সাধন করে। রাফিং দক্ষতার সাথে অতিরিক্ত উপাদান অপসারণ করে, অন্যদিকে ফিনিশিং চূড়ান্ত মাত্রা এবং পৃষ্ঠের গুণমান অর্জন করে। যদি মেশিনিং অ্যালাউন্স সঠিকভাবে বণ্টন করা না হয় অথবা ফিনিশিংয়ের আগে ওয়ার্কপিসটি বিকৃতির ঝুঁকিতে থাকে, তবে পৃষ্ঠের অমসৃণতা অসামঞ্জস্যপূর্ণ হয়ে যেতে পারে।
- যথাযথ ফিনিশিং অ্যালাউন্স বজায় রাখুন: রাফিং করার সময়, ওয়ার্কপিসের উপাদান, মাত্রা এবং পরবর্তী কার্যক্রমের উপর ভিত্তি করে একটি উপযুক্ত পরিমাণ উপাদান রেখে দিন। অতিরিক্ত অ্যালাউন্স ফিনিশিং লোড বাড়িয়ে দেয়, অন্যদিকে অপর্যাপ্ত অ্যালাউন্স স্থিতিশীল কাটিংয়ে বাধা দিতে পারে এবং পৃষ্ঠের গুণমান ও মাত্রিক নিয়ন্ত্রণকে ব্যাহত করতে পারে।
- মেশিনিং ক্রমের পরিকল্পনা করুন: ধাপ, খাঁজ, অভ্যন্তরীণ ছিদ্র এবং থ্রেডযুক্ত টার্নড পার্টসের ক্ষেত্রে, কম্পোনেন্টের জ্যামিতি অনুসারে অপারেশনগুলো সাজান। বারবার সেটআপের কারণে সৃষ্ট ত্রুটি কমানোর জন্য, যেসব সারফেসে সমকেন্দ্রিকতা বা নিখুঁত ফিট প্রয়োজন, সেগুলোকে স্থিতিশীল পজিশনিং অবস্থায় মেশিনিং করা উচিত।
- ফিনিশিং লোড নিয়ন্ত্রণ করুন: ফিনিশিংয়ের সময়, অবিচ্ছিন্ন এবং স্থিতিশীল কাটিং অবস্থা বজায় রাখুন। টুলের ঘন ঘন প্রবেশ ও প্রস্থান অথবা অসম অ্যালাউন্সের কারণে কাটিং লোডের বড় ধরনের তারতম্য এড়িয়ে চলুন। সরু শ্যাফট এবং পাতলা দেয়ালের যন্ত্রাংশের ক্ষেত্রে, বিকৃতি কমাতে সাপোর্ট এবং মেশিনিং সিকোয়েন্স অপ্টিমাইজ করুন।
- অপ্রয়োজনীয় দ্বিতীয় ধাপের কাজ পরিহার করুন: যদি উপযুক্ত টুলিং এবং অপ্টিমাইজ করা কাটিং প্যারামিটারের মাধ্যমে নির্দিষ্ট পৃষ্ঠতলের মসৃণতা অর্জন করা যায়, তবে অতিরিক্ত পলিশিং বা ফিনিশিং অপারেশনের প্রয়োজন নাও হতে পারে। যখন যন্ত্রাংশটির কার্যকারিতার জন্য আরও সূক্ষ্ম ফিনিশের প্রয়োজন হয়, তখন ড্রয়িংয়ের প্রয়োজনীয়তা অনুযায়ী একটি উপযুক্ত ফিনিশিং বা পোস্ট-প্রসেসিং পদ্ধতি নির্বাচন করুন।
রাফিং এবং ফিনিশিং অপারেশনগুলোকে স্পষ্টভাবে পৃথক করলে প্রক্রিয়ার স্থিতিশীলতা উন্নত হয় এবং পূর্ববর্তী অপারেশনগুলোর সমস্যা সমাধানের জন্য ক্ষতিপূরণ দিতে গিয়ে সৃষ্ট অপ্রয়োজনীয় খরচ প্রতিরোধ করা যায়।
কুল্যান্ট ও লুব্রিকেশন কার্যকরভাবে ব্যবহার করুন
কাটিংয়ের সময় উৎপন্ন তাপ টুলের ক্ষয়, ওয়ার্কপিসের মাত্রিক স্থিতিশীলতা এবং পৃষ্ঠের অবস্থাকে প্রভাবিত করে। উপযুক্ত পরিস্থিতিতে যথাযথ শীতলীকরণ এবং লুব্রিকেশন কাটিং জোনের তাপমাত্রা কমাতে, চিপ অপসারণ উন্নত করতে এবং টুল ও ওয়ার্কপিসের মধ্যে ঘর্ষণ কমাতে পারে। তবে, শীতলীকরণ পদ্ধতিটি অবশ্যই উপাদান, টুল এবং মেশিনিং প্যারামিটারের সাথে সামঞ্জস্যপূর্ণ হতে হবে। শুধুমাত্র কুল্যান্টের প্রবাহ বাড়ালেই উন্নততর সারফেস ফিনিশের নিশ্চয়তা পাওয়া যায় না।
- কুল্যান্টের সরবরাহ স্থিতিশীল রাখুন: যেসব অপারেশনে কুল্যান্টের প্রয়োজন হয়, সেখানে নিশ্চিত করুন যেন এটি কার্যকরভাবে কাটিং জোনে পৌঁছায়। কুল্যান্টের ভুল অবস্থান বা এর অনিয়মিত প্রবাহের কারণে নির্দিষ্ট স্থানে তাপমাত্রার পরিবর্তন হতে পারে, যা টুলের আয়ু এবং মেশিনিংয়ের ধারাবাহিকতাকে প্রভাবিত করে।
- কুল্যান্ট পরিষ্কার রাখুন: কুল্যান্টে থাকা চিপস, দূষক পদার্থ এবং তেলের অবশিষ্টাংশ মেশিনিংয়ের অবস্থাকে প্রভাবিত করতে পারে এবং পৃষ্ঠে আঁচড় পড়ার ঝুঁকি বাড়াতে পারে। স্থিতিশীল উৎপাদন বজায় রাখতে ফিল্টারেশন সিস্টেমের রক্ষণাবেক্ষণ করুন এবং নিয়মিত কুল্যান্টের অবস্থা পরীক্ষা করুন।
- উপাদানের সাথে শীতলীকরণ পদ্ধতি সামঞ্জস্য করুন: অ্যালুমিনিয়াম অ্যালয়, স্টেইনলেস স্টিল এবং টাইটানিয়াম অ্যালয়ের কাটিং বৈশিষ্ট্য ভিন্ন ভিন্ন। টুল প্রস্তুতকারকের সুপারিশ এবং প্রক্রিয়ার অবস্থা অনুযায়ী শীতলীকরণ পদ্ধতি নির্বাচন করুন। কিছু অপারেশন কেবল কুল্যান্টের পরিমাণ বাড়ানোর চেয়ে কার্যকর চিপ অপসারণ এবং তাপ ব্যবস্থাপনার উপর বেশি নির্ভর করে।
- মাত্রার উপর তাপীয় প্রভাব প্রতিরোধ করুন: সূক্ষ্ম মাপের যন্ত্রাংশের ক্ষেত্রে, অবিচ্ছিন্ন মেশিনিং চলাকালীন তাপমাত্রা বৃদ্ধি পর্যবেক্ষণ করুন। প্রয়োজনে, মাত্রিক পরিমাপের উপর তাপমাত্রার পরিবর্তনের প্রভাব কমাতে সাইকেল টাইমিং, শীতলীকরণ অবস্থা এবং পরিদর্শন পদ্ধতি সমন্বয় করুন।
কুল্যান্ট ব্যবস্থাপনাকে যন্ত্রপাতির রক্ষণাবেক্ষণ এবং প্রক্রিয়া সংক্রান্ত নথিপত্রের সাথে সমন্বিত করা উচিত। স্থিতিশীল শীতলীকরণ অবস্থা অবিচ্ছিন্ন উৎপাদনের সময় যন্ত্রপাতির অস্বাভাবিক ক্ষয় ও পৃষ্ঠের ত্রুটি কমানোর পাশাপাশি গুণমানের ধারাবাহিকতা উন্নত করতে সাহায্য করে।
বুর, স্ক্র্যাচ এবং অবশিষ্ট চিপস নিয়ন্ত্রণ করুন
পৃষ্ঠের ত্রুটি সবসময় কাটিং প্যারামিটারের কারণে হয় না। বারের উপস্থিতি, চিপ স্ক্র্যাচ, ক্ল্যাম্পিংয়ের দাগ এবং হ্যান্ডলিংয়ের কারণে হওয়া ক্ষতিও যন্ত্রাংশের বাহ্যিক রূপ, অ্যাসেম্বলি এবং চূড়ান্ত গ্রহণযোগ্যতাকে প্রভাবিত করতে পারে। তাই, প্রিসিশন-টার্নড যন্ত্রাংশের মেশিনিং, পরিষ্কারকরণ, পরিদর্শন এবং প্যাকেজিং—এই পুরো প্রক্রিয়া জুড়ে উপযুক্ত সুরক্ষামূলক ব্যবস্থা গ্রহণ করা প্রয়োজন।
যন্ত্রাংশের প্রান্ত, খাঁজের শেষ প্রান্ত এবং কাটার স্থানে সাধারণত বারের সৃষ্টি হয়। টুল পাথ অপ্টিমাইজ করে, কাটিং প্যারামিটার সামঞ্জস্য করে এবং উপযুক্ত ডিবারিং অপারেশন প্রয়োগের মাধ্যমে এগুলো নিয়ন্ত্রণ করা যায়। ছোট ছিদ্র বা জটিল প্রান্তযুক্ত যন্ত্রাংশের ক্ষেত্রে, ডিবারিংয়ের ফলে গুরুত্বপূর্ণ অংশের ক্ষতি রোধ করতে গ্রহণযোগ্য শ্যাফার ডাইমেনশন এবং বারের সীমা নির্ধারণ করুন।
মেশিনিংয়ের সময় অথবা যন্ত্রাংশ নাড়াচাড়া, পরিষ্কার ও স্থানান্তরের সময় চিপ স্ক্র্যাচ হতে পারে। ওয়ার্কপিস ও ফিক্সচার থেকে দ্রুত চিপ অপসারণ, উপযুক্ত পরিষ্কারক সরঞ্জাম ব্যবহার এবং ধাতব অংশগুলোর সংঘর্ষ রোধ করার মাধ্যমে অনাকাঙ্ক্ষিত স্ক্র্যাচ কমানো যায়। যেসব পণ্যের বাহ্যিক রূপের ব্যাপারে কঠোর নিয়মকানুন রয়েছে, পরিবহনের সময় ক্ষতি এড়ানোর জন্য সেগুলোর সুরক্ষামূলক বিভাজক বা উপযুক্ত প্যাকেজিংয়েরও প্রয়োজন হতে পারে।
যদি কোনো যন্ত্রাংশে অ্যানোডাইজিং, ইলেক্ট্রোপ্লেটিং বা অন্য কোনো পৃষ্ঠতল প্রক্রিয়াকরণের প্রয়োজন হয়, তবে মেশিনিং শুরু করার আগে প্রয়োজনীয় পৃষ্ঠতলের অমসৃণতা এবং ফিনিশিং প্রক্রিয়ার মধ্যে সম্পর্কটি নিশ্চিত করুন। কিছু পৃষ্ঠতল প্রক্রিয়াকরণ গভীর আঁচড় বা স্পষ্ট যন্ত্রের দাগ দূর করতে পারে না, তাই উৎপাদনের পূর্ববর্তী কোনো পর্যায়েই প্রয়োজনীয় পৃষ্ঠতলের অবস্থা অর্জন করার প্রয়োজন হতে পারে।
সিএনসি টার্নিং সারফেসের রুক্ষতা পরিদর্শন এবং গুণমান ব্যবস্থাপনা
পরিদর্শনের মাধ্যমে একটি উপযুক্ত মেশিনিং প্রক্রিয়া অবশ্যই যাচাই করতে হবে। যেসব সূক্ষ্ম যন্ত্রাংশের পৃষ্ঠতলের জন্য কঠোর শর্ত থাকে, সেগুলোর ক্ষেত্রে শুধুমাত্র চাক্ষুষ পরীক্ষার মাধ্যমে পৃষ্ঠতলের অমসৃণতা ড্রয়িংয়ের নির্দিষ্ট মান পূরণ করছে কি না, তা সঠিকভাবে নির্ধারণ করা যায় না। উপযুক্ত পরিমাপক সরঞ্জাম নির্বাচন, পরিদর্শনের স্থান নির্ধারণ এবং সামঞ্জস্যপূর্ণ প্রক্রিয়া নিয়ন্ত্রণ বাস্তবায়ন মেশিনিংয়ের ফলাফল নির্ভরযোগ্যভাবে মূল্যায়ন করতে এবং ত্রুটিপূর্ণ যন্ত্রাংশকে অ্যাসেম্বলি পর্যন্ত পৌঁছানো থেকে বিরত রাখতে সাহায্য করে।
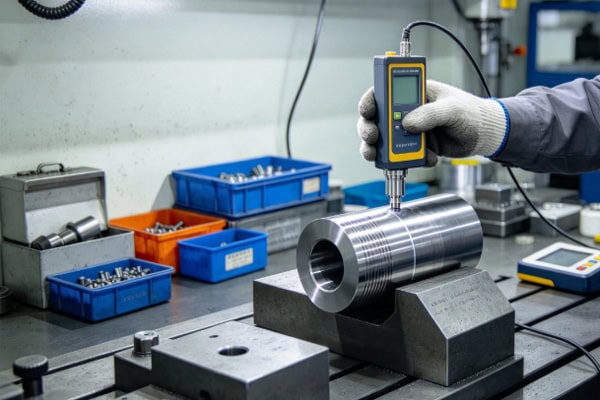
পৃষ্ঠের অমসৃণতা পরিমাপের একটি উপযুক্ত পদ্ধতি নির্বাচন করুন
উপাদানের জ্যামিতি, পৃষ্ঠের অবস্থান, নকশার পরামিতি এবং গ্রহণযোগ্যতার মানদণ্ড অনুসারে পরিদর্শন পদ্ধতি নির্বাচন করা উচিত। প্রচলিত পদ্ধতিগুলোর মধ্যে রয়েছে কন্টাক্ট প্রোফাইলোমিটার, যা পৃষ্ঠের প্রোফাইল পরিমাপ করে, এবং প্রয়োজন অনুযায়ী পৃষ্ঠ বিশ্লেষণের জন্য অপটিক্যাল পরিমাপক সরঞ্জাম।
- সংস্পর্শ পৃষ্ঠের অমসৃণতা পরীক্ষক: একটি স্টাইলাস একটি নির্দিষ্ট পরিমাপ পথ বরাবর চলে পৃষ্ঠের প্রোফাইল ডেটা সংগ্রহ করে এবং অমসৃণতার পরামিতি গণনা করে। সঠিক পরিমাপের দিক, মূল্যায়ন দৈর্ঘ্য এবং কাটঅফ তরঙ্গদৈর্ঘ্য নির্বাচন করুন এবং নিশ্চিত করুন যে ওয়ার্কপিসটি পরিষ্কার এবং নিরাপদে স্থাপন করা আছে।
- অপটিক্যাল পরিমাপ সরঞ্জাম: নির্দিষ্ট কিছু ক্ষুদ্র কাঠামো, বিশেষায়িত পৃষ্ঠতল, বা স্পর্শ পরিমাপের জন্য অনুপযুক্ত স্থানের ক্ষেত্রে অপটিক্যাল পদ্ধতি বিবেচনা করা যেতে পারে। ব্যবহারের পূর্বে, সরঞ্জামটির পরিমাপ ক্ষমতা, প্রযোজ্য পরিসর, এবং নকশার গ্রহণযোগ্যতার শর্তাবলীর সাথে এর সামঞ্জস্যতা যাচাই করে নিন।
- পরিমাপের শর্তাবলী প্রমিত করুন: পরিমাপের স্থান, দিক এবং ওয়ার্কপিসের অবস্থা ফলাফলের উপর প্রভাব ফেলতে পারে। নলাকার টার্নড পৃষ্ঠের জন্য, প্রযোজ্য মান এবং ড্রয়িংয়ের প্রয়োজনীয়তা অনুসারে পরিমাপের দিক নির্ধারণ করুন এবং পুনরাবৃত্তিযোগ্য পরিমাপের স্থান ব্যবহার করুন।
- যন্ত্রপাতির ক্রমাঙ্কন ও রক্ষণাবেক্ষণ: পরিমাপক যন্ত্রের নিয়মিত ক্রমাঙ্কন ও রক্ষণাবেক্ষণ প্রয়োজন। ক্ষয়প্রাপ্ত স্টাইলাস, যন্ত্রের অস্বাভাবিক অবস্থা বা অসঙ্গত পরিচালন পদ্ধতি পরিমাপে ত্রুটি এবং গুণমান মূল্যায়নে অবিশ্বস্ততা সৃষ্টি করতে পারে।
পরিদর্শন ফলাফল ইঞ্জিনিয়ারিং ড্রয়িং-এ উল্লেখিত প্যারামিটার এবং প্রযোজ্য মানগুলির সাথে তুলনা করা উচিত। যদি ড্রয়িং-এ Ra, Rz বা অন্য কোনো প্যারামিটার উল্লেখ করা থাকে, তবে বিভিন্ন রাফনেস প্যারামিটারকে বিনিময়যোগ্য হিসেবে বিবেচনা না করে সেই প্রয়োজনীয়তা অনুসারে পরিদর্শন করুন।
প্রথম-আর্টিকেল পরিদর্শন এবং প্রক্রিয়া পর্যবেক্ষণ প্রতিষ্ঠা করুন
সুসংগত গুণমান ব্যবস্থাপনার মধ্যে প্রথম-প্রক্রিয়া অনুমোদন, কার্যপ্রক্রিয়াকালীন পরিদর্শন এবং চূড়ান্ত স্বীকৃতি অন্তর্ভুক্ত থাকা উচিত। প্রথম-প্রক্রিয়া পরিদর্শনের মাধ্যমে যাচাই করা হয় যে প্রোগ্রাম, টুলিং, ওয়ার্কহোল্ডিং পদ্ধতি এবং কাটিং প্যারামিটারগুলো প্রয়োজনীয়তা পূরণ করছে কি না। কার্যপ্রক্রিয়াকালীন পরিদর্শন টুলের ক্ষয়, মেশিনের অবস্থার পরিবর্তন বা মেশিনিং অবস্থার ভিন্নতার কারণে সৃষ্ট সমস্যাগুলো শনাক্ত করতে সাহায্য করে।
- প্রথম-নমুনা অনুমোদন: ব্যাচ উৎপাদন শুরু করার আগে, গুরুত্বপূর্ণ মাত্রা, পৃষ্ঠের অমসৃণতা, থ্রেড এবং প্রাসঙ্গিক জ্যামিতিক সহনশীলতা পরিদর্শন করুন। ফলাফল প্রয়োজনীয়তা পূরণ করলে, যাচাইকৃত প্রক্রিয়া ব্যবহার করে উৎপাদন শুরু করুন।
- উৎপাদন চলাকালীন নমুনা সংগ্রহ: অর্ডারের পরিমাণ, যন্ত্রাংশের ঝুঁকি এবং গুণমানের প্রয়োজনীয়তার উপর ভিত্তি করে নমুনা সংগ্রহের হার নির্ধারণ করুন। যেসব যন্ত্রাংশ টুলের ক্ষয়ের প্রতি সংবেদনশীল অথবা যেগুলোর পৃষ্ঠতলের গুণমান কঠোরভাবে বজায় রাখা প্রয়োজন, সেগুলোর ক্ষেত্রে অমসৃণতার পরিবর্তন নিবিড়ভাবে পর্যবেক্ষণ করুন এবং প্রয়োজনে পরিদর্শনের ব্যবধান কমিয়ে আনুন।
- ত্রুটির উৎস শনাক্তকরণ: যখন পৃষ্ঠের গুণমান প্রয়োজনীয়তা পূরণে ব্যর্থ হয়, তখন যন্ত্রাংশের ব্যাচ, মেশিনের অবস্থা, ব্যবহৃত টুল এবং মেশিনিং প্যারামিটারসমূহ লিপিবদ্ধ করুন। মূল কারণ অনুসন্ধান এবং সংশোধনমূলক ব্যবস্থা গ্রহণ করলে ত্রুটির পুনরাবৃত্তি রোধ করা যায়।
- গুণমানের নথি সংরক্ষণ করুন: যেসব যন্ত্রাংশের ধারাবাহিক ব্যাচ সরবরাহ প্রয়োজন, সেগুলোর জন্য প্রাসঙ্গিক পরিদর্শন তথ্য, প্রক্রিয়া সংশোধন এবং সংশোধনমূলক পদক্ষেপের নথি সংরক্ষণ করুন। এই নথিগুলো উৎস শনাক্তকরণে সহায়তা করে এবং ভবিষ্যতের অর্ডারগুলোর গুণমান যাচাই করতে সাহায্য করে।
অমসৃণতা পরিদর্শনকে মেশিনিং প্রক্রিয়ার তথ্যের সাথে একত্রিত করলে গুণমানের প্রবণতা আগেভাগে শনাক্ত করা সহজ হয় এবং ব্যাচ স্ক্র্যাপ ও পুনঃকাজের খরচ কমানো যায়।
একটি নির্ভরযোগ্য প্রিসিশন সিএনসি টার্নিং সরবরাহকারী বেছে নিন
যেসব ব্যবসা প্রতিষ্ঠান প্রিসিশন টার্নিং আউটসোর্স করে, তাদের ক্ষেত্রে সরবরাহকারীর যন্ত্রপাতির সক্ষমতা, প্রক্রিয়াগত অভিজ্ঞতা এবং মান ব্যবস্থাপনা পদ্ধতি চূড়ান্ত পৃষ্ঠতলের ফিনিশকে সরাসরি প্রভাবিত করে। ক্রয়ের সিদ্ধান্ত নেওয়ার সময় শুধু একক মূল্যের চেয়েও বেশি কিছু বিবেচনা করা উচিত। এটিও নিশ্চিত করা জরুরি যে, ড্রয়িংয়ের প্রয়োজনীয়তা পূরণের জন্য সরবরাহকারীর প্রয়োজনীয় মেশিনিং এবং পরিদর্শন সক্ষমতা রয়েছে।
সরবরাহকারীদের মূল্যায়ন করার সময় যাচাই করে দেখুন যে, তাদের কাছে নির্দিষ্ট উপকরণ এবং যন্ত্রাংশের জ্যামিতির জন্য উপযুক্ত সিএনসি টার্নিং সরঞ্জাম আছে কিনা, তারা যথাযথ টুলিং ও কাটিং প্যারামিটার তৈরি করতে পারে কিনা, এবং তাদের কাছে উপযুক্ত সারফেস রাফনেস পরিমাপের সরঞ্জাম আছে কিনা। যেসব যন্ত্রাংশের জন্য নিখুঁত ফিটিং প্রয়োজন, সেগুলোর ক্ষেত্রে নিশ্চিত হয়ে নিন যে সরবরাহকারী নির্দিষ্ট মাত্রা, টলারেন্স এবং সারফেস ফিনিশের প্রয়োজনীয়তাগুলো বোঝেন এবং সম্মত পরিদর্শন রেকর্ড সরবরাহ করতে পারেন।
মূল্য উদ্ধৃতির অনুরোধ করার সময়, সম্পূর্ণ ইঞ্জিনিয়ারিং ড্রয়িং, উপকরণের গ্রেড, অমসৃণতার পরামিতি, সহনশীলতার প্রয়োজনীয়তা, অর্ডারের পরিমাণ এবং সরবরাহের সময়সূচী প্রদান করুন। যদি পণ্যটির জন্য নির্দিষ্ট পৃষ্ঠতল প্রক্রিয়াকরণ, ডিবারিং মান বা পরিদর্শন প্রতিবেদনের প্রয়োজন হয়, তবে এই প্রয়োজনীয়তাগুলি আগে থেকেই জানিয়ে দিন। সুস্পষ্ট প্রযুক্তিগত তথ্য সরবরাহকারীদের প্রক্রিয়াটির সম্ভাব্যতা মূল্যায়ন করতে সাহায্য করে এবং মূল্য উদ্ধৃতির ত্রুটি ও পরবর্তী পরিবর্তন হ্রাস করে।
সিএনসি টার্নিং সারফেসের ধারাবাহিক গুণমান নির্ভর করে যথাযথ কাটিং প্যারামিটার, উপযুক্ত টুলিং, নির্ভরযোগ্য ওয়ার্কহোল্ডিং, কার্যকর কুলিং ও লুব্রিকেশন এবং প্রমিত পরিদর্শন পদ্ধতির উপর। ফিনিশিং অপারেশন অপ্টিমাইজ করা, কম্পন কমানো, টুলের ক্ষয় নিয়ন্ত্রণ করা এবং নিয়মিত সারফেস রাফনেস পরিমাপ করার মাধ্যমে নির্ভুল যন্ত্রাংশের ধারাবাহিকতা ও নির্ভরযোগ্যতা উন্নত করা যায়। কাস্টম মেশিনিং প্রকল্পের জন্য, সুস্পষ্টভাবে সংজ্ঞায়িত ড্রয়িংয়ের প্রয়োজনীয়তা এবং প্রমাণিত প্রক্রিয়া ও গুণমান নিয়ন্ত্রণ ক্ষমতা সম্পন্ন একজন সরবরাহকারী মেশিনিংয়ের নির্ভুলতা, ডেলিভারির সময়সূচী এবং উৎপাদন ব্যয়ের মধ্যে ভারসাম্য বজায় রাখতে সাহায্য করে।
















