
সিএনসি দিয়ে প্লাস্টিকের যন্ত্রাংশ মেশিনিং করার সময়, শ্যাফারিং একটি সাধারণ ফিনিশিং প্রক্রিয়া যা প্রধানত যন্ত্রাংশের ধারালো প্রান্ত অপসারণ করতে, পণ্যের সামগ্রিক চেহারা উন্নত করতে এবং অ্যাসেম্বলির সময় আঁচড়ের ঝুঁকি কমাতে ব্যবহৃত হয়। প্লাস্টিক উপাদান ধাতব উপাদান থেকে উল্লেখযোগ্যভাবে ভিন্ন। এগুলোর কাঠিন্য সাধারণত কম এবং তাপ পরিবাহিতা দুর্বল, যার ফলে মেশিনিংয়ের সময় এগুলো কাটিংয়ের তাপ, টুলের ক্ষয় এবং কাটিং প্যারামিটারের পরিবর্তনের প্রতি বেশি সংবেদনশীল হয়। তাই, প্লাস্টিক শ্যাফারিংয়ের জন্য উপযুক্ত টুল, মেশিনিং পদ্ধতি এবং কাটিং কন্ডিশন প্রয়োজন। সিএনসি প্লাস্টিক মেশিনিংয়ে, যন্ত্রাংশের প্রয়োগ, উপাদানের বৈশিষ্ট্য এবং মাত্রাগত প্রয়োজনীয়তা অনুসারে শ্যাফারের মাত্রা ও কোণ নির্ধারণ করতে হয়। সাধারণত সিএনসি মেশিনিংয়ে ব্যবহৃত প্লাস্টিকগুলোর মধ্যে রয়েছে ABS, POM, PEEK, PVC, PC, এক্রাইলিক এবং অন্যান্য উপাদান। শ্যাফারিংয়ের সময় বিভিন্ন প্লাস্টিক ভিন্ন ভিন্ন আচরণ দেখায়। কিছু নরম প্লাস্টিকে টুল আটকে যাওয়া এবং বারের (burr) সৃষ্টি হওয়ার প্রবণতা থাকে, অন্যদিকে কিছু উচ্চ-ক্ষমতাসম্পন্ন ইঞ্জিনিয়ারিং প্লাস্টিকের শক্তি বেশি হলেও মেশিনিংয়ের সময় অভ্যন্তরীণ চাপ তৈরি হতে পারে। তাই, মেশিনিং প্রক্রিয়াটি সঠিকভাবে নিয়ন্ত্রণ করলে শ্যাফারিংয়ের ফলাফল আরও সামঞ্জস্যপূর্ণ হয় এবং প্লাস্টিকের যন্ত্রাংশের সামগ্রিক গুণমান উন্নত হয়।
সিএনসি প্লাস্টিক শ্যাফারিং এর সাধারণ পদ্ধতি
চ্যামফারিং কাটার দিয়ে সিএনসি মেশিনিং
সিএনসি মিলিং করার সময়, একটি বিশেষ শ্যাফারিং কাটার ব্যবহার করা সবচেয়ে প্রচলিত পদ্ধতিগুলোর মধ্যে একটি। শ্যাফারিং কাটারগুলোর সাধারণত নির্দিষ্ট কোণ থাকে এবং এগুলো ড্রয়িংয়ের প্রয়োজন অনুযায়ী হেলানো পৃষ্ঠ, যেমন ৪৫° বা ৬০° কোণ, মেশিনিং করতে পারে। এই পদ্ধতিটি প্লাস্টিকের যন্ত্রাংশের ব্যাচ উৎপাদনের জন্য উপযুক্ত এবং এর মাধ্যমে ভালো মাত্রিক সামঞ্জস্য বজায় রাখা যায়। মেশিনিং করার সময়, উচ্চ-গতির ঘর্ষণের কারণে উপাদান গলে যাওয়া বা প্রান্তের বিকৃতি রোধ করতে প্লাস্টিকের উপাদান অনুযায়ী স্পিন্ডলের গতি এবং ফিড রেট সামঞ্জস্য করা উচিত। প্লাস্টিক মেশিনিংয়ের জন্য সাধারণত ধারালো কাটিং টুল এবং কার্যকরভাবে চিপ অপসারণ করা প্রয়োজন, যাতে মেশিনিং এলাকায় তাপমাত্রা বৃদ্ধি কমানো যায়।
প্রান্ত প্রক্রিয়াকরণের জন্য মিলিং কাটার ব্যবহার
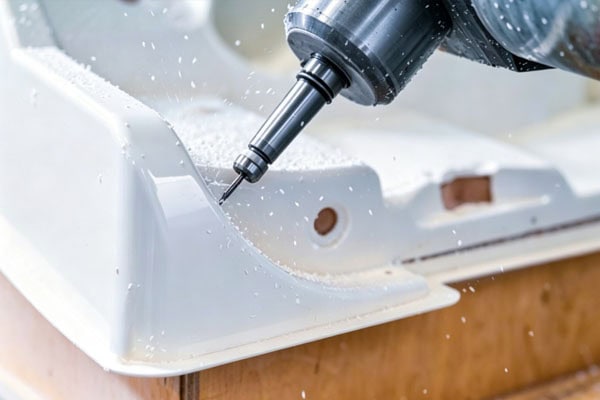
কিছু প্লাস্টিকের যন্ত্রাংশের গঠন জটিল, প্রান্তের আকৃতি অনিয়মিত, অথবা ছিদ্র, খাঁজ বা ধাপের কাছাকাছি চ্যামফারিং করার স্থান থাকে, যার ফলে সাধারণ চ্যামফার কাটারগুলো ব্যবহারের অনুপযোগী হয়ে পড়ে। এইসব ক্ষেত্রে, প্রান্ত মসৃণ করার জন্য ধারালো কাটিং এজযুক্ত ছোট ব্যাসের মিলিং কাটার ব্যবহার করা যেতে পারে এবং যন্ত্রাংশের প্রোফাইল অনুযায়ী উপযুক্ত টুল পাথ প্রোগ্রাম করা যায়। মেশিনিং করার সময়, কাটিং ডেপথ এবং ফিড রেট নিয়ন্ত্রণ করা উচিত, যাতে অতিরিক্ত টুল ফোর্সের কারণে প্রান্তে ভাঙন, বুর বা প্লাস্টিক বিকৃতি না ঘটে এবং চ্যামফারের সঠিক মাপ ও পৃষ্ঠের গুণমান নিশ্চিত হয়।
এই পদ্ধতিটি নিম্নলিখিত ক্ষেত্রে উপযুক্ত:
- জটিল বক্র পৃষ্ঠযুক্ত প্লাস্টিকের যন্ত্রাংশের প্রান্ত প্রক্রিয়াকরণ
- ছোট ছিদ্র এবং খাঁজের কাছে ঢালু করা
- নিয়ন্ত্রিত চ্যামফার প্রস্থ প্রয়োজন এমন সূক্ষ্ম যন্ত্রাংশ
মিলিং করার সময় টুলের ধারালো ভাবের বিষয়টি সতর্কতার সাথে বিবেচনা করা উচিত। ক্ষয়প্রাপ্ত টুল কাটার প্রতিরোধ ক্ষমতা বাড়িয়ে দেয় এবং প্লাস্টিকের যন্ত্রাংশে বুর, স্ট্রিংগিং বা অমসৃণ পৃষ্ঠের মতো সমস্যা সৃষ্টি করতে পারে। POM এবং PEEK-এর মতো ইঞ্জিনিয়ারিং প্লাস্টিকের ক্ষেত্রে, মেশিনিংয়ের স্থিতিশীলতা নিশ্চিত করার জন্য সাধারণত ক্ষয়-প্রতিরোধী কার্বাইড টুল ব্যবহারের পরামর্শ দেওয়া হয়।
সিএনসি প্লাস্টিক শ্যাফারিং এর জন্য সতর্কতা
সঠিক টুলের ধরন নির্বাচন করা
মেশিনিংয়ের সময় প্লাস্টিক উপাদান তাপ দ্বারা সহজেই প্রভাবিত হয়, তাই টুল নির্বাচন অত্যন্ত গুরুত্বপূর্ণ। সাধারণ ধাতব মেশিনিং টুল আদর্শ ফলাফল নাও দিতে পারে, এবং উপাদানের বৈশিষ্ট্যের উপর ভিত্তি করে উপযুক্ত টুল নির্বাচন করা উচিত। কাটিং রেজিস্ট্যান্স এবং ঘর্ষণজনিত তাপ কমাতে কাটিং এজ ধারালো থাকা উচিত, যা প্লাস্টিকের প্রান্ত গলে যাওয়া, টুল আটকে যাওয়া, বিকৃতি বা সাদা হয়ে যাওয়ার মতো সমস্যা প্রতিরোধ করে। একই সাথে, প্লাস্টিকের কাঠিন্য, দৃঢ়তা, তাপ প্রতিরোধ ক্ষমতা এবং যন্ত্রাংশের গঠন অনুযায়ী টুলের উপাদান, ফ্লুটের সংখ্যা এবং জ্যামিতি নির্বাচন করা উচিত। ABS এবং PVC-এর মতো সাধারণ প্লাস্টিকের জন্য ধারালো সিঙ্গেল-ফ্লুট বা ডাবল-ফ্লুট টুল ব্যবহার করা যেতে পারে। POM এবং PEEK-এর মতো ইঞ্জিনিয়ারিং প্লাস্টিকের জন্য, মেশিনিংয়ের স্থিতিশীলতা এবং টুলের আয়ু বাড়ানোর জন্য ক্ষয়-প্রতিরোধী কার্বাইড টুল ব্যবহারের পরামর্শ দেওয়া হয়।
সাধারণ পছন্দগুলির মধ্যে রয়েছে:
একক-ফ্লুট টুল: এটি চিপ অপসারণের জন্য বেশি জায়গা দেয় এবং অ্যাক্রিলিক ও পিভিসির মতো প্লাস্টিকের জন্য উপযুক্ত;
কার্বাইড টুল: উচ্চ-শক্তির ইঞ্জিনিয়ারিং প্লাস্টিকের জন্য উপযুক্ত এবং মেশিনিং জীবনকাল উন্নত করে;
অত্যন্ত ধারালো সরঞ্জাম: কাটার প্রতিরোধ কমায় এবং প্লাস্টিকের প্রান্তের ক্ষতি হ্রাস করে।
কাটিং এজ যত বেশি ধারালো হয়, কাটার প্রক্রিয়াটি ঘর্ষণের পরিবর্তে প্রকৃত কাটার তত কাছাকাছি হয়, যা ঘর্ষণের ফলে উৎপন্ন তাপ কমাতে এবং প্লাস্টিকের গলন বা বিকৃতি রোধ করতে সাহায্য করে।
মেশিনিং প্যারামিটার নিয়ন্ত্রণ
সিএনসি প্লাস্টিক শ্যাফারিংয়ের সময় স্পিন্ডল স্পিড, ফিড রেট এবং কাটিং ডেপথ—এই সবগুলোই চূড়ান্ত ফলাফলকে প্রভাবিত করে। ফিড রেট খুব কম হলে, টুলটি দীর্ঘক্ষণ ধরে উপাদানের সংস্পর্শে থাকতে পারে, যার ফলে মেশিনিং এলাকার তাপমাত্রা বেড়ে যায়। ফিড রেট খুব বেশি হলে, প্রান্ত ভেঙে যেতে পারে বা শ্যাফারের মাত্রা অস্থিতিশীল হয়ে পড়তে পারে। তাই, প্লাস্টিকের ধরন, যন্ত্রাংশের পুরুত্ব এবং টুলের আকার অনুযায়ী মেশিনিং প্যারামিটারগুলো সামঞ্জস্য করা উচিত। উচ্চ মাত্রাসম্পন্ন যন্ত্রাংশের ক্ষেত্রে, শ্যাফার পৃষ্ঠের মান উন্নত করার জন্য প্রায়শই একাধিক মেশিনিং ধাপ ব্যবহার করা হয়, যার মধ্যে রাফ মেশিনিংয়ের পর ফিনিশিং মেশিনিং অন্তর্ভুক্ত থাকে।
প্লাস্টিক বিকৃতির প্রতি মনোযোগ দেওয়া
ধাতুর তুলনায় প্লাস্টিক বাহ্যিক চাপ এবং তাপমাত্রার পরিবর্তনে আরও সহজে প্রভাবিত হয়। সিএনসি মেশিনিংয়ের সময় ফিক্সচার নির্বাচন এবং ক্ল্যাম্পিং ফোর্সের দিকে বিশেষ মনোযোগ দেওয়া উচিত। অতিরিক্ত ক্ল্যাম্পিং ফোর্সের কারণে যন্ত্রাংশটিতে সামান্য সংকোচন, বাঁক বা স্থানীয় বিকৃতি ঘটতে পারে, যার ফলে চ্যামফারের মাত্রা এবং ডিজাইনের প্রয়োজনীয়তার মধ্যে বিচ্যুতি ঘটে। এই সমস্যাটি বিশেষ করে পাতলা দেয়ালযুক্ত যন্ত্রাংশ, লম্বা আকৃতির উপাদান এবং নমনীয় প্লাস্টিকের ক্ষেত্রে লক্ষণীয়। তাই, সাপোর্টবিহীন কাটিং এড়াতে মেশিনিংয়ের আগে যন্ত্রাংশের গঠন অনুযায়ী উপযুক্ত সাপোর্টের অবস্থান নির্বাচন করা উচিত। যন্ত্রাংশটিতে উল্লেখযোগ্য বিকৃতি ঘটছে না তা নিশ্চিত করার জন্য ট্রায়াল ক্ল্যাম্পিংও করা উচিত। প্রয়োজনে, মেশিনিংয়ের স্থিতিশীলতা বাড়ানোর জন্য সফট জ, ভ্যাকুয়াম ফিক্সচার বা সহায়ক সাপোর্ট ব্যবহার করা যেতে পারে।
মেশিনিং করার সময়, নিম্নলিখিত বিষয়গুলো করা আবশ্যক:
- অংশটি সুরক্ষিত করতে উপযুক্ত সরঞ্জাম ব্যবহার করুন।
- অতিরিক্ত চাপ দেওয়া থেকে বিরত থাকুন, কারণ এতে উপাদানটি সংকুচিত হতে পারে।
- মেশিনিং করার আগে উপাদানের অবস্থা স্থিতিশীল আছে কিনা তা নিশ্চিত করুন।
নাইলনের মতো আর্দ্রতা শোষণকারী প্লাস্টিকের ক্ষেত্রে, মাত্রাগত স্থিতিশীলতার উপর আর্দ্রতার পরিবর্তনের প্রভাবও বিবেচনা করা উচিত।
সঠিক বার অপসারণ
প্লাস্টিক শ্যাফারিং করার পর, প্রান্তগুলিতে ছোট ছোট বুর (burr) থেকে যেতে পারে, বিশেষ করে যখন টুলটি ক্ষয়প্রাপ্ত হয়, কাটিং এজ যথেষ্ট ধারালো না হয়, অথবা মেশিনিং প্যারামিটারগুলি সঠিকভাবে সেট করা না হয়। এই বুরগুলি কেবল যন্ত্রাংশের বাহ্যিক রূপকেই প্রভাবিত করে না, বরং অ্যাসেম্বলি, ব্যবহার বা পরিবহনের সময় আঁচড়ের সৃষ্টি করতে পারে এবং বিভিন্ন উপাদানের মধ্যে ফিটিং নির্ভুলতাকে প্রভাবিত করে। তাই, মেশিনিং করার পর শ্যাফার করা প্রান্তগুলি পরিদর্শন করা উচিত। প্রয়োজনে, পণ্যের গুণমান এবং অ্যাসেম্বলির প্রয়োজনীয়তা পূরণ করে এমন মসৃণ ও সমান প্রান্ত নিশ্চিত করার জন্য ফিনিশিং মেশিনিং, হালকা হাতে পলিশিং, বা বিশেষায়িত ডিবারিং টুল ব্যবহার করা যেতে পারে।
সাধারণ চিকিত্সা পদ্ধতি অন্তর্ভুক্ত:
- বারের গঠন কমাতে ফিনিশিং টুল পাথ ব্যবহার করা
- হালকা হাতে পালিশ করা
- প্রান্তের প্রক্রিয়াকরণের জন্য বিশেষ ডিবারিং টুল ব্যবহার করা
সঠিক চ্যামফার ডাইমেনশন ডিজাইন অতিরিক্ত ম্যানুয়াল প্রসেসিং সময় কমাতে এবং মেশিনিং দক্ষতা উন্নত করতে পারে।
বিভিন্ন প্লাস্টিক উপাদানের চ্যামফারিং-এর মধ্যে পার্থক্যগুলো কী কী?
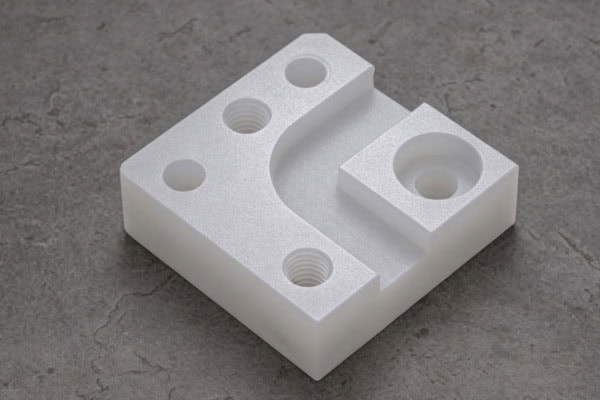
সিএনসি দিয়ে প্লাস্টিক মেশিনিং করার সময়, বিভিন্ন উপাদানের কাঠিন্য, দৃঢ়তা এবং তাপ প্রতিরোধ ক্ষমতা ভিন্ন ভিন্ন হয়, তাই সেই অনুযায়ী শ্যাফারিং পদ্ধতি সামঞ্জস্য করতে হয়। উদাহরণস্বরূপ, ABS প্লাস্টিকের মেশিনিংযোগ্যতা ভালো এবং শ্যাফারিং করার সময় সাধারণত তুলনামূলকভাবে মসৃণ প্রান্ত তৈরি হয়। POM-এর মাত্রিক স্থিতিশীলতা চমৎকার এবং এটি সূক্ষ্ম কাঠামোগত উপাদানের জন্য উপযুক্ত। PEEK হলো উচ্চ শক্তি এবং তাপ প্রতিরোধ ক্ষমতা সম্পন্ন একটি উচ্চ-কার্যক্ষমতাসম্পন্ন ইঞ্জিনিয়ারিং প্লাস্টিক, কিন্তু মেশিনিং করার সময় টুলের অবস্থা এবং কাটিং তাপের দিকে অধিক মনোযোগ দিতে হবে। স্বচ্ছ এক্রাইলিক উপাদানের ক্ষেত্রে, শ্যাফারিং করার সময় মাত্রিক নির্ভুলতা এবং বাহ্যিক সৌন্দর্য উভয়ই বজায় রাখতে হবে। যদি টুল যথেষ্ট ধারালো না হয় বা মেশিনিং তাপমাত্রা খুব বেশি হয়ে যায়, তাহলে প্রান্ত সাদা হয়ে যেতে পারে এবং পণ্যের বাহ্যিক সৌন্দর্যকে প্রভাবিত করতে পারে। অতএব, প্লাস্টিক শ্যাফারিং করার আগে, উপাদানের ধরন স্পষ্টভাবে চিহ্নিত করা উচিত এবং সরাসরি ধাতব মেশিনিং প্যারামিটার প্রয়োগ না করে উপাদানের বৈশিষ্ট্য অনুযায়ী মেশিনিং পদ্ধতি সামঞ্জস্য করা উচিত।
সচরাচর জিজ্ঞাস্য
সিএনসি প্লাস্টিক শ্যাফারিং-এর পর কেন বুর (burr) দেখা যায়?
এর প্রধান কারণগুলো সাধারণত টুলের ধার, মেশিনিং প্যারামিটার এবং উপাদানের বৈশিষ্ট্যের সাথে সম্পর্কিত। যখন টুলের কাটার ক্ষমতা কমে যায়, তখন প্লাস্টিক দক্ষতার সাথে কাটা যায় না এবং এর পরিবর্তে এটি সংকুচিত বা প্রসারিত হয়, যার ফলে বারের সৃষ্টি হয়। এর সমাধানগুলোর মধ্যে রয়েছে টুলটিকে আরও ধারালো টুল দিয়ে প্রতিস্থাপন করা, ফিড রেট অপ্টিমাইজ করা এবং ফিনিশিং অপারেশন যোগ করা।
চেমফারিং করার পর প্লাস্টিকের অংশগুলো বিবর্ণ বা সাদা হয়ে যায় কেন?
প্লাস্টিক উপাদানের তাপ পরিবাহিতা কম হওয়ায়, মেশিনিংয়ের সময় উৎপন্ন তাপ সহজে অপসারিত হয় না। যখন টুলটি দীর্ঘক্ষণ ধরে একটি স্থানে থাকে অথবা কাটিংয়ের পরিবেশ অনুপযুক্ত হয়, তখন স্থানীয় তাপমাত্রা বৃদ্ধির ফলে উপাদানের পৃষ্ঠতলের পরিবর্তন হতে পারে। এর উন্নতির উপায়গুলোর মধ্যে রয়েছে চিপ অপসারণ বৃদ্ধি করা, টুলের ঘর্ষণ কমানো এবং প্লাস্টিক মেশিনিংয়ের জন্য বিশেষভাবে ডিজাইন করা টুল ব্যবহার করা।
চ্যামফারের মাত্রা কেন নির্ভুল হয় না?
টুলের ক্ষয়, ফিক্সচারের অস্থিতিশীল ক্ল্যাম্পিং, উপাদানের বিকৃতি, বা অনুপযুক্ত মেশিনিং প্যারামিটারের কারণে চ্যামফারের মাত্রায় বিচ্যুতি ঘটতে পারে। সূক্ষ্ম প্লাস্টিক যন্ত্রাংশের ক্ষেত্রে, মেশিনিং করার আগে টুলের মাত্রা নিশ্চিত করা উচিত এবং ট্রায়াল মেশিনিংয়ের মাধ্যমে প্যারামিটারগুলো সামঞ্জস্য করে নেওয়া উচিত।
উপসংহার
উপাদানের বৈশিষ্ট্য, টুল নির্বাচন এবং মেশিনিং প্যারামিটারের উপর ভিত্তি করে সিএনসি প্লাস্টিক শ্যাফারিং-এর জন্য সমন্বয়ের প্রয়োজন হয়। ধাতব মেশিনিং-এর তুলনায় প্লাস্টিক তাপ ও চাপের প্রতি বেশি সংবেদনশীল, তাই প্রক্রিয়াকরণের সময় টুলের তীক্ষ্ণতা, চিপ অপসারণের কার্যকারিতা এবং যন্ত্রাংশের স্থিরতার দিকে বিশেষ মনোযোগ দিতে হবে। সঠিক শ্যাফারিং প্লাস্টিক যন্ত্রাংশের প্রান্তের গুণমান উন্নত করতে পারে, সংযোজন সহজ করতে পারে এবং ব্যবহারের সময় সম্ভাব্য নিরাপত্তা ঝুঁকি কমাতে পারে। প্রকৃত উৎপাদনে, ABS, POM, PEEK এবং PVC-এর মতো বিভিন্ন প্লাস্টিক উপাদানের জন্য উপযুক্ত মেশিনিং পদ্ধতি নির্বাচন করা উচিত, এবং একই সাথে যথাযথ প্রক্রিয়া নিয়ন্ত্রণ সঠিক শ্যাফারের মাত্রা ও পৃষ্ঠের গুণমান নিশ্চিত করে। নির্ভুল প্লাস্টিক যন্ত্রাংশ মেশিনিং-এর জন্য, শ্যাফারিং কেবল একটি প্রান্ত প্রক্রিয়াকরণ পদ্ধতি নয়, বরং এটি একটি গুরুত্বপূর্ণ মেশিনিং ধাপ যা পণ্যের গুণমানকে প্রভাবিত করে। প্রমিত সিএনসি মেশিনিং পদ্ধতির মাধ্যমে প্লাস্টিক যন্ত্রাংশ স্থিতিশীল, পরিচ্ছন্ন এবং ব্যবহারের জন্য প্রস্তুত ফলাফল অর্জন করতে পারে।
















