বাইরে থেকে দেখতে সরল একটি ধাতব অংশ প্রকৌশলগত চাহিদা পূরণকারী একটি চূড়ান্ত পণ্যে পরিণত হওয়ার আগে প্রায়শই বেশ কয়েকটি মেশিনিং এবং পরিদর্শন পর্যায়ের মধ্য দিয়ে যায়। সিএনসি মেটাল মেশিনিং-এ মাত্রা, জ্যামিতি, পৃষ্ঠের অমসৃণতা এবং টলারেন্স—এই সবকিছুই সতর্কতার সাথে নিয়ন্ত্রণ করতে হয়।
উপাদান, যন্ত্রাংশের জ্যামিতিক গঠন এবং প্রয়োগের উপর নির্ভর করে সুনির্দিষ্ট মেশিনিং প্রক্রিয়া ভিন্ন হয়। তবে, কাঁচামাল প্রস্তুতি থেকে শুরু করে চূড়ান্ত সরবরাহ পর্যন্ত এই প্রক্রিয়ার মধ্যে সাধারণত ডিজাইন পর্যালোচনা, উপাদান প্রস্তুতি, প্রাথমিক মেশিনিং, ফিনিশিং, পৃষ্ঠতল প্রক্রিয়াকরণ, গুণমান পরিদর্শন এবং প্যাকেজিং অন্তর্ভুক্ত থাকে।
পাওয়া ৮০% বন্ধ
আপনার প্রথম অর্ডার
আপনার কি ফরমায়েশি ধাতু ও প্লাস্টিকের যন্ত্রাংশ প্রয়োজন?
ধাপ ১: নকশা এবং মেশিনিংয়ের প্রয়োজনীয়তাগুলো পর্যালোচনা করুন।
অংশের জ্যামিতি এবং মাত্রা পরীক্ষা করুন
মেশিনিং শুরু করার আগে, প্রকৌশলীরা প্রথমে 3D মডেল, 2D ইঞ্জিনিয়ারিং ড্রয়িং এবং প্রযুক্তিগত প্রয়োজনীয়তা পর্যালোচনা করেন। গুরুত্বপূর্ণ বিবরণের মধ্যে রয়েছে যন্ত্রাংশের মাত্রা, ছিদ্রের অবস্থান, থ্রেড, চ্যামফার, ফিলেট এবং গুরুত্বপূর্ণ টলারেন্স।
জটিল যন্ত্রাংশের ক্ষেত্রে, প্রকৌশলীদের এটাও নির্ধারণ করতে হয় যে উপাদানটি ৩-অক্ষ, ৪-অক্ষ, নাকি ৫-অক্ষ সিএনসি মেশিনিংয়ের জন্য বেশি উপযুক্ত।
উপাদান এবং মেশিনিং প্রক্রিয়া নির্ধারণ করুন
যন্ত্রাংশটির কার্যপরিবেশ এবং কার্যক্ষমতার প্রয়োজনীয়তার উপর ভিত্তি করে উপযুক্ত ধাতব উপাদান নির্বাচন করা হয়। প্রচলিত বিকল্পগুলোর মধ্যে রয়েছে অ্যালুমিনিয়াম অ্যালয়, কার্বন স্টিল, স্টেইনলেস স্টিল, তামা এবং টাইটানিয়াম অ্যালয়।
উপাদান নির্বাচন করা হয়ে গেলে, প্রকৌশলীরা যন্ত্রাংশের জ্যামিতির উপর ভিত্তি করে মেশিনিং প্রক্রিয়াটি তৈরি করেন। এর মধ্যে মেশিনিংয়ের ক্রম, কাটিং টুল, কাটিং প্যারামিটার এবং ওয়ার্কহোল্ডিং পদ্ধতি নির্ধারণ করা অন্তর্ভুক্ত।
ধাপ ২: ধাতব কাঁচামাল প্রস্তুত করুন
উপযুক্ত উপাদানের আকার নির্বাচন করুন
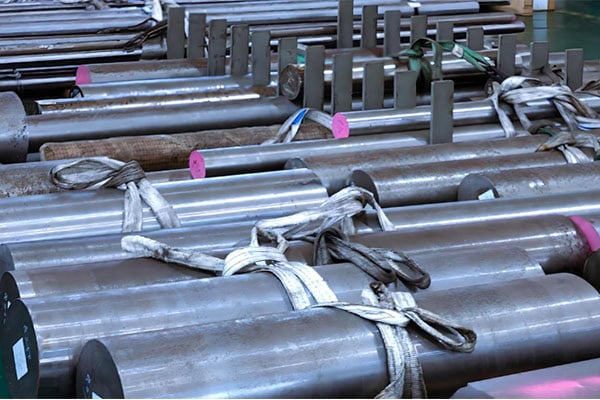
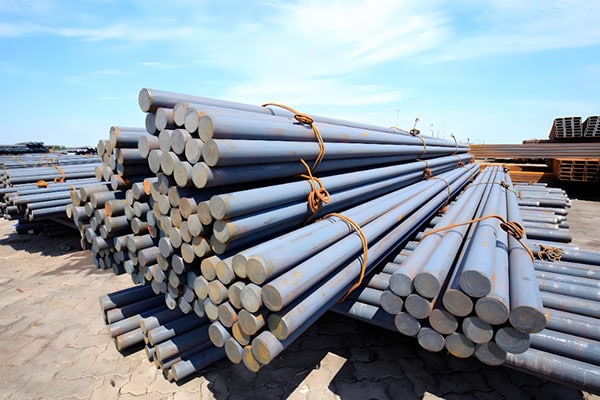
ধাতব যন্ত্রাংশের মেশিনিং সাধারণত কাঁচামাল দিয়ে শুরু হয়। প্রয়োগের উপর নির্ভর করে, উপাদানটি শিট মেটাল, বার, টিউব বা অন্যান্য পূর্ব-গঠিত স্টকের আকারে আসতে পারে।
চূড়ান্ত যন্ত্রাংশের আকার এবং প্রয়োজনীয় মেশিনিং অ্যালাউন্সের উপর ভিত্তি করে কাঁচামালের পরিমাণ নির্বাচন করা উচিত। কাঁচামালের পরিমাণ খুব কম হলে সম্পূর্ণ যন্ত্রাংশটি তৈরি করার জন্য পর্যাপ্ত উপাদান নাও পাওয়া যেতে পারে, অন্যদিকে অতিরিক্ত উপাদান অ্যালাউন্স অপচয় এবং মেশিনিংয়ের সময় বাড়িয়ে দিতে পারে।
উপাদান গুণমান পরিদর্শন
মেশিনিং করার আগে উপাদানের গ্রেড, স্পেসিফিকেশন এবং অবস্থা যাচাই করা উচিত। যেসব প্রকল্পে উপাদানের ব্যাপারে কঠোর নিয়মকানুন থাকে, সেখানে প্রস্তুতকারকদের উপাদানের সনদপত্র পর্যালোচনা করার বা অতিরিক্ত পরিদর্শন করারও প্রয়োজন হতে পারে।
ধাপ ২: সিএনসি রাফ মেশিনিং
অতিরিক্ত উপাদান দক্ষতার সাথে অপসারণ করুন
রাফ মেশিনিং-এর প্রধান উদ্দেশ্য চূড়ান্ত মাপ অর্জন করা নয়, বরং ফিনিশিং-এর জন্য উপযুক্ত অ্যালাউন্স রেখে দক্ষতার সাথে বিপুল পরিমাণ অতিরিক্ত উপাদান অপসারণ করা।
এই পর্যায়ে, উপাদান অপসারণের দক্ষতা উন্নত করার জন্য তুলনামূলকভাবে বেশি গভীরতায় কর্তন এবং উপযুক্ত ফিড রেট ব্যবহার করা যেতে পারে।
মেশিনিং বিকৃতি নিয়ন্ত্রণ
পাতলা দেয়ালযুক্ত অংশ, লম্বা শ্যাফট এবং জটিল যন্ত্রাংশগুলোর রাফ মেশিনিংয়ের সময় বিশেষ মনোযোগের প্রয়োজন হয়, কারণ এগুলো পীড়ন ও বিকৃতির প্রতি বেশি সংবেদনশীল হতে পারে।
একটি উপযুক্ত মেশিনিং ক্রম এবং ওয়ার্কহোল্ডিং পদ্ধতি বিকৃতি কমাতে এবং পরবর্তী ফিনিশিং অপারেশনের জন্য আরও স্থিতিশীল পরিস্থিতি তৈরি করতে সাহায্য করতে পারে।
ধাপ ৪: সিএনসি ফিনিশ মেশিনিং
সঠিক মাত্রা এবং জ্যামিতি অর্জন করুন
প্রাথমিক মেশিনিংয়ের পর যন্ত্রাংশটি ফিনিশিং পর্যায়ে প্রবেশ করে। এর প্রধান লক্ষ্য হলো অবশিষ্ট অতিরিক্ত উপাদান অপসারণ করা এবং ইঞ্জিনিয়ারিং ড্রয়িংয়ে উল্লেখিত মাত্রা, সহনশীলতা ও জ্যামিতি অর্জন করা।
স্থিতিশীল মাত্রিক নির্ভুলতা অর্জনের জন্য ফিনিশিং পর্যায়ে সাধারণত উপযুক্ত কাটিং টুল এবং আরও সুনির্দিষ্ট কাটিং প্যারামিটার ব্যবহার করা হয়।
পৃষ্ঠের গুণমান উন্নত করুন
ফিনিশিং কেবল মাত্রিক নির্ভুলতাকেই নয়, বরং পৃষ্ঠের অমসৃণতাকেও প্রভাবিত করে। বাহ্যিক অংশ, সংযোগকারী উপাদান এবং চলমান যন্ত্রাংশের ক্ষেত্রে পৃষ্ঠের গুণমান আরও সতর্কতার সাথে নিয়ন্ত্রণ করার প্রয়োজন হতে পারে।
প্রয়োজন অনুসারে, ফিনিশিং অপারেশনের মধ্যে ফাইন মিলিং, প্রিসিশন টার্নিং, রিমিং বা অন্যান্য প্রিসিশন মেশিনিং প্রক্রিয়া অন্তর্ভুক্ত থাকতে পারে।
ধাপ ৫: অমসৃণ প্রান্ত অপসারণ এবং পরিষ্কার করা
মেশিনিং বার অপসারণ করুন
মিলিং, টার্নিং এবং ড্রিলিংয়ের ফলে যন্ত্রাংশের প্রান্ত এবং ছিদ্রের মুখে বুর তৈরি হতে পারে। এই বুর যন্ত্রাংশের বাহ্যিক রূপ, সংযোজন এবং পরিচালনগত নিরাপত্তাকে প্রভাবিত করতে পারে।
যন্ত্রাংশের প্রয়োজনীয়তার ওপর নির্ভর করে, প্রস্তুতকারকেরা এগুলো অপসারণের জন্য হস্তচালিত ডিবারিং, যান্ত্রিক ডিবারিং বা শ্যাফারিং পদ্ধতি ব্যবহার করতে পারেন।
কাটিং ফ্লুইড এবং ধাতব চিপস অপসারণ করুন
মেশিনিং করার পর যন্ত্রাংশের পৃষ্ঠ থেকে কাটিং ফ্লুইড, তেল এবং ধাতব কণা অপসারণ করা উচিত। যথাযথ পরিষ্কার-পরিচ্ছন্নতা নিশ্চিত করে যে যন্ত্রাংশগুলো পরিদর্শন এবং পরবর্তী যেকোনো পৃষ্ঠ প্রক্রিয়াকরণের জন্য প্রস্তুত।
ধাপ 6: সারফেস ট্রিটমেন্ট
সঠিক পৃষ্ঠতল ফিনিশ নির্বাচন করুন
সিএনসি মেশিনিংয়ের পর কিছু ধাতব যন্ত্রাংশের অতিরিক্ত পৃষ্ঠতল প্রক্রিয়াকরণের প্রয়োজন হয়। উদাহরণস্বরূপ, অ্যালুমিনিয়াম অ্যালয়কে অ্যানোডাইজিং করা যেতে পারে, স্টিলকে প্লেটিং, ব্ল্যাকেনিং বা পেইন্ট করা যায়, এবং স্টেইনলেস স্টিলকে প্যাসিভেট বা পলিশ করা যেতে পারে।
পৃষ্ঠতলীয় প্রক্রিয়াকরণ বাহ্যিক রূপ, ক্ষয় প্রতিরোধ ক্ষমতা, পরিধান প্রতিরোধ ক্ষমতা এবং অন্যান্য পৃষ্ঠতলীয় বৈশিষ্ট্য উন্নত করতে পারে।
পৃষ্ঠতল প্রক্রিয়াকরণের সময় মাত্রিক পরিবর্তন বিবেচনা করুন
কিছু পৃষ্ঠতল পরিসমাপ্তি প্রক্রিয়া যন্ত্রাংশের মাত্রাকে সামান্য প্রভাবিত করতে পারে। তাই, সূক্ষ্ম সংযোগস্থলের ক্ষেত্রে নকশা এবং মেশিনিং উভয় পর্যায়েই এই সম্ভাব্য মাত্রাগত পরিবর্তনগুলো বিবেচনা করা উচিত।
ধাপ 7: গুণমান পরিদর্শন
মাত্রা এবং সহনশীলতা পরীক্ষা করুন
মেশিনিং সম্পন্ন হওয়ার পর, ইঞ্জিনিয়ারিং ড্রয়িং অনুযায়ী তৈরি অংশগুলো পরিদর্শন করা হয়। সাধারণ পরিদর্শন সরঞ্জামগুলোর মধ্যে রয়েছে ক্যালিপার, মাইক্রোমিটার, হাইট গেজ এবং কোঅর্ডিনেট মেজারিং মেশিন (সিএমএম)।
সূক্ষ্ম যন্ত্রাংশের ক্ষেত্রে, প্রস্তুতকৃত অংশটি নকশার প্রয়োজনীয়তা পূরণ করে কিনা তা যাচাই করার জন্য একটি সিএমএম একাধিক মাত্রা এবং জ্যামিতিক বৈশিষ্ট্য পরিমাপ করতে পারে।
বাহ্যিক রূপ এবং পৃষ্ঠের গুণমান পরিদর্শন করুন
মাত্রিক পরিদর্শনের পাশাপাশি, যন্ত্রাংশটিতে দৃশ্যমান আঁচড়, অমসৃণ প্রান্ত, বিকৃতি, মেশিনিংয়ের দাগ এবং পৃষ্ঠতল প্রক্রিয়াকরণজনিত ত্রুটি আছে কিনা তা পরীক্ষা করা উচিত।
ব্যাচ উৎপাদনের ক্ষেত্রে, নমুনা পরিদর্শন এবং প্রক্রিয়াগত মান নিয়ন্ত্রণও বিভিন্ন উৎপাদন ব্যাচের মধ্যে সামঞ্জস্যপূর্ণ মান বজায় রাখতে সাহায্য করতে পারে।
ধাপ 8: প্যাকেজিং এবং ডেলিভারি
সমাপ্ত অংশগুলি রক্ষা করুন
পরিদর্শন শেষে যন্ত্রাংশগুলো যথাযথভাবে মোড়কজাত করতে হবে। পরিবহনের সময় সূক্ষ্মভাবে যন্ত্রনির্মিত বা পৃষ্ঠতল-প্রক্রিয়াজাত উপাদানগুলোকে আঘাত, আঁচড় এবং ক্ষয় থেকে সুরক্ষিত রাখতে হবে।
ডেলিভারি নথি প্রস্তুত করুন
কিছু সিএনসি মেশিনিং প্রকল্পের জন্য মাত্রিক পরিদর্শন প্রতিবেদন, উপকরণ সনদপত্র, পৃষ্ঠতল প্রক্রিয়াকরণ সনদপত্র বা অন্যান্য গুণমান সংক্রান্ত নথিপত্রেরও প্রয়োজন হয়।
ধাতব কাঁচামালকে একটি সম্পূর্ণ উপাদানে পরিণত করার প্রক্রিয়াটি কেবল উপাদান কাটার চেয়েও বেশি কিছু। এটি একটি পূর্ণাঙ্গ উৎপাদন প্রক্রিয়া, যার মধ্যে ড্রয়িং পর্যালোচনা, উপাদান প্রস্তুতি, প্রাথমিক মেশিনিং, চূড়ান্ত মেশিনিং, ধারালো প্রান্ত মসৃণকরণ, পৃষ্ঠতল প্রক্রিয়াকরণ, গুণমান পরিদর্শন, প্যাকেজিং এবং সরবরাহ অন্তর্ভুক্ত থাকতে পারে।
যন্ত্রাংশের উপর নির্ভর করে সুনির্দিষ্ট প্রক্রিয়াটি ভিন্ন হতে পারে, কিন্তু প্রতিটি পর্যায়ই চূড়ান্ত পণ্যের গুণমানকে প্রভাবিত করতে পারে। একটি সুপরিকল্পিত সিএনসি মেশিনিং প্রক্রিয়া উৎপাদন দক্ষতা বাড়ানোর পাশাপাশি মাত্রিক নির্ভুলতা, পৃষ্ঠের গুণমান এবং উৎপাদন ব্যয়ের উপর আরও ভালো নিয়ন্ত্রণ প্রদান করতে পারে।
লেখক
গ্যালেন পরিচালক এবং প্রতিষ্ঠাতা
উৎপাদন শিল্পে সর্বোত্তম পরিষেবা প্রদান নিশ্চিত করতে আমরা প্রতিশ্রুতিবদ্ধ।
সারফেস ফিনিশ সিম্বল হলো যন্ত্রবিদ, পরিদর্শক এবং সরবরাহকারীদেরকে একটি উৎপাদিত পৃষ্ঠের কার্যকারিতা কেমন হওয়া উচিত, তা জানানোর একটি সংক্ষিপ্ত উপায়। একটি ইঞ্জিনিয়ারিং ড্রয়িং-এর উপর একটি ছোট চিহ্ন অমসৃণতা, উপাদানের বৈশিষ্ট্য ইত্যাদি নির্দেশ করতে পারে।
একটি সেমিকন্ডাক্টর শাওয়ার হেড সতর্কভাবে ডিজাইন করা প্যাসেজ এবং আউটলেট ছিদ্রের একটি নেটওয়ার্কের মাধ্যমে একটি ওয়েফার জুড়ে প্রসেস গ্যাস বিতরণ করে। এর জ্যামিতি, উপাদান এবং পৃষ্ঠের অবস্থা গ্যাসের প্রবাহ কতটা সামঞ্জস্যপূর্ণ হবে তা প্রভাবিত করে।
টারবাইন ব্লেড হলো একটি আকৃতিযুক্ত যন্ত্রাংশ যা চলমান তরল থেকে শক্তিকে যান্ত্রিক শক্তিতে রূপান্তর করতে সাহায্য করে। গ্যাস বা স্টিম টারবাইনে, ঘূর্ণায়মান ব্লেডগুলো স্থির ভেনগুলোর সাথে কাজ করে।
কম্প্রেসার ইম্পেলার হলো একটি উচ্চ-গতির ঘূর্ণায়মান উপাদান যা সেন্ট্রিফিউগাল কম্প্রেসারে গ্যাসে যান্ত্রিক শক্তি স্থানান্তর করে। এর ব্লেডগুলো সতর্কভাবে ডিজাইন করা প্রবাহ পথের মধ্য দিয়ে গ্যাসকে ত্বরান্বিত করে, যা গ্যাসকে গতিশীল করতে সাহায্য করে।
মেশিনিং করা পৃষ্ঠের অমসৃণতা বলতে কোনো যন্ত্রাংশ কাটার পর তার উপর থেকে যাওয়া আণুবীক্ষণিক উঁচু-নিচু অংশগুলোকে বোঝায়। এই অনিয়মগুলো এতটাই ছোট হতে পারে যে স্পষ্টভাবে দেখা যায় না, কিন্তু এগুলো ঘর্ষণ, সিলিং, ইত্যাদিকে প্রভাবিত করতে পারে।
টারবাইন ব্লেডগুলো তাদের কার্যকালীন পর্যায়ের তাপমাত্রা, যান্ত্রিক ভার এবং পরিবেশের কথা মাথায় রেখে নির্বাচিত উপকরণ দিয়ে তৈরি করা হয়। উচ্চ-তাপমাত্রার গ্যাস টারবাইনে নিকেল-ভিত্তিক সুপারঅ্যালয় বেশি ব্যবহৃত হয়, অপরদিকে তাপ-প্রতিরোধী ইস্পাতও ব্যবহৃত হয়।
ওয়েফার চাক হলো একটি সূক্ষ্ম ধারক যন্ত্র যা সেমিকন্ডাক্টর উৎপাদন, পরিদর্শন এবং পরীক্ষার সময় সিলিকন ওয়েফারকে ধরে রাখে ও সুরক্ষিত করে। এর নকশার উপর নির্ভর করে, এটি ভ্যাকুয়াম চাপ, স্থিরবৈদ্যুতিক আকর্ষণ,
ব্লেড মেশিনিংয়ের মাধ্যমে এয়ারফয়েল, সংযুক্তি বৈশিষ্ট্য এবং ধারগুলো তৈরি বা পরিমার্জন করা হয়, যা একটি ব্লেডকে তার অ্যাসেম্বলিতে সঠিকভাবে বসতে এবং ওয়ার্কিং ফ্লুইডের সাথে মিথস্ক্রিয়া করতে সক্ষম করে। চ্যালেঞ্জটি হলো সেগুলোকে নিয়ন্ত্রণ করা।
একটি সিএনসি-মেশিনযুক্ত প্লেট তার পুরুত্বের সীমা মেনে চললেও, কোনো অ্যাসেম্বলিতে বোল্ট দিয়ে লাগানোর সময় সমস্যা সৃষ্টি করতে পারে। একটি বাঁকা মাউন্টিং ফেস ফাঁক তৈরি করতে পারে, কোনো সাপোর্টেড কম্পোনেন্টকে বিকৃত করতে পারে,
টারবাইন ব্লেড কীভাবে তৈরি করা হয়? টারবাইন ব্লেড হলো অত্যন্ত নিখুঁতভাবে তৈরি যন্ত্রাংশ, যা সতর্কভাবে নিয়ন্ত্রিত উপাদান প্রস্তুতি, সিএনসি মেশিনিং, গ্রাইন্ডিং, পলিশিং এবং গুণমান পরিদর্শনের মাধ্যমে প্রস্তুত করা হয়। ব্লেডের নকশার উপর নির্ভর করে, ৫-অক্ষ সিএনসি
লিমিট, ফিট এবং টলারেন্স পরস্পর সংযুক্ত যান্ত্রিক উপাদানগুলোর মধ্যে গ্রহণযোগ্য মাত্রাগত তারতম্য এবং সমাবেশ সম্পর্ক নির্ধারণ করে। লিমিট সর্বোচ্চ ও সর্বনিম্ন অনুমোদিত আকার নির্ধারণ করে, টলারেন্স সহনীয় তারতম্য সংজ্ঞায়িত করে, এবং
ইজেক্টর পিন হলো মোল্ডের ছোট উপাদান, কিন্তু একটি ইনজেকশন মোল্ডেড অংশ পরিষ্কারভাবে এবং সামঞ্জস্যপূর্ণভাবে মোল্ড থেকে বের হতে পারবে কি না, তাতে এটি একটি প্রধান ভূমিকা পালন করে। প্লাস্টিক ঠান্ডা হওয়ার পর পিনটি বের হয়ে আসে।