
গাড়ির যন্ত্রাংশগুলিতে সাধারণত জটিল স্থানিক কাঠামো, বহু-দিকনির্দেশক মেশিনিং বৈশিষ্ট্য এবং উচ্চ মাত্রিক নির্ভুলতার প্রয়োজনীয়তা থাকে। ইঞ্জিনের আনুষঙ্গিক যন্ত্রাংশ, গাড়ির চ্যাসিস সংযোগকারী, ট্রান্সমিশন হাউজিং, স্টিয়ারিং সিস্টেমের যন্ত্রাংশ এবং নতুন শক্তির গাড়ির কাঠামোগত অংশগুলিতে একাধিক মেশিনিং পৃষ্ঠ, হেলানো ছিদ্র, বক্র আকৃতি, মাউন্টিং স্লট এবং সূক্ষ্ম ফিটিং অবস্থান থাকতে পারে। প্রচলিত তিন-অক্ষীয় সিএনসি মেশিনিং-এর জন্য ওয়ার্কপিসের অভিমুখ একাধিকবার সেটআপ ও সমন্বয় করার প্রয়োজন হয়, যা মেশিনিং-এর সময় বাড়িয়ে দিতে পারে এবং বারবার অবস্থান পরিবর্তনের কারণে মাত্রিক বিচ্যুতির কারণও হতে পারে।
ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং তিনটি লিনিয়ার অ্যাক্সিস এবং দুটি রোটারি অ্যাক্সিসের সমন্বিত নিয়ন্ত্রণ ব্যবহার করে, যা কাটিং টুলকে বিভিন্ন দিক থেকে ওয়ার্কপিসের পৃষ্ঠের কাছে যেতে এবং একটি একক সেটআপে বা কম সেটআপে একাধিক পৃষ্ঠে মেশিনিং সম্পন্ন করতে সাহায্য করে। জটিল জ্যামিতি, স্থানিক ছিদ্রের অবস্থান এবং একাধিক পৃষ্ঠ জুড়ে সূক্ষ্ম বৈশিষ্ট্যযুক্ত স্বয়ংচালিত যন্ত্রাংশের জন্য, ফাইভ-অ্যাক্সিস মেশিনিং বারবার পজিশনিং কমাতে, মেশিনিংয়ের ধারাবাহিকতা উন্নত করতে এবং জটিল উপাদানগুলির কাস্টম উৎপাদনের জন্য নমনীয় প্রযুক্তিগত সমাধান প্রদান করতে পারে। TiRapid স্বয়ংচালিত যন্ত্রাংশের উন্নয়ন, প্রোটোটাইপ উৎপাদন এবং ব্যাচ উৎপাদনের জন্য ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং এবং সহায়ক উৎপাদন পরিষেবা প্রদান করে। যন্ত্রাংশের কাঠামো বিশ্লেষণ, মেশিনিং প্রক্রিয়া ডিজাইন, উপাদান নির্বাচন, নির্ভুলতা নিয়ন্ত্রণ এবং গুণমান পরিদর্শনের মাধ্যমে, বহু-পৃষ্ঠের স্বয়ংচালিত যন্ত্রাংশের জন্য প্রয়োজনীয় ডিজাইনগুলিকে কার্যকর মেশিনিং সমাধানে রূপান্তরিত করা হয়, যা গ্রাহকদের উৎপাদনের লিড টাইম, যন্ত্রাংশের গুণমান এবং উৎপাদন খরচ নিয়ন্ত্রণে সহায়তা করে।
বহু-পৃষ্ঠ বিশিষ্ট স্বয়ংচালিত যন্ত্রাংশের জন্য মেশিনিং সংক্রান্ত চ্যালেঞ্জ এবং ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং সমাধান
গাড়ির একাধিক পৃষ্ঠতলযুক্ত যন্ত্রাংশে সাধারণত বিভিন্ন দিক থেকে মিলিং, ড্রিলিং, বোরিং, কন্ট্যুর মেশিনিং এবং নির্দিষ্ট পৃষ্ঠতলের মেশিনিংয়ের প্রয়োজন হয়। যন্ত্রাংশের গঠন যত জটিল হয়, মেশিনিং পৃষ্ঠতলগুলোর মধ্যে স্থানিক সম্পর্ক তত ঘনিষ্ঠ হয় এবং ওয়ার্কহোল্ডিং পদ্ধতি, টুল পাথ ও মেশিনিং নির্ভুলতার প্রয়োজনীয়তাও তত বেশি হয়।
বহু-পৃষ্ঠ বিশিষ্ট স্বয়ংচালিত যন্ত্রাংশের কাঠামোগত বৈশিষ্ট্য এবং মেশিনিং প্রয়োজনীয়তা
বহু-পৃষ্ঠযুক্ত স্বয়ংচালিত যন্ত্রাংশ কেবল একাধিক সমতল পৃষ্ঠযুক্ত উপাদানের মধ্যেই সীমাবদ্ধ নয়। এর মধ্যে হেলানো ছিদ্র, জটিল বক্র পৃষ্ঠ, গভীর গহ্বর এবং অনিয়মিত মাউন্টিং কাঠামোযুক্ত সূক্ষ্ম যন্ত্রাংশও অন্তর্ভুক্ত। বিভিন্ন মেশিনিং পৃষ্ঠের মাত্রা এবং অবস্থান সরাসরি সম্পর্কিত হতে পারে। উদাহরণস্বরূপ, একটি মাউন্টিং ছিদ্রের অবস্থানগত বিচ্যুতি সংলগ্ন উপাদানগুলির সমাবেশ এবং সংযোগকে প্রভাবিত করতে পারে।
গাড়ির সাধারণ বহু-পৃষ্ঠযুক্ত যন্ত্রাংশ এবং সেগুলোর মেশিনিংয়ের প্রয়োজনীয়তাগুলো নিম্নরূপ:
| গাড়ির যন্ত্রাংশের ধরন | সাধারণ কাঠামোগত বৈশিষ্ট্য | পাঁচ-অক্ষ সিএনসি মেশিনিং অ্যাপ্লিকেশন |
| ইঞ্জিন এবং পাওয়ারট্রেন উপাদান | একাধিক পৃষ্ঠের ছিদ্রের অবস্থান, মাউন্টিং স্লট, বক্র পৃষ্ঠ এবং জটিল রূপরেখা | বহু-পৃষ্ঠ মিলিং, আনত ছিদ্র মেশিনিং, এবং নির্ভুল মাউন্টিং পৃষ্ঠ মেশিনিং |
| ট্রান্সমিশন এবং ড্রাইভট্রেন হাউজিং | বহুমুখী সংযোগ ছিদ্র, বিয়ারিং বোর এবং অভ্যন্তরীণ গহ্বর | বহু-পৃষ্ঠ মেশিনিং, ছিদ্র প্যাটার্ন মেশিনিং, এবং হাউজিং কনট্যুর মেশিনিং |
| স্বয়ংচালিত চ্যাসিস সংযোগকারী | অনিয়মিত আকার, আনত মাউন্টিং পৃষ্ঠতল এবং স্থানিক ছিদ্রের অবস্থান | বহু-কোণ মিলিং, সংযোগ পৃষ্ঠের মেশিনিং, এবং ছিদ্রের অবস্থান মেশিনিং |
| স্টিয়ারিং সিস্টেম উপাদান | বক্রাকার কাঠামো, সংযোগ ইন্টারফেস এবং নির্ভুল ফিটিং অবস্থান | বক্র পৃষ্ঠের মেশিনিং, মাউন্টিং পৃষ্ঠের মেশিনিং, এবং নির্ভুল কনট্যুর মেশিনিং |
| নতুন শক্তির যানবাহনের কাঠামোগত অংশ | হালকা কাঠামো, বহু-পৃষ্ঠ ইন্টারফেস এবং জটিল স্থানিক আকার | বহু-পৃষ্ঠ মিলিং, কাঠামোগত কনট্যুর মেশিনিং, এবং সংযোগ অবস্থান মেশিনিং |
এই অংশগুলির মেশিনিং অগ্রাধিকারের মধ্যে কেবল স্বতন্ত্র পৃষ্ঠতলের মাত্রাগত প্রয়োজনীয়তা পূরণ করাই অন্তর্ভুক্ত নয়। এর জন্য বিভিন্ন মেশিনিং পৃষ্ঠতলের মধ্যে অবস্থানগত সম্পর্ক, ছিদ্রের ব্যবধান, লম্বতা এবং অ্যাসেম্বলি ইন্টারফেসের মাত্রার উপরও নিয়ন্ত্রণ প্রয়োজন। ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং কাটিং টুল এবং ওয়ার্কপিসের মধ্যে আপেক্ষিক অবস্থান সামঞ্জস্য করার মাধ্যমে জটিল কাঠামোর কারণে টুলের প্রবেশে সৃষ্ট সীমাবদ্ধতা কমাতে পারে।
প্রচলিত মাল্টি-সেটআপ মেশিনিং এর সীমাবদ্ধতা
প্রচলিত ত্রি-অক্ষীয় সিএনসি মেশিনিং মূলত টুলের চলাচল নিয়ন্ত্রণের জন্য তিনটি রৈখিক গতি অক্ষের উপর নির্ভর করে। যখন স্বয়ংচালিত গাড়ির যন্ত্রাংশে একাধিক দিক, আনত পৃষ্ঠ বা জটিল স্থানিক বৈশিষ্ট্য থাকে, তখন মেশিনিংয়ের জন্য সাধারণত ফিক্সচার ঘূর্ণন, পুনঃস্থাপন বা একাধিক মেশিনের প্রয়োজন হয়।
একাধিক সেটআপের ফলে নিম্নলিখিত সমস্যাগুলো দেখা দিতে পারে:
- বারবার অবস্থান পরিবর্তনের ফলে ক্রমবর্ধমান ত্রুটি তৈরি হতে পারে, যার ফলে বিভিন্ন মেশিনিং পৃষ্ঠের মধ্যে সামঞ্জস্যপূর্ণ অবস্থানগত সম্পর্ক বজায় রাখা কঠিন হয়ে পড়ে।
- বিশেষ ফিক্সচার এবং পজিশনিং টুলিং প্রস্তুতির সময় বাড়িয়ে দেয়, অন্যদিকে জটিল যন্ত্রাংশের জন্য একাধিক ওয়ার্কহোল্ডিং সলিউশনের নকশার প্রয়োজন হতে পারে।
- টুলের দৈর্ঘ্য এবং পদ্ধতির দিক দ্বারা গভীর গহ্বর, হেলানো গর্ত এবং নির্দিষ্ট স্থানের বক্র পৃষ্ঠতল সীমাবদ্ধ হতে পারে, যা মেশিনিংয়ের জটিলতা বাড়িয়ে তোলে।
- বারবার ওয়ার্কপিস সরানো, পুনরায় স্থাপন এবং স্থানান্তর করার ফলে উৎপাদনের ধাপ বৃদ্ধি পায় এবং প্রোটোটাইপ সরবরাহ ও ব্যাচ উৎপাদনের জন্য প্রয়োজনীয় সময় দীর্ঘায়িত হয়।
স্বয়ংচালিত গাড়ির উন্নয়ন পর্যায়ে কাস্টম যন্ত্রাংশের ক্ষেত্রে, ঘন ঘন ডিজাইন পরিবর্তনের কারণে ফিক্সচার সমন্বয় এবং মেশিনিং প্রোগ্রাম সংশোধনের সাথে জড়িত কাজের চাপও বৃদ্ধি পায়। ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং নির্দিষ্ট ডেডিকেটেড ফিক্সচারের প্রয়োজনীয়তা কমাতে পারে এবং একীভূত ওয়ার্কহোল্ডিং ডেটামের মাধ্যমে বিভিন্ন মেশিনিং ফিচারের মধ্যে পজিশনিংয়ের সামঞ্জস্য উন্নত করতে পারে।
বেসিক ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং সলিউশন
ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং টুলের চলাচলের দিক নিয়ন্ত্রণ করতে এক্স, ওয়াই, এবং জেড লিনিয়ার অ্যাক্সিসের সাথে দুটি রোটারি অ্যাক্সিস ব্যবহার করে। মেশিনটি যন্ত্রাংশের জ্যামিতি অনুযায়ী টুলের অভিমুখ সামঞ্জস্য করে, যা টুলটিকে বিভিন্ন দিক, হেলানো পৃষ্ঠ এবং জটিল বক্র পৃষ্ঠের কাছে যেতে সাহায্য করে। একাধিক পৃষ্ঠযুক্ত অটোমোটিভ যন্ত্রাংশ মেশিনিংয়ের জন্য, প্রক্রিয়া পরিকল্পনায় সাধারণত ত্রিমাত্রিক মডেল বিশ্লেষণ, মেশিনিং ডেটাম নির্ধারণ, ফিক্সচার ডিজাইন, টুল পাথ পরিকল্পনা এবং মেশিনিং প্রোগ্রাম যাচাইকরণ অন্তর্ভুক্ত থাকে। সমন্বিত মেশিনিংয়ের জন্য উপযুক্ত যন্ত্রাংশের ক্ষেত্রে, একটিমাত্র সেটআপে একাধিক পৃষ্ঠের কাজ সম্পন্ন করা যায়। বড় যন্ত্রাংশ, জটিল কাঠামো বা বিশেষ ওয়ার্কহোল্ডিং প্রয়োজনীয়তাযুক্ত উপাদানের জন্য, সেটআপের সংখ্যা এবং মেশিনিং ক্রম যথাযথভাবে সাজিয়ে নির্ভুলতা নিয়ন্ত্রণ করা হয়। ফাইভ-অ্যাক্সিস মেশিনিং মানে এই নয় যে প্রতিটি যন্ত্রাংশ অবশ্যই একটি ফাইভ-অ্যাক্সিস মেশিনে তৈরি করতে হবে। সরল কাঠামো এবং সহজে ব্যবহারযোগ্য মেশিনিং পৃষ্ঠযুক্ত অটোমোটিভ যন্ত্রাংশের জন্য, থ্রি-অ্যাক্সিস বা ফোর-অ্যাক্সিস মেশিনিংও উৎপাদনের প্রয়োজনীয়তা পূরণ করতে পারে। যন্ত্রাংশের কাঠামো এবং মেশিনিং খরচ বিশ্লেষণের মাধ্যমে সরঞ্জাম এবং প্রক্রিয়ার উপযুক্ত সমন্বয় নির্বাচন করা উচিত।

বহু-পৃষ্ঠের স্বয়ংচালিত যন্ত্রাংশের পাঁচ-অক্ষ সিএনসি মেশিনিংয়ের জন্য প্রক্রিয়া নকশা এবং বাস্তবায়ন কর্মপ্রবাহ
গাড়ির বহু-পৃষ্ঠযুক্ত যন্ত্রাংশের মেশিনিংয়ের মান যন্ত্রপাতির সক্ষমতা এবং প্রাথমিক প্রক্রিয়া নকশার যৌক্তিকতার উপর নির্ভর করে। বিভিন্ন উপকরণ, যন্ত্রাংশের মাত্রা, কাঠামোগত আকৃতি এবং সংযোজনের প্রয়োজনীয়তা অনুযায়ী উপযুক্ত মেশিনিং সমাধান তৈরি করতে হবে।
পার্ট ড্রয়িং বিশ্লেষণ এবং মেশিনিং ডেটাম নির্ধারণ
মেশিনিং শুরু করার আগে, গ্রাহকের ত্রিমাত্রিক মডেল, দ্বিমাত্রিক ইঞ্জিনিয়ারিং ড্রয়িং এবং প্রযুক্তিগত প্রয়োজনীয়তার উপর ভিত্তি করে যন্ত্রাংশটির কাঠামো বিশ্লেষণ করা প্রয়োজন। এর মধ্যে গুরুত্বপূর্ণ মাত্রা, সংযোগকারী পৃষ্ঠ, ছিদ্রের অবস্থান, পাতলা দেয়ালযুক্ত এলাকা এবং বিশেষ নিয়ন্ত্রণের প্রয়োজন এমন মেশিনিং বৈশিষ্ট্যগুলো চিহ্নিত করা অন্তর্ভুক্ত। অটোমোটিভ ট্রান্সমিশন হাউজিংয়ের ক্ষেত্রে, বিয়ারিং মাউন্টিং বোর, সংযোগকারী পৃষ্ঠ এবং বিভিন্ন ছিদ্রের নকশার মধ্যে অবস্থানগত সম্পর্কের উপর বিশেষ মনোযোগ দেওয়া উচিত। চ্যাসিস মাউন্টিং ব্র্যাকেটের ক্ষেত্রে, মাউন্টিং ছিদ্রের ব্যবধান, সংযোগকারী পৃষ্ঠের সমতলতা এবং ভারবহনকারী এলাকার কাঠামোগত মাত্রার উপর মনোযোগ দেওয়া উচিত। যন্ত্রাংশভেদে গুরুত্বপূর্ণ মাত্রাগুলো ভিন্ন হয় এবং প্রকৃত অ্যাসেম্বলির প্রয়োজনীয়তা অনুযায়ী মেশিনিং ডেটাম নির্ধারণ করতে হবে। যুক্তিসঙ্গত মেশিনিং ডেটাম পরবর্তী অপারেশনগুলোর জন্য একটি সমন্বিত অবস্থানগত রেফারেন্স প্রদান করে। প্রসেস প্ল্যানিং-এ প্রাথমিক মাউন্টিং পৃষ্ঠ, অবস্থান নির্ণয়কারী ছিদ্র বা ডিজাইন ডেটাম অন্তর্ভুক্ত করার মাধ্যমে, অপারেশনগুলোর মধ্যে মাত্রাগত স্থানান্তর ত্রুটি কমানো যেতে পারে। একাধিক নির্ভুল মেশিনিং পৃষ্ঠযুক্ত যন্ত্রাংশের ক্ষেত্রে, ডেটাম রূপান্তর ছিদ্রের অবস্থান, সমান্তরালতা, লম্বতা এবং কনট্যুর নির্ভুলতাকে প্রভাবিত করবে কিনা, তা মূল্যায়ন করাও প্রয়োজন।
পাঁচ-অক্ষ মেশিনিং পথ এবং টুল ওরিয়েন্টেশন পরিকল্পনা
ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং-এর জন্য শুধু X, Y, এবং Z অক্ষ বরাবর টুলের গতিপথ নির্ধারণ করাই নয়, বরং দুটি ঘূর্ণনশীল অক্ষের গতিপথের দিকও নিয়ন্ত্রণ করা প্রয়োজন। টুলের দিক সমন্বয় করার মাধ্যমে জটিল বক্র পৃষ্ঠ, আনত পৃষ্ঠ এবং নির্দিষ্ট স্থানের গভীর গহ্বরে মেশিনিং করার সুবিধা উন্নত করা যায়। প্রসেস ডিজাইনের সময়, সাধারণত যন্ত্রাংশের জ্যামিতি অনুযায়ী উপযুক্ত টুল, কাটিংয়ের দিক এবং মেশিনিং ক্রম নির্বাচন করতে হয়। কাটিংয়ের সময় কম্পন ও বিকৃতি কমাতে টুলের ওভারহ্যাং দৈর্ঘ্য নিয়ন্ত্রণের পাশাপাশি, টুলের গতিপথ এমনভাবে তৈরি করতে হবে যাতে ফিক্সচার, ওয়ার্কপিস এবং মেশিনের অন্যান্য যন্ত্রাংশের মধ্যে কোনো বাধা সৃষ্টি না হয়।
| মেশিনিং বৈশিষ্ট্য | মূল প্রক্রিয়া নকশা বিবেচ্য বিষয় | প্রত্যাশিত মেশিনিং ফলাফল |
| বহু-পৃষ্ঠ মাউন্টিং ছিদ্র | একটি সমন্বিত অবস্থান নির্ণয়ের ভিত্তি স্থাপন করুন এবং ছিদ্র মেশিনিং ক্রমের পরিকল্পনা করুন। | নিয়ন্ত্রণ ছিদ্রের ব্যবধান এবং আপেক্ষিক অবস্থানগত সম্পর্ক |
| আনত গর্ত এবং কোণযুক্ত পৃষ্ঠতল | টুলের কোণ সামঞ্জস্য করুন এবং টুল প্রবেশের স্থান পরীক্ষা করুন | জটিল সেটআপ এবং সহায়ক সরঞ্জাম হ্রাস করুন |
| বক্র পৃষ্ঠ এবং অনিয়মিত রূপরেখা | টুল পাথ এবং কাটিং ডিরেকশন অপ্টিমাইজ করুন | পৃষ্ঠের ধারাবাহিকতা এবং পৃষ্ঠের গুণমান উন্নত করুন |
| গভীর গহ্বর এবং স্থানীয় খাঁজ | উপযুক্ত টুলের দৈর্ঘ্য এবং কাটিং প্যারামিটার নির্বাচন করুন | হস্তক্ষেপ, কম্পন এবং যন্ত্রপাতির ক্ষয়ের ঝুঁকি হ্রাস করুন |
একাধিক মেশিনিং পৃষ্ঠযুক্ত স্বয়ংচালিত যন্ত্রাংশের ক্ষেত্রে, টুলের অভিমুখ পরিকল্পনায় মেশিনিং দক্ষতা এবং মাত্রিক স্থিতিশীলতার মধ্যে ভারসাম্য রক্ষা করতে হয়। যুক্তিসঙ্গত পথ নকশা এয়ার কাটিং এবং অপ্রয়োজনীয় ঘূর্ণন গতি কমাতে পারে, এবং একই সাথে মেশিনিং চলাকালীন কাটিং ফোর্সের স্থানীয় পরিবর্তনগুলি হ্রাস করতে সহায়তা করে।
ওয়ার্কহোল্ডিং স্কিম এবং মেশিনিং সিকোয়েন্স অপ্টিমাইজেশন
ওয়ার্কহোল্ডিং স্কিম মেশিনিংয়ের সময় যন্ত্রাংশের স্থিতিশীলতাকে সরাসরি প্রভাবিত করে। বহু-পৃষ্ঠযুক্ত অটোমোটিভ যন্ত্রাংশে পাতলা দেয়াল, ক্যান্টিলিভার কাঠামো, গভীর গহ্বর বা অনিয়মিত আকার থাকতে পারে। যদি ক্ল্যাম্পিং পজিশনগুলি ভুলভাবে নির্বাচন করা হয়, তবে কাটিং ফোর্স এবং ক্ল্যাম্পিং ফোর্সের কারণে স্থানীয় বিকৃতি ঘটতে পারে। প্রসেস ইঞ্জিনিয়ারদের যন্ত্রাংশের কাঠামোর উপর ভিত্তি করে পজিশনিং পয়েন্ট এবং ক্ল্যাম্পিং লোকেশন নির্বাচন করতে হবে, যাতে মেশিনিংয়ের সময় ওয়ার্কপিসটি স্থিতিশীল থাকে। পাতলা দেয়ালযুক্ত অ্যালুমিনিয়াম অ্যালয় যন্ত্রাংশের জন্য, ক্ল্যাম্পিং ফোর্স সঠিকভাবে নিয়ন্ত্রণ করা উচিত। ধাপে ধাপে উপাদান অপসারণ এবং ফিনিশিং অ্যালাউন্স সংরক্ষণের মতো পদ্ধতিগুলি বিকৃতির ঝুঁকি কমাতে পারে। জটিল বক্র পৃষ্ঠযুক্ত যন্ত্রাংশের জন্য, ফিক্সচার এবং রোটারি টেবিলের মধ্যে স্থানিক সম্পর্কও পরীক্ষা করতে হবে। যদিও ফাইভ-অ্যাক্সিস মেশিন ওয়ার্কপিসের ঘূর্ণন সংখ্যা কমাতে পারে, তবুও একটিমাত্র সেটআপে সমস্ত মেশিনিং বৈশিষ্ট্য সম্পন্ন করা সম্ভব নয়। নীচের পৃষ্ঠ, বিশেষ অভ্যন্তরীণ গহ্বর বা ফিক্সচার দ্বারা বাধাপ্রাপ্ত এলাকার জন্য পুনঃস্থাপন বা সহায়ক মেশিনিং অপারেশনের প্রয়োজন হতে পারে। বহু-পৃষ্ঠযুক্ত অটোমোটিভ যন্ত্রাংশের জন্য উপাদান নির্বাচন, নির্ভুলতা নিয়ন্ত্রণ এবং গুণমান পরিদর্শন। গাড়ির যন্ত্রাংশের উপাদান এবং কার্যপরিবেশ সরাসরি মেশিনিং প্রক্রিয়াকে প্রভাবিত করে। বিভিন্ন উপাদানের কাটিং রেজিস্ট্যান্স, তাপ পরিবাহিতা, শক্তি, ওজন এবং সারফেস ট্রিটমেন্টের প্রয়োজনীয়তা ভিন্ন ভিন্ন হয়ে থাকে। যথাযথ উৎপাদন ও পরিদর্শন পরিকল্পনা প্রণয়নের জন্য যন্ত্রাংশটির প্রকৃত ব্যবহারের পাশাপাশি উপাদানের বৈশিষ্ট্যগুলোও বিবেচনা করা প্রয়োজন।
মোটরগাড়ির যন্ত্রাংশের ফাইভ-অ্যাক্সিস সিএনসি মেশিনিংয়ের জন্য সাধারণ উপকরণ এবং প্রয়োগসমূহ
গাড়ির একাধিক পৃষ্ঠতলযুক্ত যন্ত্রাংশের সাধারণ উপকরণগুলোর মধ্যে রয়েছে অ্যালুমিনিয়াম অ্যালয়, স্টেইনলেস স্টিল, অ্যালয় স্টিল এবং ইঞ্জিনিয়ারিং প্লাস্টিক। যন্ত্রাংশটির ভারবহন ক্ষমতা, কার্যপরিবেশ, ওজনের সীমাবদ্ধতা, ক্ষয় প্রতিরোধ ক্ষমতার প্রয়োজনীয়তা এবং বাজেট অনুযায়ী উপকরণ নির্বাচন করা উচিত।
| উপাদান বিভাগ | সাধারণ উপকরণ | প্রযোজ্য অংশ এবং মেশিনিং বৈশিষ্ট্য |
| অ্যালুমিনিয়াম খাদ | 6061, 7075, ইত্যাদি | হালকা ওজনের ব্র্যাকেট, হাউজিং, মাউন্টিং উপাদান এবং জটিল কাঠামোগত অংশের জন্য উপযুক্ত, এবং এর মেশিনিং ক্ষমতা ভালো। |
| মরিচা রোধক স্পাত | 304, 316, ইত্যাদি | সংযোগকারী, মাউন্টিং উপাদান এবং ক্ষয়রোধী ক্ষমতা প্রয়োজন এমন নির্দিষ্ট স্বয়ংচালিত কার্যকরী যন্ত্রাংশের জন্য উপযুক্ত। |
| মিশ্র ইস্পাত | অংশের প্রয়োজনীয়তা অনুযায়ী নির্বাচিত | উচ্চ শক্তি এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রয়োজন এমন সংযোগ কাঠামো এবং যান্ত্রিক যন্ত্রাংশের জন্য উপযুক্ত। |
| ইঞ্জিনিয়ারিং প্লাস্টিক | POM, PEEK, ABS, ইত্যাদি। | অন্তরক উপাদান, অধাতব কাঠামোগত অংশ, পরীক্ষামূলক প্রোটোটাইপ এবং নির্দিষ্ট হালকা-ভার বহনকারী অংশের জন্য উপযুক্ত। |
অ্যালুমিনিয়াম অ্যালয়গুলোর বৈশিষ্ট্য হলো এদের তুলনামূলকভাবে কম ওজন এবং উচ্চ মেশিনিং দক্ষতা, যা এদেরকে অনেক স্বয়ংচালিত গাড়ির কাঠামোগত অংশ এবং উন্নয়নমূলক প্রোটোটাইপের জন্য উপযুক্ত করে তোলে। ৭০৭৫ অ্যালুমিনিয়াম অ্যালয় তুলনামূলকভাবে উচ্চ শক্তি প্রদান করে, কিন্তু এর উপাদান খরচ, মেশিনিং বিকৃতি এবং পরবর্তী প্রক্রিয়াকরণের প্রয়োজনীয়তাগুলো ব্যাপকভাবে মূল্যায়ন করা প্রয়োজন। ৬০৬১ অ্যালুমিনিয়াম অ্যালয় মেশিনিংযোগ্যতা, শক্তি এবং খরচের দিক থেকে ভালো উপযোগিতা প্রদান করে এবং এটি বিভিন্ন স্বয়ংচালিত যন্ত্রাংশের জন্য ব্যবহার করা যেতে পারে। স্টেইনলেস স্টিল এবং অ্যালয় স্টিলের ক্ষেত্রে সাধারণত কাটিং প্যারামিটার, টুলের উপাদান এবং শীতলীকরণ অবস্থার উপর ভিত্তি করে প্রক্রিয়া উন্নয়নের প্রয়োজন হয়। ইঞ্জিনিয়ারিং প্লাস্টিকের ক্ষেত্রে মাত্রাগত পরিবর্তন বা পৃষ্ঠের ত্রুটি এড়াতে কাটিংয়ের সময় ক্ল্যাম্পিং ফোর্স, মেশিনিং তাপমাত্রা এবং স্থানীয় বিকৃতির দিকে বিশেষ মনোযোগ দেওয়া প্রয়োজন।
ক্রিটিক্যাল ডাইমেনশন এবং মাল্টি-সারফেস মেশিনিং নির্ভুলতা নিয়ন্ত্রণ
বহু-পৃষ্ঠবিশিষ্ট স্বয়ংচালিত যন্ত্রাংশের নির্ভুলতার প্রয়োজনীয়তা সাধারণত মাউন্টিং হোল, সংযোগকারী পৃষ্ঠ, অবস্থান নির্ধারণকারী কাঠামো এবং বিভিন্ন মেশিনিং বৈশিষ্ট্যের মধ্যকার অবস্থানগত সম্পর্কের উপর কেন্দ্রীভূত থাকে। এমনকি যদি প্রতিটি মেশিনিং পৃষ্ঠের মাত্রা ড্রয়িংয়ের প্রয়োজনীয়তা পূরণ করে, তবুও হোলের অবস্থানগুলোর মধ্যকার দূরত্বের বিচ্যুতি বা মেশিনিং পৃষ্ঠগুলোর মধ্যকার লম্বতা চূড়ান্ত সংযোজনকে প্রভাবিত করতে পারে। ফাইভ-অ্যাক্সিস মেশিনিং কিছু পুনরাবৃত্তিমূলক সেটআপ বাদ দিয়ে ডেটাম রূপান্তরের কারণে সৃষ্ট ত্রুটি কমাতে পারে। তবে, চূড়ান্ত নির্ভুলতা এখনও মেশিনের অবস্থা, টুলের ক্ষয়, উপাদানের বিকৃতি, কাটিং প্যারামিটার এবং পরিমাপ পদ্ধতির মতো বিষয়গুলো দ্বারা প্রভাবিত হয়।
নিম্নলিখিত প্রক্রিয়াগত পদক্ষেপগুলির মাধ্যমে সুনির্দিষ্ট নিয়ন্ত্রণ অর্জন করা যেতে পারে:
- অপ্রয়োজনীয় ডেটাম রূপান্তর কমাতে গুরুত্বপূর্ণ মাউন্টিং সারফেস এবং লোকেটিং হোলগুলোর জন্য সুস্পষ্ট মেশিনিং ডেটাম স্থাপন করুন।
- অভ্যন্তরীণ উপাদান পীড়নের মুক্তির কারণে সৃষ্ট মাত্রাগত পরিবর্তন কমাতে, উপযুক্ত ফিনিশিং অ্যালাউন্স সংরক্ষণ করে রাফ মেশিনিং এবং ফিনিশিং অপারেশন পৃথক করুন।
- গুরুত্বপূর্ণ ছিদ্রের অবস্থান, সংযোগকারী পৃষ্ঠতল এবং পাতলা দেয়ালযুক্ত এলাকার জন্য পৃথক মেশিনিং ও পরিদর্শন বিধি নির্ধারণ করুন।
- মেশিনিংয়ের ফলাফল ইঞ্জিনিয়ারিং ড্রয়িংয়ের সাথে সঙ্গতিপূর্ণ কিনা তা যাচাই করার জন্য যন্ত্রাংশের মাত্রা এবং টলারেন্সের প্রয়োজনীয়তা অনুযায়ী উপযুক্ত পরিমাপক সরঞ্জাম নির্বাচন করুন।
যেসব স্বয়ংচালিত যন্ত্রাংশের জন্য কঠোর সংযোজন বিধি রয়েছে, সেগুলোর নকশায় গুরুত্বপূর্ণ মাত্রা, সহনশীলতা, ডেটাম প্রতীক এবং পৃষ্ঠের অমসৃণতার প্রয়োজনীয়তা স্পষ্টভাবে উল্লেখ করার পরামর্শ দেওয়া হয়। একীভূত নকশা, মেশিনিং এবং পরিদর্শন মানদণ্ড উৎপাদনের সময় অস্পষ্ট প্রযুক্তিগত প্রয়োজনীয়তার কারণে সৃষ্ট পুনঃকাজ কমাতে পারে।
বহু-পৃষ্ঠ বিশিষ্ট স্বয়ংচালিত যন্ত্রাংশের পৃষ্ঠতল প্রক্রিয়াকরণ এবং গুণমান পরিদর্শন
যন্ত্রাংশের উপাদান এবং কার্যপরিবেশ অনুযায়ী পৃষ্ঠতল প্রক্রিয়াকরণ নির্ধারণ করা উচিত। অ্যালুমিনিয়াম অ্যালয় যন্ত্রাংশের ক্ষেত্রে প্রয়োজন অনুযায়ী অ্যানোডাইজিং, স্যান্ডব্লাস্টিং বা অন্যান্য উপযুক্ত পৃষ্ঠতল প্রক্রিয়াকরণ করা যেতে পারে। স্টেইনলেস স্টিলের যন্ত্রাংশকে তার উদ্দিষ্ট প্রয়োগের উপর ভিত্তি করে উপযুক্ত পদ্ধতি ব্যবহার করে পরিষ্কার, প্যাসিভেট বা সারফেস-ফিনিশ করা যেতে পারে। বিভিন্ন প্রক্রিয়াকরণ পদ্ধতি যন্ত্রাংশের চূড়ান্ত মাত্রা, পৃষ্ঠতলের অবস্থা এবং ক্ষয় প্রতিরোধ ক্ষমতাকে প্রভাবিত করতে পারে, তাই মেশিনিং করার আগে প্রাসঙ্গিক প্রয়োজনীয়তাগুলো নিশ্চিত করা উচিত। ইঞ্জিনিয়ারিং ড্রয়িং এবং গ্রাহকের গ্রহণযোগ্যতার মান অনুযায়ী গুণমান পরিদর্শন করা উচিত। নিয়মিত পরিদর্শনের মধ্যে বাহ্যিক রূপ, গুরুত্বপূর্ণ মাত্রা, ছিদ্রের অবস্থান, থ্রেড, মেশিনিং বার এবং পৃষ্ঠতলের অবস্থা অন্তর্ভুক্ত থাকতে পারে। জটিল স্থানিক কাঠামোযুক্ত যন্ত্রাংশের ক্ষেত্রে, প্রয়োজন অনুযায়ী মাত্রিক এবং জ্যামিতিক বৈশিষ্ট্য পরিদর্শনের জন্য কোঅর্ডিনেট মেজারিং মেশিন ব্যবহার করা যেতে পারে।
উন্নয়ন প্রোটোটাইপ এবং স্বল্প-পরিমাণে উৎপাদিত যন্ত্রাংশের জন্য, প্রকল্পের প্রয়োজনীয়তা অনুসারে মাত্রিক পরিদর্শন রেকর্ড, উপাদানের সনদপত্র এবং প্রাসঙ্গিক গুণমান সংক্রান্ত নথি সরবরাহ করা যেতে পারে। পরবর্তী ব্যাচ উৎপাদনের জন্য, মেশিনিং প্রোগ্রাম, উপাদানের ব্যাচ, গুরুত্বপূর্ণ প্রক্রিয়া পরামিতি এবং পরিদর্শনের প্রয়োজনীয়তাও অবশ্যই সামঞ্জস্যপূর্ণ থাকতে হবে, যাতে বিভিন্ন ব্যাচের যন্ত্রাংশ একীভূত মান অনুযায়ী গৃহীত হতে পারে। এটি উল্লেখ্য যে, ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং সরঞ্জামের সক্ষমতার অর্থ এই নয় যে প্রতিটি যন্ত্রাংশ একই টলারেন্স অর্জন করতে পারবে। অর্জনযোগ্য নির্ভুলতা অবশ্যই উপাদান, কাঠামো, মেশিনিং মাত্রা, পরিদর্শনের শর্ত এবং নকশার প্রয়োজনীয়তা অনুসারে মূল্যায়ন করতে হবে।
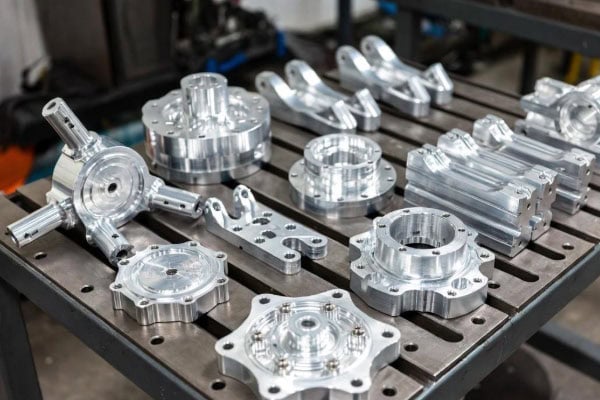
বহু-পৃষ্ঠের স্বয়ংচালিত যন্ত্রাংশের ফাইভ-অ্যাক্সিস সিএনসি মেশিনিংয়ের জন্য কাস্টম উৎপাদন এবং ডেলিভারি সমাধান
অটোমোটিভ যন্ত্রাংশ প্রকল্পগুলো সাধারণত ডিজাইন যাচাইকরণ, প্রোটোটাইপ উৎপাদন, স্বল্প পরিমাণে উৎপাদন এবং বড় পরিসরে উৎপাদনের মধ্য দিয়ে অগ্রসর হয়। বিভিন্ন পর্যায়ে যন্ত্রাংশের পরিমাণ, মাত্রাগত প্রয়োজনীয়তা এবং সরবরাহের সময়সূচী ভিন্ন ভিন্ন হয়ে থাকে। উন্নয়নমূলক পরিবর্তন এবং পরবর্তী উৎপাদনের চাহিদা মেটানোর জন্য উৎপাদন সমাধানগুলোতে একটি নির্দিষ্ট মাত্রার নমনীয়তা থাকা প্রয়োজন।
গাড়ির যন্ত্রাংশের নকশার ড্রয়িং থেকে তৈরি পণ্য সরবরাহ পর্যন্ত পরিষেবা কার্যপ্রবাহ
TiRapid গ্রাহক-প্রদত্ত ত্রিমাত্রিক মডেল, দ্বিমাত্রিক ড্রয়িং এবং প্রযুক্তিগত প্রয়োজনীয়তার উপর ভিত্তি করে যন্ত্রাংশের উৎপাদনযোগ্যতা মূল্যায়ন করতে পারে এবং প্রকল্পের প্রয়োজন অনুযায়ী মেশিনিং সমাধান তৈরি করতে পারে। ফাইভ-অ্যাক্সিস সিএনসি মেশিনিংকে প্রচলিত সিএনসি মিলিং, টার্নিং, শিট মেটাল ফ্যাব্রিকেশন এবং অন্যান্য উৎপাদন প্রক্রিয়ার সাথে সমন্বয় করে বিভিন্ন কাঠামোর স্বয়ংচালিত যন্ত্রাংশের জন্য কাস্টমাইজড উৎপাদন পরিষেবা প্রদান করা যেতে পারে।
| উত্পাদন মঞ্চ | প্রধান পরিষেবার বিষয়বস্তু | প্রকল্পের মূল ফলাফল |
| অঙ্কন মূল্যায়ন | 3D মডেল, উপকরণ, টলারেন্স, অ্যাসেম্বলি ইন্টারফেস এবং মেশিনিং চ্যালেঞ্জ বিশ্লেষণ করুন | উৎপাদন প্রয়োজনীয়তা এবং প্রক্রিয়ার সম্ভাব্যতা স্পষ্ট করুন |
| প্রক্রিয়া নকশা | মেশিনিং রুট, ওয়ার্কহোল্ডিং স্কিম, টুল পাথ এবং পরিদর্শন প্রয়োজনীয়তা তৈরি করুন। | মেশিনিং পদ্ধতি এবং গুরুত্বপূর্ণ মাত্রা নিয়ন্ত্রণ পদ্ধতি নিশ্চিত করুন |
| প্রোটোটাইপ উৎপাদন | অনুমোদিত নকশা অনুযায়ী যন্ত্রাংশ তৈরি করা, মাত্রিক পরিদর্শন করা এবং প্রয়োজনীয় প্রক্রিয়াগত সমন্বয় সাধন করা। | কাঠামোগত, মাত্রিক এবং সমাবেশ সংক্রান্ত প্রয়োজনীয়তা যাচাই করুন |
| ছোট ব্যাচ উত্পাদন | অনুমোদিত প্রক্রিয়া এবং গুণমানের মানদণ্ড অনুযায়ী যন্ত্রাংশ তৈরি করুন। | যন্ত্রাংশের মাত্রা এবং মেশিনিংয়ের গুণমানে সামঞ্জস্য বজায় রাখুন |
| ব্যাচ উৎপাদন | অর্ডারের পরিমাণ, উৎপাদন সময়সূচী এবং পরিদর্শন প্রয়োজনীয়তা অনুযায়ী উৎপাদনের ব্যবস্থা করুন। | সরবরাহের সময়সূচী, উৎপাদনের স্থিতিশীলতা এবং ব্যয় নিয়ন্ত্রণের মধ্যে ভারসাম্য রক্ষা করা। |
ডিজাইন মূল্যায়ন পর্যায়ে, ডিএফএম (ডিজাইন ফর ম্যানুফ্যাকচারেবিলিটি) অযৌক্তিক মেশিনিং কাঠামো, টুলের জন্য অপর্যাপ্ত জায়গা, অত্যধিক টাইট নন-ক্রিটিক্যাল টলারেন্স এবং এমন ডিজাইন ফিচার শনাক্ত করতে সাহায্য করে যা উৎপাদন খরচ বাড়িয়ে দিতে পারে। উৎপাদনের আগে এই সমস্যাগুলো সম্পর্কে জানানো হলে, মেশিনিং চলাকালীন অস্থায়ী ড্রয়িং পরিবর্তন বা পুনরায় কাজ করার প্রয়োজন কমে যায়। উন্নয়ন পর্যায়ে থাকা অটোমোটিভ যন্ত্রাংশের ক্ষেত্রে, গ্রাহকরা প্রথমে একক-পিস বা ছোট-ব্যাচের প্রোটোটাইপের মাধ্যমে অ্যাসেম্বলি এবং কাঠামোগত ডিজাইন যাচাই করতে পারেন, এবং তারপর যাচাইয়ের ফলাফল অনুযায়ী ড্রয়িং ও উৎপাদনের প্রয়োজনীয়তাগুলো সমন্বয় করতে পারেন। পরবর্তী উৎপাদন শুরু হলে, বারবার যোগাযোগ এবং প্রক্রিয়া সমন্বয়ের প্রয়োজন কমাতে নিশ্চিতকৃত প্রক্রিয়ার প্রয়োজনীয়তাগুলো পুনরায় ব্যবহার করা যেতে পারে।
একক প্রোটোটাইপ, ছোট ব্যাচ এবং ব্যাচ উৎপাদনের জন্য উৎপাদন ব্যবস্থা
গাড়ির যন্ত্রাংশ উৎপাদনের পরিমাণ প্রোগ্রামিং, টুলিং প্রস্তুতি, কাঁচামাল সংগ্রহ এবং ইউনিট মেশিনিং খরচকে প্রভাবিত করে। ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং যথেষ্ট প্রক্রিয়াগত নমনীয়তা প্রদান করে এবং এটি জটিল কাঠামো ও কাস্টমাইজড যন্ত্রাংশের জন্য উপযুক্ত। তবে, অর্ডারের পরিমাণ এবং যন্ত্রাংশের বৈশিষ্ট্য অনুযায়ী নির্দিষ্ট উৎপাদন পরিকল্পনা নির্ধারণ করতে হয়। একক প্রোটোটাইপ সাধারণত ডিজাইন যাচাই, মাত্রিক নিশ্চিতকরণ এবং অ্যাসেম্বলি পরীক্ষার উপর মনোযোগ দেয়। এই পর্যায়ে, ডিজাইন চূড়ান্ত করার আগে বিশেষ টুলিং-এ অপ্রয়োজনীয় বিনিয়োগ এড়াতে প্রকৃত প্রয়োজন অনুযায়ী উপযুক্ত মেশিনিং উপকরণ এবং সারফেস ট্রিটমেন্ট পদ্ধতি নির্বাচন করা যেতে পারে।
স্বল্প পরিমাণে উৎপাদনের ক্ষেত্রে সরবরাহের গতি এবং যন্ত্রাংশের সামঞ্জস্যের মধ্যে ভারসাম্য রক্ষা করতে হয়। মেশিনিং ডেটামকে প্রমিতকরণ, টুল পাথকে অপ্টিমাইজ করা এবং নির্দিষ্ট পরিদর্শন মান প্রতিষ্ঠার মাধ্যমে, বারবার উৎপাদনের সময় প্রক্রিয়াগত তারতম্য কমানো যেতে পারে। যেসব স্বয়ংচালিত যন্ত্রাংশের জন্য বারবার সরবরাহ বা ক্রমাগত উন্নয়নের প্রয়োজন হয়, সেগুলোর ক্ষেত্রে ড্রয়িং সংশোধন এবং প্রযুক্তিগত প্রয়োজনীয়তার মধ্যে সামঞ্জস্য বজায় রাখাও গুরুত্বপূর্ণ। ব্যাচ ম্যানুফ্যাকচারিং-এর জন্য কাঁচামাল সরবরাহ, যন্ত্রপাতির সময়সূচী, টুলের আয়ুষ্কাল, উৎপাদন চক্রের সময় এবং গুণমান পরিদর্শন পরিকল্পনার আরও মূল্যায়ন প্রয়োজন। ফাইভ-অ্যাক্সিস মেশিনিং-এর জন্য উপযুক্ত জটিল যন্ত্রাংশের ক্ষেত্রে, প্রতিটি যন্ত্রাংশের জন্য উচ্চ-ব্যয়বহুল মেশিনিং পদ্ধতি ব্যবহার এড়াতে অন্যান্য সিএনসি মেশিনিং প্রক্রিয়ার সাথে সমন্বয় করে উৎপাদনের ব্যবস্থা করা যেতে পারে।
মেশিনিং কোটেশন, ডেলিভারি লিড টাইম এবং প্রজেক্ট কমিউনিকেশন
ফাইভ-অ্যাক্সিস সিএনসি মেশিনিংয়ের মূল্য সাধারণত উপাদানের ধরন, যন্ত্রাংশের মাপ, মেশিনিংয়ের সময়, কাঠামোগত জটিলতা, টলারেন্সের প্রয়োজনীয়তা, সারফেস ট্রিটমেন্ট এবং অর্ডারের পরিমাণের উপর নির্ভর করে। গভীর গহ্বর, জটিল বক্র পৃষ্ঠ, পাতলা দেয়ালযুক্ত কাঠামো বা একাধিক সূক্ষ্ম ছিদ্রের নকশাযুক্ত যন্ত্রাংশের জন্য দীর্ঘতর প্রোগ্রামিং, মেশিনিং এবং পরিদর্শন সময়ের প্রয়োজন হতে পারে।
দরপত্র ও প্রকল্প মূল্যায়নের কার্যকারিতা বাড়ানোর জন্য, গ্রাহকদের নিম্নলিখিত তথ্যগুলো প্রদান করার পরামর্শ দেওয়া হচ্ছে:
- ত্রিমাত্রিক মডেল অথবা দ্বিমাত্রিক ইঞ্জিনিয়ারিং ড্রয়িং, বিশেষত STEP, IGES, এবং DWG-এর মতো সহজলভ্য ফরম্যাটে।
- উপাদানের গ্রেড, যন্ত্রাংশের পরিমাণ এবং প্রত্যাশিত উৎপাদন ব্যাচ।
- গুরুত্বপূর্ণ মাত্রা, সহনশীলতা, পৃষ্ঠের অমসৃণতা এবং পৃষ্ঠ প্রক্রিয়াকরণের প্রয়োজনীয়তা।
- সরবরাহের সময়সূচী, সংযোজনের প্রয়োজনীয়তা এবং প্রয়োজনীয় পরিদর্শন নথিপত্র।
TiRapid বিনামূল্যে DFM রিপোর্ট, তাৎক্ষণিক মূল্য উদ্ধৃতি এবং প্রকল্প সহায়তা প্রদান করে। ড্রয়িং, উপকরণ, পরিমাণ এবং প্রযুক্তিগত প্রয়োজনীয়তা অনুসারে নির্দিষ্ট মেশিনিং মূল্য এবং ডেলিভারির সময়সীমা নিশ্চিত করা হয়। অফিসিয়াল ওয়েবসাইটে তালিকাভুক্ত পরিষেবাগুলির মধ্যে রয়েছে ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং, কাস্টম অটোমোটিভ যন্ত্রাংশ উৎপাদন এবং প্রোটোটাইপ ও ব্যাচ প্রোডাকশন সহায়তা। মূল্য উদ্ধৃতির আগে প্রকৃত মেশিনিং প্রয়োজনীয়তা স্পষ্ট করে নিলে অসম্পূর্ণ তথ্যের কারণে বারবার নিশ্চিতকরণের প্রয়োজন কমে যায় এবং উপকরণ সংগ্রহ, প্রক্রিয়া প্রস্তুতি ও পরবর্তী উৎপাদন সময়সূচী আরও দক্ষতার সাথে সাজাতে সাহায্য করে।
সচরাচর জিজ্ঞাস্য
গাড়ির যন্ত্রাংশের ক্ষেত্রে ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং কী পরিমাণ নির্ভুলতা অর্জন করতে পারে?
উপাদান, যন্ত্রাংশের গঠন, মাত্রা, টুলের অবস্থা এবং পরিদর্শন পদ্ধতির উপর ভিত্তি করে মেশিনিংয়ের নির্ভুলতা নির্ধারণ করা প্রয়োজন। TiRapid-এর CNC মেশিনিং সক্ষমতার মধ্যে ±0.01 মিমি-এর মতো সূক্ষ্ম টলারেন্স অন্তর্ভুক্ত, কিন্তু এই মানটি সরাসরি সমস্ত অটোমোটিভ যন্ত্রাংশের ক্ষেত্রে প্রয়োগ করা যায় না। ইঞ্জিনিয়ারিং ড্রয়িং এবং প্রকৃত মেশিনিং প্রক্রিয়া অনুযায়ী নির্দিষ্ট নির্ভুলতার প্রয়োজনীয়তা মূল্যায়ন করা উচিত।
স্বল্প পরিমাণে কাস্টম অটোমোটিভ যন্ত্রাংশ তৈরির জন্য ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং কি উপযুক্ত?
এটি জটিল বক্র পৃষ্ঠ, একাধিক পৃষ্ঠে ছিদ্রের অবস্থান, হেলানো মেশিনিং বৈশিষ্ট্য এবং নির্ভুল মাউন্টিং কাঠামোযুক্ত কাস্টমাইজড যন্ত্রাংশের জন্য উপযুক্ত। একক প্রোটোটাইপ এবং অল্প পরিমাণে অর্ডারের ক্ষেত্রে, এটি কিছু বিশেষ ফিক্সচার প্রস্তুতি এবং বারবার সেটআপের কাজ কমাতে পারে। তবে, সরল কাঠামোর যন্ত্রাংশও তিন-অক্ষ বা চার-অক্ষের সরঞ্জাম ব্যবহার করে মেশিনিং করা যায়। অর্ডারের পরিমাণ এবং মেশিনিংয়ের জটিলতা অনুযায়ী নির্দিষ্ট সমাধান নির্ধারণ করতে হবে।
গাড়ির যন্ত্রাংশ মেশিনিংয়ের জন্য কী কী কাগজপত্র প্রয়োজন?
সাধারণত ত্রিমাত্রিক মডেল, দ্বিমাত্রিক ইঞ্জিনিয়ারিং ড্রয়িং, উপকরণের গ্রেড, যন্ত্রাংশের পরিমাণ এবং টলারেন্সের প্রয়োজনীয়তা প্রয়োজন হয়। যদি যন্ত্রাংশের বিশেষ সারফেস ট্রিটমেন্ট, অ্যাসেম্বলি বা পরিদর্শন সংক্রান্ত ডকুমেন্টেশনের প্রয়োজন হয়, তবে সঠিক প্রক্রিয়া মূল্যায়ন এবং কোটেশন সহজ করার জন্য কোটেশন অনুসন্ধানের সময় সেগুলিও সরবরাহ করা উচিত।
ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং কি প্রোটোটাইপ থেকে ব্যাচ ম্যানুফ্যাকচারিং পর্যন্ত উৎপাদনে সহায়তা করে?
প্রকল্পের প্রয়োজন অনুযায়ী একক প্রোটোটাইপ, স্বল্প পরিমাণে উৎপাদন এবং বড় পরিসরে উৎপাদনের ব্যবস্থা করা যেতে পারে। প্রোটোটাইপ পর্যায়টি মূলত ডিজাইনের মাত্রা এবং অ্যাসেম্বলির প্রয়োজনীয়তা নিশ্চিত করার জন্য ব্যবহৃত হয়। পরবর্তী উৎপাদনের জন্য অর্ডারের পরিমাণ, কাঁচামালের সরবরাহ, মেশিনিং প্রক্রিয়া এবং গুণমানের মানদণ্ডের উপর ভিত্তি করে একটি নির্দিষ্ট পরিকল্পনা প্রয়োজন। ড্রয়িং মূল্যায়ন এবং অর্ডার নিশ্চিতকরণের মাধ্যমে প্রকৃত ডেলিভারির সময়সীমা এবং উৎপাদনের পরিমাণ নির্ধারণ করতে হবে।
গাড়ির একাধিক পৃষ্ঠতলযুক্ত যন্ত্রাংশ মেশিনিং করার জন্য কাঠামোগত জটিলতা, মেশিনিংয়ের নির্ভুলতা, উপাদানের বৈশিষ্ট্য এবং উৎপাদন খরচ বিবেচনা করা প্রয়োজন। ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং টুলের দিকবিন্যাস সামঞ্জস্য করে একাধিক পৃষ্ঠতল, হেলানো ছিদ্রের অবস্থান এবং জটিল বক্র পৃষ্ঠতলের মেশিনিং সম্পন্ন করতে পারে, যা কিছু পুনরাবৃত্তিমূলক সেটআপ অপারেশন কমিয়ে দেয় এবং গাড়ির যন্ত্রাংশ উন্নয়ন ও উৎপাদনের জন্য আরও নমনীয় উৎপাদন পদ্ধতি প্রদান করে। যেসব গ্রাহকের কাস্টমাইজড অটোমোটিভ কানেক্টর, ইঞ্জিনের পেরিফেরাল কম্পোনেন্ট, ট্রান্সমিশন হাউজিং, চ্যাসিস ব্র্যাকেট বা নতুন শক্তির গাড়ির কাঠামোগত যন্ত্রাংশ প্রয়োজন, তাদের জন্য সম্পূর্ণ ড্রয়িং, উপাদানের স্পেসিফিকেশন এবং টলারেন্সের প্রয়োজনীয়তা প্রদান করা হলে তা প্রক্রিয়ার সম্ভাব্যতা দ্রুত নির্ধারণ করতে এবং একটি সুস্পষ্ট উৎপাদন সমাধান তৈরি করতে সহায়তা করে। প্রকল্পটি পণ্য উন্নয়ন, প্রোটোটাইপ যাচাইকরণ বা ব্যাচ প্রোডাকশন—যে পর্যায়েই থাকুক না কেন, আগে থেকে মেশিনিংয়ের প্রয়োজনীয়তা নিশ্চিত করা হলে তা মসৃণ উৎপাদন এবং সরবরাহ নিশ্চিত করতে সাহায্য করে।
ইমেইল: projects@tirapid.com
ফোন: + 86 760 8999 8536
















