
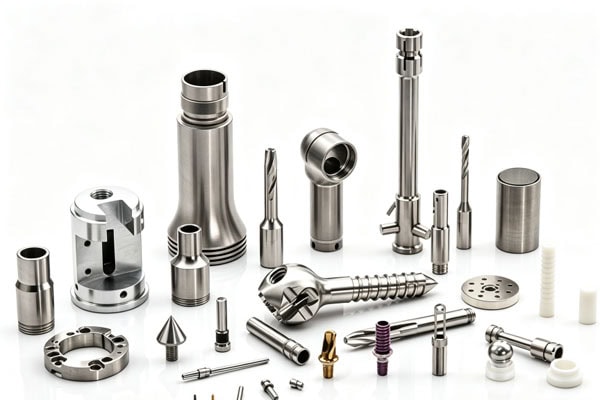
এন্ডোস্কোপিক যন্ত্রগুলোকে সাধারণত তুলনামূলকভাবে ছোট জায়গার মধ্যে পর্যবেক্ষণ, অবস্থান নির্ধারণ, ধরা, কাটা, পরিবহন এবং অন্যান্য কাজ সম্পাদন করতে হয়। তাই, অভ্যন্তরীণ উপাদানগুলোর আকার, সংযোগ সম্পর্ক এবং পৃষ্ঠের অবস্থা স্থিতিশীল থাকা প্রয়োজন। সাধারণ যান্ত্রিক যন্ত্রাংশের তুলনায়, এন্ডোস্কোপিক যন্ত্রের অস্ত্রোপচারের যন্ত্রাংশগুলোতে প্রায়শই ছোট আকার, সূক্ষ্ম গঠন, একাধিক ছিদ্র এবং তুলনামূলকভাবে পাতলা দেয়ালের পুরুত্ব দেখা যায়। কিছু যন্ত্রাংশকে আবার লেন্স, ক্যাথেটার, ধরার উপাদান বা অন্যান্য সূক্ষ্ম যন্ত্রাংশের সাথে সংযুক্ত করারও প্রয়োজন হয়। সিএনসি মেশিনিং থ্রিডি ড্রয়িং এবং ইঞ্জিনিয়ারিং প্রয়োজনীয়তা অনুসারে ধাতু বা ইঞ্জিনিয়ারিং প্লাস্টিকের নির্ভুল কাটিং করতে পারে এবং টার্নিং, মিলিং, ড্রিলিং, ট্যাপিং, মাইক্রো-মেশিনিং এবং অন্যান্য প্রক্রিয়ার মাধ্যমে কাস্টমাইজড যন্ত্রাংশের উৎপাদন সম্পন্ন করতে পারে।
এন্ডোস্কোপিক সার্জিক্যাল যন্ত্রাংশের মেশিনিং বৈশিষ্ট্যগুলো কী কী?
এন্ডোস্কোপিক যন্ত্রপাতির অভ্যন্তরীণ স্থান সীমিত, তাই পর্যাপ্ত শক্তি এবং স্থিতিশীলতা বজায় রেখে যন্ত্রাংশগুলোকে সাধারণত ছোট করে তৈরি করতে হয়। একটি ছোট যন্ত্রাংশে একই সাথে ছিদ্র, খাঁজ, প্যাঁচ, ধাপ এবং সংযোগকারী পৃষ্ঠ থাকতে পারে। অতএব, বারবার ক্ল্যাম্পিংয়ের কারণে সৃষ্ট মাত্রাগত তারতম্য কমাতে মেশিনিংয়ের ক্রমটি আগে থেকেই সাজিয়ে রাখা প্রয়োজন।
ক্ষুদ্রাকৃতির কাঠামোর স্থিতিশীল মেশিনিং
এন্ডোস্কোপিক সার্জিক্যাল যন্ত্রাংশের সাধারণ কাঠামোগুলোর মধ্যে রয়েছে কানেক্টর, স্লিভ, পজিশনিং কম্পোনেন্ট, গ্রিপিং কম্পোনেন্ট, লেন্স মাউন্টিং স্ট্রাকচার, গাইড কম্পোনেন্ট এবং বিভিন্ন নন-স্ট্যান্ডার্ড ছোট ধাতব অংশ। কিছু কম্পোনেন্টের বাইরের ব্যাস ছোট হলেও সেগুলোর ভেতরে ছিদ্র বা ধাপের প্রয়োজন হয়। প্রচলিত মেশিনিং পদ্ধতির জন্য মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমানের মধ্যে ভারসাম্য রক্ষা করা কঠিন হতে পারে। শ্যাফট-টাইপ, স্লিভ-টাইপ এবং নলাকার যন্ত্রাংশের জন্য সিএনসি টার্নিং উপযুক্ত এবং এটি বাইরের ব্যাস, ভেতরের ছিদ্র, প্রান্তের তল, খাঁজ এবং থ্রেডের মতো কাঠামো অবিচ্ছিন্নভাবে সম্পন্ন করতে পারে। সমতল পৃষ্ঠ, অনিয়মিত আকৃতি এবং বহু-দিকীয় ছিদ্রযুক্ত যন্ত্রাংশের জন্য, প্রক্রিয়াটি সম্পন্ন করতে সিএনসি মিলিং বা মাল্টি-অ্যাক্সিস মেশিনিং একত্রিত করা যেতে পারে।
পাতলা দেয়াল, সূক্ষ্ম খাঁজ এবং মাইক্রো-ছিদ্রের জন্য মেশিনিং বল নিয়ন্ত্রণ
সামগ্রিক আকার কমাতে কিছু এন্ডোস্কোপিক কম্পোনেন্টে পাতলা দেয়াল ব্যবহার করা হয়। মেশিনিংয়ের সময় কাটিং ফোর্স খুব বেশি হলে, কম্পোনেন্টটিতে সামান্য বিকৃতি ঘটতে পারে, যা অবশেষে অ্যাসেম্বলিকে প্রভাবিত করতে পারে। তাই, উৎপাদনের আগে কম্পোনেন্টের গঠন অনুযায়ী একটি উপযুক্ত ক্ল্যাম্পিং পদ্ধতি এবং মেশিনিং সিকোয়েন্স নির্বাচন করা প্রয়োজন। উদাহরণস্বরূপ, প্রথমে প্রধান পজিশনিং সারফেসগুলো মেশিনিং করা যেতে পারে, এরপর সূক্ষ্ম কাঠামোগুলো; পাতলা দেয়ালযুক্ত এলাকার জন্য, প্রতি পাসে কাটিংয়ের পরিমাণ কমানো যেতে পারে এবং পরবর্তী প্রক্রিয়াগুলোতে মাত্রিক পুনঃ-পরিদর্শন করা যেতে পারে। সূক্ষ্ম খাঁজ, মাইক্রো-হোল এবং অন্যান্য বৈশিষ্ট্যের জন্য, কাটিংয়ের অবস্থা নিয়ন্ত্রণের পাশাপাশি উপযুক্ত আকারের ছোট টুলও ব্যবহার করা উচিত।
সমাবেশের মাত্রা
এন্ডোস্কোপিক সার্জিক্যাল যন্ত্রাংশ খুব কমই স্বাধীনভাবে ব্যবহৃত হয়। একটি স্লিভকে অন্য একটি উপাদানের সাথে সংযুক্ত করতে হয়, একটি পজিশনিং উপাদানকে তার ইনস্টলেশন অবস্থানে নির্ভুলভাবে প্রবেশ করাতে হয় এবং একটি গ্রিপিং কাঠামোকে মসৃণ চলাচল বজায় রাখতে হয়। তাই, ড্রয়িং-এ দেখানো ছিদ্রের ব্যাস, শ্যাফটের ব্যাস, ক্লিয়ারেন্স, সমাক্ষীয় সম্পর্ক এবং অবস্থানগত মাত্রা—এই সবই চূড়ান্ত সংযোজনকে প্রভাবিত করতে পারে। মেশিনিং করার আগে এই গুরুত্বপূর্ণ মাত্রাগুলো শনাক্ত করা গেলে উৎপাদন প্রক্রিয়া আরও স্থিতিশীল হতে পারে।
এন্ডোস্কোপিক যন্ত্রাংশের জন্য কীভাবে একটি সিএনসি মেশিনিং সমাধান তৈরি করা যায়
ইঞ্জিনিয়ারদের প্রথমে যন্ত্রাংশটির কাঠামোগত বৈশিষ্ট্য, উপাদান, টলারেন্স, সারফেস ট্রিটমেন্ট এবং অ্যাসেম্বলির প্রয়োজনীয়তা নিশ্চিত করতে হবে এবং তারপরে টার্নিং, মিলিং, ড্রিলিং, ট্যাপিং বা মাল্টি-অ্যাক্সিস মেশিনিং উপযুক্ত হবে কিনা তা নির্ধারণ করতে হবে। এন্ডোস্কোপিক কম্পোনেন্টগুলো সাধারণত গঠনে তুলনামূলকভাবে কম্প্যাক্ট হয়। যদি মেশিনিং সিকোয়েন্স সঠিকভাবে সাজানো না হয়, তবে এটি টুলের ব্যবহার, ক্ল্যাম্পিং অপারেশনের সংখ্যা এবং পরবর্তী ফিনিশিং কাজের পরিমাণ বাড়িয়ে দিতে পারে। এটি পাতলা দেয়ালের অংশে বিকৃতি, ছিদ্রের অবস্থানের বিচ্যুতি বা অস্থিতিশীল পৃষ্ঠের গুণমানও ঘটাতে পারে। অতএব, আগে থেকে একটি যুক্তিসঙ্গত মেশিনিং রুট তৈরি করা উৎপাদন দক্ষতা বাড়াতে, পুনরায় কাজ করার প্রয়োজনীয়তা কমাতে এবং যন্ত্রাংশগুলো যাতে পরবর্তী অ্যাসেম্বলি ও অ্যাপ্লিকেশনের প্রয়োজনীয়তা পূরণ করে তা নিশ্চিত করতে সাহায্য করতে পারে।
নকশা এবং গুরুত্বপূর্ণ মাত্রা নিশ্চিত করুন
STEP, STP, এবং IGES-এর মতো 3D ফাইল, এবং PDF, DWG, ও DXF-এর মতো ইঞ্জিনিয়ারিং ড্রয়িং পাওয়ার পর, প্রথমে যন্ত্রাংশটির গঠন, উপাদান, মাত্রা, টলারেন্স, পৃষ্ঠের প্রয়োজনীয়তা এবং বিশেষ চিহ্নগুলো পরীক্ষা করা যেতে পারে। অ্যাসেম্বলির অবস্থান এবং গুরুত্বপূর্ণ মাত্রাগুলোর প্রতি বিশেষ মনোযোগ দেওয়া উচিত। সাধারণ বাহ্যিক মাত্রার ক্ষেত্রে, ড্রয়িং অনুযায়ী উৎপাদন চলতে পারে; কিন্তু অ্যাসেম্বলিকে প্রভাবিত করে এমন ছিদ্র, খাঁজ, থ্রেড এবং পজিশনিং সারফেসগুলোকে প্রোডাকশন প্ল্যানে আলাদাভাবে চিহ্নিত করা উচিত এবং সেই অনুযায়ী পরিদর্শন পদ্ধতির ব্যবস্থা করা উচিত।
গঠন অনুযায়ী মেশিনিং পদ্ধতি নির্বাচন করুন
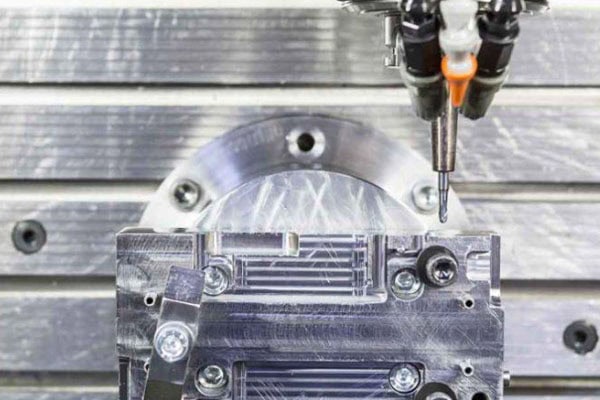
বিভিন্ন যন্ত্রাংশের জন্য বিভিন্ন মেশিনিং সরঞ্জাম উপযুক্ত। সাধারণত নলাকার যন্ত্রাংশের জন্য প্রথমে সিএনসি টার্নিং বিবেচনা করা যেতে পারে; জটিল সমতল পৃষ্ঠ এবং স্থানিক রূপরেখা যুক্ত যন্ত্রাংশ সিএনসি মিলিং ব্যবহার করে মেশিনিং করা যায়; যদি কাঠামোটিতে একাধিক দিকে জটিল বৈশিষ্ট্য থাকে, তবে ক্ল্যাম্পিং অপারেশনের সংখ্যা কমাতে ৫-অক্ষ সিএনসি মেশিনিং ব্যবহার করা যেতে পারে। TiRapid ওয়েবসাইটটি সিএনসি মিলিং, সিএনসি টার্নিং, ৫-অক্ষ সিএনসি মেশিনিং এবং মাইক্রো-মেশিনিং পরিষেবা প্রদান করে, যার ফলে যন্ত্রাংশের কাঠামো অনুযায়ী মেশিনিং প্রক্রিয়া নির্বাচন করা যায়।
| যন্ত্রাংশের কাঠামো এবং মূল নিয়ন্ত্রণের জন্য সাধারণ মেশিনিং পদ্ধতি | ||
| হাতা, শ্যাফটের অংশ | সিএনসি বাঁক | বাইরের ব্যাস, ভিতরের ছিদ্র, সমকেন্দ্রিকতা |
| ছোট আবাসন | CNC মিল | ছিদ্রের অবস্থান, সমতল পৃষ্ঠ, দেয়ালের পুরুত্ব |
| অনিয়মিত সংযোগকারী | ৩-অক্ষ/৫-অক্ষ মিলিং | কনট্যুর, অবস্থানগত মাত্রা |
| সূক্ষ্ম খাঁজ এবং ছিদ্রযুক্ত অংশগুলি | মাইক্রো সিএনসি মেশিনিং | খাঁজের প্রস্থ, ছিদ্রের ব্যাস, বারের |
| থ্রেডযুক্ত সংযোগ অংশ | টার্নিং/মিলিং/ট্যাপিং | থ্রেডের মাত্রা, সঙ্গম কর্মক্ষমতা |
মেশিনিং প্রক্রিয়ায় পরিদর্শনকে একীভূত করুন
সমস্ত মেশিনিং সম্পন্ন হওয়ার পরেই এন্ডোস্কোপিক কম্পোনেন্টগুলো পরিদর্শনের জন্য উপযুক্ত নয়। সময়মতো মাত্রাগত বিচ্যুতি শনাক্ত করতে এবং মেশিনিং প্রক্রিয়া চালিয়ে যাওয়ার কারণে সৃষ্ট উপকরণ ও সময়ের অপচয় এড়াতে, আধা-সমাপ্ত পর্যায়েই গুরুত্বপূর্ণ মাত্রাগুলো পরীক্ষা করা যেতে পারে। সাধারণ পরিদর্শনগুলোর মধ্যে থাকতে পারে মাত্রাগত পরিমাপ, ছিদ্রের ব্যাস পরিদর্শন, থ্রেড পরিদর্শন, চাক্ষুষ পরিদর্শন এবং সিএমএম (CMM) পরিদর্শন। TiRapid ওয়েবসাইটে এর সিএমএম (CMM) পরিদর্শন ক্ষমতা এবং নির্ভুল সিএনসি (CNC) যন্ত্রাংশের মান নিয়ন্ত্রণে এর ব্যবহার সম্পর্কে বর্ণনা করা হয়েছে। উচ্চতর প্রয়োজনীয়তা সম্পন্ন প্রকল্পগুলোর জন্য, গ্রাহকের ড্রয়িং অনুযায়ী সংশ্লিষ্ট মাত্রাগত পরিদর্শনের রেকর্ডও সরবরাহ করা যেতে পারে, যা ইঞ্জিনিয়ারিং এবং প্রকিউরমেন্ট টিমের জন্য যন্ত্রাংশগুলো ড্রয়িংয়ের প্রয়োজনীয়তা পূরণ করছে কিনা তা নিশ্চিত করা সহজ করে তোলে।
এন্ডোস্কোপিক সার্জিক্যাল যন্ত্রাংশের জন্য উপকরণ এবং পৃষ্ঠতল প্রক্রিয়াকরণ পদ্ধতি নির্বাচন করার উপায়
উপাদান নির্বাচন সরাসরি মেশিনিংয়ের জটিলতা, যন্ত্রাংশের শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা এবং পরবর্তী প্রক্রিয়াকরণ পদ্ধতিকে প্রভাবিত করে। যন্ত্রাংশের প্রয়োগ, সংস্পর্শ পরিবেশ, অ্যাসেম্বলির প্রয়োজনীয়তা এবং গ্রাহক কর্তৃক প্রদত্ত ইঞ্জিনিয়ারিং স্পেসিফিকেশনের উপর ভিত্তি করে প্রকৃত উপাদান নির্বাচন নির্ধারণ করা প্রয়োজন। নির্বাচন শুধুমাত্র মূল্যের উপর ভিত্তি করে করা উচিত নয়। এন্ডোস্কোপিক সার্জিক্যাল যন্ত্রাংশের ক্ষেত্রে, উপাদানের জৈব-সামঞ্জস্যতা, উচ্চ-তাপমাত্রা প্রতিরোধ ক্ষমতা, পরিষ্কার ও জীবাণুমুক্তকরণ প্রতিরোধ ক্ষমতা এবং দীর্ঘমেয়াদী ব্যবহারে মাত্রিক স্থিতিশীলতাও বিবেচনা করা উচিত। বিভিন্ন উপাদানের জন্য কাটিং স্পিড, টুলের ক্ষয়, পৃষ্ঠের অমসৃণতা এবং বিকৃতি নিয়ন্ত্রণের ক্ষেত্রে ভিন্ন ভিন্ন প্রয়োজনীয়তা থাকে, তাই নকশা পর্যায়েই এগুলি আগে থেকে মূল্যায়ন করা প্রয়োজন। সঠিক উপাদান নির্বাচন কেবল মেশিনিংয়ের দক্ষতাই বাড়ায় না, বরং পরবর্তী অ্যাসেম্বলি, সারফেস ট্রিটমেন্ট এবং গুণমান পরিদর্শনের সময়কার সমস্যাও হ্রাস করে।
সূক্ষ্ম কাঠামোগত যন্ত্রাংশের জন্য স্টেইনলেস স্টিল উপযুক্ত।
316L-এর মতো স্টেইনলেস স্টিল সাধারণত চিকিৎসা যন্ত্রপাতির উপাদান তৈরিতে ব্যবহৃত হয় এবং এটি ভালো ক্ষয় প্রতিরোধ ক্ষমতা ও যান্ত্রিক বৈশিষ্ট্য প্রদান করে। নির্দিষ্ট নকশা অনুযায়ী স্লিভ, কানেক্টর, গ্রিপিং কম্পোনেন্ট, স্ট্রাকচারাল সাপোর্ট এবং অন্যান্য অংশের জন্য স্টেইনলেস স্টিল বিবেচনা করা যেতে পারে। তবে, সাধারণ অ্যালুমিনিয়ামের তুলনায় স্টেইনলেস স্টিলের কাঠিন্য সাধারণত বেশি এবং এর মেশিনিং করাও অধিক কঠিন। তাই প্রক্রিয়াকরণের সময় টুলের ক্ষয়, কাটিংয়ের তাপ এবং মেশিনিংয়ের ফলে সৃষ্ট বিকৃতি নিয়ন্ত্রণ করা প্রয়োজন।
বিশেষ কাঠামোর জন্য টাইটানিয়াম সংকর ধাতু এবং প্রকৌশল প্লাস্টিক
টাইটানিয়াম সংকর ধাতু উচ্চ শক্তি এবং তুলনামূলকভাবে কম ওজন প্রদান করে এবং নির্দিষ্ট কিছু চিকিৎসা যন্ত্রের কাঠামোতে এর প্রয়োগ রয়েছে। PEEK-এর মতো ইঞ্জিনিয়ারিং প্লাস্টিক তাপ প্রতিরোধ ক্ষমতা এবং রাসায়নিক মাধ্যমের প্রতিরোধের মতো বৈশিষ্ট্য প্রদান করে এবং নির্দিষ্ট অন্তরক, সহায়ক বা কাঠামোগত উপাদান হিসেবে ব্যবহার করা যেতে পারে। এটি মনে রাখা উচিত যে শুধুমাত্র উপাদানের নাম থেকেই বোঝা যায় না যে কোনো উপাদান চিকিৎসাগতভাবে ব্যবহার করা যাবে। চিকিৎসা যন্ত্রটির নকশা এবং নিয়ন্ত্রক প্রয়োজনীয়তা অনুসারে চূড়ান্ত উপাদানের গ্রেড, পৃষ্ঠতল প্রক্রিয়াকরণ, পরিষ্কারের প্রয়োজনীয়তা এবং প্রয়োগের পরিবেশ নিশ্চিত করা উচিত।
প্রয়োগক্ষেত্র অনুযায়ী পৃষ্ঠের গুণমান নির্ধারণ করা প্রয়োজন।
মেশিনিংয়ের পরে, যন্ত্রাংশগুলিতে ডিবারিং, পলিশিং, প্যাসিভেশন, ইলেক্ট্রোপলিশিং বা অন্যান্য নির্দিষ্ট প্রক্রিয়াকরণের প্রয়োজন হতে পারে। এন্ডোস্কোপিক সার্জিক্যাল যন্ত্রাংশের ক্ষেত্রে, প্রান্তের অবশিষ্ট বুর অ্যাসেম্বলি এবং ব্যবহারে প্রভাব ফেলতে পারে, তাই ধারালো প্রান্তগুলি অপসারণ করা সাধারণত মেশিনিংয়ের প্রয়োজনীয়তার মধ্যে অন্তর্ভুক্ত করা প্রয়োজন। সারফেস ট্রিটমেন্টও মাত্রাকে প্রভাবিত করতে পারে। পোস্ট-প্রসেসিংয়ের পরে যদি কোনো ছিদ্র বা সংযোগকারী পৃষ্ঠের মাত্রা পরিবর্তিত হয়, তবে অ্যাসেম্বলি ক্লিয়ারেন্সও পরিবর্তিত হতে পারে। অতএব, উৎপাদনের আগে সারফেস ট্রিটমেন্টের প্রয়োজনীয়তা নিশ্চিত করা প্রয়োজন এবং সম্পর্কিত মাত্রাগত পরিবর্তনগুলি ডাইমেনশনাল কন্ট্রোলে অন্তর্ভুক্ত করা উচিত।
TiRapid কাস্টম এন্ডোস্কোপিক যন্ত্রাংশ উৎপাদন প্রক্রিয়া
এন্ডোস্কোপিক সার্জিক্যাল যন্ত্রাংশের কাস্টমাইজড উৎপাদন একটি ইঞ্জিনিয়ারিং ফাইলের মাধ্যমে শুরু হতে পারে এবং তারপর প্রক্রিয়া মূল্যায়ন, প্রোটোটাইপ মেশিনিং, পরিদর্শন এবং ব্যাচ উৎপাদনের মধ্য দিয়ে অগ্রসর হতে পারে। ইঞ্জিনিয়ারিং টিম প্রথমে ৩ডি মডেল, ২ডি ড্রয়িং, উপাদান, টলারেন্স এবং সারফেস ট্রিটমেন্টের প্রয়োজনীয়তা বিশ্লেষণ করে নির্ধারণ করে যে যন্ত্রাংশটি মেশিনিংয়ের জন্য উপযুক্ত কিনা এবং পাতলা দেয়াল, গভীর গর্ত, সূক্ষ্ম খাঁজ বা জটিল অ্যাসেম্বলি কাঠামোর কারণে সৃষ্ট সম্ভাব্য সমস্যাগুলো চিহ্নিত করে। এরপর মাত্রা, বাহ্যিক রূপ এবং অ্যাসেম্বলির কার্যকারিতা যাচাই করার জন্য প্রোটোটাইপ মেশিনিং করা হয়। পরিদর্শনের ফলাফলের উপর ভিত্তি করে, ছোট বা ব্যাচ উৎপাদনে যাওয়ার আগে মেশিনিং প্যারামিটারগুলো অপ্টিমাইজ করা যেতে পারে। এই প্রক্রিয়াটি পুনরায় কাজ করার ঝুঁকি কমাতে পারে এবং গ্রাহকদের আনুষ্ঠানিক গণ-উৎপাদনের আগে যন্ত্রাংশের কার্যকারিতা ও প্রয়োগের ফলাফল নিশ্চিত করার সুযোগ দেয়।
অঙ্কন মূল্যায়ন এবং ডিএফএম সুপারিশ
গ্রাহকরা CAD ফাইল এবং ইঞ্জিনিয়ারিং ড্রয়িং জমা দেওয়ার পর, TiRapid যন্ত্রাংশের গঠন অনুযায়ী DFM চেক করতে পারে, যার মধ্যে ছিদ্রের অবস্থান, দেয়ালের পুরুত্ব, টুলের প্রবেশগম্যতা, মেশিনিং ক্রম এবং উপাদান নির্বাচন অন্তর্ভুক্ত থাকে। যদি কোনো নির্দিষ্ট বৈশিষ্ট্য মেশিনিংয়ের জটিলতা বাড়িয়ে দিতে পারে, তবে মেশিনিং সম্পন্ন হওয়া পর্যন্ত অপেক্ষা না করে উৎপাদনের আগেই পরিবর্তনের পরামর্শ দেওয়া যেতে পারে। দ্রুত উন্নয়নের প্রয়োজন এমন চিকিৎসা সরঞ্জাম প্রকল্পের জন্য, এই আগাম যোগাযোগ বারবার প্রোটোটাইপিং কমাতে পারে।
প্রোটোটাইপ মেশিনিং এবং মাত্রিক যাচাইকরণ
প্রক্রিয়াটি নিশ্চিত হওয়ার পর, প্রকল্পটি প্রোটোটাইপ মেশিনিং পর্যায়ে প্রবেশ করে। প্রোটোটাইপের উদ্দেশ্য শুধু বাহ্যিক রূপ যাচাই করাই নয়, বরং এর সংযোজন, চলাচল, মাত্রা এবং নকশার কার্যকারিতাও পরীক্ষা করা। উদাহরণস্বরূপ, একটি এন্ডোস্কোপিক গ্রিপিং অ্যাসেম্বলির জন্য একটি কানেক্টর মেশিনিং করার পর, ছিদ্রের অবস্থান সঠিক আছে কিনা, থ্রেডগুলো মসৃণভাবে কাজ করছে কিনা এবং চলমান উপাদানগুলোর মধ্যে কোনো প্রতিবন্ধকতা আছে কিনা তা যাচাই করার জন্য এটিকে সংশ্লিষ্ট কাঠামোর সাথে সংযোজন করতে হয়। প্রোটোটাইপ অনুমোদনের পর, বাস্তব প্রতিক্রিয়ার ভিত্তিতে উৎপাদনের প্যারামিটারগুলো সামঞ্জস্য করা যেতে পারে।
স্বল্প পরিমাণে উৎপাদন এবং গুণমান নিয়ন্ত্রণ
প্রোটোটাইপগুলো পরিদর্শনে উত্তীর্ণ হওয়ার পর, প্রকল্পের প্রয়োজন অনুযায়ী স্বল্প পরিমাণে উৎপাদনের ব্যবস্থা করা যেতে পারে। স্বল্প পরিমাণে উৎপাদনের পর্যায়ে মূল উদ্দেশ্য হলো শুধুমাত্র মেশিনিং গতি না বাড়িয়ে প্রতিটি উপাদানের মাত্রাগত সামঞ্জস্য বজায় রাখা। একই ব্যাচের যন্ত্রাংশের জন্য, ড্রয়িংয়ের প্রয়োজন অনুসারে নমুনা পরিদর্শন বা শতভাগ পরিদর্শন করা যেতে পারে, যেখানে ছিদ্রের ব্যাস, বাইরের ব্যাস, থ্রেড, গুরুত্বপূর্ণ অবস্থানগত মাত্রা এবং পৃষ্ঠের অবস্থার উপর বিশেষ মনোযোগ দেওয়া হয়। কাঠামোগতভাবে জটিল উপাদানগুলোর ক্ষেত্রে, মাত্রাগত যাচাইকরণে সহায়তার জন্য সিএমএম (CMM)-এর মতো সরঞ্জামও ব্যবহার করা যেতে পারে।
প্যাকেজিং এবং পরবর্তী উৎপাদন সহায়তা
পরিবহনের সময় সূক্ষ্ম ছোট যন্ত্রাংশগুলো আঘাত, আঁচড় বা মিশে যাওয়ার ঝুঁকিতে থাকে, তাই উৎপাদন পরিকল্পনায় প্যাকেজিংকেও অন্তর্ভুক্ত করা প্রয়োজন। পরিদর্শনের পর, যন্ত্রাংশগুলোকে পার্ট নম্বর, পরিমাণ এবং গ্রাহকের প্রয়োজনীয়তা অনুযায়ী শ্রেণিবদ্ধ ও প্যাকেজ করা যেতে পারে। TiRapid শুধুমাত্র CNC মেশিনিংই নয়, শিট মেটাল ফ্যাব্রিকেশন এবং 3D প্রিন্টিং পরিষেবাও প্রদান করে, যা প্রোটোটাইপ ও ছোট ব্যাচ থেকে শুরু করে বৃহৎ পরিসরের উৎপাদন পর্যন্ত সহায়তা করে। ওয়েবসাইটটিতে CAD ফাইল সাপোর্ট, অ্যাসেম্বলি, প্রকিউরমেন্ট এবং প্যাকেজিং ডিজাইনের মতো ভ্যালু-অ্যাডেড পরিষেবাগুলোরও বর্ণনা রয়েছে, যা গ্রাহক এবং বিভিন্ন সরবরাহকারীদের মধ্যে বারবার যোগাযোগের প্রয়োজনীয়তা কমাতে পারে।
সচরাচর জিজ্ঞাস্য
এন্ডোস্কোপিক সার্জিক্যাল যন্ত্রাংশ কি অল্প পরিমাণে তৈরি করা যায়?
হ্যাঁ। নতুন পণ্য উন্নয়নের ক্ষেত্রে, পরবর্তী ব্যাচ উৎপাদনে যাওয়ার আগে মাপ ও অ্যাসেম্বলির কার্যকারিতা যাচাই করার জন্য প্রথমে একক বা অল্প পরিমাণে প্রোটোটাইপ মেশিনিং করা যেতে পারে। এর ফলে ডিজাইন পুরোপুরি নিশ্চিত হওয়ার আগেই বড় ধরনের বিনিয়োগ কমানো সম্ভব।
সিএনসি মেশিনিং কি খুব ছোট এন্ডোস্কোপিক যন্ত্রাংশ তৈরি করতে পারে?
সম্ভাব্যতা নির্ধারণের জন্য নির্দিষ্ট নকশাটি মূল্যায়ন করা যেতে পারে। যন্ত্রাংশের মাত্রা, ছিদ্রের ব্যাস, খাঁজের প্রস্থ, দেয়ালের পুরুত্ব, উপাদান এবং সহনশীলতা—এই সবই মেশিনিং পদ্ধতিকে প্রভাবিত করতে পারে। তুলনামূলকভাবে ছোট যন্ত্রাংশের ক্ষেত্রে, উপযুক্ত সরঞ্জাম, যন্ত্রপাতি এবং মেশিনিং সমাধান নির্ধারণের জন্য মূল্য উদ্ধৃতির আগে একটি প্রকৌশলগত মূল্যায়ন প্রয়োজন।
এন্ডোস্কোপিক যন্ত্রাংশের জন্য সাধারণত কী কী তথ্যের প্রয়োজন হয়?
সাধারণত STEP এবং STP-এর মতো 3D ফাইলের সাথে মাত্রিক ও টলারেন্সের প্রয়োজনীয়তা সম্বলিত ইঞ্জিনিয়ারিং ড্রয়িং সরবরাহ করার পরামর্শ দেওয়া হয়। যদি এর সাথে মেটেরিয়াল সার্টিফিকেট, সারফেস ট্রিটমেন্টের প্রয়োজনীয়তা, পরিদর্শন প্রতিবেদন বা প্যাকেজিংয়ের প্রয়োজনীয়তাও থাকে, তবে সেগুলো একসাথে সরবরাহ করা যেতে পারে। আরও সম্পূর্ণ তথ্য সাধারণত আরও নির্ভুল ইঞ্জিনিয়ারিং মূল্যায়ন এবং মূল্য উদ্ধৃতির সুযোগ করে দেয়।
ব্যাচ মেশিনিংয়ের আগে কি প্রোটোটাইপ তৈরি করা যায়?
হ্যাঁ। চিকিৎসা যন্ত্রাংশের উপাদান তৈরির সময় প্রোটোটাইপ যাচাইকরণ একটি প্রচলিত উৎপাদন পদ্ধতি। ছোট পরিসরে উৎপাদনে যাওয়ার আগেই প্রোটোটাইপগুলো মাত্রিক, সংযোজনগত বা কাঠামোগত সমস্যাগুলো শনাক্ত করতে সাহায্য করে, যা ব্যাচ মেশিনিংয়ের পরে পুনরায় কাজ করার প্রয়োজনীয়তা কমাতে সহায়ক হয়।
সিএনসি মেশিনিংয়ের সুবিধা হলো, গ্রাহকদের বিদ্যমান পণ্যের সাথে সামঞ্জস্য রেখে তাদের ডিজাইন পরিবর্তন করার প্রয়োজন ছাড়াই নির্দিষ্ট ড্রয়িং অনুযায়ী নন-স্ট্যান্ডার্ড যন্ত্রাংশ তৈরি করা যায়। যে পণ্যগুলো এখনও প্রাথমিক উন্নয়ন পর্যায়ে রয়েছে, সেগুলোর ক্ষেত্রে পরিমাণ বাড়ানোর আগে যন্ত্রাংশগুলো সঠিকভাবে ইনস্টল করা যাবে কিনা তা নিশ্চিত করার জন্য প্রথমে অল্প সংখ্যক প্রোটোটাইপ তৈরি করা যেতে পারে। যে প্রকল্পগুলো ইতোমধ্যে উৎপাদনে চলে গেছে, সেগুলোর ক্ষেত্রে প্রকৃত প্রয়োজন অনুযায়ী ছোট বা বড় ব্যাচে মেশিনিংয়ের ব্যবস্থা করা যেতে পারে। আপনার কাছে যদি এন্ডোস্কোপিক যন্ত্রাংশের জন্য STEP, STP, PDF বা অন্যান্য ইঞ্জিনিয়ারিং ফাইল থাকে, তবে আপনি সেগুলো সরাসরি TiRapid-কে পাঠাতে পারেন। ইঞ্জিনিয়াররা প্রথমে যন্ত্রাংশের গঠন এবং মেশিনিংয়ের প্রয়োজনীয়তা পর্যালোচনা করে উপযুক্ত উৎপাদন সুপারিশ এবং একটি মূল্যতালিকা প্রদান করতে পারেন। এটি ড্রয়িং থেকে শুরু করে চূড়ান্ত পণ্য পর্যন্ত প্রক্রিয়াটিকে আরও স্বচ্ছ করে তোলে এবং সম্ভাব্য মেশিনিং সমস্যাগুলো আগে থেকেই চিহ্নিত করা সহজ করে। নির্ভুল সিএনসি যন্ত্রাংশের প্রয়োজন এমন এন্ডোস্কোপিক যন্ত্রপাতির প্রকল্পের জন্য, ইঞ্জিনিয়ারিং যোগাযোগ, মেশিনিং, পরিদর্শন এবং পরবর্তী ডেলিভারি পরিচালনা করতে সক্ষম এমন একজন প্রস্তুতকারক নির্বাচন করলে মধ্যবর্তী ধাপগুলো কমে যায় এবং প্রকল্পের বাস্তবায়ন আরও কার্যকর হয়।
ই-মেইল: projects@tirapid.com
ফোন: + 86 760 8999 8536
















