
ইঞ্জিনিয়ারিং এবং ম্যানুফ্যাকচারিং-এ কাউন্টারসিঙ্ক হোল ব্যাপকভাবে ব্যবহৃত হয়, যখন কোনো স্ক্রু বা ফাস্টেনারকে যন্ত্রাংশের পৃষ্ঠের সাথে সমানভাবে বা তার নিচে বসাতে হয়। এগুলি ধাতব উপাদান, প্লাস্টিকের অংশ এবং অ্যাসেম্বল করা পণ্যে সচরাচর দেখা যায়, যেখানে বাহ্যিক সৌন্দর্য, সঠিক মাপ এবং নিরাপত্তা গুরুত্বপূর্ণ। সাধারণ হোলের তুলনায়, কাউন্টারসিঙ্ক হোল অ্যাসেম্বলির মান উন্নত করতে পারে এবং একটি পরিচ্ছন্ন ফিনিশড পৃষ্ঠ তৈরি করতে পারে।
কাউন্টারসিঙ্ক হোল কী এবং কীভাবে এগুলো ব্যবহার করা হয় তা বুঝতে পারলে যন্ত্রাংশের নকশা এবং অ্যাসেম্বলির মান উন্নত করা যায়। এই প্রবন্ধে আমরা এর মৌলিক গঠন, সাধারণ ব্যবহার এবং নকশার ক্ষেত্রে গুরুত্বপূর্ণ বিবেচ্য বিষয়গুলো ব্যাখ্যা করব।
কাউন্টারসিঙ্ক হোল বলতে কী বোঝায়?
কাউন্টারসিঙ্ক হোল হলো ড্রিল করা ছিদ্রের মুখে তৈরি করা একটি শঙ্কু আকৃতির খাঁজ, যার ফলে একটি ফ্ল্যাট-হেড স্ক্রু বা ফাস্টেনার কোনো যন্ত্রাংশের পৃষ্ঠের সাথে সমানভাবে বা সামান্য নিচে বসতে পারে। এটি সাধারণত মেশিনিং, শিট মেটাল ফ্যাব্রিকেশন, কাঠের কাজ এবং পণ্য অ্যাসেম্বলিতে ব্যবহৃত হয়, যেখানে একটি মসৃণ পৃষ্ঠ এবং সুরক্ষিত বন্ধন গুরুত্বপূর্ণ।
একটি কাউন্টারসিঙ্ক হোলের আকৃতি সাধারণত এর উপরের ব্যাস এবং অন্তর্ভুক্ত কোণ দ্বারা নির্ধারিত হয়। সাধারণ কাউন্টারসিঙ্ক কোণগুলোর মধ্যে ইঞ্চি-ভিত্তিক ফাস্টেনারের জন্য ৮২° এবং মেট্রিক ফাস্টেনারের জন্য ৯০° অন্তর্ভুক্ত। কিছু বিশেষ ক্ষেত্রে ১০০° কাউন্টারসিঙ্কও ব্যবহৃত হয়। সঠিক ফিট, লোড বন্টন এবং চূড়ান্ত রূপের জন্য ফাস্টেনার হেডের সাথে হোলের কোণ মেলানো গুরুত্বপূর্ণ।
কাউন্টারসিঙ্ক হোল ব্যাপকভাবে ব্যবহৃত হয় কারণ এগুলো কার্যকারিতা এবং সৌন্দর্য উভয়ই উন্নত করে। এগুলো ফাস্টেনারের মাথা বাইরে বেরিয়ে থাকা কমাতে, অ্যাসেম্বলির জন্য প্রয়োজনীয় ফাঁকা জায়গা বাড়াতে এবং একটি মসৃণ ও নিখুঁত পৃষ্ঠ তৈরি করতে সাহায্য করে। অনেক সিএনসি মেশিনিং এবং ইঞ্জিনিয়ারিং অ্যাপ্লিকেশনে, এগুলো আরও ভালো অ্যালাইনমেন্ট, ফাস্টেনিংয়ের মান এবং পণ্যের সার্বিক নির্ভরযোগ্যতা বাড়াতেও সহায়তা করে।
কাউন্টারসিঙ্ক হোল কেন ব্যবহার করা হয়?
কাউন্টারসিঙ্ক হোল ব্যবহার করা হয় যাতে ফ্ল্যাট-হেড স্ক্রু বা ফাস্টেনার কোনো যন্ত্রাংশের পৃষ্ঠের সাথে সমানভাবে বা সামান্য নিচে বসতে পারে। এটি একটি মসৃণ পৃষ্ঠতল তৈরি করতে সাহায্য করে এবং বেরিয়ে থাকা ফাস্টেনারের মাথার কারণে সৃষ্ট প্রতিবন্ধকতা কমায়। অনেক পণ্যের ক্ষেত্রে, এটি কার্যকারিতা এবং বাহ্যিক সৌন্দর্য উভয়ের জন্যই গুরুত্বপূর্ণ।
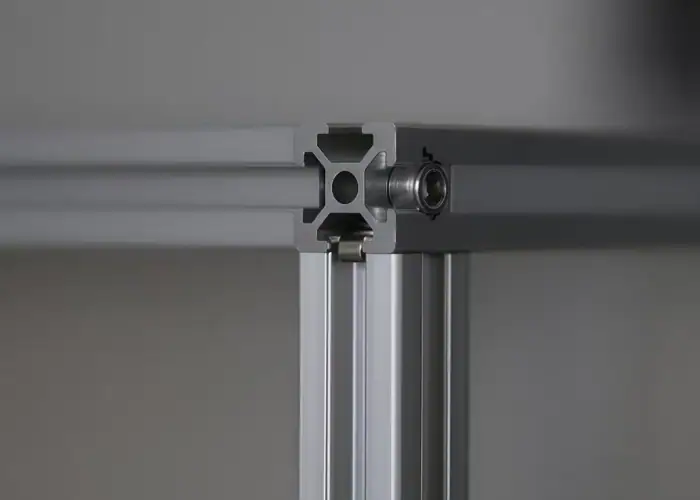
এগুলো অ্যাসেম্বলির মান ও নিরাপত্তা উন্নত করতেও ব্যবহৃত হয়। একটি ফ্লাশ ফাস্টেনার আটকে যাওয়া কমাতে, যন্ত্রাংশের ক্লিয়ারেন্স বাড়াতে এবং উপাদানগুলোকে একসাথে ফিট করা সহজ করে তোলে। যেসব ক্ষেত্রে যন্ত্রাংশ স্লাইড করে, একটির উপর আরেকটি থাকে বা অন্য পৃষ্ঠের সংস্পর্শে আসে, সেখানে কাউন্টারসিঙ্ক হোল বাধা সৃষ্টি এবং পৃষ্ঠের ক্ষতি প্রতিরোধ করতে সাহায্য করে।
ইঞ্জিনিয়ারিং এবং ম্যানুফ্যাকচারিং-এ প্রায়শই কাউন্টারসিঙ্ক হোল বেছে নেওয়া হয়, কারণ এগুলো আরও পরিচ্ছন্ন ডিজাইন এবং নির্ভরযোগ্য সংযোগে সহায়তা করে। সিএনসি মেশিনে তৈরি যন্ত্রাংশ, শিট মেটালের উপাদান, ভোগ্যপণ্য এবং মেকানিক্যাল অ্যাসেম্বলিতে এগুলোর ব্যাপক ব্যবহার রয়েছে, যেখানে একটি পরিচ্ছন্ন পৃষ্ঠতল, নিখুঁত ফিট এবং স্থিতিশীল সংযোগ প্রয়োজন।
কাউন্টারসিঙ্ক হোল ব্যবহারের আরেকটি গুরুত্বপূর্ণ কারণ হলো পণ্যের সামগ্রিক সামঞ্জস্য উন্নত করা। যখন স্ক্রু-এর মাথা কাউন্টারসিঙ্ক করা অংশে সঠিকভাবে বসে, তখন আটকানোর অবস্থান আরও স্থিতিশীল এবং দেখতে একই রকম হয়। এটি বিশেষ করে সূক্ষ্ম যন্ত্রাংশ এবং উচ্চ-মানের পণ্যের ক্ষেত্রে উপযোগী, যেখানে বাহ্যিক রূপ, সঠিক মাপ এবং বারবার একই রকমভাবে জোড়া লাগানোর বিষয়টি গুরুত্বপূর্ণ।
কাউন্টারসিঙ্ক হোল তৈরি করতে কী কী মেশিনিং পদ্ধতি ব্যবহার করা যেতে পারে?
উপাদান, যন্ত্রাংশের আকৃতি, নির্ভুলতার প্রয়োজনীয়তা এবং উৎপাদনের পরিমাণের উপর নির্ভর করে বিভিন্ন মেশিনিং পদ্ধতির মাধ্যমে কাউন্টারসিঙ্ক হোল তৈরি করা যেতে পারে। সাধারণ প্রয়োগের ক্ষেত্রে, এগুলি সাধারণ ড্রিলিং টুল দিয়ে তৈরি করা যায়, অন্যদিকে সূক্ষ্ম উৎপাদনের ক্ষেত্রে এগুলি প্রায়শই সিএনসি মেশিনিং বা অন্যান্য নিয়ন্ত্রিত প্রক্রিয়ার মাধ্যমে তৈরি করা হয়। সঠিক পদ্ধতি নির্বাচন করলে হোলের গুণমান, ফাস্টেনারের সঠিক সংস্থাপন এবং মেশিনিং দক্ষতা উন্নত হয়।
CNC মিল
কাউন্টারসিঙ্ক হোল মেশিনিং করার জন্য সিএনসি মিলিং আরেকটি প্রচলিত পদ্ধতি, বিশেষ করে যখন যন্ত্রাংশটিতে এমন একাধিক বৈশিষ্ট্য থাকে যা একটি সেটআপেই সম্পন্ন করতে হয়। এটি প্রায়শই নির্ভুলভাবে মেশিনিং করা যন্ত্রাংশে ব্যবহৃত হয়, যেখানে অবস্থানগত নির্ভুলতা, পৃষ্ঠের গুণমান এবং বৈশিষ্ট্যের সমন্বয় গুরুত্বপূর্ণ।
- সাধারণত ব্যবহৃত হয় CNC মিল হাউজিং, ব্লক, মাউন্টিং প্লেট এবং কাস্টম সিএনসি উপাদানের জন্য
- একই সেটআপে পকেট, স্লট, প্যাঁচযুক্ত ছিদ্র এবং কাউন্টারসিঙ্ক বৈশিষ্ট্যযুক্ত যন্ত্রাংশের জন্য উপযুক্ত।
- বৈশিষ্ট্য নিয়ন্ত্রণ এবং যন্ত্রাংশ পরিচালনায় আরও ভালো নমনীয়তা প্রদান করে
- পুনঃস্থাপন ত্রুটি হ্রাস করে মেশিনিং দক্ষতা উন্নত করতে সাহায্য করে।
- আরও জটিল জ্যামিতির সূক্ষ্ম যন্ত্রাংশের জন্য এটি ভালোভাবে কাজ করে।
সিএনসি বাঁক
টার্নিং ব্যবহার করে কাউন্টারসিঙ্ক হোলও তৈরি করা যায়, প্রধানত গোলাকার অংশ বা শ্যাফট-জাতীয় যন্ত্রাংশে। লেদ অপারেশনে, কাউন্টারসিঙ্ক বৈশিষ্ট্যগুলো সাধারণত যন্ত্রাংশটির কেন্দ্র অক্ষ বরাবর মেশিনিং করা হয়, যা এটিকে ঘূর্ণনশীল যন্ত্রাংশের জন্য একটি বাস্তবসম্মত বিকল্প করে তোলে।
- সাধারণত ব্যবহৃত হয় সিএনসি টার্নিং শ্যাফট, বুশিং, স্লিভ এবং অনুরূপ গোলাকার যন্ত্রাংশের জন্য
- টার্নড পার্টসের সেন্টারলাইন কাউন্টারসিঙ্ক ফিচারের জন্য সবচেয়ে উপযুক্ত।
- ডায়ামিটার টার্নিং-এর সাথে একই সেটআপে কাউন্টারসিঙ্ক মেশিনিং করার সুযোগ দেয়।
- কেন্দ্রিকতা উন্নত করতে এবং সেটআপের সময় কমাতে সাহায্য করে।
- অক্ষীয় বন্ধন বৈশিষ্ট্য এবং কেন্দ্রীয় ছিদ্রের জন্য কার্যকর
সিএনসি ড্রিলিং
যেসব উৎপাদন পরিবেশে পুনরাবৃত্তিযোগ্যতা এবং কার্যকারিতা গুরুত্বপূর্ণ, সেখানে কাউন্টারসিঙ্ক হোল তৈরির জন্য সিএনসি ড্রিলিং ব্যাপকভাবে ব্যবহৃত হয়। এটি বিশেষত একাধিক হোল প্যাটার্নযুক্ত যন্ত্রাংশ, অধিক পরিমাণে উৎপাদন এবং এমন সব অ্যাপ্লিকেশনের জন্য উপযুক্ত যেখানে স্থিতিশীল কাউন্টারসিঙ্ক গভীরতা ও হোলের অবস্থানের নির্ভুলতা প্রয়োজন।
- সাধারণত প্লেট, প্যানেল, ব্র্যাকেট এবং অ্যাসেম্বলি পার্টসের জন্য ব্যবহৃত হয়।
- পুনরাবৃত্ত ছিদ্র নকশা এবং ব্যাচ উৎপাদনের জন্য উপযুক্ত
- ম্যানুয়াল ড্রিলিংয়ের চেয়ে ভালো ছিদ্র সামঞ্জস্য প্রদান করে।
- অপারেটরের ভিন্নতা কমাতে এবং পরিদর্শনের স্থিতিশীলতা উন্নত করতে সাহায্য করে।
- যখন কাউন্টারসিঙ্কের গভীরতা এবং অবস্থান সামঞ্জস্যপূর্ণ রাখতে হয়, তখন এটি ভালোভাবে কাজ করে।
শীট মেটাল প্রসেসিং
শিট মেটাল ফ্যাব্রিকেশনে, কাউন্টারসিঙ্ক হোল ড্রিলিং, সিএনসি পাঞ্চিংয়ের পর সেকেন্ডারি মেশিনিং, অথবা ফর্মিং অপারেশনের পরে মেশিনিংয়ের মাধ্যমে তৈরি করা যেতে পারে। পাতলা ধাতব অংশে যখন ফ্লাশ স্ক্রু ইনস্টলেশনের প্রয়োজন হয়, তখন এই পদ্ধতিটি প্রায়শই ব্যবহৃত হয়।
- সাধারণত ঘের, ঢাকনা, মাউন্টিং প্লেট এবং কাঠামোগত শিট মেটালের অংশগুলির জন্য ব্যবহৃত হয়।
- যেসব অংশে ফ্লাশ ফাস্টেনার এবং কম পৃষ্ঠতল প্রসারণ প্রয়োজন, সেগুলোর জন্য উপযুক্ত।
- পাঞ্চিংয়ের পরে সেকেন্ডারি মেশিনিংয়ের সাথে একত্রিত করা যেতে পারে।
- সতর্ক নিয়ন্ত্রণ প্রয়োজন কারণ শিট মেটালের অংশগুলো প্রায়শই পাতলা হয়।
- গভীরতা এবং ছিদ্রের নকশা অবশ্যই উপাদানের পুরুত্ব এবং সংযোজনের চাহিদার সাথে সামঞ্জস্যপূর্ণ হতে হবে।
ম্যানুয়াল মেশিনিং
প্রোটোটাইপের কাজ, মেরামতের কাজ, বিশেষ পরিবর্তন এবং অল্প পরিমাণে উৎপাদনের ক্ষেত্রে কাউন্টারসিঙ্ক হোল করার জন্য এখনও হাতে মেশিনিং করা হয়। সাধারণ যন্ত্রাংশের জন্য, যেখানে নিখুঁত মাপের মাপ প্রধান অগ্রাধিকার নয়, সেখানে কাউন্টারসিঙ্ক টুলসহ একটি হ্যান্ড ড্রিল বা ড্রিল প্রেসই যথেষ্ট হতে পারে।
- সাধারণত প্রোটোটাইপিং, মেরামত কাজ এবং ওয়ার্কশপ সমন্বয়ের জন্য ব্যবহৃত হয়
- সরল যন্ত্রাংশ এবং স্বল্প-পরিমাণ প্রয়োগের জন্য উপযুক্ত।
- বেসিক কাউন্টারসিঙ্ক মেশিনিংয়ের জন্য নমনীয় এবং সহজলভ্য
- ছোট কাজের জন্য সিএনসি পদ্ধতির চেয়ে কম খরচ
- সাধারণত সিএনসি-নিয়ন্ত্রিত প্রক্রিয়াগুলির তুলনায় নির্ভুলতা এবং সামঞ্জস্য কম থাকে।
কাউন্টারসিঙ্ক হোল কীভাবে ড্রিল করতে হয়?
কাউন্টারসিঙ্ক হোল ড্রিল করার ক্ষেত্রে সাধারণত প্রথমে ভিত্তি ছিদ্রটি করা হয় এবং তারপর উপরে একটি শঙ্কু আকৃতির খাঁজ কাটা হয়, যাতে ফাস্টেনারের মাথাটি পৃষ্ঠের সাথে সমানভাবে বা সামান্য নিচে বসতে পারে। একটি পরিষ্কার এবং নির্ভুল ফলাফল পেতে, সঠিক কাউন্টারসিঙ্ক টুল ব্যবহার করা, ছিদ্রের কোণটি ফাস্টেনারের সাথে মেলানো এবং কাটার গভীরতা সাবধানে নিয়ন্ত্রণ করা গুরুত্বপূর্ণ।
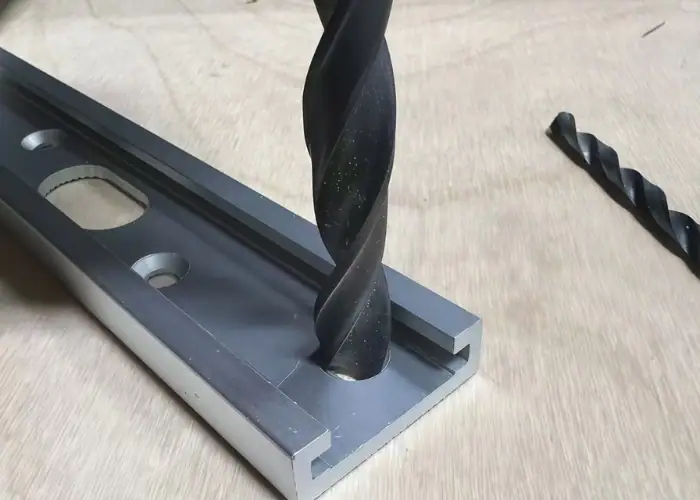
ধাপ ১: পাইলট হোল ড্রিল করুন
প্রথম ধাপ হলো প্রয়োজনীয় ব্যাসে ভিত্তি ছিদ্রটি ড্রিল করা। কাউন্টারসিঙ্ক যোগ করার আগে, ফাস্টেনারের স্পেসিফিকেশন এবং যন্ত্রাংশটির কার্যকরী প্রয়োজনীয়তা অনুসারে এই ছিদ্রটির আকার অবশ্যই সঠিকভাবে করতে হবে। সঠিকভাবে ড্রিল করা একটি পাইলট হোল কাউন্টারসিঙ্ক বৈশিষ্ট্যের ভিত্তি প্রদান করে এবং ফাস্টেনারটি যাতে নিরাপদে ও নির্ভুলভাবে স্থাপন করা যায়, তা নিশ্চিত করতে সাহায্য করে।
পাইলট হোলটি খুব ছোট বা খুব বড় হলে, তা স্ক্রু-এর সঠিক সংস্থাপন এবং সামগ্রিক অ্যাসেম্বলির কার্যকারিতা উভয়কেই প্রভাবিত করতে পারে। এই কারণে, কাউন্টারসিঙ্কিং প্রক্রিয়ায় যাওয়ার আগে পাইলট হোলটি সর্বদা সাবধানে পরীক্ষা করে নেওয়া উচিত।
ধাপ ২: সঠিক কাউন্টারসিঙ্ক টুলটি নির্বাচন করুন
ছিদ্রের উপরের অংশে শঙ্কু আকৃতির খোলা অংশটি কাটার জন্য একটি কাউন্টারসিঙ্ক বিট ব্যবহার করা হয়। ফাস্টেনারটি সঠিকভাবে বসানোর জন্য, টুলের কোণটি স্ক্রু হেডের কোণের সাথে মেলানো উচিত, যেমন ইঞ্চি ফাস্টেনারের জন্য ৮২° বা মেট্রিক ফাস্টেনারের জন্য ৯০°। একটি নিখুঁত এবং স্থিতিশীল ফিটের জন্য সঠিক কোণ মেলানো অপরিহার্য।
টুল নির্বাচনও মেশিনিংয়ের গুণমানকে প্রভাবিত করে। সঠিক কাউন্টারসিঙ্ক টুল ব্যবহার করলে কম্পন কমানো, পৃষ্ঠতলের মসৃণতা উন্নত করা এবং আরও নির্ভুল ছিদ্রের আকার তৈরি করা সম্ভব হয়, বিশেষ করে সেইসব যন্ত্রাংশের ক্ষেত্রে যেগুলোর বাহ্যিক রূপ বা নির্ভুলতার উপর অধিক গুরুত্ব দেওয়া হয়।
ধাপ ৩: কাউন্টারসিঙ্কটি ধীরে ধীরে কাটুন
ঝাঁকুনি, অমসৃণ প্রান্ত বা একবারে অতিরিক্ত উপাদান অপসারণ এড়ানোর জন্য কাউন্টারসিঙ্কটি ধীরে ধীরে এবং সমানভাবে কাটা উচিত। একটি স্থির গতিতে উপাদান সরবরাহ করলে একটি পরিষ্কার পৃষ্ঠ তৈরি হয় এবং তৈরি হওয়া কাউন্টারসিঙ্কটির সামঞ্জস্য উন্নত হয়।
ধীরে ধীরে কাটলে গভীরতা নিয়ন্ত্রণও সহজ হয়। নরম উপকরণ, পাতলা অংশ বা এমন যন্ত্রাংশ নিয়ে কাজ করার সময় এটি বিশেষভাবে গুরুত্বপূর্ণ, যেগুলোর জন্য পরিপাটি চেহারা এবং ফাস্টেনারের স্থিতিশীল সংস্থাপন প্রয়োজন।
ধাপ ৪: ফাস্টেনারের ফিট এবং গভীরতা পরীক্ষা করুন
কাউন্টারসিঙ্ক কাটার পরে, স্ক্রু-এর মাথাটি গর্তে পরীক্ষা করে দেখতে হবে যে এটি প্রয়োজন অনুযায়ী পৃষ্ঠের সাথে সমানভাবে বা সামান্য নিচে বসেছে কিনা। এই ধাপটি কাউন্টারসিঙ্কের গভীরতা সঠিক কিনা এবং ফাস্টেনারটি ঠিকমতো ফিট হয়েছে কিনা তা যাচাই করতে সাহায্য করে।
কাউন্টারসিঙ্ক খুব অগভীর হলে, স্ক্রু-এর মাথা পৃষ্ঠের উপরে বেরিয়ে থাকতে পারে। আবার এটি খুব গভীর হলে, ফাস্টেনারটি বেশি নিচে বসে যেতে পারে এবং ছিদ্রের চারপাশের উপাদানের সাপোর্ট কমিয়ে দিতে পারে, যা দেখতে সুন্দর লাগা এবং আটকানোর কার্যকারিতা উভয়কেই প্রভাবিত করতে পারে।
ধাপ ৫: বুর মসৃণ করুন এবং গর্তটি পরিদর্শন করুন।
চূড়ান্ত ধাপ হলো অমসৃণ প্রান্ত অপসারণ করা এবং তৈরি হওয়া ছিদ্রটি পরিদর্শন করা। কাউন্টারসিঙ্কের চারপাশের অমসৃণ প্রান্ত, ধারালো কিনারা বা পৃষ্ঠের অমসৃণতা ফাস্টেনারের সঠিক অবস্থান, সমাবেশের নিরাপত্তা এবং পণ্যের বাহ্যিক রূপকে প্রভাবিত করতে পারে।
একটি পরিষ্কার কাউন্টারসিঙ্ক প্রান্ত পৃষ্ঠতলের মসৃণতা, ছিদ্রের গুণমান এবং যন্ত্রাংশের সামগ্রিক সামঞ্জস্য উন্নত করতে সাহায্য করে। সূক্ষ্ম বা গ্রাহক-মুখী যন্ত্রাংশের ক্ষেত্রে, কাউন্টারসিঙ্কটি মাত্রাগতভাবে সঠিক এবং দৃশ্যত গ্রহণযোগ্য কিনা তা নিশ্চিত করার জন্য পরিদর্শন বিশেষভাবে গুরুত্বপূর্ণ।
কাউন্টারসিঙ্ক হোল বনাম কাউন্টারবোর হোল
কাউন্টারসিঙ্ক হোল এবং কাউন্টারবোর হোল উভয়ই ফাস্টেনার স্থাপনের জন্য ব্যবহৃত হয়, কিন্তু এদের উদ্দেশ্য ভিন্ন। কাউন্টারসিঙ্ক হোল ফ্ল্যাট-হেড স্ক্রু-এর জন্য ডিজাইন করা হয়, অন্যদিকে কাউন্টারবোর হোল মোটা মাথার স্ক্রু বা বোল্টের জন্য ব্যবহৃত হয়। এই পার্থক্যটি বুঝতে পারলে যন্ত্রাংশের ডিজাইন এবং অ্যাসেম্বলির ফলাফল উন্নত করা যায়।
| বৈশিষ্ট্য | কাউন্টারসিঙ্ক হোল | কাউন্টারবোর হোল |
| আকৃতি | শঙ্কু আকৃতির অবকাশ | নলাকার সমতল-তলযুক্ত অবকাশ |
| প্রধান উদ্দেশ্য | একটি ফ্ল্যাট-হেড স্ক্রুকে পৃষ্ঠতলের সাথে সমানভাবে বা তার নিচে বসতে দেয়। | এর ফলে বোল্ট বা সকেট হেড স্ক্রু পৃষ্ঠের নিচে বসতে পারে। |
| সাধারণ ফাস্টেনার | ফ্ল্যাট-হেড স্ক্রু | সকেট হেড ক্যাপ স্ক্রু, বোল্ট, হেক্স-হেড ফাস্টেনার |
| নিচের আকৃতি | কোনাচে | ফ্ল্যাট |
| সাধারণ কোণ / মাত্রা | সাধারণত ৮২°, ৯০° বা ১০০° | কোণের পরিবর্তে ব্যাস এবং গভীরতা দ্বারা সংজ্ঞায়িত |
| পৃষ্ঠ চেহারা | একটি মসৃণ, সমতল পৃষ্ঠ তৈরি করে | ফাস্টেনার হেডের জন্য একটি অবতল পকেট তৈরি করে। |
| চিরাচরিত আবেদন | শিট মেটালের যন্ত্রাংশ, সিএনসি মেশিনে তৈরি যন্ত্রাংশ, ভোগ্যপণ্য, আলংকারিক অ্যাসেম্বলি | যান্ত্রিক সমাবেশ, কাঠামোগত অংশ, টুলিং, ভারী-শুল্ক উপাদান |
| সেরা জন্য | মসৃণ ফিট এবং আরও পরিচ্ছন্ন চেহারা | আরও শক্তিশালী ফাস্টেনার সিটিং এবং আরও গভীর হেড ক্লিয়ারেন্স |
| যন্ত্র পদ্ধতি | সাধারণত কাউন্টারসিঙ্ক টুল দিয়ে তৈরি করা হয় | সাধারণত এন্ড মিল, কাউন্টারবোর টুল বা ড্রিলিং অপারেশনের মাধ্যমে তৈরি করা হয়। |
| নকশা বিবেচনা | স্ক্রু হেডের কোণ অবশ্যই মিলতে হবে। | ফাস্টেনার হেডের ব্যাস এবং প্রয়োজনীয় গভীরতার সাথে অবশ্যই মিলতে হবে। |
সহজ কথায়, যখন একটি ফ্ল্যাট-হেড স্ক্রুকে পৃষ্ঠের সাথে সমানভাবে বসাতে হয় এবং একটি পরিচ্ছন্ন চেহারা গুরুত্বপূর্ণ, তখন কাউন্টারসিঙ্ক হোল বেশি উপযোগী। অন্যদিকে, যখন ফাস্টেনারের মাথাটি মোটা হয় এবং একটি সমতল-তলযুক্ত খাঁজকাটা জায়গার প্রয়োজন হয়, তখন কাউন্টারবোর হোল বেশি উপযুক্ত। সঠিক ধরনের হোল নির্বাচন করা ফাস্টেনারের ডিজাইন, পৃষ্ঠের প্রয়োজনীয়তা এবং অ্যাসেম্বলি ফাংশনের উপর নির্ভর করে।
কোন কোন উপকরণ কাউন্টারসাঙ্ক করা যেতে পারে?
অনেক উপাদানেই কাউন্টারসিঙ্ক হোল তৈরি করা যায়, কিন্তু এর ফলাফল নির্ভর করে উপাদানের কাঠিন্য, পুরুত্ব এবং মেশিনেবলিটির উপর। সঠিক সরঞ্জাম ও পদ্ধতির সাহায্যে ধাতু, প্লাস্টিক এবং কাঠ-ভিত্তিক সব উপাদানেই কার্যকরভাবে কাউন্টারসিঙ্ক করা সম্ভব।
অ্যালুমিনিয়াম
কাউন্টারসিঙ্কিংয়ের জন্য অ্যালুমিনিয়াম সবচেয়ে প্রচলিত উপাদানগুলোর মধ্যে একটি, কারণ এটি তুলনামূলকভাবে নরম, সহজে মেশিনিং করা যায় এবং পরিষ্কার ছিদ্রের প্রান্তের জন্য উপযুক্ত। এটি সিএনসি মেশিনে তৈরি যন্ত্রাংশ, এনক্লোজার, ব্র্যাকেট এবং হালকা অ্যাসেম্বলিতে ব্যাপকভাবে ব্যবহৃত হয়, যেখানে ফ্লাশ ফাস্টেনার ইনস্টলেশন প্রয়োজন।
এটি ওজন, শক্তি এবং ক্ষয় প্রতিরোধের একটি ভালো ভারসাম্যও প্রদান করে। তবে, অ্যালুমিনিয়াম স্টিলের চেয়ে নরম হওয়ায়, অতিরিক্ত উপাদান অপসারণ বা ফাস্টেনারের ত্রুটিপূর্ণ সংস্থাপন এড়াতে গভীরতা নিয়ন্ত্রণ এখনও গুরুত্বপূর্ণ।
কার্বন ইস্পাত
কার্বন স্টিলকেও কার্যকরভাবে কাউন্টারসাঙ্ক করা যায় এবং এটি প্রায়শই কাঠামোগত অংশ, ফিক্সচার এবং সাধারণ যান্ত্রিক উপাদানগুলিতে ব্যবহৃত হয়। অ্যালুমিনিয়ামের তুলনায়, এটি কাটার জন্য আরও বেশি নিয়ন্ত্রণের প্রয়োজন হয়, তবে এটি ফাস্টেনারকে আরও শক্তিশালী সাপোর্ট এবং উন্নততর যান্ত্রিক শক্তি প্রদান করে।
কার্বন স্টিল বেশি শক্ত হওয়ায়, কাটিং প্রক্রিয়ায় অধিক প্রতিরোধ এবং বারের সৃষ্টি হতে পারে। একটি পরিষ্কার কাউন্টারসিঙ্ক পৃষ্ঠ পাওয়ার জন্য টুলের সঠিক অবস্থা এবং কাটিং প্যারামিটার গুরুত্বপূর্ণ।
মরিচা রোধক স্পাত
স্টেইনলেস স্টিল কাউন্টারসিঙ্কিংয়ের জন্য উপযুক্ত, কিন্তু অন্যান্য অনেক ধাতুর তুলনায় এর মেশিনিং করা কঠিন। এটি প্রায়শই এমন সব যন্ত্রাংশে ব্যবহৃত হয় যেগুলিতে ক্ষয় প্রতিরোধ ক্ষমতা, শক্তি এবং একটি নিখুঁত ও মসৃণ ফিনিশ প্রয়োজন, যেমন শিল্প সরঞ্জাম, খাদ্য সরঞ্জাম এবং চিকিৎসা যন্ত্রাংশ।
যেহেতু স্টেইনলেস স্টিল কাটার সময় বেশি তাপ উৎপন্ন করে, তাই টুল নির্বাচন এবং কাটার গতি সাবধানে নিয়ন্ত্রণ করতে হবে। এটি কাটার সময় ঝাঁকুনি, অতিরিক্ত গরম হওয়া এবং পৃষ্ঠতলের অমসৃণতা কমাতে সাহায্য করে।
পিতল
পিতলের ভালো মেশিনেবিলিটি এবং স্থিতিশীল কাটিং পারফরম্যান্সের কারণে এটিকে কাউন্টারসিঙ্ক করা সহজ। এটি প্রায়শই ফিটিংস, আলংকারিক অংশ এবং সূক্ষ্ম যন্ত্রাংশ তৈরিতে ব্যবহৃত হয়, যেগুলোর জন্য একটি পরিচ্ছন্ন ও নিখুঁত ফিনিশড চেহারা প্রয়োজন।
যেহেতু পিতল পরিষ্কারভাবে কাটা যায়, তাই মেশিনিং দক্ষতা এবং পৃষ্ঠের গুণমান উভয়ই গুরুত্বপূর্ণ হলে এটি একটি ভালো পছন্দ।
তামা
তামা কাউন্টারসাঙ্ক করা যায়, কিন্তু কাটিং প্রক্রিয়াটি ভালোভাবে নিয়ন্ত্রিত না হলে এর নরম প্রকৃতির কারণে পৃষ্ঠতলের মসৃণতা প্রভাবিত হতে পারে। এটি সাধারণত বৈদ্যুতিক এবং তাপীয় কাজে ব্যবহৃত হয়, যেখানে ফাস্টেনারকে সমতলে বসানোর প্রয়োজন হয়।
পৃষ্ঠতলে দাগ পড়া, প্রান্তের ক্ষতি বা ছিদ্রের আকৃতির অসামঞ্জস্যতা রোধ করার জন্য সতর্কতামূলক মেশিনিং গুরুত্বপূর্ণ।
প্লাস্টিক
অনেক প্লাস্টিককেও কাউন্টারসাঙ্ক করা যায়, বিশেষ করে হালকা ওজনের উপাদান এবং পণ্যের আবরণে। সাধারণ উদাহরণগুলির মধ্যে রয়েছে অ্যাক্রিলিক, এবিএস, নাইলন, পিওএম এবং পলিকার্বোনেট।
তবে, প্লাস্টিক ধাতুর তুলনায় তাপ, ফাটল এবং বিকৃতির প্রতি বেশি সংবেদনশীল। তাই, প্রান্তের ক্ষতি বা অতিরিক্ত বড় কাউন্টারসিঙ্ক ওপেনিং এড়াতে কাটিং প্রক্রিয়াটি সাবধানে নিয়ন্ত্রণ করা উচিত।
কাঠ এবং যৌগিক উপকরণ
আসবাবপত্র, ফিক্সচার এবং নির্মাণ-সম্পর্কিত পণ্যগুলিতে প্রায়শই কাঠ এবং যৌগিক পদার্থ কাউন্টারসাঙ্ক করা হয়। এই উপাদানগুলি সাধারণত মেশিনিং করা সহজ, এবং কাউন্টারসাঙ্ক করার ফলে স্ক্রুগুলি পৃষ্ঠতলের সাথে সমানভাবে বসে, যা একটি পরিষ্কার পৃষ্ঠ এবং নিরাপদ ব্যবহার নিশ্চিত করে।
তা সত্ত্বেও, উপাদানের ঘনত্ব এবং অভ্যন্তরীণ গঠন চূড়ান্ত ফলাফলকে প্রভাবিত করে। টুলের সঠিক অবস্থা এবং গভীরতা নিয়ন্ত্রণ চিপিং কমাতে ও ফিনিশিংয়ের মান উন্নত করতে সাহায্য করে।
কাউন্টারসিঙ্ক হোল সাধারণত কোথায় ব্যবহার করা হয়?
কাউন্টারসিঙ্ক হোল সাধারণত এমন অনেক শিল্প ও পণ্যে ব্যবহৃত হয় যেখানে ফাস্টেনার মসৃণভাবে স্থাপন করা গুরুত্বপূর্ণ। যেসব ক্ষেত্রে মসৃণ পৃষ্ঠ, নিখুঁত সংযোজন এবং সার্বিকভাবে আরও পরিচ্ছন্ন চেহারা প্রয়োজন, সেখানে এগুলো বিশেষভাবে উপযোগী। এই সুবিধাগুলোর কারণে, কাউন্টারসিঙ্ক হোল কার্যকরী এবং আলংকারিক উভয় ধরনের অংশেই ব্যাপকভাবে ব্যবহৃত হয়।
CNC মেশিন যন্ত্রাংশ
সিএনসি মেশিনে তৈরি যন্ত্রাংশে ফ্ল্যাট-হেড স্ক্রু যেন পৃষ্ঠতলের সাথে সমানভাবে বসে, তা নিশ্চিত করার জন্য প্রায়শই কাউন্টারসিঙ্ক হোল ব্যবহার করা হয়। হাউজিং, ব্র্যাকেট, প্যানেল, ফিক্সচার এবং সূক্ষ্ম যন্ত্রাংশের ক্ষেত্রে এটি সচরাচর ব্যবহৃত হয়, যেখানে নির্ভুল সংযোজন এবং পরিচ্ছন্ন চেহারা গুরুত্বপূর্ণ।
সিএনসি মেশিনিং-এ, কাউন্টারসিঙ্ক হোল মাত্রিক সামঞ্জস্য এবং বন্ধনের গুণমান উন্নত করতেও সাহায্য করে। যেহেতু মেশিনিং করা যন্ত্রাংশগুলিতে প্রায়শই আরও সূক্ষ্ম সহনশীলতা এবং উন্নত পৃষ্ঠ নিয়ন্ত্রণের প্রয়োজন হয়, তাই সঠিকভাবে তৈরি একটি কাউন্টারসিঙ্ক নির্ভরযোগ্য সংযোজন এবং একটি পরিচ্ছন্ন সমাপ্ত পণ্য উভয়কেই সমর্থন করতে পারে।
শীট মেটাল অংশ
শিট মেটাল ফ্যাব্রিকেশনে, ফাস্টেনিং উন্নত করতে এবং যন্ত্রাংশের পৃষ্ঠে বাইরের দিকে বেরিয়ে থাকা অংশ কমাতে কাউন্টারসিঙ্ক হোল ব্যাপকভাবে ব্যবহৃত হয়। এগুলি সাধারণত এনক্লোজার, কভার, মাউন্টিং প্লেট এবং স্ট্রাকচারাল শিট মেটাল কম্পোনেন্টগুলিতে দেখা যায়।
যেসব ক্ষেত্রে স্ক্রু-এর মাথাকে অবশ্যই সংলগ্ন অংশ, কভার বা চলমান পৃষ্ঠের সাথে বাধা সৃষ্টি করা যাবে না, সেখানে এগুলি বিশেষভাবে উপযোগী। যেহেতু শিট মেটালের অংশগুলি প্রায়শই সীমিত জায়গার অ্যাসেম্বলিতে ব্যবহৃত হয়, তাই কাউন্টারসিঙ্ক হোলগুলি ফিট এবং সামগ্রিক চেহারা উভয়ই উন্নত করতে সাহায্য করে।
ভোক্তা পণ্য
অনেক ভোক্তা পণ্যের বাইরের অংশকে আরও পরিচ্ছন্ন এবং পৃষ্ঠতলকে মসৃণ করার জন্য কাউন্টারসিঙ্ক হোল ব্যবহার করা হয়। এগুলি প্রায়শই পণ্যের হাউজিং, কভার, ফ্রেম এবং দৃশ্যমান অ্যাসেম্বলি এলাকায় ব্যবহৃত হয়, যেখানে ফ্লাশ ফাস্টেনার পণ্যের সৌন্দর্য বৃদ্ধি এবং ব্যবহারকারীর নিরাপত্তা নিশ্চিত করতে সাহায্য করে।
যেসব পণ্যের ক্ষেত্রে ব্যবহারকারীরা সরাসরি স্ক্রু-এর স্থানটি দেখতে বা স্পর্শ করতে পারেন, সেগুলোর জন্য এটি বিশেষভাবে গুরুত্বপূর্ণ। একটি সমতল ফাস্টেনার বিন্যাস পণ্যটিকে আরও পরিশীলিত দেখাতে পারে এবং একই সাথে এর পৃষ্ঠতলের ধারালো প্রান্ত বা উঁচু অংশও কমিয়ে আনে।
ইলেক্ট্রনিক্স
ইলেকট্রনিক পণ্যে কেসিং, মাউন্টিং ব্র্যাকেট, প্যানেল এবং সাপোর্ট পার্টস-এ সাধারণত কাউন্টারসিঙ্ক হোল ব্যবহার করা হয়। এগুলো স্ক্রু-এর মাথাকে পৃষ্ঠতলের সাথে সমান্তরাল রাখতে সাহায্য করে, যা পণ্যের সৌন্দর্য বৃদ্ধি করে, জায়গা বাঁচায় এবং অ্যাসেম্বলির সময় কাছাকাছি থাকা কম্পোনেন্টগুলোর সাথে প্রতিবন্ধকতা কমায়।
যেহেতু ইলেকট্রনিক অ্যাসেম্বলিগুলোর অভ্যন্তরীণ বিন্যাস প্রায়শই সুসংহত হয়, তাই ক্লিয়ারেন্স বজায় রাখতে এবং সংযোগজনিত সমস্যা এড়াতে ফ্লাশ-মাউন্টেড ফাস্টেনারগুলো কার্যকর। কাউন্টারসিঙ্ক হোলগুলোও হাউজিংয়ের নকশাকে আরও পরিচ্ছন্ন করতে এবং চূড়ান্ত অ্যাসেম্বলিকে সহজতর করতে সহায়তা করে।
মোটরগাড়ি উপাদান
গাড়ির যন্ত্রাংশে কাউন্টারসিঙ্ক হোল ব্যাপকভাবে ব্যবহৃত হয়, যেখানে সুরক্ষিত বন্ধন, পৃষ্ঠতলের ব্যবধান এবং নিখুঁত সংযোজন গুরুত্বপূর্ণ। এগুলি প্যানেল, ব্র্যাকেট, ট্রিম পার্টস, ইন্টেরিয়র অ্যাসেম্বলি এবং অন্যান্য উপাদানগুলিতে পাওয়া যায়, যেগুলিতে নিখুঁত ফিট এবং নির্ভরযোগ্য সংযোগ প্রয়োজন।
এইসব ক্ষেত্রে, কাউন্টারসিঙ্ক হোল সৌন্দর্য ও কার্যকারিতা উভয়ই উন্নত করতে সাহায্য করে। যেসব যন্ত্রাংশে বেরিয়ে থাকা ফাস্টেনারের মাথা পার্শ্ববর্তী উপাদান, পৃষ্ঠতলের সংস্পর্শ বা স্থাপনের কার্যকারিতাকে প্রভাবিত করতে পারে, সেখানে এগুলো বিশেষভাবে উপযোগী।
মহাকাশ উপাদান
মহাকাশ শিল্পে, হালকা কাঠামো, প্যানেল এবং বন্ধনী বিন্দুতে প্রায়শই কাউন্টারসিঙ্ক হোল ব্যবহার করা হয়, যেখানে বায়ুগতিবিদ্যা সংক্রান্ত পৃষ্ঠতল এবং নিখুঁত সংযোজন গুরুত্বপূর্ণ। এগুলি ফাস্টেনারের মাথা বাইরে বেরিয়ে থাকা কমাতে সাহায্য করে এবং একটি মসৃণ ও অধিক নিয়ন্ত্রিত পৃষ্ঠতল গঠনে সহায়তা করে।
এটি কেবল বাহ্যিক সৌন্দর্যের জন্যই নয়, বরং কর্মক্ষমতা এবং কাঠামোগত সংহতির জন্যও গুরুত্বপূর্ণ। মহাকাশযানের অনেক অ্যাসেম্বলিতে, ফ্লাশ ফাস্টেনার ইনস্টলেশন আরও সুনির্দিষ্ট টলারেন্স, পরিচ্ছন্ন বাহ্যিক পৃষ্ঠতল এবং গুরুত্বপূর্ণ অংশগুলোর মধ্যে উন্নততর সামঞ্জস্য বজায় রাখতে সাহায্য করে।
আসবাবপত্র এবং সাধারণ হার্ডওয়্যার
আসবাবপত্র, ফিক্সচার এবং সাধারণ হার্ডওয়্যার পণ্যগুলিতে, কাউন্টারসিঙ্ক হোল স্ক্রুগুলিকে পৃষ্ঠতলের নিচে বা সমতলে বসতে সাহায্য করে। এটি সৌন্দর্য ও ব্যবহারযোগ্যতা উভয়ই উন্নত করে, বিশেষ করে সেই অংশগুলিতে যা ব্যবহারকারীরা সরাসরি স্পর্শ করতে পারেন বা যেগুলিতে আরও নিখুঁত চেহারার প্রয়োজন হয়।
এগুলো সাধারণত ফ্রেম, সাপোর্ট, ব্র্যাকেট এবং আলংকারিক সংযোগস্থলে ব্যবহৃত হয়। এই পণ্যগুলিতে কাউন্টারসিঙ্ক হোল একটি মসৃণ পৃষ্ঠ তৈরি করতে, আরাম বাড়াতে এবং ব্যবহারের সময় আটকে যাওয়া বা পৃষ্ঠের ক্ষতির ঝুঁকি কমাতে সাহায্য করে।
কাউন্টারসিঙ্কিং করার পর কী ধরনের পৃষ্ঠতল প্রলেপ ব্যবহার করা হয়?
কাউন্টারসিঙ্কিং-এর পরে, বাহ্যিক রূপ, ক্ষয় প্রতিরোধ ক্ষমতা, পরিধান প্রতিরোধ ক্ষমতা এবং যন্ত্রাংশের সামগ্রিক গুণমান উন্নত করার জন্য প্রায়শই সারফেস ফিনিশিং ব্যবহার করা হয়। সঠিক ফিনিশ নির্ভর করে উপাদান, পণ্যের কার্যকারিতা এবং পৃষ্ঠের প্রয়োজনীয়তার উপর। অনেক ক্ষেত্রে, ফিনিশিং ছোটখাটো যন্ত্রের দাগ দূর করতে এবং কাউন্টারসিঙ্ক করা অংশের সামঞ্জস্য উন্নত করতেও সাহায্য করে।
deburring নির্দিষ্টকরণ
কাউন্টারসিঙ্কিং-এর পর সাধারণত প্রথম ধাপ হলো ডিবারিং। এটি ছিদ্রের চারপাশের ধারালো প্রান্ত এবং ছোট ছোট বুর অপসারণ করে, যা অ্যাসেম্বলির নিরাপত্তা, ফাস্টেনারের ফিট এবং পৃষ্ঠের গুণমান উন্নত করতে সাহায্য করে।
সঠিকভাবে ধার মসৃণ করা কাউন্টারসিঙ্ক হোল ফাস্টেনারকে আরও মসৃণভাবে বসতে সাহায্য করে এবং অ্যাসেম্বলির সময় আঁচড় বা বাধার ঝুঁকি কমায়। সূক্ষ্ম যন্ত্রাংশ বা দৃশ্যমান উপাদানগুলির ক্ষেত্রে ধার মসৃণ করা বিশেষভাবে গুরুত্বপূর্ণ, কারণ প্রান্তের সামান্য ত্রুটিও পণ্যের বাহ্যিক রূপ এবং সামগ্রিক গুণমান উভয়কেই প্রভাবিত করতে পারে।
Anodizing
কাউন্টারসিঙ্কিং করার পর অ্যালুমিনিয়ামের যন্ত্রাংশে সাধারণত অ্যানোডাইজিং ব্যবহার করা হয়। এটি ক্ষয় প্রতিরোধ ক্ষমতা, পরিধান প্রতিরোধ ক্ষমতা এবং বাহ্যিক সৌন্দর্য উন্নত করার পাশাপাশি একটি আরও অভিন্ন ও মসৃণ পৃষ্ঠতল তৈরিতে সহায়তা করে।
এই ফিনিশটি বিশেষত অ্যালুমিনিয়ামের হাউজিং, ব্র্যাকেট এবং প্যানেলের জন্য উপযোগী, যেগুলোর কার্যকরী সুরক্ষা এবং একটি পরিচ্ছন্ন চেহারা উভয়ই প্রয়োজন। কাউন্টারসিঙ্কিং করার পর, অ্যানোডাইজিং ছিদ্রযুক্ত অংশ এবং মেশিনিং করা বাকি পৃষ্ঠের মধ্যে সামঞ্জস্য উন্নত করতেও সাহায্য করতে পারে।
কলাই
জিঙ্ক প্লেটিং, নিকেল প্লেটিং এবং ক্রোম প্লেটিং-এর মতো প্রলেপ প্রক্রিয়াগুলি প্রায়শই এমন ধাতব অংশগুলিতে ব্যবহৃত হয় যেগুলির অতিরিক্ত ক্ষয়রোধী সুরক্ষা বা আলংকারিক চেহারার প্রয়োজন হয়। কাউন্টারসিঙ্কিং-এর পরে, প্লেটিং গর্তের স্থান এবং তার চারপাশের পৃষ্ঠ উভয়কেই রক্ষা করতে সাহায্য করতে পারে।
যখন কোনো যন্ত্রাংশের পৃষ্ঠের কাঠিন্য বৃদ্ধি, উন্নত পরিবাহিতা বা আরও মসৃণ ফিনিশের প্রয়োজন হয়, তখন প্লেটিং উপকারী। অনেক ক্ষেত্রে, একটি প্লেটেড কাউন্টারসিঙ্ক হোল দীর্ঘমেয়াদী স্থায়িত্ব এবং উন্নত দৃশ্যমান গুণমান উভয়ই নিশ্চিত করতে পারে।
পাউডার বা কোন চূর্ণ দ্বারা তৈরি আবরণ
যখন কোনো যন্ত্রাংশে একটি টেকসই প্রতিরক্ষামূলক স্তর এবং একটি পরিচ্ছন্ন বাহ্যিক রূপের প্রয়োজন হয়, তখন পাউডার কোটিং ব্যবহার করা হয়। এটি প্রায়শই স্টিল বা অ্যালুমিনিয়ামের যন্ত্রাংশে মেশিনিং এবং কাউন্টারসিঙ্কিং-এর পরে প্রয়োগ করা হয়, বিশেষ করে শিল্প এবং বহিরাঙ্গনের প্রয়োগের ক্ষেত্রে।
এই ধরনের ফিনিশ ক্ষয় প্রতিরোধ ক্ষমতা বাড়াতে সাহায্য করে এবং যন্ত্রাংশটিকে আরও অভিন্ন বাহ্যিক রূপ দেয়। যেসব যন্ত্রাংশে দৃশ্যমান কাউন্টারসিঙ্ক হোল থাকে, সেগুলোর ক্ষেত্রে পাউডার কোটিং চূড়ান্ত পণ্যটিকে আরও পরিচ্ছন্ন ও সম্পূর্ণ দেখাতে সাহায্য করতে পারে।
passivation
প্যাসিভেশন প্রধানত স্টেইনলেস স্টিলের যন্ত্রাংশের জন্য ব্যবহৃত হয়। এটি ছিদ্রের মাত্রা বা যন্ত্রাংশের জ্যামিতিতে উল্লেখযোগ্য পরিবর্তন না এনেই পৃষ্ঠ থেকে মুক্ত লোহা অপসারণের মাধ্যমে ক্ষয় প্রতিরোধ ক্ষমতা উন্নত করতে সাহায্য করে।
যেহেতু প্যাসিভেশন কোনো পুরু আস্তরণ তৈরি করে না, তাই এটি এমন সূক্ষ্ম যন্ত্রাংশের জন্য বিশেষভাবে উপযুক্ত, যেগুলিতে সঠিক ছিদ্রের আকার এবং ফাস্টেনারের ফিট বজায় রেখে ভালো ক্ষয়রোধী ক্ষমতা প্রয়োজন। এটি সাধারণত চিকিৎসা, খাদ্য প্রক্রিয়াকরণ এবং শিল্পক্ষেত্রে ব্যবহৃত স্টেইনলেস স্টিলের যন্ত্রাংশে প্রয়োগ করা হয়।
কাউন্টারসিঙ্ক হোলের জন্য গুরুত্বপূর্ণ ডিজাইন টিপস
ফাস্টেনারের সঠিক ফিট, পৃষ্ঠের গুণমান এবং অ্যাসেম্বলির কার্যকারিতার জন্য ভালো কাউন্টারসিঙ্ক হোল ডিজাইন গুরুত্বপূর্ণ। এমনকি একটি সাধারণ কাউন্টারসিঙ্ক বৈশিষ্ট্যও সমস্যা সৃষ্টি করতে পারে, যদি এর কোণ, গভীরতা বা উপাদানের পুরুত্ব সঠিকভাবে বিবেচনা করা না হয়। পার্ট ডিজাইনের ক্ষেত্রে, একটি সুনির্দিষ্ট কাউন্টারসিঙ্ক ফাস্টেনিংয়ের সামঞ্জস্য উন্নত করতে, মেশিনিংয়ের ত্রুটি কমাতে এবং একটি পরিচ্ছন্ন ফিনিশড ফলাফল অর্জনে সহায়তা করে।
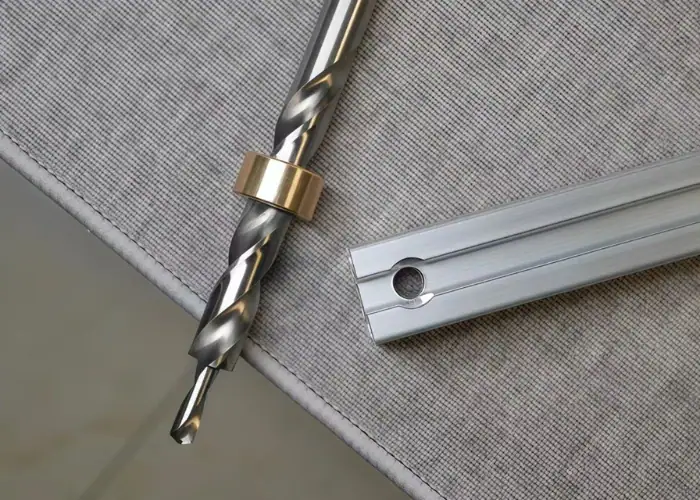
কাউন্টারসিঙ্ক কোণটি ফাস্টেনারের সাথে মেলান।
সঠিকভাবে বসা নিশ্চিত করার জন্য কাউন্টারসিঙ্ক কোণ অবশ্যই স্ক্রু হেডের কোণের সাথে মিলতে হবে। ইঞ্চি ফাস্টেনারের জন্য সাধারণ কোণ হলো ৮২° এবং মেট্রিক ফাস্টেনারের জন্য ৯০°। যদি কোণটি না মেলে, তবে ফাস্টেনারটি সমানভাবে নাও বসতে পারে এবং ভারও সুষমভাবে বণ্টিত নাও হতে পারে।
কাউন্টারসিঙ্কের গভীরতা নিয়ন্ত্রণ করুন
গভীরতা নিয়ন্ত্রণ গুরুত্বপূর্ণ, কারণ এটি বাহ্যিক রূপ এবং কার্যকারিতা উভয়কেই প্রভাবিত করে। যদি কাউন্টারসিঙ্ক খুব অগভীর হয়, তবে স্ক্রু-এর মাথাটি উপরিভাগের উপরে থাকবে। আবার যদি এটি খুব গভীর হয়, তবে ফাস্টেনারটি বেশি নিচে বসে যেতে পারে এবং চারপাশের উপাদানকে দুর্বল করে দিতে পারে।
উপাদানের পুরুত্ব বিবেচনা করুন
কাউন্টারসিঙ্ক হোল যোগ করার আগে উপাদানের পুরুত্ব সর্বদা পরীক্ষা করা উচিত। পাতলা অংশে, একটি গভীর কাউন্টারসিঙ্ক অতিরিক্ত উপাদান অপসারণ করতে পারে এবং ছিদ্রের চারপাশের শক্তি হ্রাস করতে পারে। শিট মেটাল এবং হালকা ওজনের উপাদানগুলির ক্ষেত্রে এটি বিশেষভাবে গুরুত্বপূর্ণ।
অতিরিক্ত কাউন্টারসিঙ্কিং এড়িয়ে চলুন
অতিরিক্ত উপাদান অপসারণ করলে ফাস্টেনারের দুর্বল সাপোর্ট, অমসৃণ প্রান্ত বা ছিদ্রের কাছে বিকৃতি ঘটতে পারে। একটি কাউন্টারসিঙ্ক স্ক্রু সঠিকভাবে লাগানোর জন্য যথেষ্ট বড় হওয়া উচিত, কিন্তু এত বড় নয় যে এটি যন্ত্রাংশের শক্তি বা চেহারাকে প্রভাবিত করে।
স্পষ্ট অঙ্কন স্পেসিফিকেশন ব্যবহার করুন
টেকনিক্যাল ড্রয়িং-এ কাউন্টারসিঙ্ক হোলগুলো স্পষ্টভাবে চিহ্নিত করা উচিত। গুরুত্বপূর্ণ বিবরণগুলোর মধ্যে সাধারণত হোলের ব্যাস, কাউন্টারসিঙ্কের ব্যাস এবং কাউন্টারসিঙ্কের কোণ অন্তর্ভুক্ত থাকে। সুস্পষ্ট নির্দেশিকা মেশিনিং-এর ভুল কমাতে এবং পরিদর্শনের নির্ভুলতা বাড়াতে সাহায্য করে।
কাউন্টারসিঙ্ক হোলের সাধারণ সমস্যাগুলি
কাউন্টারসিঙ্ক হোল অ্যাসেম্বলি এবং বাহ্যিক সৌন্দর্য উন্নত করতে পারে, কিন্তু ত্রুটিপূর্ণ ডিজাইন বা মেশিনিংয়ের কারণে ফাস্টেনারের ফিট, পৃষ্ঠের গুণমান এবং যন্ত্রাংশের শক্তিতে সমস্যা দেখা দিতে পারে। সাধারণ সমস্যাগুলো সাধারণত ভুল কোণ নির্বাচন, গভীরতা নিয়ন্ত্রণে ত্রুটি, মেশিনিংয়ের সময় কম্পন অথবা অনুপযুক্ত উপাদানের কারণে হয়ে থাকে।
ভুল কাউন্টারসিঙ্ক কোণ
যদি কাউন্টারসিঙ্ক কোণটি ফাস্টেনার হেডের সাথে না মেলে, তাহলে স্ক্রুটি সঠিকভাবে বসবে না। এর ফলে অসম সংযোগ, ভারের দুর্বল বন্টন এবং একটি অস্থিতিশীল বন্ধন তৈরি হতে পারে।
ভুল কাউন্টারসিঙ্ক গভীরতা
গভীরতা আরেকটি সাধারণ সমস্যা। একটি অগভীর কাউন্টারসিঙ্ক স্ক্রু-এর মাথাকে পৃষ্ঠের উপরে রেখে দিতে পারে, অন্যদিকে একটি অতিরিক্ত গভীর কাউন্টারসিঙ্ক চারপাশের উপাদানকে দুর্বল করে দিতে পারে এবং ফাস্টেনারকে খুব নিচে বসিয়ে দিতে পারে।
বুর এবং রুক্ষ প্রান্ত
কাউন্টারসিঙ্কিং করার পর, ছিদ্রের মুখের চারপাশে অমসৃণ প্রান্ত বা ধারালো অংশ থেকে যেতে পারে। এগুলো পৃষ্ঠতলের মসৃণতাকে প্রভাবিত করতে পারে, সংযোজনের মান কমিয়ে দিতে পারে এবং ফাস্টেনার লাগানোর সময় সমস্যা তৈরি করতে পারে।
চ্যাটার মার্কস
কাটার সময় টুলটি কাঁপলে চ্যাটার মার্ক দেখা দিতে পারে। এর ফলে সাধারণত পৃষ্ঠতলের মসৃণতা কমে যায়, ছিদ্রের মান অসঙ্গত হয় এবং বাহ্যিক সৌন্দর্য হ্রাস পায়, বিশেষ করে সূক্ষ্ম যন্ত্রাংশ বা দৃশ্যমান পৃষ্ঠতলের ক্ষেত্রে।
পাতলা উপকরণের দুর্বলতা
পাতলা উপাদানের ক্ষেত্রে, কাউন্টারসিঙ্কিং করার ফলে ছিদ্রের চারপাশ থেকে অতিরিক্ত উপাদান অপসারিত হতে পারে। এর ফলে স্থানীয় শক্তি কমে যেতে পারে, ফাস্টেনারের সাপোর্ট ক্ষতিগ্রস্ত হতে পারে এবং অ্যাসেম্বলির সময় বিকৃতি বা ফাটলের ঝুঁকি বেড়ে যায়।
বিবরণ
কাউন্টারসিঙ্ক হোল কীভাবে তৈরি করবেন?
একটি কাউন্টারসিঙ্ক হোল তৈরি করার জন্য প্রথমে একটি পাইলট হোল ড্রিল করতে হয়, তারপর একটি কাউন্টারসিঙ্ক টুল দিয়ে একটি শঙ্কু আকৃতির ছিদ্র কাটতে হয়। এর কোণ অবশ্যই ফাস্টেনারের সাথে মিলতে হবে, যা সাধারণত ৮২° বা ৯০° হয়ে থাকে। গভীরতা এমনভাবে নিয়ন্ত্রণ করতে হবে যাতে স্ক্রু-এর মাথাটি সমানভাবে বসে যায়।
কাউন্টারসিঙ্কের অপর নাম কী?
কাউন্টারসিঙ্কের আরেকটি নাম হলো শঙ্কু আকৃতির খাঁজ বা কখনও কখনও চ্যামফার করা ছিদ্র। মেশিনিং এবং ইঞ্জিনিয়ারিং-এ, “কাউন্টারসিঙ্ক” হলো প্রমিত পরিভাষা, কারণ এটি বিশেষভাবে ফ্ল্যাট-হেড ফাস্টেনারের জন্য প্রস্তুত করা একটি ছিদ্রকে বোঝায়।
কাউন্টারসিঙ্কিংয়ের জন্য কি সাধারণ ড্রিল ব্যবহার করা যায়?
নরম উপাদানে সাধারণ কাউন্টারসিঙ্কিংয়ের জন্য একটি সাধারণ ড্রিল ব্যবহার করা যেতে পারে, কিন্তু নির্ভুল ফলাফলের জন্য এটি আদর্শ নয়। একটি বিশেষায়িত কাউন্টারসিঙ্ক বিট আরও ভালো কোণ নিয়ন্ত্রণ, পৃষ্ঠতলের মসৃণতা এবং স্ক্রুর সঠিক সংস্থাপন নিশ্চিত করে, বিশেষ করে ধাতব অংশে।
কাউন্টারসিঙ্কের জন্য কোন উপাদানটি সবচেয়ে ভালো?
কাউন্টারসিঙ্কের জন্য ব্যবহৃত সাধারণ উপকরণগুলোর মধ্যে রয়েছে অ্যালুমিনিয়াম, স্টিল, স্টেইনলেস স্টিল, পিতল এবং প্লাস্টিক। অ্যালুমিনিয়াম মেশিনিং করা সহজ, অন্যদিকে স্টিল আরও শক্তিশালী সাপোর্ট দেয়। সেরা পছন্দটি নির্ভর করে যন্ত্রাংশের পুরুত্ব, ফাস্টেনারের ভার এবং মেশিনিংয়ের প্রয়োজনীয়তার উপর।
উপসংহার
অনেক প্রকৌশলগত যন্ত্রাংশে কাউন্টারসিঙ্ক হোল একটি সরল কিন্তু গুরুত্বপূর্ণ বৈশিষ্ট্য। এগুলো ফ্ল্যাট-হেড ফাস্টেনারকে পৃষ্ঠতলের সাথে সমানভাবে বসতে সাহায্য করে, অ্যাসেম্বলির মান উন্নত করে এবং একটি পরিচ্ছন্ন ও নিখুঁত ফিনিশিং প্রদান করে। এদের গঠন, সাধারণ ব্যবহার, মেশিনিং পদ্ধতি, উপাদানের সামঞ্জস্যতা এবং নকশার বিবেচ্য বিষয়গুলো বোঝার মাধ্যমে প্রকৌশলী ও ক্রেতারা যন্ত্রাংশের কার্যকারিতা এবং উৎপাদন দক্ষতার জন্য আরও ভালো সিদ্ধান্ত নিতে পারেন।
TiRapid- এ আমরা এমন সব যন্ত্রাংশের জন্য কাস্টম সিএনসি মেশিনিং এবং শিট মেটাল ফ্যাব্রিকেশন পরিষেবা প্রদান করি, যেগুলিতে নির্ভুল ছিদ্রের বৈশিষ্ট্য এবং নির্ভরযোগ্য অ্যাসেম্বলি প্রয়োজন। কাউন্টারসিঙ্ক হোল ডিজাইন বা কাস্টম যন্ত্রাংশ উৎপাদনে আপনার সহায়তার প্রয়োজন হলে, আমাদের দল সাহায্য করতে প্রস্তুত।
















