
একটি শিল্প সরঞ্জামের ফিক্সচারকে লোকেটিং ব্লক, ক্ল্যাম্প এবং মাউন্টিং হোলের একটি সাধারণ সংমিশ্রণ বলে মনে হতে পারে, কিন্তু এর আসল কার্যকারিতা নির্ভর করে এটি কতটা নির্ভুলভাবে এবং ধারাবাহিকভাবে ওয়ার্কপিসটিকে ধরে রাখে তার উপর। যদি প্রতিবার কোনো কম্পোনেন্ট লোড করার সময় এর অবস্থান সামান্য পরিবর্তিত হয়, অথবা অতিরিক্ত ক্ল্যাম্পিং ফোর্সের কারণে বিকৃতি ঘটে, তবে মেশিনিংয়ের নির্ভুলতা দ্রুত অসামঞ্জস্যপূর্ণ হয়ে যেতে পারে। কাস্টম ফিক্সচারগুলো বিশেষভাবে চাহিদাপূর্ণ, কারণ প্রতিটি সরঞ্জাম প্রকল্পে ভিন্ন ভিন্ন ওয়ার্কপিসের মাত্রা, রেফারেন্স পয়েন্ট এবং অ্যাসেম্বলির প্রয়োজনীয়তা থাকতে পারে। সিএনসি মেশিনিং নির্ভুল লোকেটিং হোল, সাপোর্ট সারফেস, লিমিটিং স্ট্রাকচার এবং মাউন্টিং ইন্টারফেস সরবরাহ করতে পারে, যা শিল্প উৎপাদনে ফিক্সচারগুলোকে স্থিতিশীল এবং পুনরাবৃত্তিযোগ্য কার্যকারিতা প্রদানে সহায়তা করে।
সিএনসি মেশিনিং শিল্প সরঞ্জাম ফিক্সচারের জন্য প্রধান প্রয়োজনীয়তাগুলো কী কী?
একটি ফিক্সচারের প্রধান কাজ হলো একটি ওয়ার্কপিসকে নির্দিষ্ট স্থানে স্থাপন করা এবং সুরক্ষিত রাখা, কিন্তু বাস্তব উৎপাদনে এর চেয়েও অনেক বেশি কিছু জড়িত থাকে। ওয়ার্কপিসের মাপ, মেশিনিংয়ের স্থান, টুলপাথ এবং যন্ত্রপাতির ইন্টারফেস—এই সবকিছুই ফিক্সচারের নকশাকে প্রভাবিত করে। একটি ভালো ফিক্সচারকে খুব বেশি জটিল হওয়ার প্রয়োজন নেই। এর কাজ হলো ওয়ার্কপিসটিকে দ্রুত সঠিক অবস্থানে আনা, এটিকে নিরাপদে ধরে রাখা, মেশিনিংয়ের জন্য পর্যাপ্ত জায়গা রাখা এবং বারবার ব্যবহারের পরেও নির্ভরযোগ্য নির্ভুলতা বজায় রাখা।
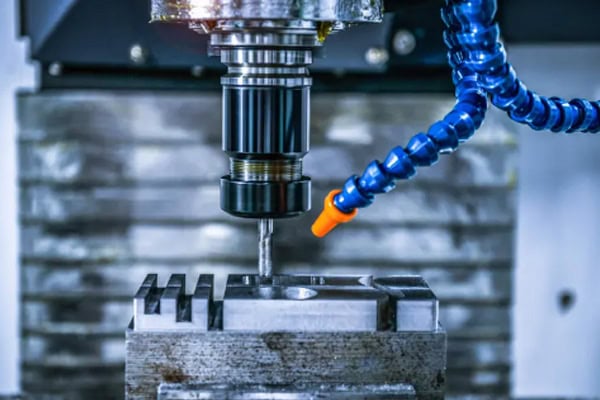
কাঠামোর অবস্থান নির্ণয়ে ধারাবাহিক নির্ভুলতা প্রয়োজন।
লোকেটিং হোল, লোকেটিং পিন এবং রেফারেন্স সারফেস সাধারণত একটি ফিক্সচারের সবচেয়ে গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোর মধ্যে অন্যতম। সিএনসি মেশিনিংয়ের সময়, এই বৈশিষ্ট্যগুলোর মধ্যকার মাত্রিক সম্পর্ক সতর্কতার সাথে নিয়ন্ত্রণ করা প্রয়োজন। যদি ফিক্সচারটি নিজেই পজিশনিং ত্রুটি তৈরি করে, তবে ওয়ার্কপিসটি প্রয়োজনীয় মেশিনিং পজিশনে নাও পৌঁছাতে পারে। বারবার ব্যবহৃত শিল্প সরঞ্জামের ফিক্সচারগুলোর ক্ষেত্রে, ক্ষয় প্রতিরোধ ক্ষমতা এবং দীর্ঘমেয়াদী পজিশনিং স্থিতিশীলতাও বিবেচনা করা উচিত।
- ছিদ্রের অবস্থান স্থিতিশীল রাখুন: ছিদ্রের অবস্থানে সামান্য পরিবর্তন পুরো ওয়ার্কপিসটিকে সরিয়ে দিতে পারে এবং পরবর্তী ড্রিলিং, মিলিং ও অ্যাসেম্বলি কার্যক্রমকে প্রভাবিত করতে পারে।
- সহায়ক পৃষ্ঠতল সমতল রাখুন: একটি অসমতল অবলম্বন পৃষ্ঠতলের কারণে ওয়ার্কপিসটি সামান্য নড়তে পারে, যা ক্ল্যাম্প করার পর অতিরিক্ত পীড়ন সৃষ্টি করে।
- উপযুক্ত লোকেটিং পিন ফিট ব্যবহার করুন: অতিরিক্ত আঁটসাঁট ফিটের কারণে লোড করা কঠিন হয়ে পড়ে, অন্যদিকে অতিরিক্ত ফাঁক পুনরাবৃত্তিযোগ্যতা কমিয়ে দেয়।
- সীমাবদ্ধকারী কাঠামো পরিচালনা করা সহজ করুন: ওয়ার্কপিসটি বারবার হাতে সমন্বয় করা ছাড়াই দ্রুত সঠিক রেফারেন্স অবস্থানে পৌঁছানো উচিত।
একবার কোনো ফিক্সচার উৎপাদনে গেলে, শুধুমাত্র একবার নির্ভুলতা অর্জনের চেয়ে অবস্থানের দক্ষতা এবং পুনরাবৃত্তিযোগ্যতা প্রায়শই বেশি গুরুত্বপূর্ণ হয়ে ওঠে। যে ফিক্সচারের প্রতিটি উপাদান নিখুঁত হতে পারে, কিন্তু তারপরেও তা একটি স্থিতিশীল উৎপাদন ছন্দ প্রদানে ব্যর্থ হয়, কারণ সেক্ষেত্রে অপারেটরকে প্রতিবার ম্যানুয়ালি সঠিক অবস্থান খুঁজে বের করতে হয়।
চাপ বল সঠিকভাবে নিয়ন্ত্রণ করা প্রয়োজন।
ওয়ার্কপিসটিকে ধরে রাখার জন্য একটি ফিক্সচারের যথেষ্ট বলের প্রয়োজন হয়, কিন্তু শক্তিশালী ক্ল্যাম্পিং সবসময় ভালো নয়। পাতলা দেয়ালের অ্যালুমিনিয়ামের অংশ, তৈরি উপাদান এবং বড় ওয়ার্কপিসগুলো এক জায়গায় চাপ কেন্দ্রীভূত হলে বিকৃত হতে পারে। সিএনসি মেশিনিং ফিক্সচার তৈরির সময়, ক্ল্যাম্পিং পয়েন্ট এবং সাপোর্ট পয়েন্টগুলোতে একটি উপযুক্ত লোড ডিস্ট্রিবিউশন থাকা প্রয়োজন।
- ক্ল্যাম্পিং পয়েন্টগুলো সাপোর্ট এলাকার কাছাকাছি স্থাপন করুন: এটি মেশিনিংয়ের সময় বেঁকে যাওয়ার ঝুঁকি কমাতে সাহায্য করে।
- পাতলা দেয়ালযুক্ত অংশে কেন্দ্রীভূত চাপ এড়িয়ে চলুন: বৃহত্তর সংস্পর্শ ক্ষেত্র বা অতিরিক্ত সাপোর্ট ভার বন্টনে সাহায্য করতে পারে।
- মসৃণ পৃষ্ঠতল রক্ষা করুন: ত্রুটিপূর্ণভাবে ডিজাইন করা সংযোগ বিন্দু সূক্ষ্মভাবে মেশিনিং করা অংশে দাগ বা আঁচড় ফেলতে পারে।
- ক্ল্যাম্পিং পদ্ধতিকে ব্যবহারিক রাখুন: বারবার উৎপাদনের সময় অপারেটরদের যেন ওয়ার্কপিসটি দ্রুত আটকানো এবং ছাড়ানো যায়।
| ফিক্সচার এলাকা | সিএনসি মেশিনিং ফোকাস | উৎপাদন প্রভাব |
| গর্ত সনাক্ত করা | ব্যাস, ব্যবধান, অবস্থানগত নির্ভুলতা | ওয়ার্কপিসের অবস্থান নির্ধারণ করে |
| রেফারেন্স পৃষ্ঠতল | সমতলতা, মাত্রিক সম্পর্ক | স্থিতিশীল ক্ল্যাম্পিং বজায় রাখে |
| স্টপ ব্লক | উচ্চতা, অবস্থান, সংস্পর্শ পৃষ্ঠ | ওয়ার্কপিসের ডেটাম নিয়ন্ত্রণ করে |
| ক্ল্যাম্পিং এলাকা | যোগাযোগের অবস্থান, লোড বন্টন | নড়াচড়া বা বিকৃতি প্রতিরোধ করে |
| মাউন্টিং বেস | ছিদ্রের অবস্থান, সমান্তরালতা | সরঞ্জাম স্থাপনকে প্রভাবিত করে |
ফিক্সচারটিতে টুলের জন্য পর্যাপ্ত জায়গা থাকতে হবে।
ফিক্সচার ডিজাইনের ক্ষেত্রে শুধু ওয়ার্কপিসটি সুরক্ষিত রাখা যাবে কি না, তা-ই নয়, আরও অনেক কিছু বিবেচনা করতে হবে। টুলের চলাচল, স্পিন্ডলের প্রবেশাধিকার এবং মেশিনিং এলাকাগুলোও আগে থেকে পরীক্ষা করে নেওয়া উচিত। যেসব ওয়ার্কপিসে গভীর গহ্বর, পার্শ্ব ছিদ্র বা একাধিক তলে মেশিনিং করার প্রয়োজন হয়, সেগুলোর ক্ষেত্রে এই বিষয়টি বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে।
- মেশিনিং এলাকার চারপাশে পর্যাপ্ত ফাঁকা জায়গা রাখুন: অপারেশন চলাকালীন কাটিং টুল যেন ফিক্সচারের সংস্পর্শে না আসে, তা নিশ্চিত করুন।
- গভীর গর্তের স্থানগুলোর চারপাশে পর্যাপ্ত জায়গা রাখুন: টুল হোল্ডার, স্পিন্ডল এবং ফিক্সচার কাঠামোর মধ্যে যেন কোনো বাধা সৃষ্টি না হয়, সেদিকে খেয়াল রাখুন।
- চিপ নিষ্কাশনের পথ খোলা রাখুন: অতিরিক্ত চিপ জমে গেলে তা মেশিনিংয়ের গুণমানকে প্রভাবিত করতে পারে এবং পরিষ্কার করার সময় বাড়িয়ে দিতে পারে।
- পর্যাপ্ত লোডিং স্পেস প্রদান করুন: অপারেটরদের এমনভাবে ওয়ার্কপিসটি সরাতে সক্ষম হতে হবে যাতে ফিক্সচারের কাঠামো পথে বাধা সৃষ্টি না করে।
বিভিন্ন ওয়ার্কপিস কাঠামোর সাথে ফিক্সচার সিএনসি মেশিনিং কীভাবে খাপ খাইয়ে নেওয়া উচিত?
শিল্প সরঞ্জামের যন্ত্রাংশ বিভিন্ন আকৃতির হয়ে থাকে, যার মধ্যে রয়েছে সমতল অংশ, শ্যাফট, পাতলা দেয়ালের যন্ত্রাংশ, অনিয়মিত আকৃতির অংশ এবং বড় কাঠামোগত যন্ত্রাংশ। একটি সাধারণ ফিক্সচার সবসময় এই পার্থক্যগুলো কার্যকরভাবে সামলাতে পারে না। যে ফিক্সচার ওয়ার্কপিসের কাঠামোকে উপেক্ষা করে, তাতে অস্থির অবস্থান, বিকৃতি বা অপর্যাপ্ত মেশিনিং ক্লিয়ারেন্সের মতো সমস্যা দেখা দিতে পারে। সাপোর্ট এবং ক্ল্যাম্পিং কাঠামো নির্ধারণ করার আগে, ওয়ার্কপিসের ডেটাম এবং মেশিনিং-এর স্থানগুলো সম্পর্কে স্পষ্ট ধারণা নিয়ে সিএনসি মেশিনিং শুরু করা উচিত।
পাতলা দেয়ালযুক্ত অ্যালুমিনিয়ামের ওয়ার্কপিস কীভাবে ক্ল্যাম্প করা উচিত?
পাতলা দেয়ালের ওয়ার্কপিসগুলো ক্ল্যাম্পিংয়ের কারণে সৃষ্ট বিকৃতির প্রতি বিশেষভাবে সংবেদনশীল। যদি ফিক্সচারের চাপ একটি ছোট জায়গায় কেন্দ্রীভূত হয়, তবে ফিক্সচারটি ছেড়ে দেওয়ার পর উপাদানটি পূর্বাবস্থায় ফিরে আসতে পারে, যার ফলে এর মাত্রা ও আকৃতিতে পরিবর্তন ঘটে।
- উপযুক্ত সাপোর্ট পয়েন্ট যোগ করুন: এটি বড় ও পাতলা দেয়ালের অংশগুলোকে আরও সুষম সাপোর্ট দেয় এবং মেশিনিং ভাইব্রেশন কমায়।
- স্থানিক চাপ হ্রাস করুন: ওয়ার্কপিসে সুস্পষ্ট দাগ পড়া প্রতিরোধ করুন।
- সংযোগ পৃষ্ঠতল অনুকূল করুন: ফিক্সচার এবং উপাদানের মধ্যে সংযোগের স্থিতিশীলতা উন্নত করুন।
- অসমর্থিত অংশ নিয়ন্ত্রণ করুন: কাটার সময় নড়াচড়া রোধ করার জন্য দীর্ঘ ঝুলে থাকা অংশগুলিতে অতিরিক্ত ঠেকনার প্রয়োজন হতে পারে।
ইস্পাতের ওয়ার্কপিসের জন্য অধিকতর ফিক্সচার দৃঢ়তা প্রয়োজন।
বড় ইস্পাতের যন্ত্রাংশগুলো প্রায়শই ভারী হয় এবং মেশিনিংয়ের সময় উল্লেখযোগ্য কর্তন বল তৈরি করতে পারে। ফিক্সচারের ভিত্তি, সাপোর্ট ব্লক এবং বন্ধনী কাঠামোগুলোর পর্যাপ্ত দৃঢ়তা থাকা প্রয়োজন। যদি সাপোর্ট পয়েন্টগুলোর অবস্থান সঠিক না হয়, তবে ওয়ার্কপিসটি নিরাপদে আটকানো আছে বলে মনে হলেও মেশিনিংয়ের সময় এটি কাঁপতে পারে।
- ফিক্সচার বেস স্থির রাখুন: মেশিনিং চলাকালীন মেশিন টেবিলে এর নড়াচড়া রোধ করুন।
- দুর্বল অংশ থেকে দূরে সাপোর্ট স্থাপন করুন: ক্ল্যাম্পিং এবং কাটিং ফোর্সের কারণে সৃষ্ট স্থানীয় বিকৃতি হ্রাস করুন।
- উত্তোলন ও পরিচালনার প্রয়োজনীয়তা বিবেচনা করুন: বড় আকারের ওয়ার্কপিসগুলো এমনভাবে নিরাপদে লোড ও আনলোড করতে হবে, যাতে ফিক্সচার কাঠামো কোনো বাধা হয়ে না দাঁড়ায়।
- দীর্ঘ মেশিনিং চক্র চলাকালীন তাপীয় পরিবর্তন বিবেচনা করুন: অবিচ্ছিন্ন উৎপাদনের সময় মেশিন এবং উপাদানের তাপমাত্রার পরিবর্তন পজিশনিং স্থিতিশীলতাকে প্রভাবিত করতে পারে।
অনিয়মিত আকারের ওয়ার্কপিসগুলোর জন্য প্রায়শই বিশেষ অবস্থান নির্ণয়কারী কাঠামোর প্রয়োজন হয়।
অনিয়মিত আকারের ওয়ার্কপিসে খুব কম সমতল পৃষ্ঠ বা নির্দিষ্ট ছিদ্র থাকতে পারে, যার ফলে প্রচলিত ফিক্সচার ব্যবহার করা কঠিন হয়ে পড়ে। সিএনসি মেশিনিংয়ের মাধ্যমে বিশেষ লোকেটিং ব্লক, কনট্যুরড সাপোর্ট এবং বিশেষায়িত লিমিটিং স্ট্রাকচার তৈরি করা যায়, যা ওয়ার্কপিসের প্রকৃত প্রোফাইলের উপর ভিত্তি করে স্থিতিশীল রেফারেন্স স্থাপন করে। জটিল শিল্প সরঞ্জামের যন্ত্রাংশের জন্য, বারবার হাতে ওয়ার্কপিসকে সঠিক অবস্থানে আনার চেয়ে এই ধরনের কাস্টম ফিক্সচার অনেক বেশি ব্যবহারিক হতে পারে।
একটি ফিক্সচার তৈরি করার সময়, গ্রাহকদের আদর্শগতভাবে ৩ডি মডেল, মেশিনিং ড্রয়িং, ক্রিটিক্যাল ডেটাম এবং ইকুইপমেন্ট ইন্টারফেসের তথ্য একসাথে সরবরাহ করা উচিত। সম্পূর্ণ তথ্য থাকলে সম্ভাব্য ইন্টারফেয়ারেন্স শনাক্ত করা এবং কোন এলাকাগুলো লোকেটিং, ক্ল্যাম্পিং বা ক্লিয়ারেন্সের জন্য উপযুক্ত তা নির্ধারণ করা সহজ হয়।
ব্যাচ উৎপাদনের সময় ফিক্সচারগুলো কীভাবে স্থিতিশীলতা বজায় রাখতে পারে?
একটি ফিক্সচার নতুন অবস্থায় খুব ভালোভাবে কাজ করতে পারে, কিন্তু দীর্ঘমেয়াদী ব্যবহারের ফলে এর লোকেটিং পিন, সাপোর্ট সারফেস, ক্ল্যাম্প এবং অন্যান্য সংস্পর্শ অংশে ক্ষয় সৃষ্টি হয়। লোডিং চক্রের সংখ্যা বাড়ার সাথে সাথে এই ক্ষয় ধীরে ধীরে পুনরাবৃত্তিযোগ্যতাকে প্রভাবিত করতে পারে। শিল্প সরঞ্জাম প্রস্তুতকারকদের জন্য, উৎপাদন শুরু করার আগেই ফিক্সচারের স্থায়িত্ব এবং রক্ষণাবেক্ষণের সহজলভ্যতা বিবেচনা করা উচিত।
উৎপাদন শুরু করার আগে কী কী যাচাই করা উচিত?
কোনো ফিক্সচারকে নিয়মিত উৎপাদনে আনার আগে, শুধুমাত্র এর বাহ্যিক মাপ ও মাউন্টিং হোল পরীক্ষা করাই যথেষ্ট নয়। প্রকৃত লোডিং পরীক্ষা আরও বেশি কার্যকর। ওয়ার্কপিসটির অবস্থান স্থিতিশীল থাকে কি না, তা পর্যবেক্ষণ করার জন্য সেটিকে বারবার নির্দিষ্ট স্থানে রেখে ক্ল্যাম্প করা উচিত।
- অবস্থানকারী ছিদ্র এবং পিনগুলো পরীক্ষা করুন: নিশ্চিত করুন যে অতিরিক্ত ঢিলাভাব ছাড়া মাপটি সঠিক আছে।
- পুনরাবৃত্ত লোডিং পরীক্ষা: ওয়ার্কপিসটিতে একাধিকবার লোড প্রয়োগ করুন এবং ডেটাম অবস্থানটি সামঞ্জস্যপূর্ণ থাকে কিনা তা পরীক্ষা করুন।
- ক্ল্যাম্পিং অ্যাকশন যাচাই করুন: নিশ্চিত করুন যে ম্যানুয়াল, নিউম্যাটিক বা হাইড্রোলিক মেকানিজমগুলো মসৃণভাবে কাজ করছে।
- টুল ক্লিয়ারেন্স পরীক্ষা করুন: টুলটি ফিক্সচারের কাজে বাধা দেবে না, তা নিশ্চিত করতে প্রকৃত মেশিনিং পথটি চালান।
- চিপ নিষ্কাশন স্থান পরীক্ষা করুন: নিশ্চিত করুন যে মেশিনিংয়ের সময় গুরুত্বপূর্ণ স্থানগুলোর চারপাশে চিপ জমা না হয়।
ক্ষয়যোগ্য যন্ত্রাংশগুলো প্রতিস্থাপনের জন্য আরও ভালোভাবে ডিজাইন করা হয়।
লোকেটিং পিন, সাপোর্ট ব্লক এবং ক্ল্যাম্পিং কম্পোনেন্টগুলো ঘন ঘন ব্যবহৃত হয় এবং সময়ের সাথে সাথে স্বাভাবিকভাবেই ক্ষয়প্রাপ্ত হয়। যদি এই অংশগুলো ফিক্সচারের মূল অংশে স্থায়ীভাবে সংযুক্ত থাকে, তবে রক্ষণাবেক্ষণের জন্য ফিক্সচারটির একটি বড় অংশ পুনরায় মেরামত বা প্রতিস্থাপন করার প্রয়োজন হতে পারে। প্রতিস্থাপনযোগ্য কম্পোনেন্টগুলো রক্ষণাবেক্ষণকে সহজ করে এবং পুরো ফিক্সচারটির কার্যকাল বাড়িয়ে দিতে পারে।
- বদলিযোগ্য লোকেটিং পিন ব্যবহার করুন: সম্পূর্ণ ফিক্সচারটি পুনরায় তৈরি না করেই ক্ষয়প্রাপ্ত পিনগুলি পরিবর্তন করা যায়।
- সাপোর্ট ব্লকগুলো আলাদাভাবে স্থাপন করুন: এতে রক্ষণাবেক্ষণ এবং মাত্রিক সমন্বয় সহজ হয়।
- ক্ল্যাম্পিং উপাদানগুলির জন্য সমন্বয়ের জায়গা রাখুন: এটি ওয়ার্কপিসের বিভিন্ন ব্যাচের মধ্যে ছোটখাটো মাত্রাগত পার্থক্য সামঞ্জস্য করতে পারে।
- ক্ষয়যোগ্য যন্ত্রাংশের বিবরণ লিপিবদ্ধ করে রাখলে, ভবিষ্যতের রক্ষণাবেক্ষণ ও প্রতিস্থাপন অনেক বেশি সহজ হয়ে যায়।
দীর্ঘমেয়াদী ব্যবহারের সময় নির্ভুলতার পরিবর্তন পর্যবেক্ষণ করা উচিত।
ডেলিভারির পর কোনো ফিক্সচারকে রক্ষণাবেক্ষণ-মুক্ত বলে গণ্য করা উচিত নয়। উৎপাদন চলতে থাকলে, লোকেটিং সারফেস, পিন এবং সাপোর্ট কম্পোনেন্টগুলো পর্যায়ক্রমে পরীক্ষা করা উচিত। যদি মেশিনিং করা ওয়ার্কপিস থেকে প্রাপ্ত পরিদর্শন ডেটা ধীরে ধীরে পরিবর্তিত হতে থাকে, তবে এর কারণ অনুসন্ধান করে নির্ধারণ করা উচিত যে মেশিনিং প্রক্রিয়া নাকি ফিক্সচারটিতেই ক্ষয় হয়েছে।
| পরিদর্শনের বস্তু | কী ফোকাস | উদ্দেশ্য |
| পজিশনিং সঠিকতা | গর্ত, রেফারেন্স পৃষ্ঠতল সনাক্তকরণ | ওয়ার্কপিসের স্থানচ্যুতি হ্রাস করুন |
| repeatability | বারবার লোড করার পর অবস্থানের পরিবর্তন হয় | ব্যাচের সামঞ্জস্য বজায় রাখুন |
| ক্ল্যাম্পিং অবস্থা | শিথিলতা, বিকৃতি, দাগ | মেশিনিং স্থিতিশীলতা উন্নত করুন |
| পরিধানের অবস্থা | অবস্থান পিন, সাপোর্ট, ক্ল্যাম্প | সময়মতো রক্ষণাবেক্ষণ সক্ষম করুন |
| সরঞ্জাম সামঞ্জস্য | মাউন্টিং মাত্রা, টুল ক্লিয়ারেন্স | অন-সাইট হস্তক্ষেপ হ্রাস করুন |
শিল্প যন্ত্রপাতি ও সরঞ্জাম কেনার সময় আপনার কী কী বিষয় বিবেচনা করা উচিত?
ফিক্সচারগুলো সাধারণ সিএনসি-মেশিনযুক্ত যন্ত্রাংশ থেকে আলাদা, কারণ এগুলোকে শেষ পর্যন্ত উৎপাদন ফ্লোরেই কাজ করতে হয়। একজন সরবরাহকারী হয়তো ড্রয়িং অনুযায়ী প্রতিটি যন্ত্রাংশ তৈরি করতে পারেন, কিন্তু নকশায় যদি লোডিং, টুলের চলাচল এবং অপারেটরের প্রবেশাধিকার বিবেচনা করা না হয়, তবে সরবরাহের পরেও পরিবর্তনের প্রয়োজন হতে পারে। ক্রয়ের সময় মেশিনিং সক্ষমতা, ফিক্সচার তৈরির অভিজ্ঞতা, পরিদর্শন পদ্ধতি এবং পরবর্তী পরিবর্তনগুলোতে সহায়তা করার জন্য সরবরাহকারীর সামর্থ্য নিয়ে আলোচনা করা উপকারী।
সিএনসি মেশিনিং সক্ষমতা এবং ফিক্সচার অভিজ্ঞতা উভয়ই মূল্যায়ন করুন
- অবস্থান নির্ণয়কারী ফিচারের মেশিনিং সক্ষমতা পরীক্ষা করুন: নির্ভুল ছিদ্র, রেফারেন্স সারফেস এবং সংযোগস্থলের স্থিতিশীল নির্ভুলতা প্রয়োজন।
- জটিল ফিক্সচারের অভিজ্ঞতা পর্যালোচনা করুন: যেসব সরবরাহকারীর একই ধরনের শিল্প সরঞ্জাম ফিক্সচার প্রকল্প রয়েছে, তারা বাস্তব উৎপাদনগত প্রয়োজনীয়তা আরও ভালোভাবে বুঝতে পারবেন।
- পরিদর্শন সরঞ্জাম নিশ্চিতকরণ: পরিমাপের সরঞ্জাম এবং পরিদর্শন ব্যবস্থা প্রকল্পের নির্ভুলতার প্রয়োজনীয়তার সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত।
- বিশেষ উপাদানের মেশিনিং নিয়ে আলোচনা করুন: স্টিল, অ্যালুমিনিয়াম অ্যালয় এবং স্টেইনলেস স্টিলের জন্য ভিন্ন ভিন্ন মেশিনিং কৌশল প্রয়োজন।
প্রোটোটাইপ যাচাইকরণ পরবর্তী ব্যাচ উৎপাদনের সাথে সংযুক্ত থাকা উচিত।
অনেক শিল্প সরঞ্জাম ফিক্সচার প্রকল্প পরীক্ষামূলক সমাবেশের জন্য একটিমাত্র প্রোটোটাইপ দিয়ে শুরু হয়। অবস্থান এবং মেশিনিং কর্মক্ষমতা নিশ্চিত হওয়ার পর, অতিরিক্ত ফিক্সচারের অর্ডার দেওয়া যেতে পারে। ফিক্সচারগুলোর মধ্যে পার্থক্য এড়ানোর জন্য যাচাইকৃত মাত্রা, ডেটাম এবং মেশিনিং পদ্ধতিগুলো পরবর্তী উৎপাদনেও প্রয়োগ করা উচিত।
- প্রোটোটাইপটি ব্যবহার করে প্রকৃত পরীক্ষামূলক অ্যাসেম্বলি সম্পাদন করুন: ওয়ার্কপিসের অবস্থান, ক্ল্যাম্পিং এবং টুলের চলাচল যাচাই করুন।
- অনুমোদিত সকল পরিবর্তন নথিভুক্ত করুন: পরবর্তী উৎপাদনের জন্য যাচাইকৃত সংস্করণটিকে রেফারেন্স হিসেবে ব্যবহার করুন।
- মেশিনিং ডেটাম সামঞ্জস্যপূর্ণ রাখুন: ফিক্সচার ব্যাচগুলোর মধ্যে অবস্থানের পার্থক্য হ্রাস করুন।
- ব্যাচ ডেলিভারির আগে অতিরিক্ত স্যাম্পলিং করুন: ফিক্সচারগুলো প্রোডাকশন ফ্লোরে পৌঁছানোর আগেই সেগুলোর মাত্রাগত পরিবর্তন শনাক্ত করুন।
যোগাযোগের গতি প্রকল্পের অগ্রগতিকে সরাসরি প্রভাবিত করতে পারে।
যন্ত্রপাতির উন্নয়নের সাথে সাথে কাস্টম ফিক্সচারগুলোতে প্রায়শই সমন্বয়ের প্রয়োজন হয়। নতুন যন্ত্রপাতি তৈরির সময় লোকেটিং পয়েন্ট, মাউন্টিং হোল এবং সাপোর্টের অবস্থান পরিবর্তিত হতে পারে। এমন একজন সরবরাহকারী যিনি দ্রুত ড্রয়িং বুঝতে, মেশিনিংয়ের প্রতিবন্ধকতা শনাক্ত করতে এবং সংশোধনগুলো বাস্তবায়ন করতে পারেন, তিনি প্রকল্পটিকে এগিয়ে নিয়ে যেতে সাহায্য করতে পারেন। শুরুতে সুস্পষ্ট যোগাযোগের ফলে পরবর্তীতে সাধারণত কম পরিবর্তন এবং কম পুনঃকাজের প্রয়োজন হয়।
শিল্প যন্ত্রপাতির ফিক্সচারের জন্য সিএনসি মেশিনিংয়ের গুরুত্ব শুধু লোকেটিং ব্লক, বেস এবং মাউন্টিং হোল তৈরি করার মধ্যেই সীমাবদ্ধ নয়। এর আসল লক্ষ্য হলো ওয়ার্কপিসকে সহজে স্থাপনযোগ্য, নিরাপদে আটকানো এবং দীর্ঘমেয়াদী উৎপাদন জুড়ে পুনরাবৃত্তিযোগ্য করে তোলা। লোকেটিং হোল এবং সাপোর্ট সারফেস থেকে শুরু করে ক্ল্যাম্পিং স্ট্রাকচার, টুল ক্লিয়ারেন্স, ওয়্যার ম্যানেজমেন্ট এবং ইন্সপেকশন পর্যন্ত প্রতিটি খুঁটিনাটি বিষয়ই উৎপাদন দক্ষতাকে প্রভাবিত করতে পারে। যেসব গ্রাহকের কাস্টম ফিক্সচার, টুলিং প্রোটোটাইপ বা ব্যাচ ফিক্সচার মেশিনিংয়ের প্রয়োজন হয়, তাদের জন্য TIRAPID ড্রয়িং কমিউনিকেশন ও প্রসেস প্ল্যানিং থেকে শুরু করে সিএনসি মেশিনিং এবং কোয়ালিটি ইন্সপেকশন পর্যন্ত সহায়তা প্রদান করে, যা ফিক্সচারগুলোকে শিল্প যন্ত্রপাতির উৎপাদনের বাস্তব চাহিদা মেটাতে সাহায্য করে।
















