
কাস্টম যন্ত্রাংশের জন্য অ্যালুমিনিয়াম সিএনসি মেশিনিং পরিষেবা
আমরা ডিজাইন থেকে প্রোটোটাইপিং পর্যন্ত ব্যাপক সিএনসি অ্যালুমিনিয়াম মেশিনিং পরিষেবা প্রদান করি এবং স্বল্প-পরিমাণ উৎপাদনের জন্য পূর্ণ সহায়তা নিশ্চিত করি।
অ্যালুমিনিয়াম সিএনসি মেশিনিং
অ্যালুমিনিয়াম তার শক্তি, হালকা ওজন, চমৎকার তাপ ও বিদ্যুৎ পরিবাহিতা এবং ক্ষয়রোধী ক্ষমতার জন্য সুপরিচিত—যা এটিকে সিএনসি মেশিনিংয়ের জন্য একটি আদর্শ উপাদান করে তুলেছে। টাইর্যাপিড-এ আমরা ৬০৬১, ৭০৭৫ এবং ২০২৪ সহ বিভিন্ন ধরনের অ্যালুমিনিয়াম অ্যালয় নিয়ে কাজ করি, যা কার্যক্ষমতা এবং সাশ্রয়ী মূল্যের এক নিখুঁত সমন্বয় নিশ্চিত করে। আমরা মহাকাশ, চিকিৎসা এবং স্বয়ংচালিত শিল্পের মতো ক্ষেত্রগুলিতে নির্ভুল মেশিনিং, দ্রুত কাজ সম্পন্ন করা এবং ব্যতিক্রমী গুণমান প্রদান করি।
- দুর্দান্ত জারা প্রতিরোধের
- সুপিরিয়র মেশিনিবিলিটি
- খরচ কার্যকর সমাধান
- পরিবেশ-বান্ধব পুনর্ব্যবহারযোগ্যতা
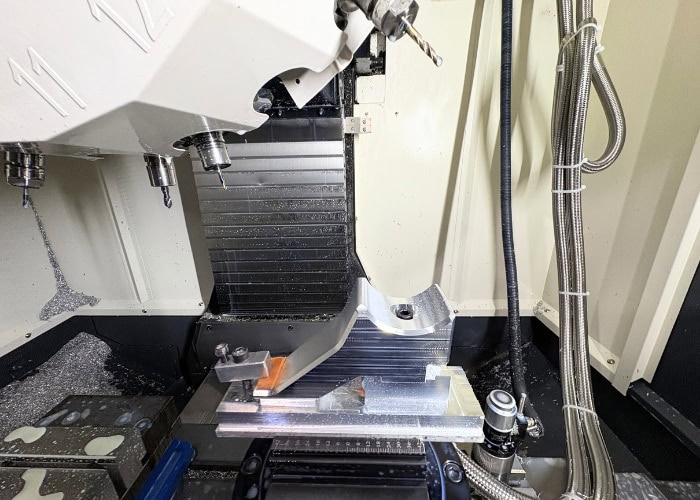
মেশিন করা অ্যালুমিনিয়ামের সক্ষমতা
মূল্য | $$ $$$ |
ডেলিভারি সময় | 3 ~ 10 দিন |
ওয়াল বেধ | 0.2 মিমি (0.0079 ″) |
সহনশীলতা | ±0.005 মিমি (±0.00019″) |
মিনি পার্ট সাইজ | 1x1x1mm (0.039×0.039×0.039″) |
সর্বোচ্চ অংশ আকার | 130×63.5×63.5cm (511x255x255″) |
মেশিনিং বিকল্প | সিএনসি মিলিং (৩ অক্ষ | ৪ অক্ষ | ৫ অক্ষ) | সিএনসি টার্নিং | ইডিএম | ওয়্যার ইডিএম | ওয়াটারজেট কাটিং | গ্রাইন্ডিং | ড্রিলিং | সারফেস ফিনিশিং |
পৃষ্ঠতল ফিনিশিং বিকল্প | স্ট্যান্ডার্ড (অ্যাস-মিল্ড) | বিড ব্লাস্টিং | টাম্বলড | অ্যানোডাইজড (টাইপ II বা টাইপ III) | টাইটানিয়াম অ্যানোডাইজ | পিটিএফই ইমপ্রেগনেটেড হার্ড অ্যানোডাইজ | কেম ফিল্ম (ক্রোমেট কনভার্সন কোটিং) | প্যাসিভেশন | পাউডার কোটিং | ইলেক্ট্রোপলিশিং | পলিশিং ব্রাশিং | ইলেকট্রোলেস নিকেল প্লেটিং | সিলভার প্লেটিং | গোল্ড প্লেটিং | জিঙ্ক প্লেটিং |
অ্যালুমিনিয়াম উপাদানের বিকল্প
| অ্যালুমিনিয়াম গ্রেড | প্রসার্য শক্তি (MPa) | ফলন শক্তি (MPa) | ক্লান্তি শক্তি (MPa) | বিরতিতে দীর্ঘতা (%) | কঠোরতা (এইচআরসি) | কঠোরতা (HRB) | ঘনত্ব (g/cm^3) |
| অ্যালুমিনিয়াম 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| অ্যালুমিনিয়াম 6063 | AlMg0.7Si | 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| অ্যালুমিনিয়াম 5052-H32 | AlMg2.5 | 3.3523 | EN AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| অ্যালুমিনিয়াম 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| অ্যালুমিনিয়াম ৫০৮৩-এইচ১১১ | AlMg৪.৫Mn০.৭ | ৩.৩৫৪৭ | ৫৪৩০০ | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| অ্যালুমিনিয়াম ৫০৮৬ | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| অ্যালুমিনিয়াম 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| অ্যালুমিনিয়াম MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| অ্যালুমিনিয়াম 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| অ্যালুমিনিয়াম 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| অ্যালুমিনিয়াম 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| অ্যালুমিনিয়াম 7050 | AlZn6CuMgZr | 3.4144 | EN AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
সিএনসি অ্যালুমিনিয়াম ডিজাইনের জন্য খরচ সাশ্রয়ের টিপস
১. অভ্যন্তরীণ উল্লম্ব প্রান্তগুলিতে একটি ব্যাসার্ধ যোগ করুন
অভ্যন্তরীণ উল্লম্ব প্রান্তগুলিতে, বিশেষ করে কোণগুলিতে, একটি ব্যাসার্ধ যোগ করলে তা টুলের ক্ষয় কমিয়ে এবং ক্ষতির ঝুঁকি হ্রাস করে মেশিনিং দক্ষতা উন্নত করতে সাহায্য করে। এই সাধারণ পরিবর্তনটি মসৃণ কাটিং নিশ্চিত করে এবং এমন ধারালো প্রান্ত তৈরি হওয়া প্রতিরোধ করে যা টুলের ক্ষতি করতে পারে ও মেশিনিং প্রক্রিয়াকে ধীর করে দিতে পারে। সর্বোত্তম কার্যকারিতার জন্য, কোণার ব্যাসার্ধটি ক্যাভিটির গভীরতার অন্তত এক-তৃতীয়াংশ রাখার পরামর্শ দেওয়া হয়।
২. গহ্বরের গভীরতা সীমিত করুন
ক্যাভিটির গভীরতা সীমিত রাখলে মেশিনিং খরচ উল্লেখযোগ্যভাবে কমানো যায়। ক্যাভিটি যত গভীর হয়, মেশিনিং করতে তত বেশি সময় লাগে এবং বিশেষ টুলিং বা মাল্টি-অ্যাক্সিস সিস্টেমের প্রয়োজন হতে পারে। সময়সাপেক্ষ ও ব্যয়বহুল প্রক্রিয়াগুলো কমানোর জন্য একটি সাধারণ নিয়ম হলো ক্যাভিটির গভীরতা এর প্রস্থের চার গুণের বেশি না রাখা।
৩. পাতলা দেয়ালের পুরুত্ব বৃদ্ধি করুন
পাতলা দেয়ালের পুরুত্ব বাড়ালে এর মাত্রিক স্থিতিশীলতা উন্নত হয় এবং মেশিনিংয়ের সময় বিকৃতির সম্ভাবনা কমে। পাতলা দেয়ালে প্রায়শই কম্পন হয়, যার ফলে নির্ভুলভাবে মেশিনিং করা কঠিন হয়ে পড়ে। পুরু দেয়াল আরও সামঞ্জস্যপূর্ণভাবে উপাদান অপসারণ নিশ্চিত করে এবং মেশিনিংয়ের সময় কমিয়ে দেয়।
৬. স্ট্যান্ডার্ড গর্তের আকার ব্যবহার করুন
প্রমিত ছিদ্রের আকার কেবল অতিরিক্ত মেশিনিং ধাপের প্রয়োজনীয়তাই কমায় না, বরং টুলিং এবং পরিদর্শন খরচও হ্রাস করে। প্রমিত ড্রিলের আকার ব্যবহার করলে উৎপাদন দ্রুততর হয়, কারণ এতে কম টুল পরিবর্তন ও সমন্বয়ের প্রয়োজন হয়। এটি মেশিনিং খরচ কম ও স্থিতিশীল রাখতেও সাহায্য করে।
৫. শুধুমাত্র প্রয়োজন হলেই সহনমাত্রা উল্লেখ করুন
অযথা কঠোর টলারেন্স নির্ধারণ করলে মেশিনিং খরচ বেড়ে যায়। শুধুমাত্র যন্ত্রাংশের কার্যকারিতার জন্য অপরিহার্য হলেই সবচেয়ে কঠোর টলারেন্স নির্দিষ্ট করুন। বেশিরভাগ অ-গুরুত্বপূর্ণ বৈশিষ্ট্যের জন্য সাধারণ টলারেন্সই যথেষ্ট, যা মেশিনিংয়ের সময় ও খরচ উভয়ই কমিয়ে দেয়।
৬. উপাদানটির যন্ত্রে প্রক্রিয়াজাতকরণের যোগ্যতা বিবেচনা করুন।
উপাদানের মেশিনেবিলিটি সরাসরি সিএনসি মেশিনিংয়ের খরচ এবং গতিকে প্রভাবিত করে। অ্যালুমিনিয়ামের মতো সহজে মেশিনিং করা যায় এমন উপাদান মেশিনিংয়ের সময় এবং টুলের ক্ষয় কমায়। যন্ত্রাংশ ডিজাইন করার সময়, কার্যক্ষমতা এবং ব্যয়-সাশ্রয় উভয়ই অপ্টিমাইজ করার জন্য উচ্চ মেশিনেবিলিটি সম্পন্ন উপাদান বিবেচনা করুন।
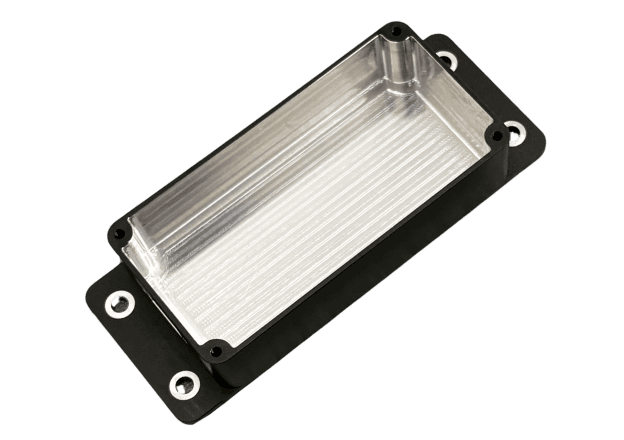

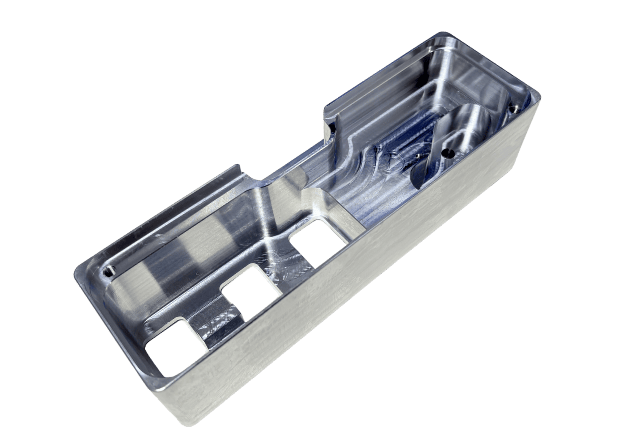


বিবরণ
সিএনসি মেশিনিং যন্ত্রাংশের জন্য অ্যালুমিনিয়াম উপাদান কেন বেছে নেওয়া হয়?
এর চমৎকার মেশিনেবিলিটি, উচ্চ শক্তি-ওজন অনুপাত, ক্ষয় প্রতিরোধ ক্ষমতা এবং কম খরচের কারণে সিএনসি মেশিনিংয়ের জন্য অ্যালুমিনিয়াম একটি জনপ্রিয় পছন্দ। এটি অত্যন্ত বহুমুখী, বিস্তৃত শিল্পের জন্য উপযুক্ত এবং সহজেই বিভিন্ন আকার ও আকৃতিতে কাস্টমাইজ করা যায়।
অ্যালুমিনিয়াম সিএনসি করতে কত খরচ হয়?
সিএনসি অ্যালুমিনিয়াম মেশিনিংয়ের খরচ বিভিন্ন বিষয়ের উপর নির্ভর করে, যার মধ্যে রয়েছে উপাদানের গ্রেড, ডিজাইনের জটিলতা, টলারেন্স, পরিমাণ এবং প্রয়োজনীয় সারফেস ফিনিশ। গড়ে, অন্যান্য ধাতুর তুলনায় অ্যালুমিনিয়াম মেশিনিংয়ের খরচ তুলনামূলকভাবে কম, বিশেষ করে ৬০৬১ এবং ৭০৭৫-এর মতো সাধারণ গ্রেডগুলোর ক্ষেত্রে। কাস্টমাইজেশন, বিশেষায়িত টুলিং এবং আরও সূক্ষ্ম টলারেন্স খরচ বাড়াতে পারে, কিন্তু অ্যালুমিনিয়ামের মেশিনিংযোগ্যতা এবং সাশ্রয়ী মূল্য এটিকে প্রোটোটাইপিং এবং প্রোডাকশন রান উভয়ের জন্যই প্রায়শই একটি শীর্ষ পছন্দ করে তোলে।
সিএনসি অ্যালুমিনিয়াম মেশিনিং বলতে কী বোঝায়?
সিএনসি অ্যালুমিনিয়াম মেশিনিং হলো একটি সূক্ষ্ম উৎপাদন প্রক্রিয়া, যেখানে নির্দিষ্ট নকশার প্রয়োজনীয়তা অনুসারে অ্যালুমিনিয়ামের অংশ কাটা, আকার দেওয়া এবং গঠন করার জন্য কম্পিউটার-নিয়ন্ত্রিত মেশিন ব্যবহার করা হয়। এই প্রক্রিয়ায় সিএনসি মিলিং, সিএনসি টার্নিং এবং ড্রিলিং-এর মতো বিভিন্ন কৌশল অন্তর্ভুক্ত থাকে, যা অত্যন্ত নির্ভুল, জটিল এবং কাস্টম অংশ তৈরি করতে সাহায্য করে। শক্তি, মেশিনিং-এর সুবিধা এবং খরচের আদর্শ ভারসাম্যের কারণে ৬০৬১, ৭০৭৫ এবং ২০২৪-এর মতো অ্যালুমিনিয়াম অ্যালয়গুলো সাধারণত মেশিনিং-এর জন্য ব্যবহৃত হয়।
কোন কোন শিল্পে সিএনসি অ্যালুমিনিয়াম মেশিনিং ব্যবহার করা হয়?
মহাকাশ, স্বয়ংচালিত, চিকিৎসা, ইলেকট্রনিক্স এবং রোবোটিক্স সহ বিভিন্ন শিল্পে সিএনসি অ্যালুমিনিয়াম মেশিনিং ব্যাপকভাবে ব্যবহৃত হয়। মহাকাশ শিল্পে, অ্যালুমিনিয়ামের যন্ত্রাংশগুলো তাদের হালকা ওজন এবং শক্তিশালী বৈশিষ্ট্যের জন্য ব্যবহৃত হয়। স্বয়ংচালিত শিল্প অ্যালুমিনিয়ামের শক্তি-ওজন অনুপাত থেকে উপকৃত হয়, যা উন্নত জ্বালানি দক্ষতার জন্য গাড়ির ওজন কমায়। চিকিৎসা যন্ত্রপাতিতে, অ্যালুমিনিয়াম স্থায়িত্ব এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে, অন্যদিকে ইলেকট্রনিক্স এবং রোবোটিক্সে এটি এর নির্ভুলতা এবং হালকা ওজনের বৈশিষ্ট্যের জন্য ব্যবহৃত হয়।
সিএনসি মেশিনে তৈরি অ্যালুমিনিয়ামের যন্ত্রাংশের ক্ষেত্রে সহনশীলতার সীমা কী?
সিএনসি মেশিনে তৈরি অ্যালুমিনিয়ামের যন্ত্রাংশের টলারেন্স সাধারণ যন্ত্রাংশের জন্য ±০.০৫ মিমি থেকে শুরু করে উচ্চ-নির্ভুল যন্ত্রাংশের জন্য ±০.০০৫ মিমি পর্যন্ত হতে পারে। সঠিক টলারেন্স যন্ত্রাংশের জটিলতা, উপাদানের গ্রেড এবং সিএনসি যন্ত্রপাতির সক্ষমতার উপর নির্ভর করে। সাধারণত, সাধারণ ব্যবহারের জন্য ±০.১ মিমি থেকে ±০.০২ মিমি পর্যন্ত টলারেন্স অর্জন করা সম্ভব, তবে মহাকাশ, চিকিৎসা এবং উচ্চ-কর্মক্ষমতাসম্পন্ন শিল্পের জন্য সাধারণত আরও সূক্ষ্ম টলারেন্সের প্রয়োজন হয়।