
Yuxarı və aşağı freze kəsici fırlanma və qidalanma istiqaməti ilə müəyyən edilən iki əsas CNC freze üsuludur. Yuxarı və aşağı frezenin nə olduğunu anlamaq mühəndislərə material növü, dəzgahın sərtliyi, səth örtüyü və alətin ömrü üçün düzgün strategiya seçməyə kömək edir. Bu təlimatda əsas fərqlər, tətbiqlər və seçim tövsiyələri izah olunur.
Bu təlimatda yuxarı və aşağı frezeleme arasındakı fərqləri, hər bir metodun necə işlədiyini, harada tez-tez istifadə edildiyini və real CNC emal tətbiqləri üçün düzgün yanaşmanın necə seçiləcəyini aydın şəkildə izah edirik.
Freze nədir?
Ənənəvi frezerləmə kimi də tanınan yuxarı frezerləmə, emalda ən ənənəvi frezerləmə üsullarından biridir. Yuxarı frezerləmədə yonqar əmələ gəlməsinin, kəsmə qüvvələrinin və alətlərin necə işlədiyini anlamaq mühəndislərə kobud emal və köhnə maşın qurğuları üçün düzgün strategiya seçməyə kömək edir.
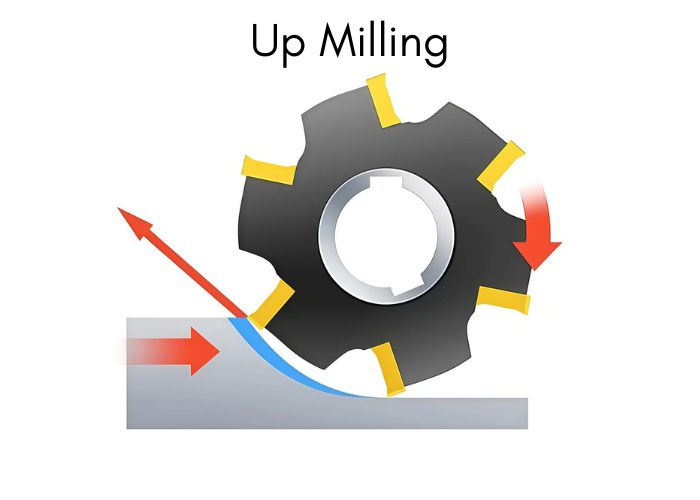
Yuxarı frezeleme, kəsici alətin iş parçasının qidalanmasının əks istiqamətdə fırlandığı bir frezeleme prosesidir . Təmas nöqtəsində, kəsici əvvəlcə materiala tam toxunmadan əvvəl səthə sürtülür. Taşın qalınlığı sıfırdan başlayır və kəsimin çıxış nöqtəsində tədricən maksimuma qədər artır.
Mexaniki baxımdan, bu kəsmə davranışı daha yüksək sürtünmə və kəsmə qüvvələrinə səbəb olur. Təcrübədə müşahidə etmişəm ki, yuxarı frezerləmə daha çox istilik yaradır və alətin aşınmasını sürətləndirir, xüsusən də daha sərt metallar emal edilərkən. Bununla belə, o, həmçinin geri çəkilmə və ya məhdud sərtlik olan maşınlarda daha yaxşı idarəetmə təklif edir, buna görə də köhnə CNC maşınları, əl ilə işləyən frezerlər və müəyyən kobud işləmə əməliyyatları üçün faydalı olaraq qalır.
Aşağı Freze nədir?
Aşağı freze, həmçinin dırmaşma frezesi kimi də tanınır, müasir CNC emalında üstünlük verilən freze üsuludur. Alətin fırlanmasını qidalanma istiqaməti ilə uyğunlaşdırmaqla, xüsusilə dəqiq tətbiqlərdə daha yaxşı səth örtüyü, daha aşağı kəsmə qüvvələri və daha uzun alət ömrü təmin edilir.
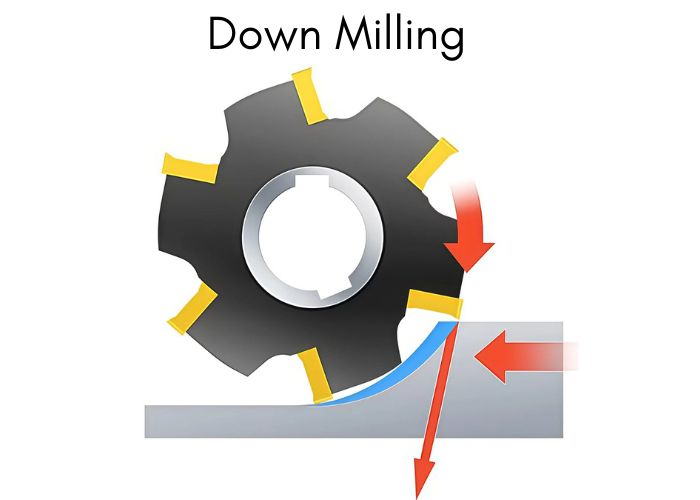
Aşağı frezerləmə, kəsicinin iş parçasının qidalanması ilə eyni istiqamətdə fırlandığı bir frezerləmə prosesidir. Birləşmə nöqtəsində, kəsici kənar dərhal maksimum yonqar qalınlığında materiala daxil olur və sonra alət kəsikdən çıxdıqca tədricən azalır.
Emal mexanikası baxımından, bu kəsmə davranışı daha hamar və daha sabit kəsmə qüvvələri yaradır. Real istehsalda, aşağı frezeləmənin, xüsusən də alüminium ərintiləri və paslanmayan polad emal edildikdə, vibrasiyanı və alət aşınmasını əhəmiyyətli dərəcədə azaltdığını aşkar etdim. Səmərəli yonqar boşaldılması həmçinin yonqarların yenidən kəsilməsinin qarşısını alır ki, bu da səth keyfiyyətini və ölçülü tutarlılığı birbaşa artırır.
Lakin, aşağı freze kifayət qədər dəzgah sərtliyi və minimal əks təsir tələb edir. Kürəvi vintlər və sərt armaturlu müasir CNC dəzgahlarında, bu, bitirmə əməliyyatları və yüksək dəqiqlikli hissələr üçün ən yaxşı seçimdir və adətən Ra1.6µm və ya daha yaxşı səth pürüzlülüyünə nail olur.
Yuxarı Freze və Aşağı Freze Arasındakı Əsas Fərqlər
Yuxarı və aşağı frezeleme arasındakı əsas fərqləri anlamaq düzgün emal strategiyasını seçmək üçün vacibdir, çünki hər bir metod kəsmə qüvvələrinə, səthin işlənməsinə, alətin ömrünə və ümumi emal səmərəliliyinə təsir göstərir.
| Müqayisə Aspekti | Yuxarı Frezeleme (Adi Frezeleme) | Aşağı Frezeleme (Climb Frezeleme) |
| Kəsicinin fırlanması və qidalanma istiqaməti | Kəsici qidalanma istiqamətinin əksinə fırlanır | Kəsici qidalandırma ilə eyni istiqamətdə fırlanır |
| Çip qalınlığının formalaşması | Çip qalınlığı 0-dan maksimuma qədər artır | Çip qalınlığı maksimumdan 0-a qədər azalır |
| İlkin Alət İştirakı | Alət kəsmədən əvvəl sürtünmə yaradır, daha yüksək sürtünmə | Alət dərhal kəsir, daha hamar bir şəkildə toxunur |
| Kəsici qüvvələr | Daha yüksək kəsmə qüvvələri, qüvvə iş parçasını qaldırmağa meyllidir | Daha aşağı və daha sabit qüvvələr, iş parçasını aşağı basır |
| İş parçasının sabitliyi | Qaldırmanın qarşısını almaq üçün daha güclü sıxma tələb olunur | Aşağıya doğru qüvvə səbəbindən daha yaxşı sabitlik |
| Səthi bitirmə keyfiyyəti | Daha kobud səth, bitirmə üçün ideal deyil | Daha hamar səth, bitirmə üçün uyğundur |
| Alət Aşınması | Sürtünmə və istilik səbəbindən daha yüksək aşınma | Daha az aşınma, daha uzun alət ömrü |
| İstilik istehsalı | Daha yüksək istilik, daha çox iş sərtləşməsi | Daha yaxşı istilik nəzarəti, minimal iş sərtləşməsi |
| Çiplərin çıxarılması | Daha az səmərəli, çiplər səthi yenidən kəsə bilər | Effektiv çip evakuasiyası |
| Power istehlakı | Daha yüksək enerji istifadəsi | Eyni şərtlər altında 5-15% daha aşağı güc |
| Maşın Sərtliyi Tələbi | Köhnə və ya daha az sərt maşınlar üçün uyğundur | Aşağı geriləmə ilə sərt maşınlar tələb olunur |
| Tipik Applications | Kobud emal, tökmə, döymə | Bitirmə, nazik divarlı hissələr, dəqiq emal |
Yuxarı Frezelemenin Üstünlükləri və Məhdudiyyətləri
Ənənəvi frezerləmə kimi də tanınan yuxarı frezerləmə, dəzgahın sərtliyi, materialın davranışı və ya kəsmə sabitliyi əsas narahatlıqlar olduqda, hələ də CNC emalında geniş istifadə olunur. Onun üstünlüklərini və məhdudiyyətlərini anlamaq mühəndislərə kobud və sərt material tətbiqləri üçün düzgün strategiya seçməyə kömək edir.
Yuxarı Frezelemenin Üstünlükləri
Yuxarı frezləmə kəsicini tədricən işə salır və yonqar qalınlığı sıfırdan maksimuma qədər artır. Bu kəsmə mexanizmi alətin qəfil zərbə riskini azaldır və onu çuqun və keramika kimi kövrək və ya sərt materiallar üçün uyğun edir. Mənim təcrübəmə əsasən, bu tədricən işə salma qeyri-sabit qurğularda alətin yonulma riskini 20-30%-ə qədər azaldır.
Kəsici qüvvələr qidalanma istiqamətinin əksinə təsir göstərir, vintlərin bir-birinə yapışmasını yaxşılaşdırır və əks zərbə problemlərini azaldır. Nəticədə, yuxarı frezləmə köhnə və ya daha az sərt maşınlarda etibarlı şəkildə işləyir və tez-tez dayaz kəsiklər və kobud əməliyyatlar üçün üstünlük təşkil edir.
Yuxarı Frezeleme Məhdudiyyətləri
Yuxarı frezerləmənin əsas çatışmazlığı daha yüksək kəsmə qüvvəsi və sürtünmədir. Kəsici səthi tam birləşmədən əvvəl sürtdüyü üçün istilik yaranması artır və alətin aşınmasını sürətləndirir. Səthin pürüzlülüyü adətən aşağı frezerləmədən daha pisdir və oxşar şəraitdə Ra3.2µm-dən çox olur.
Bundan əlavə, yuxarıya doğru hərəkət edən kəsmə qüvvəsi iş parçasını qaldıra bilər və bu da daha güclü bərkitmə tələb edir. Zəif qırıq boşaldılması da yenidən kəsilməyə səbəb ola bilər ki, bu da alətin ömrünü və ölçü dəqiqliyini daha da azaldır.
Aşağı Frezenin Üstünlükləri və Məhdudiyyətləri
Aşağı freze, həmçinin dırmaşma frezesi kimi də tanınır, səmərəliliyi, səth keyfiyyəti və alət aşınmasının azalması səbəbindən müasir CNC emalında üstünlük verilən seçimdir. Bununla belə, onun performansı dəzgahın sərtliyindən və quraşdırma keyfiyyətindən çox asılıdır.
Aşağı Frezelemenin Üstünlükləri
Aşağı frezerləmədə kəsici iş parçasını maksimum yonqar qalınlığında birləşdirir və tədricən kəsikdən çıxır. Bu kəsmə mexanizmi alətin əvvəlcə səthi sürtmək əvəzinə materialı dərhal kəsməsinə imkan verir. Təcrübədə, eyni şərtlər altında yuxarı frezerləmə ilə müqayisədə bunun kəsmə qüvvələrini təxminən 5-15% azalda biləcəyini aşkar etdim.
Kəsici qüvvə aşağıya doğru yönəldiyindən, iş parçası masaya möhkəm basılır və bu da sabitliyi və ölçülü uyğunluğu artırır. Aşağı frezeləmə həmçinin üstün səth örtüyü təmin edir və tez-tez ikinci dərəcəli işləmə olmadan Ra1.6–3.2µm əldə edir. Alət aşınması daha vahiddir, bu da alətin ömrünü uzadır və seriya istehsalında proqnozlaşdırmanı yaxşılaşdırır.
Səmərəli çip boşaldılması və daha az istilik istehsalı ilə, aşağı frezeleme, bitirmə əməliyyatları, nazik divarlı hissələr və yüksək dəqiqlikli CNC komponentləri üçün geniş istifadə olunur.
Aşağı Frezeleme Məhdudiyyətləri
Aşağı frezerləmənin əsas məhdudiyyəti onun dəzgahın əks zərbəsinə və sərtliyinə həssaslığıdır. Əks zərbə kompensasiyası olmayan dəzgahlarda kəsici iş parçasını kəsiyə çəkə bilər və bu da titrəmə, ölçü səhvləri və ya hətta alətin qırılmasına səbəb ola bilər.
Aşağı frezeləmə həmçinin etibarlı armatur və sabit quraşdırma tələb edir. Mənim təcrübəmə görə, zəif sıxma və ya dəzgahın qeyri-kafi sərtliyi onun üstünlüklərini tamamilə aradan qaldıra bilər. Köhnə dəzgahlar və ya kobud tökmə səthlər üçün aşağı frezeləmə nəticələri yaxşılaşdırmaq əvəzinə riski artıra bilər.
Yuxarı Frezelemenin Tipik Tətbiqləri
Ənənəvi frezerləmə kimi də tanınan yuxarı frezerləmə, materialın davranışının, maşının sərtliyinin və ya proses sabitliyinin səthi bitirmə tələblərindən üstün olduğu xüsusi emal ssenarilərində hələ də geniş istifadə olunur. Onun tipik tətbiqlərini anlamaq alət zədələnməsinin və emal riskinin qarşısını almağa kömək edir.
Təcrübəmdən belə çıxır ki, yuxarı frezeleme, xüsusilə də məqsəd səth keyfiyyətindən daha çox nəzarət edilən birləşmə olduqda, kobud işləmə əməliyyatları və ilkin material çıxarılması üçün ən uyğundur. Kəsici iş parçasına tədricən - sıfır yonqar qalınlığından maksimuma qədər - daxil olduğundan, qəfil zərbə yüklərini azaldır və qeyri-sabit kəsmə şəraitində onu daha təhlükəsiz edir.
Yuxarı frezeleme, yüksək karbonlu polad, çuqun və müəyyən sərt ərintilər kimi sərt və ya kövrək materialları emal edərkən yaxşı nəticə verir. Proqressiv kəsmə hərəkəti kənarların qırılması və alətin sınığı riskini azaldır ki, bu da materialın sərtliyi qeyri-sabit və ya gözlənilməz olduqda çox vacibdir.
Bu, həmçinin tökmə, döymə və ya səthi miqyaslı hissələr kimi dəyişkən sərtliyə malik materiallar üçün də təsirlidir. Bu hallarda, tədricən birləşmə kəsmə qüvvələrini sabitləşdirməyə və vibrasiyanı azaltmağa kömək edir.
Digər geniş yayılmış tətbiq köhnə və ya aşağı sərtlikli maşınlarda emaldır. Üfüqi kəsmə qüvvəsi qidalanma istiqamətinin əksinə təsir etdiyindən, əks təsir effektləri minimuma endirilir və bu da inkişaf etmiş kompensasiya sistemləri olmayan maşınlarda frezerləməni daha asan edir.
Lakin, şaquli qüvvə iş parçasını qaldırmağa meylli olduğundan, möhkəm bərkitmə vacibdir. Praktikada, mən həmişə yalnız sıxma gücü və dəzgahın sabitliyi yaxşı idarə olunduqda frezerləməni tövsiyə edirəm.
Aşağı Frezelemenin Tipik Tətbiqləri
Səth keyfiyyəti, ölçülü dəqiqlik və alət ömrü vacib olduqda, müasir CNC emalında üstünlük verilən üsul aşağı freze, həmçinin dırmaşma frezesi kimi tanınır. Onun kəsmə mexanikası onu xüsusilə dəqiqlik və bitirmə əməliyyatları üçün təsirli edir.
Təcrübəmdən belə çıxır ki, aşağı frezeleme üsulu ən çox bitirmə və dəqiq emalda istifadə olunur. Kəsici materialı maksimum yonqar qalınlığında birləşdirdiyindən və kəsikdən tədricən çıxdığı üçün kəsmə qüvvələri sabit və proqnozlaşdırıla bilən qalır. Bu, daha hamar səthlərə səbəb olur və tez-tez ikinci dərəcəli bitirmə olmadan Ra 1.6–3.2μm əldə edir.
Aşağı frezeləmə, xüsusilə mürəkkəb elementləri, nazik divarları və ya incə detalları emal edərkən yüngül və orta ölçülü kəsiklər üçün olduqca təsirlidir. Azaldılmış sürtünmə effekti istilik əmələ gəlməsini minimuma endirir və ölçülü dəqiqliyi qoruyur ki, bu da aerokosmik və avtomobil tətbiqlərində sıxlığa dözümlü hissələr üçün vacibdir.
Həmçinin, yüksək həcmli istehsalda geniş istifadə olunur. Ardıcıl yonqar əmələ gəlməsi və alət aşınmasının azalması, adətən, kəsicinin ömrünü yuxarı freze ilə müqayisədə 20-40% uzadır və tibbi cihazlar və alüminium korpuslar kimi seriyalı istehsalda xərc səmərəliliyini artırır.
Aşağı frezeləmə alüminium ərintiləri, yumşaq polad, plastik və mis kimi elastik və vahid materiallarda ən yaxşı nəticəni verir. Bu materiallar qırıntıların hamar boşaldılması və işin sərtləşməsinin azalması ilə xarakterizə olunur.
Digər vacib tətbiq nazik, düz və ya çətin bərkidilən iş parçalarının emalıdır. Aşağıya doğru hərəkət edən şaquli kəsmə qüvvəsi hissəni masaya basaraq sabitliyi artırır və vibrasiyanı azaldır. Yüksək sərtliyə və minimal əks zərbəyə malik müasir CNC maşınlarında, son keçidlər üçün adətən aşağı frezeleme ilk seçimimdir.
Yuxarı Freze və Aşağı Freze Arasında Necə Seçim Edilməlidir
Yuxarı və aşağı frezeleme arasında seçim etmək, alətin ömrünə, səthin işlənməsinə, maşının təhlükəsizliyinə və ümumi emal dəyərinə birbaşa təsir edən texniki bir qərardır. Düzgün seçim materialın davranışından, maşının sərtliyindən və əməliyyatın kobud və ya işlənmə olub-olmamasından asılıdır.
Təcrübəmdən, qiymətləndirdiyim ilk amil material növüdür. Yuxarı frezeləmə, tökmə və döymə kimi sərt, kövrək və ya səthi bərkimiş materiallar üçün daha təhlükəsizdir. Kəsici tədricən işə düşdüyü üçün zərbə qüvvələrini azaldır və kəsici kənarı qoruyur. Aşağı frezeləmə, hamar yonqar axını və sabit kəsmənin əldə edilə biləcəyi alüminium, yumşaq polad, plastik və neylon kimi elastik materiallarda daha yaxşı nəticə verir.
Səthin tamamlanması üçün tələblər eyni dərəcədə vacibdir. Kəsmə zamanı yonqar qalınlığı azaldığı və sürtünmə və istiliyi minimuma endirdiyi üçün aşağı frezeləmə davamlı olaraq daha yaxşı səth keyfiyyəti təmin edir. Bu, mənim bitirmə əməliyyatları üçün standart seçimimdir. Əksinə, yuxarı frezeləmə səth keyfiyyətinin ikinci dərəcəli olduğu kobud emal üçün daha uyğundur.
Dəzgahın vəziyyəti və sərtliyi çox vaxt son qərarı müəyyən edir. Köhnə və ya əks zərbənin aradan qaldırılması olmayan dəzgahlarda, kəsici qüvvələr masanın yellənməsinə mane olduğu və alətin qəfil dartılması riskini azaltdığı üçün yuxarıdan frezeləməyə üstünlük verirəm. Aşağıdan frezeləmə, titrəmə və ya alətin qırılmasının qarşısını almaq üçün minimal əks zərbəyə malik sərt CNC dəzgahları tələb edir.
Alət və kəsmə strategiyası da vacibdir. Keramika əlavələri və ya istiliyədavamlı ərintilər üçün giriş zamanı daha az təsirə malik olduğuna görə yuxarıya doğru frezeləmə daha təhlükəsizdir. Lakin, bərk karbid alətləri və nazik divarlı hissələr üçün aşağıya doğru frezeləmə deformasiyanı və enerji istehlakını azaldır - bəzən 5-15%.
Təcrübədə, təhlükəsizlik, səmərəlilik və dəqiqliyi tarazlaşdırmaq üçün tez-tez eyni hissənin içərisində kobud işləmə üçün yuxarı freze və aşağı frezedən istifadə edirəm.
FAQ
Yuxarı Freze və Aşağı Freze Hansı Daha Yaxşıdır?
Təcrübəmdən belə çıxır ki, heç bir metod universal olaraq "daha yaxşı" deyil - seçim tətbiqdən asılıdır. Aşağı freze, ümumiyyətlə, bitirmə və dəqiq iş üçün daha üstündür, oxşar şərtlər altında daha hamar səthlər və 5-15% daha az enerji istehlakı təmin edir. Bu, həmçinin alət aşınmasını azaldır və müasir sərt CNC maşınlarında çip boşalmasını yaxşılaşdırır. Lakin yuxarı freze, kobud, sərt və ya kövrək materiallar və geriləmə nəzarəti olmayan köhnə maşınlar üçün daha təhlükəsizdir. Mən materiala, səthin rənginə və maşın sərtliyinə əsasən seçim edirəm.
Yuxarı Frezelemenin Başqa Adı Nədir?
Yuxarı frezləmə, həmçinin ənənəvi frezləmə kimi də tanınır. Mənim təcrübəmdə bu termin dərsliklərdə və köhnə emal mühitlərində geniş istifadə olunur. Ənənəvi frezləmə, kəsicinin qidalanma istiqamətinin əksinə fırlandığını və yonqar qalınlığının sıfırdan maksimuma qədər artdığını təsvir edir. Bu tədricən qoşulma giriş şokunu azaldır, buna görə də alətlərin qorunmasının vacib olduğu tökmə, döymə və ya səthi bərkimiş materiallar üçün ənənəvi (yuxarı) frezləmə tez-tez üstünlük təşkil edir.
Yuxarı Freze və Aşağı Freze Nə Deməkdir?
Yuxarı və aşağı frezeleme, kəsicinin fırlanması və qidalanma istiqaməti arasındakı əlaqəyə əsaslanan iki frezeleme strategiyasını təsvir edir. Yuxarı frezeleme zamanı kəsici qidalanmaya qarşı fırlanır və bu da artan yonqar qalınlığına və daha yüksək sürtünməyə səbəb olur. Aşağı frezeleme zamanı kəsici qidalanma ilə birlikdə fırlanır, maksimum yonqar qalınlığından başlayır və azalır. Mənim təcrübəmə görə, bu fərq səthin işlənməsini, kəsmə qüvvəsinin istiqamətini, istilik əmələ gəlməsini və alətin ömrünü birbaşa təsir edir.
Kəsilmiş Freze nədir?
Yuxarıdan kəsilmiş frezerləmə, kəsicinin iş parçasının qidalanma istiqamətinin əksinə fırlandığı yuxarıdan frezerləmə deməkdir. Mən bu üsulu sərt, kövrək və ya səthi bərkimiş materialları emal edərkən istifadə edirəm, çünki kəsici tədricən işə düşür və zərbə gərginliyini azaldır. Lakin yuxarıdan kəsilmiş frezerləmə daha yüksək sürtünmə və istilik yaradır ki, bu da tez-tez daha kobud səthlərə və alətin aşınmasının artmasına səbəb olur. Bu, adətən daha güclü sıxma tələb edir, çünki şaquli qüvvələr kəsmə zamanı iş parçasını qaldırmağa meyllidir.
Frezenin iki növü hansılardır?
Frezenin iki əsas növü yuxarı freze (ənənəvi freze) və aşağı freze (dırmaşma freze)-dir. Təcrübəmdən məlum olur ki, bu iki strategiya əksər CNC freze qərarlarını əhatə edir. Yuxarı freze kobud işləmə, qeyri-sabit quraşdırma və köhnə maşınlar üçün üstünlük təşkil edir, aşağı freze isə bitirmə, yüksək dəqiqlikli iş və müasir CNC mühitlərində üstündür. Düzgün seçim alətin ömrünü 20-40% artıra və səth keyfiyyətini əhəmiyyətli dərəcədə artıra bilər.
Nəticə
Yuxarı və aşağı freze kəsici istiqamətinə, yonqar əmələ gəlməsinə və kəsmə qüvvələrinə görə fərqlənir. Yuxarı freze kobud emal, sərt materiallar və daha az sərt maşınlar üçün daha təhlükəsizdir, aşağı freze isə müasir CNC maşınlarında daha yaxşı səth örtüyü, daha uzun alət ömrü və daha yüksək səmərəlilik təmin edir. Praktikada yuxarı freze ilə kobud emal və aşağı freze ilə emal çox vaxt ən yaxşı nəticələr verir.
TiRapid - də biz sabit kobud emal üçün yuxarı frezeleme və yüksək dəqiqlik üçün aşağı frezelemeni optimallaşdırırıq. Sübut olunmuş CNC strategiyaları, ciddi QC və sürətli dönüş ilə mühəndislərə riskləri və xərcləri azaltmağa kömək edirik. Başlamaq üçün rəsmlərinizi yükləyin.
















